 EN

Почему крепёжные элементы ослабевают в условиях высокой вибрации и какие методы устранения действительно работают
Aкрепеж даже крепёж, который выглядит надёжно после установки, может терять зажимное усилие в процессе эксплуатации. Двигатели, насосы, конвейеры, мобильное оборудование и вращающиеся узлы создают повторяющиеся движения, которые противодействуют силе трения, удерживающей соединение. Важно не просто то, был ли затянут болт, гайка или винт, а то, сохраняет ли всё соединение предварительное натяжение при перемещении его компонентов.
С точки зрения инженера по выбору крепёжных изделий, проблему вибрации следует рассматривать, начиная с пути передачи нагрузки и поверхностей соединения. Высокопрочный резьбовой крепёж может быть подходящим решением, однако одной лишь прочности недостаточно для предотвращения самоотвинчивания. При поперечном перемещении зажатые компоненты начинают проскальзывать, а небольшие относительные движения снижают силу трения как в резьбе, так и на опорной поверхности. В результате гайка или болт могут поворачиваться в направлении ослабления, а сила зажима будет уменьшаться цикл за циклом.
Воздействие вибрации на резьбовое соединение
Правильно затянутый механический крепёж слегка растягивается и одновременно сжимает соединяемые детали. Такая предварительная затяжка создаёт силу трения между поверхностями соединения. Пока внешние перемещения остаются ниже доступного сопротивления трения, детали стремятся двигаться совместно, и соединение сохраняет устойчивость.
Высокочастотные вибрации изменяют это состояние. Боковое, или поперечное, движение особенно важно, поскольку оно может вызывать микроскопическое проскальзывание между зажатыми деталями. Как только начинается проскальзывание, резьба и поверхность под головкой болта или гайки могут смещаться на крошечные величины. Эти смещения могут привести к самораскручиванию за счёт вращения. Именно поэтому соединение может успешно пройти статическую проверку крутящего момента, но при этом потерять предварительное натяжение в процессе эксплуатации машины.
Искушение решить любую проблему путём выбора более прочного крепёжного элемента вполне понятно. Однако это не всегда правильное решение. В соединении, подверженном вибрационным нагрузкам, надёжность зависит от предварительного натяжения, жёсткости соединения, состояния поверхностей, длины зоны зажима, стабильности сборки и применяемого метода фиксации. Для болтов и гаек из нержавеющей стали также необходимы подходящий материал сопрягаемой детали, правильная смазка и корректная процедура затяжки; коррозионная стойкость не заменяет продуманную конструкцию защиты от самоотвинчивания.
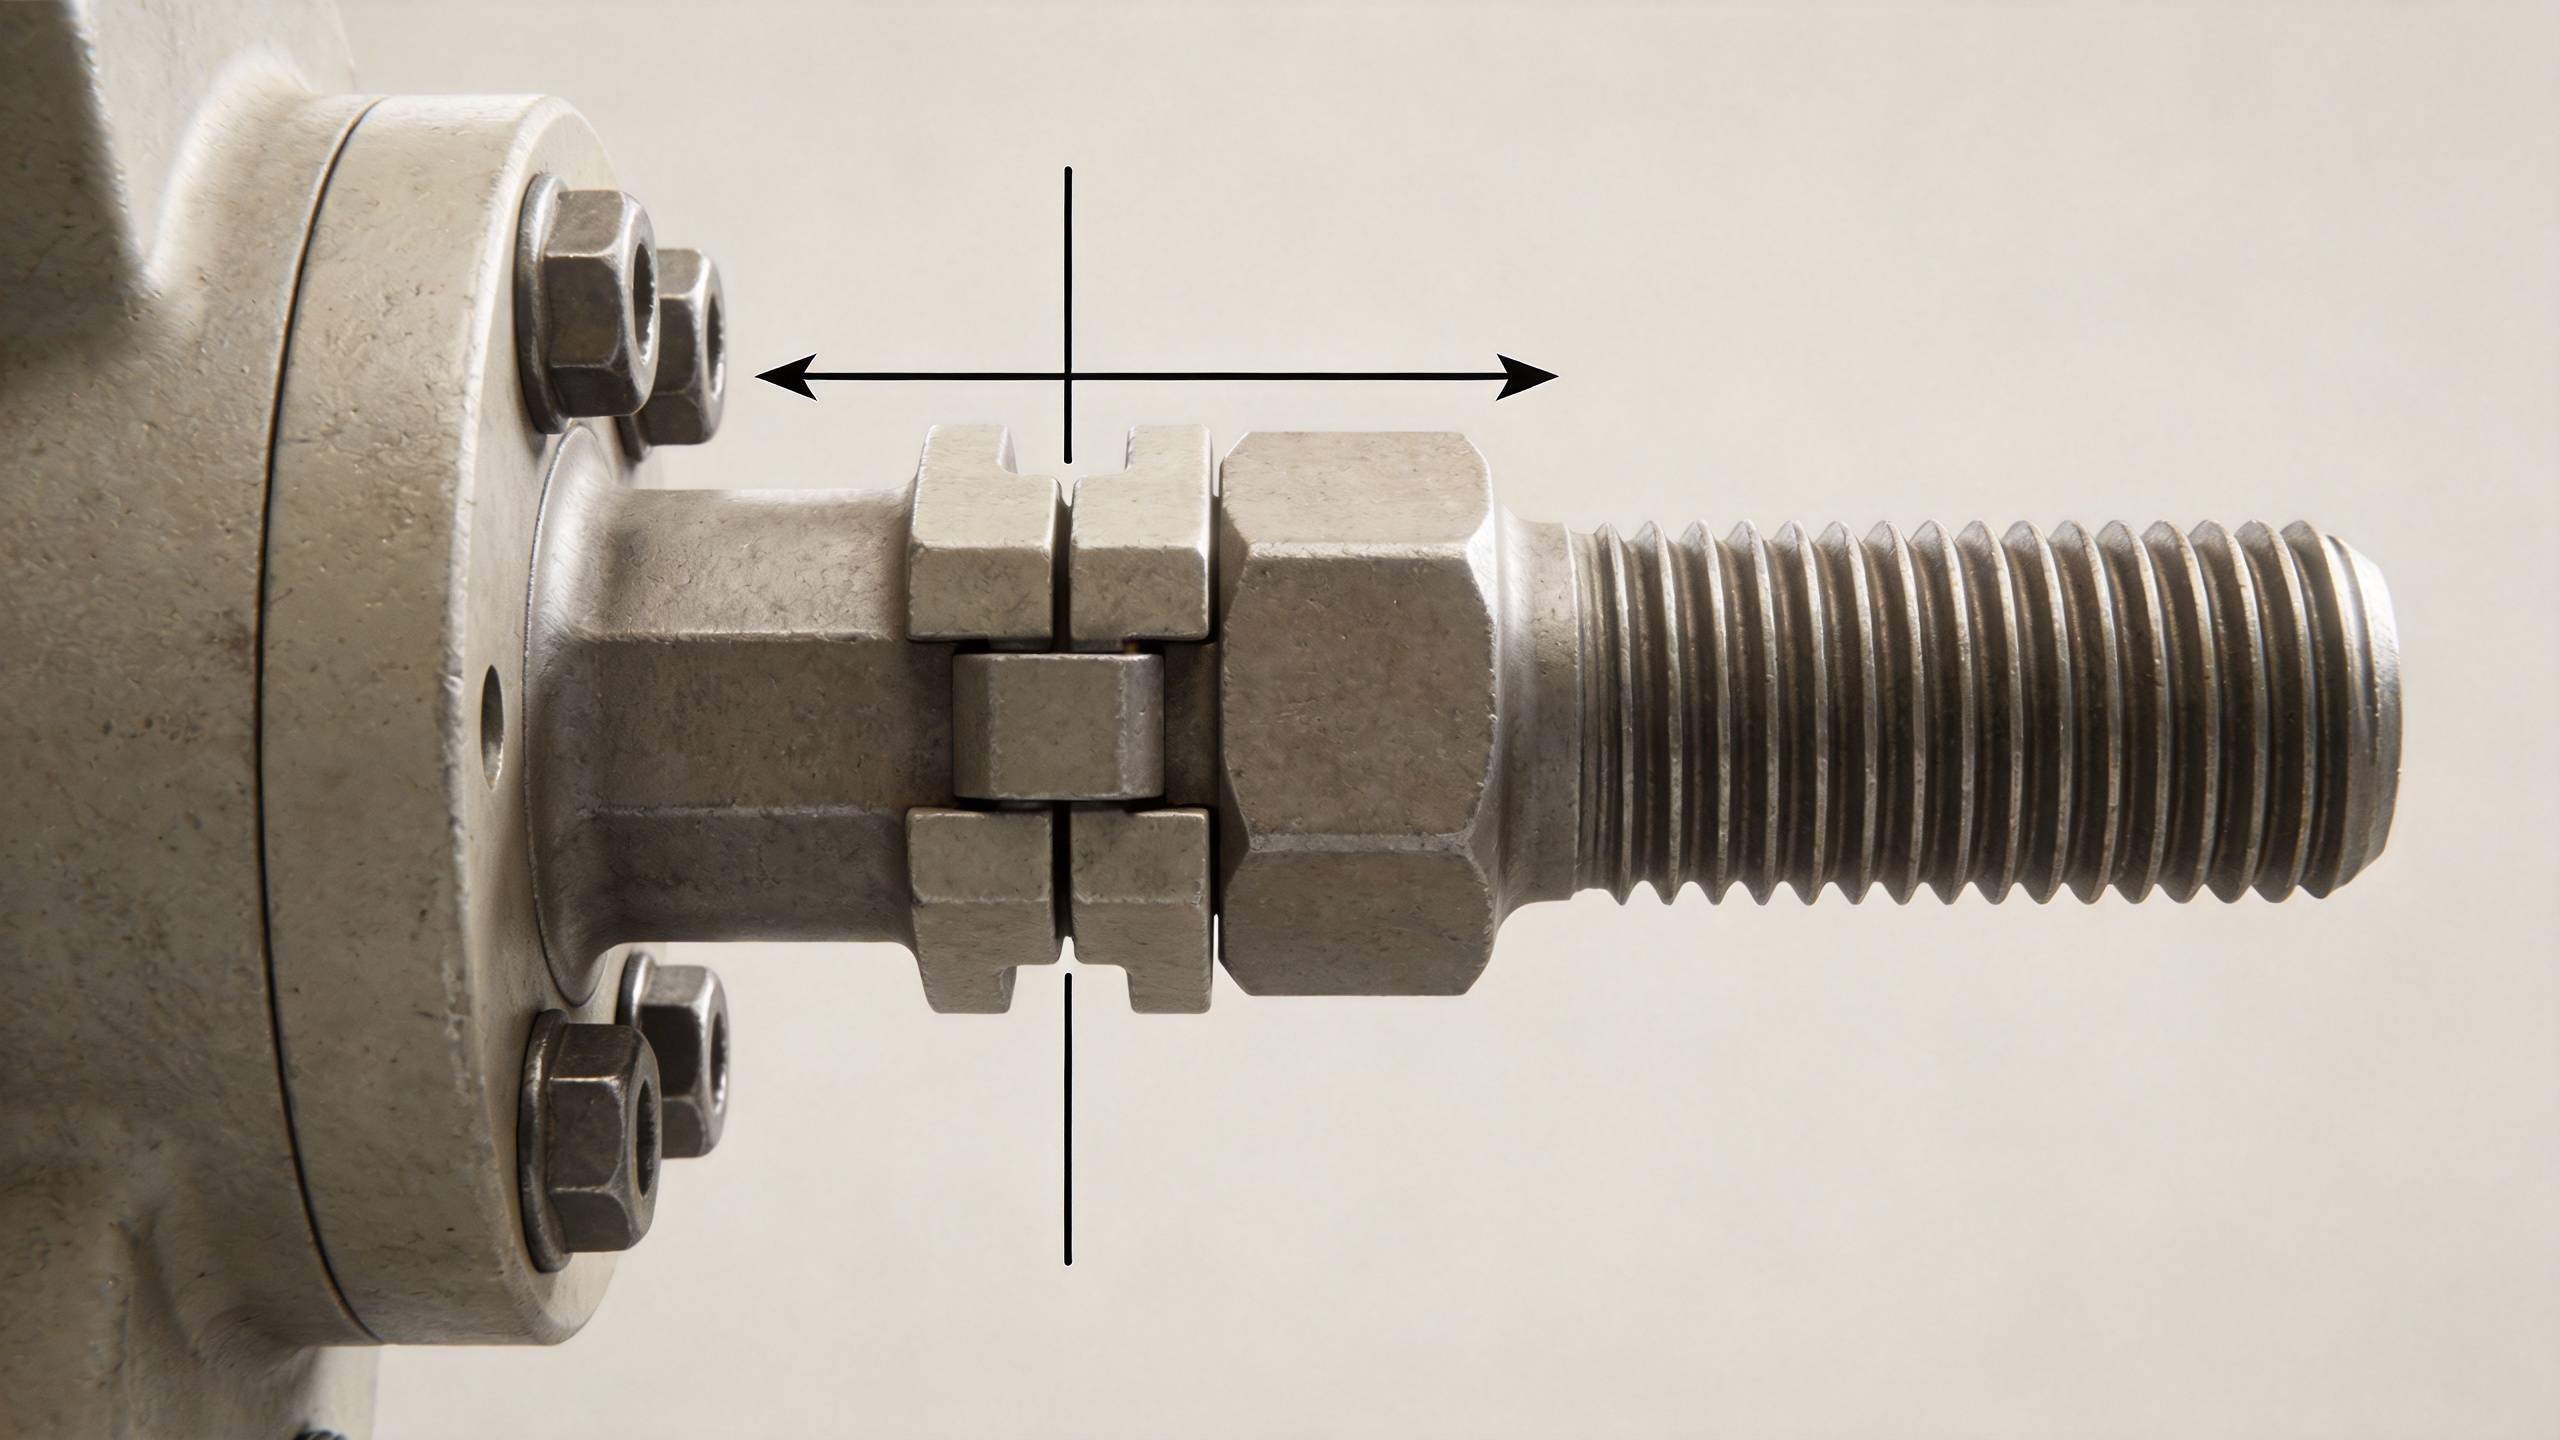
Распространённые причины потери предварительного натяжения крепёжными элементами
Недостаточное или нестабильное предварительное затягивание при установке
Недостаточная затяжка оставляет слишком малую силу зажима для противодействия перемещениям в эксплуатации. Избыточная затяжка может повредить резьбу, вызвать текучесть болта, разрушить более мягкие материалы соединяемых деталей или привести к искажённым показаниям крутящего момента. Крутящий момент — косвенный способ контроля усилия натяжения, поскольку значительная часть приложенного момента расходуется на преодоление трения в резьбе и на опорных поверхностях. Для ответственных соединений следует использовать документированный метод установки и проверять его применение на реальном соединении, а не полагаться на универсальное значение крутящего момента.
Осязаемая усадка соединения после сборки
Краска, гальваническое покрытие, заусенцы, шероховатые контактные поверхности, мягкие прокладки, шайбы и вдавленные микронеровности поверхностей могут оседать после первых циклов нагружения. Такое оседание уменьшает эффективную длину зажимаемого пакета и снижает удлинение болта. Резьбовое крепёжное изделие может внешне не отвернуться сразу; оно просто теряет достаточную силу зажима, чтобы последующие вибрации запустили процесс самоотвинчивания.
Поперечное проскальзывание и разделение соединения
Когда срезающая нагрузка многократно преодолевает силу трения на контактной поверхности, элементы смещаются. Если соединение также разъединяется в течение цикла нагружения, предварительное натяжение снижается быстрее, а усталостная нагрузка на болт возрастает. Решением может стать увеличение площади опорной поверхности, изменение геометрии соединения, более близкая передача среза или корректировка количества и расположения крепёжных элементов — а не просто замена гайки.
Проблемы зацепления резьбы или компоновки стопки
Недостаточная длина зацепления резьбы, несоосные отверстия, неудачный выбор длины зажима или набор с очень мягкими слоями повышают чувствительность соединения к релаксации. Убедитесь, что крепёжный элемент зажимает требуемые компоненты, а не пропускает резьбу через основную плоскость сдвига там, где необходим гладкий стержень. Также проверьте шайбы, прокладки и покрытия как единую систему: один сжимаемый слой может изменить бюджет предварительного натяжения.
Решения, эффективные при точном соответствии характеру отказа
1. Прежде всего обеспечьте воспроизводимое предварительное натяжение
Начните с определения требуемой силы зажима на основе эксплуатационных нагрузок и материалов соединения. Затем выберите метод установки, обеспечивающий воспроизводимость в производственной среде: контроль крутящего момента при известном коэффициенте трения, метод «момент–угол», прямой контроль растягивающего усилия или другой аттестованный процесс. Зафиксируйте настройки инструмента, состояние смазки, последовательность затяжки и критерии контроля. Если одно и то же соединение собирается на нескольких участках, убедитесь, что операторы и инструменты обеспечивают сопоставимые результаты.
2. Спроектируйте соединение так, чтобы оно противостояло проскальзыванию
Самое эффективное устройство блокировки не может полностью компенсировать соединение, допускающее проскальзывание. Улучшите поверхность зажимного контакта там, где это практически возможно: обеспечьте достаточный предварительный натяг, удалите излишние заусенцы или нестабильные покрытия, повысьте жёсткость контакта и направьте поперечную силу сдвига через подходящие конструктивные элементы, если этого позволяет конструкция. Для механического крепёжного соединения, подверженного вибрации, уточните, не возлагается ли на болт задача многократного восприятия поперечной силы сдвига, которую вместо этого должна воспринимать поверхность контакта соединения.
3. Выберите метод блокировки, соответствующий реальным условиям эксплуатации
Методы фиксации — это инструменты, а не взаимозаменяемые страховые полисы. Гайки с преобладающим моментом создают сопротивление вращению, однако их эффективность зависит от лимитов повторного использования, температуры и совместимости материалов. Пары клиновых стопорных шайб могут быть полезны там, где их геометрия и твёрдость соответствуют характеристикам соединения. Анаэробные фиксаторы резьбы способны заполнять зазоры и повышать сопротивление самопроизвольному ослаблению, однако важны подготовка поверхности, условия отверждения, рабочая температура и требования к техническому обслуживанию. Стальную проволоку для страховки, стопорные шайбы с язычками и элементы положительной фиксации можно рассматривать в случаях, когда обеспечен доступ для осмотра и применение оправдано условиями эксплуатации.
Для нержавеющего крепёжного изделия подтвердите совместимость перед выбором обработки резьбы или стопорной гайки. Соединения «нержавейка–нержавейка» склонны к задирам, а технологический процесс, направленный на повышение удержания, может привести к нестабильности монтажа, если трение не контролируется.
4. Подтвердите работоспособность с помощью вибрационных испытаний на представительных образцах
Испытания на стенде полезны, однако соединения с высокой вибрацией следует оценивать с использованием репрезентативных материалов для зажимов, покрытий, предварительного натяга, направления нагрузки и рабочей температуры. Испытания на поперечную вибрацию, часто упоминаемые в контексте метода Юнкера, позволяют сравнить, как соединение сохраняет зажимное усилие при циклическом боковом перемещении. Результат, полученный при другом соединении, служит лишь ориентиром. Проверьте, сохраняет ли выбранная система крепежа натяжение в вашем собственном наборе деталей.
Практичная последовательность диагностики неисправностей
- Проверьте соединение перед повторной затяжкой. Ищите следы задиров, раздавленные покрытия, сломанные шайбы, удлинённые отверстия, коррозию или признаки перемещения соединения.
- Определите направление движения. Установите, подвергается ли сборка поперечной вибрации, осевым циклам, тепловому расширению, ударным нагрузкам или их комбинации.
- Проверьте процесс сборки. Проанализируйте фактические данные по моменту затяжки или натяжению, калибровку инструмента, смазку, последовательность посадки и повторное использование компонентов с фиксацией.
- Проанализируйте зажатый набор деталей. Оцените длину зажима, зацепление, жёсткость материала, отделку поверхности, шайбы, прокладки и любые мягкие или уплотняющиеся слои.
- Применяйте по одному обоснованному изменению за раз. Измените контроль предварительного натяжения, геометрию соединения, метод фиксации или спецификацию компонента в зависимости от выявленной причины, затем протестируйте модифицированную сборку.
Чек-лист выбора крепёжных изделий для условий вибрационной нагрузки
Используйте этот чек-лист перед заменой любого компонента. Сначала определите направление вибрации, амплитуду, диапазон температур и доступ для технического обслуживания. Затем выберите крепеж размер и класс прочности исходя из требуемой силы зажима и геометрии соединения, а не из обобщённой таблицы крутящего момента. Убедитесь, что каждое резьбовой крепёж имеет достаточное зацепление и что длина зажима охватывает заданный пакет деталей. Крепёжное изделие, механический крепёжный элемент установленное через мягкий или уплотняющийся слой, требует иной оценки по сравнению с крепёжным изделием, зажимающим два жёстких стальных элемента.
Затем проанализируйте пару материалов. A нержавеющий крепёж может использоваться в агрессивной среде, однако в инструкции по работе необходимо учесть трение при монтаже и склонность к заеданию. нестандартный крепеж может быть обоснован только после полной оценки всего соединения. крепеж систему на типовых деталях. резьбовой крепёж крепёжный элемент
Место расположения крепеж крепёжный элемент механический крепёжный элемент крепёжный элемент крепеж крепёжного элемента
Когда привлекать инженера
Повысить приоритет проверки, если ослабленный крепёжный элемент влияет на защитные устройства, подъёмные механизмы, герметизацию под давлением, структурную целостность, вращающееся оборудование или доступ к компонентам, критичным для безопасности. Повторяющееся ослабление после замены фиксирующего средства также указывает на то, что первопричиной являются проскальзывание соединения, потеря предварительного натяжения или неучтённое эксплуатационное условие. В таких случаях зафиксируйте характер отказа и проведите комплексную оценку всего болтового соединения, а не ограничивайтесь только видимой гайкой или винтом.
Главный вывод
Крепёжные элементы ослабляются в условиях высокой вибрации из-за потери силы зажима, которая удерживает части соединения от относительного перемещения друг относительно друга. Надёжное решение обычно включает комбинацию контролируемого предварительного натяжения, конструкции соединения, устойчивой к проскальзыванию, подходящего метода фиксации и репрезентативной проверки. Начните с анализа движения и сборки соединения, затем выберите решение для крепёжных элементов, соответствующее этим условиям.

