 EN

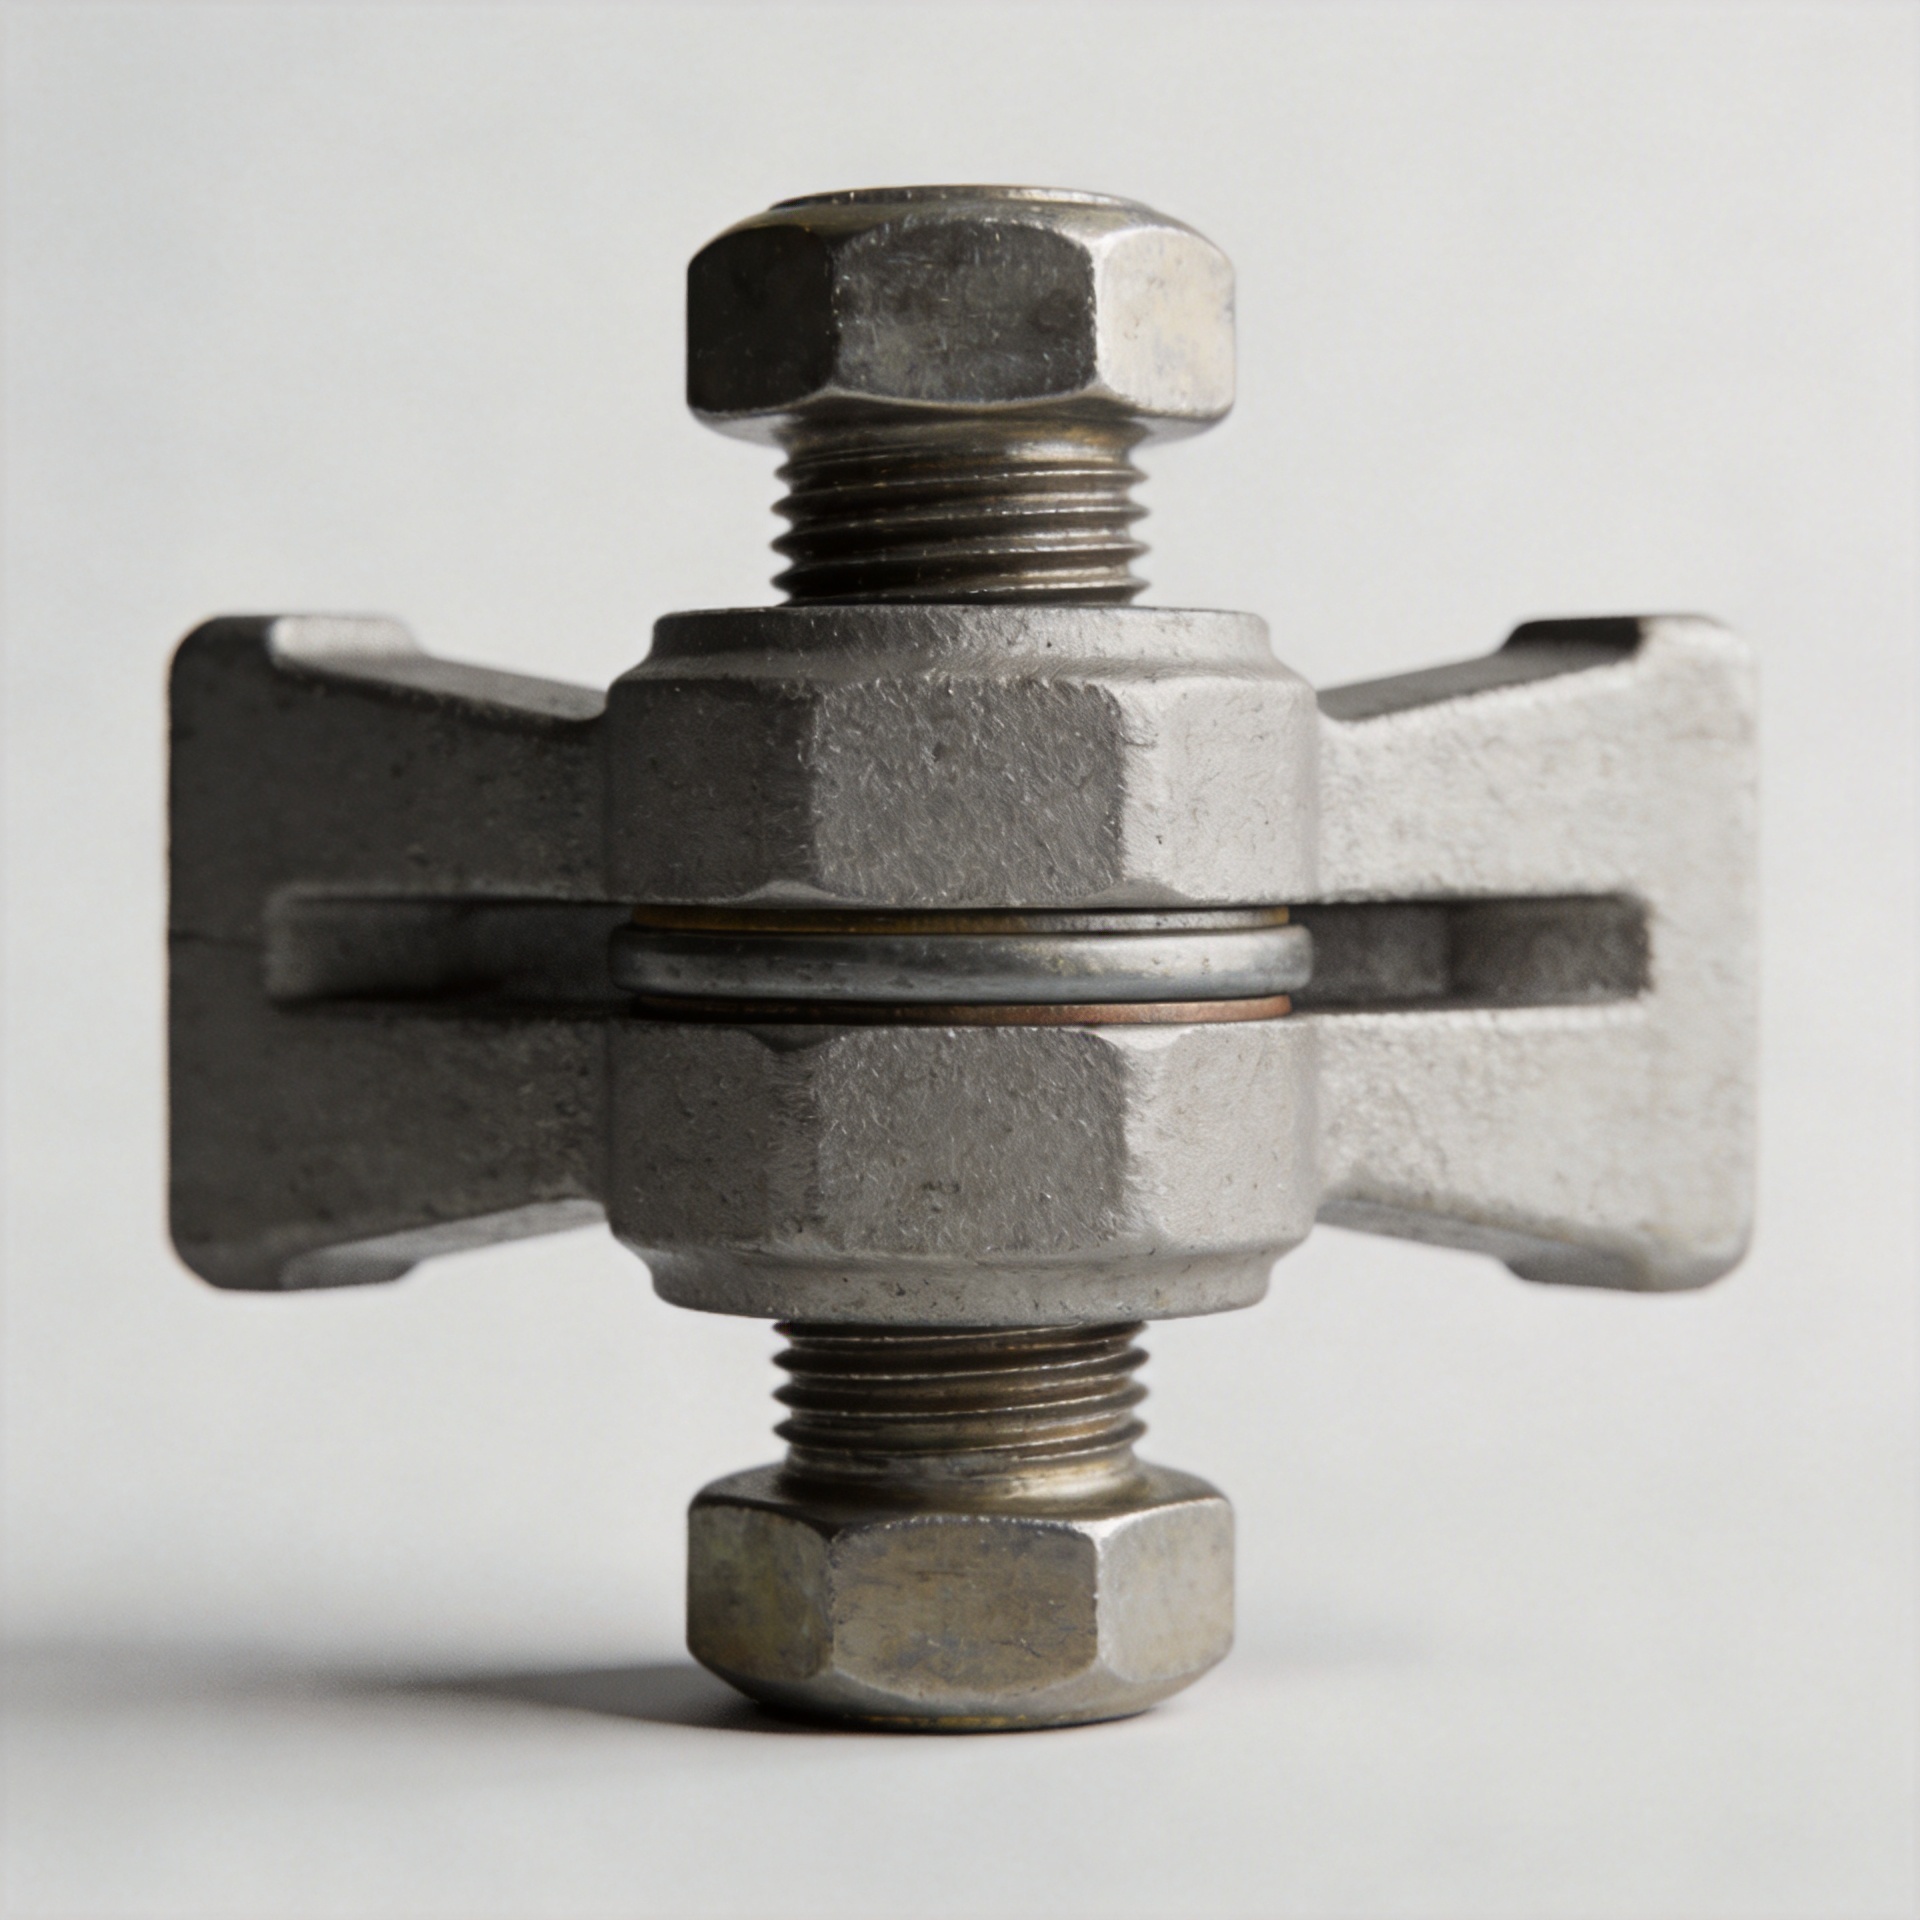
Tại sao bulông bị lỏng trong môi trường rung động mạnh và các giải pháp hiệu quả
Aphụ kiện một chi tiết siết chặt trông có vẻ an toàn sau khi lắp đặt vẫn có thể mất lực kẹp trong quá trình vận hành. Động cơ, bơm, băng tải, thiết bị di động và các cụm quay tạo ra chuyển động lặp đi lặp lại, làm suy giảm lực ma sát giữ cho mối nối ổn định. Điều quan trọng không chỉ nằm ở việc bu-lông, đai ốc hay vít đã được siết chặt hay chưa, mà là toàn bộ mối nối phải duy trì được lực siết ban đầu ngay cả khi các bộ phận của nó chuyển động.
Từ góc nhìn của kỹ sư chọn bu-lông, vấn đề rung động nên bắt đầu từ đường truyền tải và các bề mặt ghép nối. Một bu-lông ren có độ bền cao có thể phù hợp, nhưng riêng độ bền không đủ để ngăn chặn hiện tượng lỏng ra. Khi chuyển động ngang khiến các chi tiết được siết trượt lên nhau, những chuyển động tương đối nhỏ có thể làm giảm ma sát tại ren và mặt tựa. Đai ốc hoặc bu-lông sau đó có thể xoay theo chiều lỏng ra, trong khi lực siết giảm dần theo từng chu kỳ.
Hiện tượng rung động gây ra điều gì cho mối ghép bu-lông
Một bu-lông cơ khí được siết đúng cách sẽ giãn nhẹ và nén các chi tiết mà nó liên kết. Lực siết ban đầu này tạo ra ma sát giữa các bề mặt ghép nối. Miễn là chuyển động bên ngoài vẫn nằm dưới giới hạn khả năng chống trượt do ma sát cung cấp, các chi tiết có xu hướng di chuyển đồng bộ và mối ghép duy trì ổn định.
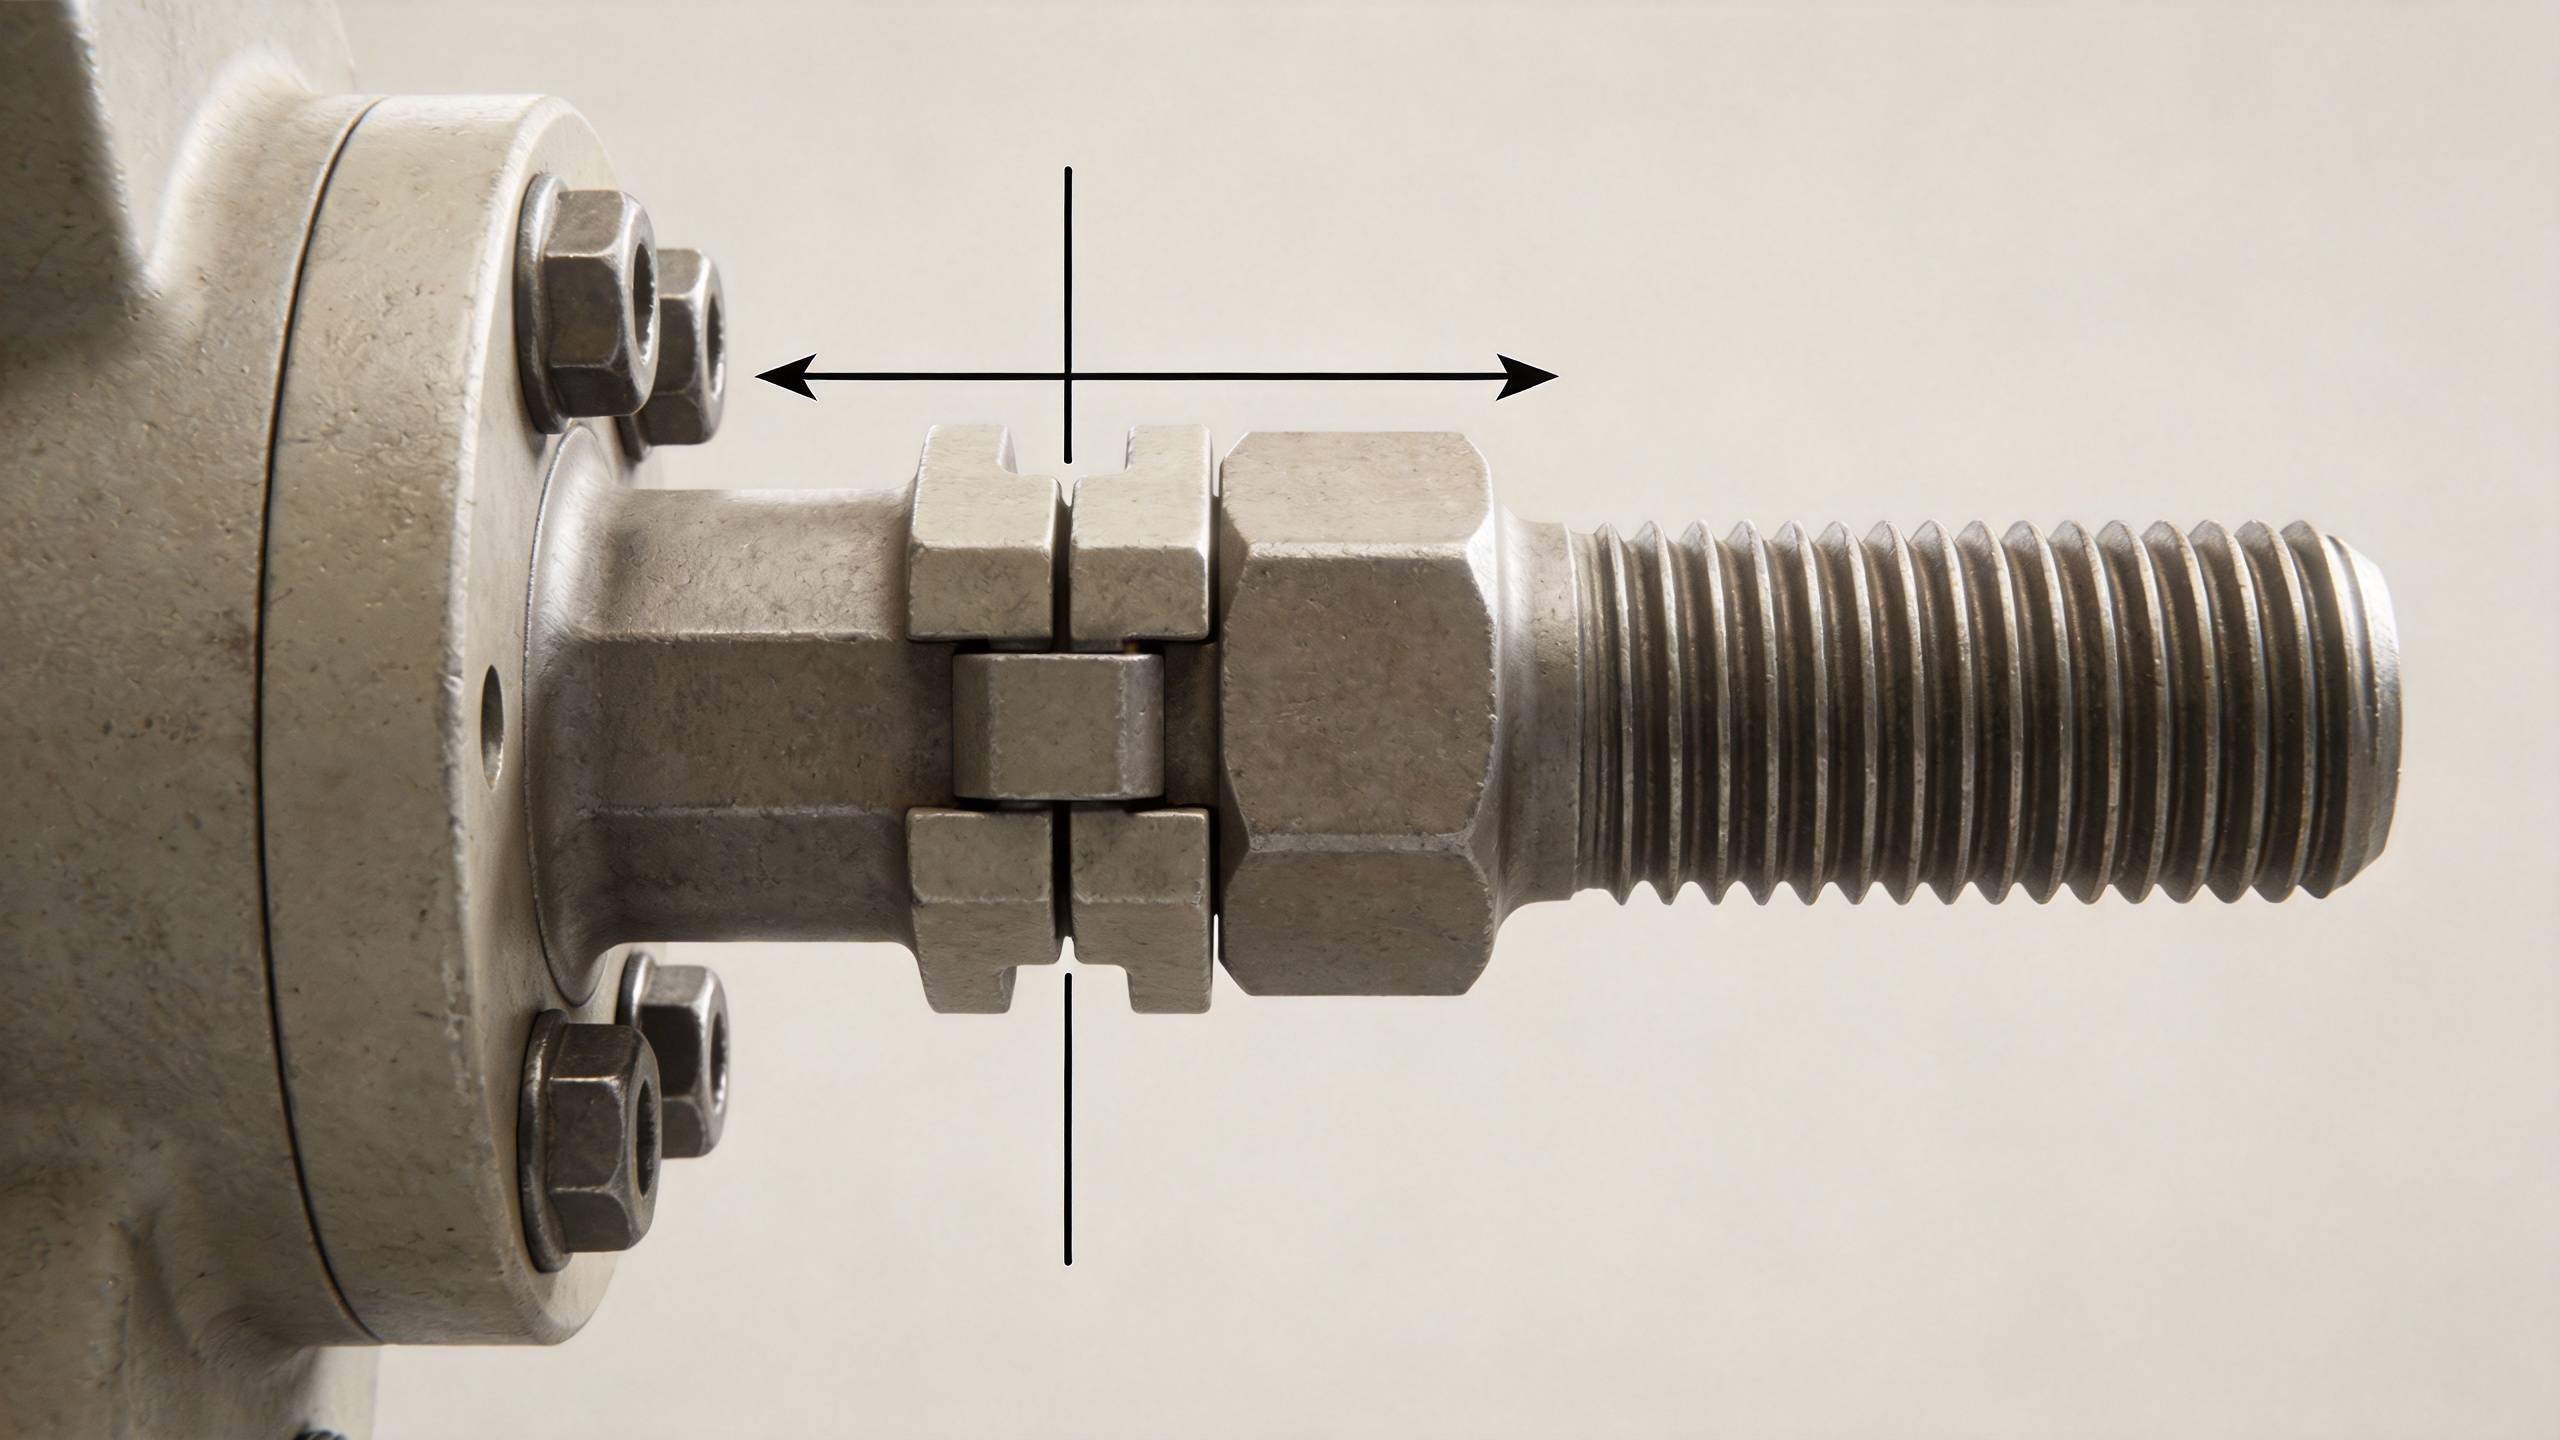
Những thay đổi rung động mạnh ảnh hưởng đến tình trạng này. Chuyển động sang hai bên, hay còn gọi là chuyển động ngang, đặc biệt quan trọng vì có thể gây trượt vi mô giữa các bộ phận được kẹp chặt. Khi hiện tượng trượt bắt đầu, ren và bề mặt tiếp xúc dưới đầu bu-lông hoặc đai ốc có thể dịch chuyển từng bước rất nhỏ. Những bước dịch chuyển này có thể dẫn đến hiện tượng tự nới lỏng do xoay. Đây là lý do vì sao một mối ghép có thể vượt qua kiểm tra mô-men xoắn tĩnh nhưng lại mất lực siết khi máy đang vận hành.
Việc chọn bu-lông có độ bền cao hơn để giải quyết mọi vấn đề dường như rất hấp dẫn. Tuy nhiên, đây chưa chắc đã là giải pháp đúng. Trong mối ghép chịu rung động, lực siết ban đầu, độ cứng của mối ghép, điều kiện bề mặt, chiều dài kẹp, tính nhất quán trong quá trình lắp ráp cũng như phương pháp chống nới lỏng đều ảnh hưởng đến độ tin cậy. Một bu-lông làm bằng thép không gỉ cũng đòi hỏi vật liệu phối hợp phù hợp, quy trình bôi trơn đúng cách và quy trình siết mô-men xoắn chuẩn xác; khả năng chống ăn mòn không thể thay thế cho một thiết kế chống nới lỏng hiệu quả.
Các nguyên nhân phổ biến khiến bu-lông mất lực siết
Lực siết ban đầu khi lắp đặt không đủ hoặc không nhất quán
Siết lỏng quá sẽ để lại lực kẹp quá thấp để chống lại chuyển động trong quá trình vận hành. Siết chặt quá mức có thể làm hỏng ren, gây biến dạng dẻo bu-lông, nén vỡ các vật liệu mối nối mềm hơn hoặc tạo ra chỉ số mô-men xoắn sai lệch. Mô-men xoắn là phương pháp gián tiếp để kiểm soát lực căng vì ma sát trên ren và mặt tựa tiêu tốn phần lớn mô-men xoắn đầu vào. Đối với các cụm lắp ráp quan trọng, hãy sử dụng phương pháp lắp đặt được tài liệu hóa và xác minh quy trình trên chính mối nối thực tế thay vì dựa vào giá trị mô-men xoắn chung chung.
Biến dạng mối nối sau khi lắp ráp
Sơn, mạ, ba-via, bề mặt tiếp xúc nhám, gioăng mềm, vòng đệm và các gờ vi mô bám sâu trên bề mặt có thể biến dạng sau những chu kỳ tải đầu tiên. Sự biến dạng này làm giảm chiều cao hiệu dụng của cụm được kẹp và làm giảm độ giãn dài của bu-lông. Một phụ kiện ren có thể không bị lỏng ra rõ rệt ngay từ đầu; nó đơn giản là mất đi đủ lực kẹp để sau đó rung động bắt đầu quá trình lỏng lẻo.
Trượt ngang và tách rời mối nối
Khi tải cắt lặp đi lặp lại vượt quá ma sát trên bề mặt tiếp xúc, các thành phần sẽ trượt. Nếu mối nối cũng tách rời trong một chu kỳ tải, lực siết ban đầu giảm nhanh hơn và yêu cầu chịu mỏi đối với bu-lông tăng lên. Giải pháp có thể là tăng diện tích bề mặt tựa, điều chỉnh hình học mối nối, cải thiện khả năng truyền tải cắt hoặc thay đổi số lượng và vị trí của các chi tiết ghép nối—không chỉ đơn thuần thay đổi đai ốc.
Vấn đề về độ ăn khớp ren hoặc chồng lớp
Độ ăn khớp ren ngắn, lỗ lệch tâm, lựa chọn chiều dài kẹp không phù hợp hoặc chồng lớp gồm các lớp vật liệu quá mềm có thể khiến mối nối nhạy cảm hơn với hiện tượng chùng lực siết. Cần kiểm tra xem chi tiết ghép nối có thực sự kẹp chặt các thành phần thiết kế hay không, thay vì để ren chạy xuyên qua mặt phẳng cắt chính khi cần sử dụng phần thân trơn. Ngoài ra, cần kiểm tra hệ thống gồm vòng đệm, vòng cách và lớp phủ; chỉ một lớp dễ nén duy nhất cũng có thể làm thay đổi ngân sách lực siết ban đầu.
Các giải pháp hiệu quả khi phù hợp với kiểu thất bại cụ thể
1. Trước tiên, thiết lập lực siết ban đầu có thể lặp lại
Bắt đầu bằng việc xác định lực kẹp yêu cầu từ tải phục vụ và vật liệu của mối nối. Sau đó, chọn phương pháp lắp đặt có thể lặp lại trong môi trường sản xuất: siết mô-men xoắn được kiểm soát với hệ số ma sát đã biết, siết theo mô-men xoắn–góc, chỉ thị trực tiếp lực kéo dọc trục hoặc quy trình đã được xác thực khác. Ghi lại các thông số thiết lập dụng cụ, điều kiện bôi trơn, trình tự làm kín (seating sequence) và tiêu chí kiểm tra. Nếu cùng một mối nối được lắp ráp tại nhiều vị trí khác nhau, hãy xác nhận rằng người vận hành và dụng cụ có thể đạt được kết quả tương đương.
2. Thiết kế mối nối để chống trượt
Thiết bị khóa hiệu quả nhất cũng không thể bù đắp đầy đủ cho một mối nối được phép trượt. Cải thiện bề mặt tiếp xúc kẹp chặt khi có thể: sử dụng lực siết ban đầu đủ lớn, loại bỏ các ba-vi hoặc lớp phủ không ổn định có thể tránh được, tăng độ cứng tiếp xúc và hướng lực cắt ngang qua các đặc điểm phù hợp khi thiết kế cho phép. Đối với mối nối bu-lông cơ khí dễ rung động, hãy xem xét liệu bu-lông có đang phải chịu lực cắt ngang lặp đi lặp lại—mà lẽ ra bề mặt tiếp xúc của mối nối mới nên chịu—hay không.
3. Chọn phương pháp khóa phù hợp với môi trường thực tế
Các phương pháp khóa là công cụ, không phải các chính sách bảo hiểm có thể hoán đổi cho nhau. Đai ốc tạo mô-men xoắn vượt trội làm tăng lực cản đối với chuyển động quay, nhưng hiệu suất của chúng phụ thuộc vào giới hạn tái sử dụng, nhiệt độ và khả năng tương thích vật liệu. Cặp vòng đệm khóa dạng nêm có thể hữu ích khi hình học và độ cứng của chúng phù hợp với mối ghép. Các chất khóa ren có thể lấp đầy khe hở và tăng lực cản, nhưng việc chuẩn bị bề mặt, điều kiện đóng rắn, nhiệt độ vận hành và yêu cầu bảo trì đều có ảnh hưởng. Dây an toàn, vòng đệm có tai gập và các tính năng khóa dương có thể được xem xét khi điều kiện kiểm tra và ứng dụng cho phép.
Đối với bulông vít bằng thép không gỉ, hãy xác nhận tính tương thích trước khi chọn phương pháp xử lý ren hoặc đai ốc khóa. Các lắp ghép thép không gỉ – thép không gỉ có nguy cơ dính bám (galling), và một quy trình nhằm cải thiện khả năng giữ chặt có thể gây ra sự biến thiên trong quá trình lắp đặt nếu lực ma sát không được kiểm soát.
4. Xác thực bằng thử nghiệm rung động trên mẫu đại diện
Các kiểm tra trên bàn thử nghiệm rất hữu ích, nhưng các mối nối chịu rung động mạnh cần được đánh giá bằng các vật liệu kẹp, lớp hoàn thiện bề mặt, lực siết ban đầu, hướng tải và nhiệt độ vận hành đại diện. Kiểm tra rung động ngang – thường được đề cập trong bối cảnh phương pháp Junker – giúp so sánh khả năng duy trì lực kẹp của một mối nối dưới chuyển động ngang chu kỳ. Kết quả từ một bộ lắp ráp khác chỉ mang tính tham khảo. Hãy kiểm tra xem hệ thống bu-lông đã chọn có duy trì lực căng trong bộ lắp ráp cụ thể của bạn hay không.
Trình tự chẩn đoán thực tế
- Kiểm tra mối nối trước khi siết lại. Tìm các dấu hiệu mài mòn do rung, lớp phủ bị dẹt, vòng đệm bị gãy, lỗ bị kéo dài, ăn mòn hoặc bằng chứng cho thấy mối nối đã dịch chuyển.
- Xác định hướng chuyển động. Xác định xem bộ lắp ráp có chịu rung động ngang, chu kỳ dọc trục, biến dạng do nhiệt, va chạm hay sự kết hợp của các yếu tố này.
- Kiểm tra quy trình lắp ráp. Xem lại hồ sơ mô-men xoắn hoặc lực căng thực tế, hiệu chuẩn dụng cụ, bôi trơn, trình tự tiếp xúc và việc tái sử dụng các thành phần chống lỏng.
- Xem lại bộ các chi tiết được kẹp. Đánh giá chiều dài kẹp, độ ăn khớp, độ cứng vật liệu, độ hoàn thiện bề mặt, vòng đệm, khoảng cách chèn và bất kỳ lớp mềm hoặc lớp nén lún nào.
- Áp dụng từng thay đổi được biện minh một cách hợp lý tại một thời điểm. Thay đổi phương pháp kiểm soát lực siết ban đầu, hình học mối ghép, phương pháp khóa hoặc đặc tả linh kiện dựa trên nguyên nhân đã xác định, sau đó kiểm tra cụm lắp ráp đã điều chỉnh.
Danh sách kiểm tra lựa chọn bu-lông cho điều kiện rung động
Sử dụng danh sách kiểm tra này trước khi thay đổi bất kỳ linh kiện đơn lẻ nào. Trước tiên, xác định hướng rung động, biên độ rung động, dải nhiệt độ và khả năng tiếp cận để bảo trì. Tiếp theo, lựa chọn phụ kiện kích thước và cấp độ từ tải kẹp yêu cầu và hình học mối ghép, chứ không dựa vào bảng mô-men xoắn chung. Xác nhận rằng mỗi bulông vít có ren có độ ăn khớp đủ và chiều dài kẹp kẹp đúng chồng lớp thiết kế. Một phụ kiện cố định cơ khí được lắp qua lớp mềm hoặc lớp nén lún cần được xem xét lại khác với trường hợp kẹp hai chi tiết thép cứng.
Tiếp theo, xem xét việc kết hợp vật liệu. Một chi tiết nối không gỉ có thể phù hợp với môi trường ăn mòn, nhưng ma sát khi lắp đặt và xu hướng dính trượt (galling) của nó phải được giải quyết trong hướng dẫn công việc. Khi một cấu hình chồng (stack-up) không tiêu chuẩn, hạn chế tiếp cận hoặc đường truyền tải lực chi phối thiết kế, một phụ Kiện Tùy Chỉnh chỉ được biện minh sau khi toàn bộ mối nối đã được đánh giá kỹ lưỡng. Trong mọi trường hợp, hãy xác minh hệ thống phụ kiện được chọn trên các chi tiết đại diện. Loại bulông vít có ren phù hợp và phương pháp khóa phù hợp chỉ phát huy hiệu quả khi quy trình lắp ráp tạo ra lực siết ban đầu (preload) như mong muốn.
Đối với đội bảo trì, hồ sơ kiểm tra cần xác định rõ vị trí của phụ kiện , phương pháp siết chặt, đặc điểm khóa, chuyển động quan sát được và lịch sử thay thế. Hồ sơ này giúp dễ dàng phân biệt giữa lỗi lắp đặt đơn lẻ với vấn đề thiết kế mối nối lặp đi lặp lại. Hãy coi một phụ kiện cố định cơ khí bị lỏng là bằng chứng để kiểm tra toàn bộ hệ thống kẹp, chứ không chỉ là vật phẩm cần siết lại. Nếu cần thay thế, hãy đảm bảo khớp đúng cấu hình phụ kiện được quy định và xác thực bất kỳ thay đổi nào liên quan đến vòng đệm, lớp phủ, chất bôi trơn hoặc loại đai ốc.
Khi nào cần tham vấn kỹ sư
Nâng cấp mức độ xem xét khi một chi tiết gắn kết lỏng lẻo ảnh hưởng đến hệ thống bảo vệ, nâng hạ, chứa áp lực, độ bền cấu trúc, thiết bị quay hoặc khả năng tiếp cận liên quan trực tiếp đến an toàn. Việc lỏng lẻo lặp đi lặp lại sau khi thay đổi sản phẩm chống lỏng là tín hiệu khác cho thấy nguyên nhân gốc rễ có thể là trượt mối ghép, mất lực siết ban đầu hoặc điều kiện vận hành bị bỏ sót. Trong những trường hợp đó, cần ghi chép rõ mô hình hư hỏng và đánh giá toàn bộ mối ghép bulông thay vì chỉ tập trung vào đai ốc hoặc vít hiển thị bên ngoài như vấn đề duy nhất.
Điểm chính
Các chi tiết gắn kết trở nên lỏng lẻo trong môi trường rung động mạnh do mối ghép mất lực kẹp giữ các bộ phận không di chuyển tương đối với nhau. Giải pháp bền vững thường bao gồm sự kết hợp giữa lực siết được kiểm soát, thiết kế mối ghép chống trượt, phương pháp chống lỏng phù hợp và kiểm tra xác minh đại diện. Hãy bắt đầu bằng việc phân tích chuyển động và sự chồng xếp của mối ghép, sau đó lựa chọn giải pháp chi tiết gắn kết phù hợp với các điều kiện đó.

