 EN

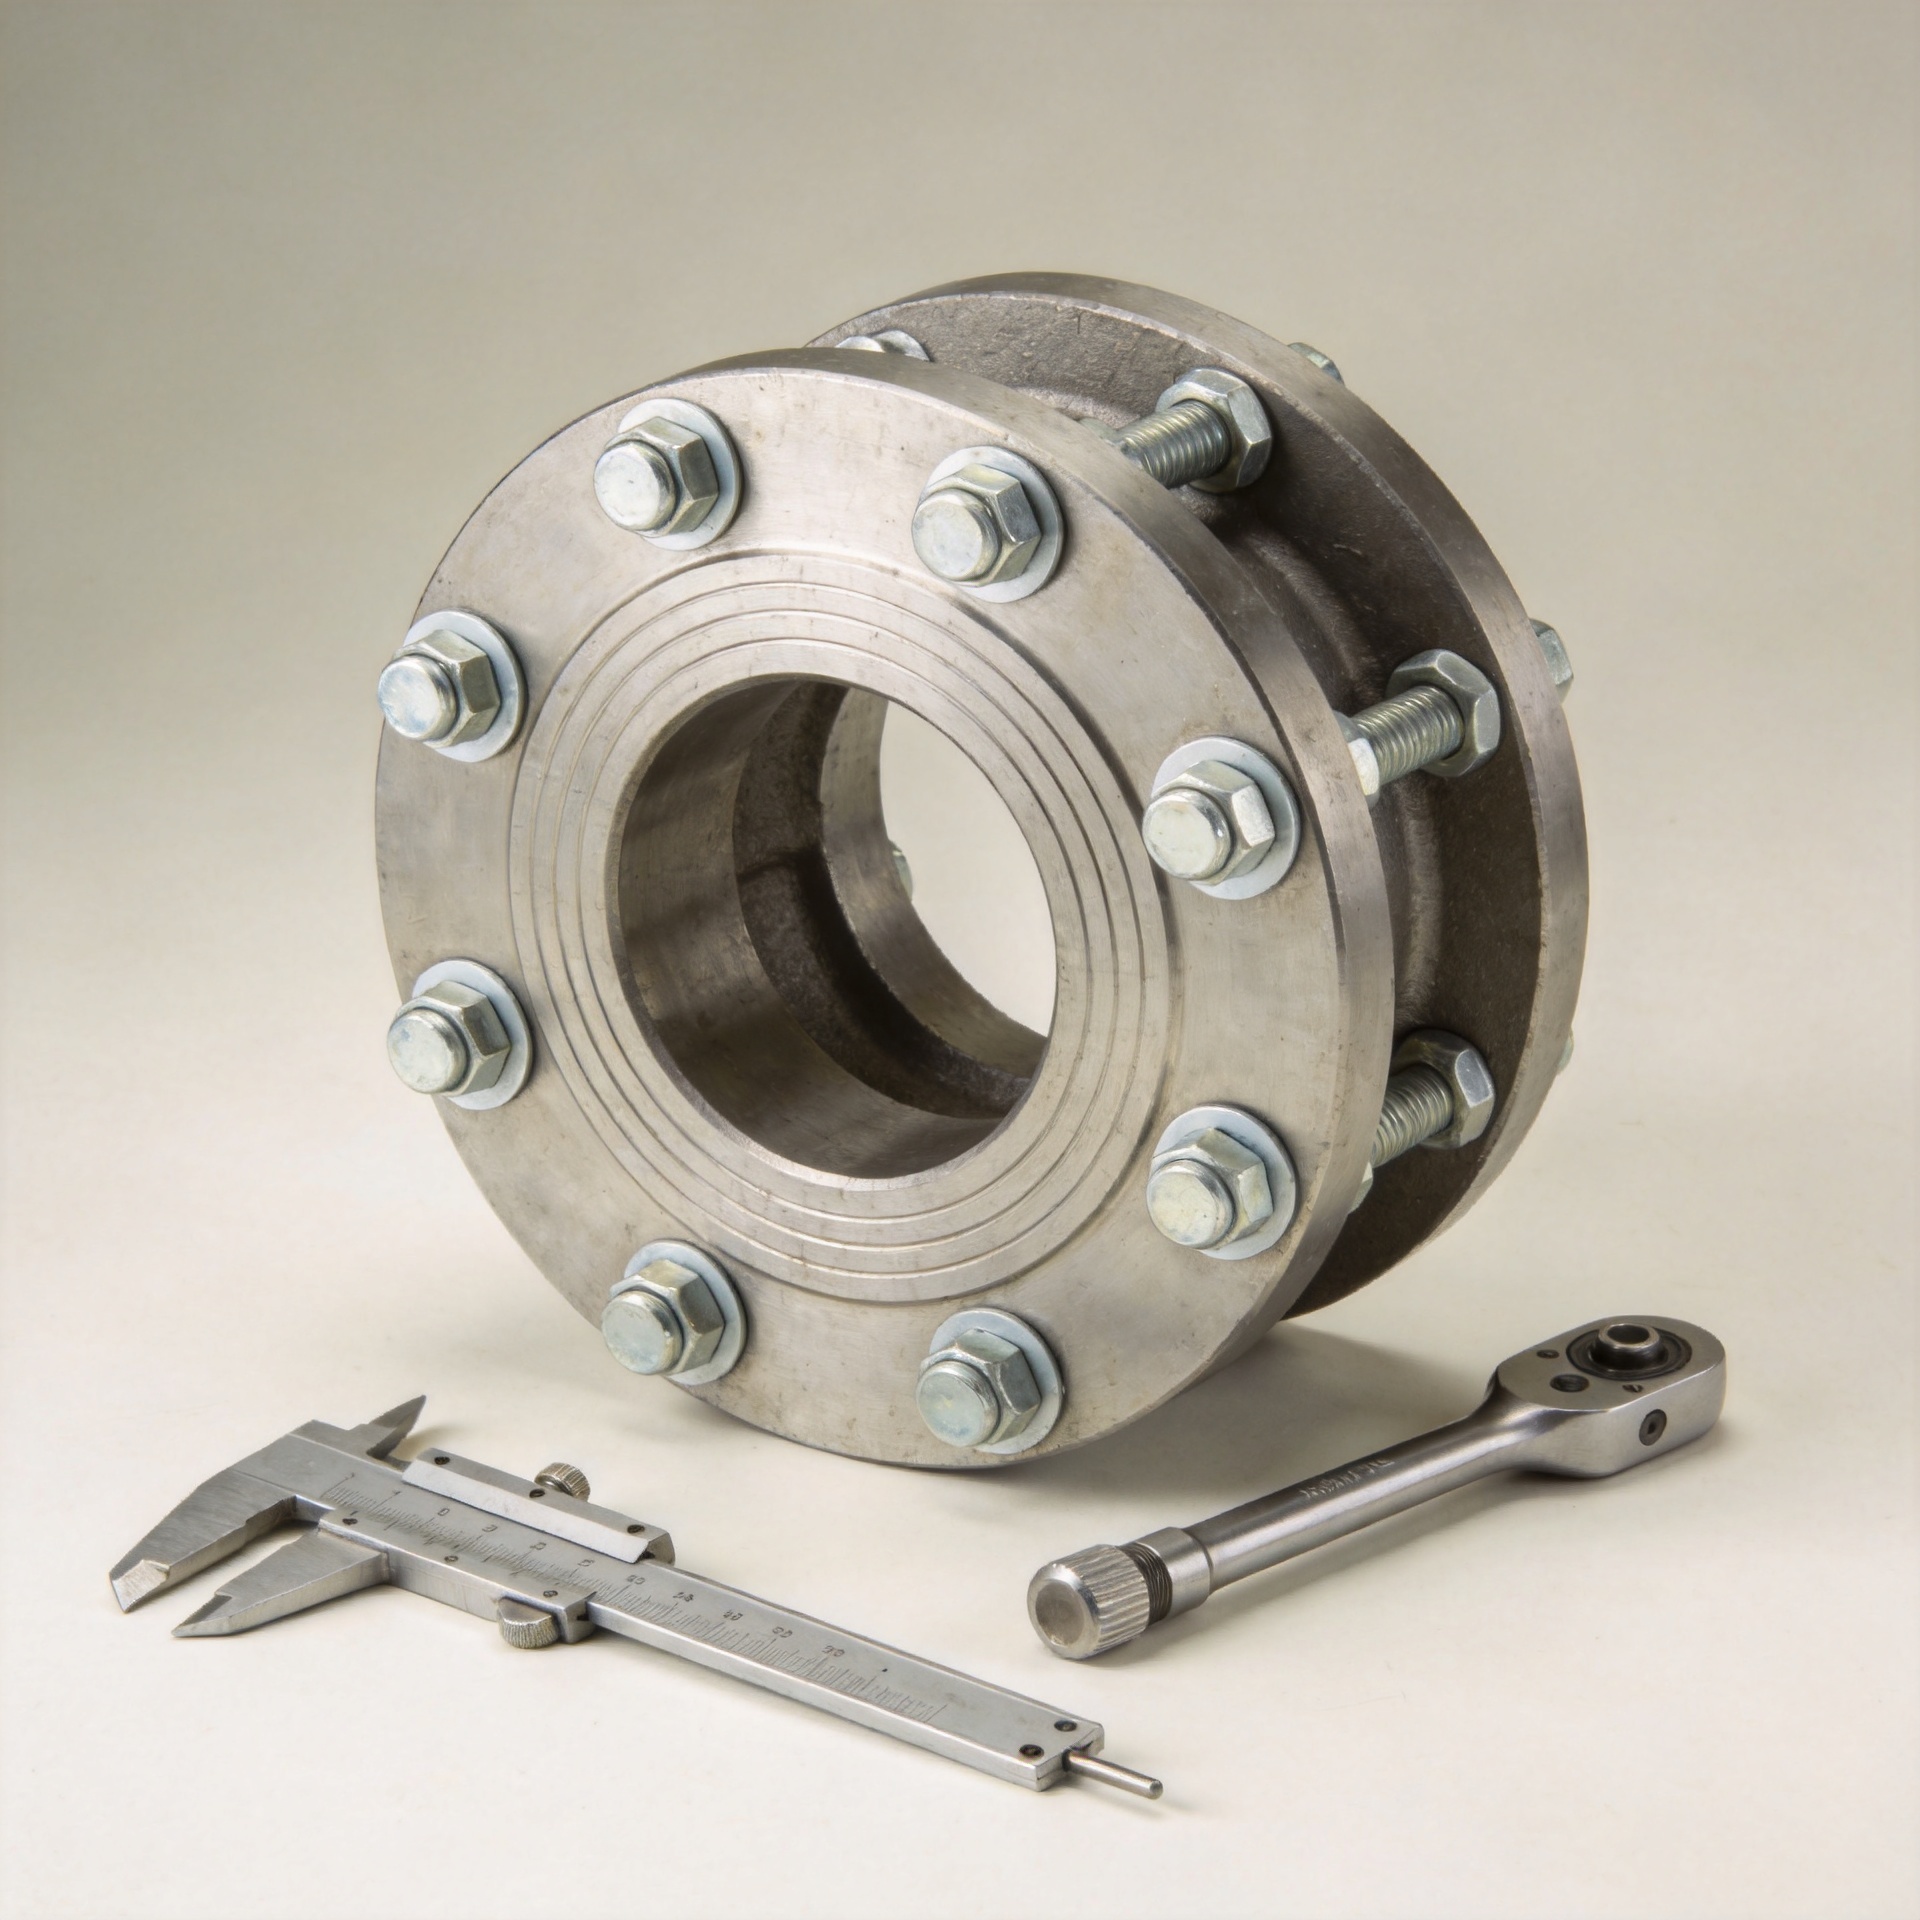
Por qué la deriva en las especificaciones de los elementos de fijación provoca problemas de rendimiento en las uniones
Una unión puede parecer inalterada en un plano, mientras que su comportamiento en la línea de producción ha cambiado sustancialmente. En el trabajo de selección de elementos de fijación, esa brecha se denomina frecuentemente deriva en las especificaciones: un cambio no evaluado como parte del conjunto completo de la unión, como el tipo de rosca, la clase, el recubrimiento, el material, el estilo de cabeza, la arandela, el estado de lubricación o la instrucción de apriete. El elemento de fijación de reemplazo puede ajustarse al orificio, pero aun así modificar la carga de apriete, la fricción, el comportamiento frente a la corrosión, la respuesta a la fatiga o la facilidad de mantenimiento.
La preocupación de ingeniería no es que cada sustitución sea incorrecta. Es que un elemento de fijación constituye una conexión cargada, no simplemente un artículo de catálogo. Un elemento roscado de fijación funciona junto con la tuerca o el roscado interno, las superficies de apoyo, los materiales de la unión, la herramienta de montaje y el entorno previsto. Cuando cambia un solo componente, el método original de apriete puede dejar de lograr el resultado deseado.
Cómo se manifiesta la deriva de especificaciones en una unión real
La deriva de especificaciones puede comenzar con una decisión de compra aparentemente menor. Un comprador podría aprobar otro material porque un número de pieza familiar no está disponible. Un proveedor podría modificar un recubrimiento. Un equipo de producción podría usar una arandela distinta o un lubricante nuevo. Un plano de ingeniería podría indicar un diámetro nominal pero omitir la clase de rosca, la longitud de agarre, el rango de dureza, el estado superficial o la calificación de par de apriete. Cada cambio afecta el comportamiento del elemento de fijación tras su instalación.
Considere un elemento de fijación mecánico que conserva el mismo diámetro y la misma geometría de la cabeza, pero recibe un acabado distinto. La pieza puede seguir siendo dimensionalmente intercambiable. Sin embargo, el acabado puede modificar la fricción bajo la cabeza y en las roscas, lo que altera la relación entre el par aplicado y la tensión. Si se mantiene la misma configuración de la herramienta, la unión podría experimentar una carga de sujeción menor o mayor que en la construcción anterior. Esto podría provocar asentamiento, movimiento en la superficie de contacto, cargas cíclicas por fatiga o daños durante el ensamblaje.
La carga de sujeción es la función oculta que corre peligro
En muchas uniones atornilladas, el trabajo útil del elemento de fijación consiste en generar una carga de compresión. Los elementos comprimidos resisten entonces la separación o el deslizamiento mediante su condición de contacto y la tensión mantenida en el elemento de fijación. El par de apriete se utiliza comúnmente en la producción porque es práctico, pero constituye una señal indirecta. En la documentación de la NASA sobre ensayos de par-tensión se señala que el par de apriete, por sí solo, no predice con precisión la precarga de la unión; una precarga insuficiente puede contribuir al aflojamiento por vibración y a la fatiga, mientras que una precarga excesiva puede dañar la unión o el elemento de fijación.
Por esta razón, copiar un valor de par de apriete de una versión anterior no equivale a control de configuración. Un cambio en el recubrimiento, la lubricación, el paso de rosca, la superficie de apoyo, la pila de arandelas o la velocidad de apriete puede modificar la fricción. La misma lectura en una llave no garantiza que el nuevo elemento de fijación roscado tenga la misma tensión. Cuando la unión es crítica, debe validarse la relación entre par de apriete y tensión para el elemento de fijación real, las piezas acopladas y el proceso de instalación.
Rutas comunes de desviación que modifican el rendimiento
Sustituciones de material y grado
Un cambio de material puede alterar la resistencia, la ductilidad, la respuesta a la temperatura, la compatibilidad galvánica y la resistencia a la corrosión. Sustituir acero al carbono por un sujetador de acero inoxidable puede ser razonable en un entorno húmedo o corrosivo, pero no es una decisión directa uno a uno. Las combinaciones de acero inoxidable pueden presentar un comportamiento de fricción distinto y ser susceptibles al agarrotamiento de roscas durante la instalación. El grado, la forma de la rosca, el lubricante, la velocidad de apriete y el material de acoplamiento son todos factores relevantes. Por lo tanto, un sujetador de acero inoxidable debe evaluarse junto con su tuerca o componente roscado y con el procedimiento de ensamblaje previsto.
Cambios en la rosca, la longitud y la profundidad de engrane
Cambiar de rosca gruesa a fina, modificar la longitud de acoplamiento o seleccionar una longitud de agarre distinta afecta más que simplemente el ajuste. Puede influir en la sensibilidad del ajuste, el margen de deshilachado, la posición de las roscas respecto al plano de corte y la forma en que se distribuye la carga a través de la unión. A menudo resulta justificada la utilización de un elemento de fijación personalizado cuando la aplicación requiere un hombro controlado, una longitud de agarre sin rosca específica o una geometría que proteja la pila de la unión. Considerar dicho elemento de fijación personalizado como una pieza estándar intercambiable puede desplazar la sección crítica a una ubicación no prevista.
Recubrimientos, arandelas y superficies de apoyo
Los sistemas superficiales son fáciles de pasar por alto porque a veces se documentan fuera de la indicación principal del sujetador. Los recubrimientos, la pasivación, los sistemas fosfatados, las ceras y los lubricantes de montaje pueden influir en el comportamiento frente a la corrosión y en la fricción. Las arandelas modifican el área de apoyo y pueden alterar el asentamiento en la superficie de contacto. Una revisión que sustituye una arandela lisa por otro tipo puede requerir una nueva prueba de apriete, especialmente cuando en la pila hay superficies blandas pintadas, recubiertas o adyacentes a polímeros.
Por qué una pieza conforme puede producir aún así una unión débil
La inspección de entrada puede confirmar el diámetro, la longitud y el aspecto visual, pero esas comprobaciones no garantizan el rendimiento de la unión. El fallo suele residir en la conexión entre la especificación de la pieza y la especificación de la aplicación. Un sujetador mecánico puede cumplir su orden de compra mientras que la unión global carece de la precarga requerida, de la compatibilidad frente a la corrosión o de la ventana de montaje adecuada.
Esa distinción es importante cuando los proveedores cambian. Las piezas de muestra pueden ensamblarse sin dificultad, mientras que la producción en volumen introduce variaciones normales entre lotes en cuanto a fricción, espesor del recubrimiento o comportamiento de las herramientas. Un proceso sólido de cambio evalúa si el nuevo sujetador logra el resultado requerido en la unión, no solo si se parece a la pieza anterior.
Un plan práctico de control para cambios en sujetadores
Comience con una especificación controlada que vincule diseño, compras, calidad y producción. Debe identificar la familia de sujetadores, el tamaño nominal, la designación y clase de rosca, el material o grado, el acabado, los elementos de fijación compatibles requeridos, el estado de la arandela, el estado de lubricación, el requisito de agarre o de acoplamiento, y el método aprobado de apriete. Vincule los planos, los certificados, las instrucciones de ensayo y las notificaciones de cambio del proveedor al mismo registro de revisión.
- Clasifique el cambio. Determine si ha cambiado el material, la geometría, la rosca, el recubrimiento, el tratamiento térmico, la lubricación, el origen o las instrucciones de ensamblaje.
- Analice la función de la unión. Registrar la dirección de la carga, la exposición a vibraciones, la temperatura, el entorno corrosivo, el acceso para las herramientas y los materiales que se van a sujetar.
- Revisar el sistema de acoplamiento. Evaluar conjuntamente el tornillo, la tuerca o la rosca macho, la arandela, el estado de la superficie y la herramienta. No aprobar un elemento de fijación roscado de forma aislada.
- Ejecutar una construcción representativa. Utilizar piezas con intención de producción y el método de ensamblaje previsto. Verificar el asentamiento, el comportamiento durante la instalación y cualquier verificación específica de la unión definida por ingeniería.
- Publicar la instrucción revisada. Actualizar las instrucciones de par de apriete o ángulo únicamente tras evaluar la combinación revisada. Conservar la justificación del cambio para futuras decisiones de adquisición.
Cuando las opciones estándar y personalizadas deban divergir
Un sujetador estándar puede simplificar la adquisición cuando la unión tolera las variaciones normales y se controla toda la especificación. Un sujetador personalizado puede ser adecuado cuando la unión requiere una longitud de agarre inusual, una geometría especial de la cabeza, una combinación específica de materiales o un acceso particular para el montaje. La decisión debe basarse en la función, no en una preferencia por la conveniencia del catálogo ni por la personalización. En cualquier caso, los componentes acoplados y el método de instalación deben figurar en el registro de aprobación.
Haga de la unión la unidad de control
La deriva de especificaciones es manejable cuando los equipos dejan de considerar el sujetador como un artículo comercial independiente. Centre la función de la unión en cada revisión de cambio. Confirme qué elemento soporta la carga, qué elemento mantiene la carga de sujeción, qué elemento está expuesto a la corrosión y cómo instalan los operarios la pieza. A continuación, verifique que el sistema de sujetadores revisado funcione correctamente bajo esas condiciones.
Esa disciplina otorga flexibilidad en la adquisición sin desconectarla de la intención de ingeniería. Asimismo, hace más precisa la comunicación con un proveedor de sujetadores: en lugar de solicitar algo que parezca equivalente, se especifican los requisitos controlados que determinan si la unión funcionará según lo previsto.

