 EN

締結部品の仕様ずれが接合性能に与える影響
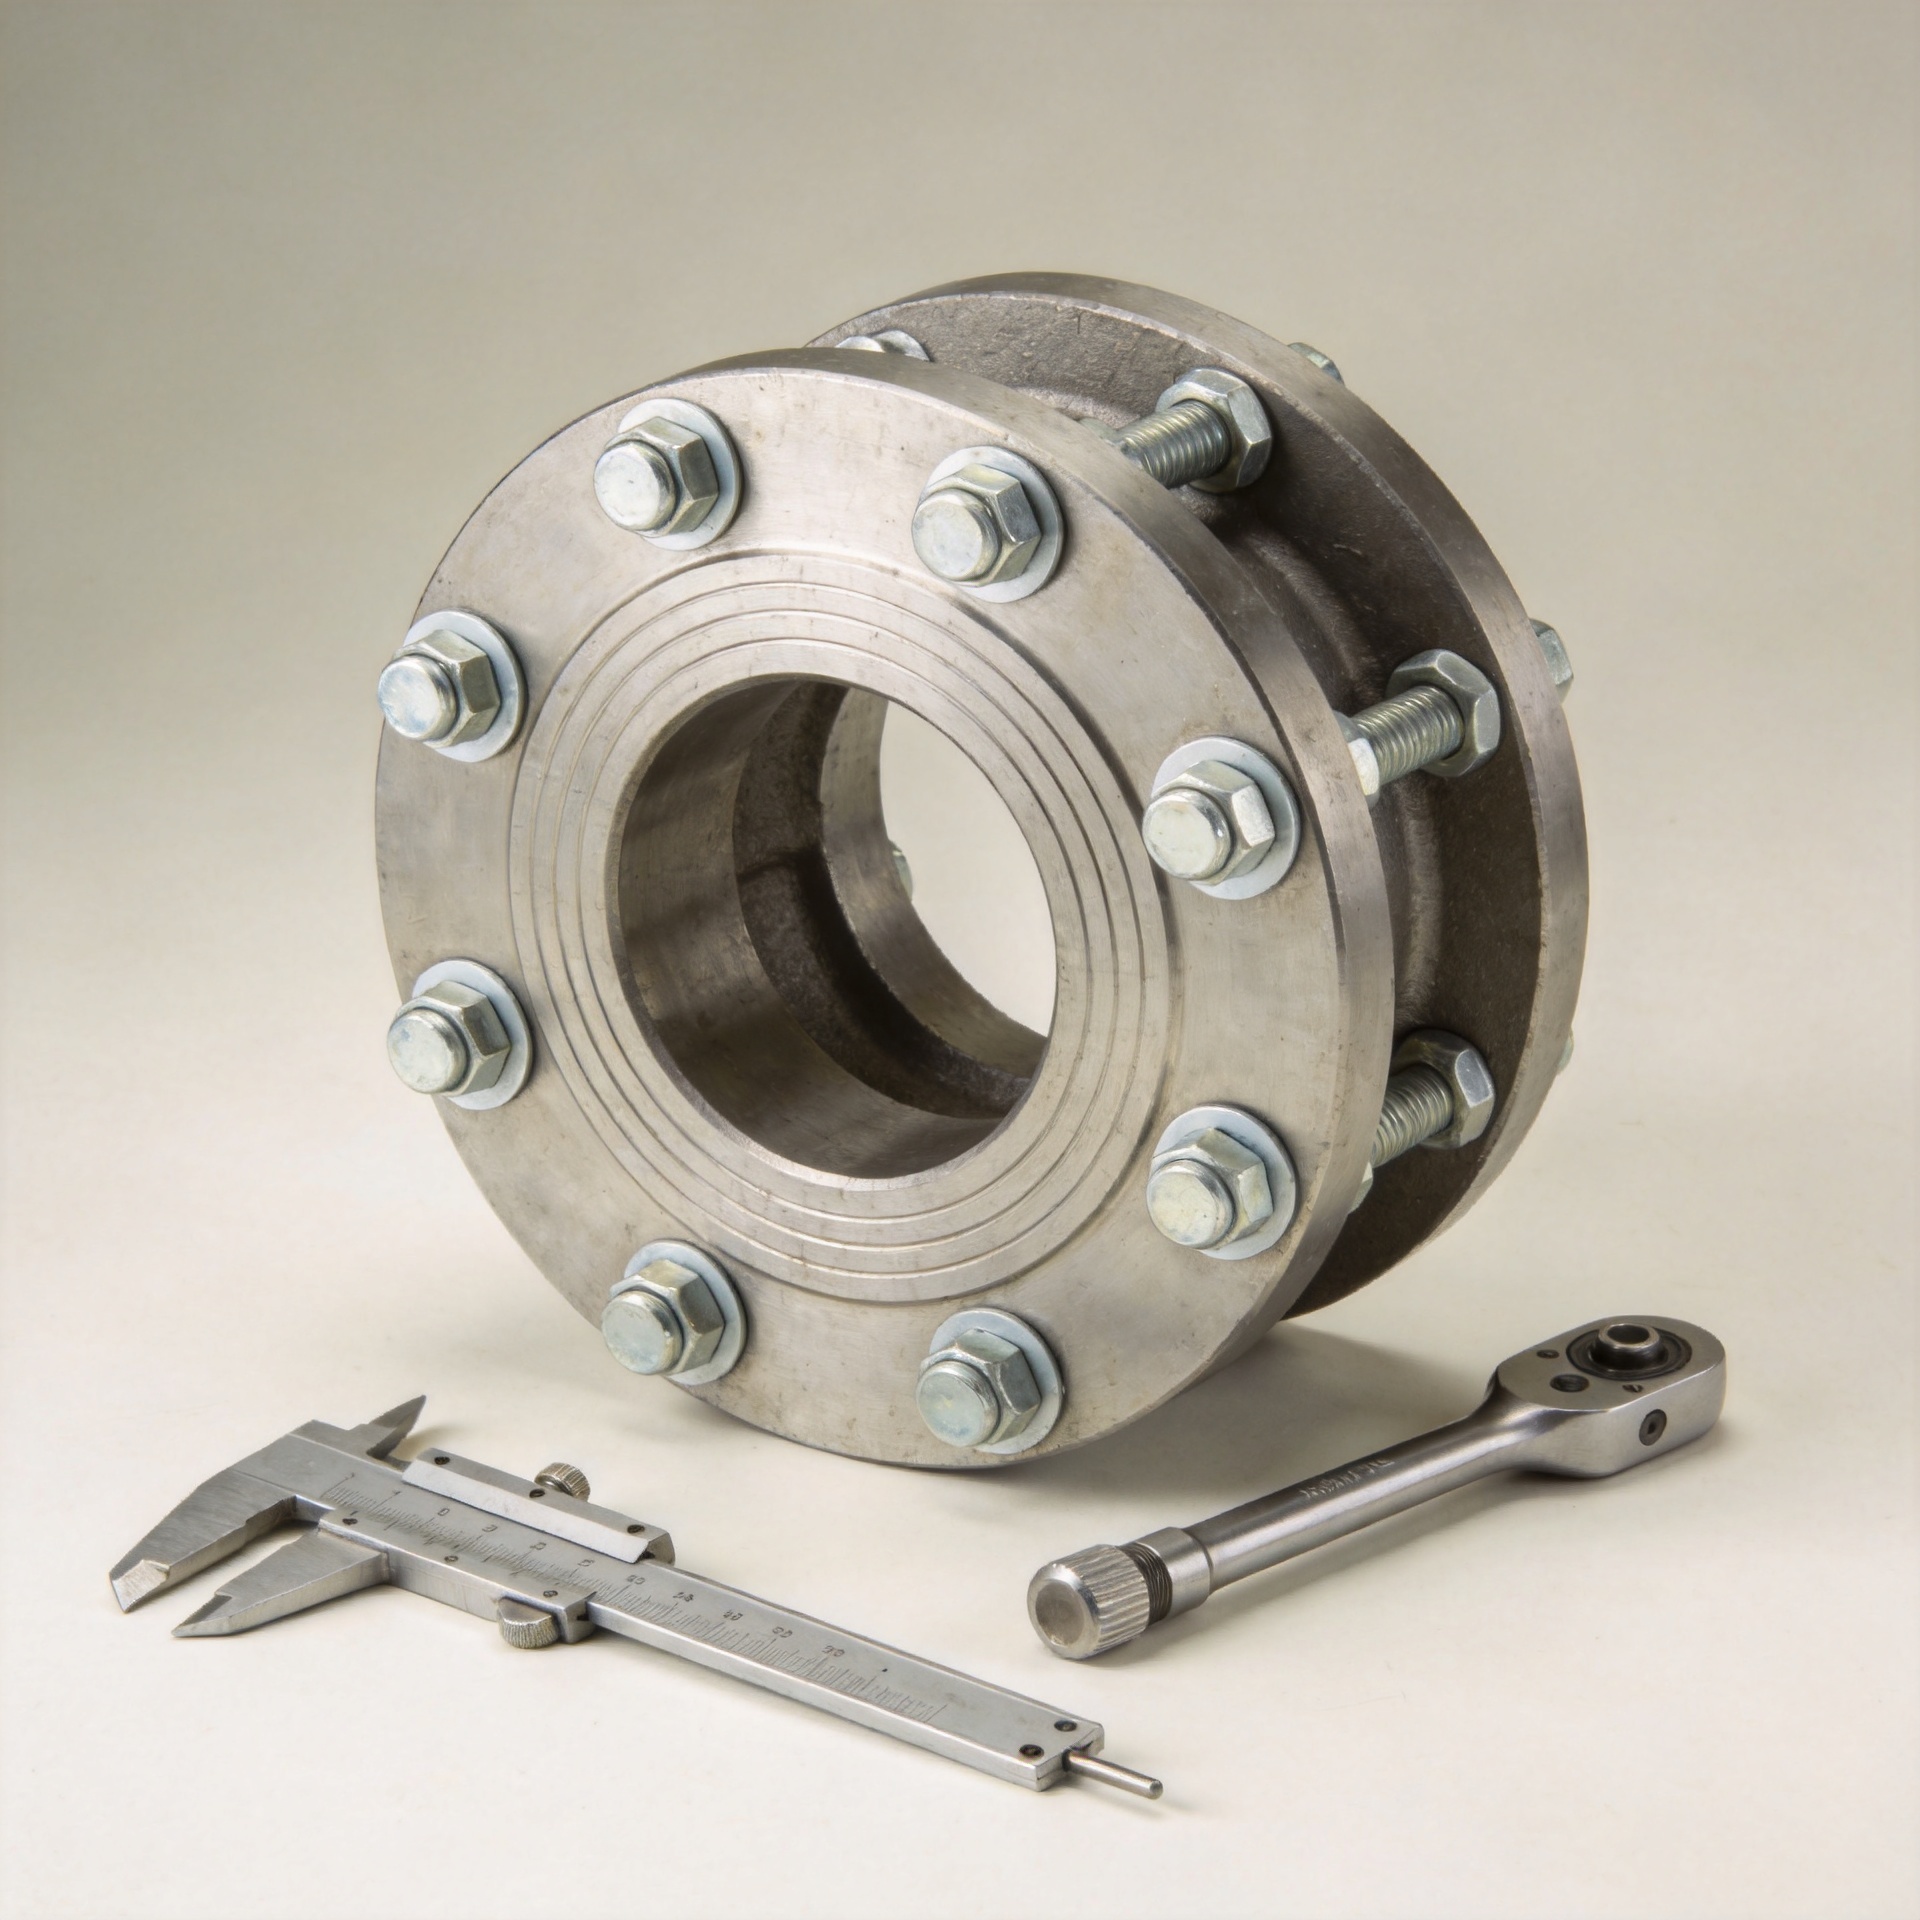
図面では変化がなく見えても、実際のライン上での接合部の挙動は大きく変わっていることがあります。締結部品の選定作業において、このようなズレは「仕様ずれ」と呼ばれます。これは、ねじ山形状、強度等級、表面処理、材質、頭部形状、ワッシャー、潤滑状態、あるいは締付け指示のいずれかが、接合部全体として評価されないまま変更された結果生じます。交換用の締結部品は穴に収まるものの、クランプ荷重、摩擦特性、腐食挙動、疲労応答、または保守性に影響を及ぼす可能性があります。
技術的な懸念は、すべての部品置き換えが必ずしも誤りであるという点ではありません。むしろ、締結部品(ファスナー)は単なるカタログ製品ではなく、荷重を受ける接合部であるという点にあります。ねじ式の締結部品は、ナットやタップ穴、接触面、接合される材料、組立用工具、および想定される使用環境と一体となって機能します。そのうちのいずれか一つが変更されると、元来の締め付け方法では、所定の性能が得られなくなる可能性があります。
実際の接合部における仕様のずれの具体例
仕様のずれは、一見些細な調達判断から始まることもあります。たとえば、よく知られた部品番号が入手できないため、購買担当者が別の材質を承認する場合があります。サプライヤーがコーティングを変更する場合もあります。生産現場で異なるワッシャーや新しい潤滑剤が使用される場合もあります。また、設計図面には公称径のみが記載されており、ねじの公差級、把持長さ、硬度範囲、表面状態、あるいはトルクの適合性などの重要な仕様が省略されていることもあります。こうした変更の一つひとつが、締結部品の装着後の挙動に影響を及ぼします。
直径や頭部の形状は同じだが、表面処理が異なる機械用締結部品を考えてみましょう。この部品は寸法的には従来と互換性を保っている場合があります。しかし、表面処理の違いにより、頭部下面およびねじ山部の摩擦係数が変化し、印加トルクと軸力(テンション)の関係が変わることがあります。同じ工具設定を維持したまま締め付けを行うと、接合部に従来より小さいか、あるいは大きいクリンプロード(挟持力)が発生する可能性があります。その結果、嵌入(エンベッドメント)、接触面での相対移動、疲労荷重、あるいは組立時の損傷につながるおそれがあります。
クリンプロード(挟持力)は、見過ごされがちな、しかし極めて重要な機能です
多くのボルト接合部において、締結具の有効な働きは、クリンプ荷重(挟持荷重)を発生させることです。このクリンプ荷重により、被締結部材同士が接触面で保持され、分離や滑りを防ぎ、同時に締結具自体に張力が発生します。製造現場では実用性からトルクによる締め付けが広く採用されていますが、これは間接的な指標にすぎません。NASAが公開しているトルク-張力試験に関する資料によれば、トルク値だけでは接合部の初期締付け荷重(プレロード)を正確に予測することはできません。プレロードが不足すると振動による緩みや疲労破壊の原因となり、逆に過大なプレロードは接合部や締結具そのものを損傷するおそれがあります。
そのため、以前の設計変更履歴からトルク値を単に流用することは、構成管理(コンフィギュレーション・コントロール)とはいえません。表面処理、潤滑状態、ねじピッチ、座面形状、ワッシャーの積層構成、あるいは締め付け速度といった要素のいずれかが変更されれば、摩擦係数は変化します。つまり、同じトルク値で締め付けたとしても、新しいねじ締結具に同一の張力が発生しているとは限らないのです。特に重要な接合部では、実際に使用される締結具、対向部品、および組立工程に基づき、トルクと張力の関係を再評価・検証する必要があります。
性能を変化させる一般的なずれ要因
材質および強度等級の変更
材質の変更により、強度、延性、温度応答性、電気化学的適合性、耐食性などが変化する可能性があります。湿潤または腐食性の環境では、炭素鋼製締結部品をステンレス製に置き換えることは合理的ですが、単純な「1対1」の代替とは限りません。ステンレス鋼同士の組み合わせでは摩擦特性が異なり、締め付け時にねじ山の焼き付き(ガリング)が発生しやすくなる場合があります。強度等級、ねじ形状、潤滑剤、締め付け速度、相手材など、すべてが影響要素となります。したがって、ステンレス製締結部品は、必ず対応するナットまたはタップ穴加工部品とともに、また予定される組立手順も含めて評価する必要があります。
ねじ形状、長さ、および係合長の変更
粗目ねじから細目ねじへの変更、ねじ込み長の変更、あるいはグリップ長の選択変更は、単なる「適合性」を超えて、調整感度、抜き抵抗余裕、せん断面に対するねじ山の位置、および接合部全体への荷重分布に影響を及ぼします。特定の肩部寸法、所定の無ねじ部グリップ長、あるいは接合部積層を保護する幾何形状が必要な場合、カスタムファスナーの採用が正当化されることが多くあります。しかし、こうしたカスタムファスナーを汎用標準品と同様に取り扱うと、破断の起点となる「危険断面」が意図しない位置に移動してしまう可能性があります。
コーティング、ワッシャー、および軸受面
表面処理系は、主な締結部品の呼び出しとは別に文書化されることが多いため、見落とされがちです。電気めっき、パッシベーション、リン酸処理、ワックス、組立用潤滑剤などは、腐食挙動や摩擦特性に影響を及ぼします。ワッシャーは支持面積を変化させ、接触面における沈み込み量(セトルメント)も変化させることがあります。平ワッシャーを他の種類のワッシャーに変更する設計変更では、特に柔らかい塗装面、被覆面、またはポリマーに近接する面が接合スタック内に存在する場合、再 tightened 試験(締付け試験)が必要になることがあります。
適合品であっても、接合強度が不十分となる理由
入荷検査では、外径・全長・外観などの確認は可能ですが、それらの検査では接合性能そのものは保証されません。問題の多くは、部品仕様と実際の使用条件(アプリケーション仕様)との間の整合性に起因します。機械式締結部品が調達仕様書に適合していても、全体の接合部が要求される軸力(プレロード)、耐食性の適合性、あるいは組立可能な締付け範囲(アセンブリ・ウィンドウ)を満たしていない場合があります。
この区別は、サプライヤーが変更される際に重要です。試作部品では問題なく組み立てられる場合でも、量産段階では摩擦、コーティング厚さ、または金型の挙動などにおいて、通常のロット間ばらつきが生じます。適切な変更プロセスでは、新しい締結部品が要求される接合性能を確実に達成するかどうかを確認する必要があります。単に従来品と外観や形状が似ているかどうかだけを確認してはいけません。
締結部品の変更に対する実践的な管理計画
設計・調達・品質・製造の各部門が共通に参照できる、ひとつの管理仕様から始めます。この仕様には、締結部品の種類(ファミリー)、公称サイズ、ねじ規格および精度等級、材質または強度等級、表面処理、対応する相手側部品(対応ナットなど)、ワッシャーの有無、潤滑状態、締結長(グリップ長/係合長)、および承認済みの締め付け方法を明記します。関連図面、検査証明書、試験手順書、サプライヤーからの変更通知書などは、すべて同一の改訂履歴に紐づけます。
- 変更を分類する 材質、形状、ねじ、コーティング、熱処理、潤滑、調達先、または組立指示のいずれかに変更があるかを特定します。
- 接合部の機能を整理する 荷重の印加方向、振動暴露条件、温度、腐食環境、工具のアクセス性、および挟持対象となる材料を記録する。
- 相手側部品との組み合わせシステムを確認する。 ボルト・ナットまたはタップ穴、ワッシャー、接触面の状態、および使用工具を総合的に評価する。ねじ締結部品を単体で承認してはならない。
- 代表的な試作組み立てを実施する。 量産仕様の部品と想定される組み立て方法を用いる。座屈(シーティング)、締め付け時の挙動、および設計部門が定義した接合部特有の検証項目を確認する。
- 改訂された作業指示書を正式にリリースする。 トルクまたは回転角度の指示を変更する場合は、改訂後の締結構成全体の評価が完了した後に行う。今後の調達判断のために、変更理由を必ず記録・保存する。
標準品とカスタム品の選択が分岐すべきタイミング
標準ファスナーは、接合部が通常のばらつきに耐えうる場合や、仕様全体が厳密に管理されている場合には調達を簡素化できます。一方、接合部に特殊なグリップ長、ヘッド形状、材質の組み合わせ、または組立時のアクセス性が求められる場合は、カスタムファスナーが適しています。ただし、ファスナーの選定は、カタログの利便性やカスタマイズ志向といった主観的な好みではなく、あくまで機能要件に基づいて行うべきです。いずれの場合でも、対向部品および取付方法は承認記録に明記する必要があります。
接合部を制御単位とすること
チームがファスナーを単体の汎用品として捉えるのをやめ、接合部の機能を変更レビューの中心に据えることで、仕様のずれ(スペシフィケーション・ドリフト)は十分に管理可能です。負荷を受ける部位、クランプ力を保持する部位、腐食を受ける部位、および作業者が部品をどのように取り付けるかを明確に確認したうえで、改訂後のファスナー系がこれらの条件下で所定の性能を発揮することを検証してください。
その規範により、設計意図から切り離すことなく、調達の柔軟性が確保されます。また、締結部品サプライヤーとのコミュニケーションもより正確になります。外観が類似しているかどうかを確認するのではなく、接合部が所定の性能を発揮するかどうかを判断するための制御された要求仕様を明示します。

