 EN

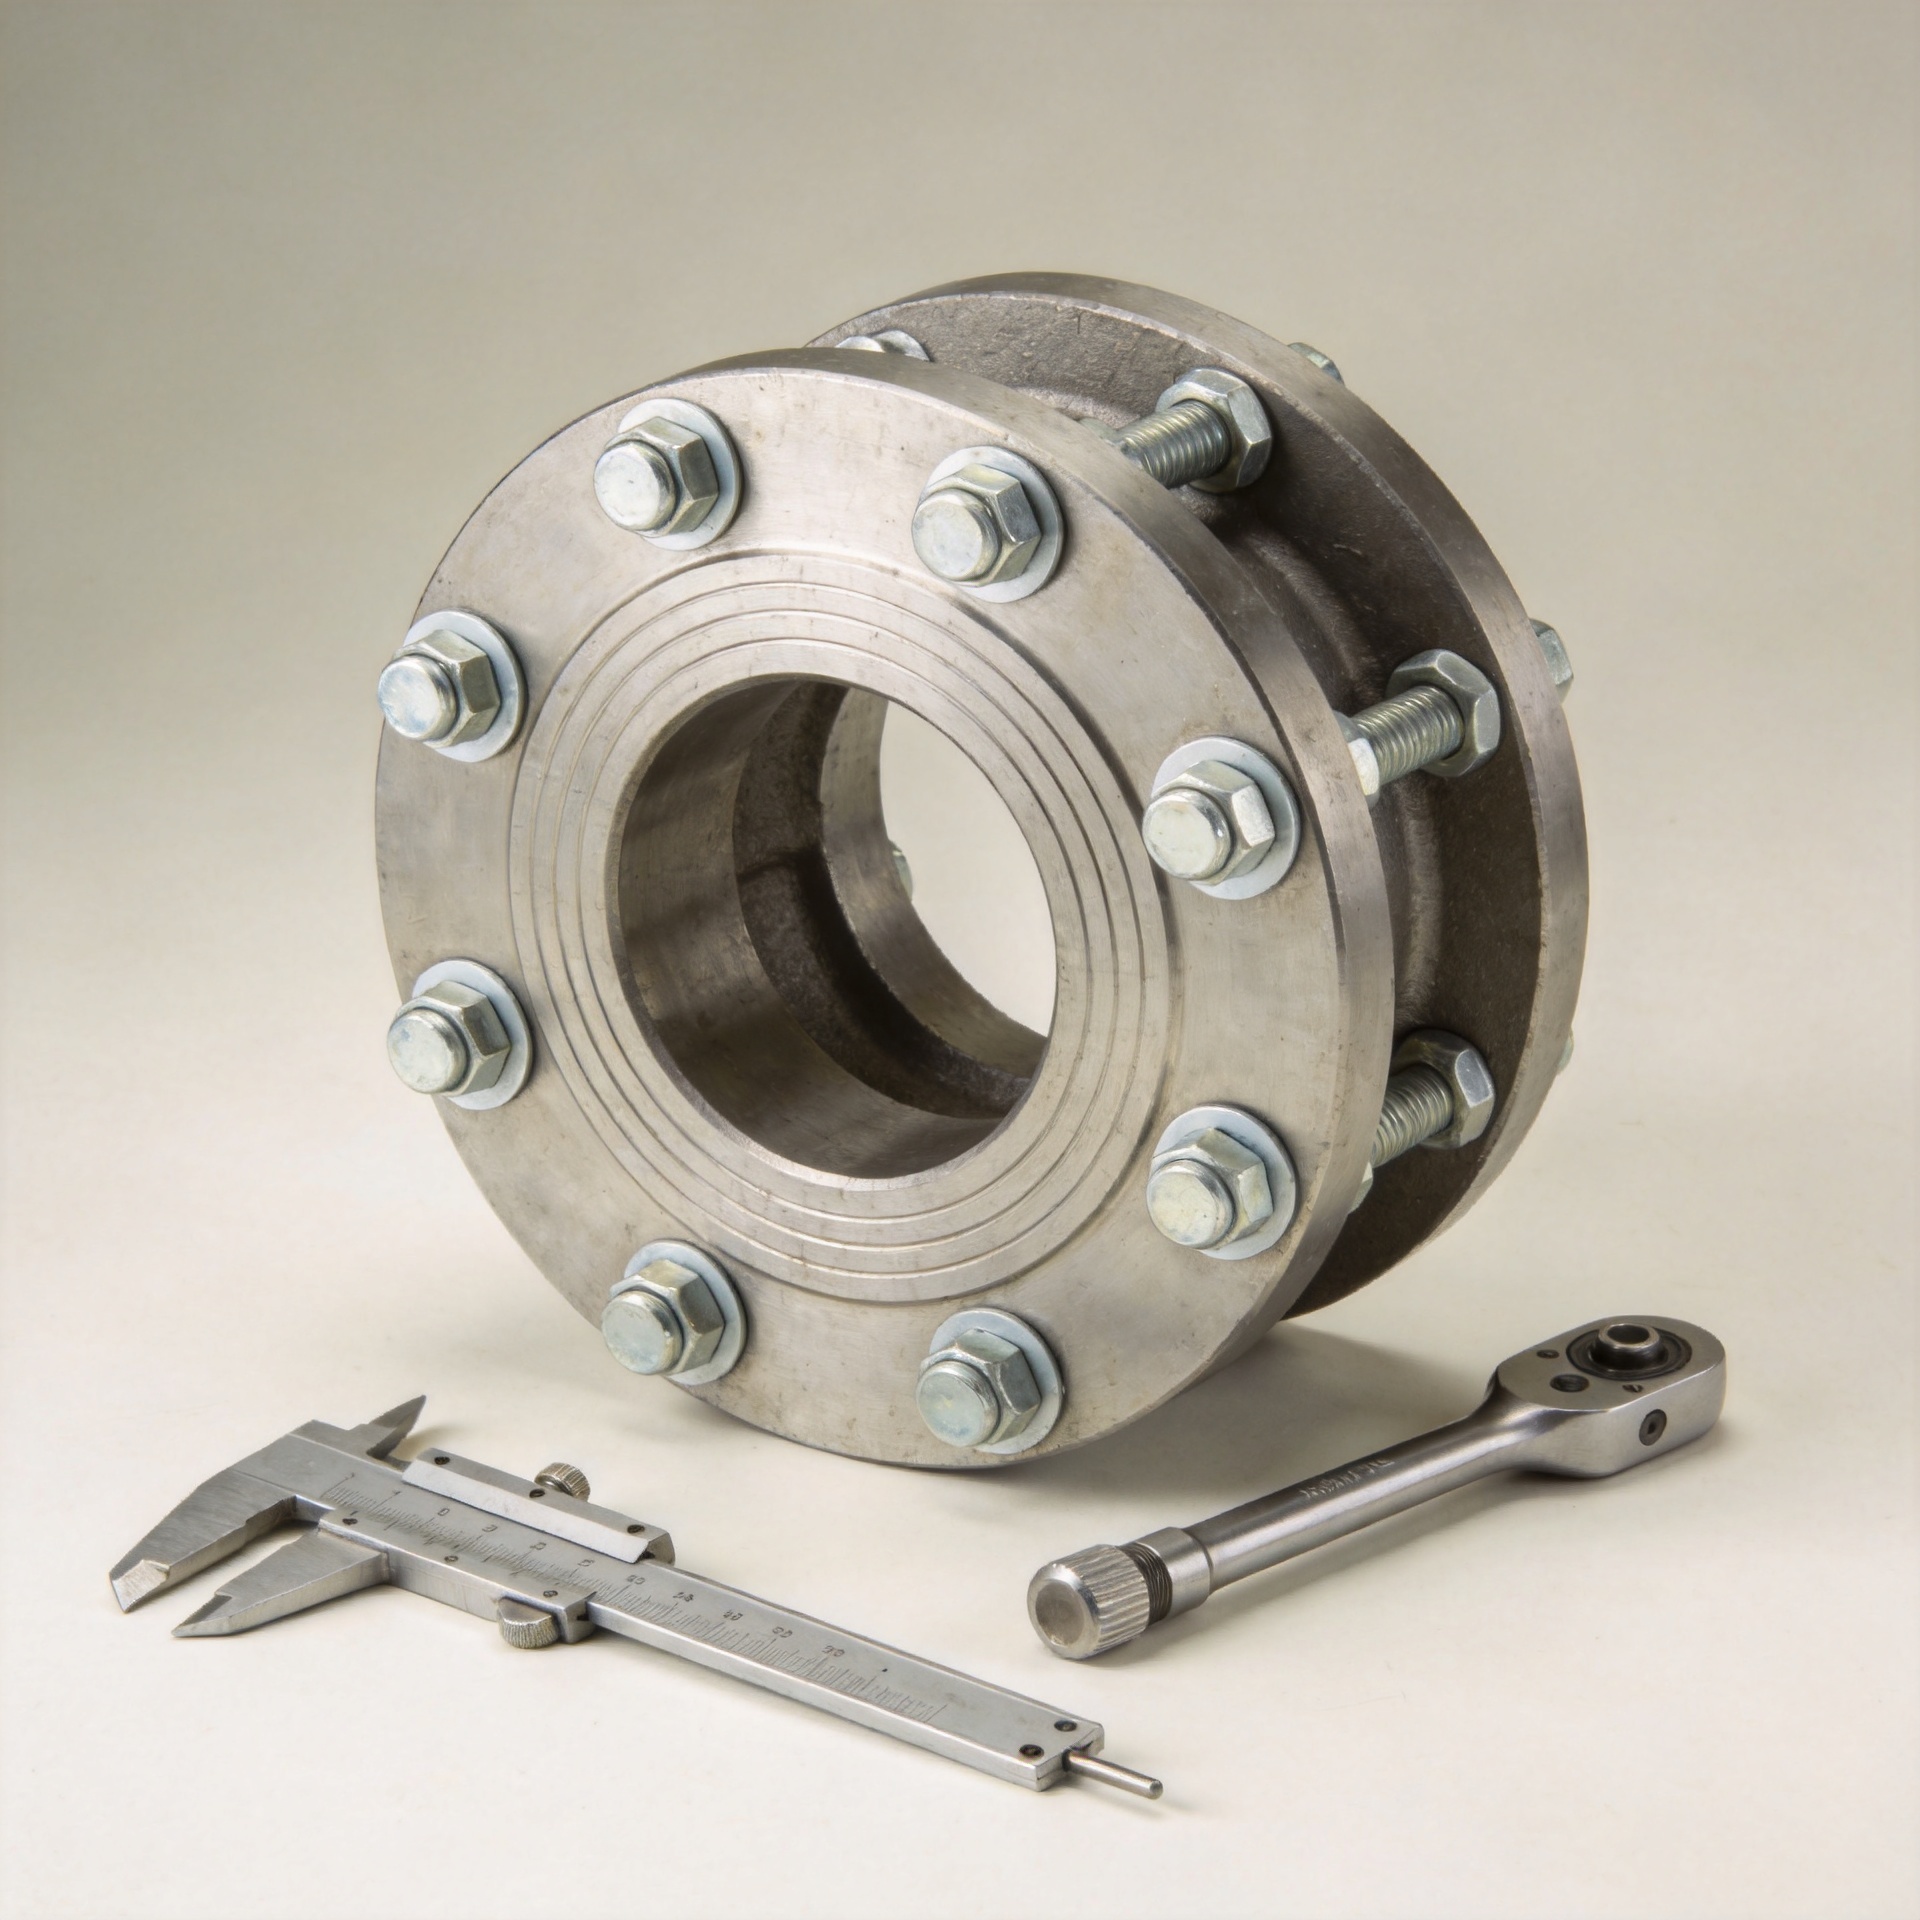
फ़ास्टनर विनिर्देश विचलन के कारण जॉइंट प्रदर्शन में समस्याएँ क्यों उत्पन्न होती हैं
एक जॉइंट ड्रॉइंग पर अपरिवर्तित दिख सकता है, जबकि लाइन पर उसका व्यवहार महत्वपूर्ण रूप से बदल गया होता है। फास्टनर चयन कार्य में, इस अंतर को अक्सर विनिर्देश विचलन कहा जाता है: एक थ्रेड, ग्रेड, कोटिंग, सामग्री, हेड शैली, वॉशर, स्नेहन स्थिति या कसने का निर्देश पूरे जॉइंट के हिस्से के रूप में मूल्यांकन किए बिना बदल जाता है। प्रतिस्थापन फास्टनर छेद में फिट हो सकता है, फिर भी क्लैम्प लोड, घर्षण, संक्षारण व्यवहार, थकान प्रतिक्रिया या सेवा योग्यता को बदल सकता है।
इंजीनियरिंग संबंधित चिंता यह नहीं है कि प्रत्येक प्रतिस्थापन गलत है। बल्कि यह है कि फास्टनर एक लोडेड कनेक्शन है, केवल एक कैटलॉग आइटम नहीं। एक थ्रेडेड फास्टनर नट या टैप्ड फीचर, बेयरिंग सतहों, जॉइंट सामग्री, असेंबली टूल और अपेक्षित वातावरण के साथ काम करता है। जब कोई एक आइटम बदलता है, तो मूल टाइटनिंग विधि अब इरादे के अनुसार परिणाम प्रदान नहीं कर सकती है।
एक वास्तविक जॉइंट में स्पेसिफिकेशन ड्रिफ्ट कैसे दिखता है
स्पेसिफिकेशन ड्रिफ्ट एक स्पष्ट रूप से छोटे खरीद निर्णय के साथ शुरू हो सकता है। एक खरीददार दूसरी सामग्री को मंजूरी दे सकता है क्योंकि एक परिचित पार्ट नंबर उपलब्ध नहीं है। एक आपूर्तिकर्ता कोटिंग बदल सकता है। उत्पादन टीम एक अलग वॉशर या नया लुब्रिकेंट उपयोग कर सकती है। एक इंजीनियरिंग ड्रॉइंग में सामान्य व्यास का उल्लेख हो सकता है, लेकिन थ्रेड क्लास, ग्रिप लंबाई, कठोरता सीमा, सतह की स्थिति या टॉर्क योग्यता का उल्लेख नहीं हो सकता। प्रत्येक परिवर्तन फास्टनर के स्थापना के बाद व्यवहार को प्रभावित करता है।
एक यांत्रिक फास्टनर पर विचार करें जो समान व्यास और सिर की ज्यामिति बनाए रखता है, लेकिन उसे भिन्न समाप्ति प्राप्त होती है। भाग आकार में परस्पर विनिमेय बना रह सकता है। फिर भी, समाप्ति सिर के नीचे और धागों में घर्षण को बदल सकती है, जिससे लगाए गए टॉर्क और तनाव के बीच संबंध बदल जाता है। यदि समान उपकरण सेटिंग को बनाए रखा जाता है, तो जोड़ पिछले निर्माण की तुलना में कम या अधिक क्लैंप लोड देख सकता है। इससे एम्बेडमेंट, संपर्क सतह पर गति, थकान भार, या असेंबली क्षति हो सकती है।
क्लैंप लोड वह छिपा हुआ कार्य है जो जोखिम में है
कई बोल्टेड जॉइंट्स के लिए, फास्टनर का उपयोगी कार्य क्लैम्प लोड उत्पन्न करना होता है। फिर क्लैम्प किए गए सदस्य अपनी संपर्क स्थिति और फास्टनर में बने तनाव के माध्यम से अलग होने या फिसलने का प्रतिरोध करते हैं। उत्पादन में टॉर्क का उपयोग आमतौर पर किया जाता है क्योंकि यह व्यावहारिक है, लेकिन यह एक अप्रत्यक्ष संकेत है। टॉर्क-टेंशन परीक्षण पर नासा के सामग्री में उल्लेख किया गया है कि टॉर्क अकेले जॉइंट प्रीलोड की सटीक भविष्यवाणी नहीं कर सकता; अपर्याप्त प्रीलोड कंपन द्वारा ढीला होने और थकान के योगदान कर सकता है, जबकि अत्यधिक प्रीलोड जॉइंट या फास्टनर को क्षति पहुँचा सकता है।
इसीलिए पूर्व संस्करण से टॉर्क मान को कॉपी करना कॉन्फ़िगरेशन नियंत्रण नहीं है। कोटिंग, स्नेहन, थ्रेड पिच, बेयरिंग सतह, वॉशर स्टैक या कसने की गति में परिवर्तन घर्षण को बदल सकता है। समान रिंच पठन यह साबित नहीं करता कि नया थ्रेडेड फास्टनर समान तनाव रखता है। जहाँ जॉइंट महत्वपूर्ण है, वहाँ वास्तविक फास्टनर, मिलान वाले भागों और स्थापना प्रक्रिया के लिए टॉर्क-टेंशन संबंध की पुष्टि करें।
प्रदर्शन को बदलने वाले सामान्य विचलन मार्ग
सामग्री और ग्रेड के प्रतिस्थापन
सामग्री में परिवर्तन से ताकत, तन्यता, तापमान प्रतिक्रिया, गैल्वेनिक संगतता और संक्षारण प्रतिरोध में परिवर्तन हो सकता है। एक गीले या संक्षारक वातावरण के लिए कार्बन स्टील के स्थान पर स्टेनलेस फास्टनर का उपयोग करना उचित हो सकता है, लेकिन यह एक-से-एक निर्णय नहीं है। स्टेनलेस संयोजनों में घर्षण व्यवहार अलग हो सकता है और स्थापना के दौरान थ्रेड गैलिंग के प्रति संवेदनशील हो सकते हैं। ग्रेड, थ्रेड फॉर्म, स्नेहक, कसने की दर और मिलान वाली सामग्री सभी महत्वपूर्ण हैं। इसलिए एक स्टेनलेस फास्टनर का मूल्यांकन उसके नट या टैप्ड घटक के साथ और नियोजित असेंबली प्रक्रिया के अनुसार किया जाना चाहिए।
थ्रेड, लंबाई और एंगेजमेंट में परिवर्तन
मोटे धागे को पतले धागे में बदलना, संलग्नता की लंबाई को संशोधित करना, या एक अलग पकड़ लंबाई का चयन करना केवल फिट को ही नहीं बदलता है। इससे समायोजन की संवेदनशीलता, धागे के उतरने की सीमा, धागों की स्थिति का अपघटन तल के सापेक्ष, और जोड़ में भार के वितरण का तरीका भी प्रभावित हो सकता है। जब किसी अनुप्रयोग को नियंत्रित कंधे, एक विशिष्ट अधागेदार पकड़, या जोड़ स्टैक की रक्षा करने वाली कोई ज्यामिति की आवश्यकता होती है, तो एक विशेष फास्टनर का उपयोग करना अक्सर उचित होता है। ऐसे विशेष फास्टनर को एक प्रतिस्थापन योग्य मानक भाग के रूप में मानना आपातकालीन खंड को अनावश्यक स्थान पर स्थानांतरित कर सकता है।
लेप, वॉशर और बेयरिंग सतहें
सतह प्रणालियाँ अक्सर उपेक्षित हो जाती हैं, क्योंकि उनका वर्णन कभी-कभी मुख्य फास्टनर कॉलआउट के बाहर किया जाता है। चढ़ाव, निष्क्रियीकरण, फॉस्फेट प्रणालियाँ, मोम और असेंबली स्नेहक जैसे तत्व संक्षारण व्यवहार और घर्षण को प्रभावित कर सकते हैं। वॉशर बेयरिंग क्षेत्र को बदलते हैं और संपर्क सतह पर बैठने (सेटलमेंट) को भी बदल सकते हैं। एक साधारण वॉशर को किसी अन्य प्रकार के वॉशर से बदलने वाला संशोधन, विशेष रूप से तब जब स्टैक में नरम पेंट किए गए, लेपित या पॉलिमर-समीपस्थ सतहें हों, तो एक अद्यतन कसाव परीक्षण की आवश्यकता हो सकती है।
एक अनुरूप भाग के बावजूद जोड़ के कमजोर होने का कारण
आगमी निरीक्षण व्यास, लंबाई और दृश्य उपस्थिति की पुष्टि कर सकता है, लेकिन ये जाँचें जोड़ के प्रदर्शन की स्थापना नहीं करती हैं। विफलता आमतौर पर भाग विनिर्देश और अनुप्रयोग विनिर्देश के बीच के संबंध में होती है। एक यांत्रिक फास्टनर अपने खरीद आदेश के अनुरूप हो सकता है, जबकि समग्र जोड़ आवश्यक प्रीलोड, संक्षारण संगतता या असेंबली विंडो के अभाव में हो सकता है।
यह अंतर तब महत्वपूर्ण होता है जब आपूर्तिकर्ताओं में परिवर्तन होता है। नमूना भागों को बिना किसी कठिनाई के असेंबल किया जा सकता है, जबकि बड़े पैमाने पर उत्पादन में घर्षण, कोटिंग की मोटाई या औजार के व्यवहार में सामान्य लॉट-टू-लॉट भिन्नता आ जाती है। एक दृढ़ परिवर्तन प्रक्रिया यह पूछती है कि क्या नया फास्टनर आवश्यक जॉइंट परिणाम उत्पन्न करता है, न कि केवल यह कि क्या वह पुराने भाग के समान दिखता है।
फास्टनर परिवर्तनों के लिए एक व्यावहारिक नियंत्रण योजना
डिज़ाइन, खरीद, गुणवत्ता और उत्पादन को जोड़ने वाले एक नियंत्रित विनिर्देश से शुरुआत करें। इसमें फास्टनर परिवार, सामान्य आकार, थ्रेड विनिर्देशन और श्रेणी, सामग्री या ग्रेड, फिनिश, आवश्यक मैटिंग हार्डवेयर, वॉशर की स्थिति, स्नेहन की स्थिति, ग्रिप या एंगेजमेंट आवश्यकता, और स्वीकृत कसने की विधि की पहचान करनी चाहिए। ड्रॉइंग्स, प्रमाणपत्र, परीक्षण निर्देश और आपूर्तिकर्ता परिवर्तन नोटिस को उसी संशोधन रिकॉर्ड से जोड़ें।
- परिवर्तन का वर्गीकरण करें। पहचानें कि क्या सामग्री, ज्यामिति, थ्रेड, कोटिंग, ऊष्मा उपचार, स्नेहन, स्रोत या असेंबली निर्देश में परिवर्तन हुआ है।
- जॉइंट के कार्य का मानचित्रण करें। लोड की दिशा, कंपन के संपर्क में आने का समय, तापमान, संक्षारण वातावरण, उपकरणों के लिए पहुँच, और क्लैम्प किए जा रहे पदार्थों को रिकॉर्ड करें।
- मिलान वाली प्रणाली की समीक्षा करें। बोल्ट, नट या थ्रेडेड फीचर, वॉशर, सतह की स्थिति और उपकरण का एक साथ मूल्यांकन करें। किसी भी थ्रेडेड फास्टनर को अकेले में स्वीकृत न करें।
- एक प्रतिनिधिक निर्माण चलाएँ। उत्पादन-उद्देश्य भागों और निर्धारित असेंबली विधि का उपयोग करें। सीटिंग, स्थापना व्यवहार और इंजीनियरिंग द्वारा परिभाषित किसी भी जॉइंट-विशिष्ट सत्यापन की जाँच करें।
- संशोधित निर्देश को जारी करें। केवल तभी टॉर्क या कोण निर्देशों में संशोधन करें जब संशोधित संयोजन का मूल्यांकन कर लिया गया हो। भविष्य के सोर्सिंग निर्णयों के लिए परिवर्तन के कारण को संरक्षित रखें।
जब मानक और कस्टम विकल्पों को अलग करने की आवश्यकता हो
एक मानक फास्टनर तब स्रोत निर्धारण को सरल बना सकता है जब जॉइंट सामान्य विचरण के प्रति सहिष्णु होता है और पूरी विशिष्टता नियंत्रित की जाती है। जब जॉइंट को असामान्य ग्रिप लंबाई, हेड ज्यामिति, सामग्री युग्मन या असेंबली तक पहुँच की आवश्यकता होती है, तो एक विशिष्ट फास्टनर उपयुक्त हो सकता है। निर्णय को कार्यात्मक आवश्यकताओं के अनुसार लिया जाना चाहिए, न कि कैटलॉग की सुविधा या अनुकूलन के प्रति प्राथमिकता के आधार पर। दोनों ही स्थितियों में, जुड़ने वाले घटकों और स्थापना विधि को मंजूरी अभिलेख में शामिल किया जाना चाहिए।
जॉइंट को नियंत्रण की इकाई बनाएँ
जब टीमें फास्टनर को एक स्वतंत्र वस्तु के रूप में नहीं देखती हैं, तो विशिष्टता विचलन को प्रबंधित किया जा सकता है। प्रत्येक परिवर्तन समीक्षा के केंद्र में जॉइंट के कार्य को रखें। पुष्टि करें कि कौन सा भाग भार वहन करता है, कौन सा भाग क्लैम्प लोड को रोकता है, कौन सा भाग संक्षारण के संपर्क में आता है, और ऑपरेटर भाग को कैसे स्थापित करते हैं। फिर सत्यापित करें कि संशोधित फास्टनर प्रणाली उन्हीं परिस्थितियों में प्रदर्शन करती है।
वह अनुशासन खरीद में लचीलापन प्रदान करता है, बिना इसे इंजीनियरिंग के उद्देश्य से अलग किए। यह फास्टनर आपूर्तिकर्ता के साथ संचार को भी अधिक सटीक बनाता है: किसी ऐसी वस्तु के लिए अनुरोध करने के बजाय जो समकक्ष दिखे, उन नियंत्रित आवश्यकताओं को प्रदान करें जो यह निर्धारित करती हैं कि जोड़ अपने उद्दिष्ट अनुसार कार्य करेगा या नहीं।

