 EN

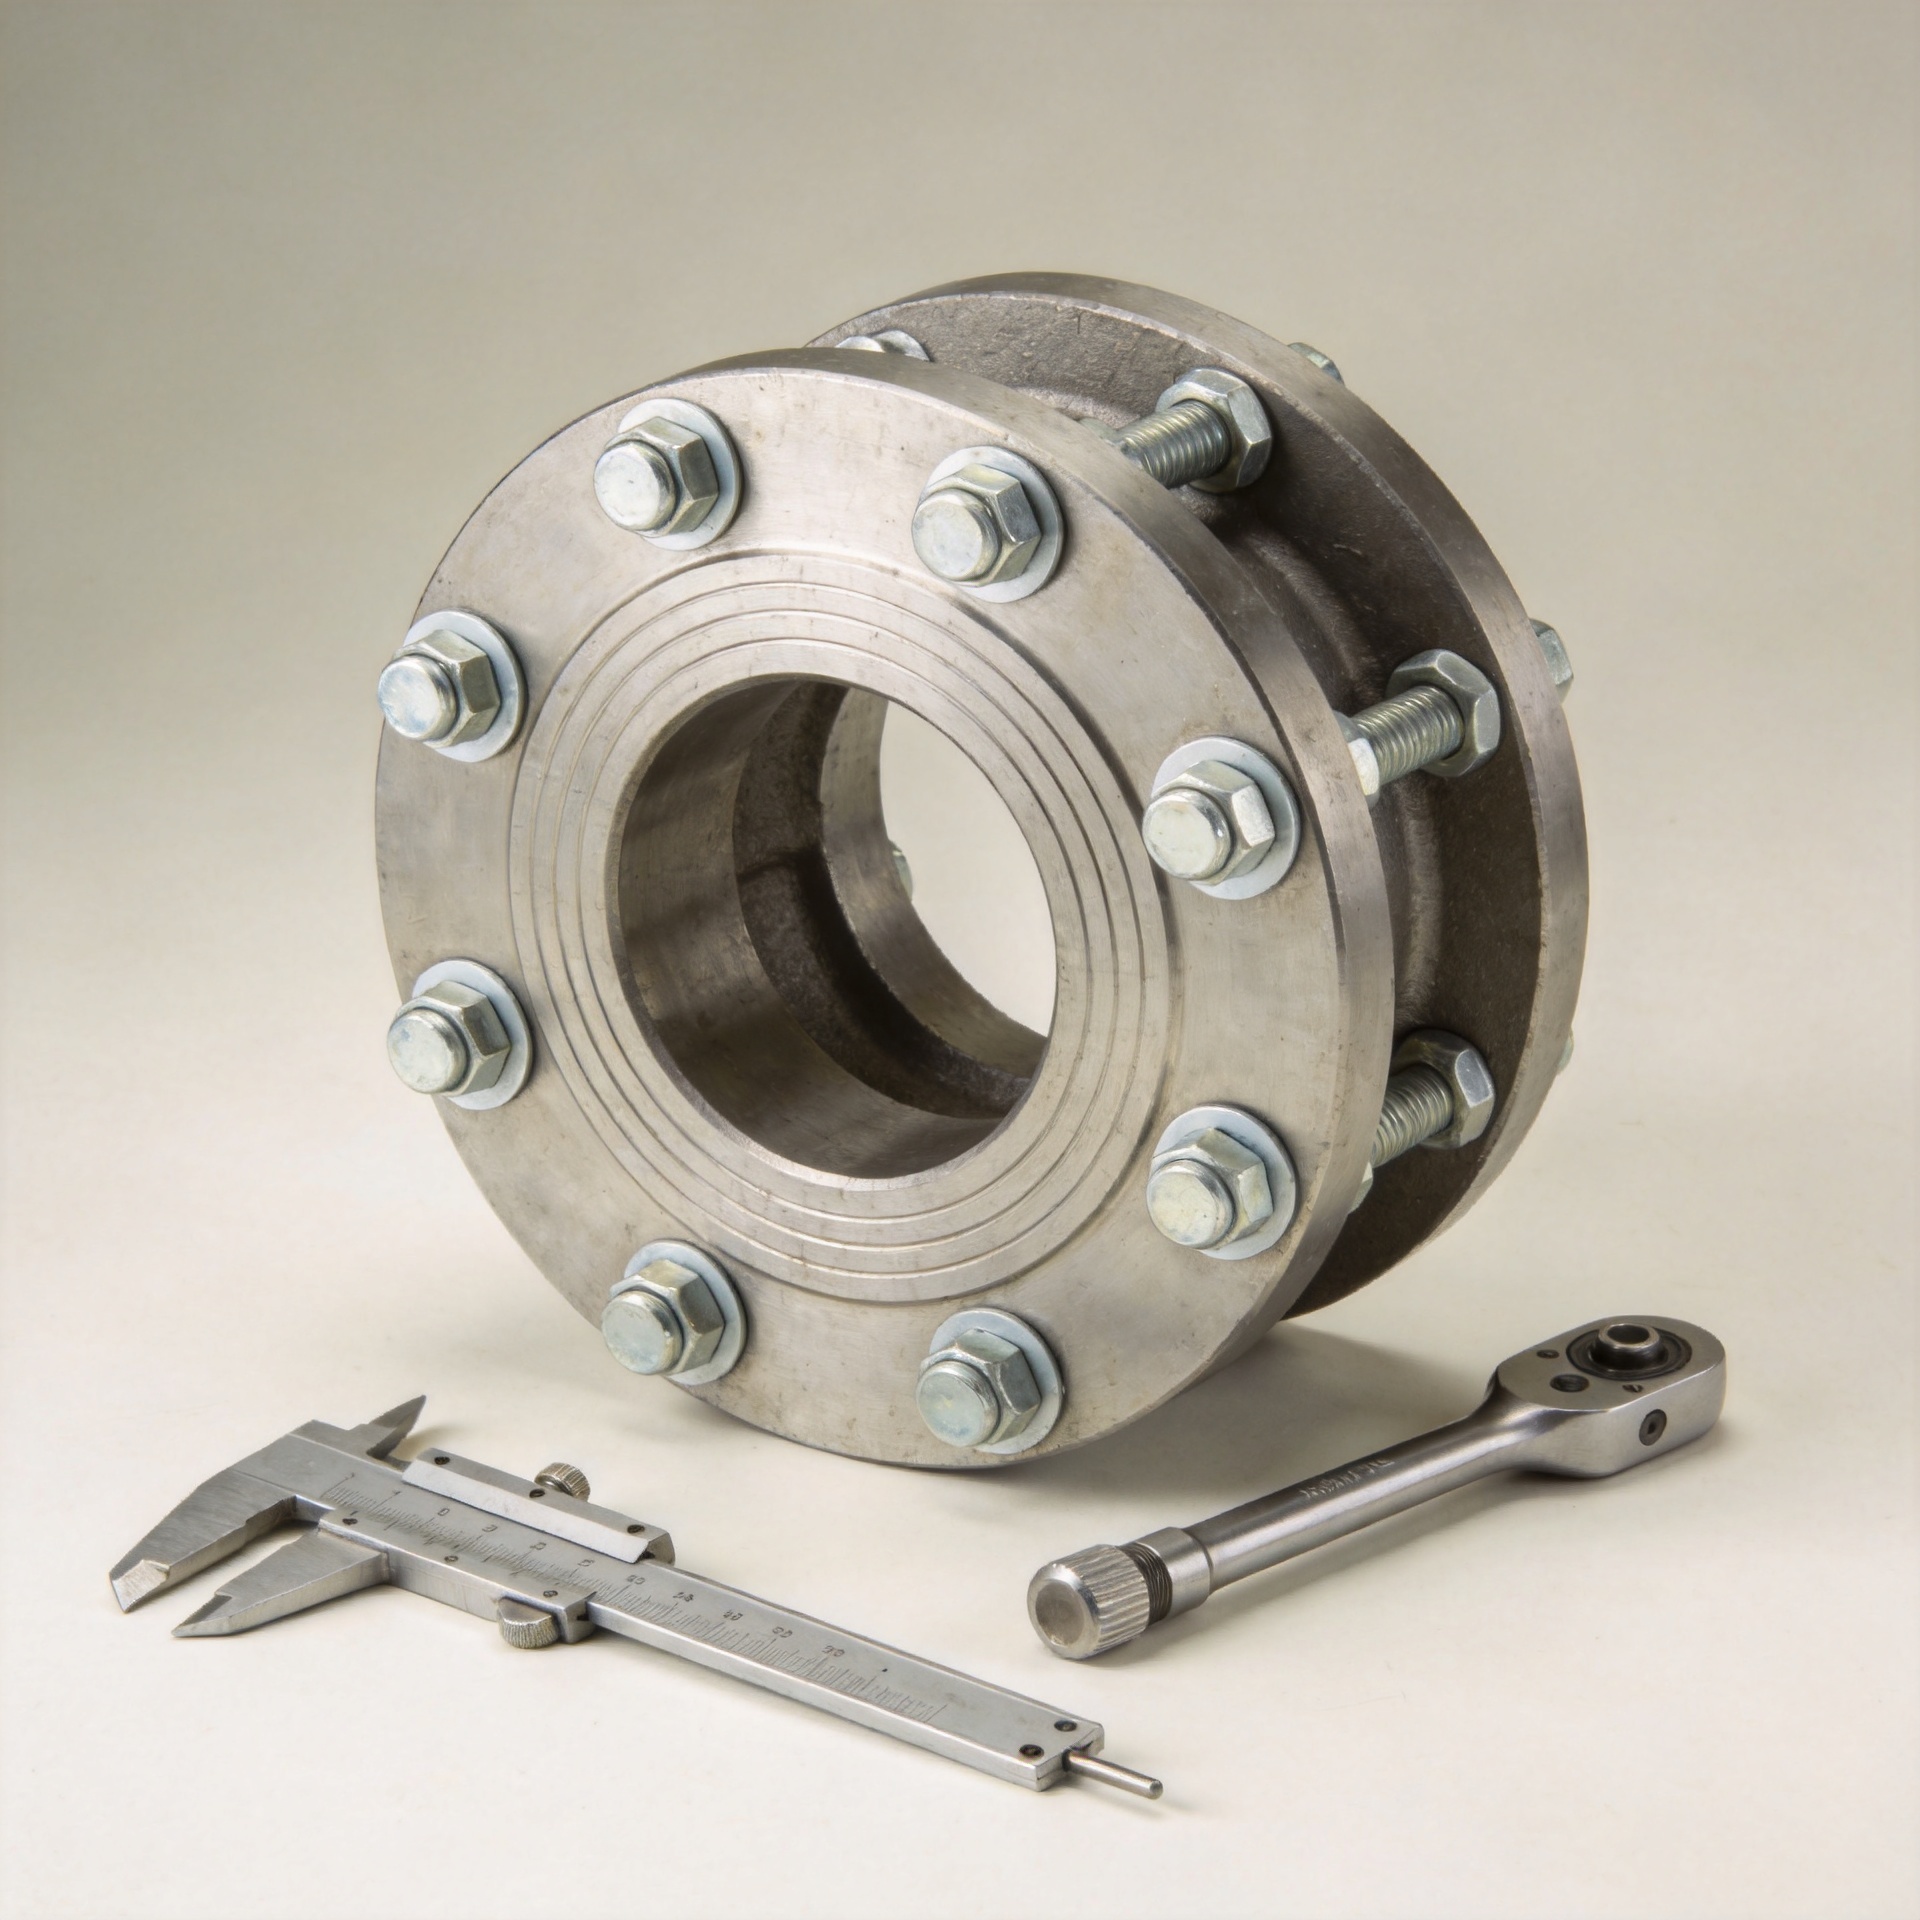
Dlaczego zmiany w specyfikacji śrub powodują problemy z wydajnością połączenia
Połączenie może wyglądać identycznie na rysunku technicznym, podczas gdy jego zachowanie na linii produkcyjnej uległo istotnej zmianie. W pracy związanej z doborem elementów złącznych tę lukę często określa się mianem „dryftu specyfikacji”: zmienia się gwint, klasa wytrzymałości, powłoka, materiał, kształt główki, podkładka, stan smarowania lub instrukcja dokręcania – bez oceny wpływu tej zmiany na całe połączenie. Zamiennik może pasować do otworu, ale nadal zmieniać obciążenie dociskowe, tarcie, zachowanie korozyjne, odporność na zmęczenie lub łatwość obsługi.
Problem inżynieryjny nie polega na tym, że każda zamiana jest błędna. Chodzi o to, że element łączący z gwintem stanowi obciążone połączenie, a nie tylko pozycję katalogową. Element łączący z gwintem działa w połączeniu z nakrętką lub gwintem wpisanym w detal, powierzchniami oporowymi, materiałami połączenia, narzędziem montażowym oraz oczekiwanym środowiskiem pracy. Gdy zmienia się którykolwiek z tych elementów, pierwotna metoda dokręcania może przestać zapewniać zamierzony efekt.
Jak wygląda dryf specyfikacji w rzeczywistym połączeniu
Dryf specyfikacji może rozpocząć się od pozornie drobnej decyzji zakupowej. Kupujący może zatwierdzić inny materiał, ponieważ znany numer części jest niedostępny. Dostawca może zmienić powłokę. Zespół produkcyjny może użyć innego podkładki lub nowego środka smarnego. Na rysunku inżynieryjnym może być podany nominalny średnica, ale pominięte mogą zostać klasa gwintu, długość chwytu, zakres twardości, stan powierzchni lub kwalifikacja momentu dokręcania. Każda taka zmiana wpływa na zachowanie się elementu łączącego po jego zamontowaniu.
Rozważ śrubę mechaniczną, która zachowuje ten sam średnicę i geometrię główki, ale otrzymuje inną powłokę. Część może pozostać wymienną pod względem wymiarowym. Jednak powłoka może zmienić współczynnik tarcia pod głową oraz w gwincie, co wpływa na zależność między momentem dokręcania a siłą rozciągającą. Jeśli zachowano te same ustawienia narzędzia, połączenie może wykazywać niższe lub wyższe obciążenie dociskowe niż w poprzedniej wersji. Może to prowadzić do wgłębiania się elementów, przesuwania się na powierzchni styku, obciążenia zmęczeniowego lub uszkodzenia montażu.
Obciążenie dociskowe to ukryta funkcja narażona na ryzyko
W przypadku wielu połączeń śrubowych praca użyteczna elementu łączącego polega na wytworzeniu siły docisku. Dociskane elementy zapobiegają wtedy rozdzieleniu się lub poślizgowi dzięki warunkom ich styku oraz naprężeniu utrzymywanemu w elemencie łączącym. Moment obrotowy jest powszechnie stosowany w produkcji ze względu na swoją praktyczność, lecz stanowi on sygnał pośredni. Materiały NASA dotyczące badań zależności momentu obrotowego od naprężenia zaznaczają, że moment obrotowy sam w sobie nie pozwala dokładnie przewidzieć wstępnego obciążenia połączenia; niewystarczające wstępne obciążenie może przyczyniać się do poluzowania się połączenia pod wpływem drgań oraz do zmęczenia materiału, podczas gdy nadmierne wstępne obciążenie może uszkodzić połączenie lub element łączący.
Dlatego kopiowanie wartości momentu obrotowego z wcześniejszej wersji nie stanowi kontroli konfiguracji. Zmiana powłoki, smaru, skoku gwintu, powierzchni oporowej, zestawu podkładek lub prędkości dokręcania może zmienić współczynnik tarcia. To samo wskazanie klucza nie dowodzi, że nowy element śrubowy ma takie samo naprężenie. W przypadku krytycznych połączeń należy zweryfikować zależność między momentem obrotowym a naprężeniem dla rzeczywistego elementu łączącego, części współpracujących oraz procesu montażu.
Typowe ścieżki dryfu wpływające na zmianę wydajności
Zamiana materiału i klasy wytrzymałości
Zmiana materiału może wpłynąć na wytrzymałość, plastyczność, odporność na temperaturę, zgodność galwaniczną oraz odporność na korozję. Zastąpienie stali węglowej elementem łączącym ze stali nierdzewnej może być uzasadnione w wilgotnym lub korozyjnym środowisku, ale nie jest to prosta zamiana jedno-do-jednego. Połączenia ze stali nierdzewnej mogą wykazywać inną charakterystykę tarcia i są podatne na zaciskanie gwintu (galling) podczas montażu. Istotne są klasa wytrzymałości, kształt gwintu, smar, prędkość dokręcania oraz materiał elementu współpracującego. Element łączący ze stali nierdzewnej należy więc oceniać razem z nakrętką lub gwintowanym elementem oraz zaplanowaną procedurą montażu.
Zmiany gwintu, długości oraz długości zakręcania
Zmiana gwintu grubozębego na drobnozębny, modyfikacja długości zaczepienia lub wybór innej długości trzpienia wpływa na więcej niż tylko dopasowanie. Może to wpływać na czułość regulacji, zapas wykręcania, położenie gwintu względem płaszczyzny ścinania oraz sposób rozkładu obciążenia w połączeniu. Elementy mocujące niestandardowe są często uzasadnione, gdy aplikacja wymaga kontrolowanej części ramkowej, określonej długości niegwintowanej części trzpienia lub geometrii chroniącej zestaw połączenia. Traktowanie takiego elementu mocującego niestandardowego jako części standardowej, wymiennej, może przenieść przekrój krytyczny do nieprzewidzianego miejsca.
Powłoki, podkładki i powierzchnie łożyskowe
Systemy powierzchniowe są łatwe do pominięcia, ponieważ czasem są dokumentowane poza głównym oznaczeniem elementów złącznych. Powłoki galwaniczne, pasywacja, systemy fosforanowe, woski oraz smary montażowe mogą wpływać na zachowanie korozyjne i tarcie. Podkładki zmieniają powierzchnię nośną i mogą zmieniać osiadanie na powierzchni styku. Rewizja polegająca na zamianie podkładki zwykłej na inną jej odmianę może wymagać przeprowadzenia nowej próby dokręcania, szczególnie w przypadku miękkich powierzchni malowanych, powlekanych lub sąsiadujących z polimerami.
Dlaczego część zgodna z specyfikacją może nadal generować słabe połączenie
Kontrola przyjmowana może potwierdzać średnicę, długość i wygląd wizualny, jednak te sprawdzenia nie ustalają wydajności połączenia. Awaria występuje zwykle w relacji między specyfikacją części a specyfikacją zastosowania. Element złączny mechaniczny może być zgodny z zamówieniem zakupowym, podczas gdy całe połączenie nie zapewnia wymaganego wstępnego obciążenia, zgodności korozyjnej ani okna montażowego.
To rozróżnienie ma znaczenie przy zmianie dostawców. Próbki części mogą być montowane bez trudności, podczas gdy produkcja seryjna wprowadza normalne wahań między partiami pod względem tarcia, grubości powłoki lub zachowania narzędzi. Poprawny proces zmiany sprawdza, czy nowy element złączny zapewnia wymagany wynik połączenia, a nie tylko czy przypomina stary element.
Praktyczny plan kontroli zmian elementów złącznych
Zacznij od jednej kontrolowanej specyfikacji łączącej projektowanie, zakupy, kontrolę jakości i produkcję. Powinna ona określać rodzinę elementów złącznych, nominalny rozmiar, oznaczenie i klasę gwintu, materiał lub klasę wytrzymałości, powłokę, wymagane sprzężone elementy, stan podkładki, stan smarowania, wymagania dotyczące długości chwytu lub zazębienia oraz zatwierdzoną metodę dokręcania. Powiąż rysunki, certyfikaty, instrukcje badań oraz powiadomienia dostawców o zmianach z tym samym rekordem wersji.
- Zaklasyfikuj zmianę. Określ, czy zmieniono materiał, geometrię, gwint, powłokę, obróbkę cieplną, smarowanie, źródło lub instrukcje montażu.
- Zidentyfikuj funkcję połączenia. Zarejestrować kierunek obciążenia, narażenie na wibracje, temperaturę, środowisko korozji, dostęp narzędzi oraz materiały dociskane.
- Przeprowadzić przegląd układu połączenia. Oceniać śrubę, nakrętkę lub gwint w otworze, podkładkę, stan powierzchni oraz narzędzie łącznie. Nie zatwierdzać pojedynczego elementu gwintowanego w izolacji.
- Przeprowadzić reprezentatywną próbę montażu. Używać części przeznaczonych do produkcji oraz zamierzonej metody montażu. Sprawdzić osadzenie, zachowanie podczas instalacji oraz wszelkie określone przez inżynierię weryfikacje połączenia.
- Wydać zaktualizowaną instrukcję. Aktualizować instrukcje momentu dokręcania lub kąta dopiero po ocenie zmienionej kombinacji. Zachować uzasadnienie zmiany w celu przyszłych decyzji zakupowych.
Gdy standardowe i niestandardowe rozwiązania powinny się różnić
Standardowy element łączący może uprościć pozyskiwanie, gdy połączenie toleruje normalne odchylenia i pełna specyfikacja jest kontrolowana. Element łączący niestandardowy może być odpowiedni, gdy połączenie wymaga nietypowej długości chwytu, geometrii główki, dobranego materiału lub dostępu do montażu. Decyzja powinna wynikać z funkcji, a nie z preferencji dla wygody katalogu lub personalizacji. W obu przypadkach komponenty współpracujące oraz metoda montażu powinny znaleźć się w dokumencie zatwierdzenia.
Uczyń połączenie jednostką kontroli
Dryf specyfikacji można kontrolować, gdy zespoły przestaną traktować element łączący jako samodzielny towar. Umieść funkcję połączenia w centrum każdej przeglądarki zmian. Potwierdź, co przenosi obciążenie, co utrzymuje siłę docisku, na co działa korozja oraz jak operatorzy montują część. Następnie zweryfikuj, czy zmodyfikowany system elementów łączących spełnia te warunki.
Ta dyscyplina zapewnia elastyczność zakupów bez odłączania ich od intencji inżynierskich. Umożliwia również bardziej precyzyjną komunikację z dostawcą elementów łączących: zamiast prosić o coś, co wygląda na równoważne, należy podać kontrolowane wymagania określające, czy połączenie będzie działać zgodnie z przeznaczeniem.

