 EN

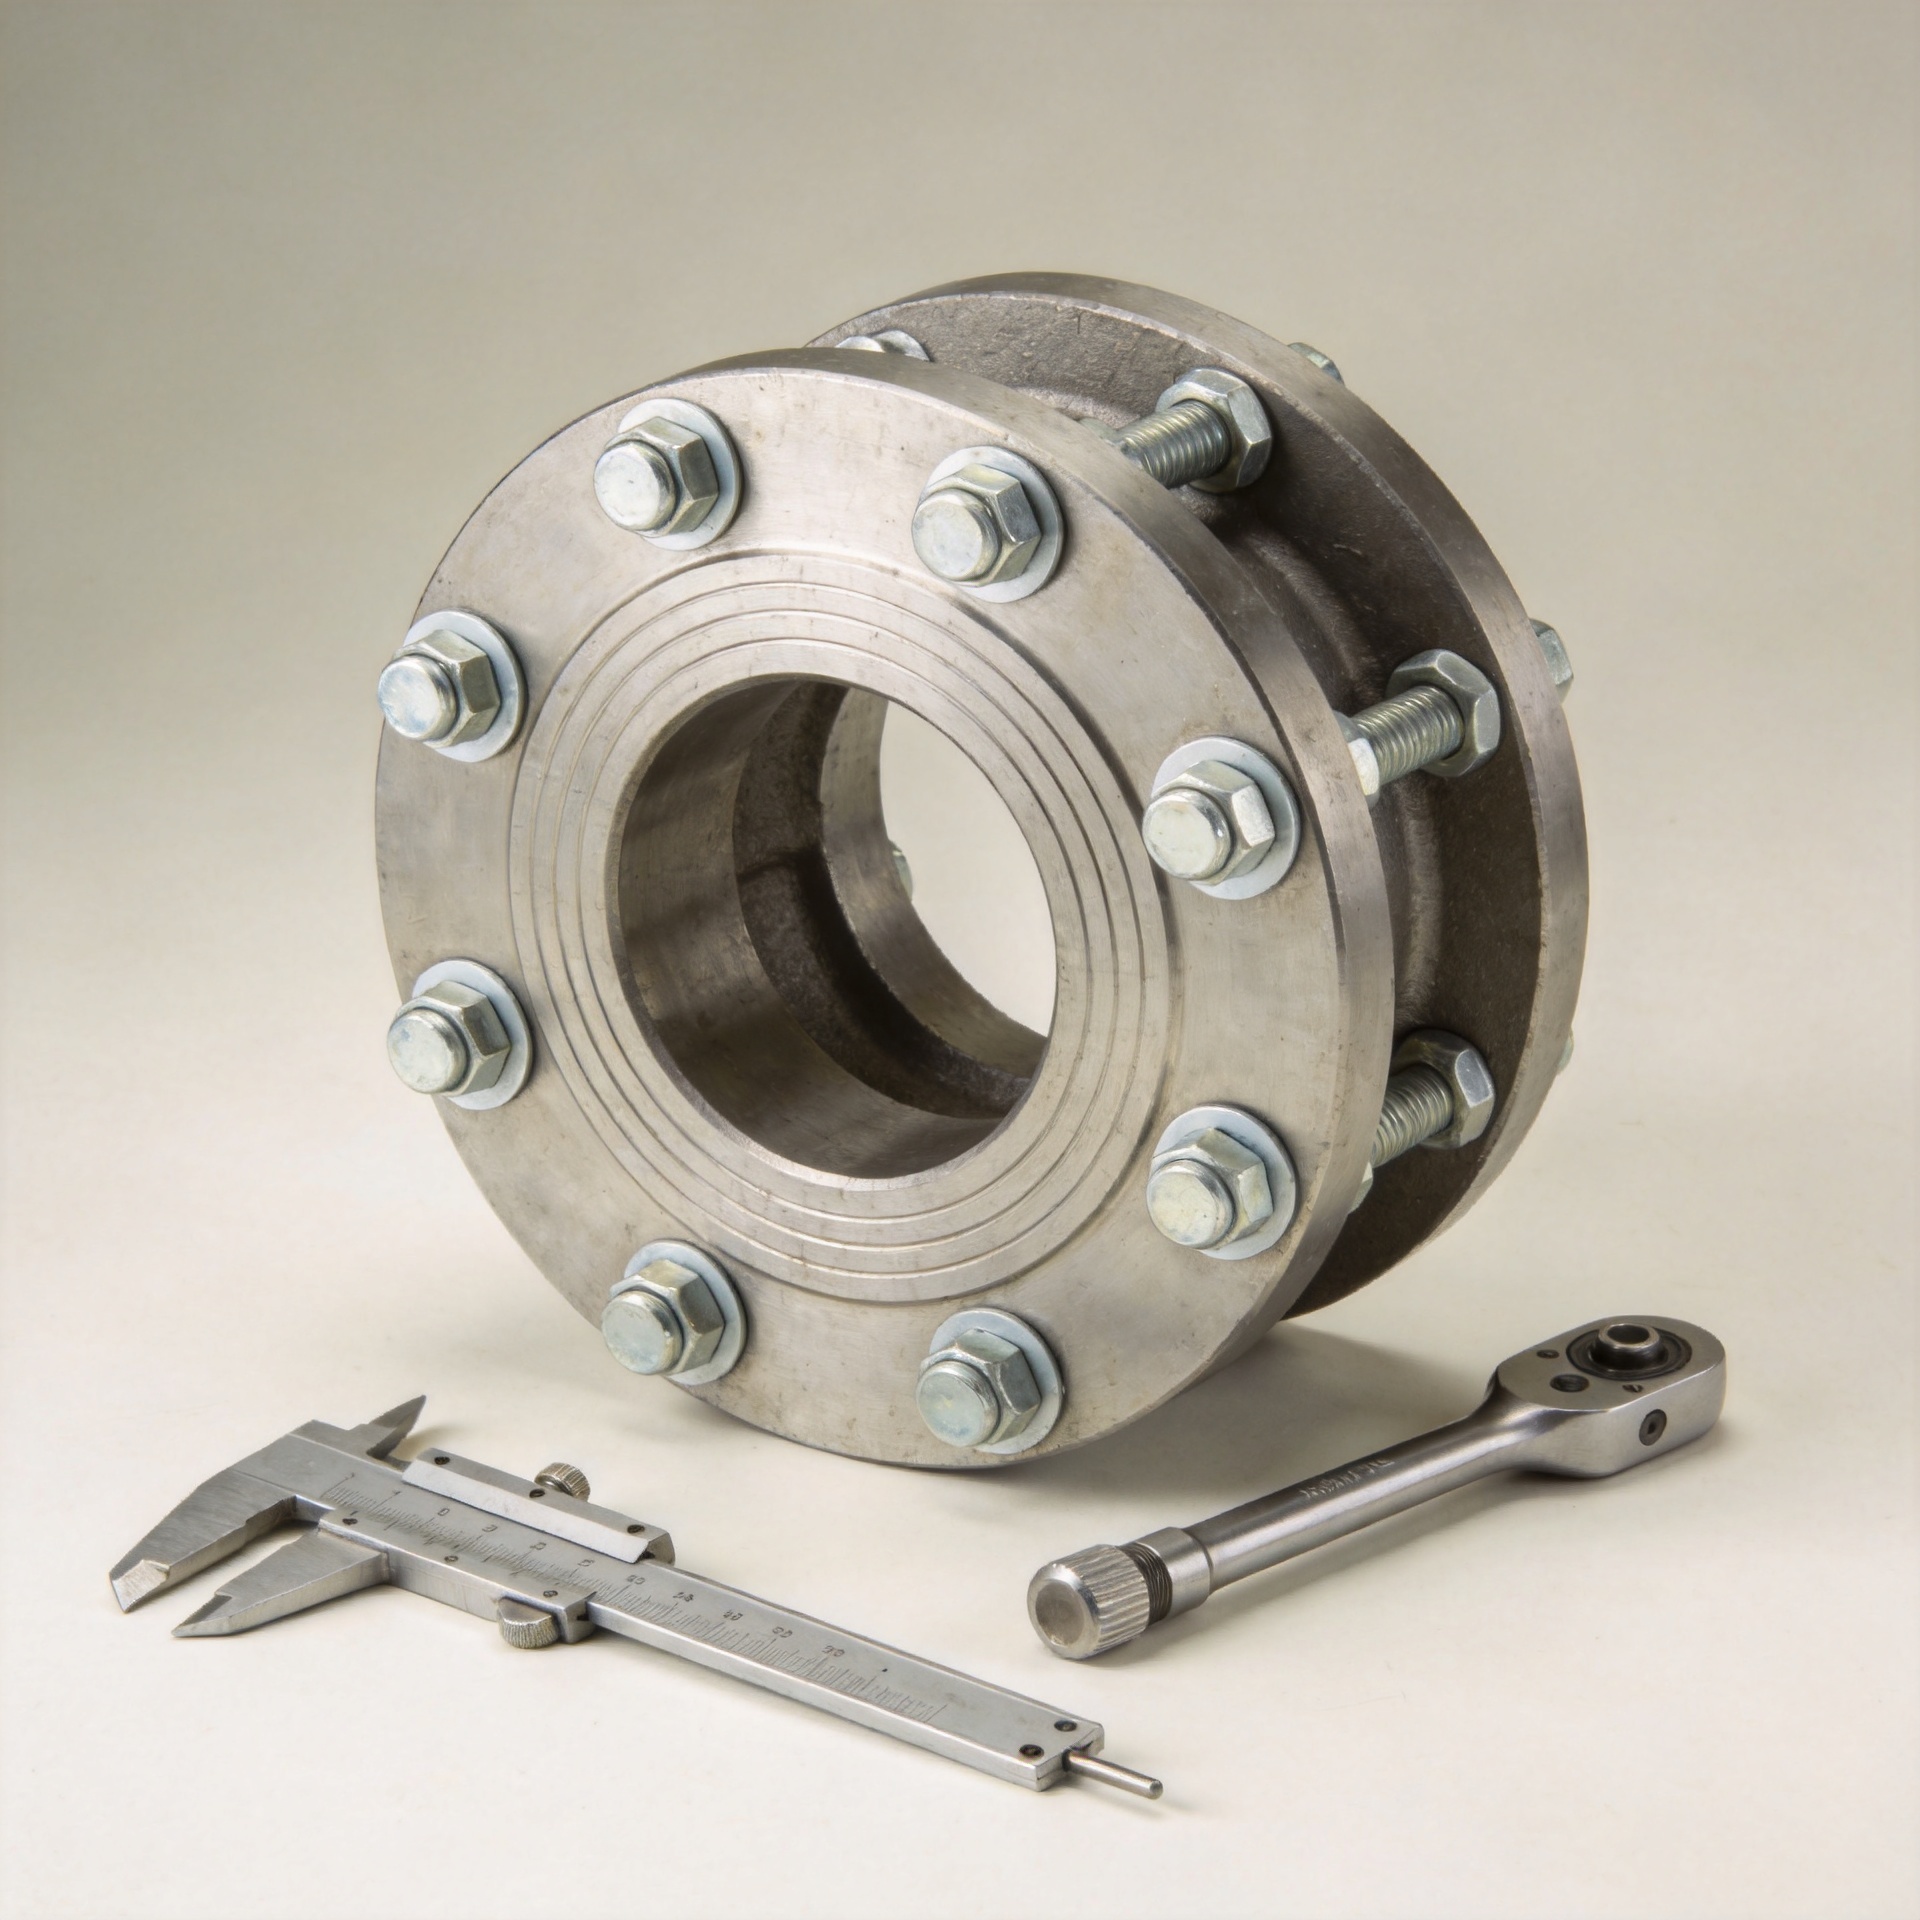
Hvorfor spesifikasjonsavvik for skruer fører til leddytelsesproblemer
Et ledd kan se uendret ut på en tegning, mens oppførselen på linja har endret seg vesentlig. I arbeid med valg av skruer kalles denne forskjellen ofte spesifikasjonsavvik: en gjenge, kvalitet, belægning, materiale, skruetype, underlagsskive, smøringstilstand eller strammeinstruksjon endres uten å bli vurdert som en del av hele leddet. Den nye skruen kan likevel passe i hullet, men endre klemkraft, friksjon, korrosjonsatferd, utmattelsesrespons eller vedlikeholdbarhet.
Ingeniørproblemet er ikke at hver enkelt erstatning er feil. Det er at en skrueforbindelse er en belastet forbindelse, ikke bare et katalogelement. En gjengd skrue fungerer sammen med mutteren eller den innvendige gjengen, bæreflatene, leddmaterialene, monteringsverktøyet og den forventede omgivelsen. Når ett element endres, kan den opprinnelige stramningsmetoden kanskje ikke lenger gi det ønskede resultatet.
Hvordan spesifikasjonsavvik ser ut i en virkelig forbindelse
Spesifikasjonsavvik kan starte med en tilsynelatende mindre innkjøpsbeslutning. En innkjøper kan godkjenne et annet materiale fordi et kjent delnummer ikke er tilgjengelig. En leverandør kan endre en overflatebehandling. Et produksjonsteam kan bruke en annen skive eller en ny smøremiddel. En teknisk tegning kan angi en nominell diameter, men utelate gjengklassen, gripelengden, hardhetsområdet, overflatekvaliteten eller momentkvalifiseringen. Hver slik endring påvirker hvordan skruen oppfører seg etter montering.
Tenk på en mekanisk festeskruv som beholder samme diameter og skruhodegeometri, men får en annen overflatebehandling. Delen kan fortsatt være dimensjonelt utbyttbar. Likevel kan overflatebehandlingen endre friksjonen under skruhodet og i gjengene, noe som endrer forholdet mellom påført dreiemoment og spenning. Hvis samme verktøyinnstilling beholdes, kan skruen gi lavere eller høyere klemkraft enn i tidligere produksjon. Dette kan føre til inntrykking, bevegelse ved kontaktflaten, utmattelsesbelastning eller skade under montering.
Klemkraft er den skjulte funksjonen som er utsatt for risiko
For mange skruetilfeller er den nyttige arbeidsytelsen til festemiddelet å skape klemkraft. De klemte delene motvirker deretter separasjon eller glidning gjennom kontaktforholdet sitt og spenningen som holdes i festemiddelet. Dreiemoment brukes vanligvis i produksjon fordi det er praktisk, men det er et indirekte signal. NASA-materiale om dreiemoment-spennings-testing påpeker at dreiemoment ikke nøyaktig predikerer forspenning i tilkoplingen på egen hånd; utilstrekkelig forspenning kan bidra til løsning ved vibrasjoner og utmattelse, mens for stor forspenning kan skade tilkoplingen eller festemiddelet.
Derfor er det ikke konfigurasjonskontroll å kopiere et dreiemomentverdi fra en tidligere versjon. En endring i belægning, smøring, gjengesteilhet, bæreoverflate, skivestabel eller stramningshastighet kan endre friksjonen. Samme innstilling på momentnøkkelen beviser ikke at den nye gjengede festemiddelet har samme spenning. Der tilkoplingen er kritisk, må forholdet mellom dreiemoment og spenning valideres for det faktiske festemiddelet, de tilhørende delene og installasjonsprosessen.
Vanlige avviksveier som endrer prestasjonen
Material- og kvalitetsendringer
En materialendring kan endre styrke, duktilitet, temperaturrespons, galvanisk kompatibilitet og korrosjonsmotstand. Å erstatte karbonstål med en rustfri skru kan være hensiktsmessig i fuktige eller korrosive miljøer, men det er ikke en en-til-en-utveksling. Rustfrie kombinasjoner kan ha annen friksjonsatferd og kan være utsatt for trådgalling under montering. Kvaliteten, trådformen, smøremidlet, spennhastigheten og det tilkoblede materialet er alle avgjørende. En rustfri skru bør derfor vurderes sammen med mutteren eller den inntrådde komponenten og den planlagte monteringsprosedyren.
Endringer i tråd, lengde og inngrep
Å endre fra grov til fin gjenge, justere innviklingslengden eller velge en annen gripelengde påvirker mer enn bare passformen. Det kan påvirke justeringsfølsomheten, marginen før skruen skrus ut, posisjonen til gjengene i forhold til skjærplanet og hvordan lasten fordeler seg gjennom skruetilføyningen. En spesialtilpasset skrue er ofte berettiget når applikasjonen krever en kontrollert skulder, en spesifikk ugjenget gripelengde eller en geometri som beskytter tilføyningssystemet. Å behandle denne spesialskruen som en utvekslingsbar standarddel kan flytte den kritiske delen til en uønsket posisjon.
Overflatebehandlinger, skiver og bæreflater
Overflatebehandlinger er lett å overse fordi de noen ganger dokumenteres utenfor den viktigste skruens spesifikasjon. Plattlegging, passivering, fosfatbehandlinger, voks og monteringsmellomstoffer kan påvirke korrosjonsatferd og friksjon. Underlagsskiver endrer bæreflaten og kan endre sammenpressing ved kontaktflaten. En revisjon som erstatter en enkel underlagsskive med en annen type kan kreve en ny strammingstest, spesielt der myke, malingsoverflater, bestrøkte overflater eller polymer-nære overflater inngår i forbindelsen.
Hvorfor en konform del likevel kan gi en svak forbindelse
Innkjøpskontroll kan bekrefte diameter, lengde og visuell utseende, men disse kontrollene etablerer ikke forbindelsens ytelse. Feilen ligger vanligvis i koblingen mellan delspesifikasjonen og applikasjonsspesifikasjonen. En mekanisk skrue kan være i samsvar med sin innkjøpsordre, mens hele forbindelsen mangler nødvendig forspentning, korrosjonskompatibilitet eller monteringsvindu.
Denne forskjellen er viktig når leverandører endres. Prøvedeler kan monteres uten problemer, mens serieproduksjon introduserer normal variasjon mellom partier når det gjelder friksjon, belægningsmått eller verktøyatferd. En solid endringsprosess stiller spørsmål om den nye skruen gir det nødvendige skruforbindelsesresultatet, ikke bare om den ligner den gamle delen.
En praktisk kontrollplan for skruendringer
Start med én kontrollert spesifikasjon som knytter sammen konstruksjon, innkjøp, kvalitet og produksjon. Den bør identifisere skrufamilien, nominell størrelse, gjengbetegnelse og klasse, materiale eller kvalitetsklasse, overflatebehandling, nødvendig tilhørende utstyr, skivestatus, smøringstilstand, grep- eller inngrepskrav og godkjent stramningsmetode. Knytt tegninger, sertifikater, testinstruksjoner og leverandørvarsler om endringer til samme revisjonsregistrering.
- Klassifiser endringen. Identifiser om materialet, geometrien, gjengen, belægningen, varmebehandlingen, smøringen, kildekoden eller monteringsinstruksjonen har endret seg.
- Kartlegg funksjonen til skruforbindelsen. Registrer belastningsretning, vibrasjonsutssetting, temperatur, korrosjonsmiljø, tilgang for verktøy og materialene som skal spennes.
- Gjennomgå det tilsvarende monteringssystemet. Vurder bolt, mutter eller gjengede del, skive, overflatekvalitet og verktøy sammen. Godkjenn ikke én enkelt skruetilføyning isolert.
- Utfør en representativ montering. Bruk deler som er beregnet for serieproduksjon og den tenkte monteringsmetoden. Kontroller sitteposisjon, monteringsoppførsel og eventuelle, av ingeniøren definerte, leddspesifikke verifikasjoner.
- Godkjenn den reviderte monteringsinstruksen. Oppdater moment- eller vinkelinstruksjoner bare etter at den reviderte kombinasjonen er vurdert. Behold begrunnelsen for endringen for fremtidige innkjøpsbeslutninger.
Når standard- og kundespesifikke valg bør avvike
En standardfestemiddel kan forenkle innkjøp når forbindelsen tåler vanlig variasjon og hele spesifikasjonen er kontrollert. Et tilpasset festemiddel kan være hensiktsmessig når forbindelsen krever uvanlig gripelengde, hodets geometri, materialekombinasjon eller tilgang til montering. Beslutningen bør baseres på funksjon, ikke på preferanse for kataloghåndighet eller tilpasning. I begge tilfeller skal de tilsvarende komponentene og monteringsmetoden inkluderes i godkjenningsdokumentasjonen.
Gjør forbindelsen til kontrollenheten
Spesifikasjonsavvik er håndterbart når team slutter å se på festemidlet som en selvstendig kommodity. Plasser funksjonen til forbindelsen i sentrum av hver endringsgjennomgang. Bekreft hva som bærer last, hva som holder klemkraften, hva som utsettes for korrosjon og hvordan operatørene monterer delen. Verifiser deretter at det reviderte festemiddelsystemet utfører som forventet under disse forholdene.
Denne disiplinen gir innkjøpsavdelingen fleksibilitet uten å kutte kontakten til ingeniørens intensjon. Den gjør også kommunikasjonen med en skruleverandør mer presis: I stedet for å be om noe som ser ut til å være likt, oppgir man de kontrollerte kravene som avgjør om skruetilkoplingen vil fungere som tenkt.

