 EN

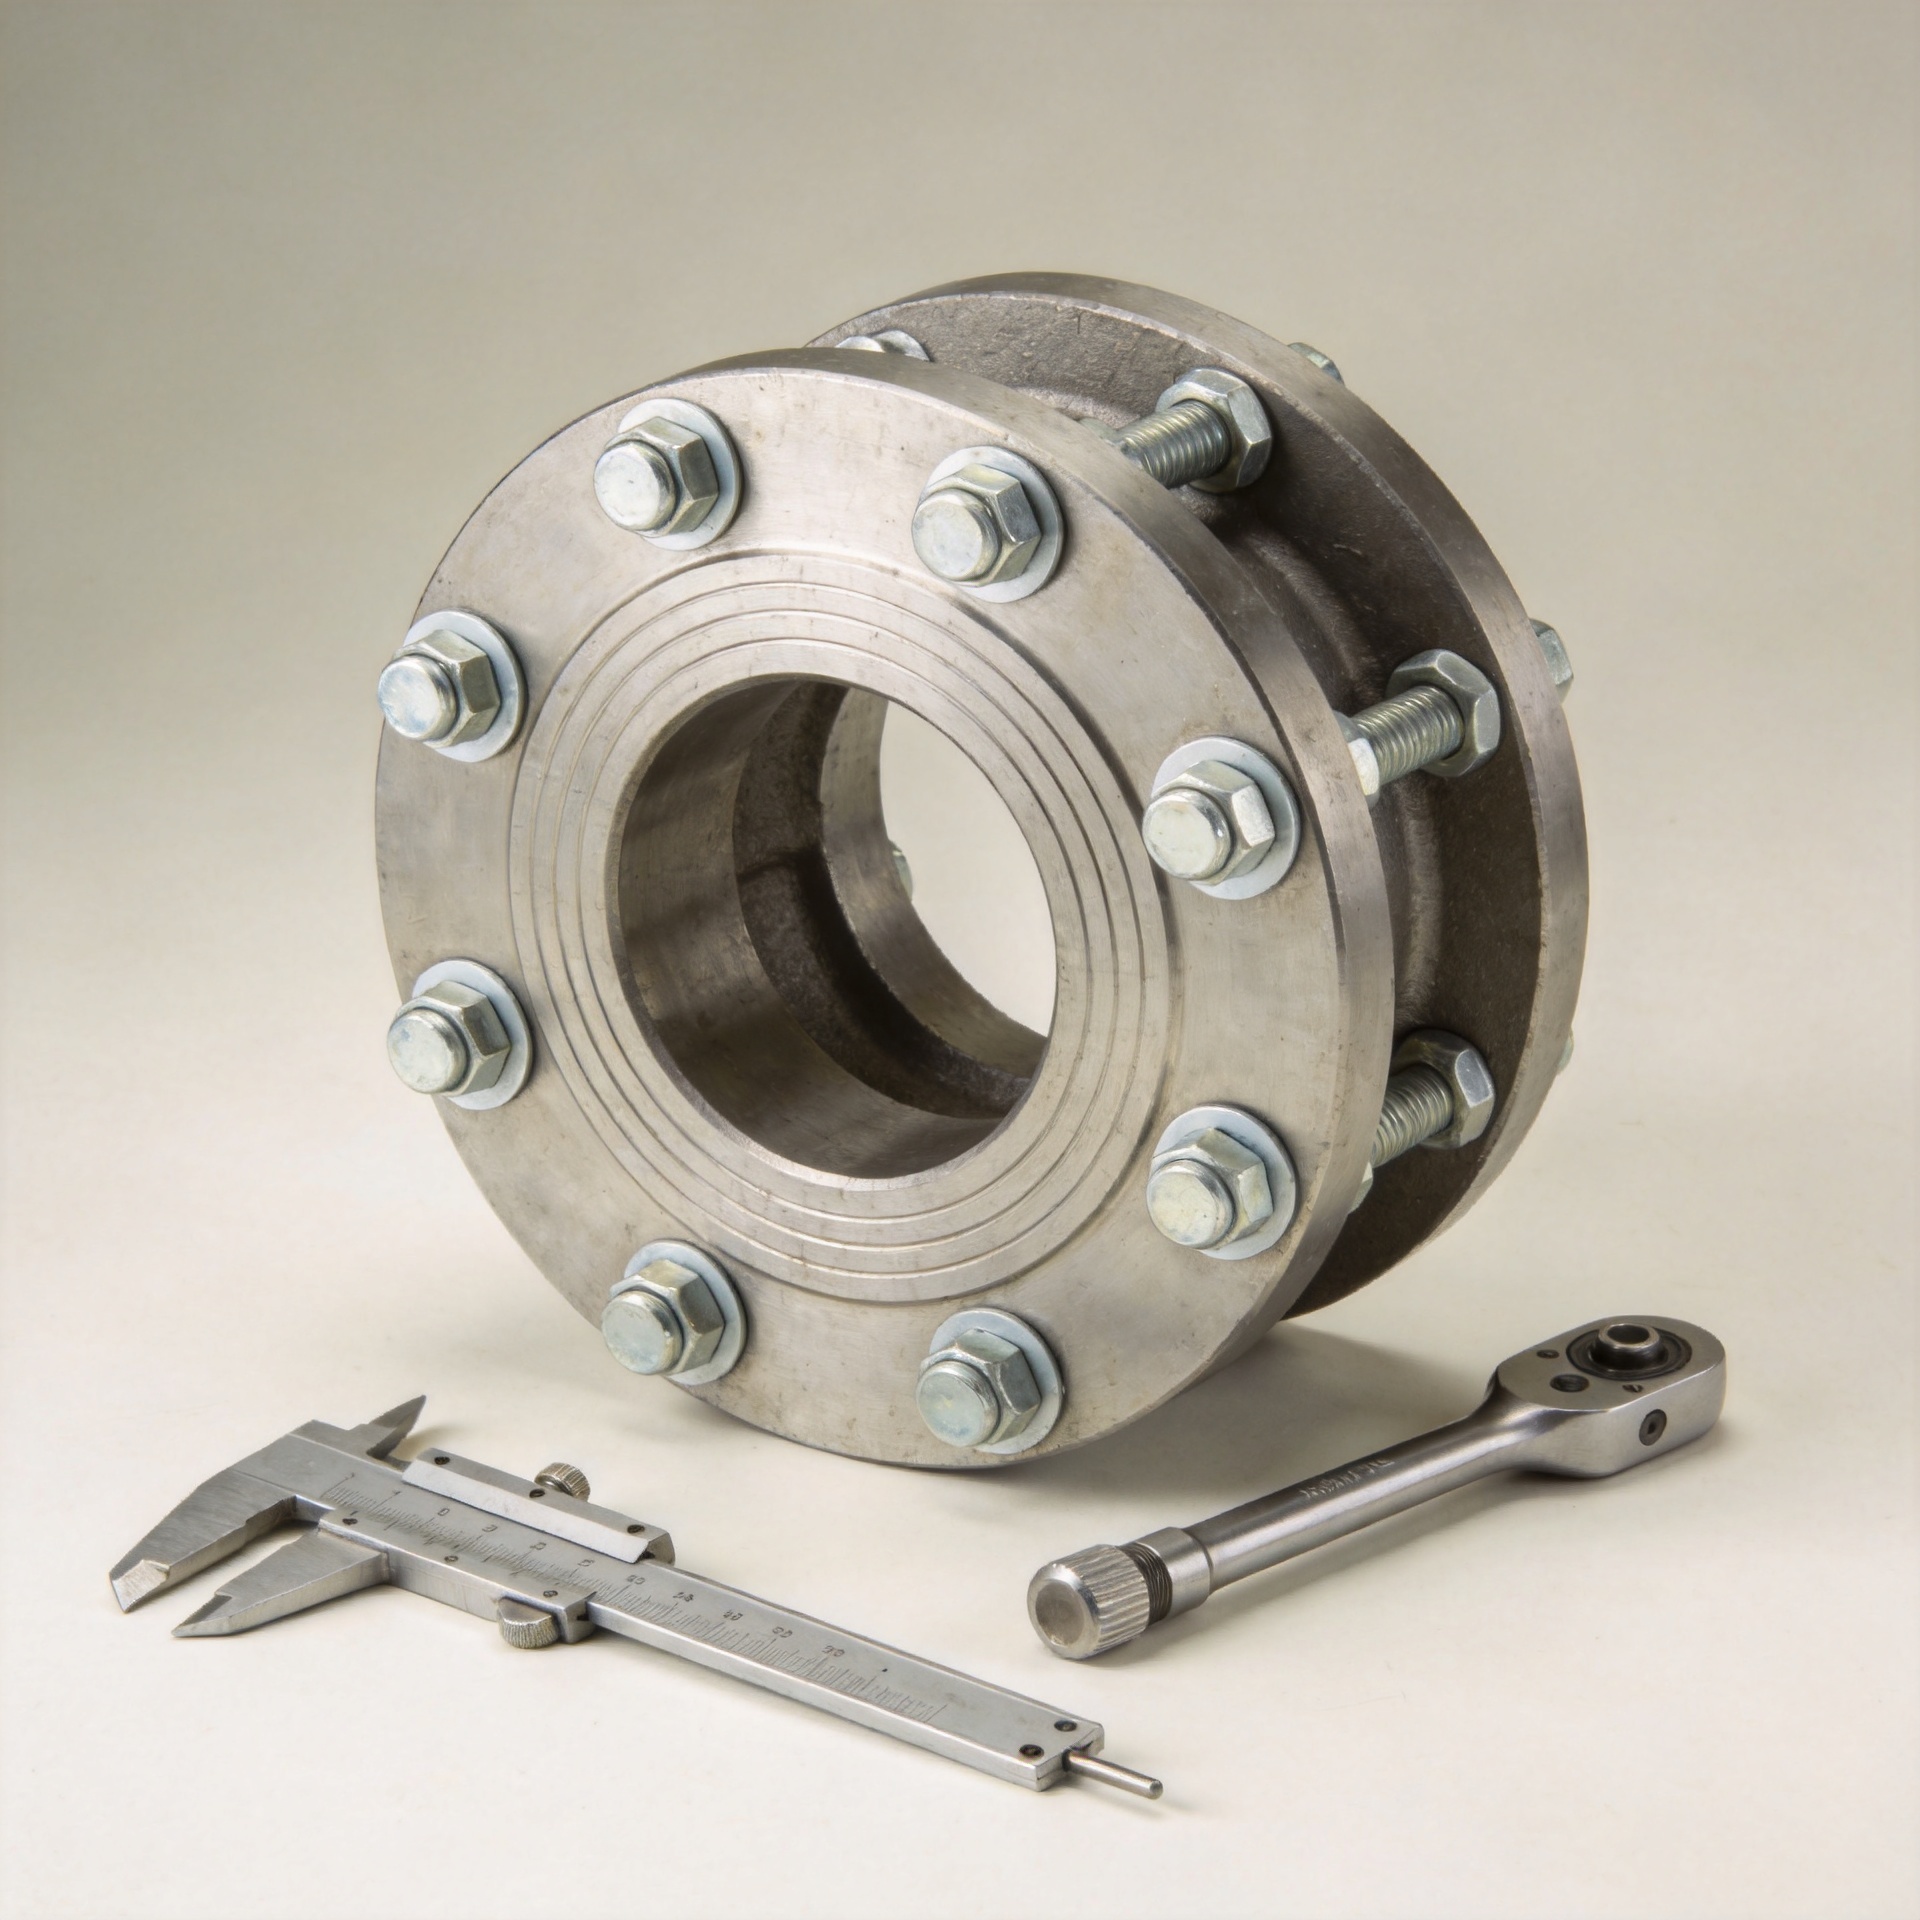
Neden Cıvata Özelliklerindeki Sapma Eklem Performans Sorunlarına Neden Olur
Bir eklem çizimde değişmemiş gibi görünebilirken, üretim hattındaki davranışı önemli ölçüde değişmiş olabilir. Cıvata seçimi çalışmalarında bu fark genellikle 'özelliğindeki sapma' olarak adlandırılır: bir vida diş profili, sınıfı, kaplama türü, malzeme, baş şekli, washer (rondela), yağlama durumu ya da sıkma talimatı, tüm eklem bağlamında değerlendirilmeden değiştirilir. Yerine takılan cıvata deliğe uyabilse de sıkma yükünü, sürtünmeyi, korozyon davranışını, yorulma tepkisini veya bakım kolaylığını değiştirebilir.
Mühendislik endişesi, her ikame işleminin yanlış olması değil; bir bağlantı elemanının yalnızca bir katalog maddesi değil, aynı zamanda yük altında çalışan bir bağlantı olmasıdır. Dişli bir bağlantı elemanı, somun veya dişli yüzey ile, yatak yüzeyleriyle, birleşim malzemeleriyle, montaj aracıyla ve beklenen ortamla birlikte çalışır. Bir öğe değiştiğinde orijinal sıkma yöntemi, amaçlanan sonucu artık sağlayamayabilir.
Gerçek bir birleşimde spesifikasyon kaymasının görünümü
Spesifikasyon kayması, görünüşte küçük bir satın alma kararıyla başlayabilir. Bir alım görevlisi, tanıdık bir parça numarası temin edilemediği için başka bir malzeme onayı verebilir. Bir tedarikçi kaplama türünü değiştirebilir. Üretim ekibi farklı bir washer (somun altlığı) veya yeni bir yağlayıcı kullanabilir. Bir mühendislik çiziminde nominal çap belirtilebilir ancak vida sınıfı, tutma uzunluğu, sertlik aralığı, yüzey durumu veya tork kalifikasyonu atlanabilir. Her değişiklik, bağlantı elemanının montaj sonrası davranışını etkiler.
Aynı çapı ve baş geometrisini koruyan ancak farklı bir yüzey işlemi uygulanan mekanik bir bağlantı elemanını düşünün. Parça boyutsal olarak değiştirilmeden aynı kalabilir. Ancak yüzey işlemi, başın altındaki ve dişlerdeki sürtünmeyi değiştirebilir; bu da uygulanan tork ile gerilme arasındaki ilişkiyi etkiler. Aynı takım ayarı korunursa, bağlantı daha düşük veya daha yüksek sıkma yüküne maruz kalabilir. Bu durum gömülme, temas yüzeyinde hareket, yorulma yüklemesi veya montaj hasarıyla sonuçlanabilir.
Sıkma yükü, risk altında olan gizli işlevdir
Birçok cıvata bağlantısı için bağlantı elemanının yararlı işi, sıkma yükü oluşturmakdır. Sıkılan parçalar daha sonra temas durumları ve bağlantı elemanında tutulan gerilme ile ayrılmaya veya kaymaya karşı direnç gösterir. Tork, üretimde pratik olması nedeniyle yaygın olarak kullanılır; ancak bu, dolaylı bir sinyaldir. NASA’nın tork-gerilme testleriyle ilgili materyali, torkun yalnız başına bağlantı ön yükünü doğru şekilde tahmin edemeyeceğini belirtir; yetersiz ön yük titreşimle çözülme ve yorulmaya katkıda bulunabilirken, aşırı ön yük bağlantıya veya bağlantı elemanına zarar verebilir.
Bu nedenle, önceki bir revizyondan bir tork değerini kopyalamak yapılandırma kontrolü değildir. Kaplama, yağlama, diş açma adımı, yatak yüzeyi, washer yığını veya sıkma hızında meydana gelen bir değişiklik sürtünmeyi etkileyebilir. Aynı anahtar okuması, yeni vida bağlantılı bağlantı elemanının aynı gerilime sahip olduğunu kanıtlamaz. Bağlantı kritikse, gerçek bağlantı elemanı, eşleşen parçalar ve montaj işlemi için tork-gerilme ilişkisi doğrulanmalıdır.
Performansı değiştiren yaygın kayma yolları
Malzeme ve sınıf değişiklikleri
Bir malzeme değişikliği, dayanım, süneklik, sıcaklık tepkisi, galvanik uyumluluk ve korozyon direncini değiştirebilir. Karbon çelik yerine paslanmaz çelik bağlantı elemanı kullanımı, nemli veya korozif ortamlarda mantıklı olabilir; ancak bu durum doğrudan birer-birer değiştirme kararı değildir. Paslanmaz çelik kombinasyonlarının farklı sürtünme davranışı olabilir ve montaj sırasında diş sıkışmasına (galling) eğilimli olabilirler. Sınıf, diş şekli, yağlayıcı, sıkma hızı ve eşleşen malzeme hepsi önemlidir. Bu nedenle paslanmaz çelik bir bağlantı elemanı, somun ya da dişli parça ile birlikte ve planlanan montaj prosedürü dikkate alınarak değerlendirilmelidir.
Diş, uzunluk ve temas uzunluğu değişiklikleri
Kaba dişten ince dişe geçmek, kavrama uzunluğunu değiştirmek ya da farklı bir tutma uzunluğu seçmek yalnızca uyumu değil, aynı zamanda ayarlama hassasiyetini, sökülme payını, vida dişlerinin kesme düzlemine göre konumunu ve yükün birleşim boyunca nasıl dağıldığını da etkiler. Uygulamanın kontrollü bir omuz, belirli bir dişsiz tutma bölgesi veya birleşim yığınını koruyan bir geometri gerektirmesi durumunda özel bir bağlantı elemanı genellikle gerekçelidir. Bu özel bağlantı elemanını değiştirilebilir standart bir parça gibi değerlendirmek, kritik kesiti istenmeyen bir konuma taşıyabilir.
Kaplamalar, rondelalar ve yatak yüzeyleri
Yüzey sistemleri, bazen ana bağlantı elemanı belirtimlerinin dışında dokümante edildikleri için gözden kaçırılabilir. Kaplama, pasivasyon, fosfatlama sistemleri, mumlar ve montaj yağlayıcıları korozyon davranışını ve sürtünmeyi etkileyebilir. Washers (somun altlığı) yatak alanını değiştirir ve temas yüzeyindeki oturmayı değiştirebilir. Bir düz somun altlığını başka bir türle değiştiren bir revizyon, özellikle yumuşak boyalı, kaplamalı veya polimer komşuluğundaki yüzeylerin bulunduğu bir bağlantı yığınında güncellenmiş bir sıkma denemesi gerektirebilir.
Uygun bir parça neden yine de zayıf bir bağlantı oluşturabilir
Gelen malzeme kontrolü çapı, uzunluğu ve görsel görünümü doğrulayabilir; ancak bu kontroller bağlantı performansını ortaya koymaz. Sorun genellikle parça spesifikasyonu ile uygulama spesifikasyonu arasındaki bağlantıda yatar. Bir mekanik bağlantı elemanı satın alma siparişine uygun olabilirken, toplam bağlantı gerekli ön yükü, korozyon uyumluluğunu veya montaj penceresini sağlamayabilir.
Bu ayrım, tedarikçiler değiştiğinde önem kazanır. Örnek parçalar sorunsuz bir şekilde monte edilebilirken, seri üretim, sürtünme, kaplama kalınlığı veya takım davranışı gibi özelliklerde normal parti-arası değişimlere yol açar. Sağlam bir değişim süreci, yeni bağlantı elemanının yalnızca eski parçaya benzeyip benzememesini değil, aynı zamanda gerekli bağlantı sonucunu üretip üretmediğini de sorgular.
Bağlantı elemanı değişiklikleri için pratik bir kontrol planı
Tasarım, satın alma, kalite ve üretim süreçlerini birbirine bağlayan tek bir kontrol edilen özellik ile başlayın. Bu özellik, bağlantı elemanı ailesini, nominal boyutu, diş profili ve sınıfını, malzeme veya sınıfını, yüzey işleme türünü, gerekli eşleştirilecek donanımı, washer durumunu, yağlama durumunu, tutma veya kavrama gereksinimini ve onaylı sıkma yöntemini belirtmelidir. Çizimleri, sertifikaları, test talimatlarını ve tedarikçi değişim duyurularını aynı revizyon kaydına bağlayın.
- Değişikliği sınıflandırın. Malzeme, geometri, diş profili, kaplama, ısıl işlem, yağlama, kaynak veya montaj talimatında bir değişiklik olup olmadığını belirleyin.
- Bağlantı işlevini haritalayın. Yük yönünü, titreşim maruziyetini, sıcaklığı, korozyon ortamını, takımlara erişimi ve sıkıştırılan malzemeleri kaydedin.
- Eşleşen sistemi gözden geçirin. Cıvata, somun veya dişli özelliği, washer, yüzey durumu ve takım birlikte değerlendirilmelidir. Tek bir vida bağlantı elemanını izole edilmiş şekilde onaylamayın.
- Temsili bir üretim çalıştırın. Üretim amaçlı parçaları ve tasarlanan montaj yöntemini kullanın. Oturma durumunu, montaj davranışını ve mühendislik tarafından tanımlanan herhangi bir birleşim özel doğrulamasını kontrol edin.
- Gözden geçirilen talimatı yayınlayın. Tork veya açı talimatlarını yalnızca gözden geçirilen kombinasyon değerlendirildikten sonra güncelleyin. Gelecekteki tedarik kararları için değişiklik gerekçesini koruyun.
Standart ve özel seçimlerin ayrılmasını gerektiren durumlar
Standart bir bağlantı elemanı, birleşim normal değişime tahammüllü olduğunda ve tam özellikler kontrol altında tutulduğunda tedarik sürecini basitleştirebilir. Birleşim özel bir kavrama uzunluğu, baş geometrisi, malzeme eşleşmesi veya montaj erişimi gerektirdiğinde özel bir bağlantı elemanı uygun olabilir. Karar, fonksiyonu temel almalı; katalog kolaylığına veya özelleştirme tercihine dayanmamalıdır. Her iki durumda da eşleşen bileşenler ve montaj yöntemi onay kaydına dahil edilmelidir.
Birleşimi kontrol birimi olarak tanımlayın
Takım üyeleri bağlantı elemanını bağımsız bir ürün olarak görmeyi bıraktığında özellik kayması yönetilebilir hâle gelir. Her değişiklik incelemesinin merkezine birleşimin işlevini yerleştirin. Yükü taşıyanı, sıkma yükünü sağlayanı, korozyona maruz kalanı ve parçanın nasıl monte edildiğini doğrulayın. Ardından gözden geçirilen bağlantı elemanı sisteminin bu koşullar altında doğru çalıştığını teyit edin.
Bu disiplin, satın alma sürecine mühendislik amacından kopmadan esneklik kazandırır. Aynı zamanda bir bağlantı elemanı tedarikçisiyle iletişimi daha kesin hale getirir: görünüşte eşdeğer olan bir şey istemek yerine, bağlantının amaçlandığı gibi çalışıp çalışmayacağını belirleyen kontrol edilen gereksinimleri sağlayın.

