 EN

Cómo resolver la pérdida de par de apriete en los elementos de fijación tras ciclos de mantenimiento
Un elemento de fijación que ya no alcanza el par de apriete esperado tras múltiples intervenciones de mantenimiento no es, por sí solo, una pieza defectuosa. La pregunta más útil es si la unión ha perdido su precarga, ha variado su fricción, se ha asentado en sus superficies de apoyo y de sujeción, o ha sufrido modificaciones durante el desmontaje. Como ingeniero que evalúa las selecciones de elementos de fijación para conjuntos mecánicos, comienzo analizando la trayectoria de carga y el historial de mantenimiento antes de decidir si un tornillo roscado requiere sustitución, un método de apriete revisado o una revisión del diseño de la unión.
El par es la entrada de giro aplicada durante el ensamblaje; su propósito normalmente es generar tensión en el tornillo y carga de sujeción. Estos dos conceptos están relacionados, pero no son intercambiables. La fricción en la rosca, la fricción bajo la cabeza del tornillo, la lubricación, el acabado superficial y el estado de asentamiento pueden modificar el resultado obtenido con el mismo valor de par. Por lo tanto, tras los ciclos de mantenimiento, una lectura de par puede parecer distinta incluso cuando el mecánico sigue exactamente las instrucciones anteriores.
Confirmar qué significa «pérdida de par» en esta unión de sujetador
Comience separando tres observaciones que suelen agruparse erróneamente como pérdida de par en sujetadores. Primero, un técnico de mantenimiento puede observar que una tuerca gira antes de alcanzar el par objetivo. Segundo, puede lograrse el par objetivo, pero posteriormente la unión se asienta o presenta fugas. Tercero, la herramienta puede indicar que se ha alcanzado el par objetivo, aunque la carga de sujeción siga siendo incierta. Cada caso requiere una respuesta distinta.
- Rotación antes del par objetivo: inspeccionar la inserción, las roscas desgastadas, la cara del cojinete dañada o una pieza cuyo espesor haya cambiado.
- Relajación repetida tras el servicio: revisar la vibración, los ciclos térmicos, la fluencia de la junta, la compresión de la pintura y la rigidez de la unión.
- Cambio en la sensación o dispersión del par: verificar si la limpieza, el lubricante, el recubrimiento, las arandelas o la calibración de la herramienta modificaron el sistema de fricción.
Un tornillo roscado puede perder fuerza de sujeción sin rotación externa evidente. Por eso las marcas de verificación resultan útiles para detectar la rotación, aunque no miden la precarga. Si el equipo es crítico para la seguridad, está sometido a presión o se rige por un procedimiento controlado, siga la especificación de ingeniería aplicable y la vía de escalación correspondiente, en lugar de aplicar un valor genérico de reapriete.
Inspeccione la unión antes de aplicar más par
No utilice un par adicional como primera acción de diagnóstico. Primero aísle el equipo según sea necesario, documente el estado encontrado y compare la unión con un plano aprobado o una instrucción de mantenimiento. Busque desgaste por vibración en la superficie de contacto de la unión, recubrimientos comprimidos, arandelas aplastadas, extrusión de juntas, productos de corrosión, grietas por adherencia, daños en las roscas y agujeros alargados. Un elemento de fijación mecánica que parezca intacto aún puede estar funcionando contra una superficie de apoyo modificada.
Limpie únicamente según lo permita el procedimiento aprobado. Un elemento de fijación de acero inoxidable limpio y lubricado puede desarrollar una fricción sustancialmente distinta a la de un componente seco y usado. Reutilizar un valor de par anterior tras dicho cambio puede producir una carga de sujeción diferente. Asimismo, reemplazar una arandela, modificar una superficie galvanizada o aplicar un tratamiento en la rosca altera la condición de ensamblaje en la que se basó la instrucción original de par.
Verifique el elemento de fijación y las piezas acopladas conjuntamente
Medir la participación de la rosca, verificar la forma y el paso coincidentes de la rosca, e inspeccionar tanto las roscas macho como hembra. Reemplazar un elemento de fijación roscado dañado en lugar de intentar compensar con un par de apriete mayor. Asimismo, inspeccionar el conjunto de la unión: la ausencia de una arandela endurecida, una superficie pintada blanda o una brida deformada puede hacer que un elemento de fijación en buen estado parezca ser la causa del problema, cuando en realidad el fallo radica en el material sujeto.
Identificar el mecanismo subyacente a la pérdida de carga de sujeción
La relajación por asentamiento es frecuente tras el montaje. Los puntos altos microscópicos en las roscas y en las superficies de apoyo se aplanan bajo carga, reduciendo la altura efectiva del conjunto y permitiendo que la tensión disminuya. Los recubrimientos blandos, los selladores para uniones y las juntas pueden incrementar dicho asentamiento. En esta situación, puede resultar adecuado realizar y documentar una verificación inicial del asentamiento, siempre que el diseño y el procedimiento de servicio lo permitan.
La vibración es distinta. El movimiento transversal cíclico puede reducir la precarga y, finalmente, favorecer la rotación relativa. Los ciclos térmicos añaden otro mecanismo: el elemento de fijación y los componentes conectados pueden dilatarse a tasas diferentes, lo que modifica la carga conforme cambia la temperatura. Una verificación de par realizada en frío puede no describir adecuadamente el estado de la unión a temperatura de operación. El plan de mantenimiento debe especificar el estado de inspección —en frío, tibio, despresurizado, cargado o tras un tiempo de espera definido— para que los resultados sean comparables de forma significativa.
Es tentador asumir que un elemento de fijación personalizado de mayor resistencia resuelve la pérdida recurrente de par. El grado de resistencia puede ser relevante, pero no corrige una superficie de contacto que se asienta, una penetración insuficiente, una unión de baja rigidez ni un procedimiento que modifica la fricción cada vez que se abre. Ajuste la corrección al mecanismo correspondiente.
Utilice un proceso controlado de reapriete y verificación
- Establezca la condición aprobada. Registrar el tamaño, la clase, el acabado, el lubricante o tratamiento, la disposición de las arandelas, la herramienta de par, la secuencia y el estado de las superficies de unión.
- Reemplazar las piezas no conformes. Retirar y reemplazar las piezas con roscas dañadas, galling, corrosión que afecte el ajuste, arandelas deformadas o trazabilidad dudosa. No combinar componentes nuevos y usados de incierta procedencia sin un método aprobado.
- Restaurar la pila diseñada. Corregir holguras, acumulación de recubrimiento, caras de asiento dañadas o hardware faltante antes del apriete. Aprietar una pila distorsionada puede ocultar el problema subyacente.
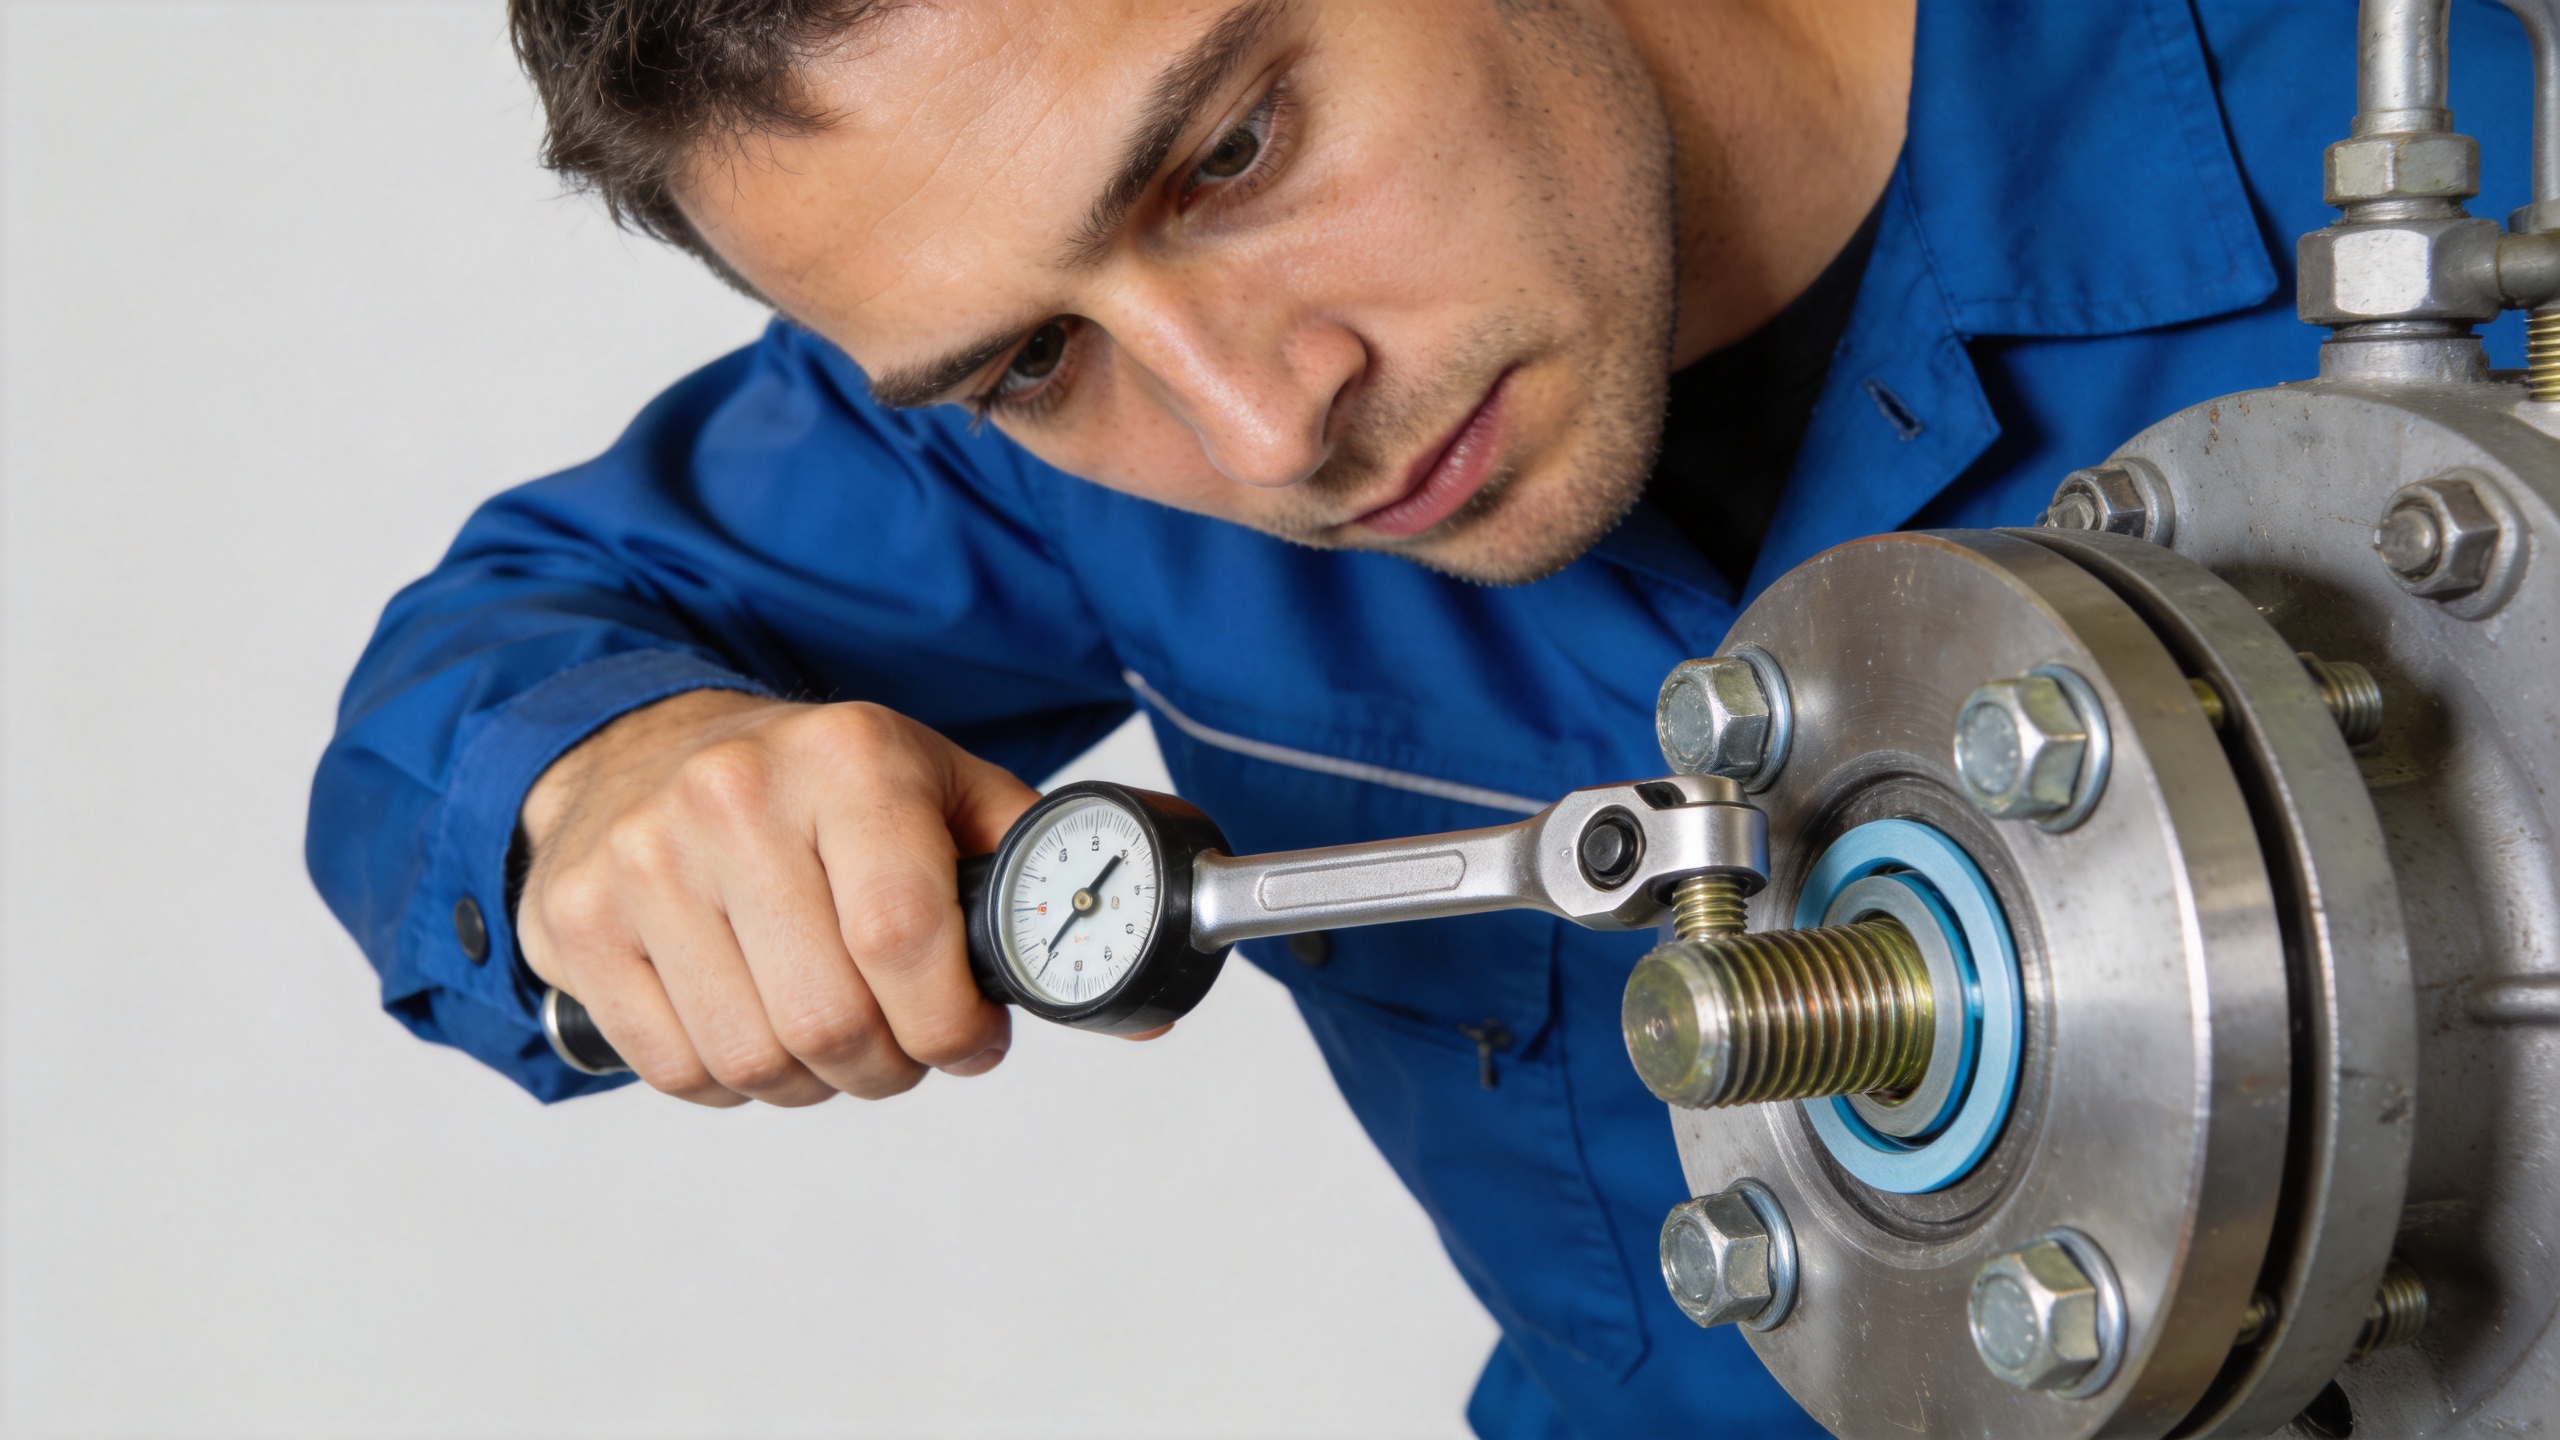
- Aplicar la secuencia especificada. Utilizar el patrón cruzado documentado, las pasadas escalonadas y la herramienta calibrada, según corresponda. La secuencia es importante porque cargar un lado de una brida o tapa puede redistribuir la carga de sujeción entre los demás sujetadores.
- Verificar mediante el método adecuado para la unión. Para uniones críticas, el plan de ingeniería puede requerir control angular, elongación del tornillo, medición ultrasónica, indicación directa de tracción u otro método validado. Únicamente el par de apriete puede ser suficiente cuando el diseño haya establecido expresamente su suficiencia.
- Registre el resultado tras la exposición definida al servicio. Anote los ciclos de operación, la exposición a temperaturas, las observaciones de vibración y cualquier resultado de verificaciones posteriores. Este registro ayuda a distinguir un asentamiento puntual de un problema continuo en la unión.
Estructure los ciclos de mantenimiento en torno a evidencias, no a hábitos
Para equipos recurrentes, utilice los primeros ciclos de mantenimiento para establecer una tendencia. Registre con exactitud la configuración de los elementos de fijación y cualquier cambio en el proceso. Si la pérdida de par comienza tras aplicar un nuevo recubrimiento, un nuevo proceso de lavado o la sustitución de una pieza, ese momento constituye una pista muy significativa. Si ocurre únicamente tras el calentamiento, centre el análisis en los efectos térmicos y en los materiales del conjunto. Si se produce tras exposición a vibración, examine el movimiento de la unión y la estrategia de bloqueo, en lugar de aumentar sistemáticamente el par de apriete.
El mantenimiento de los elementos de fijación funciona con mayor fiabilidad cuando ingeniería, calidad y mantenimiento utilizan el mismo lenguaje: el par de apriete es una entrada controlada en el ensamblaje; la carga de sujeción es la función que requiere la unión; y la inspección debe corresponder al mecanismo de fallo. Esta distinción reduce los cambios innecesarios de piezas y orienta la atención hacia las condiciones de la unión que necesitan corrección.
Lista de verificación final para la pérdida recurrente de par
- Identifique si el síntoma es rotación, relajación, fugas, movimiento o dispersión de la herramienta.
- Verifique las roscas, las superficies de acoplamiento, las arandelas, el espesor del conjunto y la trazabilidad de los componentes.
- Confirme que el lubricante, el recubrimiento, la práctica de limpieza y las herramientas de par coinciden con la condición de ensamblaje aprobada.
- Utilice la secuencia especificada y un método de verificación adecuado a la gravedad de la consecuencia de fallo de la unión.
- Eleve a la autoridad responsable del diseño de la unión los casos repetidos de pérdida tras la corrección, para realizar una revisión de la precarga, la rigidez y las cargas en servicio.
Cuando un elemento de fijación pierde par tras ciclos de mantenimiento, la respuesta duradera es un diagnóstico documentado, no un ajuste mayor del torque de la llave. Restaure la condición correcta de la unión, valide el método de ensamblaje y utilice el registro de mantenimiento para determinar si el problema se debe al asentamiento, a la fricción, a las cargas en servicio o al diseño de la unión.

