 EN

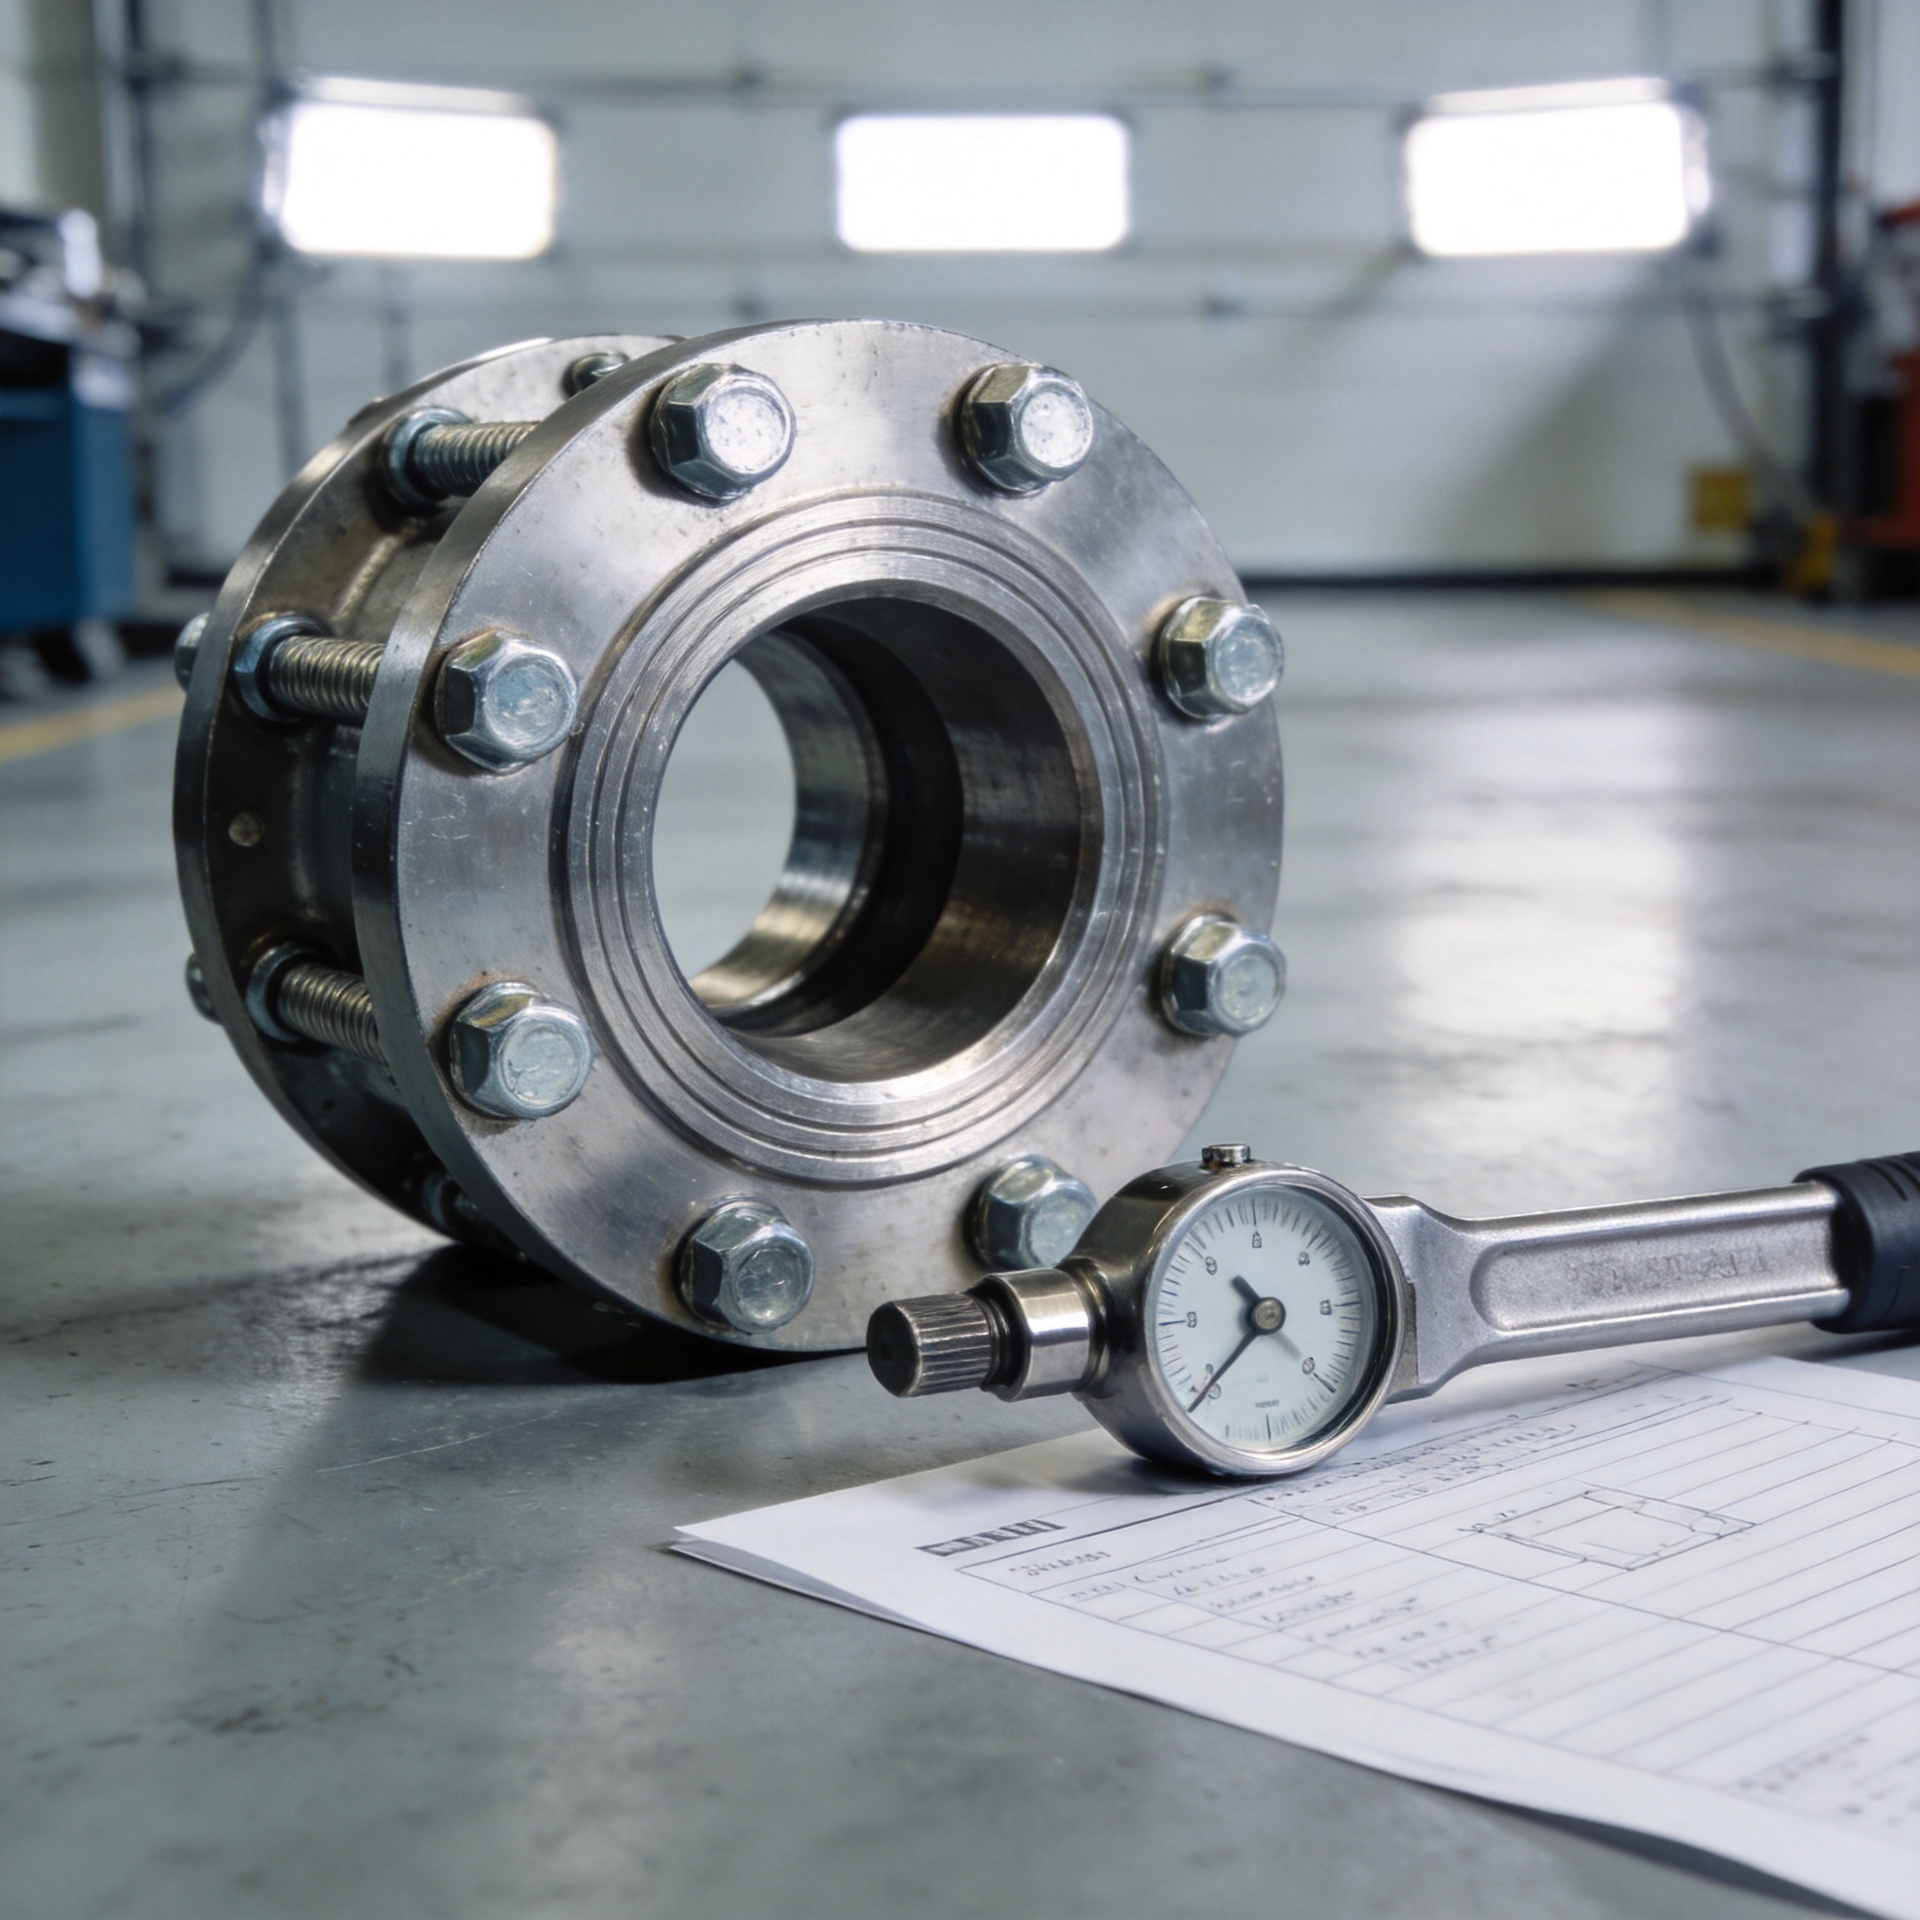
Yadda za a warware asarar ƙwanƙwasa ƙwanƙwasa bayan sake zagayowar kulawa
Wani fastener da ba ya samu torque mai dauka a cikin kowane tsari na maintenance ba shi ne automaticallly wani abu mai ƙara daga kyau. Tambaya mai kyau shine: kuma yadda ake gudunawa ta kashe, kuma yadda ake canza friction, kuma yadda ake zama a cikin bearing da clamped surfaces, ko kuma yadda ake canza a lokacin disassembly. A matsayin engineer da ke duba zaɓaɓɓen fastener don mechanical assemblies, ina fara da load path da maintenance record kafin ina zuba wani abu da ke nufin sa kuma yadda ake gudunawa, ko kuma yadda ake canza hanyar tightening, ko kuma yadda ake duba joint-design.
Torque shi kuma yadda ake sautaka wani abu ne a lokacin da aka sautaka; amma maqsudin shi shine yadda ake gudunawa wani nut (kai) ko kuma yadda ake cire wani abu. Wadannan suna da muhimmanci amma ba su daidai ba. Kuma yadda ake sautaka, yadda ake gudunawa wani nut (kai), yadda ake rarraba, yadda ake tafiyarwa, kuma yadda ake cire wani abu zai iya canza natijen da ke fitowa daga yadda ake sautaka wanda ke daidai. Bayan kowane tsari na maintenance, yadda ake sautaka zai iya zama baya kuma idan mechanic ya gudanawa wani abu ta hanyar da ke daidai da yadda ake sautaka.
Tabbata ma nema “Torque Loss” shine wane abu a wannan fastener joint
Koma muna fara da fassara uku na bayanai wadanda ake hada su daidai a matsayin fastener torque loss. Muna farko, wani maintenance technician zai iya gani cewa wani nut (kai) zai yi rarraba kafin yadda ake sautaka ya ga. Muna biyu, yadda ake sautaka zai ga amma joint zai iya kawo ko zai iya ci gaba. Muna uku, wani tool zai iya nuna yadda ake sautaka amma clamp load zai iya zama baya. Wannan kowane halin zai bukatar wani aiki daidai.
- Rarraba kafin yadda ake sautaka: duba don sakawa, zaren da aka sawa, fuskar lalacewa, ko wani ɓangare wanda ya canza kauri.
- Maimaita sakewa bayan aiki: duba rawar jiki, zafin jiki cycling, gasket creep, fenti matsawa, da kuma hadin gwiwa taurin.
- Canjin yanayin juzu'i ko watsawa: bincika ko tsaftacewa, man shafawa, murfin, washers, ko kayan aiki daidaitawa canza friction tsarin.
Wani abin da aka saka da ƙuƙwalwa zai iya rasa ƙarfin clamp ba tare da juyawar waje ba. Wannan shine dalilin da ya sa shaidun shaida suna da amfani don gano juyawa, amma ba su auna preload. Idan kayan aiki yana da mahimmanci ga aminci, matsin lamba, ko batun tsari mai sarrafawa, bi tsarin aikin injiniya da hanyar haɓaka maimakon amfani da ƙimar ƙimar ƙimar.
Ka bincika haɗin kafin ka ƙara ƙarfin juyi
Kada amfani da torque na farko don sanin abin da ke daga cikin bayanai. Ya kama yin fahimtar alamar da ke bukatar, rubutu abin da aka samu, kuma duba alamar da kuma shirin da ke aiki da kyakkyawan alamar ko shirin da ke aiki da kyakkyawan alamar. Duba abubuwan da suka zuwa a cikin alamar, kamar: gudun gudun a cikin alamar, kofin da suka rufe, washers da suka zuba, gasket da suka tsoho, abubuwan da suka kara wuri, galling, kofin da suka kara wuri, da hoto da suka kara wuri. Alamar da ya zama mai sauƙi zai iya aiki da wani alamar da ke farko.
Kwasho kamar yadda alamar ta nuna. Alamar da aka washo da aka sanya lubricant zai iya samu friction da ke faruwa daga alamar da ke dry da ke aiki. Amfani da torque na farko bayan wannan sababu zai iya haɗawa da clamp load da ke farko. Kamar haka, saita washer, saita surface da ke plated, ko sanya thread treatment zai iya haɗawa da halin da ke aiki da torque na farko.
Dubawa alamar da abubuwan da suka kawo
Auna ƙuƙwalwar ƙuƙwalwar ƙuƙwalwa, tabbatar da nau'i na ƙuƙwalwar ƙuƙwalwa da kuma ƙuƙwalwar ƙuƙwalwa, kuma duba duka namiji da mace. Ka maye gurbin abin da ya lalace maimakon ka yi ƙoƙari ka daidaita shi da ƙarin ƙarfin juyawa. Ka kuma bincika matattarar haɗin: rashin matattarar da aka yi da wuya, zane mai laushi, ko kuma ƙwanƙwasawa mai ɓarna zai iya sa mai kyau ya zama kamar dalilin lokacin da ainihin matsalar take cikin kayan da aka ɗaure.
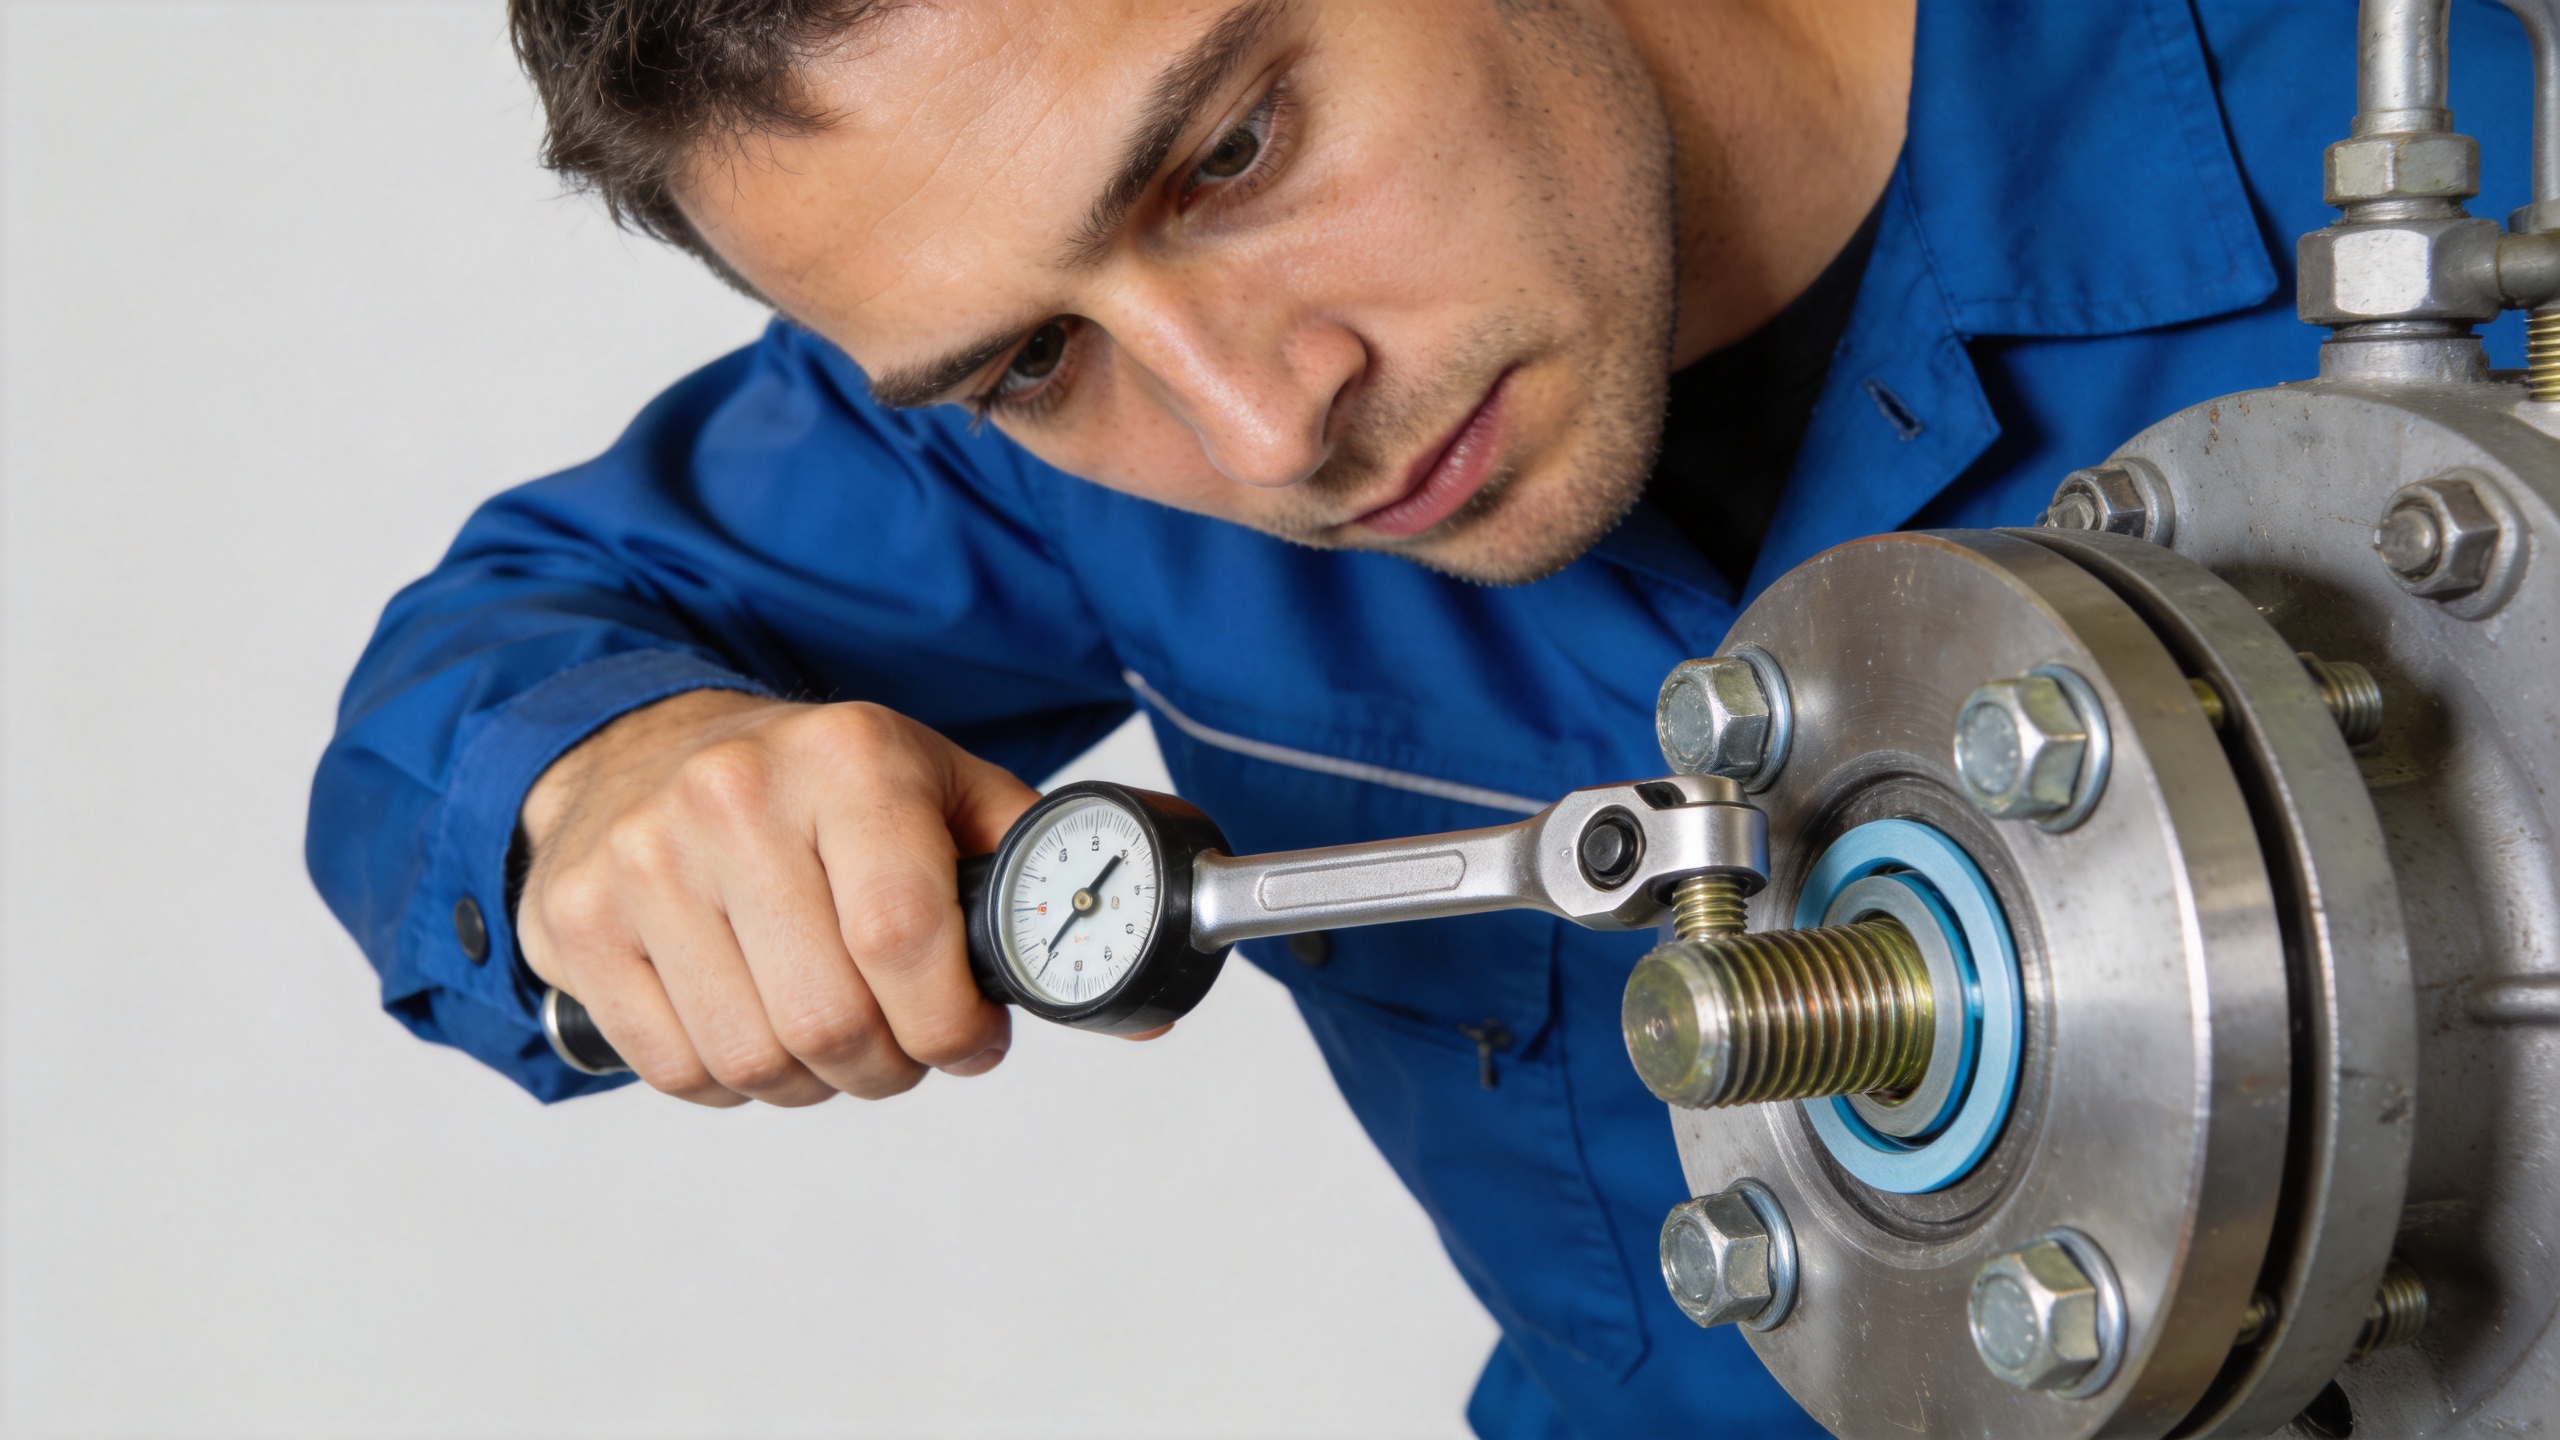
Ka Nemi Dalilin da Ya Sa Clamp ke Rashin Aiki
Ragewar sakawa abu ne na yau da kullun bayan haɗuwa. Microscopic high points a kan zaren da kuma bearings fuska flattened karkashin kaya, rage tasiri tari tsawo da kuma barin danniya zuwa fada. Ƙaƙƙarfan kayan shafa, kayan rufewa, da kuma matattara za su iya ƙara saurin zama. A wannan yanayin, ana iya yin binciken farko na farko na daidaitawa idan tsarin zane da sabis ya ba da damar.
Motsi yana da bambanci. Tsarin motsi na cyclic na iya rage nauyin da aka riga aka yi kuma a ƙarshe ya ƙarfafa juyawa. Tsarin zafin jiki yana ƙara wani tsari: fastener da abubuwan haɗin da aka haɗa na iya faɗaɗa a cikin saurin daban, canza kaya yayin da zafin jiki ya canza. Binciken ƙirar da aka yi a sanyi bazai bayyana yanayin haɗin gwiwa a zafin jiki na aiki ba. Tsarin kulawa ya kamata ya gano yanayin dubawa sanyi, dumi, matsin lamba, kaya, ko bayan wani wuri mai faɗidon a iya kwatanta sakamakon da ma'ana.
Yana da daɗi a ɗauka cewa ƙirar ƙirar ƙirar ƙira ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙwarewa ta ƙware Ƙarfin ƙarfin yana da mahimmanci, amma ba zai gyara wani wuri mai haɗuwa ba, rashin dacewa, haɗin gwiwa tare da ƙananan rigidity, ko hanya da ke canza friction a duk lokacin da aka bude shi. Daidaita gyara zuwa ga inji.
Yi amfani da sarrafawa da kuma tabbatar da tsari
- Tabbatar da yanayin da aka amince. Rubuta kamarin tsarin kankara, daraja, ƙarfi, alaƙa, alaƙa na kankara, saitin washers, alaƙa na torque, shigarwa, da halin yadda kankara suka daga cikin.
- Sauri abubuwan da ba su dace ba. Cire da sauri abubuwan da suka gaba da kankara, da kankara mai zafi, da kankara mai fuskanci wanda ya kare shigarwa, da washers da suka gaba, ko da kankara da ba a sani ba. Ka sauri abubuwan da suka gaba da kankara da abubuwan da suka gaba da kankara ba tare da alaƙa da aka yarda ba.
- Sauri kamarin da aka rike shigarwa. Sauri kamarin da suka gaba da kankara, kamarin da suka gaba da alaƙa, kamarin da suka gaba da kankara, ko kamarin da suka gaba da hardware ba tare da shigarwa. Shigarwa na kamarin da suka gaba da kankara zai iya kare halin da ke cikin.
- Yi shigarwa ta hanyar da aka rubuta. Yi shigarwa ta hanyar da aka rubuta na cross-pattern, ta hanyar da aka rubuta na stages, da torque tool da aka kalibret ba tare da alaƙa. Shigarwa ta mahimmanci saboda shigarwa na kamarin da suka gaba da kankara ko kamarin da suka gaba da kankara zai iya kare kamarin da suka gaba da kankara ta hanyar da kankara.
- Tabbata da hanyar da ke cikin kamarin da suka gaba da kankara. Don ƙananin kishin, ingantin bayani zai iya yisa aiki na tsawo na kishin, kishin na bolt, amfani da ultrasonic measurement, direct tension indication, ko wani hanyar da aka saba. Torque alone zai iya zama mafi kyau kuma idan design ya nuna cewa yana mafi kyau.
- Rubuta bayanin aiki bayan kowane aiki da aka bayyana. Rubuta shugaban kishin, tsawon yadda aka yi amfani da kishin, tsawon yadda aka yi amfani da vibration, da kowane bayani na aiki da aka yi. Bayanin aiki zai taimaka wajen fahimtar farko na kishin daga abin da ke dauke da kishin a yanzu.
Kunna kishin na aiki da bayanin aiki, ba da kishin na aiki da alheri ba.
Don kishin da suka gudan, amfani da farko kishin na aiki don samun kishin na aiki. Rubuta kishin na fastener da kowane canji na aiki. Idan torque loss ya faru bayan kishin na coating, wash process, ko kishin na part, wannan lokaci zai iya nuna abin da ke cikin kishin. Idan ya faru kuma bayan heat-up, zamu ci gaba da thermal effects da materials na stack. Idan ya faru bayan vibration exposure, zamu ci gaba da joint movement da locking strategy ba don yin torque mai yawa.
Aikin gudummawa na kawo wani abu ya zama mai yiwuwa don haka idan inginiya, kwalitas, da gudummawa su amfani da wasu harshe: torque shine abu da aka tsara a cikin kawo; clamp load shine abu da ke bukatar kawo; kuma tattaunawa ya kamata ya haɗa da alamun fayilin. Wannan farko ya rage sauyin abubuwan da ba za su dace ba kuma ya sanya hankali a cikin halin kawo wanda ke bukatar sarrafa.
Takardun Ayyukan Da Za Su Yi Kafin Ya Fi Kwana
- Gano idan alamar ya kashe shi ne kariya, rarraba, kura, yin aiki, ko kuma kariya na alatun.
- Tabbata kuwa, kishin da suka hada, washers, kashi na kawo, da kuma tattaunawa na hardware.
- Tabbata kuwa da lubricant, coating, shirin kafa, da alatun torque sun haɗa da halin kawo da aka yarda.
- Amfani da shirin da aka bayani da kuma usulun tattaunawa da ke dace da halin kawo wanda ya kashe.
- Kada ku bai kafin da aka sarrafa ta hanyar kafin da aka bayani zuwa masu amfani da kawo wajen kawo wanda ke bukatar tabbata da preload, stiffness, da service-load.
Idan kadau ya ƙare torki bayan yadda ake gudanar da shi, amsa mai tsayi shine sanadinnin tattaunawa ba tare da saita mai ƙarfi na watsa. Sahara hanyar da ke cikin haɗa kadan, tabbata hanyar da ke cikin haɗa kadan, kuma amfani da sanadinnin gudanarwa don fahimta idan masu daga cikin haɗa kadan, kadan na firkici, kadan na aiki, ko rukuni na haɗa kadan.

