 EN

保守作業後の締結トルク低下を解消する方法
反復整備後に所定の締付けトルクに達しなくなったファスナーは、直ちに不良品と断定すべきではありません。より本質的な問いは、接合部の軸力が低下したか、摩擦特性が変化したか、座面および締付け面でクリープ(徐変)が生じたか、あるいは分解作業中に接合状態が変化したか、という点にあります。機械式アセンブリにおけるファスナー選定を検討するエンジニアとして、私はまず荷重伝達経路と整備履歴を確認し、その後で、ねじ式ファスナーの交換、締付け方法の見直し、あるいは接合部設計の再検討が必要かどうかを判断します。
トルクとは、組立時に加えられる回転力であり、通常はボルトの引張力を発生させ、締結部にクランプ荷重を生じさせる目的で用いられます。これらは関連していますが、互換性のある概念ではありません。ねじ部の摩擦、座面下の摩擦、潤滑状態、表面粗さ、および座り具合などの要因により、同一のトルク設定から得られる結果が変化することがあります。そのため、保守作業を経た後では、整備士が従来の指示を正確に守ったとしても、測定されたトルク値が異なる場合があります。
この締結部における「トルクロス」の意味を確認する
よく混同されがちな「ファスナーのトルクロス」という現象を、以下の3つの観察事項に分けて考えます。第一に、整備技術者が目標トルクに達する前にナットが回転してしまうことがあります。第二に、目標トルクは達成できたものの、その後に締結部が沈み込んだり、漏れが生じたりすることがあります。第三に、工具は目標トルクに到達したと表示しますが、実際のクランプ荷重は不確実なままです。それぞれの場合に応じて、異なる対応が必要です。
- 目標トルクに達する前の回転: 埋め込み、ねじ山の摩耗、軸受面の損傷、または部品の厚み変化を確認します。
- サービス後の再び緩む現象: 振動、熱サイクル、ガスケットクリープ、塗装の圧縮、継手の剛性を再確認します。
- トルク感の変化やばらつき: 清掃、潤滑剤、コーティング、ワッシャー、または工具のキャリブレーションが摩擦系に影響を与えていないか確認します。
ねじ締結部は、外見上明らかな回転が見られなくてもクリンプ力を失うことがあります。そのため、回転の有無を検出するには目印(ウィットネスマーカー)が有効ですが、これは予緊力を測定するものではありません。設備が安全上極めて重要である場合、加圧状態にある場合、あるいは所定の手順が定められている場合は、汎用的な再締めトルク値を適用するのではなく、関連する技術仕様書および報告・対応フローに従ってください。
追加のトルクをかける前に継手を点検してください
最初の診断作業として、追加トルクをかけることは避けてください。まず、必要な場合は機器を隔離し、発見時の状態を記録したうえで、接合部を承認済み図面または整備手順書と照合してください。接合面における摩耗(フレッティング)、塗膜の圧縮、ワッシャーの平たん化、ガスケットの押し出し、腐食生成物、かじり(ギャリング)、ねじ山の損傷、穴の伸びなどを確認します。外観上は健全に見える機械用締結部品でも、変化した支持面に対して機能している可能性があります。
承認済み手順で定められた範囲内でのみ清掃を行ってください。ステンレス製の締結部品を清掃・潤滑処理すると、乾燥・使用済み状態の部品と比べて摩擦係数が大きく変化する場合があります。そのような変化後に従来のトルク値を再使用すると、クリンプ荷重(挟持力)が異なる結果を招くおそれがあります。同様に、ワッシャーの交換、めっき表面の変更、あるいはねじ部への処理剤付与なども、当初のトルク指示が想定していた組立条件を変化させます。
締結部品と対向部品を併せて点検すること
ねじの噛み合い長さを測定し、対応するねじ形状およびピッチを確認したうえで、雄ねじおよび雌ねじの両方を点検します。損傷したねじ締結部品は、トルクを高めて補おうとするのではなく、交換してください。また、接合部の積層構造(ジョイント・スタッキング)も点検します。例えば、硬化ワッシャーの欠落、塗装された柔らかい表面、あるいは変形したフランジなどは、実際には締結部品ではなく、挟持される材料側に原因があるにもかかわらず、良好なねじ締結部品をあたかも問題の原因であるかのように見せてしまうことがあります。
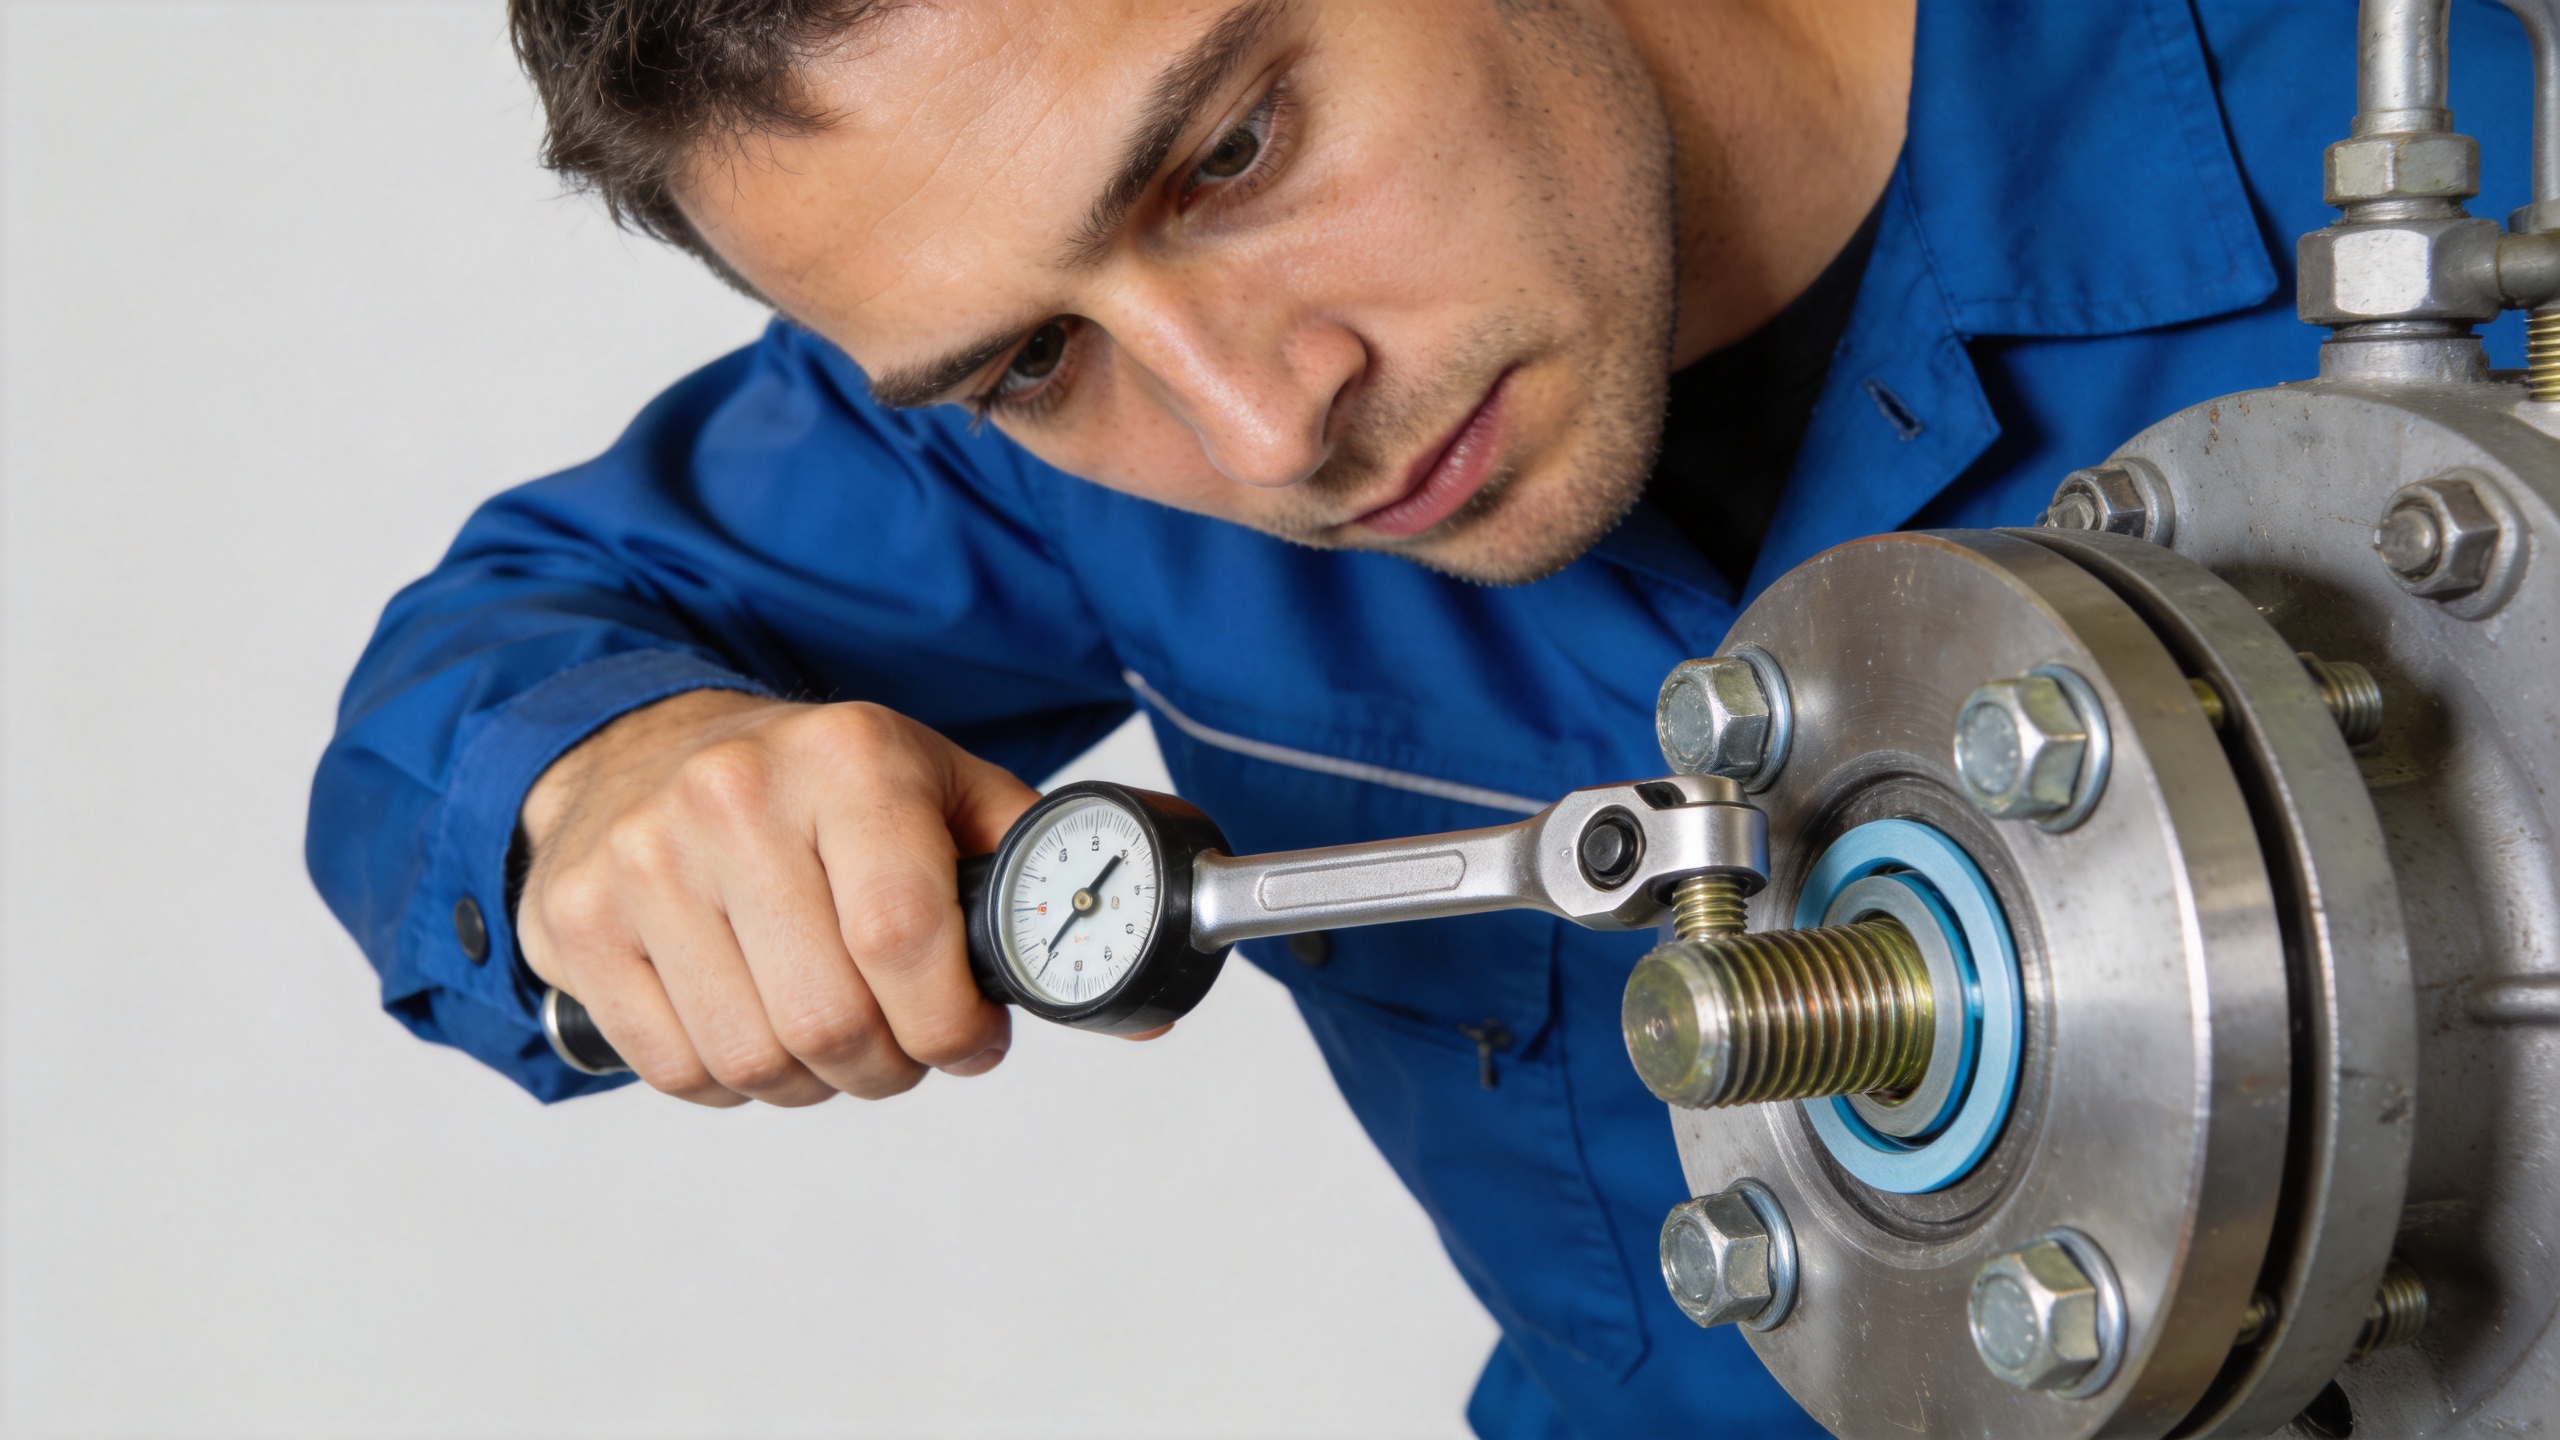
クリンプロード(挟持力)低下のメカニズムを特定する
組立直後には、埋込み緩み(エンベッドメント・リラクセーション)がよく見られます。ねじ面および座面の微細な凸部が荷重により圧潰され、実効的な積層高さが減少し、その結果として張力が低下します。柔らかいコーティング材、接合部シーラント、ガスケットなどは、さらに沈み込みを促進します。このような場合、設計および使用手順が許容する限り、文書化された初期沈み込み点検を実施することが適切です。
振動の影響は異なります。周期的な横方向の動きにより、プリロードが低下し、最終的には相対回転が促進されることがあります。また、熱サイクルも別の要因となります。ボルトと接合部品は温度変化に伴い異なる膨張率で伸縮するため、荷重が変化します。常温で実施したトルク点検では、運転時の実際の温度条件における継手状態を正確に反映できない場合があります。保守計画では、点検を実施する状態(常温か、温かい状態か、減圧後か、荷重下か、あるいは所定の静置時間経過後か)を明確に定義し、結果を意味のある形で比較できるようにする必要があります。
再発するトルク低下問題に対して、高強度のカスタムファスナーを採用すれば解決すると安易に考えがちです。確かに強度等級は重要ですが、接触面の沈み込み、ねじの有効係合長さ不足、継手剛性の低さ、あるいは毎回摩擦係数が変化する作業手順といった根本原因を是正するものではありません。原因に応じた適切な対策を選択する必要があります。
制御された再締めと検証プロセスを適用する
- 承認済みの状態を明確に定義する ファスナーのサイズ、等級、表面処理、潤滑剤または処理方法、ワッシャーの配置、締め付け工具、締め付け順序、および接合面の状態を記録します。
- 不適合部品を交換します。 ねじ山が損傷している部品、焼き付きが発生している部品、適合性に影響を与える腐食がある部品、ワッシャーが変形している部品、またはトレーサビリティが不明確な部品は、取り外して交換します。承認済みの方法がない限り、信頼性が不確かな新品と中古品を混用しないでください。
- 設計通りの積層構造(スタック)を復元します。 締め付け前に、ギャップ、塗膜の厚み過多、座面の損傷、または欠落したハードウェアを修正します。歪んだ状態でスタックを締め付けると、根本的な問題が隠蔽される可能性があります。
- 指定された締め付け順序に従います。 該当する場合は、文書化されたクロスパターン、段階的な締め付け(ステージド・パス)、および校正済みの工具を使用します。フランジやカバーの片側を先に締め付けると、他のファスナーへのクランプ荷重の再配分が生じるため、締め付け順序は重要です。
- 接合部に適した方法で検証します。 重要な接合部では、設計仕様書に角度制御、ボルトの伸長量測定、超音波測定、直接引張力指示装置(DTI)またはその他の検証済み方法が指定される場合があります。トルクのみによる締め付けは、設計段階でその妥当性が確認されている場合に限り、十分と見なされます。
- 規定された使用条件での実際の運用経験を経た後に、結果を記録します。 運転サイクル数、温度履歴、振動の観察結果および再点検の結果をすべて記録してください。この記録により、一時的な座り込みと継続的な接合部の問題とを明確に区別できます。
習慣ではなく、実証された根拠に基づいて保守周期を策定しましょう
定期的に使用される機器については、最初の数回の保守周期を活用して傾向を把握します。ボルト・ナットの具体的な配置状況や工程変更の有無も正確に記録します。例えば、新しい塗装、洗浄工程、あるいは交換部品導入後にトルク低下が発生した場合、そのタイミングは原因特定の有力な手がかりとなります。また、加熱後のみトルク低下が見られる場合は、積層構造内の熱的影響および材料特性に注目すべきです。さらに、振動曝露後にのみトルク低下が発生する場合は、単にトルク値を習慣的に引き上げるのではなく、接合部の動きやロック戦略の見直しが必要です。
ファスナーの保守作業は、設計・品質・保守の各部門が共通の言語(用語)を用いることで、より確実に実施できます。すなわち、締付けトルクは制御された組立条件であり、クランプロード(軸力)は接合部が果たすべき機能であり、検査はその接合部の破損メカニズムに応じて行う必要があります。この区別により、不要な部品交換が減り、修正が必要な接合部の状態に的確に注力できるようになります。
再発するトルク低下に対する最終確認リスト
- 症状が回転、緩み、漏れ、変位、または工具のばらつきのいずれかであるかを特定します。
- ねじ山、当接面、ワッシャー、積層厚さ、およびハードウェアのトレーサビリティを確認します。
- 潤滑剤、コーティング、清掃方法、およびトルク工具が、承認済みの組立条件と一致していることを確認します。
- 指定された締付け順序に従い、接合部の故障時影響度に応じた検証方法を用います。
- 是正措置後もトルク低下が繰り返される場合は、予緊力・剛性・使用荷重について、担当の接合部設計責任部署へエスカレーションします。
メンテナンス作業を経て締結部のトルクが低下した場合、耐久性のある対応は、単にレンチの設定値を上げるのではなく、原因を文書化した診断を行うことです。接合部の適切な状態を復元し、組立方法を検証したうえで、メンテナンス記録をもとに、問題が座屈、摩擦、使用時の荷重、あるいは接合部設計に起因するものかを特定します。

