 EN

Bakım Döngülerinden Sonra Cıvata Tork Kaybının Giderilmesi Yöntemleri
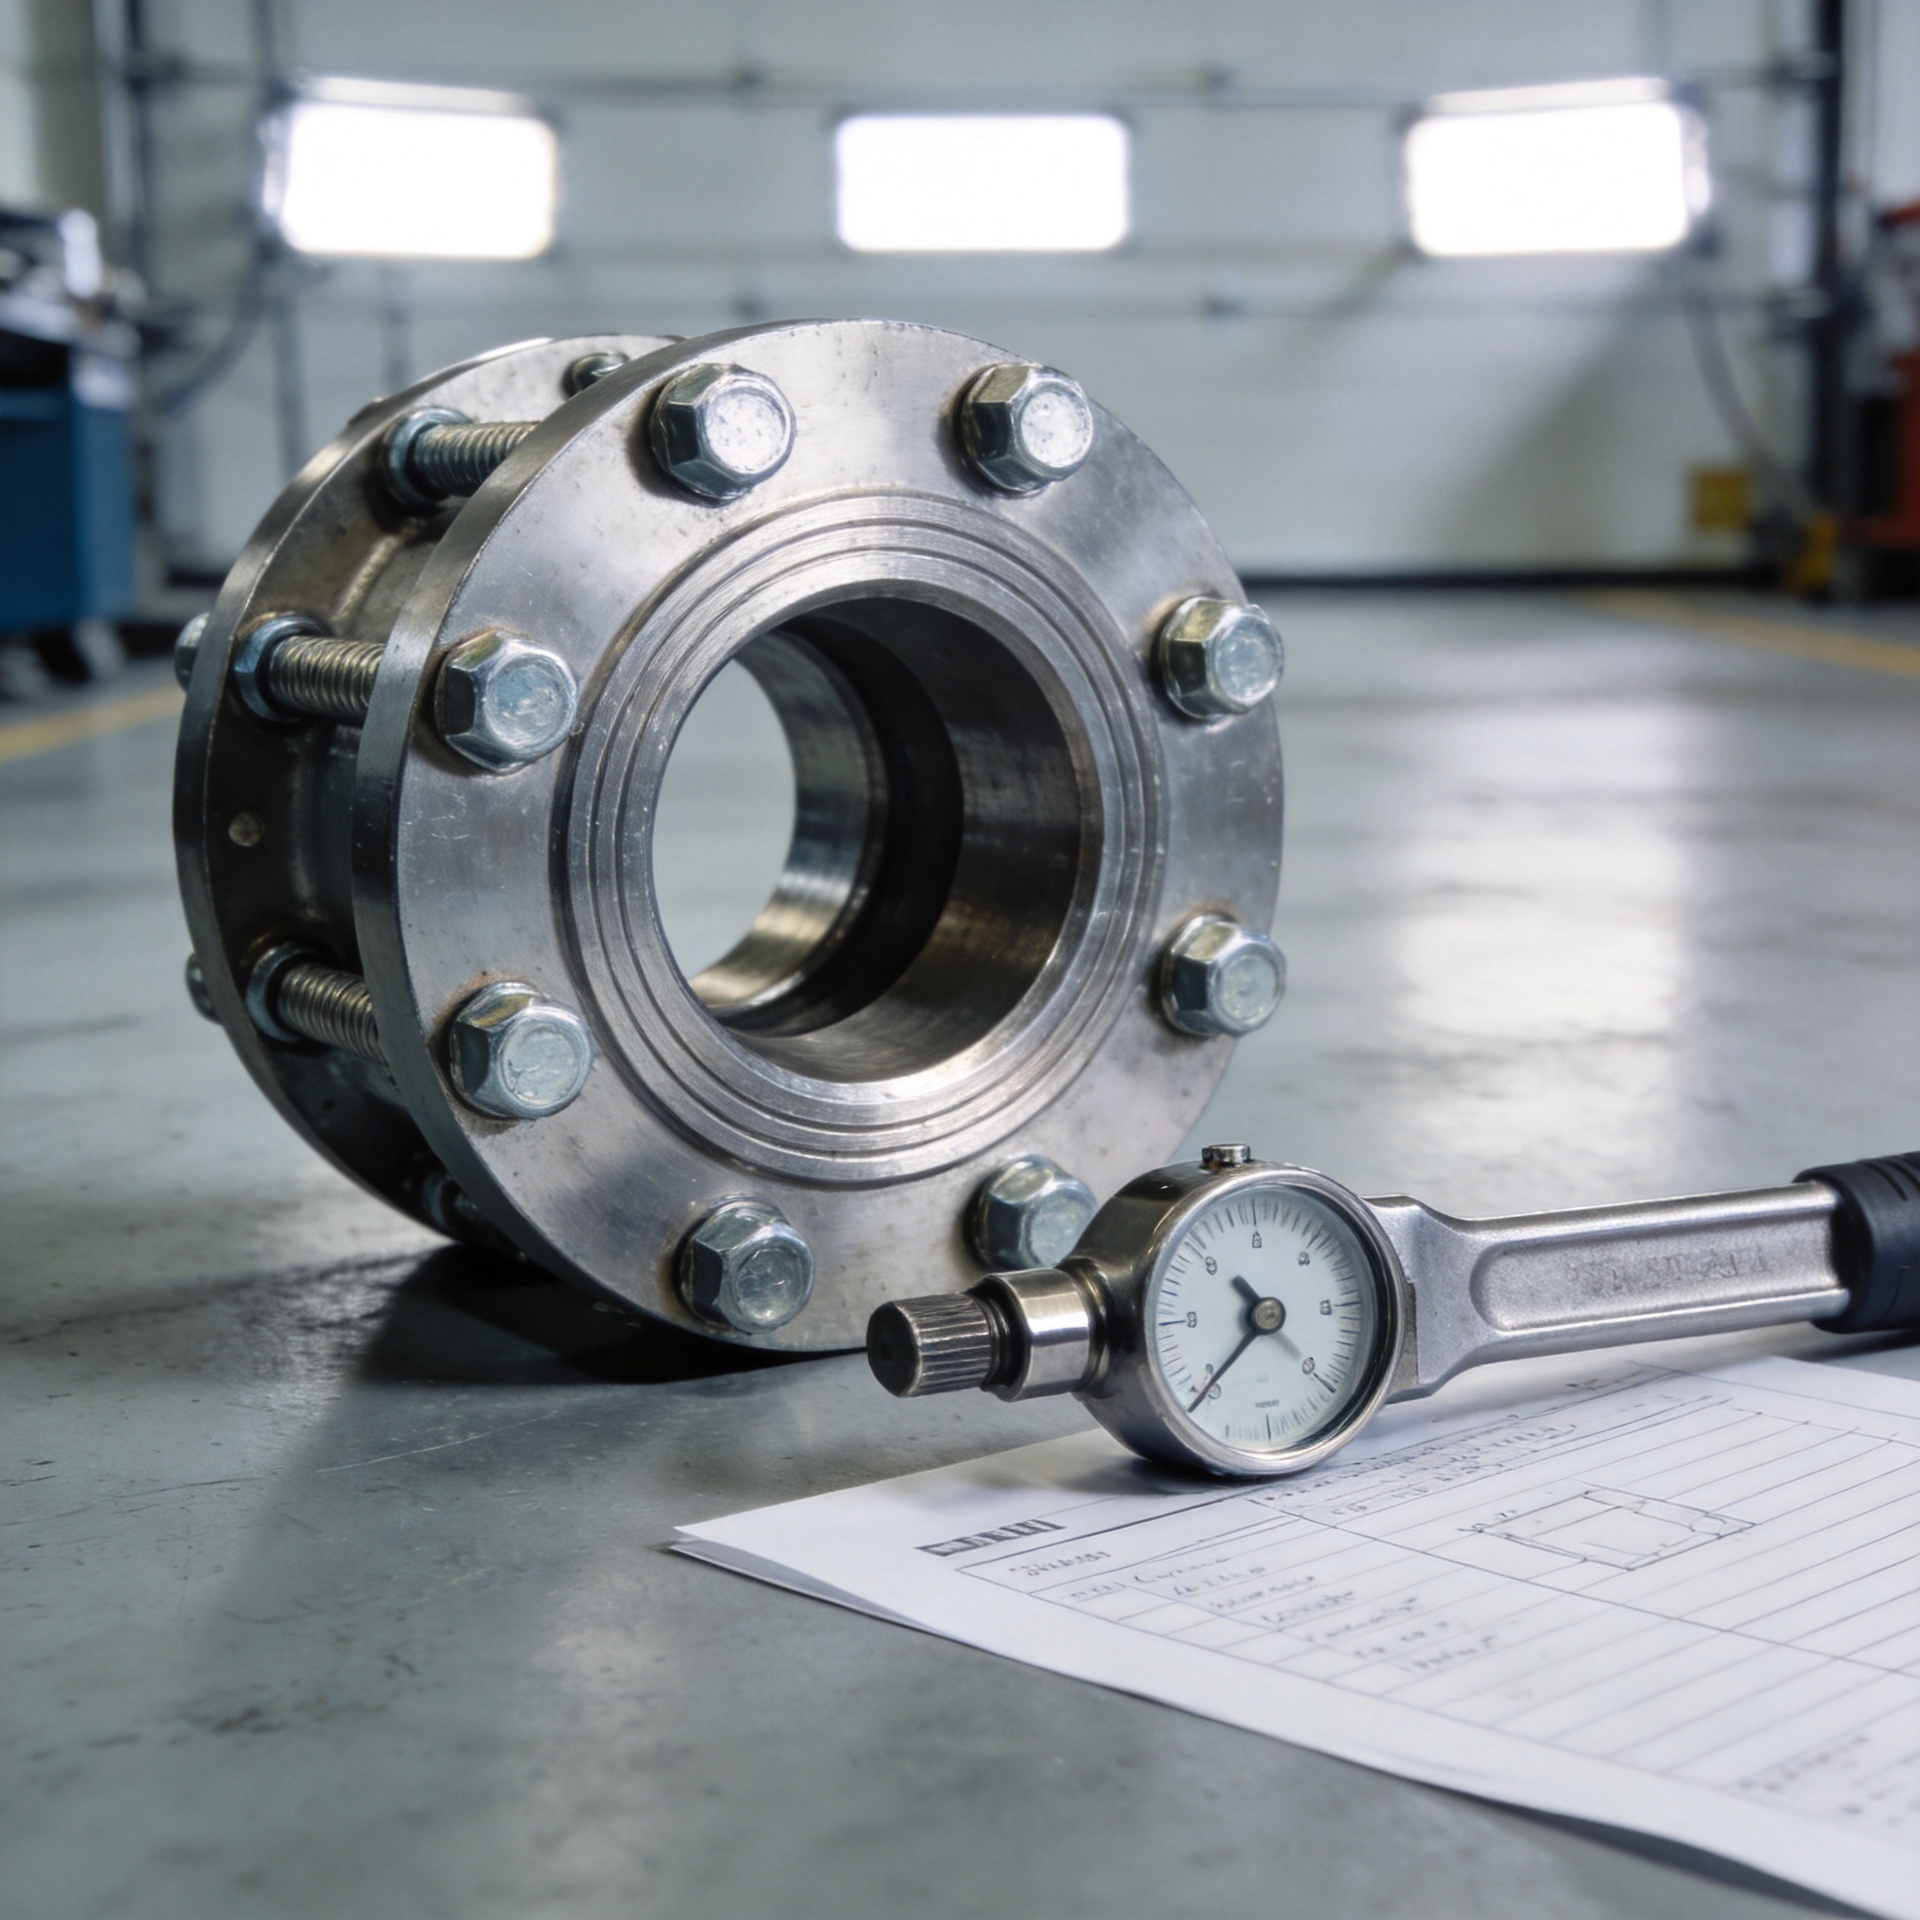
Tekrarlanan bakım işlemlerinden sonra beklenen tork değerine ulaşamayan bir bağlantı elemanı otomatik olarak arızalı bir parça değildir. Daha faydalı soru, eklemin ön yükünü kaybetmiş olup olmadığı, sürtünmesinin değişip değişmediği, yatak ve sıkma yüzeylerinde yerleşim (settling) yaşanıp yaşanmadığı ya da söküm sırasında değiştirilip değiştirilmediğidir. Mekanik montajlar için bağlantı elemanı seçimlerini inceleyen bir mühendis olarak, bir vida bağlantısının değiştirilmesi, sıkma yönteminin gözden geçirilmesi ya da eklemin tasarımının yeniden değerlendirilmesi gerektiğine karar vermeden önce yük yolunu ve bakım kayıtlarını incelerim.
Tork, montaj sırasında uygulanan dönme kuvvetidir; amacı genellikle cıvata gerilimi ve sıkma yükü oluşturmakdır. Bunlar ilişkili kavramlardır ancak birbirleriyle değiştirilemezler. Diş sürtünmesi, baş altı sürtünmesi, yağlama, yüzey işleyişi ve oturma durumu, aynı tork ayarından elde edilen sonucu değiştirebilir. Bakım döngülerinden sonra, teknisyen eski talimatları tam olarak takip etse bile tork okuması bu nedenle farklı görünebilir.
Bu bağlantı elemanı birleşiminde "tork kaybı"nın ne anlama geldiğini doğrulayın
Bağlantı elemanı tork kaybı olarak genellikle bir araya getirilen üç gözlemi öncelikle ayırarak başlayın. Birinci olarak, bakım teknisyeni somunun hedef torka ulaşılmadan önce döndüğünü fark edebilir. İkinci olarak, hedef tork sağlanabilir ancak birleşim daha sonra çökebilir veya sızdırabilir. Üçüncü olarak, araç hedef torku gösterirken sıkma yükü belirsiz kalabilir. Her durum farklı bir yanıt gerektirir.
- Hedef torka ulaşmadan önce dönüş: gömülme, aşınmış dişler, hasarlı yatak yüzeyi veya kalınlığı değişmiş parça için kontrol edin.
- Servis sonrası tekrarlanan gevşeme: titreşim, termal çevrim, conta sürünmesi, boya sıkışması ve birleşim sertliğini gözden geçirin.
- Değişen tork hissi veya dağılımı: temizlik, yağlayıcı, kaplama, washer'lar veya alet kalibrasyonunun sürtünme sistemini değiştirip değiştirmediklerini kontrol edin.
Dişli bir bağlantı elemanı, açıkça görülebilir dış dönme olmadan sıkma kuvvetini kaybedebilir. Bu nedenle, dönmenin tespiti için tanık işaretleri faydalıdır; ancak ön yükü ölçmezler. Ekipman güvenlik açısından kritikse, basınç altındaysa veya kontrollü bir prosedüre tabi ise, genel bir yeniden tork değeri uygulamak yerine ilgili mühendislik spesifikasyonunu ve üst düzey onay sürecini izleyin.
Daha fazla tork uygulamadan önce birleşimi kontrol edin
İlki olarak ek tork kullanmayın. Önce gerekli olduğu şekilde ekipmanı izole edin, bulunan durumu belgeleyin ve birleşimi onaylı bir çizimle ya da bakım talimatıyla karşılaştırın. Birleşme temas yüzeyinde aşınma, sıkıştırılmış kaplamalar, düzleştirilmiş rondelalar, conta dışarı çıkması, korozyon ürünleri, yapışma (galling), diş hasarı ve uzamış delikler arayın. Görsel olarak sağlam görünen bir mekanik bağlantı elemanı, yine de değişmiş bir yatak yüzeyiyle çalışmakta olabilir.
Sadece onaylı prosedürün izin verdiği ölçüde temizleyin. Temizlenmiş ve yağlanmış paslanmaz çelik bir bağlantı elemanı, kuru ve kullanılmış bir bileşenle kıyaslandığında önemli ölçüde farklı sürtünme oluşturabilir. Bu değişiklikten sonra eski tork değerini tekrar kullanmak, farklı bir sıkma yüküne neden olabilir. Benzer şekilde, bir rondelanın değiştirilmesi, kaplama yüzeyinin değişmesi ya da vida işleminin uygulanması, orijinal tork talimatının dayandığı montaj koşullarını değiştirir.
Bağlantı Elemanını ve Eşleşen Parçaları Birlikte Kontrol Edin
Dişli bağlantıların etkileşimini ölçün, eşleşen diş formunu ve adımı doğrulayın ve hem erkek hem de dişi dişleri inceleyin. Hasar görmüş bir dişli bağlantı elemanını daha yüksek tork uygulayarak telafi etmeye çalışmak yerine değiştirin. Ayrıca bağlantı yığınını da inceleyin: eksik bir sertleştirilmiş washer, yumuşak bir boyalı yüzey veya çarpık bir flanş, iyi bir bağlantı elemanını sorunun nedeni gibi gösterirken gerçek sorunun sıkıştırılmış malzemede olduğunu gösterebilir.
Sıkma Yükü Kaybının Arkasındaki Mekanizmayı Belirleyin
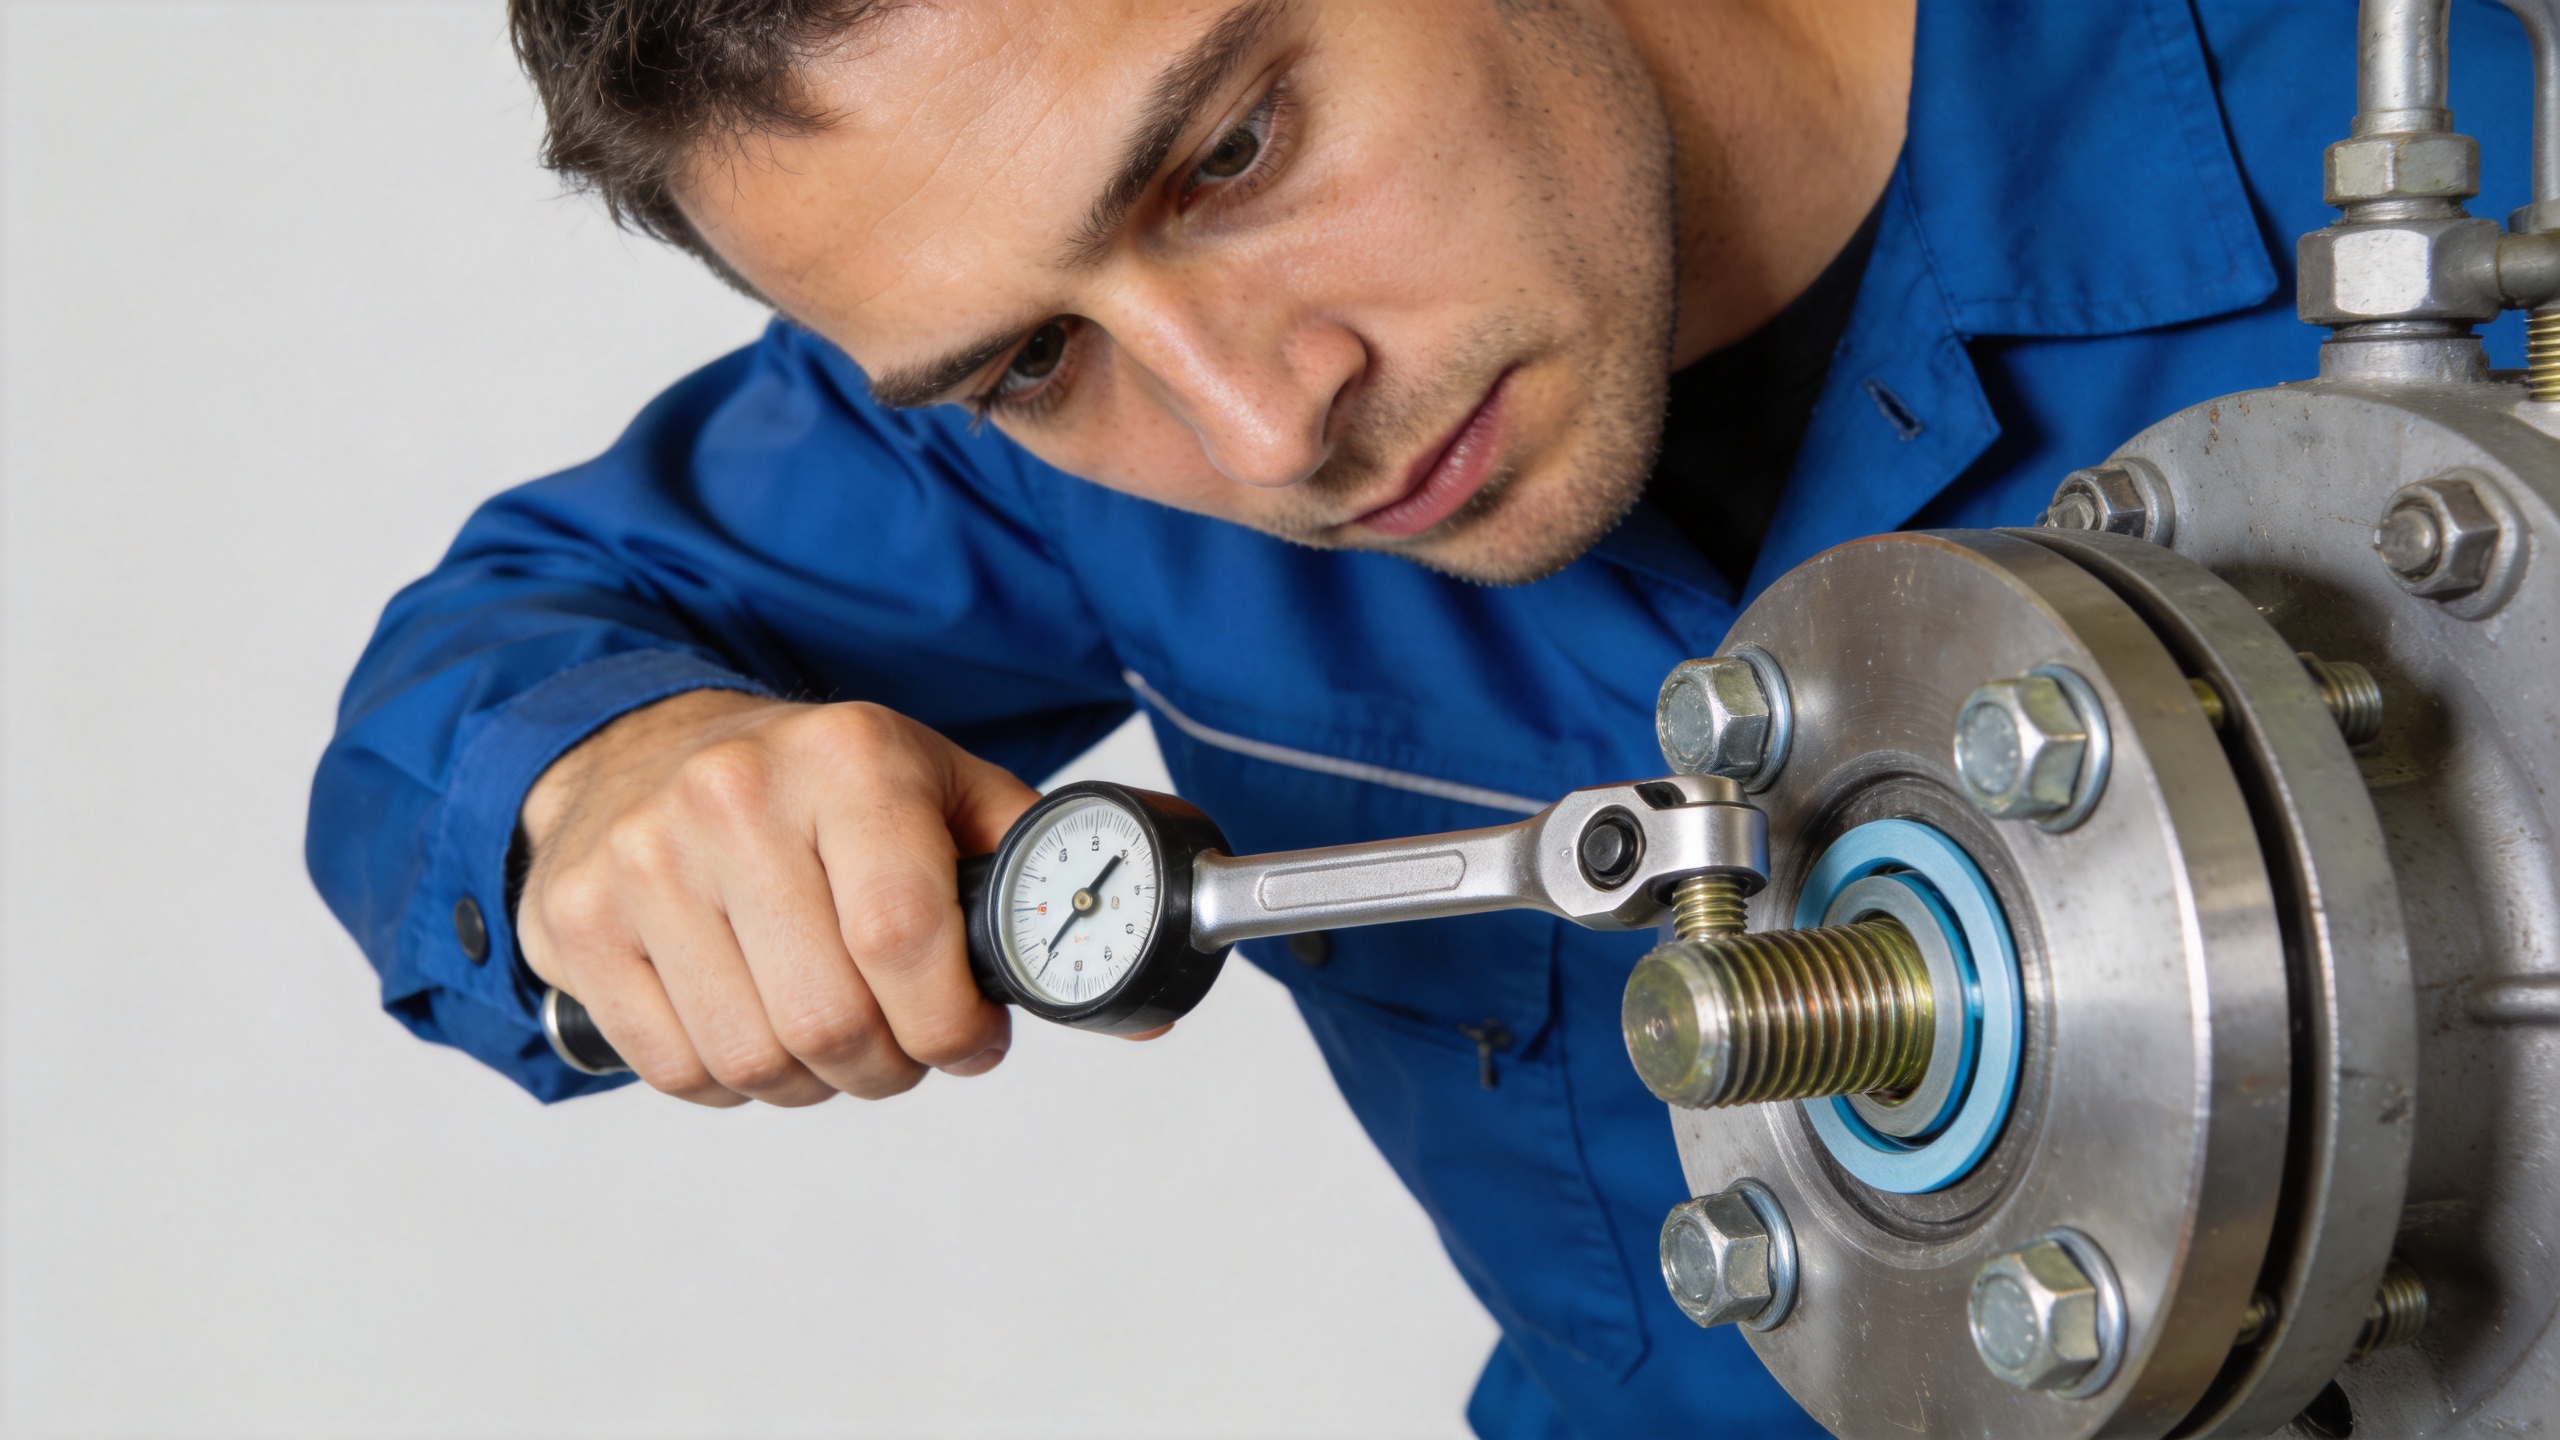
Montajdan sonra gömülme gevşemesi yaygındır. Dişlerde ve yatak yüzeylerindeki mikroskopik yüksek noktalar yük altında düzleşir; bu da etkili yığın yüksekliğini azaltır ve gerilimin düşmesine neden olur. Yumuşak kaplamalar, bağlantı contaları ve conta malzemeleri daha fazla oturmaya neden olabilir. Bu durumda, tasarım ve kullanım prosedürleri izin verdiğinde, belgelenmiş bir başlangıç oturma kontrolü uygun olabilir.
Titreşim farklıdır. Döngüsel enine hareket, ön yükü azaltabilir ve nihayetinde göreli dönme eğilimini artırabilir. Isıl döngüleme ise başka bir mekanizma ekler: bağlantı elemanı ve bağlı bileşenler sıcaklık değişimine bağlı olarak farklı oranlarda genleşebilir; bu da yükü değiştirir. Soğukta yapılan bir tork kontrolü, işletme sıcaklığındaki eklemin durumunu tanımlamayabilir. Bakım planı, muayene durumunu—soğuk, ılık, basıncı düşürülmüş, yüklü ya da belirlenmiş bir bekleme süresinden sonra—belirtmelidir ki sonuçlar anlamlı şekilde karşılaştırılabilsin.
Tekrarlanan tork kaybını çözmek için daha yüksek dayanımlı özel bir bağlantı elemanı kullanmanın yeterli olduğunu varsaymak cazip olabilir. Dayanım sınıfı önemli olabilir ama bu, yerleşim yüzeyindeki çökme, yetersiz vida derinliği, düşük rijitlikte bir eklemin veya her açıldığında sürtünmeyi değiştiren bir prosedürün düzeltilmesini sağlamaz. Düzeltmeyi mekanizmaya uygun hâle getirin.
Kontrollü Yeniden Torklama ve Doğrulama Süreci Kullanın
- Onaylı durumu belirleyin. Sıkma elemanının boyutunu, sınıfını, yüzey işlemini, yağlayıcıyı veya işlemi, washer düzenini, tork aracıni, sırayı ve birleştirme yüzeylerinin durumunu kaydedin.
- Uygun olmayan parçaları değiştirin. Hasar görmüş dişlere sahip parçaları, yapışmaya uğramış parçaları, uyumu etkileyen korozyona uğramış parçaları, deform olmuş washerları veya izlenebilirliği şüpheli olan parçaları çıkarın ve değiştirin. Onaylı bir yöntem olmadıkça, belirsiz yeni ve kullanılmış bileşenleri bir araya getirmeyin.
- Tasarlanan yığını yeniden oluşturun. Sıkma işleminden önce boşlukları, kaplama birikimlerini, hasar görmüş oturma yüzeylerini veya eksik donanımı giderin. Bozulmuş bir yığın sıkılması, temel sorunu gizleyebilir.
- Belirtilen sırayı uygulayın. Uygun olduğunda belgelenmiş çapraz deseni, aşamalı geçişleri ve kalibre edilmiş aracı kullanın. Bir sıranın önemi, bir flanşın veya kapağın bir tarafının yüklenmesinin, diğer sıkma elemanları üzerindeki sıkma yükünü yeniden dağıtabilmesindendir.
- Birleştirme için uygun yöntemi kullanarak doğrulama yapın. Kritik eklemler için mühendislik planı, açı kontrolü, cıvata uzaması, ultrasonik ölçüm, doğrudan çekme göstergesi veya başka bir geçerli yöntem talep edebilir. Ancak tasarım, yalnızca torkun yeterli olduğunu belirlemişse, tork tek başına yeterli olabilir.
- Belirlenen servis maruziyetinden sonra sonucu kaydedin. Çalışma döngülerini, sıcaklık maruziyetini, titreşim gözlemlerini ve herhangi bir yeniden kontrol sonuçlarını not edin. Bu kayıt, tek seferlik oturma durumunu devam eden bir eklem sorunundan ayırt etmenize yardımcı olur.
Bakım Döngülerini Alışkanlık Değil, Kanıt Etrafında Oluşturun
Tekrarlayan ekipmanlar için ilk birkaç bakım döngüsünü bir eğilim belirlemek amacıyla kullanın. Tam cıvata konfigürasyonunu ve herhangi bir süreç değişikliğini kaydedin. Eğer tork kaybı yeni bir kaplama, yıkama işlemi veya değiştirilen parça sonrasında başlıyorsa, bu zamanlama güçlü bir ipucudur. Eğer yalnızca ısıtma sonrası gerçekleşiyorsa, yığındaki termal etkileri ve malzemeleri inceleyin. Eğer titreşim maruziyetini takip ediyorsa, torku alışkanlıkla artırmak yerine eklem hareketini ve kilitleme stratejisini inceleyin.
Bağlantı elemanları bakım işleri, mühendislik, kalite ve bakım birimleri aynı dili kullandığında daha güvenilir çalışır: tork, kontrol edilen bir montaj girdisidir; sıkma yükü, eklemin ihtiyaç duyduğu işlevdir; ve muayene, arızanın mekanizmasına uygun olmalıdır. Bu ayrım, gereksiz parça değişimlerini azaltır ve dikkati düzeltme gerektiren eklem koşullarına yöneltir.
Yinelenen Tork Kaybı İçin Nihai Kontrol Listesi
- Belirtinin dönme, gevşeme, sızıntı, hareket veya alet dağılması olup olmadığını belirleyin.
- Dişli yüzeyleri, temas yüzeylerini, rondelaları, yığılma kalınlığını ve donanım izlenebilirliğini doğrulayın.
- Yağlayıcıyı, kaplamayı, temizleme yöntemini ve tork aletlerini onaylı montaj koşullarıyla eşleştirin.
- Belirtilen sırayı kullanın ve eklem başarısızlığının sonuçlarına uygun bir doğrulama yöntemi uygulayın.
- Düzeltmeden sonra tekrarlanan kayıpları, ön yükleme, rijitlik ve işletme yükü incelemesi için sorumlu eklem tasarımı yetkilisine iletin.
Bakım döngüleri sonrasında bir bağlantı elemanı tork kaybettiğinde, dayanıklı bir yanıt, daha yüksek bir anahtar ayarı değil, belgelenmiş bir tanıdır. Doğru eklem durumunu geri yükleyin, montaj yönteminin geçerliliğini doğrulayın ve sorunun oturma, sürtünme, işletme yükü veya eklem tasarımı kaynaklı olup olmadığını belirlemek için bakım kaydını kullanın.

