 EN

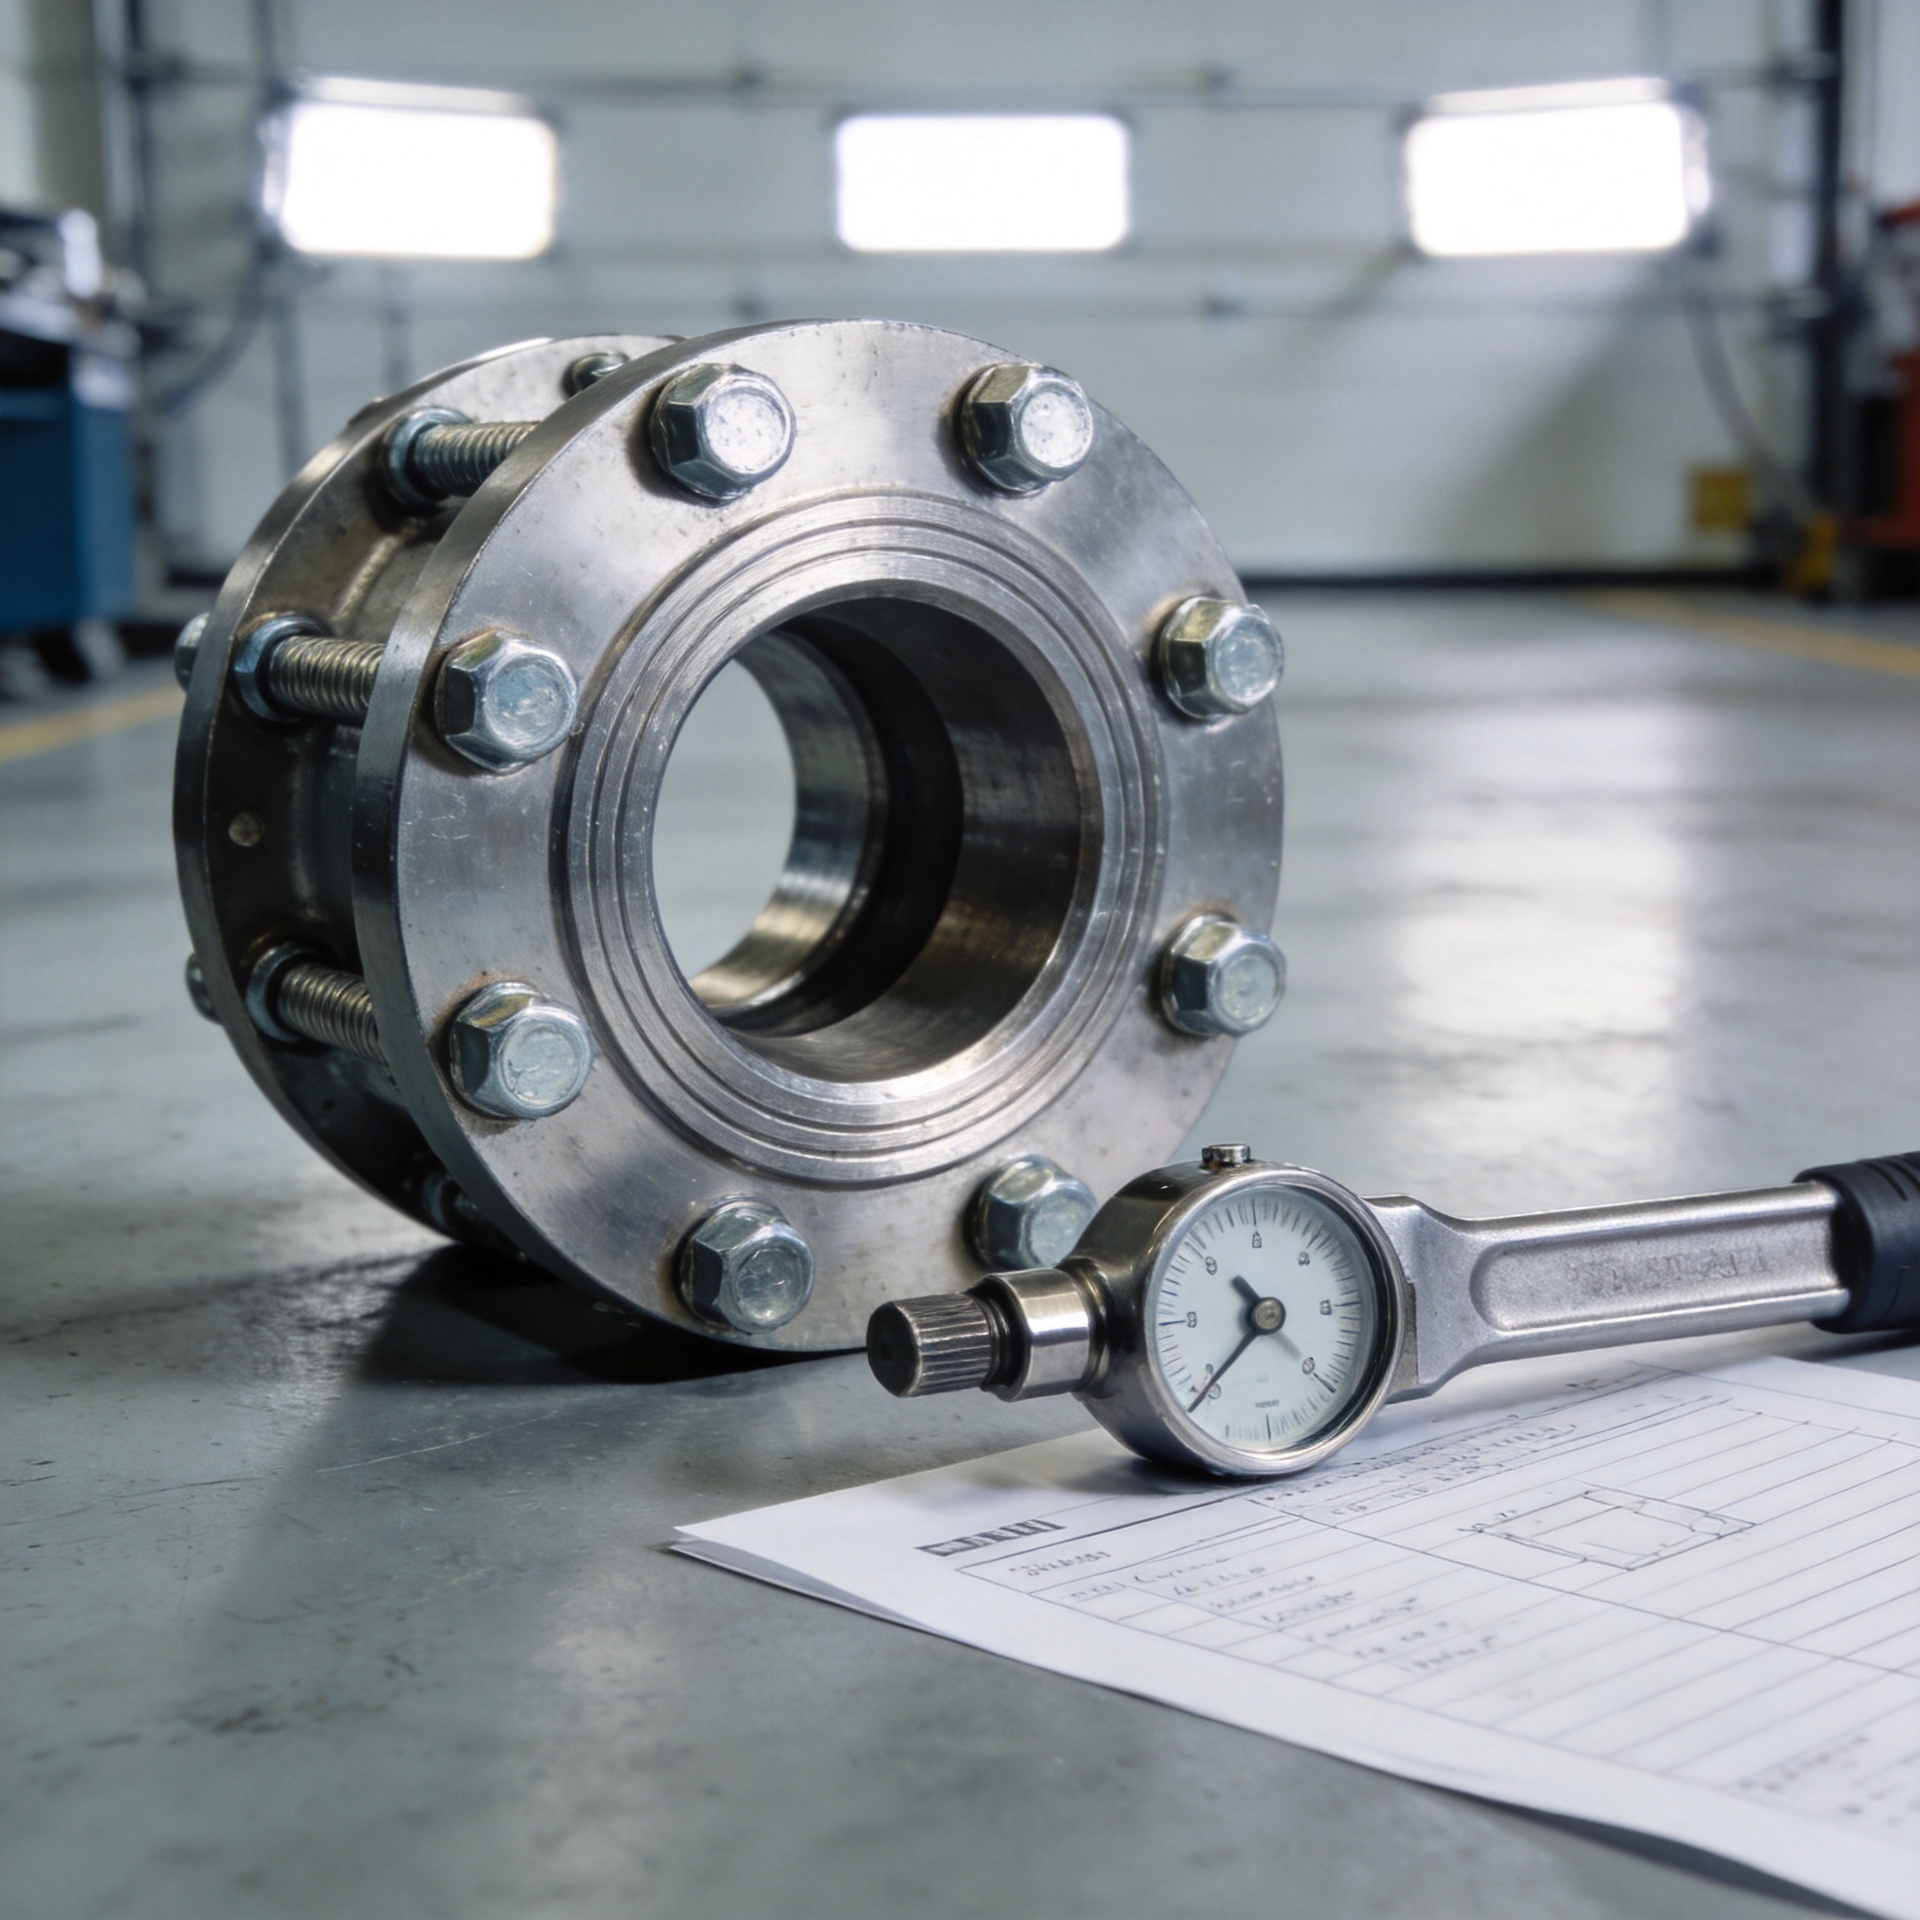
रखरखाव चक्रों के बाद फास्टनर टॉर्क हानि को कैसे दूर किया जाए
दोहराए गए रखरखाव के बाद अपेक्षित टॉर्क तक नहीं पहुँचने वाला कोई फास्टनर स्वतः दोषपूर्ण भाग नहीं होता है। अधिक उपयोगी प्रश्न यह है कि क्या जॉइंट ने प्रीलोड खो दिया है, घर्षण में परिवर्तन हुआ है, अपने बेयरिंग और क्लैम्प्ड सतहों पर बैठ गया है, या विघटन के दौरान इसमें कोई परिवर्तन किया गया है। यांत्रिक असेंबलियों के लिए फास्टनर चयन की समीक्षा करने वाले एक इंजीनियर के रूप में, मैं यह निर्णय लेने से पहले लोड पाथ और रखरखाव रिकॉर्ड से शुरुआत करता हूँ कि क्या एक थ्रेडेड फास्टनर को बदलने की आवश्यकता है, क्या कसने की विधि में संशोधन करना है, या जॉइंट-डिज़ाइन की समीक्षा करनी है।
टॉर्क असेंबली के दौरान लगाया गया घूर्णन इनपुट है; इसका उद्देश्य सामान्यतः बोल्ट तनाव और क्लैंप लोड उत्पन्न करना होता है। ये दोनों संबंधित हैं, लेकिन परस्पर विनिमेय नहीं हैं। धागे का घर्षण, बोल्ट के नीचे का घर्षण, स्नेहन, सतह का फिनिश और सीटिंग की स्थिति एक ही टॉर्क सेटिंग से प्राप्त परिणाम को बदल सकते हैं। रखरखाव चक्रों के बाद, एक टॉर्क मापन अलग दिख सकता है, भले ही मैकेनिक पूर्व के निर्देश का सटीक रूप से पालन कर रहा हो।
इस फास्टनर जॉइंट में 'टॉर्क लॉस' का क्या अर्थ है, यह पुष्टि करें
फास्टनर टॉर्क लॉस के रूप में अक्सर एक साथ समूहित की जाने वाली तीन अवलोकनों को अलग करने से शुरू करें। पहला, एक रखरखाव तकनीशियन को संभवतः यह पाया जाए कि लक्ष्य टॉर्क प्राप्त होने से पहले ही नट घूम रहा है। दूसरा, लक्ष्य टॉर्क प्राप्त किया जा सकता है, लेकिन बाद में जॉइंट बैठ जाता है या रिसाव करता है। तीसरा, उपकरण लक्ष्य टॉर्क का संकेत दे सकता है, जबकि क्लैंप लोड अनिश्चित रहता है। प्रत्येक स्थिति के लिए अलग प्रतिक्रिया की आवश्यकता होती है।
- लक्ष्य टॉर्क से पहले घूर्णन: अंतर्निहितता, घिसे हुए धागे, क्षतिग्रस्त बेयरिंग सतह, या मोटाई में परिवर्तन के लिए निरीक्षण करें।
- सेवा के बाद बार-बार ढीलापन: कंपन, तापीय चक्र, गैस्केट क्रीप, पेंट संपीड़न और जोड़ की कठोरता की समीक्षा करें।
- बदला हुआ टॉर्क संवेदन या विखराव: जाँच करें कि क्या सफाई, स्नेहन, कोटिंग, वॉशर या उपकरण कैलिब्रेशन ने घर्षण प्रणाली को बदल दिया है।
एक धागेदार फास्टनर बिना स्पष्ट बाह्य घुमाव के क्लैंप बल खो सकता है। इसीलिए घुमाव का पता लगाने के लिए साक्ष्य चिह्न उपयोगी हैं, लेकिन वे प्रीलोड को नहीं मापते हैं। यदि उपकरण सुरक्षा-महत्वपूर्ण है, दबावयुक्त है, या किसी नियंत्रित प्रक्रिया के अधीन है, तो कोई सामान्य पुनः टॉर्क मान लागू करने के बजाय प्रासंगिक इंजीनियरिंग विनिर्देश और उच्चतर अधिकार पथ का पालन करें।
अधिक टॉर्क लगाने से पहले जोड़ का निरीक्षण करें
अतिरिक्त टॉर्क का उपयोग पहले नैदानिक कार्य के रूप में न करें। सबसे पहले आवश्यकतानुसार उपकरण को अलग करें, जैसा-पाया-गया-अवस्था का दस्तावेज़ीकरण करें, और जोड़ की तुलना एक स्वीकृत ड्राइंग या रखरखाव निर्देश के साथ करें। जोड़ संपर्क सतह पर फ्रेटिंग, संपीड़ित लेप, चपटे वॉशर, गैस्केट निकास, संक्षारण उत्पाद, गॉलिंग, धागे की क्षति और लंबी हुई छेदों की खोज करें। एक यांत्रिक फास्टनर जो अक्षत प्रतीत होता है, वह भी परिवर्तित बेयरिंग सतह के विरुद्ध कार्य कर रहा हो सकता है।
केवल अनुमोदित प्रक्रिया के अनुसार ही सफाई करें। एक साफ़ और स्नेहित स्टेनलेस फास्टनर में एक शुष्क, प्रयुक्त घटक की तुलना में काफी भिन्न घर्षण विकसित हो सकता है। उस परिवर्तन के बाद पुराने टॉर्क मान का पुनः उपयोग करने से क्लैम्प लोड में भिन्नता आ सकती है। इसी तरह, एक वॉशर को बदलना, एक प्लेटेड सतह को बदलना, या एक धागे के उपचार को लागू करना मूल टॉर्क निर्देश के समर्थन में असेंबली की स्थिति को बदल देता है।
फास्टनर और मिलान वाले भागों की एक साथ जाँच करें
धागे की जुड़ाव लंबाई मापें, मिलान वाले धागे के आकार और पिच की पुष्टि करें, और दोनों पुरुष तथा स्त्री धागों का निरीक्षण करें। क्षतिग्रस्त धागेदार फास्टनर को उच्च टॉर्क के साथ क्षतिपूर्ति करने के बजाय बदल दें। इसके अतिरिक्त, जॉइंट स्टैक का भी निरीक्षण करें: एक लुप्त कठोर वॉशर, एक मुलायम पेंट किया हुआ सतह, या एक विकृत फ्लैंज एक अच्छे फास्टनर को दोषी बना सकता है, जबकि वास्तविक समस्या क्लैम्प्ड सामग्री में होती है।
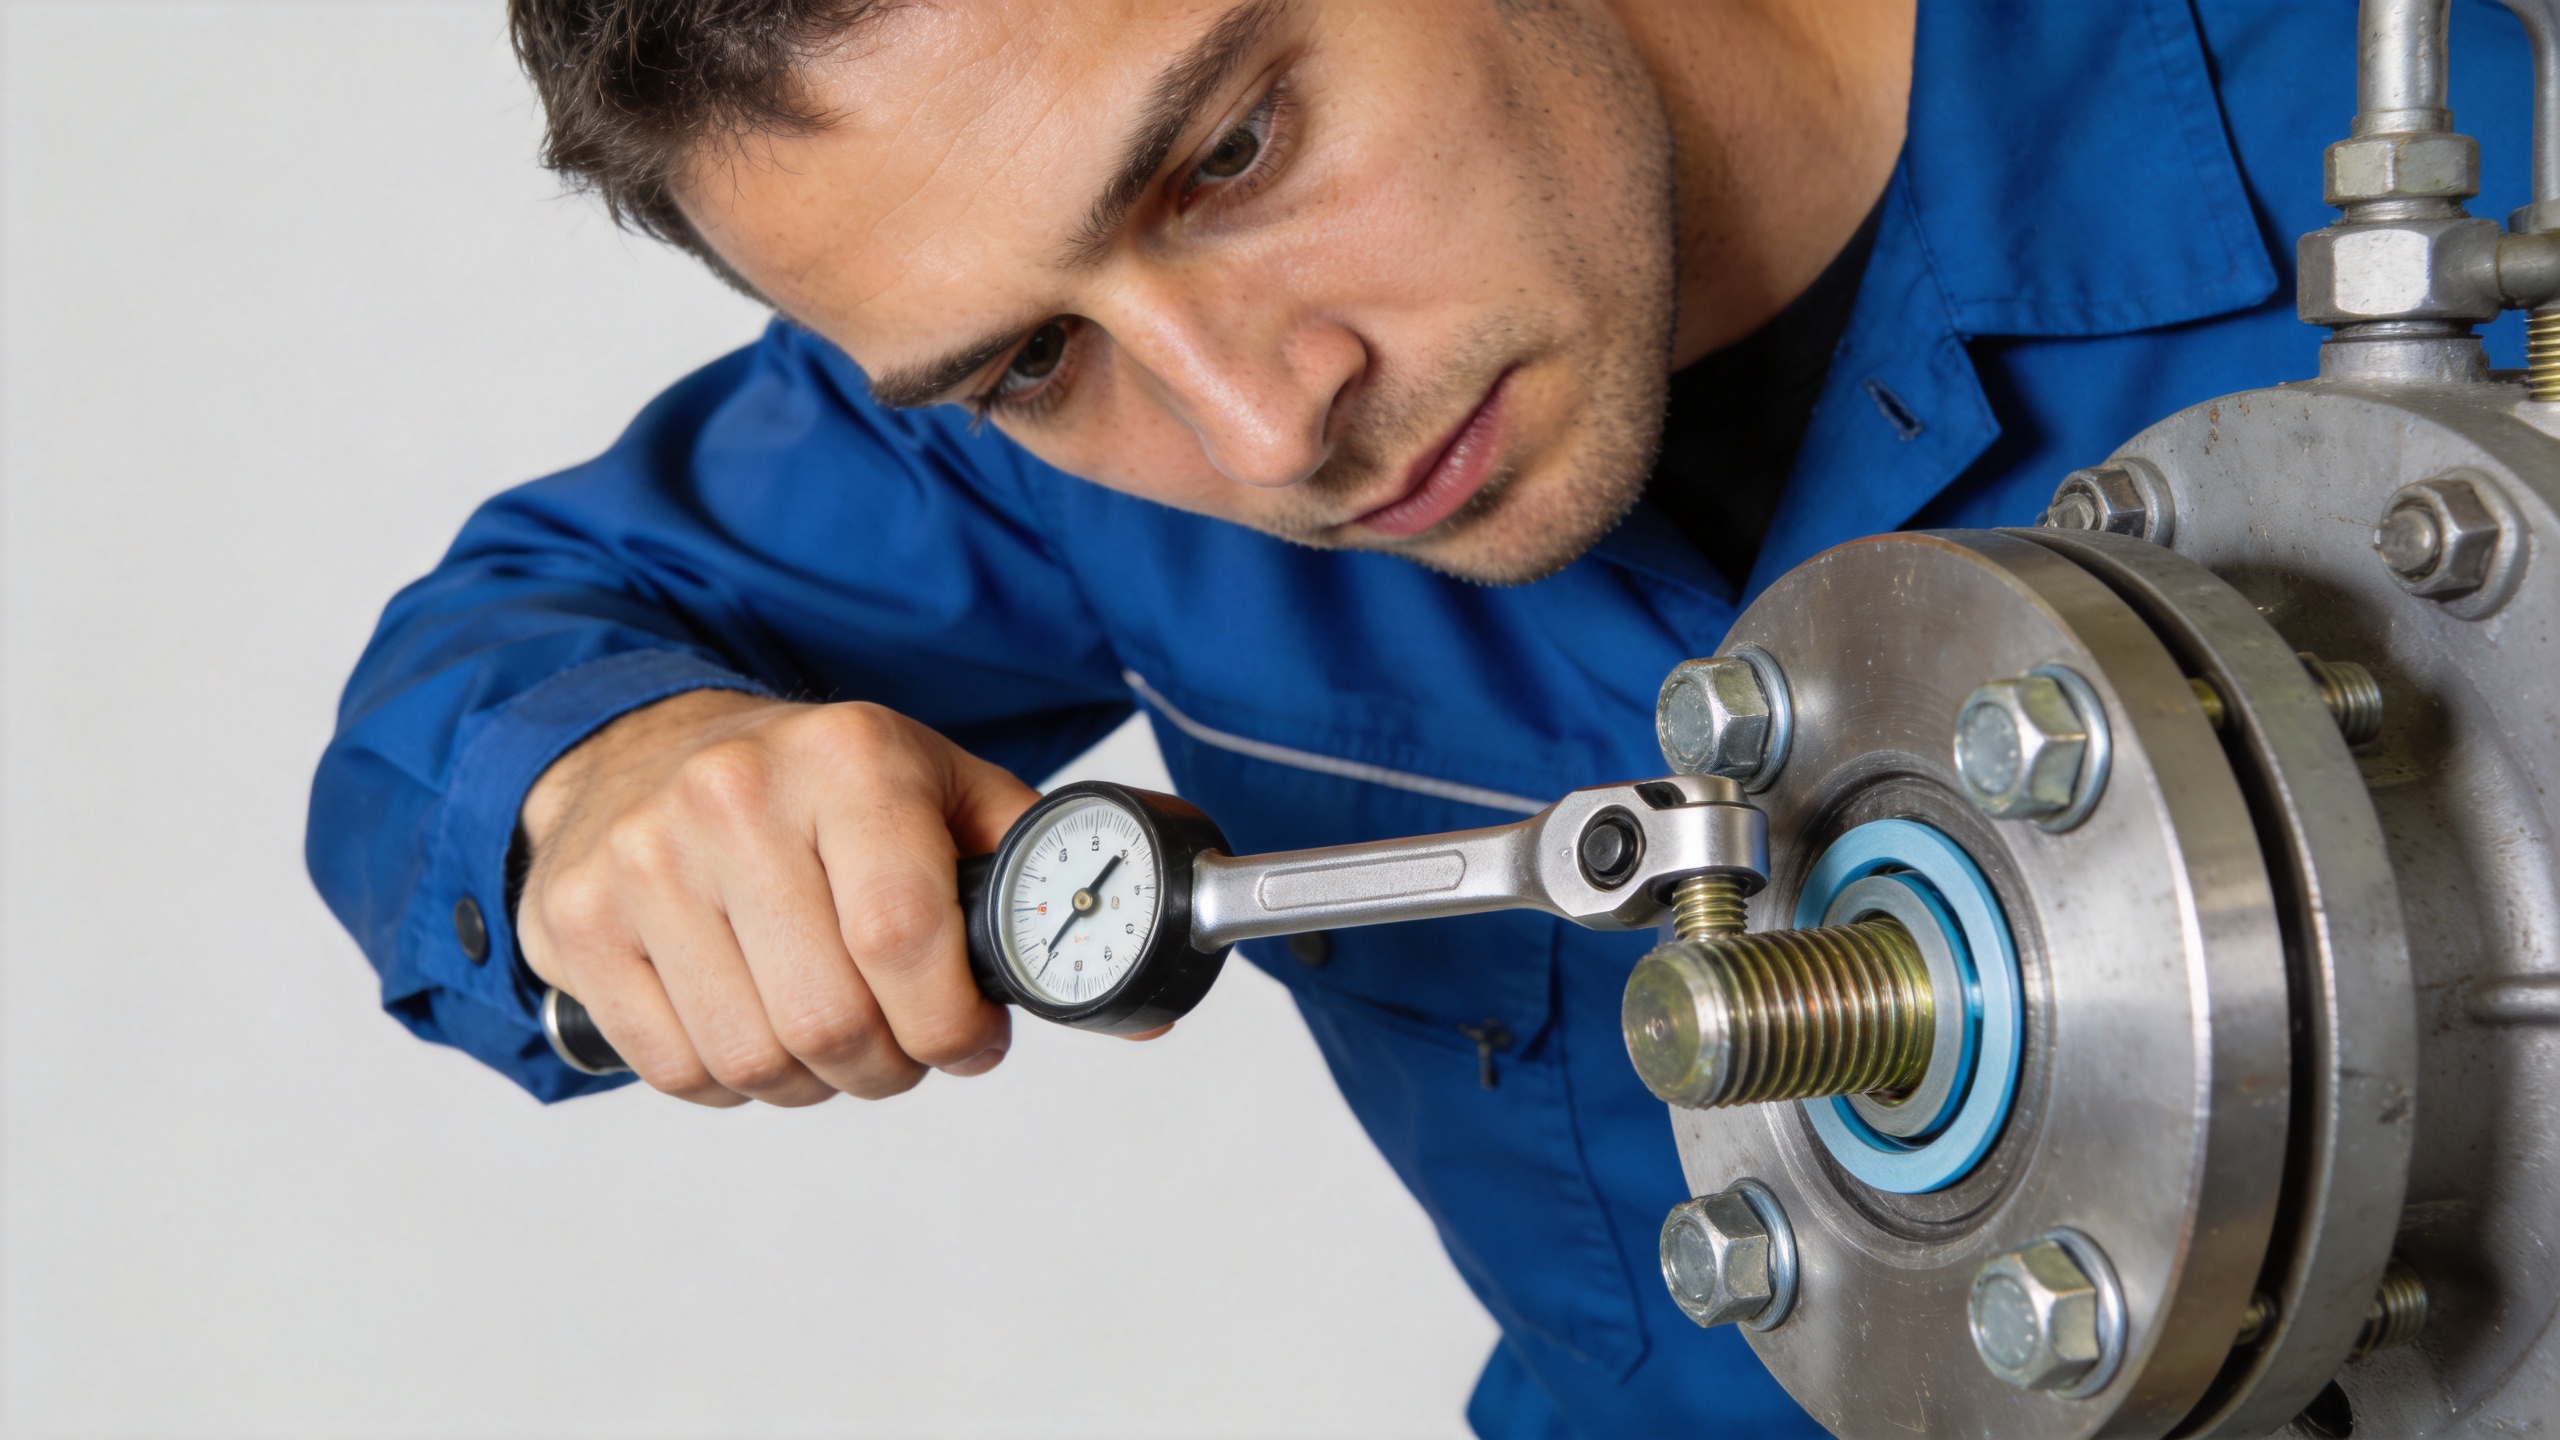
क्लैम्प लोड के ह्रास के पीछे के कारण को खोजें
असेंबली के बाद एम्बेडमेंट रिलैक्सेशन आम होता है। धागों और बेयरिंग सतहों पर सूक्ष्म ऊँचे बिंदु भार के अधीन चपटे हो जाते हैं, जिससे प्रभावी स्टैक ऊँचाई कम हो जाती है और तनाव में कमी आती है। मुलायम कोटिंग्स, जॉइंट सीलेंट्स और गैस्केट्स अतिरिक्त बैठाव (सेटलिंग) का कारण बन सकते हैं। इस स्थिति में, जब डिज़ाइन और सेवा प्रक्रिया इसे अनुमति देती है, तो दस्तावेज़ीकृत प्रारंभिक सेटलमेंट जाँच उपयुक्त हो सकती है।
कंपन अलग होता है। चक्रीय अनुप्रस्थ गति पूर्व-भार को कम कर सकती है और अंततः सापेक्ष घूर्णन को प्रोत्साहित कर सकती है। तापीय चक्र एक और तंत्र जोड़ता है: फास्टनर और जुड़े हुए घटक अलग-अलग दरों पर प्रसारित हो सकते हैं, जिससे तापमान में परिवर्तन के साथ भार में परिवर्तन होता है। ठंडी स्थिति में किया गया टॉर्क जाँच परिचालन तापमान पर जोड़ की स्थिति का वर्णन नहीं कर सकता है। रखरखाव योजना में निरीक्षण की स्थिति—ठंडी, गर्म, दबाव-मुक्त, भारित, या एक परिभाषित विश्राम के बाद—को पहचाना जाना चाहिए, ताकि परिणामों की सार्थक तुलना की जा सके।
यह मानना आकर्षक हो सकता है कि उच्च-शक्ति वाला कस्टम फास्टनर बार-बार होने वाले टॉर्क के नुकसान को हल करता है। शक्ति श्रेणी महत्वपूर्ण हो सकती है, लेकिन यह एक बैठी हुई संपर्क सतह, अपर्याप्त संलग्नता, कम कठोरता वाले जोड़, या ऐसी प्रक्रिया को ठीक नहीं करता जो हर बार खोले जाने पर घर्षण को बदल देती है। सुधार को तंत्र के अनुरूप चुनें।
नियंत्रित पुनः टॉर्क और सत्यापन प्रक्रिया का उपयोग करें
- अनुमोदित स्थिति को स्थापित करें। फास्टनर के आकार, ग्रेड, फिनिश, स्नेहक या उपचार, वॉशर व्यवस्था, टॉर्क उपकरण, क्रम और जॉइंट सतहों की स्थिति को रिकॉर्ड करें।
- अनुपयुक्त भागों को प्रतिस्थापित करें। क्षतिग्रस्त धागे, गैलिंग, फिट पर प्रभाव डालने वाला संक्षारण, विकृत वॉशर या संदिग्ध ट्रेसेबिलिटी वाले भागों को हटाकर प्रतिस्थापित करें। बिना अनुमोदित विधि के अनिश्चित नए और प्रयुक्त घटकों को संयोजित न करें।
- डिज़ाइन किए गए स्टैक को पुनर्स्थापित करें। कसने से पहले अंतराल, कोटिंग जमाव, क्षतिग्रस्त सीटिंग सतहें या लुप्त हार्डवेयर को ठीक करें। विकृत स्टैक को कसना मूल समस्या को छुपा सकता है।
- निर्दिष्ट क्रम का अनुपालन करें। जहाँ लागू हो, दस्तावेज़ित क्रॉस-पैटर्न, चरणबद्ध पास और कैलिब्रेटेड उपकरण का उपयोग करें। क्रम महत्वपूर्ण है क्योंकि फ्लैंज या कवर के एक ओर लोड लगाने से अन्य फास्टनरों पर क्लैंप लोड का पुनर्वितरण हो सकता है।
- जॉइंट के अनुकूल विधि द्वारा सत्यापन करें। महत्वपूर्ण जोड़ों के लिए, इंजीनियरिंग योजना में कोण नियंत्रण, बोल्ट दीर्घीकरण, अल्ट्रासोनिक माप, प्रत्यक्ष तन्यता संकेतन, या कोई अन्य मान्यता प्राप्त विधि का उल्लेख किया जा सकता है। केवल टॉर्क का उपयोग तभी पर्याप्त हो सकता है जब डिज़ाइन में यह स्थापित कर दिया गया हो कि यह पर्याप्त है।
- परिभाषित सेवा अवधि के बाद परिणाम को दर्ज करें। संचालन चक्रों, तापमान के प्रति अनुज्ञान, कंपन अवलोकनों और किसी भी पुनः जाँच के परिणामों को नोट करें। यह रिकॉर्ड एकल-बार के सीटिंग को निरंतर जोड़ समस्या से अलग करने में सहायता करता है।
रखरखाव चक्रों को साक्ष्य के आधार पर, आदत के आधार पर नहीं बनाएँ
दोहराव वाले उपकरणों के लिए, प्रवृत्ति स्थापित करने के लिए पहले कुछ रखरखाव चक्रों का उपयोग करें। सटीक फास्टनर विन्यास और किसी भी प्रक्रिया परिवर्तन को दर्ज करें। यदि टॉर्क की हानि किसी नई कोटिंग, धोने की प्रक्रिया या प्रतिस्थापन भाग के बाद शुरू होती है, तो यह समय संकेत एक मज़बूत सुराग है। यदि यह केवल गर्म होने के बाद होती है, तो थर्मल प्रभावों और स्टैक में सामग्रियों पर ध्यान केंद्रित करें। यदि यह कंपन के अनुज्ञान के बाद होती है, तो जोड़ की गति और लॉकिंग रणनीति की जाँच करें, बजाय कि आदतवश टॉर्क बढ़ाएँ।
फास्टनर रखरखाव कार्य अधिक विश्वसनीय रूप से काम करते हैं जब इंजीनियरिंग, गुणवत्ता और रखरखाव एक ही भाषा का उपयोग करते हैं: टॉर्क एक नियंत्रित असेंबली इनपुट है; क्लैम्प लोड वह कार्य है जो जॉइंट को पूरा करने की आवश्यकता होती है; और निरीक्षण को विफलता के तंत्र के अनुरूप होना चाहिए। यह अंतर अनावश्यक भाग परिवर्तनों को कम करता है और ध्यान को उन जॉइंट स्थितियों पर केंद्रित करता है जिनमें सुधार की आवश्यकता होती है।
दोहराए जाने वाले टॉर्क हानि के लिए अंतिम चेकलिस्ट
- पहचानें कि लक्षण घूर्णन, शिथिलन, रिसाव, गति या उपकरण का प्रकीर्णन है या नहीं।
- धागे, मिलान वाले सतह, वॉशर, स्टैक मोटाई और हार्डवेयर ट्रेसेबिलिटी की पुष्टि करें।
- पुष्टि करें कि लुब्रिकेंट, कोटिंग, सफाई प्रथाएँ और टॉर्क उपकरण अनुमोदित असेंबली स्थिति के अनुरूप हैं।
- निर्दिष्ट क्रम का उपयोग करें और जॉइंट की विफलता के परिणाम के अनुरूप एक सत्यापन विधि का उपयोग करें।
- सुधार के बाद भी बार-बार होने वाली हानि को प्रीलोड, स्टिफनेस और सेवा-लोड समीक्षा के लिए जिम्मेदार जॉइंट-डिज़ाइन प्राधिकरण को ऊपर उठाएँ।
जब रखरखाव चक्रों के बाद एक फास्टनर का टॉर्क कम हो जाता है, तो स्थायी प्रतिक्रिया एक दस्तावेज़ीकृत निदान होता है, न कि एक उच्चतर रेंच सेटिंग। सही जॉइंट स्थिति को पुनर्स्थापित करें, असेंबली विधि की वैधता सुनिश्चित करें, और रखरखाव रिकॉर्ड का उपयोग करके यह निर्धारित करें कि समस्या सीटिंग, घर्षण, सेवा लोडिंग या जॉइंट डिज़ाइन से संबंधित है।

