 EN

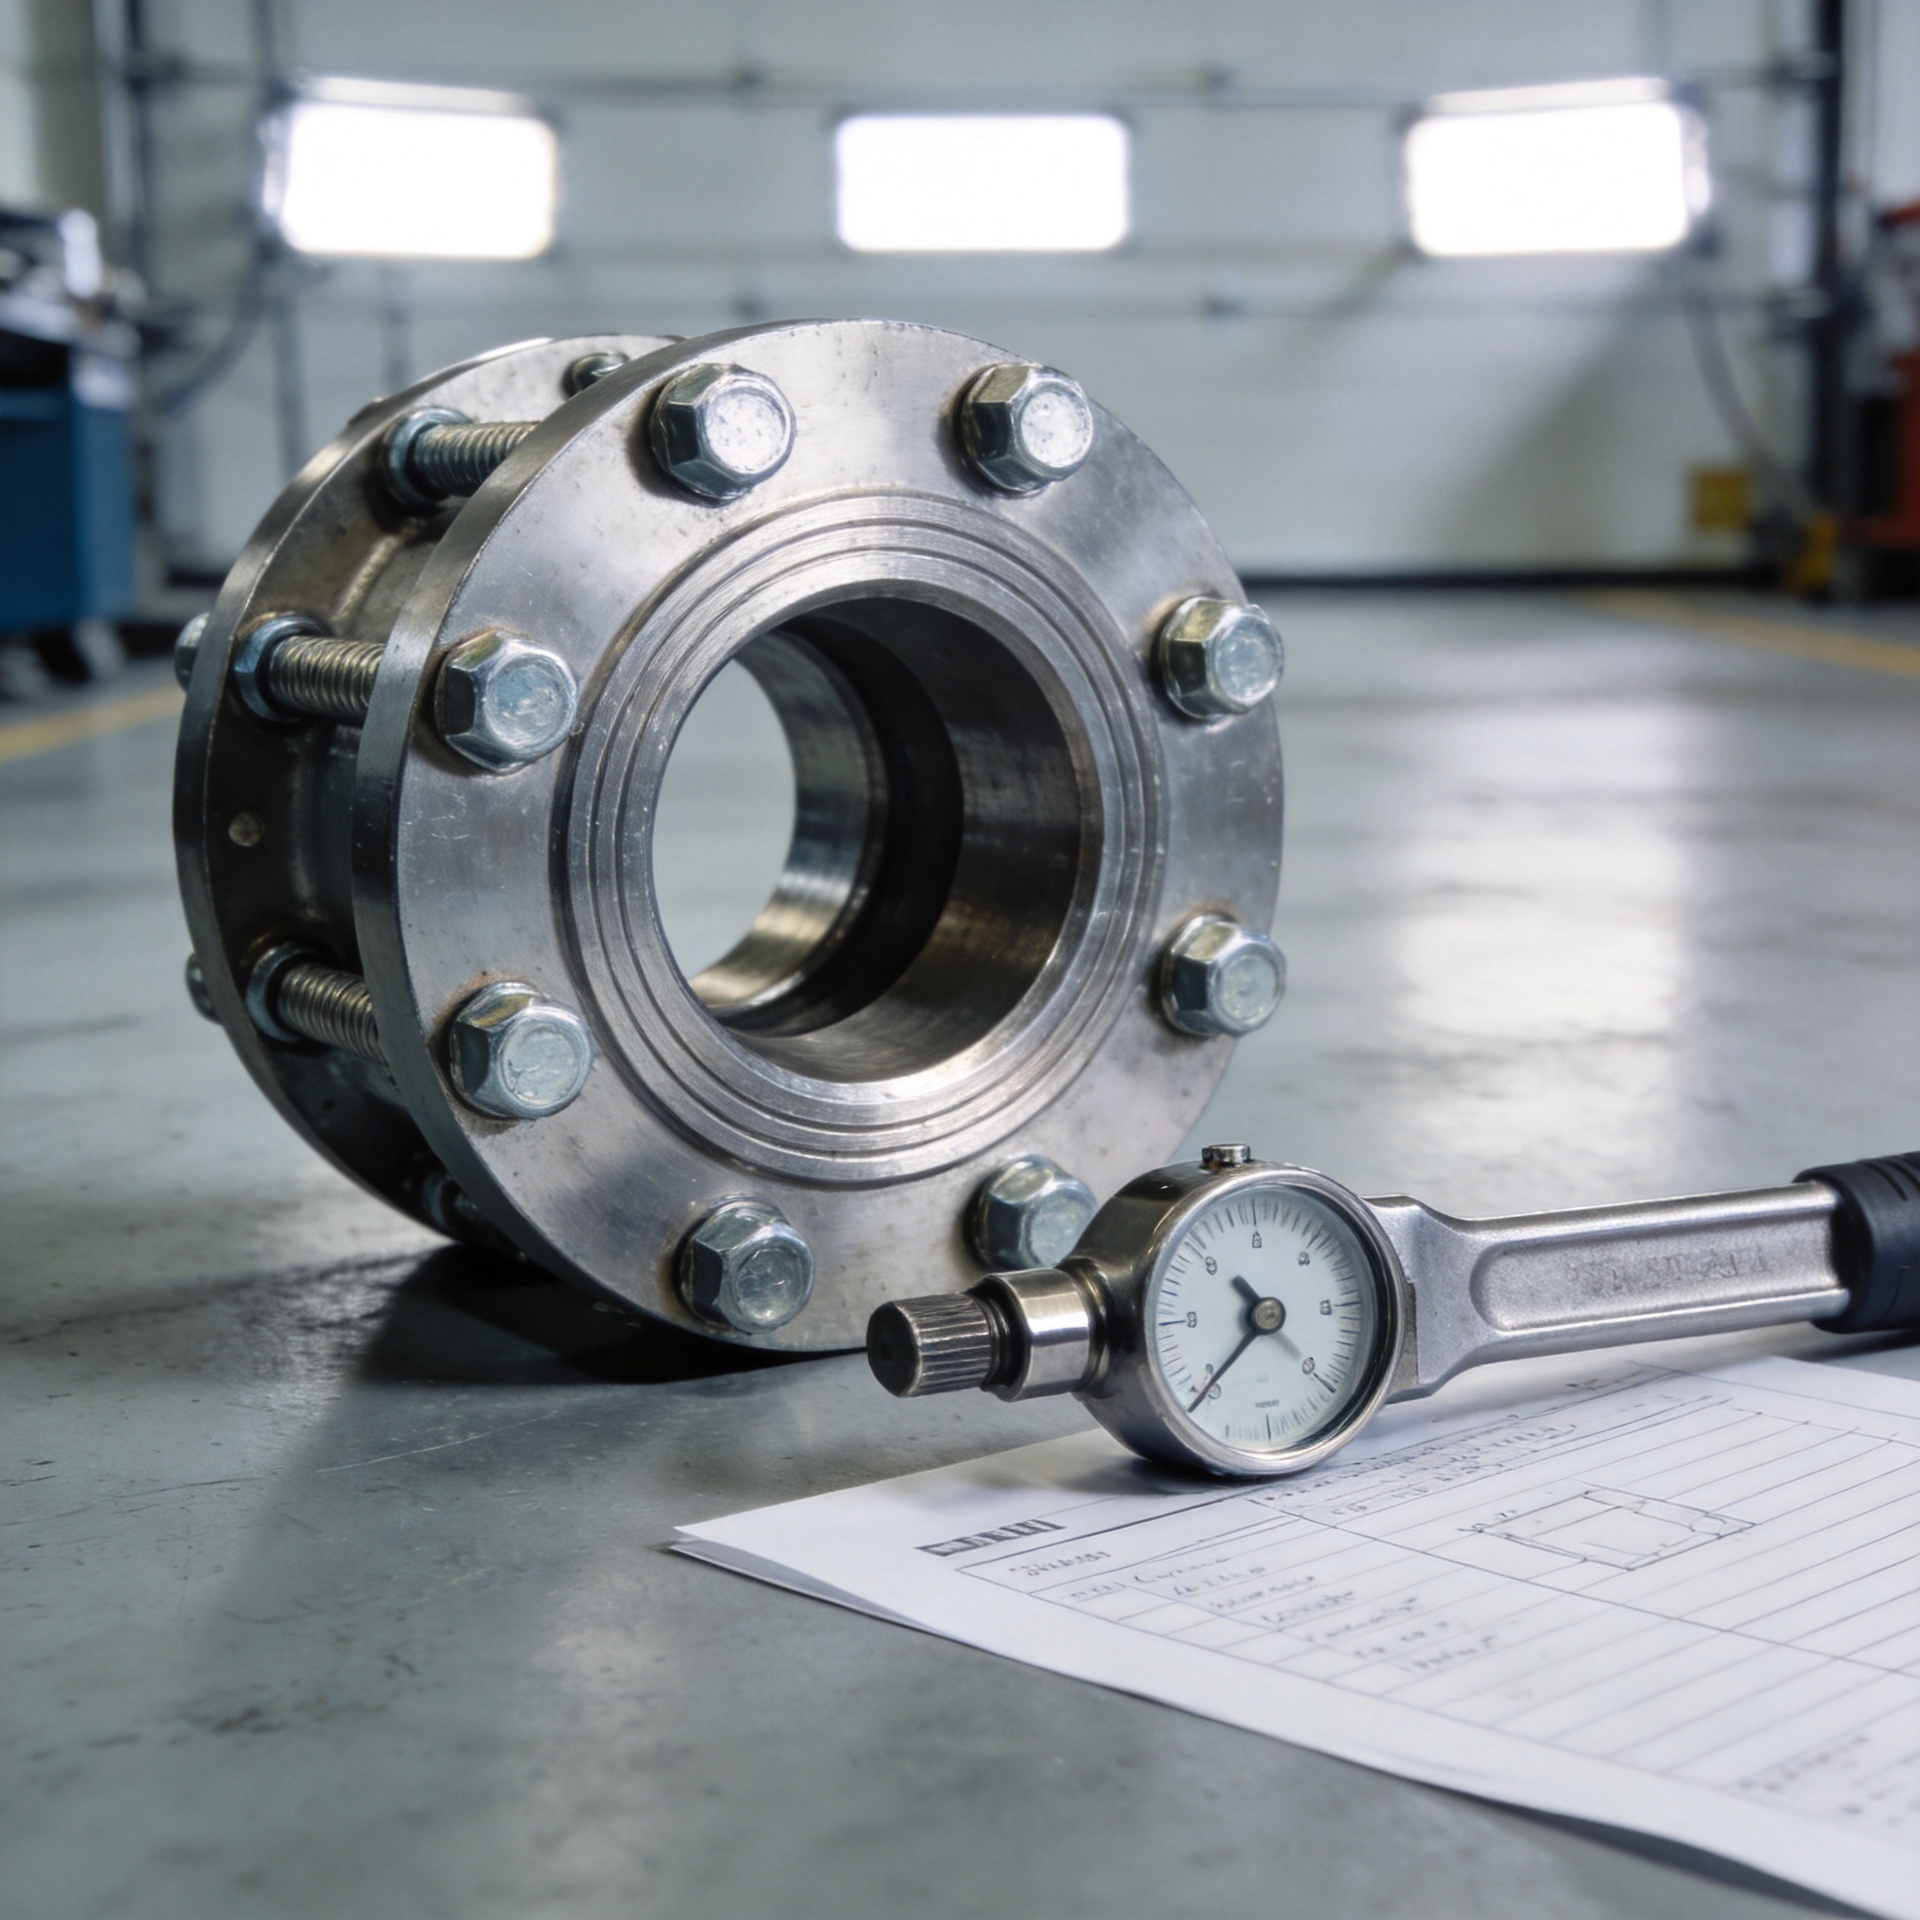
วิธีแก้ไขปัญหาแรงบิดของสกรูลดลงหลังจากผ่านรอบการบำรุงรักษา
สกรูที่ไม่สามารถบรรลุแรงบิดตามที่คาดหวังได้อีกต่อไปหลังการบำรุงรักษาซ้ำๆ นั้นไม่จำเป็นต้องถือว่าเป็นชิ้นส่วนที่ชำรุดโดยอัตโนมัติ คำถามที่มีประโยชน์มากกว่านั้นคือ ข้อต่อเกิดการสูญเสียแรงดึงเริ่มต้นหรือไม่ เกิดการเปลี่ยนแปลงของแรงเสียดทานหรือไม่ มีการยุบตัวบริเวณพื้นผิวรองรับและพื้นผิวที่ถูกหนีบแน่นหรือไม่ หรือมีการเปลี่ยนแปลงใดๆ ระหว่างขั้นตอนการถอดประกอบหรือไม่ ในฐานะวิศวกรผู้ทบทวนการเลือกสกรูสำหรับชิ้นส่วนกลไก ผมจะเริ่มต้นด้วยการวิเคราะห์เส้นทางการรับโหลดและประวัติการบำรุงรักษา ก่อนตัดสินใจว่าสกรูแบบเกลียวจำเป็นต้องเปลี่ยนใหม่ ปรับวิธีการขันให้เหมาะสมขึ้น หรือทบทวนการออกแบบข้อต่อทั้งหมด
แรงบิดคือแรงหมุนที่ใช้ในระหว่างการประกอบ โดยวัตถุประสงค์หลักมักคือการสร้างแรงดึงบนสกรูและแรงยึดแน่น ทั้งสองค่านี้เกี่ยวข้องกันแต่ไม่สามารถใช้แทนกันได้ ปัจจัยต่าง ๆ เช่น แรงเสียดทานบนเกลียว แรงเสียดทานใต้หัวสกรู การหล่อลื่น ความเรียบของผิวสัมผัส และสภาพการรองรับ อาจทำให้ผลลัพธ์ที่ได้จากค่าแรงบิดเดียวกันแตกต่างกันออกไป ดังนั้น หลังจากรอบการบำรุงรักษา ค่าแรงบิดที่วัดได้อาจแสดงผลต่างออกไป แม้ช่างจะปฏิบัติตามคำแนะนำก่อนหน้าอย่างเคร่งครัดก็ตาม
ยืนยันความหมายของคำว่า "การสูญเสียแรงบิด" สำหรับข้อต่อสกรูนี้
เริ่มต้นด้วยการแยกแยะสังเกตการณ์สามประการที่มักถูกจัดกลุ่มรวมกันภายใต้คำว่า "การสูญเสียแรงบิดของสกรู" ประการแรก ช่างบำรุงรักษาอาจพบว่าปลอกเกลียวหมุนได้ก่อนถึงค่าแรงบิดเป้าหมาย ประการที่สอง อาจบรรลุค่าแรงบิดเป้าหมายแล้ว แต่ข้อต่อเกิดการยุบตัวหรือรั่วไหลในเวลาต่อมา ประการที่สาม เครื่องมืออาจแสดงว่าบรรลุค่าแรงบิดเป้าหมายแล้ว แต่แรงยึดแน่นยังไม่แน่ชัด แต่ละกรณีจำเป็นต้องมีแนวทางตอบสนองที่ต่างกัน
- การหมุนก่อนถึงแรงบิดเป้าหมาย: ตรวจสอบการฝังตัว ด้ายเกลียวสึกหรอ ผิวหน้าแบริ่งเสียหาย หรือชิ้นส่วนที่มีความหนาเปลี่ยนไป
- การคลายแรงบิดซ้ำๆ หลังการใช้งาน: ทบทวนปัจจัยที่เกี่ยวข้องกับการสั่นสะเทือน การเปลี่ยนแปลงอุณหภูมิอย่างต่อเนื่อง การยุบตัวของปะเก็น การบีบอัดสีเคลือบ และความแข็งแกร่งของรอยต่อ
- ความรู้สึกของแรงบิดเปลี่ยนไป หรือมีการกระจายค่าแรงบิดไม่สม่ำเสมอ: ตรวจสอบว่าการเปลี่ยนแปลงในกระบวนการทำความสะอาด สารหล่อลื่น สารเคลือบ แผ่นรอง หรือการสอบเทียบเครื่องมือ ส่งผลต่อระบบแรงเสียดทานหรือไม่
สกรูเกลียวอาจสูญเสียแรงยึดแน่นโดยไม่มีการหมุนภายนอกที่สังเกตเห็นได้ชัดเจน ดังนั้นเครื่องหมายตรวจจับการหมุน (witness marks) จึงมีประโยชน์ในการระบุการหมุน แต่ไม่สามารถวัดแรงยึดแน่นได้ หากอุปกรณ์นั้นมีความสำคัญต่อความปลอดภัย มีแรงดัน หรือต้องปฏิบัติตามขั้นตอนที่ควบคุมไว้อย่างเข้มงวด ให้ปฏิบัติตามข้อกำหนดทางวิศวกรรมที่เกี่ยวข้องและเส้นทางการแจ้งเตือนเพิ่มเติมแทนการใช้ค่าแรงบิดซ้ำแบบทั่วไป
ตรวจสอบรอยต่อก่อนปรับแรงบิดเพิ่ม
ห้ามใช้ค่าแรงบิดเพิ่มเติมเป็นขั้นตอนการวินิจฉัยครั้งแรก ให้แยกอุปกรณ์ออกตามที่กำหนดก่อน บันทึกสภาพจริงที่พบ และเปรียบเทียบข้อต่อเข้ากับแบบแปลนที่ได้รับอนุมัติหรือคำแนะนำในการบำรุงรักษา ตรวจสอบหาสัญญาณการสึกหรอจากการสั่นสะเทือน (fretting) ที่พื้นผิวสัมผัสของข้อต่อ สารเคลือบที่ถูกกดทับ แ washers ที่แบนราบ ก๊าซเก็ตที่ถูกดันออก (gasket extrusion) คราบสนิม รอยขีดข่วนจากแรงเสียดทานสูง (galling) ความเสียหายของเกลียว และรูที่ยืดออก แม้สกรูยึดแบบกลไกจะดูสมบูรณ์ แต่อาจยังทำงานอยู่ภายใต้พื้นผิวรองรับที่เปลี่ยนไปแล้ว
ทำความสะอาดเฉพาะตามขั้นตอนที่ได้รับอนุมัติเท่านั้น สกรูยึดสแตนเลสที่ผ่านการทำความสะอาดและหล่อลื่นแล้วอาจมีค่าแรงเสียดทานที่แตกต่างอย่างมากเมื่อเทียบกับชิ้นส่วนที่แห้งและเคยใช้งานมาแล้ว การนำค่าแรงบิดเดิมมาใช้ซ้ำหลังการเปลี่ยนแปลงดังกล่าวอาจทำให้เกิดแรงยึดแน่น (clamp load) ที่ต่างออกไป ในทำนองเดียวกัน การเปลี่ยนแ washers การเปลี่ยนผิวเคลือบ หรือการใช้สารเคลือบเกลียว (thread treatment) จะส่งผลให้เงื่อนไขการประกอบเปลี่ยนไปจากที่ใช้กำหนดค่าแรงบิดเดิม
ตรวจสอบสกรูยึดและชิ้นส่วนที่เชื่อมต่อกันพร้อมกัน
วัดระยะการขันเกลียว ตรวจสอบรูปแบบและระยะห่างของเกลียวที่ตรงกัน และตรวจดูเกลียวทั้งฝั่งผู้ชายและฝั่งผู้หญิง ให้เปลี่ยนสกรูหรือสลักที่เสียหายแทนที่จะพยายามชดเชยด้วยแรงบิดที่สูงขึ้น นอกจากนี้ ต้องตรวจสอบโครงสร้างของรอยต่อ (joint stack) ด้วย เช่น การขาดแหวนรองที่ผ่านการชุบแข็ง ผิวเคลือบที่นุ่มเกินไป หรือขอบฟลานจ์ที่บิดเบี้ยว ซึ่งอาจทำให้สกรูที่ดีดูเหมือนเป็นสาเหตุของปัญหา ทั้งที่จริงแล้วปัญหานั้นเกิดจากวัสดุที่ถูกหนีบไว้
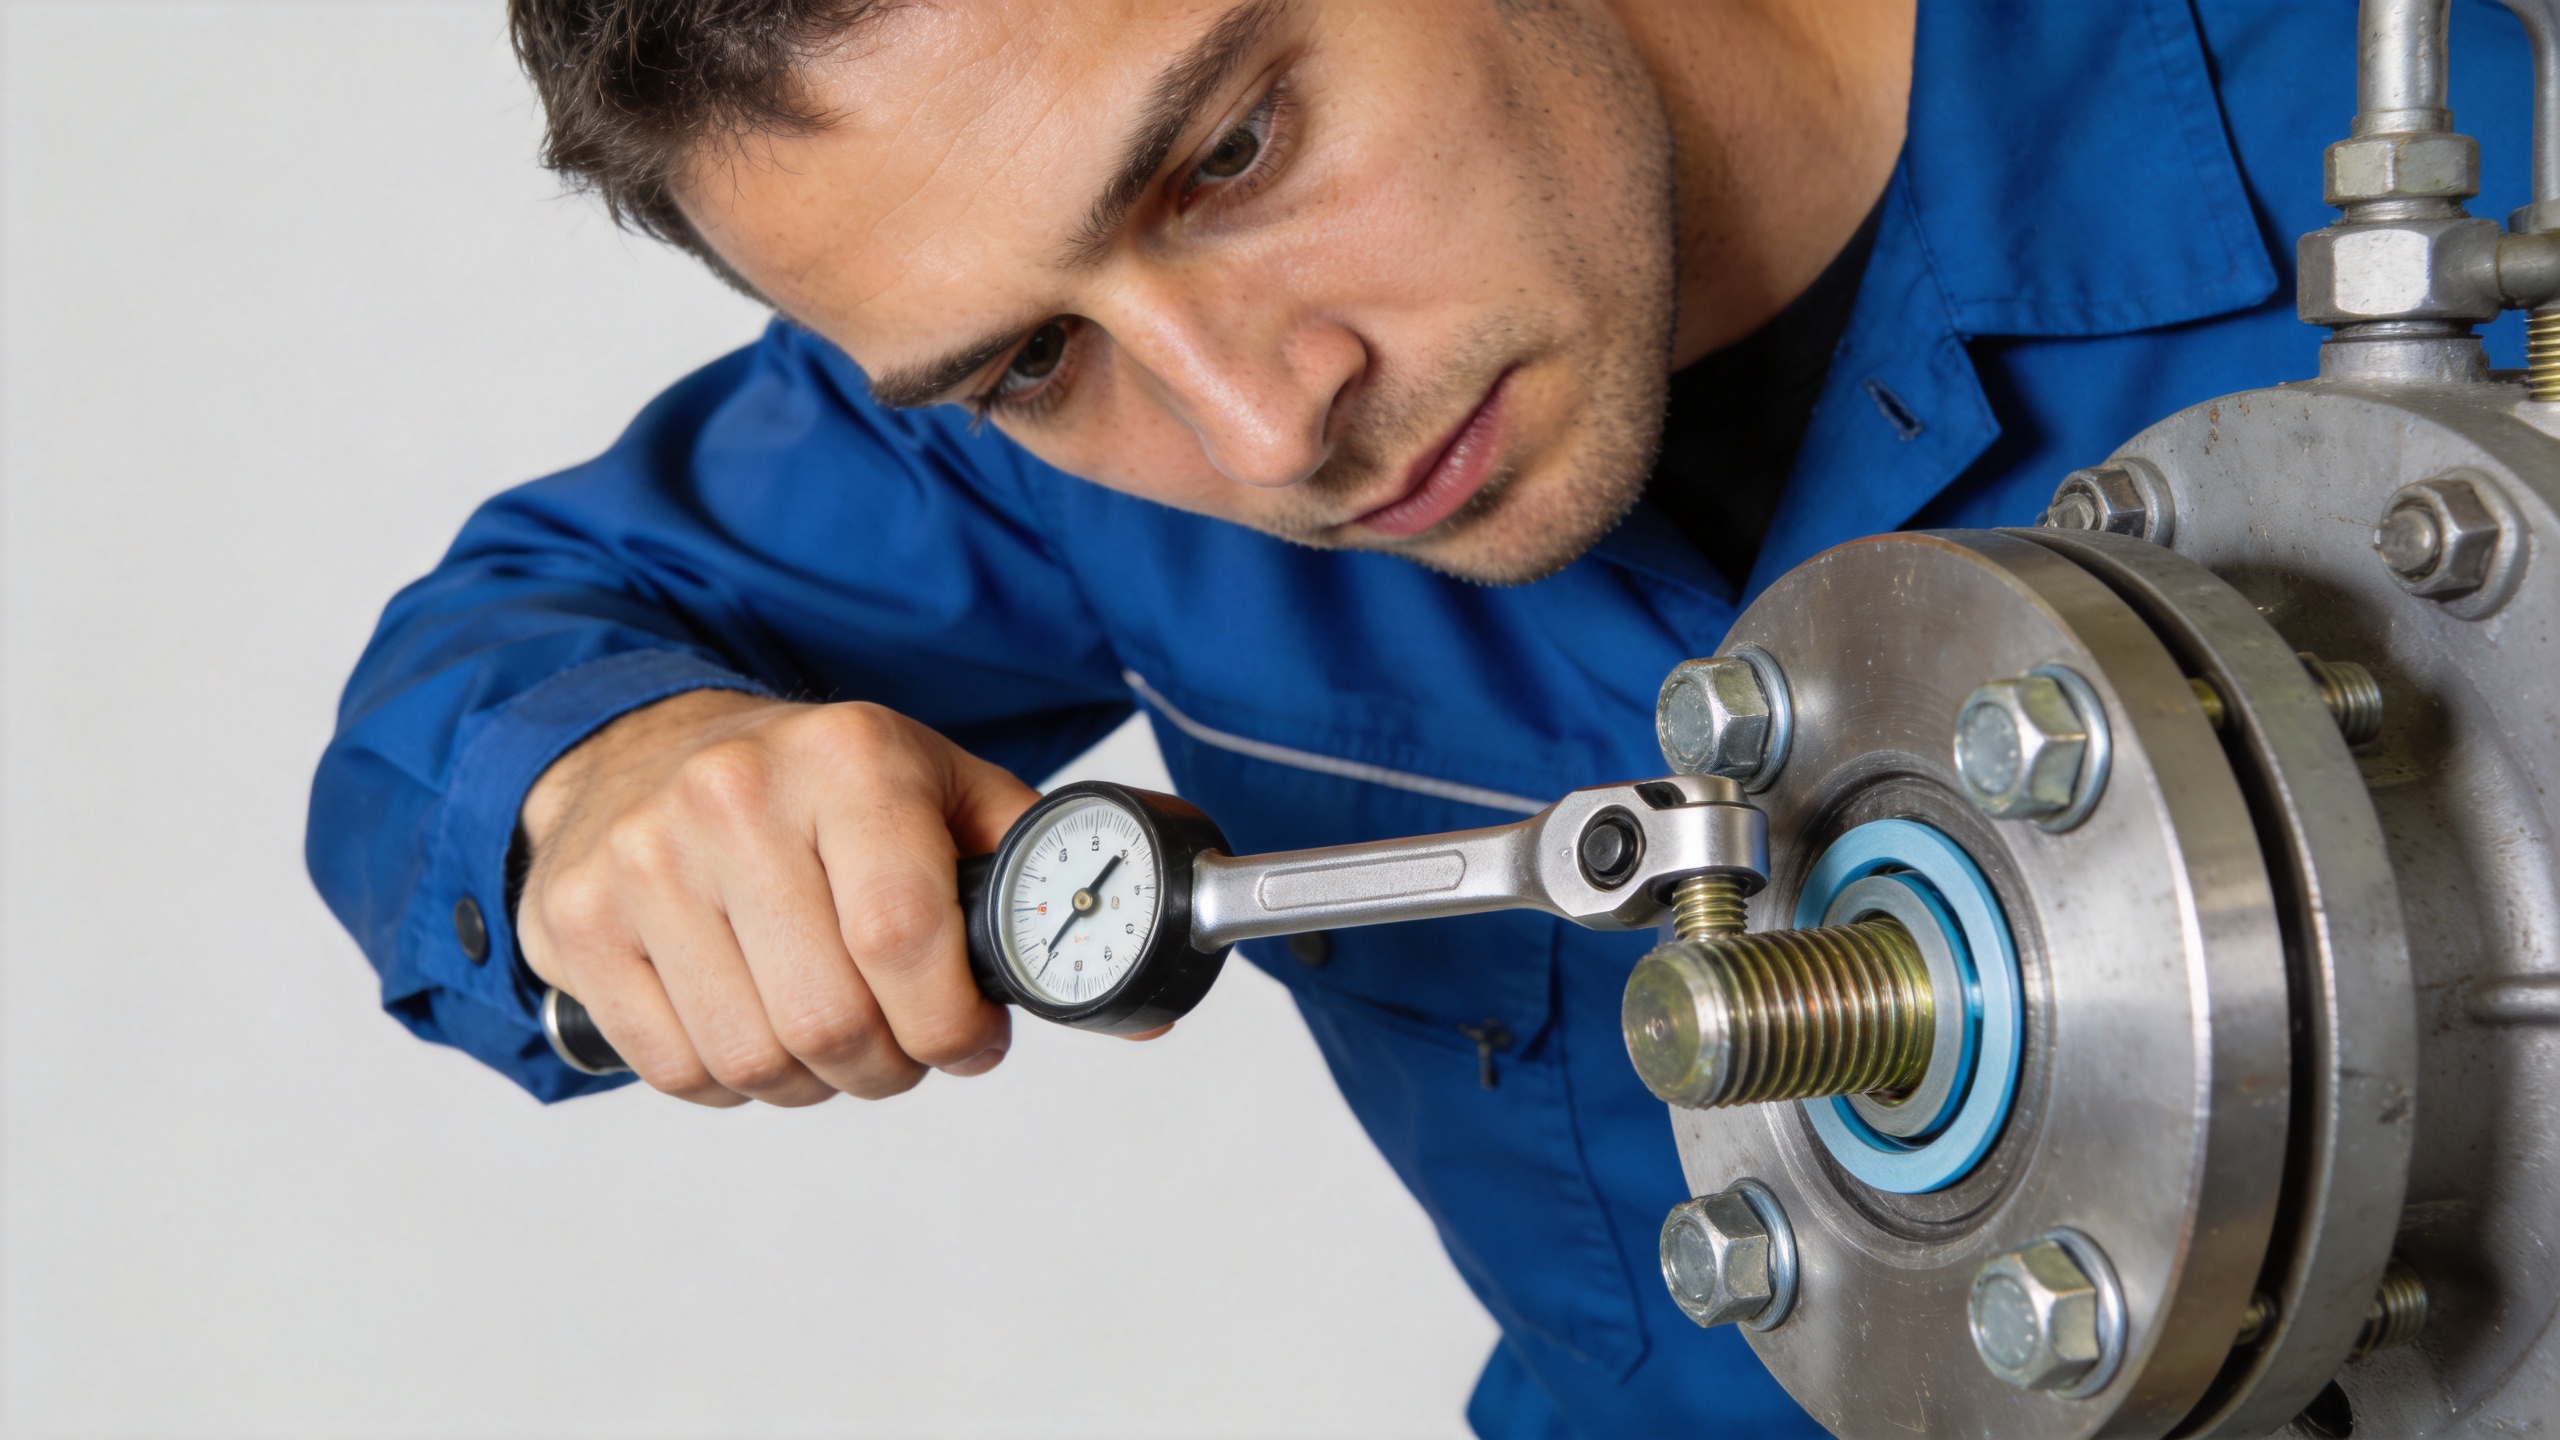
ค้นหาสาเหตุที่แท้จริงของการสูญเสียแรงหนีบ
การคลายตัวจากการยุบตัว (embedment relaxation) เป็นเรื่องปกติหลังการประกอบ เนื่องจากจุดนูนขนาดจิ๋วบนพื้นผิวเกลียวและพื้นผิวที่รับแรงจะแบนราบลงภายใต้แรงโหลด ส่งผลให้ความสูงรวมของโครงสร้างลดลง และแรงตึงลดตามไปด้วย สารเคลือบผิวที่นุ่ม สารปิดผนึกรอยต่อ และแผ่นรองซีลอาจเพิ่มการยุบตัวมากขึ้นอีก ในกรณีเช่นนี้ การตรวจสอบการยุบตัวเริ่มต้นอย่างเป็นทางการอาจเหมาะสม หากการออกแบบและขั้นตอนการใช้งานอนุญาต
การสั่นสะเทือนมีลักษณะต่างออกไป การเคลื่อนที่ขวางแบบเป็นจังหวะสามารถลดแรงก่อนโหลด (preload) ลงได้ และในที่สุดอาจทำให้เกิดการหมุนสัมพัทธ์ระหว่างชิ้นส่วนได้ อีกกลไกหนึ่งคือการเปลี่ยนแปลงอุณหภูมิซ้ำๆ (thermal cycling) ซึ่งทำให้สกรูและชิ้นส่วนที่เชื่อมต่อกันขยายตัวด้วยอัตราที่ต่างกัน ส่งผลให้แรงที่กระทำต่อรอยต่อเปลี่ยนแปลงไปตามอุณหภูมิ การตรวจสอบค่าทอร์กขณะที่ระบบเย็นอาจไม่สะท้อนสภาพจริงของรอยต่อขณะทำงานที่อุณหภูมิใช้งานจริง แผนการบำรุงรักษาจึงควรระบุเงื่อนไขที่ใช้ในการตรวจสอบอย่างชัดเจน เช่น ขณะเย็น ขณะอุ่น ขณะปล่อยแรงดันออกแล้ว ขณะรับโหลด หรือหลังจากผ่านระยะเวลาหยุดนิ่งที่กำหนดไว้ เพื่อให้ผลการตรวจสอบสามารถเปรียบเทียบกันได้อย่างมีความหมาย
อาจเกิดแนวคิดว่าการใช้สกรูพิเศษที่มีความแข็งแรงสูงกว่าจะแก้ปัญหาการสูญเสียทอร์กซ้ำๆ ได้ แต่จริงๆ แล้วเกรดความแข็งแรงอาจมีความสำคัญ ทว่าไม่สามารถแก้ไขปัญหาพื้นผิวสัมผัสที่ยุบตัว (settling contact surface) การขันสกรูไม่ลึกพอ (inadequate engagement) รอยต่อที่มีความแข็งแกร่งต่ำ (low stiffness joint) หรือขั้นตอนการปฏิบัติงานที่ทำให้ค่าแรงเสียดทานเปลี่ยนแปลงทุกครั้งที่เปิด-ปิดได้ ดังนั้น ต้องเลือกวิธีแก้ไขให้สอดคล้องกับกลไกที่แท้จริงของปัญหา
ใช้กระบวนการขันทอร์กใหม่อย่างควบคุมและยืนยันผล
- กำหนดเงื่อนไขที่ได้รับการรับรองไว้ บันทึกขนาด ระดับคุณภาพ ผิวเคลือบ สารหล่อลื่นหรือการบำบัด รูปแบบของแ Washer เครื่องมือสำหรับขัน ลำดับการขัน และสภาพพื้นผิวร่วมกัน
- เปลี่ยนชิ้นส่วนที่ไม่เป็นไปตามข้อกำหนด ถอดและเปลี่ยนชิ้นส่วนที่มีเกลียวเสียหาย มีรอยขีดข่วน (galling) มีสนิมซึ่งส่งผลต่อการเข้ากันได้ มีแ Washer บิดเบี้ยว หรือไม่สามารถตรวจสอบแหล่งที่มาได้อย่างแน่ชัด ห้ามนำชิ้นส่วนใหม่และชิ้นส่วนใช้แล้วที่มีความไม่แน่นอนมารวมกันโดยไม่มีวิธีการที่ได้รับการรับรอง
- คืนค่าความสูงรวมตามแบบที่ออกแบบไว้ แก้ไขช่องว่าง การสะสมของสารเคลือบ พื้นผิวที่รองรับเสียหาย หรืออุปกรณ์ยึดไม่ครบถ้วนก่อนทำการขัน ทั้งนี้ การขันชุดที่บิดเบี้ยวอาจทำให้ปัญหาพื้นฐานแฝงอยู่ได้
- ปฏิบัติตามลำดับที่ระบุไว้ ใช้รูปแบบการขันแบบไขว้ (cross-pattern) แบบขั้นตอน (staged passes) และเครื่องมือที่สอบเทียบแล้ว ตามที่ระบุไว้ในเอกสาร ลำดับการขันมีความสำคัญ เพราะการขันด้านหนึ่งของแผ่นฟลานจ์หรือฝาครอบอาจทำให้แรงยึดแน่นกระจายไปยังสกรูตัวอื่นๆ
- ยืนยันผลด้วยวิธีที่เหมาะสมกับการต่อร่วมแต่ละแบบ สำหรับข้อต่อที่มีความสำคัญยิ่ง แผนวิศวกรรมอาจกำหนดให้ใช้วิธีควบคุมมุม การยืดตัวของสกรู การวัดด้วยคลื่นอัลตราซาวนด์ การบ่งชี้แรงดึงโดยตรง หรือวิธีอื่นใดที่ผ่านการรับรองแล้ว ขณะที่การใช้เฉพาะค่าทอร์กอาจเพียงพอได้ก็ต่อเมื่อการออกแบบยืนยันอย่างชัดเจนว่าวิธีนั้นเพียงพอ
- บันทึกผลลัพธ์หลังจากผ่านการใช้งานตามระยะเวลาที่กำหนด บันทึกจำนวนรอบการใช้งาน อุณหภูมิที่สัมผัส สังเกตการสั่นสะเทือน และผลการตรวจสอบซ้ำทั้งหมด ข้อมูลบันทึกนี้ช่วยแยกแยะระหว่างการตั้งตัวครั้งเดียวของข้อต่อ กับปัญหาข้อต่อที่เกิดขึ้นซ้ำๆ
จัดรอบการบำรุงรักษาให้สอดคล้องกับหลักฐาน ไม่ใช่ตามนิสัยส่วนตัว
สำหรับอุปกรณ์ที่ต้องบำรุงรักษาเป็นระยะ ให้ใช้รอบการบำรุงรักษาไม่กี่รอบแรกเพื่อกำหนดแนวโน้ม บันทึกการจัดเรียงของสกรูอย่างแม่นยำและบันทึกการเปลี่ยนแปลงใดๆ ที่เกิดขึ้นในกระบวนการ หากพบว่าค่าทอร์กลดลงหลังจากการเคลือบใหม่ กระบวนการล้างใหม่ หรือการเปลี่ยนชิ้นส่วนใหม่ ช่วงเวลาดังกล่าวถือเป็นเบาะแสที่ชัดเจนมาก ถ้าการลดลงเกิดขึ้นเฉพาะหลังจากอุณหภูมิสูงขึ้น ให้เน้นการวิเคราะห์ผลกระทบจากความร้อนและวัสดุที่ประกอบกันเป็นชั้นๆ แต่หากเกิดขึ้นหลังจากการสั่นสะเทือน ให้ตรวจสอบการเคลื่อนตัวของข้อต่อและกลยุทธ์การล็อกแทนที่จะเพิ่มค่าทอร์กตามนิสัย
การบำรุงรักษาตัวยึดทำงานได้เชื่อถือได้มากขึ้น เมื่อวิศวกรรม คุณภาพ และการบำรุงรักษาใช้ภาษาเดียวกัน: แรงบิดเป็นปัจจัยควบคุมในการประกอบ; แรงยึดแน่นคือหน้าที่ที่ข้อต่อจำเป็นต้องทำ; และการตรวจสอบต้องสอดคล้องกับกลไกการล้มเหลว ความแตกต่างนี้ช่วยลดการเปลี่ยนชิ้นส่วนโดยไม่จำเป็น และเน้นความสนใจไปยังเงื่อนไขของข้อต่อที่ต้องปรับปรุง
รายการตรวจสอบสุดท้ายสำหรับปัญหาแรงบิดลดลงซ้ำๆ
- ระบุว่าอาการแสดงคือการหมุน การคลายตัว การรั่วซึม การเคลื่อนที่ หรือความแปรปรวนของเครื่องมือ
- ตรวจสอบเกลียว ผิวสัมผัสที่ประสานกัน แผ่นรอง ความหนาของชุดประกอบ และความสามารถในการติดตามแหล่งที่มาของอุปกรณ์ยึด
- ยืนยันว่าน้ำมันหล่อลื่น สารเคลือบ วิธีการทำความสะอาด และเครื่องมือวัดแรงบิดสอดคล้องกับเงื่อนไขการประกอบที่ได้รับการรับรอง
- ใช้ลำดับการขันที่ระบุไว้ และวิธีการตรวจสอบที่เหมาะสมกับผลกระทบที่เกิดขึ้นหากข้อต่อล้มเหลว
- รายงานปัญหาแรงบิดลดลงซ้ำๆ หลังจากแก้ไขแล้ว ให้หน่วยงานที่รับผิดชอบการออกแบบข้อต่อ เพื่อทบทวนค่าแรงยึดแน่น ความแข็งแกร่ง และภาระการใช้งาน
เมื่อสกรูสูญเสียแรงบิดหลังจากการบำรุงรักษา วิธีการตอบสนองที่ทนทานคือการวินิจฉัยอย่างเป็นทางการ แทนที่จะเพิ่มค่าแรงบิดด้วยประแจให้สูงขึ้น ให้คืนสภาพการยึดต่อของชิ้นส่วนให้ถูกต้อง ตรวจสอบและยืนยันวิธีการประกอบ และใช้บันทึกการบำรุงรักษาเพื่อพิจารณาว่าปัญหานั้นเกิดจาก การนั่งตัวของสกรู แรงเสียดทาน ภาระจากการใช้งาน หรือการออกแบบของการยึดต่อ

