 EN

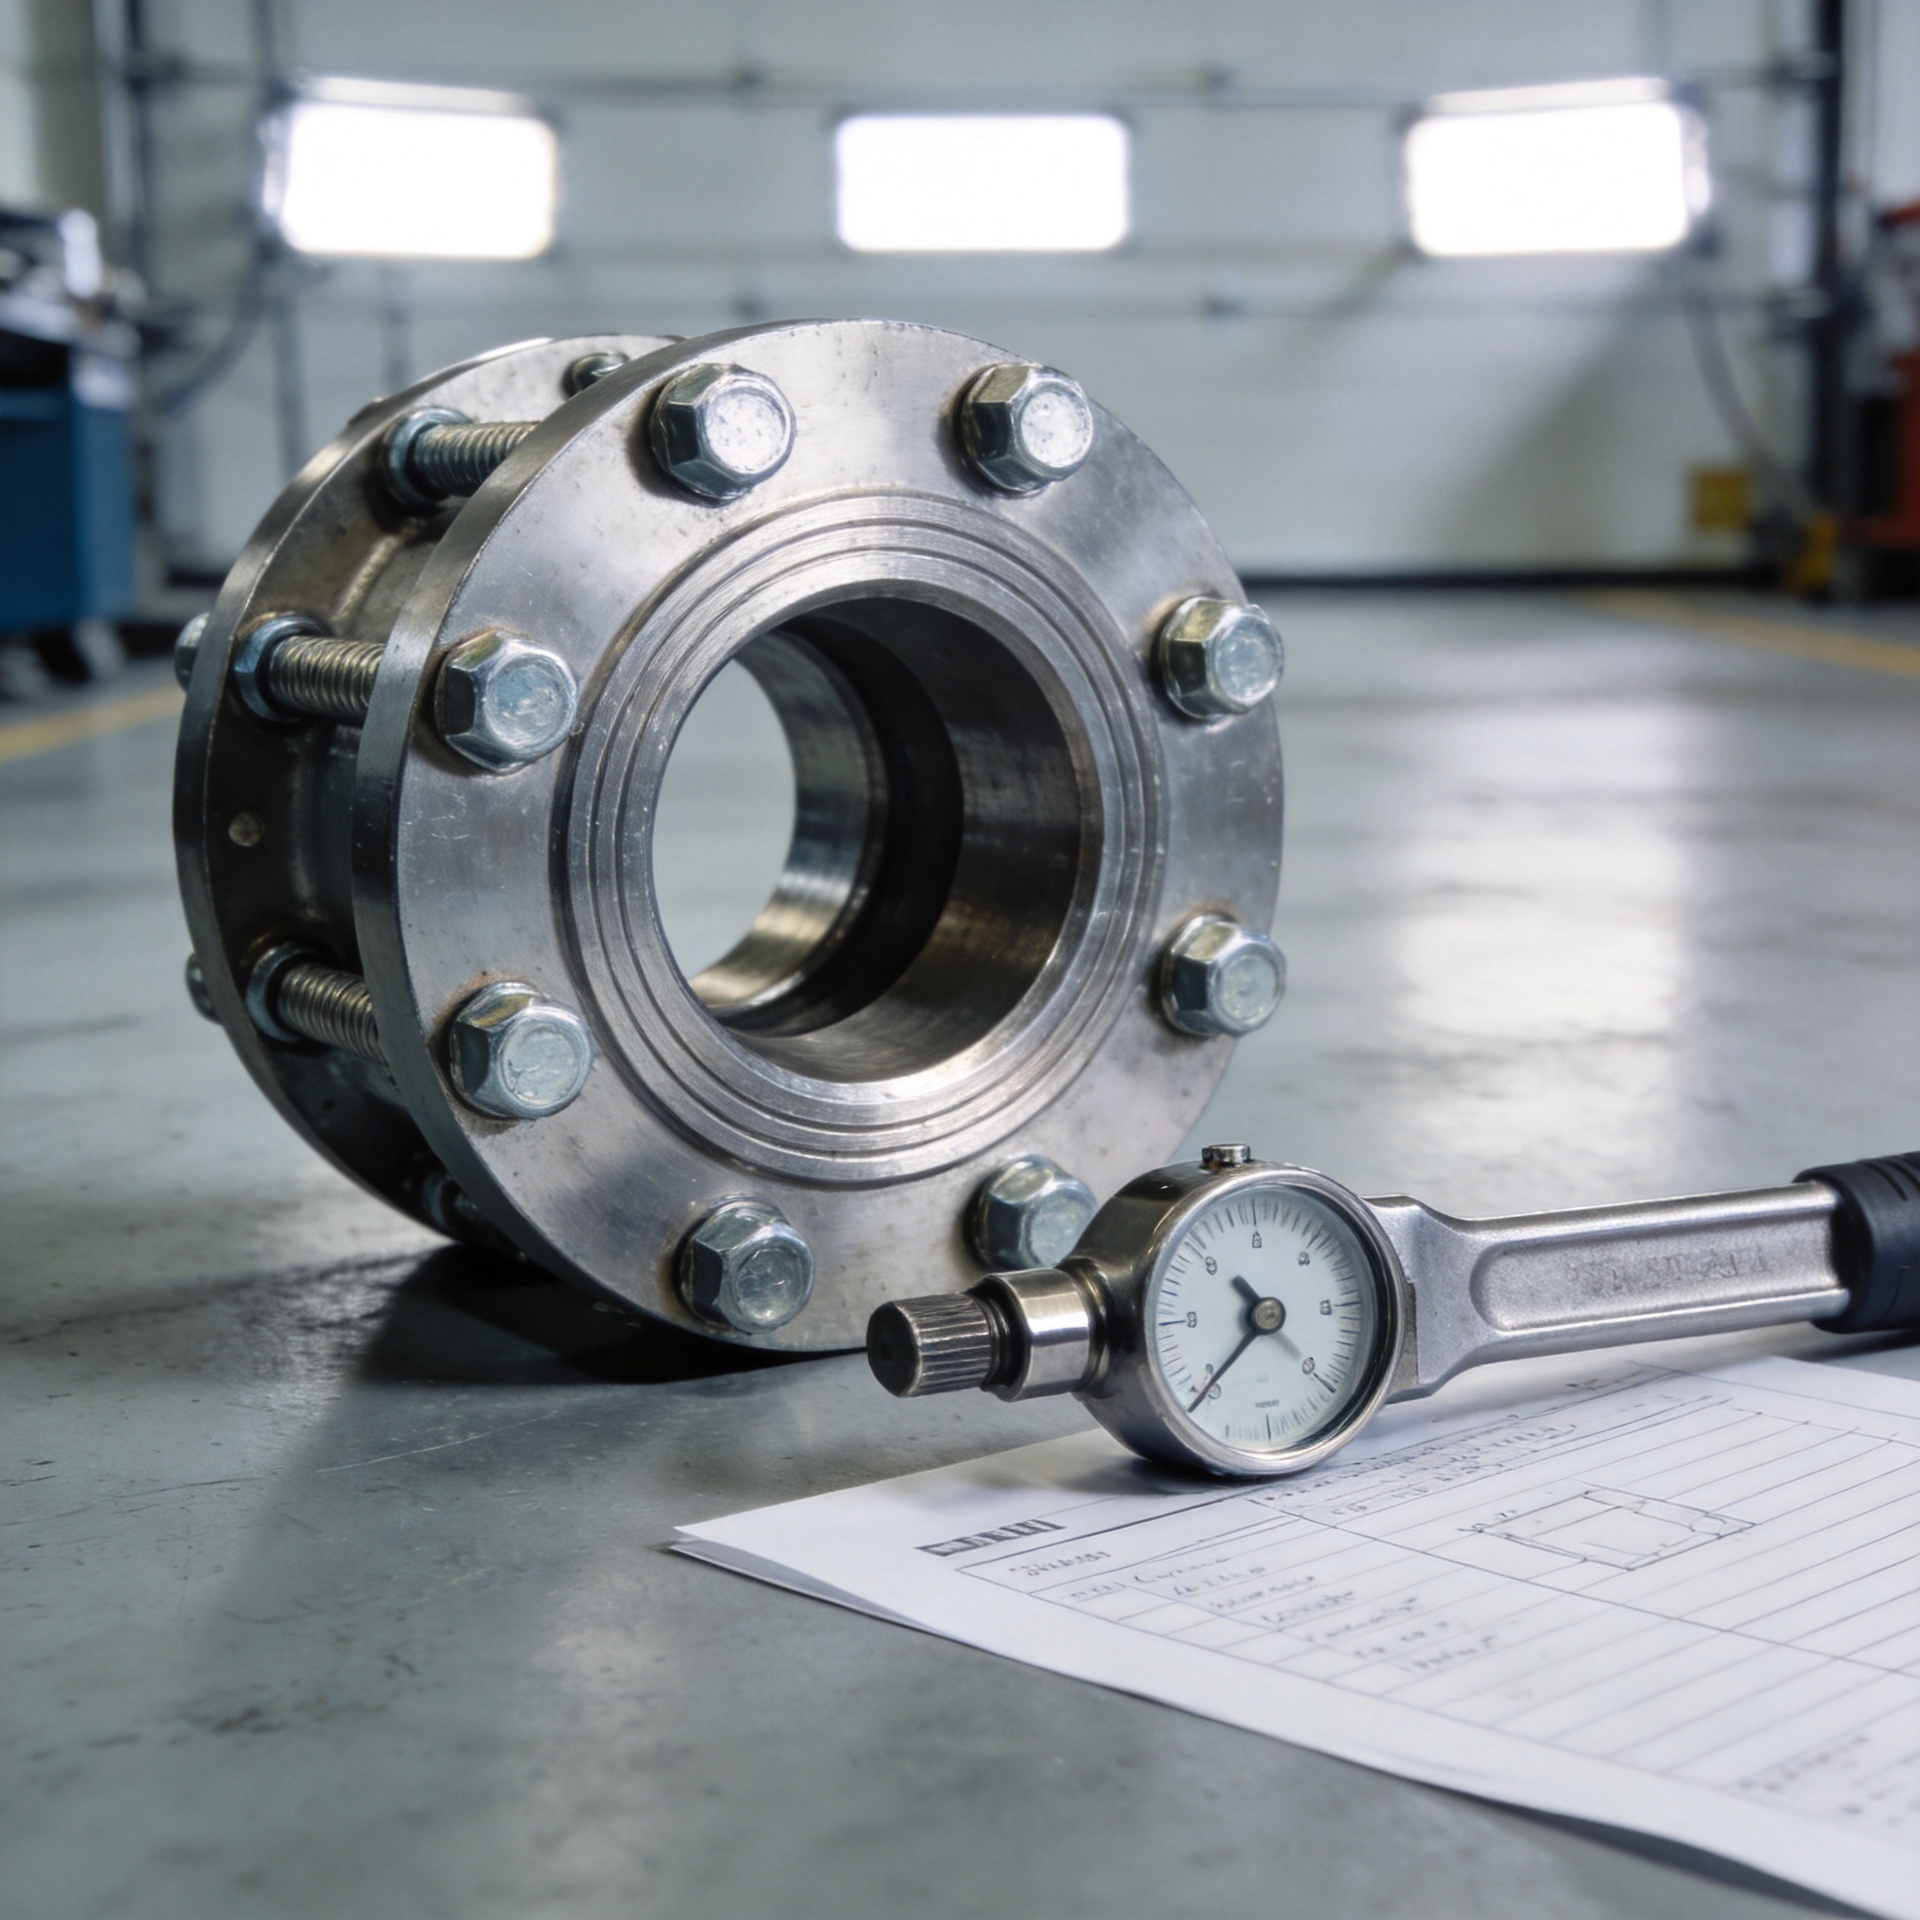
Как устранить потерю крутящего момента крепёжных изделий после циклов технического обслуживания
Крепёжный элемент, который больше не достигает ожидаемого крутящего момента после многократного технического обслуживания, не является автоматически дефектной деталью. Более полезный вопрос заключается в том, произошла ли потеря предварительного натяга в соединении, изменился ли коэффициент трения, произошло ли уплотнение на опорных и зажимных поверхностях или было ли соединение изменено при разборке. Как инженер, анализирующий выбор крепёжных элементов для механических сборок, я начинаю с анализа пути передачи нагрузки и истории технического обслуживания, прежде чем принять решение о необходимости замены резьбового крепёжного элемента, корректировки метода затяжки или пересмотра конструкции соединения.
Момент — это вращающее усилие, прикладываемое при сборке; его основная цель — создать натяжение болта и зажимную нагрузку. Эти два параметра связаны между собой, но не являются взаимозаменяемыми. Трение по резьбе, трение под головкой болта, смазка, шероховатость поверхности и состояние посадки могут изменить результат, получаемый при одном и том же значении момента. Поэтому после циклов технического обслуживания показания момента могут отличаться, даже если механик строго следует прежним инструкциям.
Уточните, что под «потерей момента» понимается в данном соединении крепёжного элемента
Начните с разделения трёх наблюдений, которые часто объединяют под общим термином «потеря момента крепёжного элемента». Во-первых, техник по техническому обслуживанию может обнаружить, что гайка проворачивается до достижения заданного значения момента. Во-вторых, заданное значение момента может быть достигнуто, однако соединение впоследствии ослабляется или начинает протекать. В-третьих, инструмент может зафиксировать достижение заданного значения момента, тогда как величина зажимной нагрузки остаётся неопределённой. Каждый из этих случаев требует отдельного подхода.
- Проворачивание до достижения заданного момента: проверить наличие вдавливания, изношенной резьбы, повреждённой опорной поверхности подшипника или детали, толщина которой изменилась.
- Повторяющееся ослабление после обслуживания: проанализировать вибрацию, термоциклирование, ползучесть прокладки, сжатие красочного покрытия и жёсткость соединения.
- Изменение ощущения при затяжке или рассеяние значений момента: проверить, не изменилась ли система трения вследствие очистки, применения смазки или покрытия, использования шайб или калибровки инструмента.
Резьбовое крепёжное изделие может утратить силу зажима без видимого внешнего поворота. Именно поэтому контрольные метки полезны для обнаружения поворота, однако они не измеряют предварительное натяжение. Если оборудование относится к категории критичного по безопасности, находится под давлением или подлежит контролируемой процедуре, следует руководствоваться действующей технической спецификацией и установленным порядком согласования, а не применять универсальное значение повторной затяжки.
Проверить соединение перед увеличением крутящего момента
Не используйте дополнительный крутящий момент в качестве первого диагностического действия. Сначала изолируйте оборудование в соответствии с требованиями, задокументируйте исходное состояние и сравните соединение с утверждённым чертежом или инструкцией по техническому обслуживанию. Обратите внимание на фреттинг на контактной поверхности соединения, сжатые покрытия, сплющенные шайбы, выдавливание прокладки, продукты коррозии, заедание, повреждение резьбы и удлинённые отверстия. Механическое крепёжное изделие, внешне целое, может всё ещё работать при изменённой опорной поверхности.
Очищайте только в соответствии с утверждённой процедурой. Очищенный и смазанный нержавеющий крепёжный элемент может демонстрировать существенно иную силу трения по сравнению с сухим, уже использованным компонентом. Повторное применение старого значения крутящего момента после такой замены может привести к иному значению зажимного усилия. Аналогично, замена шайбы, изменение покрытой поверхности или применение обработки резьбы изменяют условия сборки, для которых изначально был установлен крутящий момент.
Проверьте крепёжное изделие и сопрягаемые детали совместно
Измерьте длину зацепления резьбы, проверьте соответствие профиля и шага резьбы, а также осмотрите как наружную, так и внутреннюю резьбу. Замените повреждённый резьбовой крепёжный элемент вместо попытки компенсировать дефект увеличением крутящего момента. Также проверьте стопку соединяемых деталей: отсутствующая заклёпочная шайба повышенной твёрдости, мягкая окрашенная поверхность или деформированный фланец могут создать впечатление, что проблема вызвана крепёжным элементом, тогда как истинная причина лежит в материале, зажатом соединением.
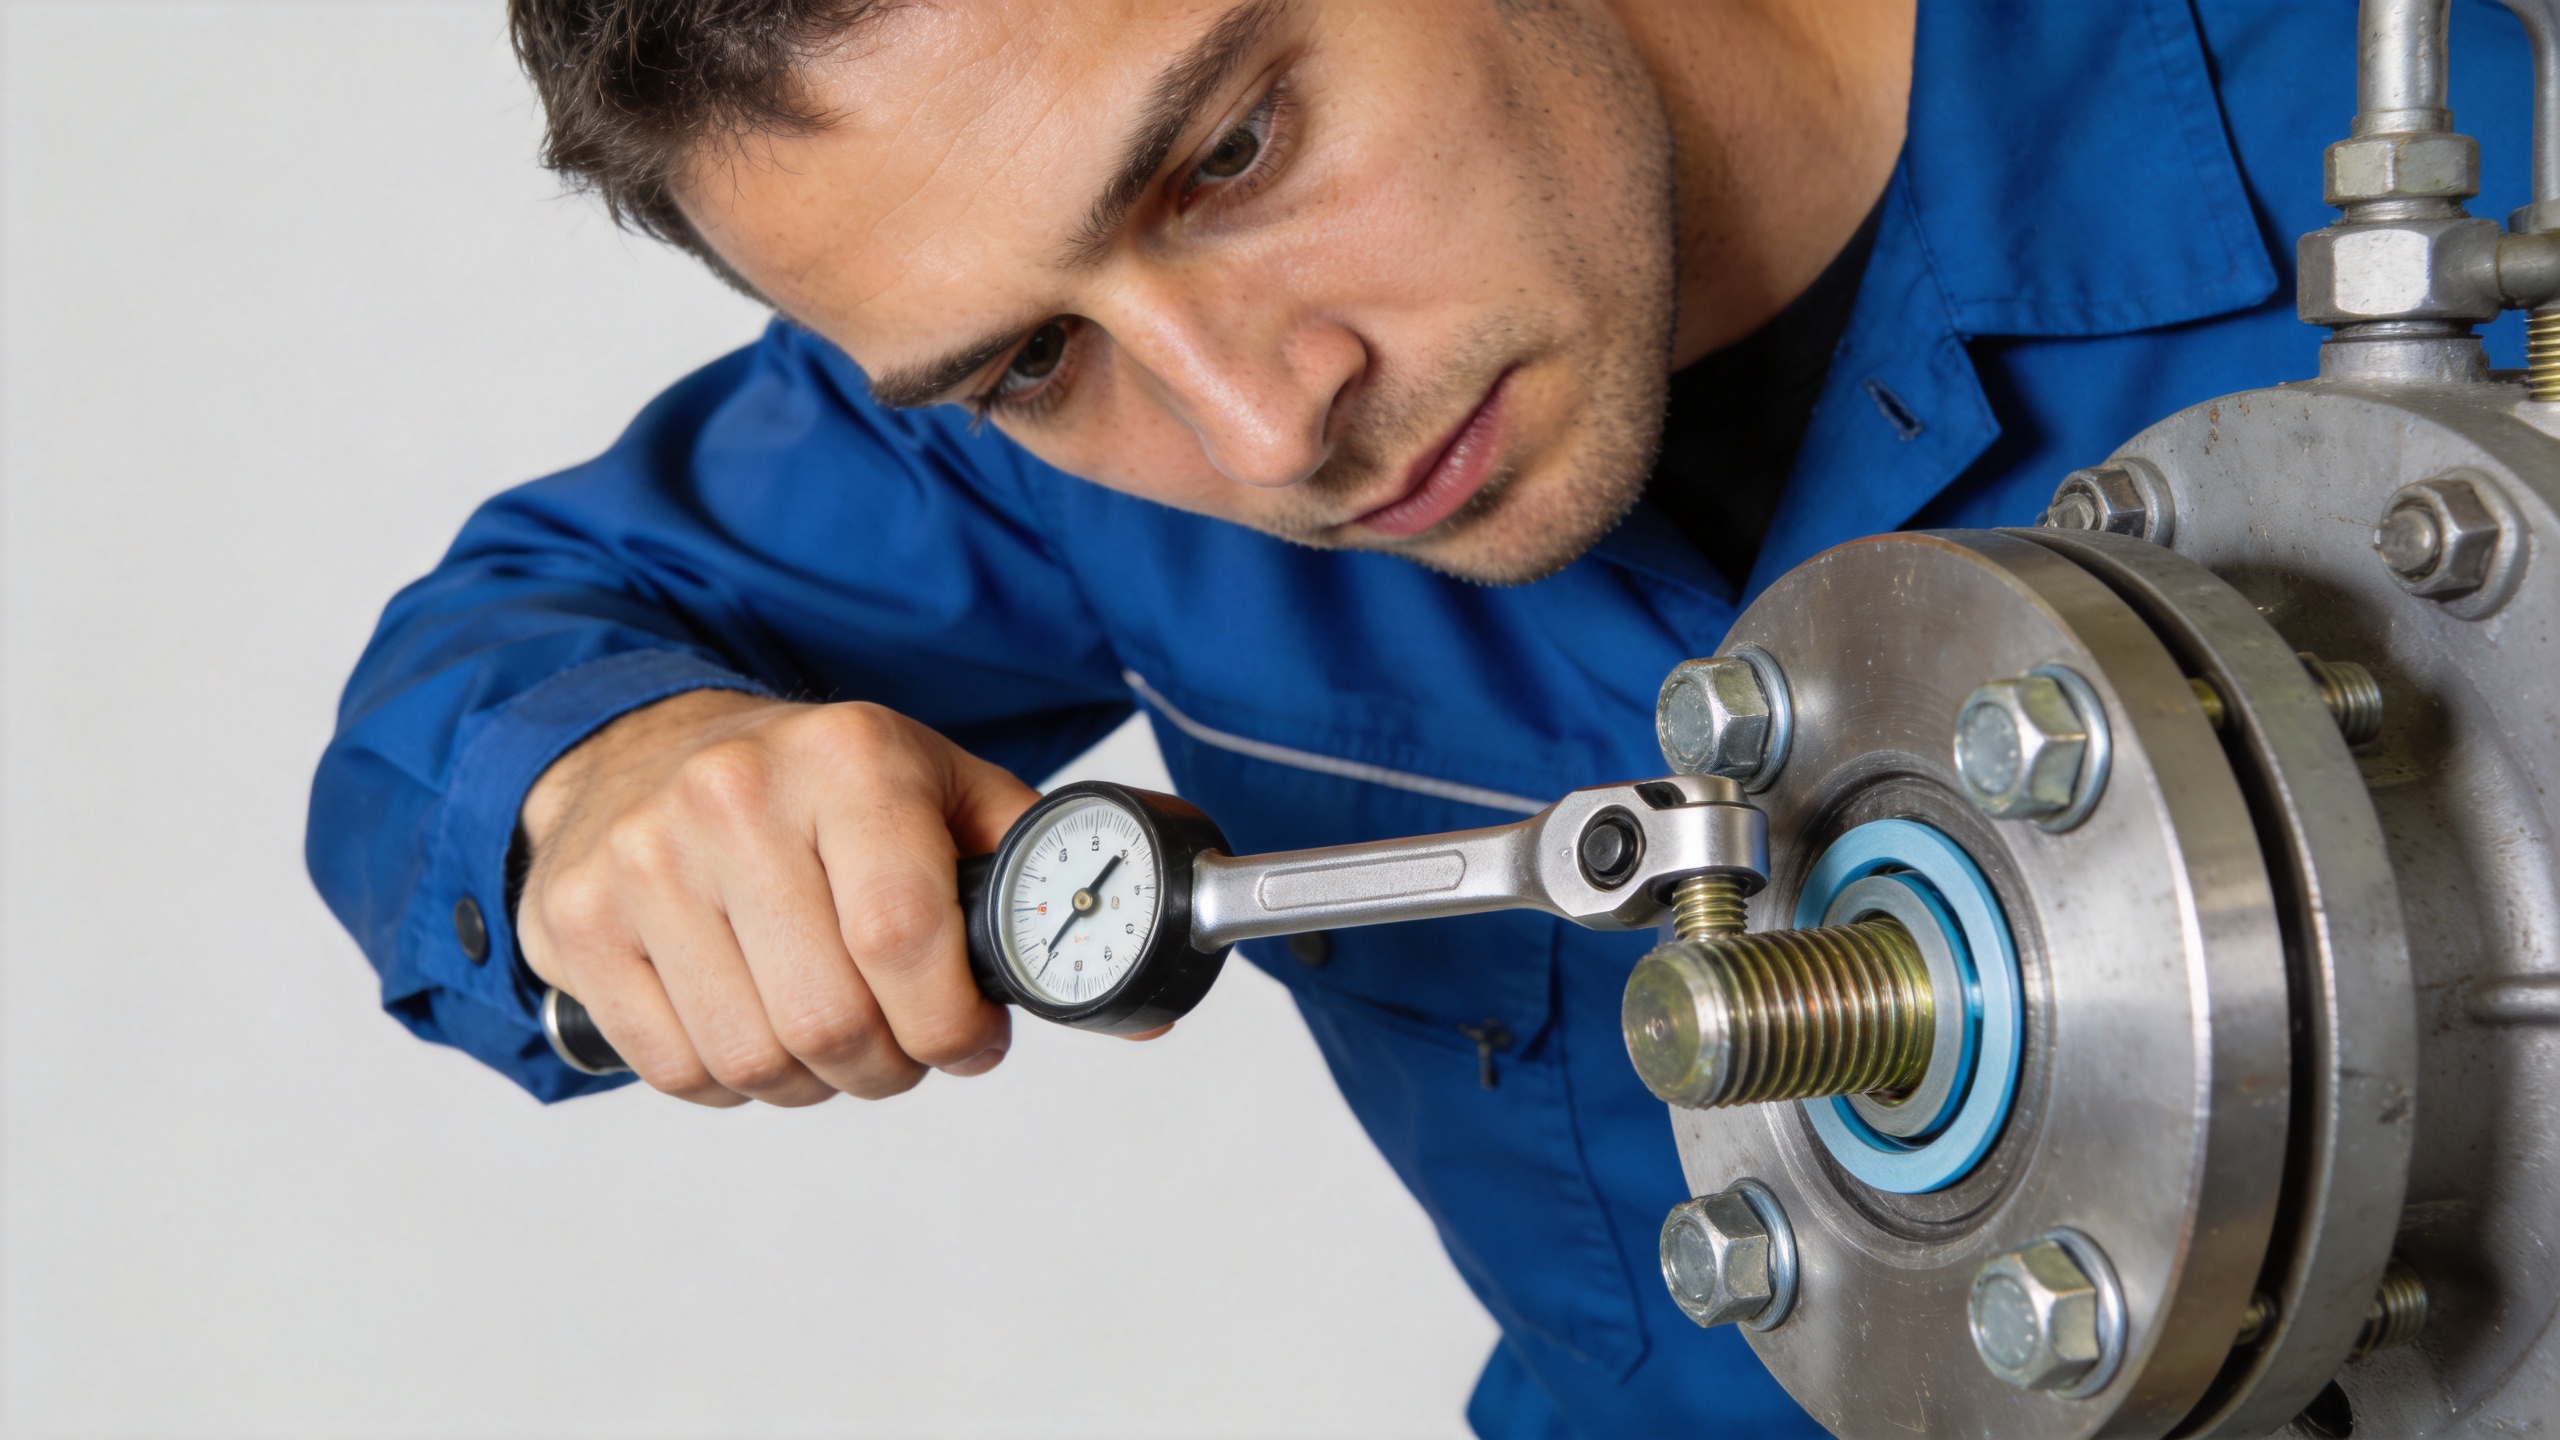
Выявите механизм потери зажимного усилия
Релаксация за счёт вдавливания — типичное явление после сборки. Микроскопические выступы на резьбе и опорных поверхностях сплющиваются под нагрузкой, что приводит к уменьшению эффективной высоты стопки и снижению натяжения. Мягкие покрытия, герметики для соединений и прокладки могут дополнительно усиливать оседание. В такой ситуации, при условии, что конструкция и эксплуатационная процедура это допускают, может быть целесообразно выполнить документированную проверку первоначального оседания.
Вибрация имеет иной характер. Циклическое поперечное перемещение может уменьшить предварительный натяг и в конечном итоге способствовать относительному повороту. Тепловые циклы добавляют ещё один механизм: крепёжный элемент и соединяемые компоненты могут расширяться с разной скоростью, что приводит к изменению нагрузки при изменении температуры. Проверка крутящего момента при холодном состоянии не отражает реального состояния соединения при рабочей температуре. В плане технического обслуживания должно быть чётко указано состояние, при котором проводится осмотр — холодное, тёплое, разгруженное, нагруженное или после заданного времени выдержки — чтобы результаты можно было сравнивать объективно.
Возникает соблазн предположить, что применение специального крепёжного элемента повышенной прочности решает проблему повторяющейся потери крутящего момента. Класс прочности может иметь значение, однако он не устраняет проседание контактной поверхности, недостаточную длину резьбового зацепления, низкую жёсткость соединения или технологическую операцию, при которой коэффициент трения каждый раз изменяется при разборке. Выбирайте корректирующее решение, соответствующее конкретному механизму.
Применяйте контролируемый процесс повторного затягивания и проверки
- Определите утверждённое состояние. Записать размер крепёжного элемента, его класс прочности, покрытие, смазку или обработку, расположение шайб, используемый инструмент для затяжки, последовательность затяжки и состояние поверхностей соединения.
- Заменить несоответствующие детали. Снять и заменить детали с повреждённой резьбой, залипанием, коррозией, влияющей на посадку, деформированными шайбами или сомнительной прослеживаемостью. Не допускается комбинирование новых и использованных компонентов без утверждённого метода.
- Восстановить расчётную высоту пакета. Устранить зазоры, избыточное накопление покрытия, повреждённые опорные поверхности или отсутствующие крепёжные элементы до начала затяжки. Затяжка деформированного пакета может скрыть основную проблему.
- Применить указанную последовательность. Использовать заданный крестообразный порядок, многоступенчатые проходы и калиброванный инструмент там, где это требуется. Последовательность важна, поскольку затяжка одной стороны фланца или крышки может перераспределить силу зажима между другими крепёжными элементами.
- Проверить методом, подходящим для данного соединения. Для критических соединений в инженерном плане может быть предусмотрено управление углом затяжки, удлинением болта, ультразвуковое измерение, прямое указание усилия затяжки или другой подтверждённый метод. Только крутящий момент может быть достаточным лишь в тех случаях, когда проектом установлено его достаточное значение.
- Зарегистрируйте результат после заданного периода эксплуатации. Укажите количество рабочих циклов, воздействие температуры, наблюдения за вибрацией и любые результаты повторных проверок. Такая запись помогает отличить однократное прилегание от постоянной проблемы в соединении.
Стройте циклы технического обслуживания на основе доказательств, а не привычки.
Для оборудования с регулярным обслуживанием используйте первые несколько циклов для выявления тенденции. Записывайте точную конфигурацию крепёжных элементов и любые изменения в технологическом процессе. Если потеря крутящего момента начинается после нанесения нового покрытия, применения новой мойки или установки заменённой детали, это совпадение по времени является весомым указанием. Если потеря происходит только после нагрева, сосредоточьтесь на термических эффектах и материалах в стеке. Если она следует за воздействием вибрации, проанализируйте перемещение соединения и стратегию фиксации, а не повышайте крутящий момент по привычке.
Работы по техническому обслуживанию крепёжных элементов проходят надёжнее, когда инженеры, специалисты по качеству и персонал по техническому обслуживанию используют один и тот же язык: крутящий момент — это контролируемый входной параметр сборки; сила зажима — это функция, необходимая соединению; а контроль должен соответствовать механизму отказа. Такое различение снижает количество необоснованных замен деталей и направляет внимание на условия соединения, требующие коррекции.
Итоговый контрольный перечень для повторяющейся потери крутящего момента
- Определите, является ли симптомом вращение, релаксация, утечка, смещение или рассеяние показаний инструмента.
- Проверьте резьбу, сопрягаемые поверхности, шайбы, суммарную толщину пакета и прослеживаемость крепёжных изделий.
- Убедитесь, что смазочный материал, покрытие, метод очистки и инструменты для приложения крутящего момента соответствуют утверждённым условиям сборки.
- Применяйте указанную последовательность затяжки и метод проверки, соответствующий степени критичности последствий отказа соединения.
- При повторяющейся потере крутящего момента после выполнения корректирующих действий передайте вопрос ответственному подразделению по проектированию соединений для проведения анализа предварительной нагрузки, жёсткости и эксплуатационных нагрузок.
Когда крепёжный элемент теряет крутящий момент после циклов технического обслуживания, устойчивым решением является задокументированная диагностика, а не повышение значения крутящего момента на ключе. Восстановите правильное состояние соединения, проверьте метод сборки и используйте запись о техническом обслуживании для определения причины: недостаточное прилегание деталей, трение, эксплуатационные нагрузки или конструкция соединения.

