 EN

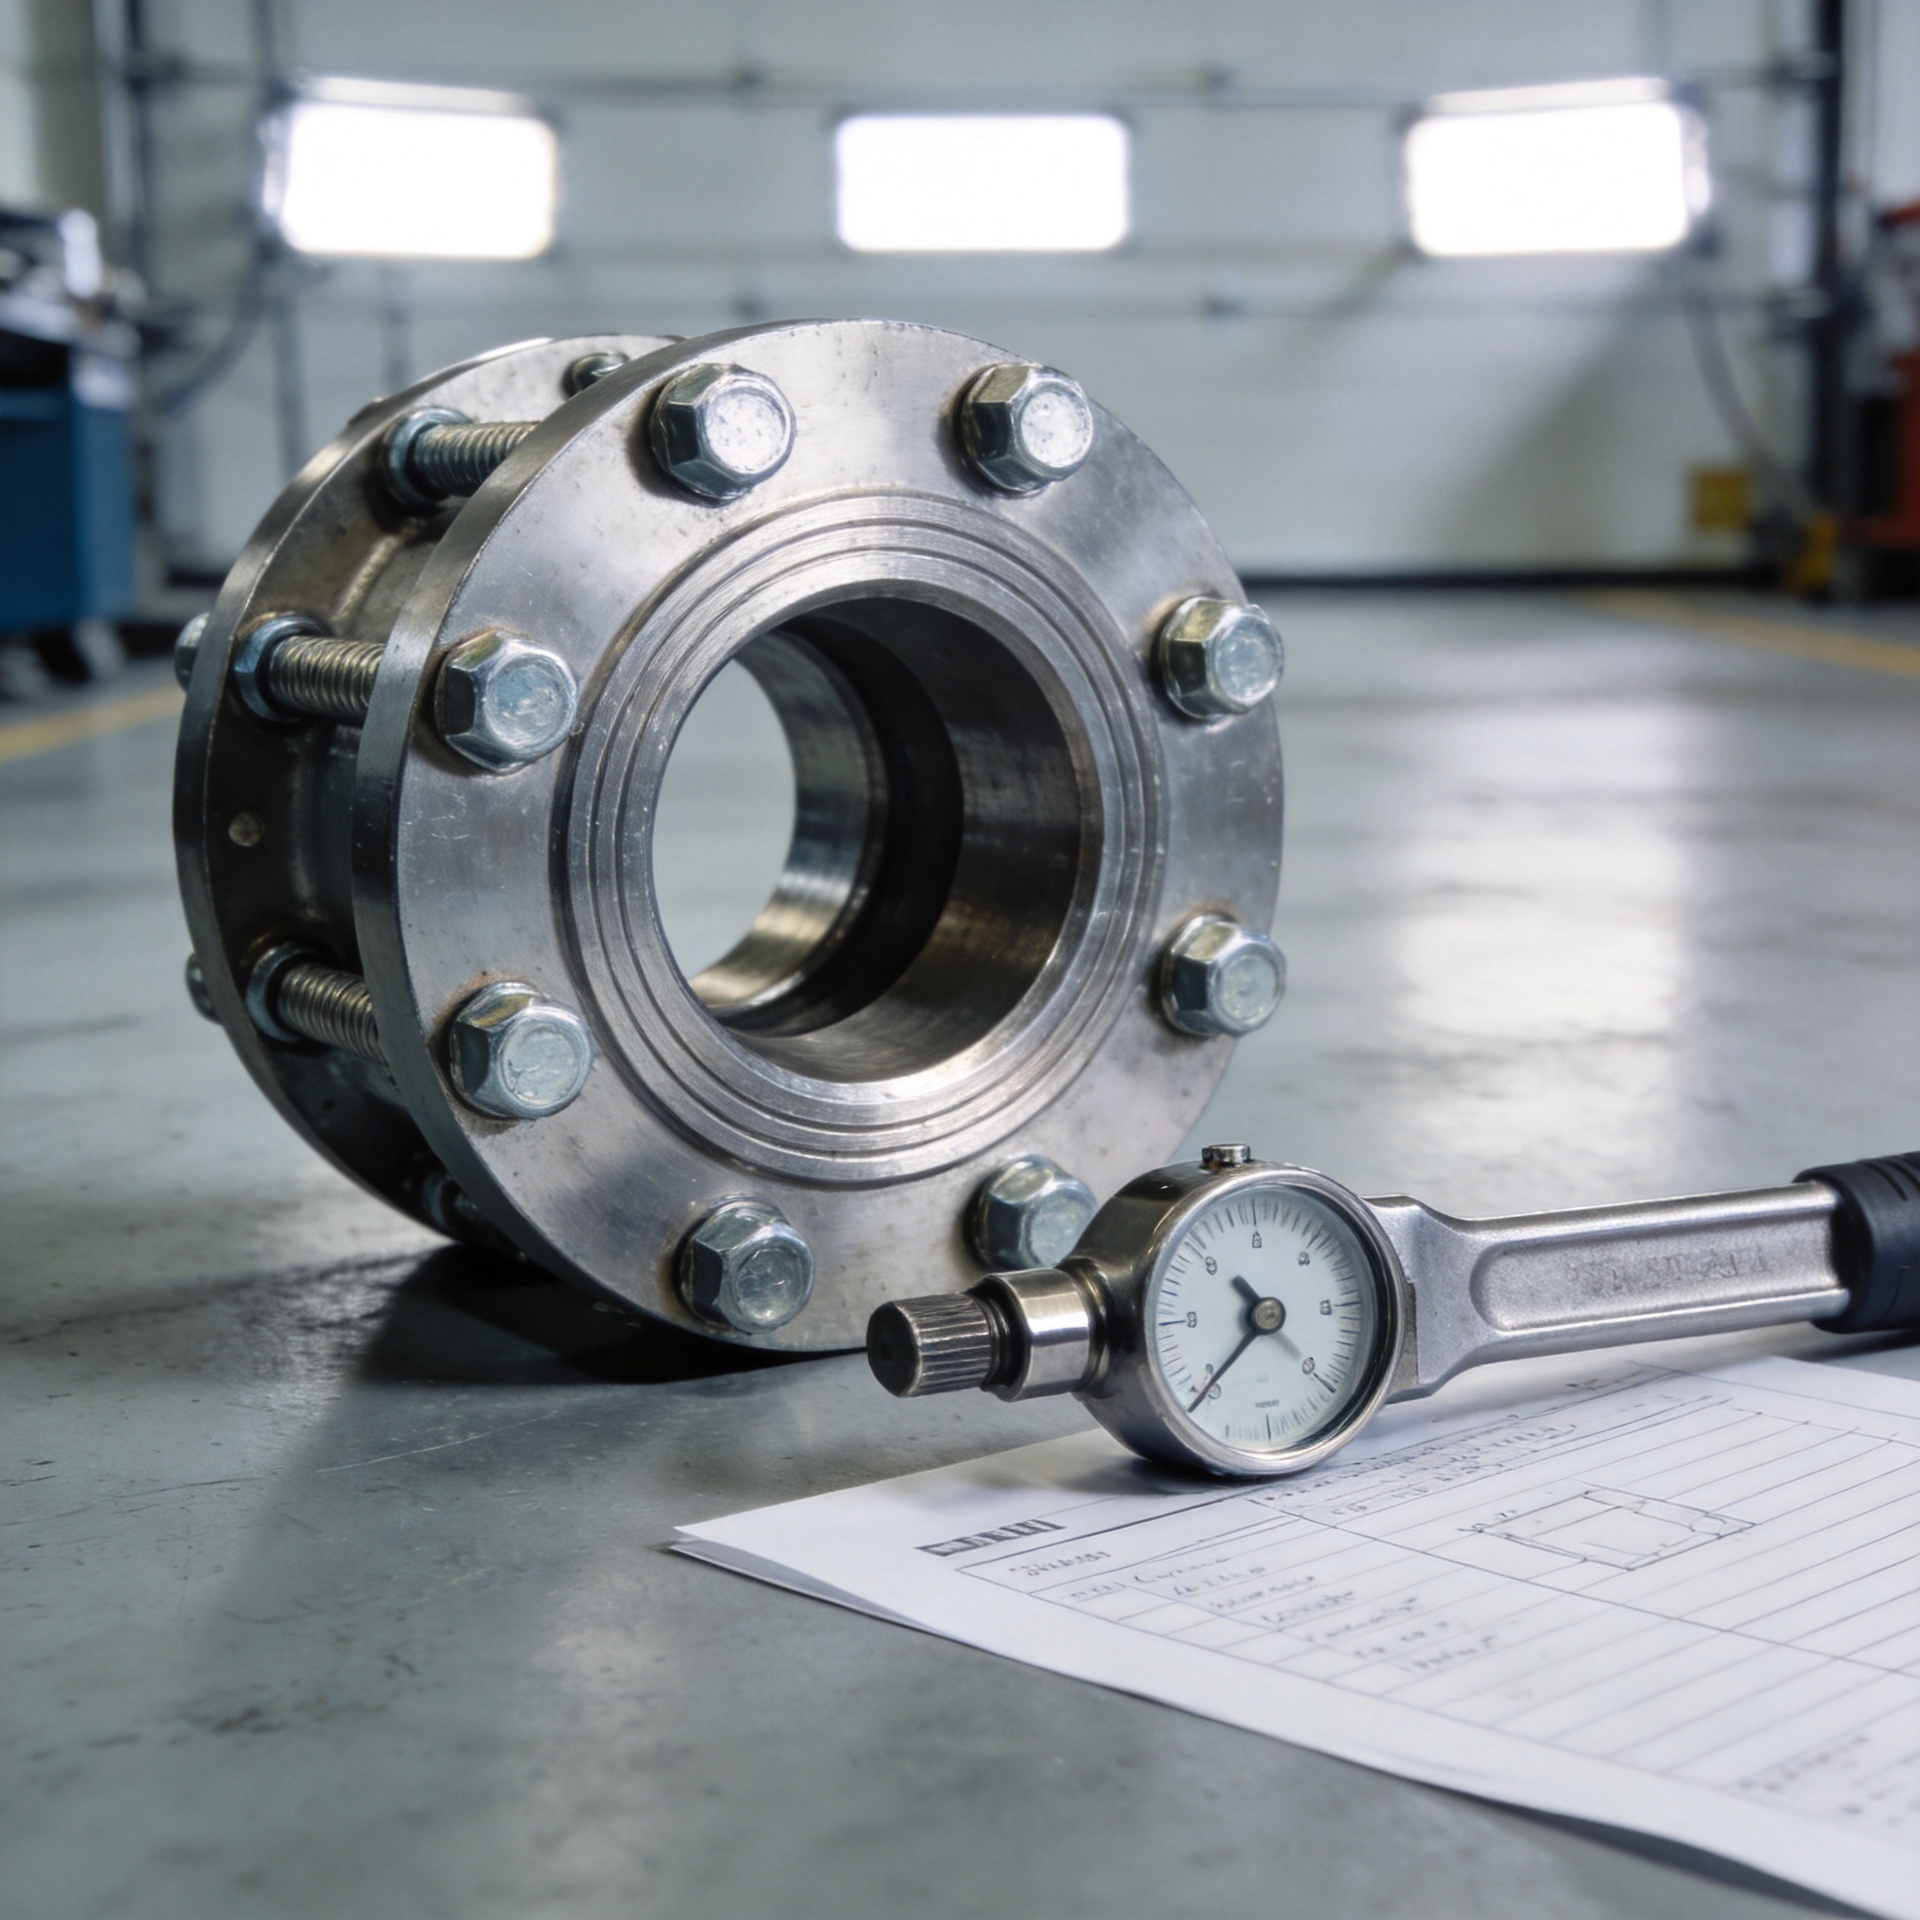
ວິທີແກ້ໄຂບັນຫາການສູນເສຍທອກກີຂອງບ່ອນຈັບຫຼັງຈາກວຟົງການບໍາລຸງຮັກສາ
ສ່ວນປະກອບທີ່ເຊື່ອມຕໍ່ທີ່ບໍ່ສາມາດບັນລຸທອກຄວາມຕຶງທີ່ຄາດຫວັງໄດ້ຫຼັງຈາກການບໍາລຸງຮັກສາຊ້ຳໆ ບໍ່ໄດ້ໝາຍຄວາມວ່າເປັນຊິ້ນສ່ວນທີ່ບົກບ່ອນໂດຍອັດຕະໂນມັດ. ຄຳຖາມທີ່ເປັນປະໂຫຍດຫຼາຍກວ່ານີ້ແມ່ນ: ຈຸດເຊື່ອມຕໍ່ນີ້ໄດ້ສູນເສຍຄວາມຕຶງເບື້ອງຕົ້ນ (preload) ຫຼື ມີການປ່ຽນແປງໃນດ້ານການເສຍດສຽນ (friction), ມີການຢູ່ຕົວ (settling) ທີ່ເຂົ້າກັບພື້ນທີ່ຮັບແຮງ ແລະ ພື້ນທີ່ທີ່ຖືກຈັບຄຳຫຼື ມີການປ່ຽນແປງໃນຂະນະທີ່ຖືກຖອດອອກຫຼືບໍ? ເປັນວິສະວະກອນທີ່ກຳລັງທົບທວນການເລືອກສ່ວນປະກອບທີ່ເຊື່ອມຕໍ່ສຳລັບການປະກອບເຄື່ອງຈັກ, ຂ້ອຍເລີ່ມຕົ້ນດ້ວຍການວິເຄາະເສັ້ນທາງການຮັບແຮງ (load path) ແລະ ບັນທຶກການບໍາລຸງຮັກສາ ກ່ອນທີ່ຈະຕັດສິນໃຈວ່າຈະຕ້ອງປ່ຽນສ່ວນປະກອບທີ່ເຊື່ອມຕໍ່ທີ່ເປັນເກລີ້ວ, ປັບປຸງວິທີການຂັ້ນຕົ້ນໃໝ່ ຫຼື ຕ້ອງທົບທວນອີກຄັ້ງໜຶ່ງຕໍ່ກັບການອອກແບບຈຸດເຊື່ອມຕໍ່.
ທອກຄີແມ່ນຄວາມເຂົ້າໄປຫາການປັບຕັ້ງໃນເວລາຕິດຕັ້ງ; ຈຸດປະສົງທຳມະດາແມ່ນເພື່ອສ້າງຄວາມຕຶງຂອງບອລດ໌ ແລະ ພາສີການຈັບ. ສິ່ງເຫຼົ່ານີ້ມີຄວາມສຳພັນກັນ ແຕ່ບໍ່ສາມາດແລກປ່ຽນກັນໄດ້. ຄວາມເຄື່ອນໄຫວຂອງເສັ້ນເກີດ, ຄວາມເຄື່ອນໄຫວທີ່ຢູ່ເບື້ອງລຸ່ມຫົວ, ການລ້ຽນ, ຄຸນນະພາບຂອງຜິວ, ແລະ ສະພາບການຈັບສາມາດປ່ຽນຜົນໄດ້ຮັບຈາກການຕັ້ງຄ່າທອກຄີດຽວກັນ. ດັ່ງນັ້ນ ຫຼັງຈາກວົງຈອນການບໍາລຸງຮັກສາ ຄ່າທອກຄີທີ່ວັດໄດ້ອາດຈະແຕກຕ່າງກັນ ເຖິງແມ່ນວ່າຊ່າງຈະປະຕິບັດຕາມຄຳແນະນຳກ່ອນໆ ຢ່າງເຂັ້ມງວດ.
ຢືນຢັນວ່າ “ການສູນເສຍທອກຄີ” ໝາຍເຖິງຫຍັງໃນຂະບວນການເຊື່ອມຕໍ່ຂອງບອລດ໌ນີ້
ເລີ່ມຕົ້ນດ້ວຍການແຍກສາມການສັງເກດທີ່ມັກຈະຖືກຈັດເຂົ້າກັນເປັນການສູນເສຍທອກຄີຂອງບອລດ໌. ອັນດັບໜຶ່ງ, ຊ່າງບໍາລຸງຮັກສາອາດຈະພົບວ່າແມ່ກຸນເລີ່ມຫຼຸນກ່ອນທີ່ຈະບັນລຸທອກຄີເປົ້າໝາຍ. ອັນດັບສອງ, ທອກຄີເປົ້າໝາຍອາດຈະບັນລຸແລ້ວ ແຕ່ຂະບວນການເຊື່ອມຕໍ່ຕໍ່ມາອາດຈະຢູ່ຕຳແໜ່ງທີ່ບໍ່ສະເໝີພາບ ຫຼື ມີການຮັ່ວ. ອັນດັບສາມ, ເຄື່ອງມືອາດຈະສະແດງວ່າບັນລຸທອກຄີເປົ້າໝາຍແລ້ວ ແຕ່ພາສີການຈັບຍັງບໍ່ແນ່ນອນ. ແຕ່ລະກໍລະນີຕ້ອງການການຕອບສະຫນອງທີ່ແຕກຕ່າງກັນ.
- ການຫຼຸນກ່ອນທີ່ຈະບັນລຸທອກຄີເປົ້າໝາຍ: ກວດສອບເພື່ອຫາການຝັງ, ເສັ້ນເກີດເສຍ, ໜ້າທີ່ຂອງລູກປືນທີ່ເສຍຫາຍ, ຫຼື ສ່ວນປະກອບທີ່ມີຄວາມໜາແຕກຕ່າງໄປ
- ການຜ່ອນຄວາມຕຶງຊ້ຳຄືນຫຼັງຈາກການໃຊ້ງານ: ທบทວນການສັ່ນ, ການປ່ຽນແປງອຸນຫະພູມ, ການຫຼຸດລົງຂອງຊີລິກອັດ, ການຍຸບຕົວຂອງສີ, ແລະ ຄວາມແຂງແຮງຂອງຂະໜານ
- ຄວາມຮູ້ສຶກຕໍ່ການບີບຂັ້ນຕົ້ນທີ່ປ່ຽນແປງ ຫຼື ມີຄວາມແຕກຕ່າງ: ກວດສອບວ່າການລ້າງ, ນ້ຳມັນລົ້ນ, ຊັ້ນຫຸ້ມ, ວາດເຊີ, ຫຼື ການປັບຄ່າເຄື່ອງມືໄດ້ປ່ຽນລະບົບການເສຍດສ້າງຫຼືບໍ່
ສ່ວນປະກອບທີ່ມີເກີດເສັ້ນເກີດສາມາດສູນເສຍຄວາມແຮງຈັບໂດຍບໍ່ມີການຫຼຸນທີ່ເຫັນໄດ້ຢ່າງຊັດເຈນ. ນີ້ແມ່ນເຫດຜົນທີ່ເຄື່ອງໝາຍການຕິດຕາມ (witness marks) ມີປະໂຫຍດໃນການກວດຫາການຫຼຸນ, ແຕ່ມັນບໍ່ສາມາດວັດແທກຄວາມແຮງຈັບ (preload) ໄດ້. ຖ້າອຸປະກອນນີ້ເປັນສິ່ງທີ່ສຳຄັນຕໍ່ຄວາມປອດໄພ, ມີການຄວບຄຸມຄວາມກົດດັນ, ຫຼື ຢູ່ໃຕ້ຂະບວນການທີ່ຖືກຄວບຄຸມ, ຕ້ອງປະຕິບັດຕາມເອກະສານວິສະວະກຳທີ່ກຳນົດ ແລະ ຂະບວນການເພີ່ມເຕີມທີ່ກຳນົດໄວ້ ແທນທີ່ຈະນຳໃຊ້ຄ່າການບີບຄືນທົ່ວໄປ
ກວດສອບຂະໜານກ່ອນຈະບີບເພີ່ມ
ຢ່າໃຊ້ torque ເພີ່ມເຕີມເປັນການກະ ທໍາ ການກວດສອບ ທໍາ ອິດ. ທໍາ ອິດແຍກອຸປະກອນຕາມຄວາມຕ້ອງການ, ເອກະສານສະພາບທີ່ພົບເຫັນ, ແລະປຽບທຽບການເຊື່ອມຕໍ່ກັບຮູບແຕ້ມທີ່ຖືກອະນຸມັດຫຼື ຄໍາ ແນະ ນໍາ ການ ບໍາ ລຸງຮັກສາ. ຊອກຫາຄວາມກັງວົນຢູ່ເທິງ ຫນ້າ ທີ່ຕິດຕໍ່ກັບໂຊມ, ການເຄືອບທີ່ຖືກກົດ, ເຄື່ອງປັ້ນທີ່ຖືກແຊ່, ການຖອກ gasket, ຜະລິດຕະພັນການກັດກ່ອນ, galling, ຄວາມເສຍຫາຍຂອງ thread, ແລະຮູທີ່ຍືດຍາວ. ເຄື່ອງເຊື່ອມຕໍ່ກົນຈັກທີ່ເບິ່ງຄືວ່າບໍ່ເສຍຫາຍຍັງສາມາດເຮັດວຽກຕໍ່ ຫນ້າ ທີ່ວາງທີ່ປ່ຽນແປງ.
ລ້າງໃຫ້ສະອາດເທົ່ານັ້ນ ຕາມຂັ້ນຕອນທີ່ໄດ້ຮັບອະນຸຍາດ. ເຄື່ອງເຊື່ອມຕໍ່ສະແຕນເລດທີ່ຖືກ ທໍາ ຄວາມສະອາດແລະນ້ ໍາ ມັນສາມາດພັດທະນາການຂັດຂ້ອງທີ່ແຕກຕ່າງກັນຫຼາຍຈາກສ່ວນປະກອບທີ່ແຫ້ງ, ໃຊ້. ການ ນໍາ ໃຊ້ຄືນມູນຄ່າ torque ເກົ່າຫຼັງຈາກການປ່ຽນແປງນັ້ນອາດຈະເຮັດໃຫ້ຄວາມກົດດັນ clamp ແຕກຕ່າງກັນ. ເຊັ່ນດຽວກັນ, ການທົດແທນເຄື່ອງລ້າງ, ປ່ຽນພື້ນຜິວທີ່ຖືກເຄືອບ, ຫຼື ນໍາ ໃຊ້ການປິ່ນປົວ thread ປ່ຽນສະພາບການປະກອບທີ່ສະ ຫນັບ ສະ ຫນູນ ຄໍາ ແນະ ນໍາ torque ຕົ້ນສະບັບ.
ກວດເບິ່ງເຄື່ອງຕິດແລະສ່ວນທີ່ຈັບຄູ່ຮ່ວມກັນ
ວັດແທກການເຂົ້າກັນຂອງເສັ້ນເກີດ, ຢືນຢັນຮູບຮ່າງແລະຄວາມຫ່າງຂອງເສັ້ນເກີດທີ່ເຂົ້າກັນໄດ້, ແລະ ຕີນໃຈເສັ້ນເກີດທັງດ້ານຊາຍແລະດ້ານຍິງ. ແທນເຄື່ອງຈັກທີ່ເສຍຫາຍດ້ວຍເຄື່ອງຈັກໃໝ່ ແທນທີ່ຈະພະຍາຍາມປົກປິດຂໍ້ບົກຜ່ອງດ້ວຍການເພີ່ມທອກກີ. ຍັງຕ້ອງຕີນໃຈຊຸດຂອງຂໍ້ຕໍ່ອີກດ້ວຍ: ການຂາດແວຶ່ນທີ່ຖືກຕີດ້ວຍຄວາມຮ້ອນ, ພື້ນທີ່ທີ່ຖືກທາສີທີ່ອ່ອນ, ຫຼື ຟາລັງທີ່ເບີ່ງເບົາໆເປັນຮູບຮ່າງທີ່ບໍ່ຖືກຕ້ອງ ສາມາດເຮັດໃຫ້ເຄື່ອງຈັກທີ່ດີເບິ່ງຄືວ່າເປັນເຫດຜົນ ເຖິງແມ່ນວ່າບັນຫາທີ່ແທ້ຈິງຈະຢູ່ທີ່ວັດຖຸທີ່ຖືກຈັບຄູ່.
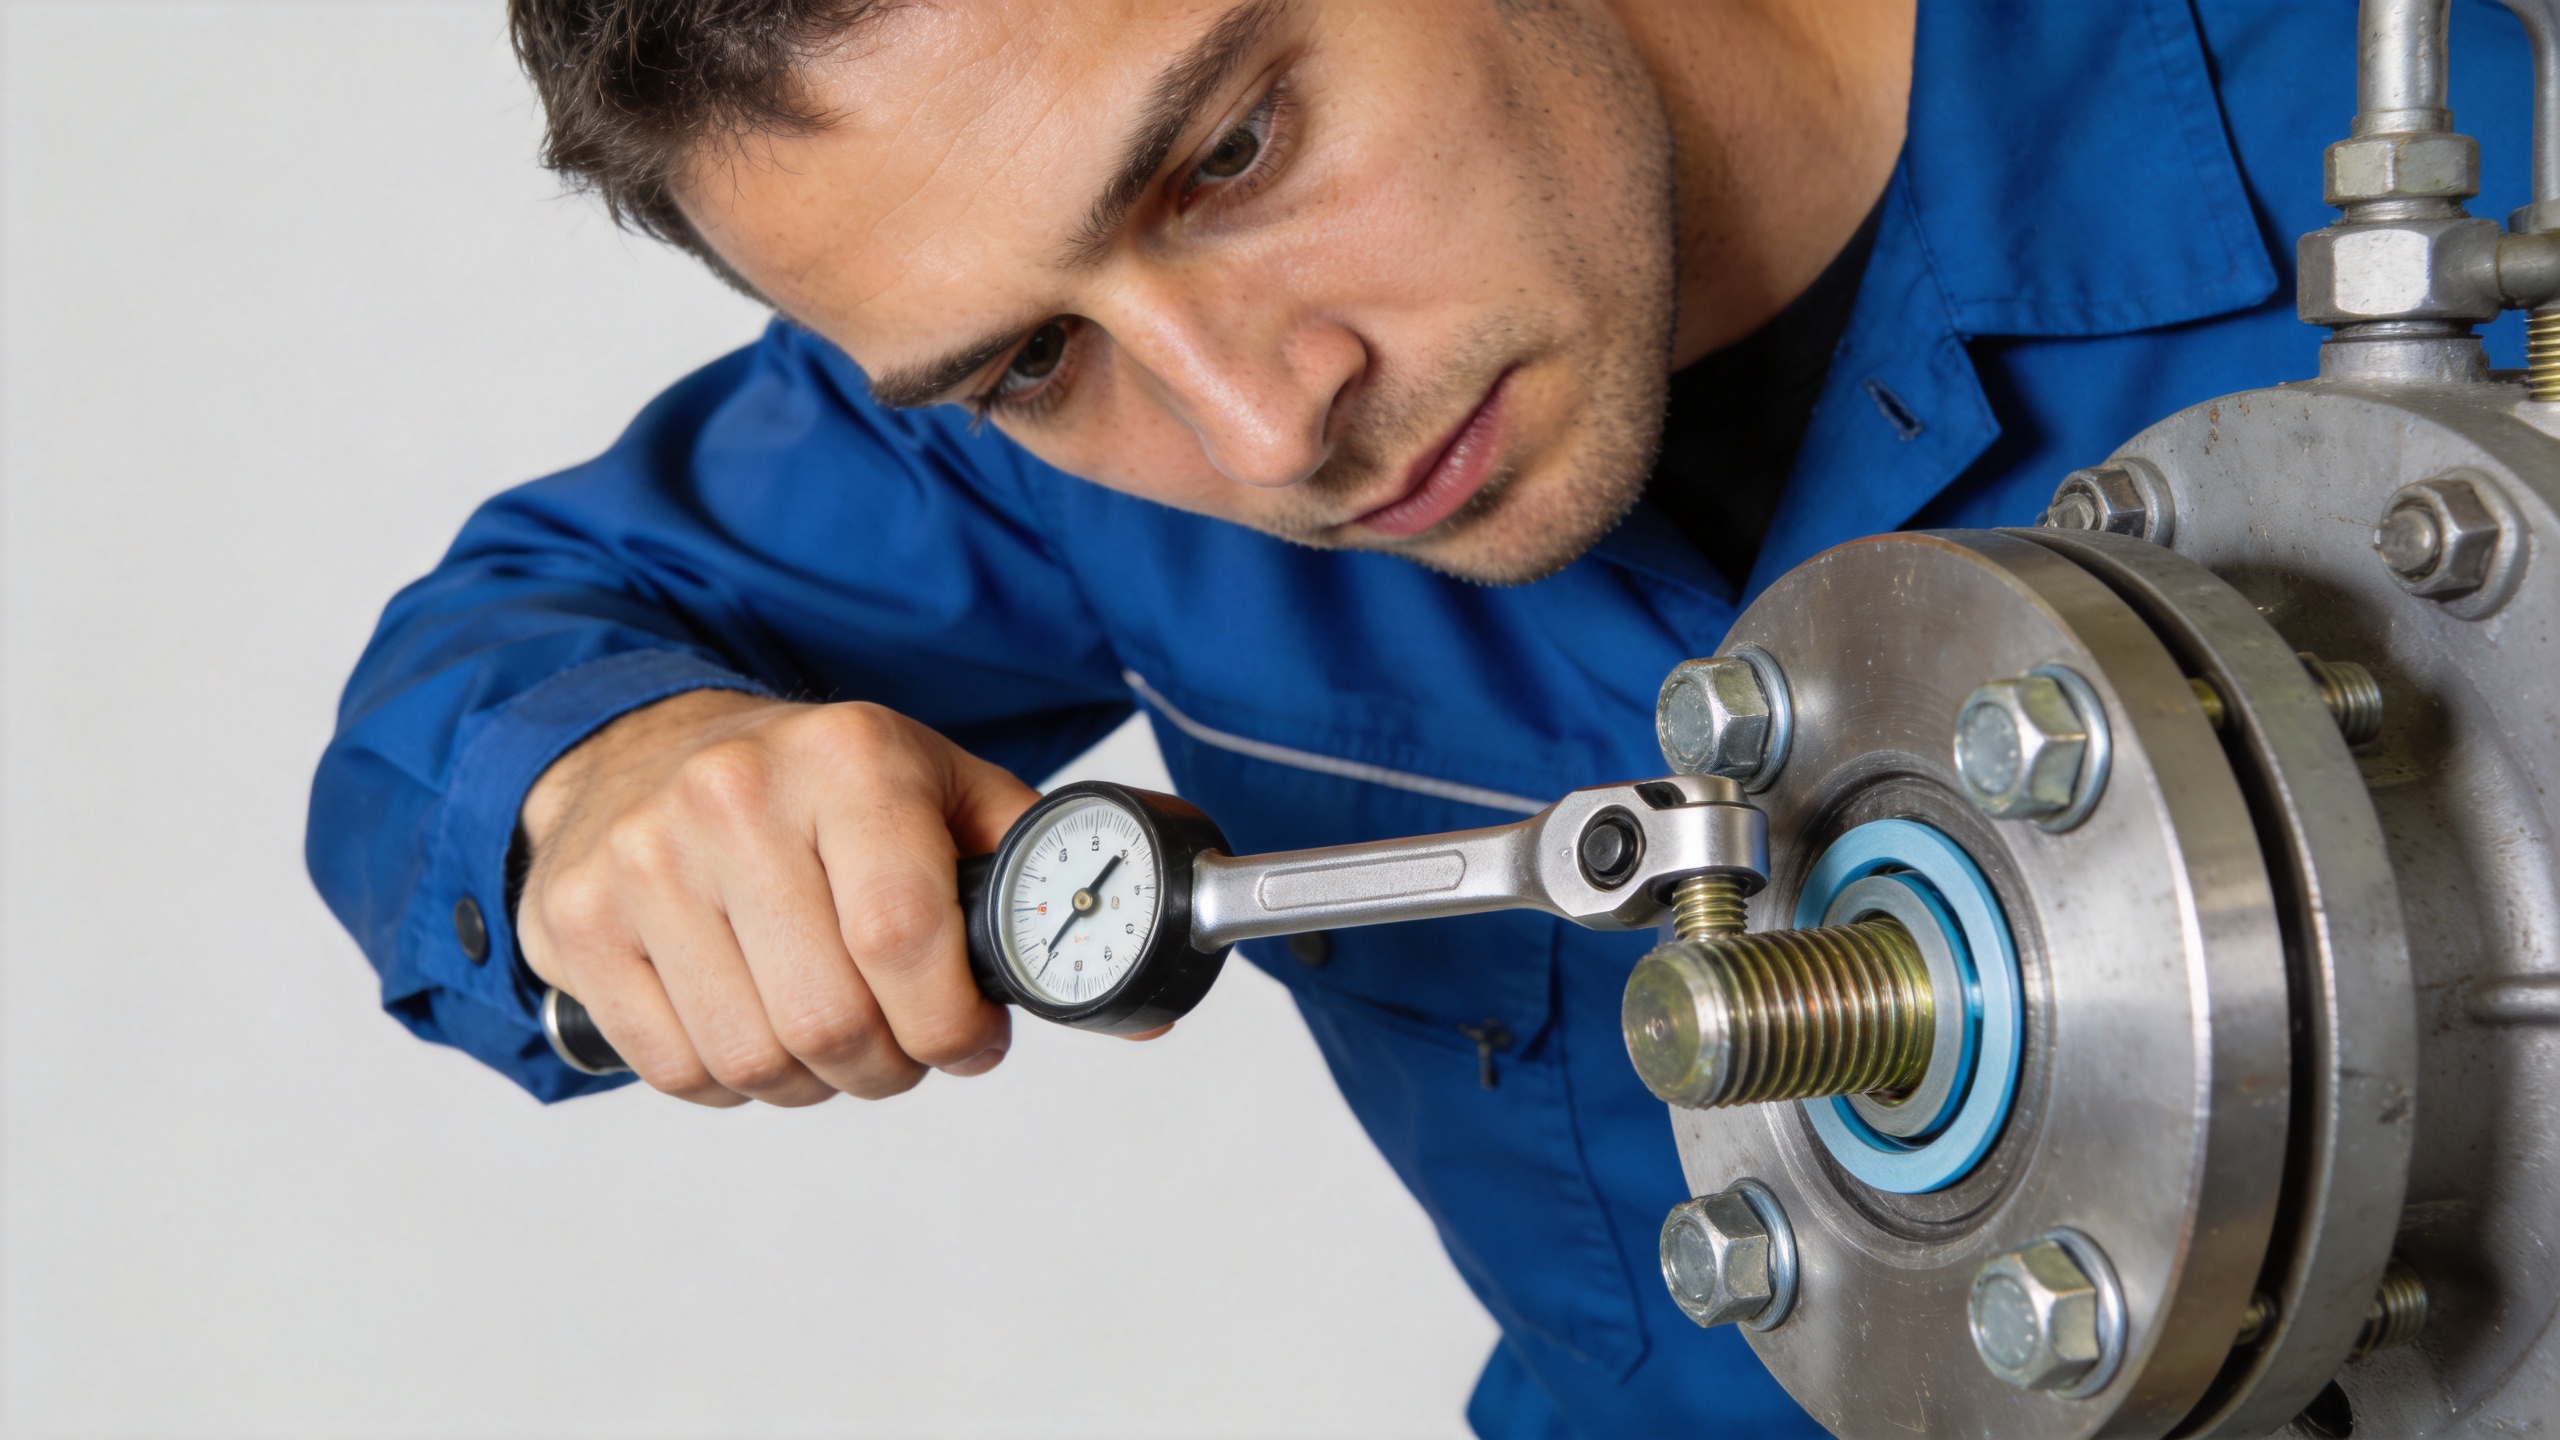
ຊອກຫາເຫດຜົນທີ່ເຮັດໃຫ້ການຈັບຄູ່ຫຼຸດລົງ
ການຜ່ານເຂົ້າໄປໃນວັດຖຸ (embedment relaxation) ແມ່ນເກີດຂື້ນທົ່ວໄປຫຼັງຈາກການຕິດຕັ້ງ. ຈຸດທີ່ສູງຂື້ນເລັກນ້ອຍໃນເສັ້ນເກີດ ແລະ ໜ້າທີ່ຮັບແຮງຈະຖືກບີບໃຫ້ແຕ່ງເປັນເນື້ອທີ່ເລີຍ ໃຕ້ການເຄື່ອນໄຫວ, ອັນເຮັດໃຫ້ຄວາມສູງຂອງຊຸດຫຼຸດລົງ ແລະ ທຳໃຫ້ຄວາມຕຶງຫຼຸດລົງ. ການຫຸ້ມດ້ວຍວັດຖຸທີ່ອ່ອນ, ວັດຖຸປິດຂໍ້ຕໍ່, ແລະ ການໃຊ້ຈອຍ (gaskets) ສາມາດເຮັດໃຫ້ເກີດການຕົກຕິ່ງເພີ່ມເຕີມ. ໃນສະຖານະການນີ້, ການກວດສອບການຕົກຕິ່ງເບື້ອງຕົ້ນທີ່ມີເອກະສານບັນທຶກອາດຈະເໝາະສົມ ເມື່ອການອອກແບບ ແລະ ວິທີການໃຊ້ງານອະນຸຍາດ.
ການສັ່ນໄຫວແຕກຕ່າງກັນ. ການເຄື່ອນທີ່ຂ້າມແບບເປັນວຟົງຈະຫຼຸດຜ່ອນການເຄື່ອນທີ່ລ່ວງໆໄປ (preload) ແລະ ສຸດທ້າຍຈະເຮັດໃຫ້ເກີດການເລື່ອນທີ່ສຳພັນກັນ. ການປ່ຽນແປງອຸນຫະພູມຢ່າງຕໍ່ເນື່ອງເພີ່ມກົນໄກອີກຢ່າງໜຶ່ງ: ສ່ວນປະກອບທີ່ຖືກຂັນແລະສ່ວນປະກອບທີ່ເຊື່ອມຕໍ່ກັບມັນອາດຈະຂະຫຍາຍຕัวດ້ວຍອັດຕາທີ່ແຕກຕ່າງກັນ, ຈຶ່ງເຮັດໃຫ້ແຮງທີ່ເກີດຂື້ນປ່ຽນແປງໄປຕາມການປ່ຽນແປງຂອງອຸນຫະພູມ. ການກວດສອບທໍລະກິດ (torque) ໃນສະພາບທີ່ເຢັນອາດຈະບໍ່ສາມາດອະທິບາຍສະພາບຂອງຂໍ້ຕໍ່ໄດ້ຢ່າງຖືກຕ້ອງໃນເວລາທີ່ເຄື່ອງຈັກກຳລັງເຮັດວຽກ. ແຜນການບໍາລຸງຮັກສາຄວນກຳນົດສະພາບການທີ່ຈະກວດສອບ—ເຢັນ, ອຸ່ນ, ບໍ່ມີຄວາມກົດດັນ, ເຕັມໄປດ້ວຍແຮງ, ຫຼື ຫຼັງຈາກຢູ່ນິ້ງໄວ້ເປັນເວລາທີ່ກຳນົດໄວ້—ເພື່ອໃຫ້ຜົນໄດ້ຮັບສາມາດເປີຽບเทີຍບກັນໄດ້ຢ່າງມີຄວາມໝາຍ.
ມັນເປັນເລື່ອງທີ່ດຶງດູດໃຈທີ່ຈະຄິດວ່າສະລັອດທີ່ມີຄວາມແຂງແຮງສູງຂື້ນເປັນສິ່ງທີ່ເຮັດໃຫ້ບັນຫາການສູນເສຍທໍລະກິດເກີດຂື້ນຊ້ຳໆນັ້ນຫາຍໄປ. ລະດັບຄວາມແຂງແຮງອາດຈະມີຄວາມໝາຍ, ແຕ່ມັນບໍ່ໄດ້ແກ້ໄຂບັນຫາດັ່ງຕໍ່ໄປນີ້: ພື້ນທີ່ຕິດຕໍ່ທີ່ມີການຢູ່ຕົວ (settling), ການເຂົ້າກັນທີ່ບໍ່ພຽງພໍ, ຂໍ້ຕໍ່ທີ່ມີຄວາມແຂງແຮງຕໍ່ການເບື່ອງຕໍ່າ (low stiffness), ຫຼື ວິທີການທີ່ເຮັດໃຫ້ຄວາມເສຍດສະຫຼາດ (friction) ເปลີ່ນແປງທຸກຄັ້ງທີ່ເປີດອອກ. ຄວນເລືອກວິທີແກ້ໄຂທີ່ເໝາະສົມກັບກົນໄກທີ່ເກີດບັນຫາ.
ໃຊ້ຂະບວນການການຂັນທົບແລະການຢືນຢັນທີ່ຄວບຄຸມໄດ້
- ກຳນົດສະພາບທີ່ໄດ້ຮັບການອະນຸມັດ ບັນທຶກຂະໜາດ, ລະດັບຄຸນນະພາບ, ພື້ນຜິວ, ວັດສະດຸລ່ອນ, ຫຼື ການປິ່ນປົວຂອງສະກູ, ການຈັດເລີຍແຖວຂອງແວຊເລີ, ເຄື່ອງມືທີ່ໃຊ້ໃນການຂັນ, ລຳດັບການຂັນ, ແລະ ສະພາບຂອງໜ້າປະສົມ.
- ປ່ຽນຊິ້ນສ່ວນທີ່ບໍ່ເຂົ້າເກນ. ຖອດອອກແລ້ວປ່ຽນຊິ້ນສ່ວນທີ່ເສຍຫາຍທີ່ເກີດຈາກເສັ້ນເກີດ (thread), ການຕິດກັນ (galling), ການກັດກິນທີ່ສົ່ງຜົນຕໍ່ການປະສົມ, ແວຊເລີທີ່ເສຍຮູບ, ຫຼື ມີຄວາມສົງໄສຕໍ່ການຕິດຕາມທີ່ມາ. ຢ່ານຳເອົາສ່ວນປະກອບໃໝ່ທີ່ບໍ່ແນ່ໃຈຮ່ວມກັບສ່ວນປະກອບທີ່ໃຊ້ແລ້ວໂດຍບໍ່ມີວິທີການທີ່ໄດ້ຮັບການອະນຸມັດ.
- ຄືນຄ່າການຈັດເລີຍຊັ້ນທີ່ອອກແບບໄວ້. ແກ້ໄຂຊ່ອງຫວ່າງ, ການເກີດຊັ້ນຫຼືການເກີດເຄືອບທີ່ຫນາ, ໜ້າປະສົມທີ່ເສຍຫາຍ, ຫຼື ອຸປະກອນທີ່ຂາດກ່ອນການຂັນ. ການຂັນຊັ້ນທີ່ບໍ່ຖືກຕ້ອງອາດເຮັດໃຫ້ບັນຫາທີ່ແທ້ຈິງຖືກປິດບັງໄວ້.
- ນຳໃຊ້ລຳດັບທີ່ກຳນົດໄວ້. ນຳໃຊ້ລຳດັບການຂັນແບບຂ້າມ (cross-pattern), ຂັ້ນຕອນທີ່ແບ່ງເປັນຂັ້ນ (staged passes), ແລະ ເຄື່ອງມືທີ່ໄດ້ຮັບການປັບຄ່າຢ່າງຖືກຕ້ອງ (calibrated tool) ເມື່ອເໝາະສົມ. ລຳດັບການຂັນມີຄວາມສຳຄັນເພາະການຂັນດ້ານໜຶ່ງຂອງແຜ່ນປິດ (flange) ຫຼື ແຜ່ນປິດ (cover) ອາດເຮັດໃຫ້ແຮງກົດ (clamp load) ແບ່ງຢ່າງບໍ່ເທົ່າທຽມໄປຫາສະກູອື່ນໆ.
- ຢືນຢັນດ້ວຍວິທີທີ່ເໝາະສົມຕໍ່ກັບການປະສົມ. ສຳລັບຂໍ້ຕໍ່ທີ່ສຳຄັນ, ແຜນວິສະວະກຳອາດຈະຕ້ອງການການຄວບຄຸມມຸມ, ການຍືດຕົວຂອງແກນສະກຣູ, ການວັດແທກດ້ວຍຄລື່ນສຽງຄວາມຖີ່ສູງ, ການຊີ້ບອກຄວາມຕຶງໂດຍກົງ, ຫຼື ວິທີການອື່ນທີ່ໄດ້ຮັບການຢືນຢັນ. ການບີບແຮງເທົ່ານັ້ນອາດຈະພໍໃຈເທົ່ານັ້ນໃນເວລາທີ່ການອອກແບບໄດ້ກຳນົດຢ່າງຊັດເຈນວ່າມັນເປັນພຽງພໍ.
- ບັນທຶກຜົນໄດ້ຮັບຫຼັງຈາກໄດ້ຮັບການໃຊ້ງານຕາມທີ່ກຳນົດ. ບັນທຶກຈຳນວນວົງຈອນການເຄື່ອນໄຫວ, ການສຳຜັດກັບອຸນຫະພູມ, ການສັງເກດການສັ່ນ, ແລະ ຜົນໄດ້ຮັບຈາກການກວດສອບຄືນ. ບັນທຶກນີ້ຈະຊ່ວຍແຍກຄວາມແຕກຕ່າງລະຫວ່າງການຕັ້ງຕົວຄັ້ງດຽວກັບບັນຫາຂໍ້ຕໍ່ທີ່ເກີດຂຶ້ນຢ່າງຕໍ່ເນື່ອງ.
ຈັດຕັ້ງວົງຈອນການບໍາຮັກສາໃນເງື່ອນໄຂຂອງຫຼັກຖານ, ບໍ່ແມ່ນໃນເງື່ອນໄຂຂອງນິສັຍ.
ສຳລັບອຸປະກອນທີ່ຕ້ອງບໍາຮັກສາເປັນປະຈຳ, ໃຊ້ວົງຈອນການບໍາຮັກສາບໍ່ກີ່ວາສາມຄັ້ງທຳອິດເພື່ອສ້າງແນວໂນ້ມ. ບັນທຶກການຈັດແຕ່ງຂອງແກນສະກຣູຢ່າງຖືກຕ້ອງ ແລະ ການປ່ຽນແປງໃດໆທີ່ເກີດຂຶ້ນໃນຂະບວນການ. ຖ້າການສູນເສຍການບີບແຮງເລີ່ມຂຶ້ນຫຼັງຈາກການປູກຊັ້ນຫຼືການລ້າງໃໝ່ ຫຼື ການຕິດຕັ້ງຊິ້ນສ່ວນທີ່ເປັນຊິ້ນໃໝ່, ເວລາດັ່ງກ່າວຈະເປັນຂໍ້ບ່ອນທີ່ເຂັ້ມແຂງ. ຖ້າມັນເກີດຂຶ້ນເທົ່ານັ້ນຫຼັງຈາກການຮ້ອນຂຶ້ນ, ຄວນເນັ້ນໃສ່ຜົນກະທົບຈາກອຸນຫະພູມ ແລະ ວັດຖຸທີ່ໃຊ້ໃນການປະກອບ. ຖ້າມັນເກີດຂຶ້ນຫຼັງຈາກການສັ່ນ, ຄວນສັງເກດການເຄື່ອນໄຫວຂອງຂໍ້ຕໍ່ ແລະ ຍຸດທະສາດການລ໊ອກ ແທນທີ່ຈະເພີ່ມການບີບແຮງຢ່າງເປັນນິສັຍ.
ການບໍລິຫານຮັກສາເຄື່ອງຈັກເຮັດວຽກໄດ້ດີຂຶ້ນເມື່ອວິສະວະກຳ ຄຸນນະພາບ ແລະ ການບໍລິຫານຮັກສາໃຊ້ພາສາດຽວກັນ: ການບີບແຮງ (torque) ແມ່ນຄ່າທີ່ຄວບຄຸມໃນຂະບວນການປະກອບ; ການບີບແຮງທີ່ຈັບ (clamp load) ແມ່ນໜ້າທີ່ທີ່ຂະບວນການຕໍ່ຕ້ອງການ; ແລະ ການກວດສອບຕ້ອງສອດຄ່ອງກັບກົນໄກຂອງການລົ້ມເຫຼວ. ການແຍກແຍະທີ່ຊັດເຈນນີ້ຊ່ວຍຫຼຸດຜ່ອນການປ່ຽນຊິ້ນສ່ວນທີ່ບໍ່ຈຳເປັນ ແລະ ນຳໃຫ້ຄວາມສົນໃຈໄປສູ່ສະພາບຂອງຂະບວນການຕໍ່ທີ່ຕ້ອງປັບປຸງ.
ບັນຊີການກວດສອບສຸດທ້າຍສຳລັບການສູນເສຍການບີບແຮງຢ້ຳໆ
- ກຳນົດວ່າອາການແມ່ນການຫຼຸ້ນ, ການເປີດຫຼຸ້ນ, ການຮັ່ວ, ການເຄື່ອນທີ່, ຫຼື ການແຕກຕົວຂອງເຄື່ອງມື.
- ຢືນຢັນເຖິງເກີດເກີດ, ພື້ນທີ່ທີ່ສຳພັນກັນ, ວົງແຫວນ, ຄວາມໜາຂອງຊັ້ນ, ແລະ ການຕິດຕາມເຄື່ອງຈັກ.
- ຢືນຢັນວ່ານ້ຳມັນຫຼໍ່, ຊັ້ນຫຸ້ມ, ວິທີການລ້າງ, ແລະ ເຄື່ອງມືບີບແຮງສອດຄ່ອງກັບສະພາບການປະກອບທີ່ໄດ້ຮັບການອະນຸມັດ.
- ໃຊ້ລຳດັບທີ່ກຳນົດ ແລະ ວິທີການກວດສອບທີ່ເໝາະສົມຕໍ່ຜົນກະທົບຂອງການລົ້ມເຫຼວຂອງຂະບວນການຕໍ່.
- ເພີ່ມຄວາມຮຸນແຮງຕໍ່ການສູນເສຍການບີບແຮງຢ້ຳໆຫຼັງຈາກປັບປຸງ ໂດຍສົ່ງໃຫ້ພາກສ່ວນທີ່ຮັບຜິດຊອບການອອກແບບຂະບວນການຕໍ່ເພື່ອທົບທວນຄືນກ່ຽວກັບການບີບແຮງເບື້ອງຕົ້ນ, ຄວາມແຂງແຮງ, ແລະ ພາລະບັນທຸກໃນການໃຊ້ງານ.
ເມື່ອສ່ວນປະກອບທີ່ໃຊ້ເພື່ອຮັກສາຄວາມຕຶງແຕ່ນີ້ສູນເສຍຄວາມຕຶງຫຼັງຈາກວຟົງການບໍາລຸງຮັກສາ ວິທີການທີ່ຖືກຕ້ອງແລະຍືນຍົງແມ່ນການວິເຄາະທີ່ບັນທຶກໄວ້ຢ່າງເປັນທາງການ ແທນທີ່ຈະເພີ່ມຄ່າການຕັ້ງຄ່າຂອງເຄື່ອງມືບີບ. ປັບປຸງສະພາບຂອງຈຸດເຊື່ອມຕໍ່ໃຫ້ຖືກຕ້ອງ, ຢືນຢັນວິທີການປະກອບ, ແລະໃຊ້ບັນທຶກການບໍາລຸງຮັກສາເພື່ອກຳນົດວ່າບັນຫາເກີດຈາກການນັ່ງຕົວ (seating), ການເສຍດສ້າງ (friction), ພາລະບານໃນການໃຊ້ງານ (service loading), ຫຼື ການອອກແບບຈຸດເຊື່ອມຕໍ່.

