 EN

বাস্তব নির্মাণে স্ক্রু দৈর্ঘ্য এবং পাইলট হোলের ব্যাস মিলিয়ে নেওয়া কেন আবশ্যক
একটা স্ক্রু ড্রয়িং-এ সঠিক দেখালেও বেঞ্চে সমস্যা তৈরি করতে পারে। একটা দীর্ঘ ফাস্টেনার দুটো অংশকে চাপ দেওয়ার আগেই শেষ হয়ে যেতে পারে। একটা ছোট ফাস্টেনার গ্রহণকারী উপাদানে যথেষ্ট এনগেজমেন্ট তৈরি করতে পারে না। একটা খুব টাইট পাইলট হোল কাঠকে ফাটিয়ে দিতে পারে, একটা পাতলা অংশকে বিকৃত করতে পারে, অথবা হেড সহ্য করতে পারে এমন চাপের চেয়ে বেশি ড্রাইভিং টর্ক দাবি করতে পারে। আবার, একটা খুব বড় পাইলট হোল থ্রেডগুলোকে ধরে রাখার জন্য যথেষ্ট উপাদান রেখে দিতে পারে না। বাস্তব নির্মাণে, দৈর্ঘ্য এবং পাইলট হোলের ব্যাস একটা একক ইনস্টলেশন সিদ্ধান্ত—দুটো আলাদা সংখ্যা নয়।
ফাস্টেনার নির্বাচনের দৃষ্টিকোণ থেকে, বাক্সের লেবেলের চেয়ে জয়েন্ট থেকে শুরু করুন। উপাদানগুলো, মোট পুরুত্ব, কাঙ্ক্ষিত ক্ল্যাম্পিং ক্রিয়া, প্রবেশযোগ্য গভীরতা, লোডের দিক, এবং হোলটি পাইলট হোল কি ক্লিয়ারেন্স হোল বা ট্যাপড হোল—এসব চিহ্নিত করুন। এই সংক্ষিপ্ত পর্যালোচনা অনেকগুলো এড়ানো যাওয়া স্ক্রু সমস্যা রোধ করে।
দৈর্ঘ্য হলো ব্যবহারযোগ্য এনগেজমেন্টের ব্যাপার, ফাস্টেনারের সম্পূর্ণ দৈর্ঘ্যের সংখ্যা নয়
স্ক্রু বাছাই করার সময়, প্রথম অংশের মধ্য দিয়ে যাওয়া অংশটি দ্বিতীয় অংশে ধরে রাখার জন্য প্রয়োজনীয় অংশ থেকে আলাদা করুন। প্রথম অংশের জন্য প্রায়শই একটি ক্লিয়ারেন্স হোল প্রয়োজন যাতে স্ক্রুর হেডটি গ্রহণকারী উপাদানের বিরুদ্ধে টান দিয়ে শক্তভাবে ধরে রাখতে পারে। দ্বিতীয় অংশের জন্য উপাদান ও লোডিং অবস্থার উপর ভিত্তি করে যথেষ্ট থ্রেড এনগেজমেন্ট প্রয়োজন। যদি ডিজাইনে ক্ল্যাম্পিং প্রয়োজন হয় এবং থ্রেডগুলি উভয় টুকরোতেই প্রবেশ করে, তবে যোগস্থলটি শক্ত বোধ করতে পারে যদিও অংশগুলির মধ্যে একটি ছোট ফাঁক থেকে যায়।
একটি কাঠের স্ক্রু এখানে, ব্যবহারযোগ্য দৈর্ঘ্যটি উপরের সদস্যের পুরুত্ব, গ্রহণকারী টুকরোতে উপলব্ধ গভীরতা, শস্য দিক, এবং টিপটি যদি একটি ফাঁকা স্থানে পৌঁছায় বা ভেঙে যায়—এসব বিষয়ের উপর নির্ভর করে। শুধুমাত্র দীর্ঘতর স্ক্রুটি স্বয়ংক্রিয়ভাবে শক্তিশালী বিকল্প হয় না। যদি স্ক্রুর টিপটি একটি দৃশ্যমান পৃষ্ঠ থেকে বেরিয়ে আসে, একটি সার্ভিস ক্যাভিটিতে পৌঁছায়, অথবা একটি ব্লাইন্ড হোলের তলায় পৌঁছায়, তবে অতিরিক্ত দৈর্ঘ্য কার্যকরী ধরে রাখার পরিবর্তে একটি নতুন সমস্যা তৈরি করে।
একটি মেশিন স্ক্রু , দৈর্ঘ্যটি অবশ্যই ট্যাপ করা গভীরতা, নাটের পুরুত্ব, ওয়াশার স্ট্যাক এবং যেকোনো অ-থ্রেডেড শোল্ডারের সাথে মিলে যেতে হবে। একটি ব্লাইন্ড ট্যাপড হোলে, একটি মেশিন স্ক্রু জয়েন্ট ক্ল্যাম্প হওয়ার আগেই হোলের তলদেশে স্পর্শ করতে পারে। টর্ক বৃদ্ধি পায়, কিন্তু আসলে অংশগুলো সুরক্ষিত হয় না। থ্রেড গভীরতা পরীক্ষা করুন এবং পয়েন্ট, ট্যাপ জ্যামিতি, চিপস এবং কোটিং ভ্যারিয়েশনের জন্য যথেষ্ট অনুমতি রেখে দিন, বরং প্রতিটি ড্রিল করা গভীরতাকে ব্যবহারযোগ্য থ্রেড গভীরতা হিসেবে বিবেচনা করবেন না।
পাইলট হোল আসলে কী নিয়ন্ত্রণ করে
পাইলট হোল একটি থ্রেডেড স্ক্রুকে একটি পথ প্রদান করে যখন থ্রেডগুলো গঠিত হওয়া বা এনগেজ হওয়ার জন্য যথেষ্ট উপাদান সংরক্ষণ করে। কাঠের ক্ষেত্রে, একটি ব্যবহারিক শুরুর নীতি হলো পাইলট ব্যাসকে স্ক্রুর রুট ব্যাসের সাথে সম্পর্কিত করা, তারপর প্রজাতি, আর্দ্রতা, থ্রেড ফর্ম এবং ফাটলের ঝুঁকির উপর ভিত্তি করে সামঞ্জস্য করা। ঘন কাঠের জন্য সফটউডের তুলনায় সাধারণত বেশি রিলিফ প্রয়োজন। চূড়ান্ত ড্রিল সাইজটি ফাস্টেনার নির্মাতার টেবিল থেকে বা গুরুত্বপূর্ণ জয়েন্টের ক্ষেত্রে প্রতিনিধিত্বমূলক উপাদানে পরীক্ষা করে নির্ধারণ করা উচিত।
সেই পাইলট ছিদ্রটিকে ক্লিয়ারেন্স ছিদ্রের সঙ্গে ভুল করবেন না। ক্লিয়ারেন্স ছিদ্রটি উদ্দেশ্যপূর্ণভাবে এতটাই বড় হয় যাতে স্ক্রু-শ্যাঙ্কটি প্রথম অংশটিকে ধরে না রেখে তা দিয়ে সহজে অতিক্রম করতে পারে। পাইলট ছিদ্রটি গ্রহণকারী উপাদানে থাকে এবং নিয়ন্ত্রিত থ্রেড এনগেজমেন্টকে সমর্থন করে। একটি মেশিন স্ক্রু যখন ট্যাপ করা ধাতব ছিদ্রে প্রবেশ করে, তখন প্রাসঙ্গিক ড্রিল ব্যাস হল নির্বাচিত থ্রেডের জন্য ট্যাপ-ড্রিল সাইজ, কাঠের শৈলীর পাইলট-ছিদ্র নিয়ম নয়।
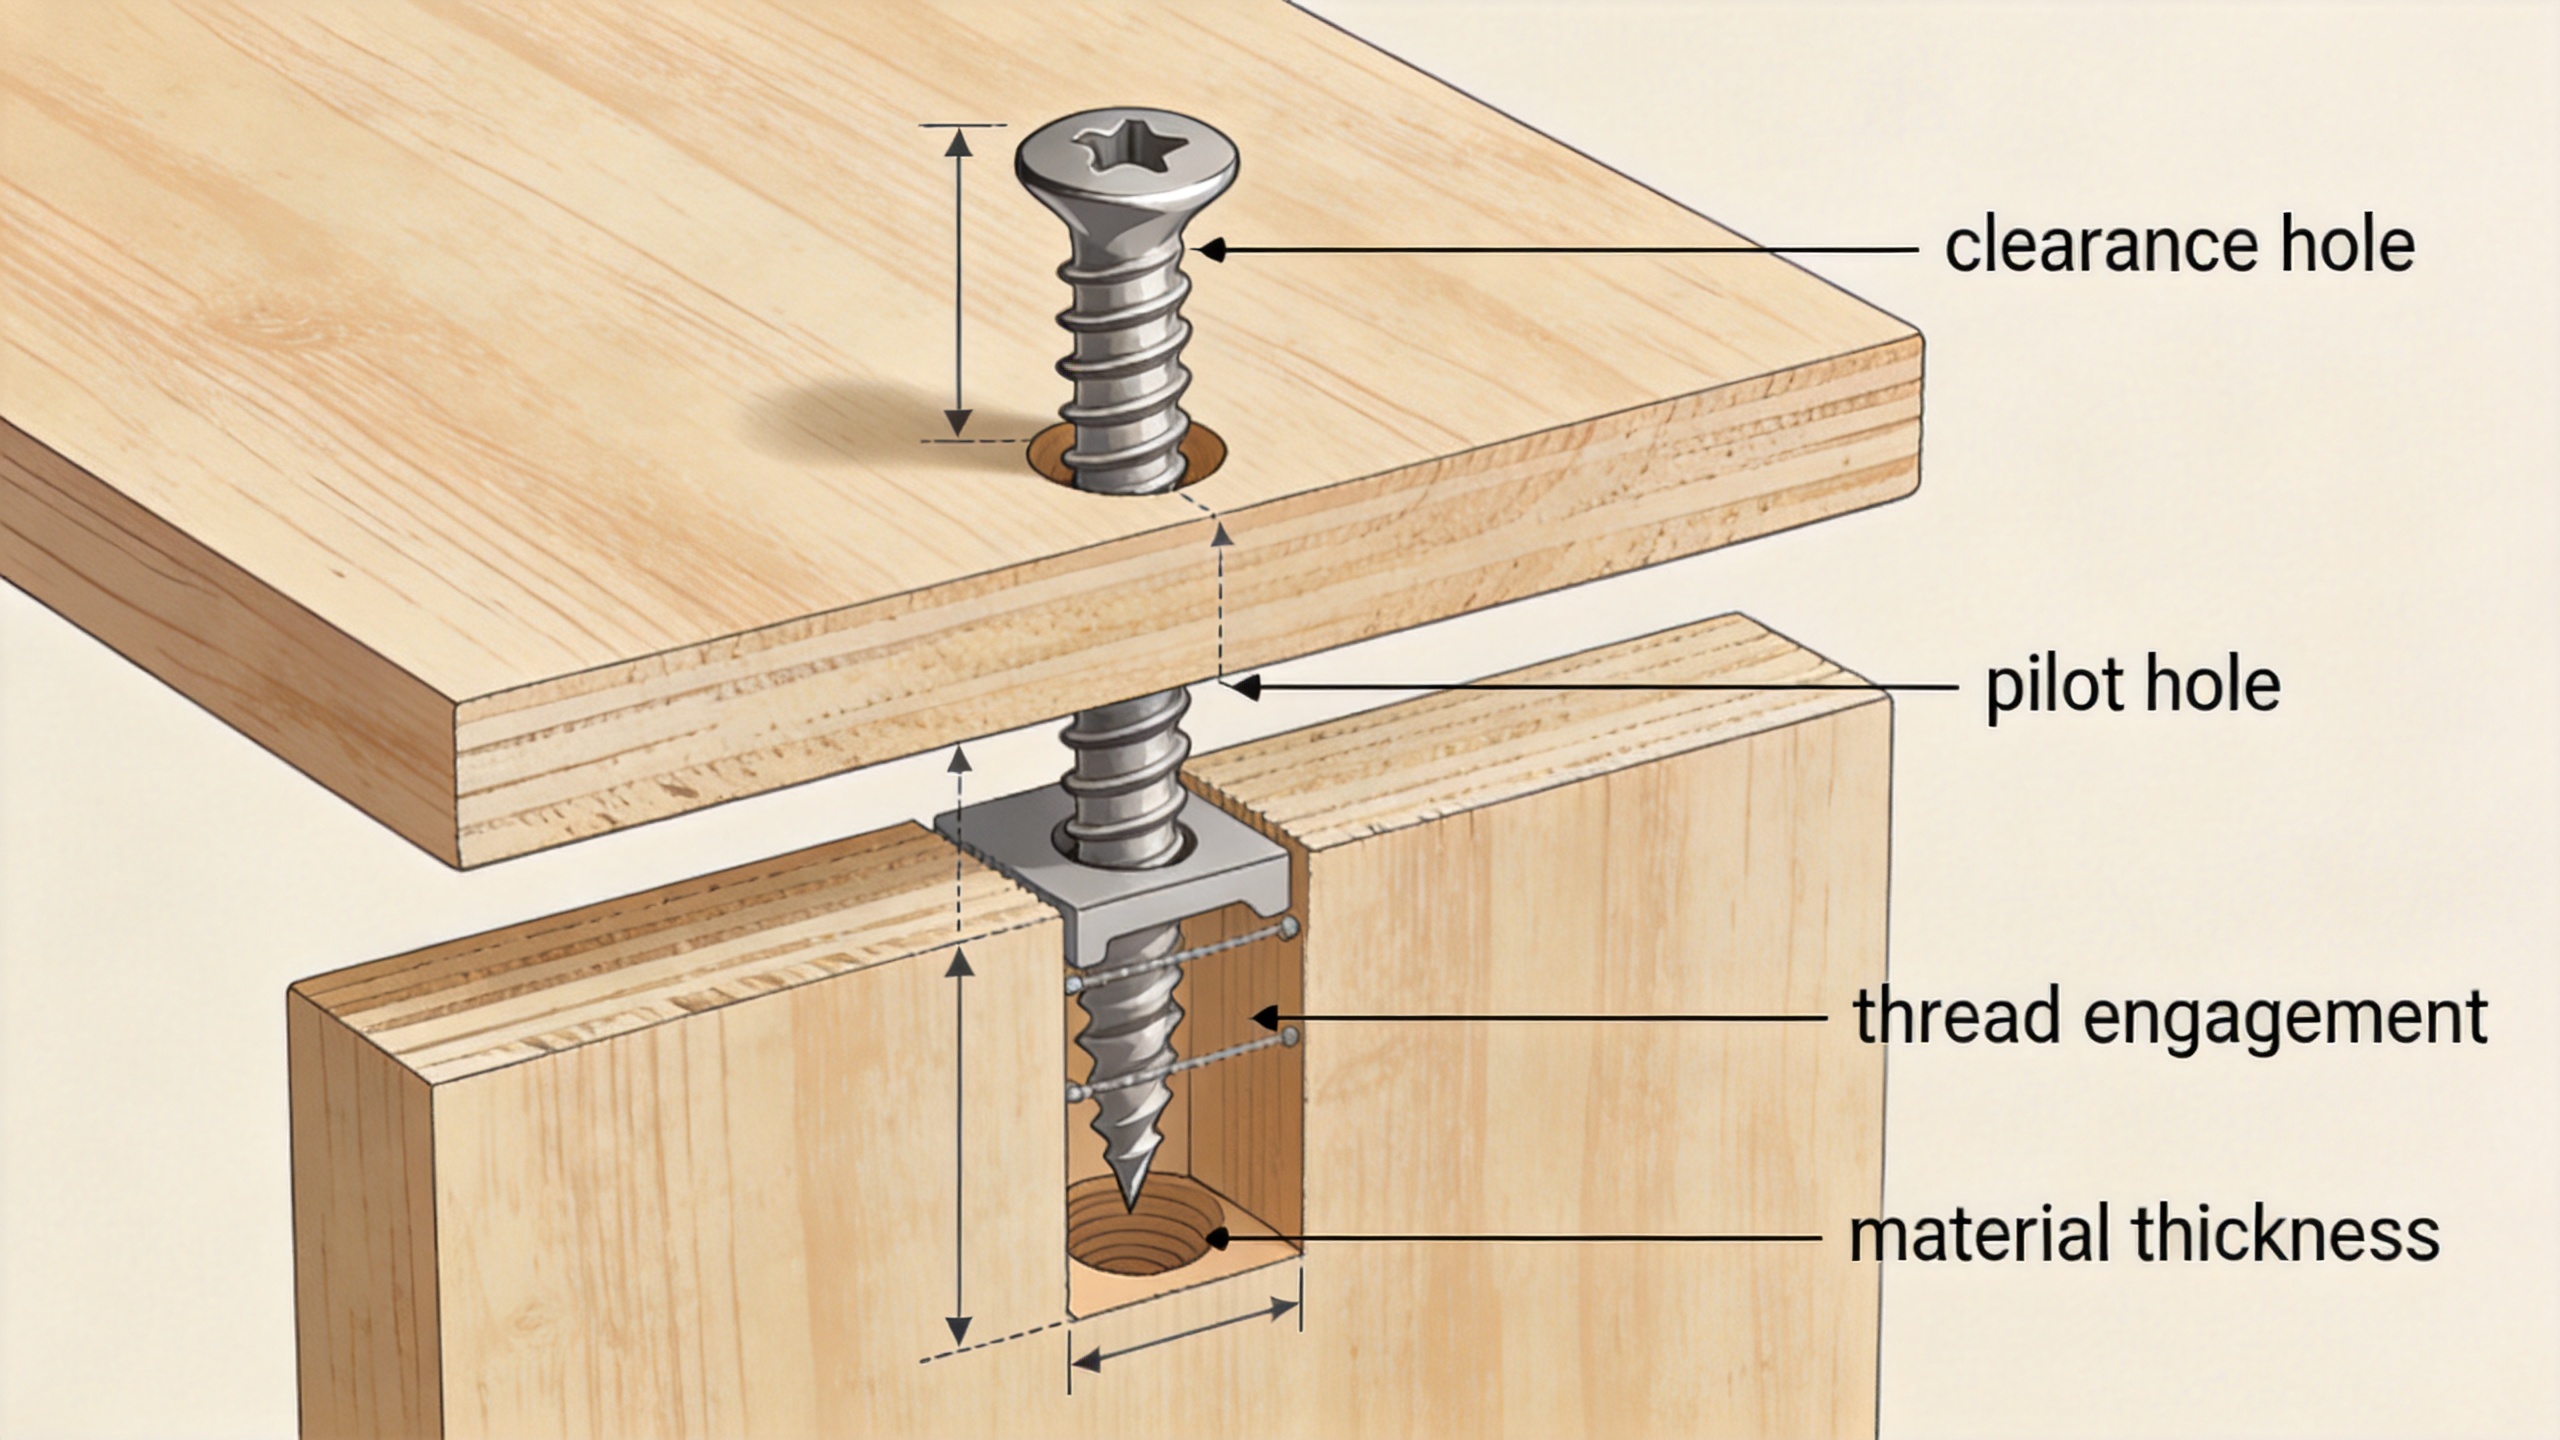
কেন এই দুটি মাপ একসঙ্গে পরিকল্পনা করা আবশ্যক
কল্পনা করুন একটি কাঠের স্ক্রু, যা এত লম্বা যে এটি একটি কঠিন কাঠের রেলের গভীরে পৌঁছে যায়, কিন্তু এটি একটি ছোট পাইলট হোলে চালু হয়। থ্রেডগুলির তাত্ত্বিকভাবে পর্যাপ্ত এনগেজমেন্ট থাকতে পারে, কিন্তু ইনস্টলেশন লোড অত্যধিক হয়ে যায় এবং কাঠটি প্রত্যাশিত ধরণের মান অর্জন করার আগেই ফেটে যেতে পারে। এখন পাইলট হোলটি অত্যধিক বড় করুন। স্ক্রু চালানো সহজ হয়ে যায়, কিন্তু একই স্ক্রুর থ্রেড ক্রয় কমে যায়। দৈর্ঘ্য পরিবর্তিত হয়নি; কিন্তু ব্যবহারযোগ্য সংযোগ কমে গেছে।
ছোট স্ক্রুর ক্ষেত্রে বিপরীত ঘটনা ঘটে। এমনকি সাবধানে মাপ করা পাইলট হোল থাকলেও লোড বা পুনরাবৃত্ত চলাচলকে প্রতিরোধ করার জন্য যথেষ্ট এম্বেডেড থ্রেড দৈর্ঘ্য নাও থাকতে পারে। এই কারণেই পাইলট-হোল নির্বাচন অপ্রাসঙ্গিক স্ক্রু দৈর্ঘ্যকে রক্ষা করতে পারে না। এই জোড়াকে একটি জ্যামিতিক পরীক্ষা হিসাবে বিবেচনা করুন: উপলব্ধ গভীরতা, প্রয়োজনীয় এনগেজমেন্ট, রুট ব্যাস, বাইরের থ্রেড ব্যাস এবং উপাদানের আচরণ—সবগুলোকে সামঞ্জস্যপূর্ণ হতে হবে।
বিভিন্ন ধরনের স্ক্রু বিভিন্ন সিদ্ধান্ত গ্রহণ করে
কাঠের স্ক্রু
একটি কাঠের স্ক্রু পাশের তন্তুগুলির উপর নির্ভর করে। কাঠের প্রজাতি এবং প্রান্ত বা শেষ গ্রেনের কাছে ফাটল ধরার ঝুঁকিকে মাথায় রেখে পাইলট-হোল পদ্ধতি ব্যবহার করুন। ঘন কাঠ, প্রান্তের কাছাকাছি অথবা বড় ব্যাসের স্ক্রু ব্যবহার করার সময় পূর্ব-বোরিং বিশেষভাবে উপযোগী। যদি ফাস্টেনারটি দুটি কাঠের টুকরোকে একসঙ্গে টেনে আনতে হয়, তবে প্রথম টুকরোতে প্রয়োজনীয় স্থান রেখে দিন এবং গ্রহণকারী টুকরোতে পাইলট গাইডেন্স প্রদান করুন।
স্ব-ট্যাপিং স্ক্রু
এ স্ব-ট্যাপিং স্ক্রু শীট উপাদান, প্লাস্টিক বা অন্যান্য উপযুক্ত সাবস্ট্রেটে এর মিটিং পাথ গঠন বা কাটে। প্রয়োজনীয় পূর্ব-ছিদ্রটি, যদি নির্দিষ্ট করা হয়, তবে উপাদানের পুরুত্ব, কঠোরতা, থ্রেড-ফর্মিং ডিজাইন এবং কোটিংয়ের সঙ্গে ঘনিষ্ঠভাবে সম্পর্কিত। খুব ছোট ছিদ্র ড্রাইভ টর্ক বাড়াতে পারে বা গঠিত থ্রেডগুলিকে ক্ষতিগ্রস্ত করতে পারে; আবার খুব বড় ছিদ্র ধারণ ক্ষমতা কমিয়ে দিতে পারে। নির্মাতার সুপারিশ অনুসরণ করুন এবং বিশেষ করে যখন শীটের পুরুত্ব পরিবর্তিত হয়, তখন প্রকৃত উপাদান স্ট্যাকে পরীক্ষা করে নিন।
মেশিন স্ক্রু
একটি মেশিন স্ক্রু সাধারণত একটি নাট বা প্রস্তুত অভ্যন্তরীণ থ্রেডের সাথে কাজ করে। পিচ, থ্রেড ক্লাস, ট্যাপিং পদ্ধতি এবং ব্যবহারযোগ্য এনগেজমেন্ট গভীরতা নিশ্চিত করুন। স্ক্রুটির দৈর্ঘ্য ক্ল্যাম্পড স্ট্যাককে সম্পূর্ণরূপে ধরে রাখতে পারবে এমনভাবে হতে হবে, যাতে এটি তলায় আটকে না যায়, আর ট্যাপ করা বৈশিষ্ট্যটি নির্বাচিত দৈর্ঘ্যের জন্য যথেষ্ট গভীর হতে হবে। একটি ওয়াশার স্ট্যাকের উচ্চতা এতটাই পরিবর্তন করতে পারে যে এটি একটি অগভীর ব্লাইন্ড হোলে গুরুত্বপূর্ণ হয়ে ওঠে।
হেক্স স্ক্রু
এ হেক্স স্ক্রু এটি প্রায়শই গঠনমূলক বা রক্ষণাবেক্ষণযোগ্য অ্যাসেম্বলিতে দেখা যায় যেখানে ওয়ারেঞ্চ অ্যাক্সেস, ওয়াশার নির্বাচন এবং প্রিলোড গুরুত্বপূর্ণ। এর দৈর্ঘ্য সম্পূর্ণ স্ট্যাক এবং প্রয়োজনীয় নাট বা ট্যাপড-হোল এনগেজমেন্টকে বিবেচনায় রাখতে হবে। অ-থ্রেডেড সদস্যের মধ্য দিয়ে করা ছিদ্রটি সাধারণত একটি ক্লিয়ারেন্স বৈশিষ্ট্য, যেখানে গ্রহণকারী নাট বা ট্যাপড সদস্যটি থ্রেডগুলি প্রদান করে। এই ধরনের জয়েন্টে কাঠের পাইলট-হোলের ধারণা প্রয়োগ করবেন না।
মিল করার জন্য বেঞ্চ-সাইড ধারাবাহিকতা
- জয়েন্টটি সংজ্ঞায়িত করুন: প্রতিটি স্তর, এর পুরুত্ব এবং কোন টুকরোটি থ্রেড প্রদান করবে—সবকিছু রেকর্ড করুন।
- স্ক্রু পরিবার নির্বাচন করুন: উপাদান এবং যোগসূত্রের ডিজাইনের ভিত্তিতে অ্যাপ্লিকেশনটির জন্য কাঠের স্ক্রু, স্ব-থ্রেডিং স্ক্রু, মেশিন স্ক্রু না হেক্স স্ক্রু প্রয়োজন কিনা সিদ্ধান্ত নিন।
- ব্যবহারযোগ্য গভীরতা গণনা করুন: ক্লিয়ারেন্স স্তর, ওয়াশার, ব্লাইন্ড-হোল অনুমতি এবং যেকোনো এলাকা যেখানে থ্রেড এনগেজমেন্ট অবাঞ্ছিত—সবগুলো বিয়োগ করুন।
- ছিদ্রের ফাংশন নির্ধারণ করুন: প্রতিটি ছিদ্রকে ক্লিয়ারেন্স, পাইলট বা ট্যাপড হিসেবে চিহ্নিত করুন। শুধুমাত্র ব্যাস উল্লেখ করে একটি আঁকা চিত্র ইনস্টলেশন ত্রুটির জন্য অত্যধিক স্থান রেখে দেয়।
- যাচাইকৃত নির্দেশিকা থেকে ড্রিল নির্বাচন করুন: নির্বাচিত উপাদানের জন্য ফাস্টেনার সরবরাহকারীর তথ্য ব্যবহার করুন এবং যখন বিভাজন, স্ট্রিপিং বা টর্ক সংবেদনশীলতা একটি চিন্তার বিষয় হয়, তখন একটি অফকাট বা নমুনা অংশ পরীক্ষা করুন।
- অ্যাসেম্বলি পরীক্ষা করুন: ক্ল্যাম্প-আপ, ড্রাইভ টর্ক, দৃশ্যমান ব্রেকআউট, সামঞ্জস্য এবং যোগসূত্র স্থাপিত হওয়ার পর স্ক্রুটি ঘুরছে কিনা তা পরীক্ষা করুন।
সাধারণ লক্ষণ এবং সেগুলো যা নির্দেশ করে
| আপনি যা দেখছেন | সম্ভবত জ্যামিতি সংক্রান্ত প্রশ্ন | পরবর্তী পরীক্ষাটি উপযোগী |
|---|---|---|
| হেড সীটগুলি হয়েছে কিন্তু অংশগুলি এখনও ঢিলা রয়েছে | স্ক্রুটি শেষ পর্যন্ত পৌঁছে যেতে পারে অথবা থ্রেডগুলি উভয় সদস্যকে ধরে রাখতে পারে | ব্যবহারযোগ্য গভীরতা পরীক্ষা করুন এবং প্রথম সদস্যে ক্লিয়ারেন্স বিবেচনা করুন |
| কাঠ স্ক্রু চালানোর সময় ফাটছে | পাইলট হোলটি উপাদান ও স্ক্রু ব্যাসের জন্য খুব ছোট হতে পারে | মূল-ব্যাস নির্দেশিকা এবং প্রান্ত দূরত্ব নিশ্চিত করুন |
| স্ক্রুটি খুব কম প্রতিরোধের সাথে ঘুরছে | হোলটি খুব বড় হতে পারে অথবা এনগেজমেন্ট খুব ছোট হতে পারে | পাইলট ব্যাস এবং এম্বেডেড থ্রেড দৈর্ঘ্য পরিমাপ করুন |
| চাদর উপাদানে চালনা টর্ক দ্রুত বৃদ্ধি পায় | পূর্ব-ছিদ্রটি স্ব-থ্রেডিং স্ক্রু বা পুরুত্বের সাথে মানানসই হতে পারে না | পণ্যের তথ্য পর্যালোচনা করুন এবং নিয়ন্ত্রিত নমুনা পরীক্ষা করুন |
অঙ্কন এবং ক্রয় বিবরণী একসাথে কাজ করবে এমনভাবে তৈরি করুন
পুনরাবৃত্তি কাজের জন্য, কেবল নামমাত্র স্ক্রু আকার নির্দিষ্ট করবেন না। ফাস্টেনারের ধরন, ব্যাস, পিচ (যেখানে প্রাসঙ্গিক), দৈর্ঘ্য, হেড শৈলী, উপাদান, ফিনিশ, গ্রহণকারী উপাদান, ছিদ্রের কাজ, এবং প্রয়োজনীয় ড্রিল বা ট্যাপ তথ্য অন্তর্ভুক্ত করুন। যে পার্টস লিস্টে শুধুমাত্র “স্ক্রু” লেখা আছে, তা ইনস্টলারের ওপর অত্যধিক সিদ্ধান্ত ছেড়ে দেয়। উৎপাদন দলের জন্য, একটি সরল সেটআপ শীট এবং প্রথম পিস চেক একটি ভুল ড্রিলকে ব্যাচ-স্তরের সমস্যায় পরিণত হওয়ার আগেই ধরা দিতে পারে।
ব্যবহারিক শিক্ষাটি সরাসরি: জয়েন্টের ব্যবহারযোগ্য গভীরতার জন্য স্ক্রু নির্বাচন করুন, তারপর সেই স্ক্রু এবং উপাদানের জন্য ছিদ্র নির্বাচন করুন। যখন এই সিদ্ধান্তগুলো একসাথে নেওয়া হয়, তখন ইনস্টলেশন আরও ভবিষ্যদ্বাণীযোগ্য হয়, ক্ল্যাম্প-আপ যাচাই করা সহজ হয়, এবং সম্পূর্ণ অ্যাসেম্বলিটি সৌভাগ্যের ওপর কম নির্ভরশীল হয়।

