 EN

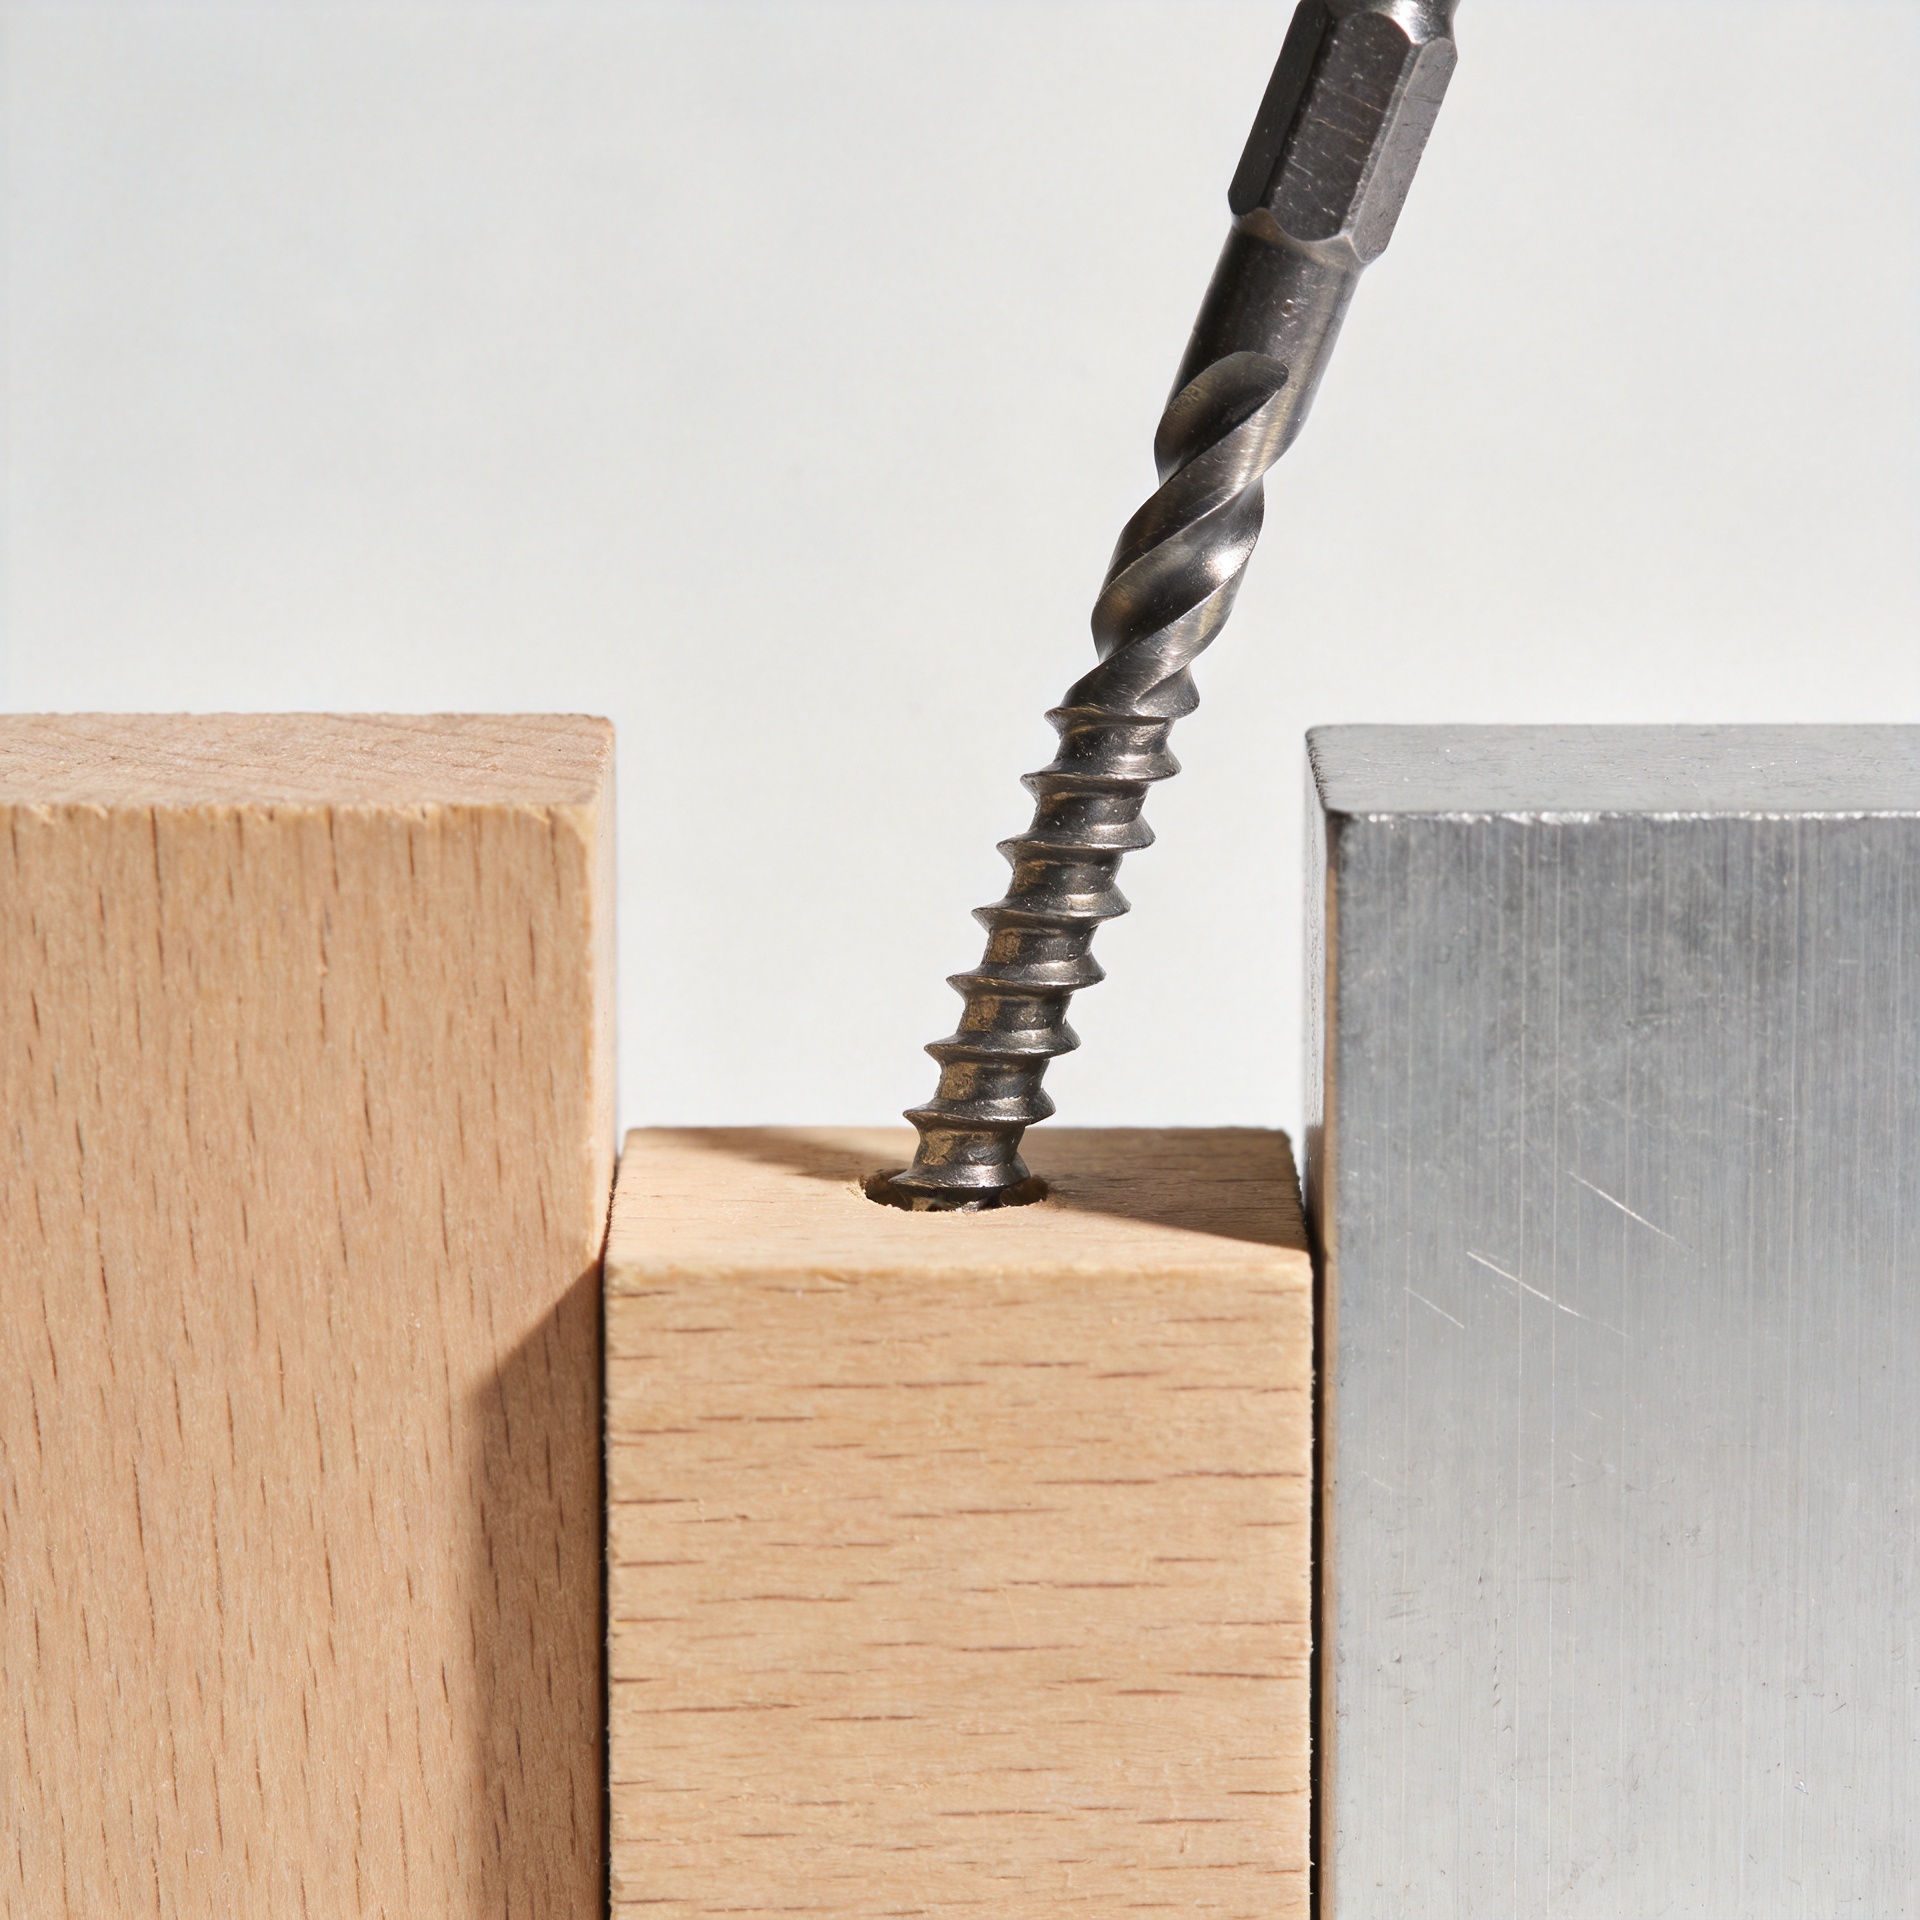
دلیل لزوم تطابق طول پیچ و قطر سوراخ راهنما در ساختهای واقعی
پیچی ممکن است در نقشه صحیح به نظر برسد، اما همچنان در محیط کار باعث ایجاد مشکل شود. یک پیچ بلند ممکن است پیش از اینکه دو قطعه را محکم کند، به انتهای سوراخ برسد. پیچ کوتاهتر ممکن است در مادهٔ دریافتکنندهٔ پیچ، درگیری کافی ایجاد نکند. سوراخ راهنما (پایلوت) که بسیار تنگ باشد، میتواند چوب را ترک بزند، بخش نازکی را تغییر شکل دهد یا گشتاور بیشتری برای وارد کردن پیچ نیاز داشته باشد تا سر پیچ بتواند تحمل کند. اگر این سوراخ بیش از حد بزرگ باشد، ر threads با مقدار ناکافی ماده برای گرفتن مواجه خواهند شد. در ساختهای واقعی، طول پیچ و قطر سوراخ راهنما تصمیمی واحد در زمان نصب است، نه دو عدد جداگانه.
از دیدگاه انتخاب پیچ، با بررسی اتصال (جوینت) آغاز کنید، نه برچسب جعبه. مواد تشکیلدهنده، ضخامت کل، عملکرد مطلوب فشردن، عمق قابلدسترس، جهت بار واردشده، و اینکه آیا سوراخ، سوراخ راهنما، سوراخ عبوری یا سوراخ ر threadدار است را مشخص کنید. این بررسی کوتاه، بسیاری از مشکلات قابلپیشگیری ناشی از پیچها را جلوگیری میکند.
طول پیچ مربوط به درگیری قابلاستفاده است، نه عدد کلی روی پیچ
هنگام انتخاب پیچ، بخشی را که از قطعهٔ اول عبور میکند از بخشی که باید در قطعهٔ دوم ثابت شود جدا کنید. بخش اول اغلب نیازمند یک سوراخ آزاد است تا سر پیچ بتواند قطعه را بهصورت محکم به مادهٔ دریافتکننده فشار دهد. بخش دوم نیازمند طول کافی از درگیری دندانهها برای ماده و شرایط بارگذاری خود است. اگر دندانهها هر دو قطعه را در مواقعی که طراحی نیازمند فشردن است، نشانه بگیرند، اتصال ممکن است محکم بهنظر برسد، درحالیکه فاصلهٔ کوچکی بین قطعات باقی مانده باشد.
برای پیچ چوبی در این حالت، طول قابلاستفادهٔ پیچ تحت تأثیر ضخامت عضو بالایی، عمق موجود در قطعهٔ دریافتکننده، جهت الیاف و اینکه نوک پیچ به یک فضای خالی برخورد کند یا از آن عبور کند، قرار میگیرد. پیچی که صرفاً بلندتر باشد، لزوماً گزینهای مقاومتر نیست. اگر نوک پیچ از سطحی مرئی بیرون بیاید، به یک فضای خدماتی برسد یا در انتهای یک سوراخ کور قرار گیرد، افزودن طول جدیدی به جای ایجاد نیروی نگهدارندهٔ مفید، مشکلی جدید ایجاد میکند.
با پیچ ماشین طول پیچ نیز باید با عمق رزوهکاریشده، ضخامت مهره، ستون واشرها و هر شانهی غیررشتهداری مطابقت داشته باشد. در یک سوراخ رزوهکاریشده کور، یک پیچ ماشینی ممکن است قبل از بستهشدن اتصال، به انتهای سوراخ برخورد کند. در این حالت گشتاور افزایش مییابد، اما قطعات واقعاً محکم نمیشوند. عمق رزوه را بررسی کنید و برای نوک پیچ، هندسهی رزوهکاری، برادهها و تغییرات پوشش، ذخیرهی منطقی در نظر بگیرید؛ نه اینکه تمام عمق سوراخکاریشده را بهعنوان عمق مؤثر رزوه در نظر بگیرید.
آنچه که واقعاً توسط سوراخ راهنما کنترل میشود
سوراخ راهنما مسیری برای پیچ رزوهدار فراهم میکند و در عین حال مقدار کافی ماده را برای تشکیل یا درگیر شدن رزوهها حفظ مینماید. برای چوب، یک اصل عملی اولیه این است که قطر سوراخ راهنما را با قطر ریشهی پیچ مرتبط سازیم، سپس آن را با توجه به گونهی چوب، رطوبت، شکل رزوه و خطر ترکخوردن تنظیم کنیم. چوبهای سخت و متراکم معمولاً نسبت به چوبهای نرم، راحتی بیشتری نیاز دارند. اندازهی نهایی مته باید از جدول سازندهی پیچ یا از آزمایشی در مادهای نماینده بهدست آید، بهویژه زمانی که اتصال از اهمیت بالایی برخوردار است.
آن سوراخ آزمایشی را با سوراخ عبور اشتباه نگیرید. سوراخ عبور بهطور عمد بزرگتر از شفت پیچ در نظر گرفته میشود تا شفت بدون ایجاد اصطکاک با قطعهٔ اول از آن عبور کند. سوراخ آزمایشی در مادهٔ دریافتکننده قرار دارد و برای کنترل درگیری ر threadها طراحی شده است. در مورد پیچ ماشینی که وارد سوراخ رزوهدار فلزی میشود، قطر سوراخ حفرشدهٔ مربوطه، اندازهٔ سوراخزنی برای رزوهٔ انتخابشده است، نه قاعدهٔ سوراخ آزمایشی مخصوص چوب.
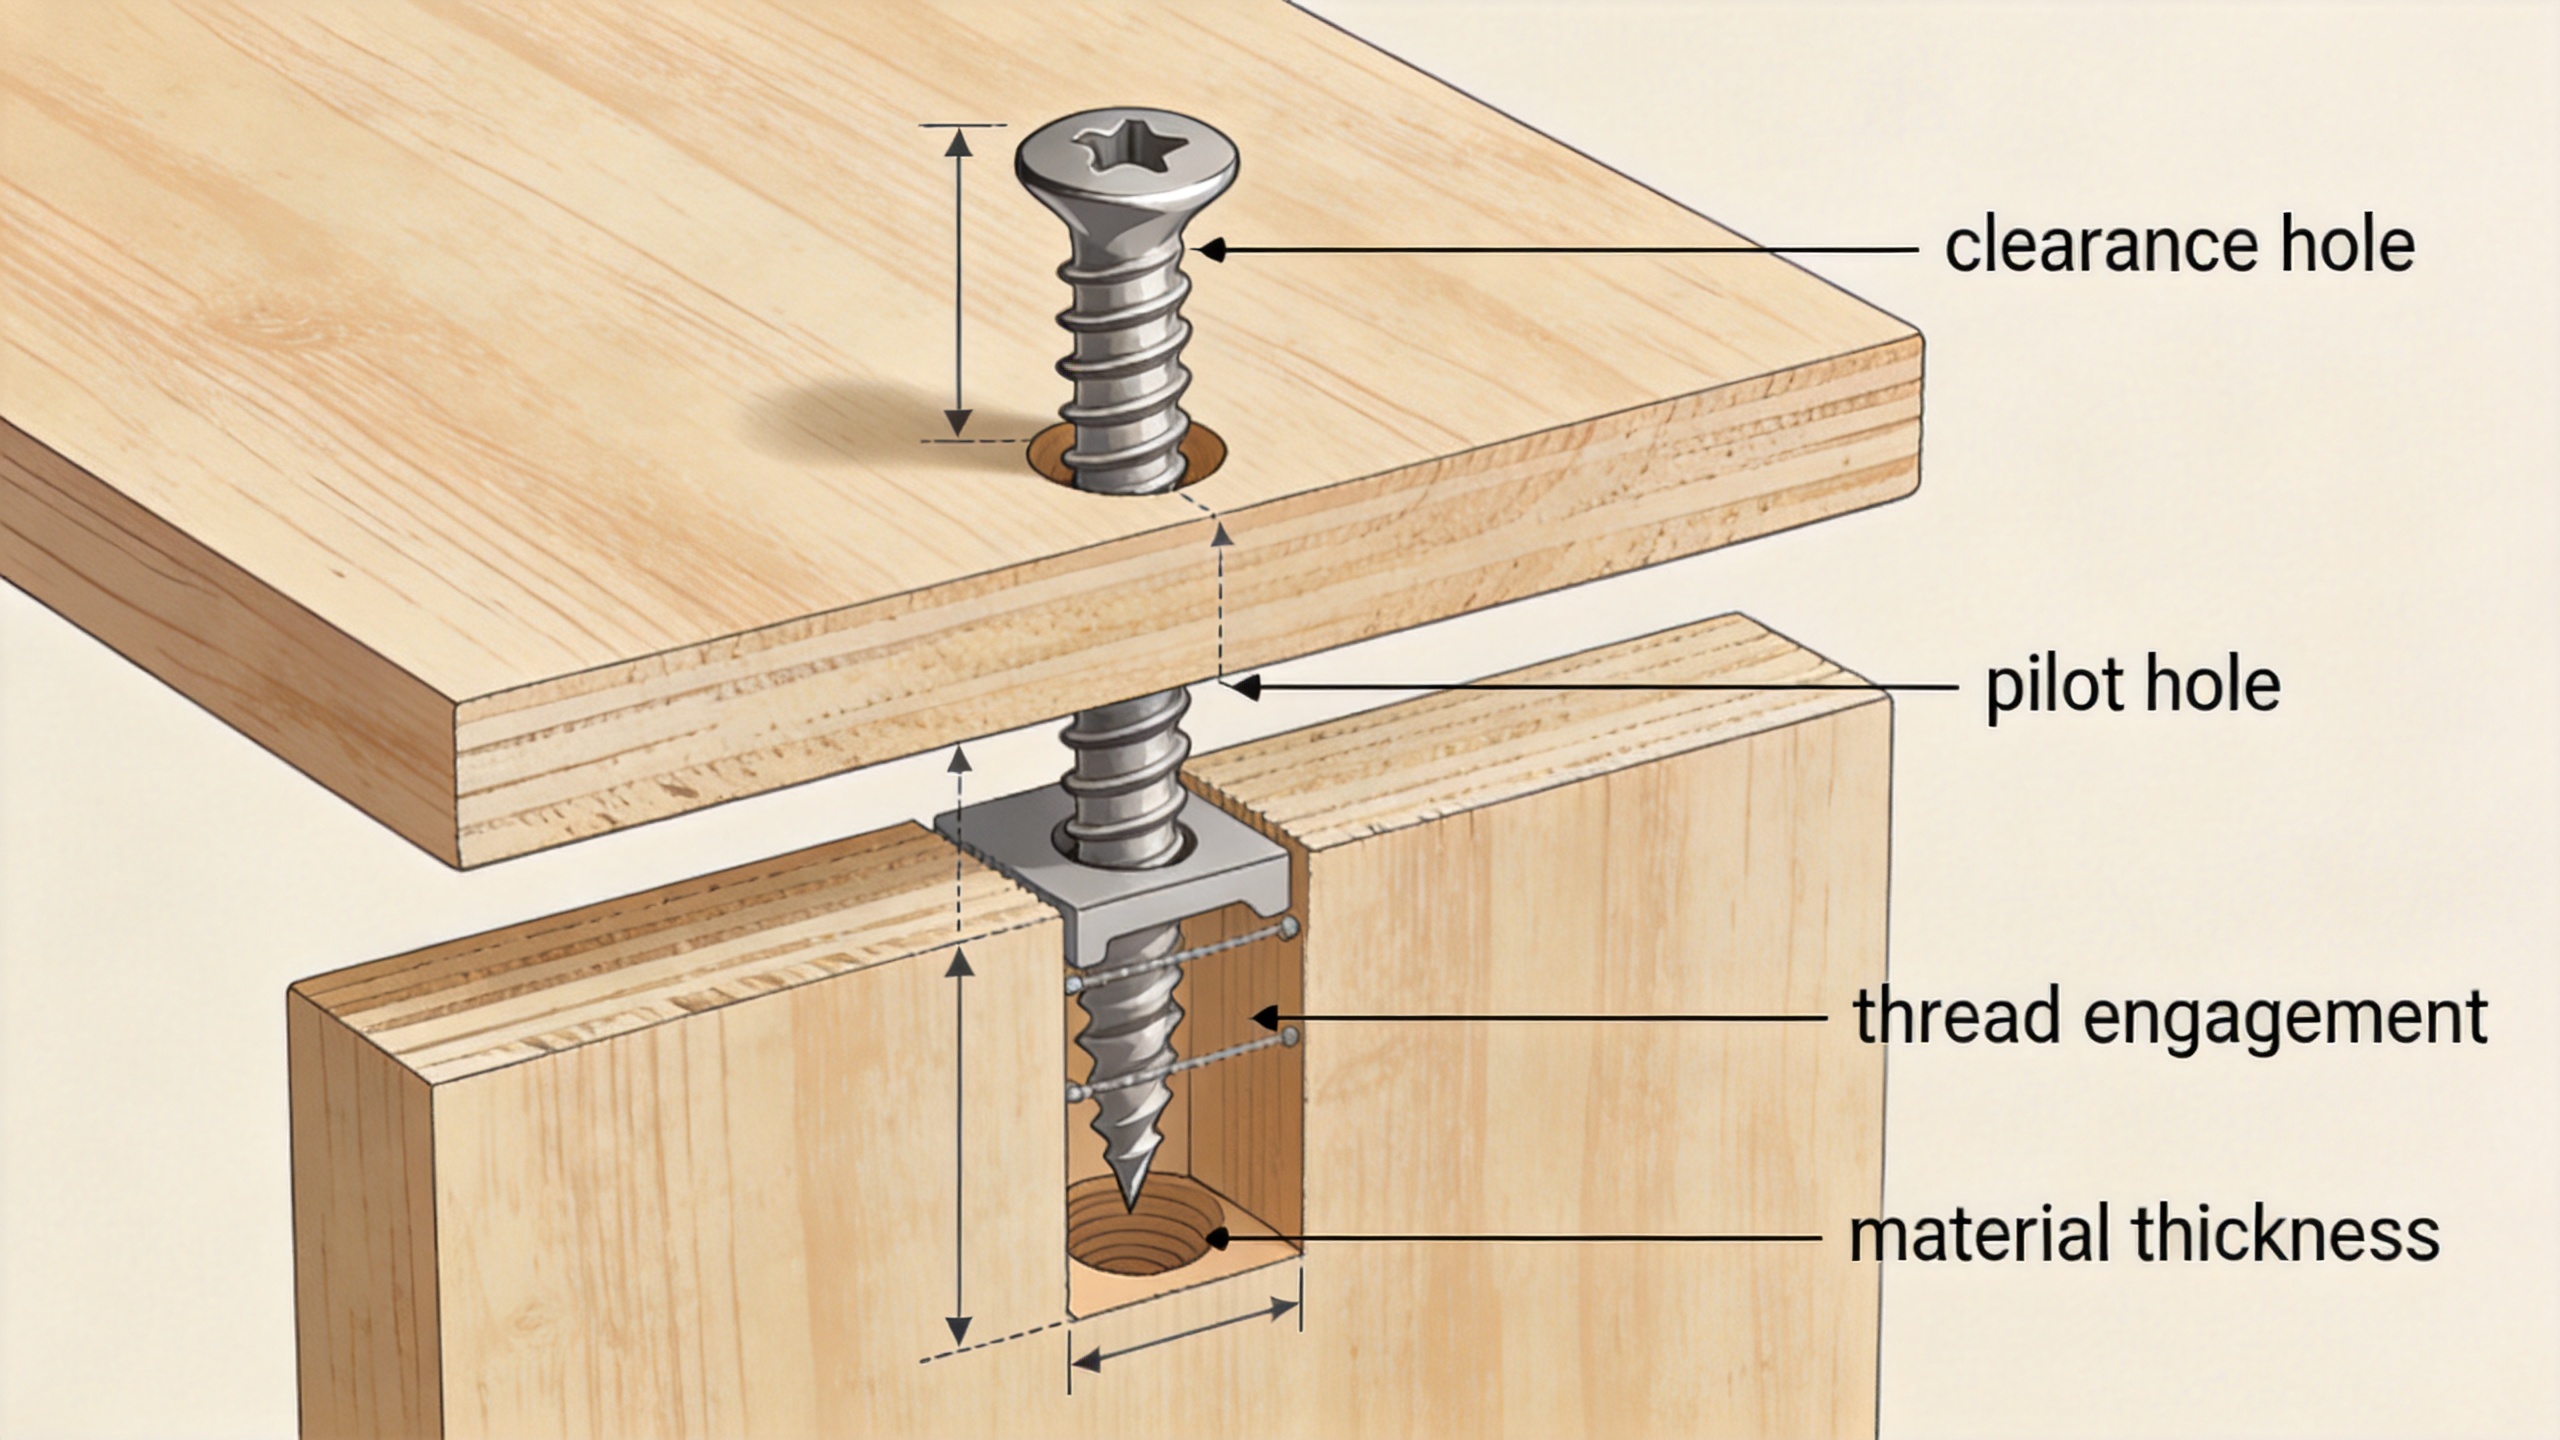
دلیل لزوم طراحی همزمان این دو بعد
تصور کنید یک پیچ چوبی وجود دارد که بهاندازهای بلند است تا بهعمق در ریل سختچوب نفوذ کند، اما در یک سوراخ راهنما با قطر کوچکتر از اندازهٔ مناسب بسته میشود. شاید دندانههای آن از نظر تئوری بهخوبی درگیر شده باشند، اما بار نصب بیش از حد افزایش یافته و چوب ممکن است قبل از رسیدن به مقدار مطلوب نگهداری، ترک بخورد. حالا اگر قطر سوراخ راهنما را بیش از حد بزرگ کنیم، بستن پیچ آسانتر میشود، اما همان پیچ دامنهٔ کمتری از درگیری دندانهها را تجربه میکند. طول پیچ تغییر نکرده است؛ اما اتصال قابلاستفاده آن کاهش یافته است.
برعکس این وضعیت برای پیچهای کوتاه رخ میدهد. حتی اگر سوراخ راهنما با دقت اندازهگیری شده باشد، ممکن است طول دندانهٔ فرو رفته در ماده بهاندازهٔ کافی برای مقاومت در برابر بار یا حرکات مکرر وجود نداشته باشد. بههمین دلیل انتخاب سوراخ راهنما نمیتواند جبرانکنندهٔ طول نامناسب پیچ باشد. این دو را باید بهعنوان یک بررسی هندسی در نظر گرفت: عمق موجود، میزان درگیری مورد نیاز، قطر ریشه، قطر خارجی دندانه و رفتار ماده همه باید با یکدیگر سازگانی داشته باشند.
انواع مختلف پیچها تصمیمگیریهای متفاوتی ایجاد میکنند
پیچ چوبی
پیچ چوبی به الیاف اطراف خود وابسته است. از روش سوراخکنی اولیه استفاده کنید که گونهٔ چوب و خطر ترکخوردن نزدیک لبه یا انتهای رشتههای چوب را در نظر میگیرد. حفاری پیشین بهویژه در چوبهای متراکم، نزدیک لبهها و هنگام استفاده از پیچهای با قطر بزرگتر مفید است. اگر قطعهٔ فاستنر باید دو تکه چوب را به هم نزدیک کند، در تکهٔ اول جای مناسبی برای عبور پیچ فراهم کنید و در تکهٔ دوم راهنمای سوراخکنی اولیه را فراهم آورید.
پیچ خودکاره
ا پیچ خودکاره مسیر همجفتشدن خود را در مواد ورقی، پلاستیکها یا سایر زیرلایههای مناسب شکل میدهد یا برش میزند. سوراخ اولیهٔ صحیح، در صورت تعیین شدن، بهطور دقیقی با ضخامت ماده، سختی آن، طراحی تشکیلدهندهٔ ر thread و پوشش آن مرتبط است. سوراخی که بسیار کوچک باشد ممکن است گشتاور چرخش را افزایش دهد یا ر threadهای تشکیلشده را آسیب بزند؛ در مقابل، سوراخی که بسیار بزرگ باشد ممکن است تثبیت را کاهش دهد. توصیهٔ سازنده را دنبال کنید و در ستک واقعی مواد، بهویژه هنگامی که ضخامت ورق متغیر است، آن را اعتبارسنجی نمایید.
پیچ ماشین
پیچ ماشینی معمولاً با صفحهبند یا رزوه داخلی آمادهشده کار میکند. گام، رده رزوه، روش تاپینگ و عمق مؤثر درگیری را تأیید کنید. طول پیچ باید بهگونهای باشد که کل بستهبندی شده را بدون رسیدن به انتهای سوراخ پوشش دهد، درحالیکه ویژگی تاپشده نیز باید بهاندازهای عمیق باشد تا طول انتخابشده را جای دهد. استفاده از واشر ممکن است ارتفاع بستهبندی را تا حدی تغییر دهد که در سوراخ کور کوتاه اهمیت پیدا کند.
پیچ ششضلعی
ا پیچ ششضلعی این نوع پیچ اغلب در مجموعههای سازهای یا قابل تعمیر ظاهر میشود که دسترسی آچار، انتخاب واشر و پیشبارگذاری اهمیت دارند. طول آن باید کل بستهبندی و عمق درگیری لازم با صفحهبند یا سوراخ تاپشده را در نظر بگیرد. سوراخ عبوری در عضو بدون رزوه معمولاً یک ویژگی شیار آزاد است، درحالیکه صفحهبند یا عضو تاپشده، رزوهها را فراهم میکند. فرض سوراخ راهنما برای چوب را برای این نوع اتصال بهکار نبرید.
دنبالهای روی میز کار برای هماهنگسازی دقیق
- اتصال را تعریف کنید: هر لایه را، ضخامت آن را و اینکه کدام قطعه باید رزوه را فراهم کند، ثبت کنید.
- خانواده پیچ را انتخاب کنید: تصمیمگیری دربارهٔ اینکه آیا برای این درخواست به پیچ چوبی، پیچ خودروشونده، پیچ ماشینی یا پیچ ششگوش نیاز است یا خیر، با توجه به جنس ماده و طراحی اتصال.
- محاسبهٔ عمق قابلاستفاده: لایههای فاصله، واشرها، اجازهٔ سوراخ کور و هر ناحیهای که در آن درگیری دندانه مطلوب نیست را کم کنید.
- تعیین عملکرد سوراخ: هر سوراخ را بهعنوان سوراخ عبوری، سوراخ راهنما یا سوراخ ر threadدار مشخص کنید. یک نقشه که تنها قطر را برچسبگذاری کرده، فضای زیادی برای خطاهای نصب باقی میگذارد.
- انتخاب مته از راهنماییهای تأییدشده: از دادههای تأمینکنندهٔ پیچ برای جنس انتخابشده استفاده کنید و در صورت نگرانی از ترکخوردن، پارگی یا حساسیت به گشتاور، یک قطعهٔ آزمایشی یا نمونهٔ جداشده را امتحان کنید.
- آزمایش مونتاژ: بررسی بستهشدن، گشتاور درایو، شکستنِ قابلمشاهده، همترازی و اینکه آیا پیچ پس از نشستن اتصال همچنان میچرخد یا خیر.
علائم رایج و آنچه که نشان میدهند
| آنچه میبینید | احتمالاً سؤالی از هندسه | بررسی بعدی مفید |
|---|---|---|
| سر پیچها در جای خود قرار میگیرد اما قطعات همچنان شل باقی میمانند | ممکن است پیچ به انتهای سوراخ برسد یا ر threads در هر دو عضو گیر کند | عمق قابل استفاده را بررسی کنید و فاصلهٔ خالی در عضو اول را در نظر بگیرید |
| چوب در حین وارد کردن پیچ ترک میخورد | سوراخ راهنما ممکن است برای جنس ماده و قطر پیچ بسیار کوچک باشد | راهنمایی مربوط به قطر ریشهٔ پیچ و فاصلهٔ لبه را تأیید کنید |
| پیچ با مقاومت کمی میچرخد | سوراخ ممکن است بیش از حد بزرگ باشد یا عمق گیرش بسیar کوتاه باشد | قطر سوراخ راهنما و طول بخش پیچ که در ماده فرو رفته است را اندازهگیری کنید |
| گشتاور حرکتی بهطور ناگهانی در مادهٔ ورقای افزایش مییابد | سوراخ اولیه ممکن است با پیچ خودروشاننده یا ضخامت مناسب نباشد | دادههای محصول را بررسی کنید و نمونهای کنترلشده را آزمایش کنید |
نقشه و مشخصات خرید باید هماهنگ با یکدیگر عمل کنند
برای کارهای تکراری، تنها اندازهٔ اسمی پیچ را مشخص نکنید. نوع پیچ، قطر، گام (در صورت لزوم)، طول، سبک سر، جنس، پوشش، مادهٔ دریافتکننده، عملکرد سوراخ و دادههای مورد نیاز برای متهزنی یا رزوهزنی را نیز ذکر کنید. فهرست قطعاتی که تنها عبارت «پیچ» را ذکر میکند، تصمیمگیریهای بسیاری را به نصبکننده واگذار میکند. برای تیمهای تولیدی، یک صفحهٔ تنظیمات ساده و بررسی قطعهٔ اول میتواند از انجام اشتباه در متهزنی جلوگیری کند، پیش از اینکه به مشکلی در سطح دستهجمعی تبدیل شود.
درس عملی ساده است: ابتدا پیچ را بر اساس عمق قابلاستفادهٔ اتصال انتخاب کنید، سپس سوراخ را بر اساس آن پیچ و مادهٔ مربوطه انتخاب کنید. وقتی این دو انتخاب همزمان انجام شوند، نصب پیشبینیپذیرتر میشود، فشردن اتصال (Clamp-up) راحتتر قابل بررسی است و مجموعهٔ نهایی کمتر به شانس وابسته خواهد بود.

