 EN

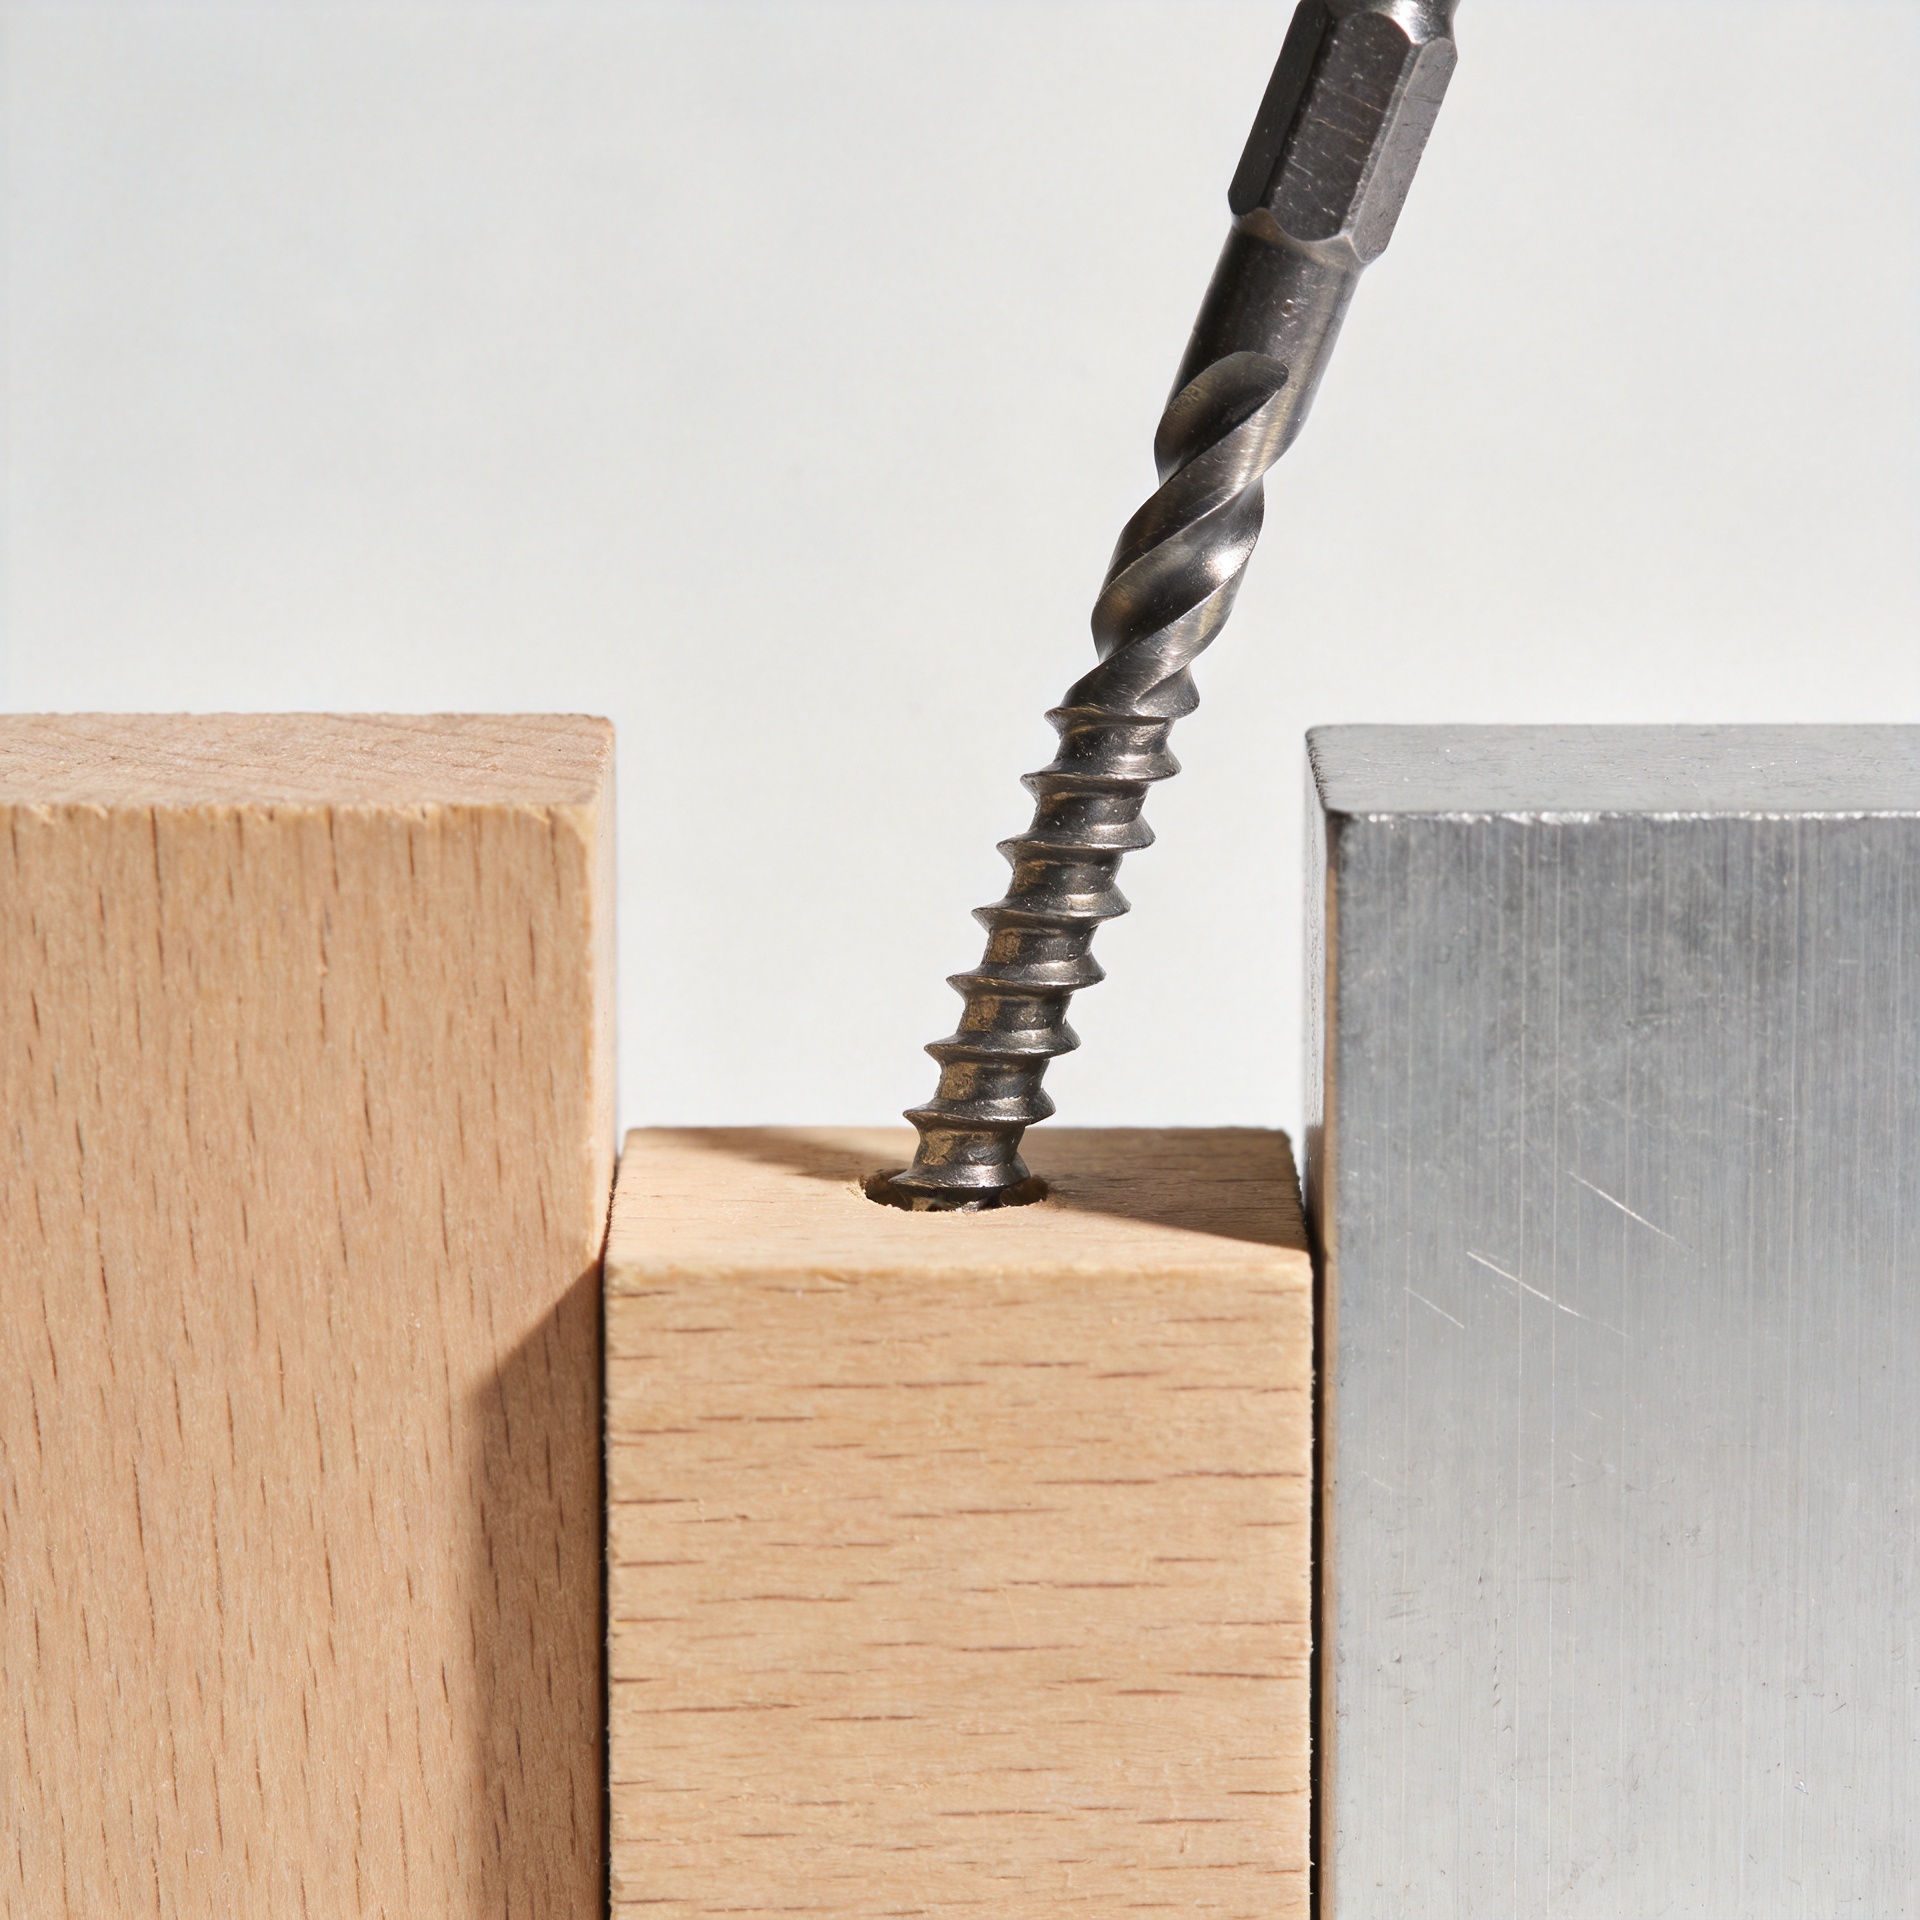
Bakit Dapat Tumugma ang Habas ng Screw at Diameter ng Pilot Hole sa Tunay na Pagbuo
Ang isang turnilyo ay maaaring mukhang tama sa isang drawing ngunit maaari pa ring magdulot ng problema sa trabaho. Ang isang mahabang fastener ay maaaring umabot sa dulo bago ito makapit ang dalawang bahagi. Ang isang maikli naman ay maaaring hindi magbigay ng sapat na pagkakasangkot sa materyal na tumatanggap. Ang isang pilot hole na sobrang higpit ay maaaring pumutak sa kahoy, magpabago sa anyo ng manipis na bahagi, o mangailangan ng higit na torque sa pagpapasok kaysa kayang tiisin ng ulo nito. Kung naman ang pilot hole ay sobrang malaki, maaaring maiwanan ang mga threads na may napakaliit na materyal para makagrip. Sa tunay na paggawa, ang haba at diameter ng pilot hole ay iisang desisyon sa pag-install, hindi dalawang hiwalay na numero.
Mula sa pananaw ng pagpili ng fastener, simulan ang proseso sa joint imbes na sa label ng kahon. Kilalanin ang mga materyal, kabuuang kapal, ninanais na clamping action, sukat ng accessible depth, direksyon ng load, at kung ang butas ay pilot hole, clearance hole, o tapped hole. Ang maikling pagsusuri na ito ay nakakaiwas sa maraming suliraning maiiwasan sa turnilyo.
Ang haba ay tungkol sa praktikal na pagkakasangkot, hindi sa kabuuang numero na nakasulat sa fastener
Kapag pipiliin ang isang turnilyo, hiwalayin ang bahagi nito na dadaan sa unang bahagi mula sa bahagi na kailangang humawak sa ikalawang bahagi. Ang unang bahagi ay kadalasang nangangailangan ng isang butas na may sapat na puwang upang ang ulo nito ay makapull nang mahigpit laban sa materyal na tatanggap. Ang ikalawang bahagi ay nangangailangan ng sapat na pagkakahalo ng mga ulo (thread engagement) batay sa uri ng materyal at kondisyon ng pasanin. Kung ang mga ulo ay sumasaklaw sa parehong piraso habang ang disenyo ay nangangailangan ng pagpapit (clamping), maaaring pakiramdamang mahigpit ang kasukuan samantalang may maliit pa ring agwat sa pagitan ng mga bahagi.
Para sa kabesang Puso ang kapaki-pakinabang na haba ay naaapektuhan ng kapal ng itaas na bahagi, ng lalim na magagamit sa tumatanggap na piraso, ng direksyon ng ugat (grain direction), at kung ang dulo ba ay pumapasok sa isang walang laman na espasyo (void) o tumutusok sa kabila. Ang isang turnilyo na mas mahaba lamang ay hindi agad na mas malakas na opsyon. Kung ang dulo nito ay lumalabas sa isang nakikita na ibabaw, umaabot sa isang puwang para sa serbisyo (service cavity), o umuupo sa ilalim ng isang butas na walang labasan (blind hole), ang karagdagang haba ay nagdaragdag ng bagong problema imbes na ng kapaki-pakinabang na paghawak.
May isang machine Screw , ang haba ay dapat sumasalungat din sa lalim ng napatayong butas, kapal ng nuts, stack ng washer, at anumang unthreaded na bahagi. Sa isang blind tapped hole, maaaring makapag-ugnay ang machine screw sa ilalim ng butas bago ma-clamp ang joint. Tumataas ang torque, ngunit hindi talaga nakakabit ang mga bahagi. Suriin ang lalim ng thread at iwanan ang karampatang allowance para sa point, geometry ng tap, chips, at pagkakaiba ng coating imbes na ituring ang bawat drilled depth bilang usable thread depth.
Ano ang tunay na kontrolado ng pilot hole
Ang pilot hole ay nagbibigay ng daanan sa isang threaded screw habang pinapanatili ang sapat na materyal para sa mga thread na mailikha o makipag-ugnayan. Para sa kahoy, isang praktikal na simula ay iugnay ang diameter ng pilot sa root diameter ng screw, pagkatapos ay i-adjust para sa species, kahalumigan, anyo ng thread, at panganib ng pagkabahagi. Ang dense hardwood ay karaniwang nangangailangan ng higit na relief kaysa sa softwood. Ang panghuling drill size ay dapat galing sa talahanayan ng fastener maker o mula sa pagsusubok sa representatibong materyal kapag mahalaga ang joint.
Huwag ikalito ang pilot hole na ito sa isang clearance hole. Ang clearance hole ay sinadyang malaki upang makapasok ang shank nang walang pagkakagrip sa unang bahagi. Ang pilot hole naman ay nasa materyal na tumatanggap at sumusuporta sa kontroladong pag-engage ng thread. Para sa isang machine screw na pumapasok sa isang tapped metal hole, ang kaukulang diameter ng butas na dinrill ay ang sukat ng tap-drill para sa napiling thread, hindi ang patakaran para sa pilot hole sa kahoy.
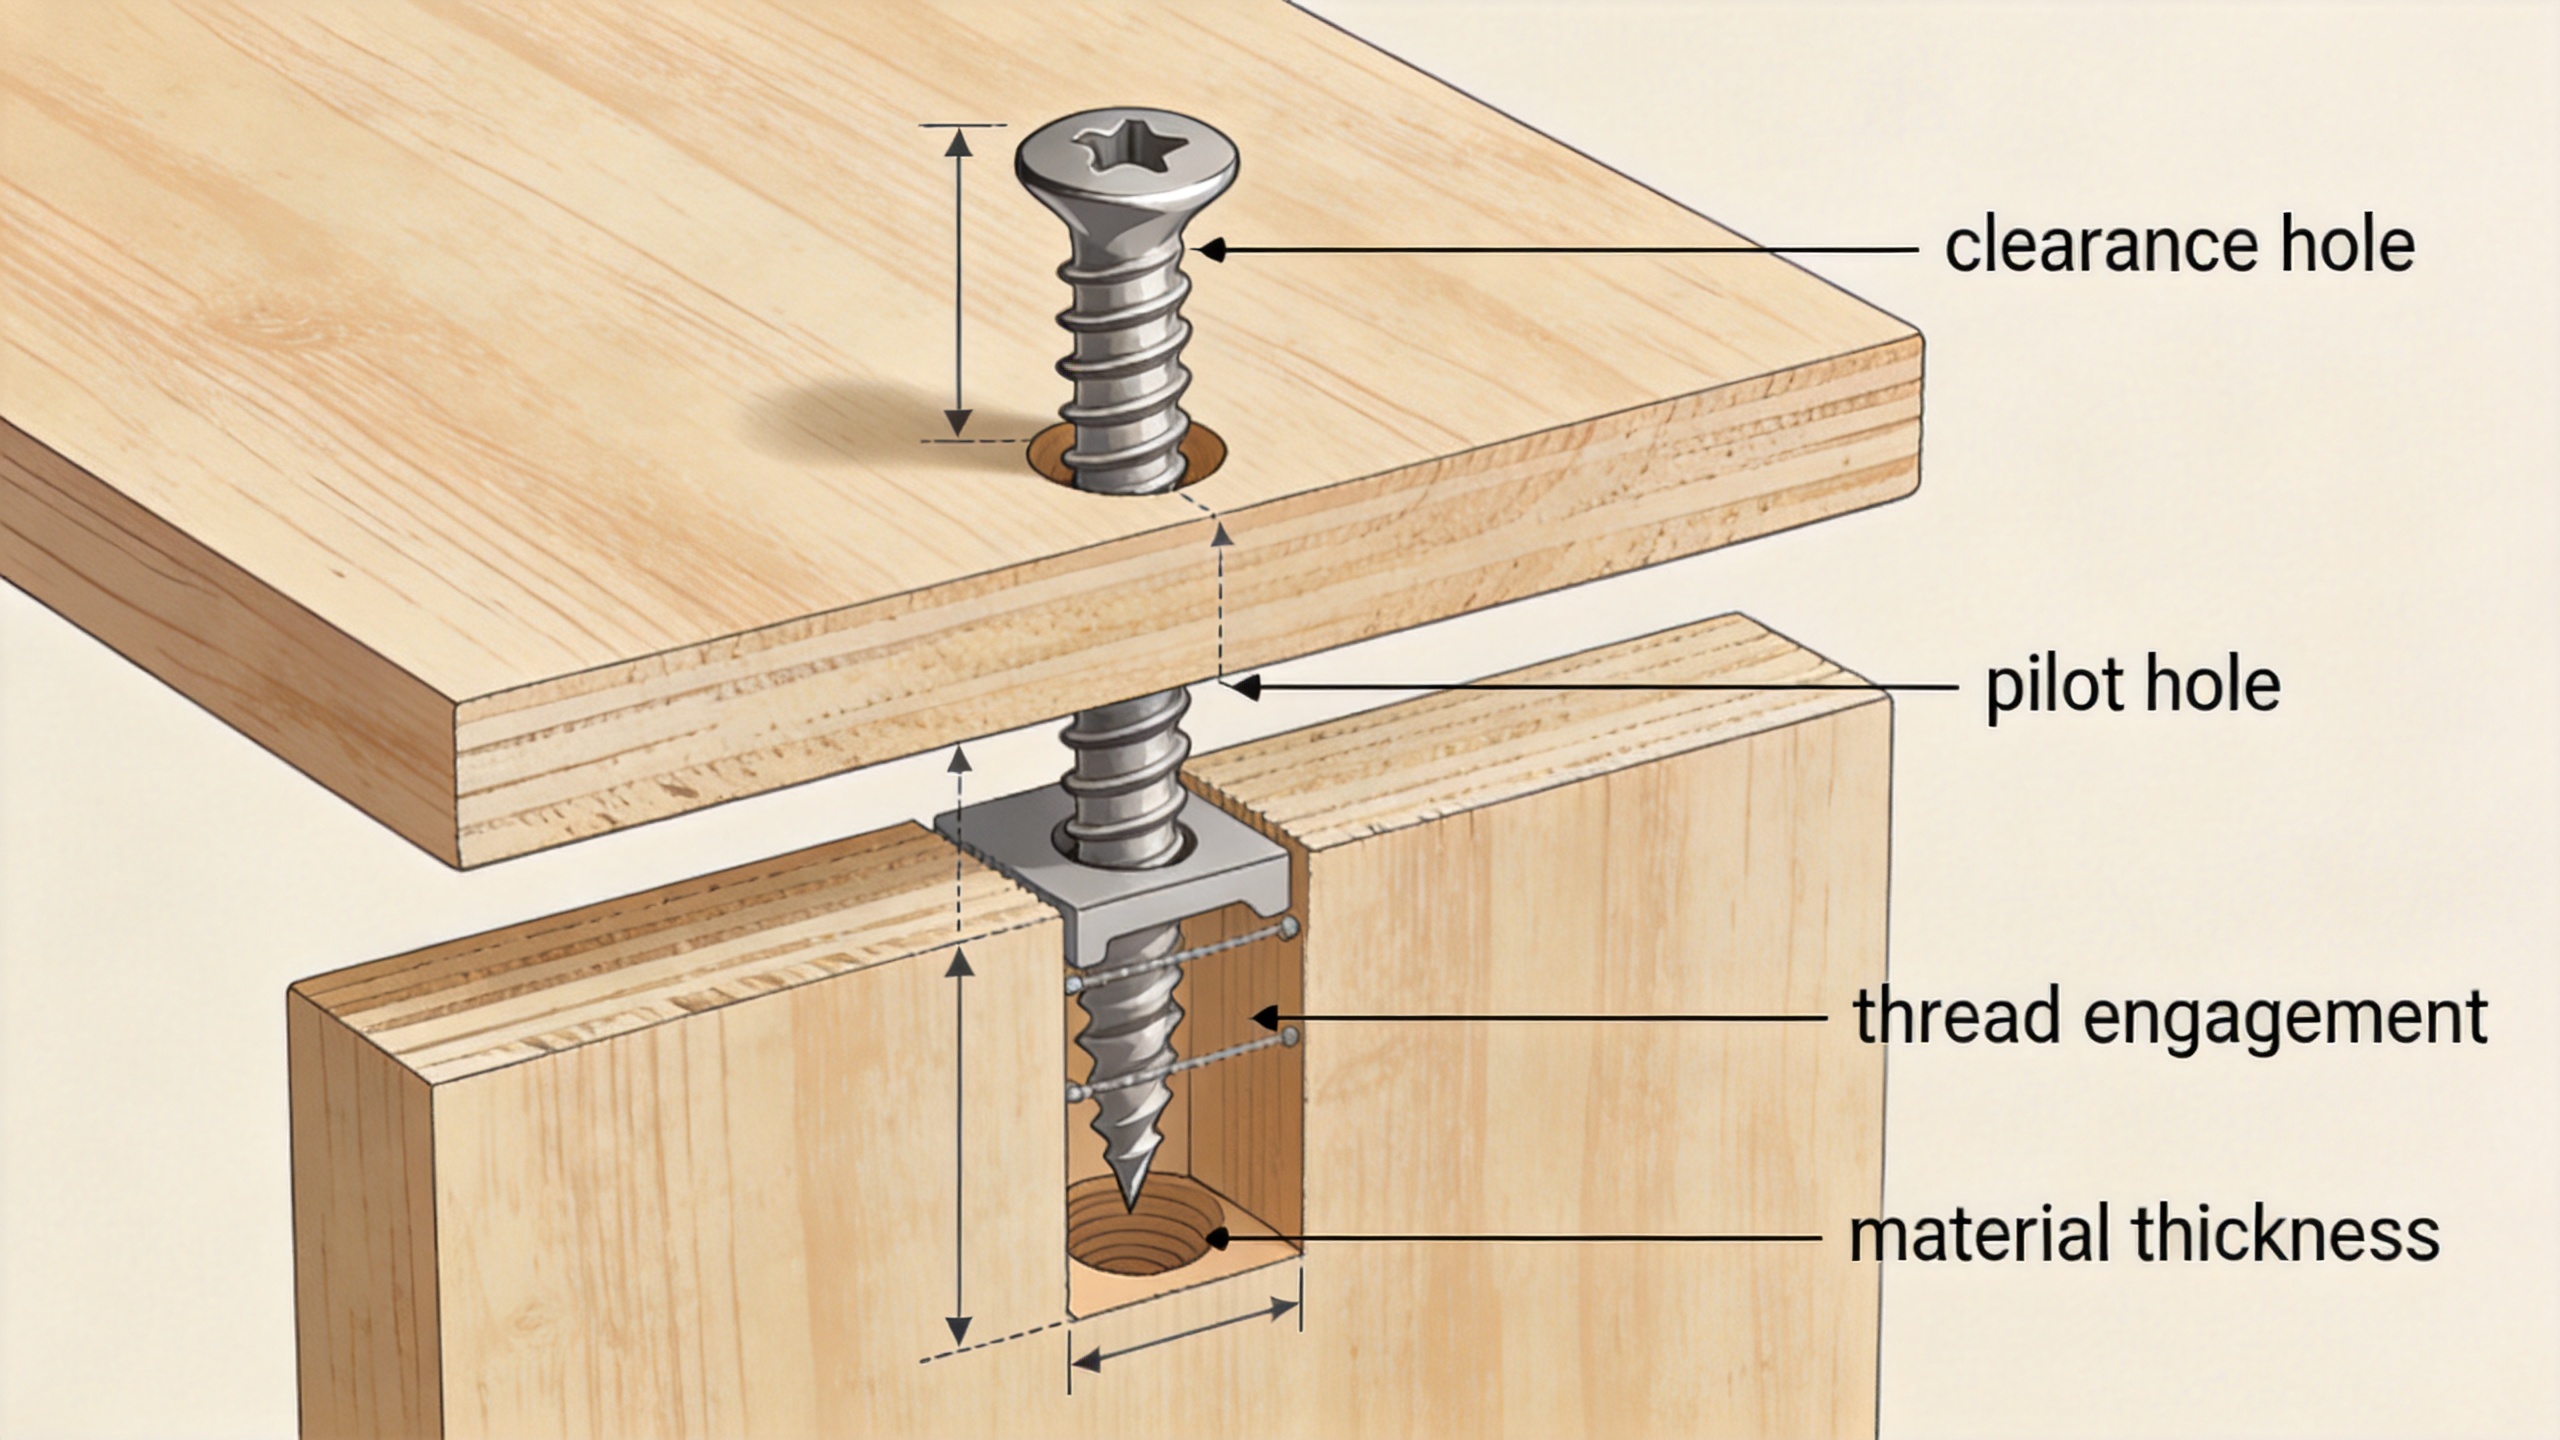
Bakit kailangang iplanong magkasama ang dalawang sukat
Isipin ang isang kahoy na turnilyo na sapat ang haba upang pumasok nang malalim sa isang matigas na kahoy na riles, ngunit ipinasok sa isang maliit na pilot hole. Maaaring may sapat na teoretikal na pagkakasabay ang mga thread, ngunit ang puwersa sa pagpapasok ay maaaring masyadong mataas at ang kahoy ay maaaring sumira bago maabot ang ninanais na lakas ng paghawak. Ngayon, palawakin ang pilot hole nang sobra. Mas madali nang ipapasok ang turnilyo, ngunit ang parehong turnilyo ay may mas kaunting pagkakahawak ng mga thread. Hindi nagbago ang haba; ang epektibong koneksyon ay nabawasan.
Kabaligtaran ang nangyayari sa maikling turnilyo. Kahit na may maingat na pagpili ng sukat ng pilot hole, maaaring kulang ang haba ng naka-embed na thread upang labanan ang puwersa o paulit-ulit na paggalaw. Kaya nga ang pagpili ng pilot hole ay hindi makapagliligtas sa isang hindi angkop na haba ng turnilyo. Tingnan ang dalawa bilang isang pagsusuri ng hugis: ang magagamit na lalim, ang kailangang pagkakahawak, ang diameter ng ugat, ang panlabas na diameter ng thread, at ang pag-uugali ng materyal ay dapat lahat ay sumasang-ayon.
Iba-iba ang mga desisyon na idinudulot ng iba’t ibang uri ng turnilyo
Kabesang Puso
Ang turnilyo na pangkahoy ay umaasa sa mga hibla sa paligid. Gumamit ng pamamaraan ng pilot hole na naaayon sa uri ng kahoy at sa panganib na masira malapit sa gilid o sa dulo ng butil. Ang pre-drilling ay lalong kapaki-pakinabang sa masikip na kahoy, malapit sa mga gilid, at kapag gumagamit ng turnilyong may mas malaking diyametro. Kung kailangang ihihigpit ng turnilyo ang dalawang piraso ng kahoy, magbigay ng puwang sa unang piraso kung kinakailangan at gabay na pilot sa natatanggap na piraso.
Self Tapping Screw
Isang self Tapping Screw nagbuo o nagputol ng mating path sa sheet material, plastics, o iba pang angkop na substrates. Ang tamang pre-hole, kung tinukoy, ay malapit na kaugnay ng kapal ng materyal, katigasan, thread-forming design, at coating. Ang butas na masyadong maliit ay maaaring magdulot ng mataas na drive torque o masira ang mga formed threads; ang butas na masyadong malaki ay maaaring bawasan ang retention. Sundin ang rekomendasyon ng tagagawa at i-validate sa aktuwal na pila ng materyal, lalo na kapag nag-iiba ang kapal ng sheet.
Machine Screw
Ang isang machine screw ay karaniwang gumagana kasama ang isang nut o isang panloob na thread na handa na. Kumpirmahin ang pitch, klase ng thread, paraan ng pagtatali, at lalim ng maaaring gamitin sa pagsasama. Ang haba ng screw ay dapat sapat para sa buong stack na pinipigilan nito nang hindi umabot sa ilalim, samantalang ang tapped feature ay dapat sapat ang lalim para sa napiling haba. Ang isang washer ay maaaring baguhin ang taas ng stack nang sapat upang mahalaga ito sa isang maikli at butas na walang labasan.
Hex screw
Isang hex screw madalas lumalabas ito sa mga structural o madaling panservisyong assembly kung saan ang access ng wrench, pagpili ng washer, at preload ay mahalaga. Ang haba nito ay dapat isaalang-alang ang buong stack at ang kinakailangang engagement ng nut o ng tapped-hole. Ang butas sa isang hindi naka-thread na bahagi ay karaniwang isang clearance feature, samantalang ang nut o ang naka-thread na bahagi ay nagbibigay ng mga thread. Huwag gamitin ang pag-iisip na pang-wood pilot-hole sa uri ng joint na ito.
Isang hakbang-hakbang na proseso sa gilid ng workbench para gawin ang tamang pagkakapareho
- Tukuyin ang joint: itala ang bawat layer, ang kapal nito, at kung aling piraso ang dapat magbigay ng mga thread.
- Pumili ng pamilya ng screw: magpasya kung ang aplikasyon ay nangangailangan ng kahoy na turnilyo, self-tapping na turnilyo, machine screw, o hex screw batay sa materyal at disenyo ng sambitan.
- Kalkulahin ang gamit na lalim: bawasan ang mga layer ng clearance, mga washer, allowance para sa blind-hole, at anumang lugar kung saan hindi nais ang pagsasama ng thread.
- Itakda ang tungkulin ng butas: ilagay ang label sa bawat butas bilang clearance, pilot, o tapped. Ang isang drawing na naglalabel lamang ng diameter ay nagbibigay ng sobrang espasyo para sa pagkakamali sa pag-install.
- Pumili ng drill mula sa pinatunayan na gabay: gamitin ang data ng tagapag-suplay ng fastener para sa napiling materyal at subukan ang isang offcut o sample na bahagi kapag may kinalaman ang splitting, stripping, o sensitivity sa torque.
- Subukan ang assembly: suriin ang clamp-up, drive torque, visible breakout, alignment, at kung umiikot pa ba ang turnilyo pagkatapos na naka-seated ang sambitan.
Karaniwang sintomas at ang kanilang ipinahihiwatig
| Ano ang Nakikita Mo | Malamang na katanungan sa heometriya | Kasunod na kapaki-pakinabang na pagsusuri |
|---|---|---|
| Naupo ang ulo ngunit nananatiling maluwag ang mga bahagi | Maaaring umabot sa ilalim ang turnilyo o maaaring humawak ang mga guhit sa parehong bahagi | Suriin ang lalim na maaaring gamitin at isaalang-alang ang puwang sa unang bahagi |
| Nasasira ang kahoy habang ipinapasok | Maaaring masyadong maliit ang unang butas para sa materyal at lapad ng turnilyo | Kumpirmahin ang gabay sa diametro ng ugat at distansya sa gilid |
| Nag-iikot ang turnilyo nang may kaunting resistensya | Maaaring masyadong malaki ang butas o masyadong maikli ang haba ng pagkakagapos | Sukatin ang diametro ng unang butas at haba ng pagkakagapos |
| Ang torque ng pagmamaneho ay tumataas nang mabilis sa materyal na sheet | Ang pre-hole ay maaaring hindi angkop para sa self-tapping screw o kapal | Suriin ang data ng produkto at subukan ang isang kontroladong sample |
Gawin ang drawing at ang specification para sa pagbili upang magtrabaho nang sabay
Para sa paulit-ulit na gawain, tukuyin ang laki ng screw nang higit sa nominal. Isama ang uri ng fastener, diameter, pitch kung may kinalaman, haba, estilo ng ulo, materyal, finishing, materyal na tatanggap, tungkulin ng butas, at kinakailangang data para sa drill o tap. Ang listahan ng mga bahagi na nagsasabi lamang ng “screw” ay nagpapasa ng sobrang dami ng desisyon sa installer. Para sa mga koponan ng produksyon, ang isang simpleng setup sheet at pagsusuri ng unang piraso ay maaaring makita ang maling drill bago ito maging isang isyu sa buong batch.
Ang praktikal na aral ay simple: pumili ng screw batay sa kapal na maaaring gamitin ng sambitan, pagkatapos ay pumili ng butas para sa screw at materyal na iyon. Kapag ginagawa ang mga pagpipilian na ito nang sabay, mas napapredictable ang pag-install, mas madali ang pagsusuri ng clamp-up, at ang natatapos na sambitan ay mas kaunti ang umaasa sa swerte.

