 EN

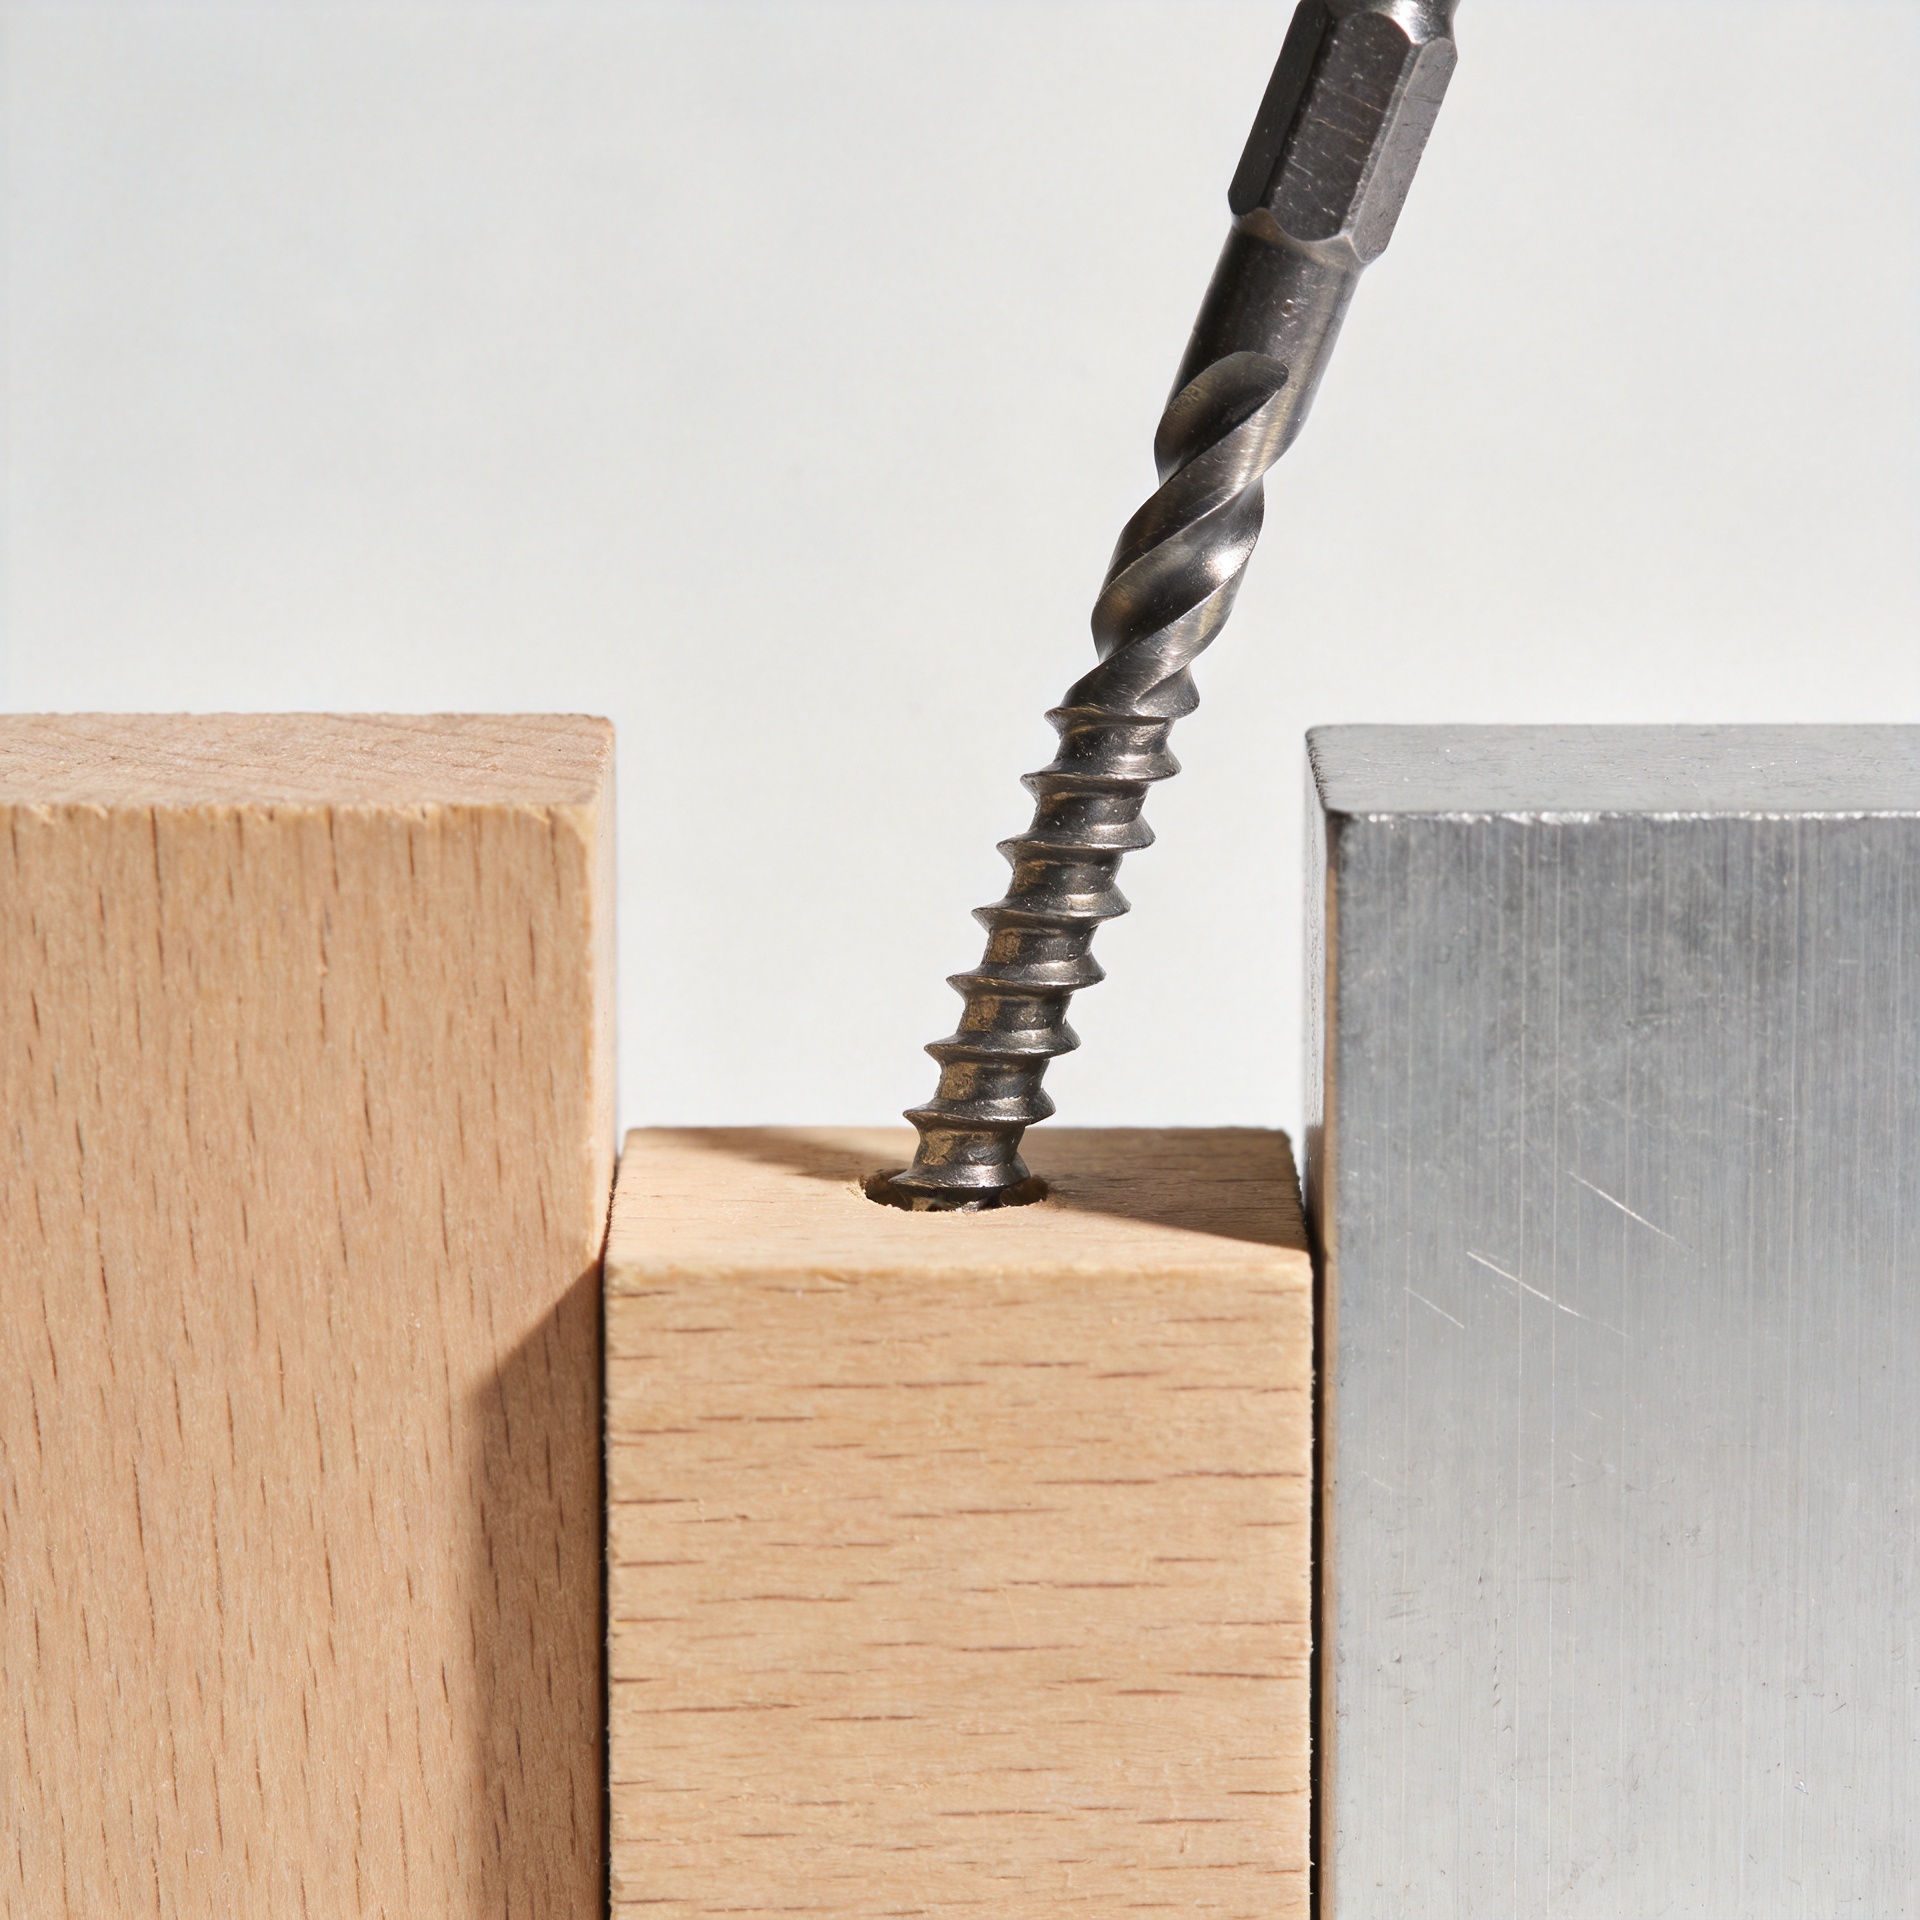
Tại sao chiều dài vít và đường kính lỗ dẫn phải khớp nhau trong các sản phẩm thực tế
Một chiếc vít có thể trông đúng trên bản vẽ nhưng vẫn gây rắc rối khi lắp ráp thực tế. Một chiếc vít dài quá có thể chạm đáy trước khi siết chặt hai chi tiết. Một chiếc vít ngắn quá có thể không tạo đủ độ ăn ren trong vật liệu nhận. Một lỗ khoan dẫn quá nhỏ có thể làm nứt gỗ, biến dạng phần mỏng hoặc yêu cầu mô-men xoắn vặn lớn hơn khả năng chịu đựng của đầu vít. Ngược lại, một lỗ khoan dẫn quá lớn sẽ để lại quá ít vật liệu cho ren bám vào. Trong thực tế lắp ráp, chiều dài vít và đường kính lỗ khoan dẫn là một quyết định duy nhất về cách lắp đặt, chứ không phải hai thông số riêng biệt.
Xét từ góc độ lựa chọn phụ kiện liên kết, hãy bắt đầu từ mối nối thay vì nhãn dán trên hộp. Xác định các vật liệu tham gia, tổng độ dày, lực siết mong muốn, chiều sâu có thể tiếp cận, hướng tải trọng và loại lỗ: lỗ khoan dẫn, lỗ thoát hay lỗ ren.
Chiều dài vít liên quan đến độ ăn ren hiệu dụng, chứ không phải con số tổng thể ghi trên thân vít
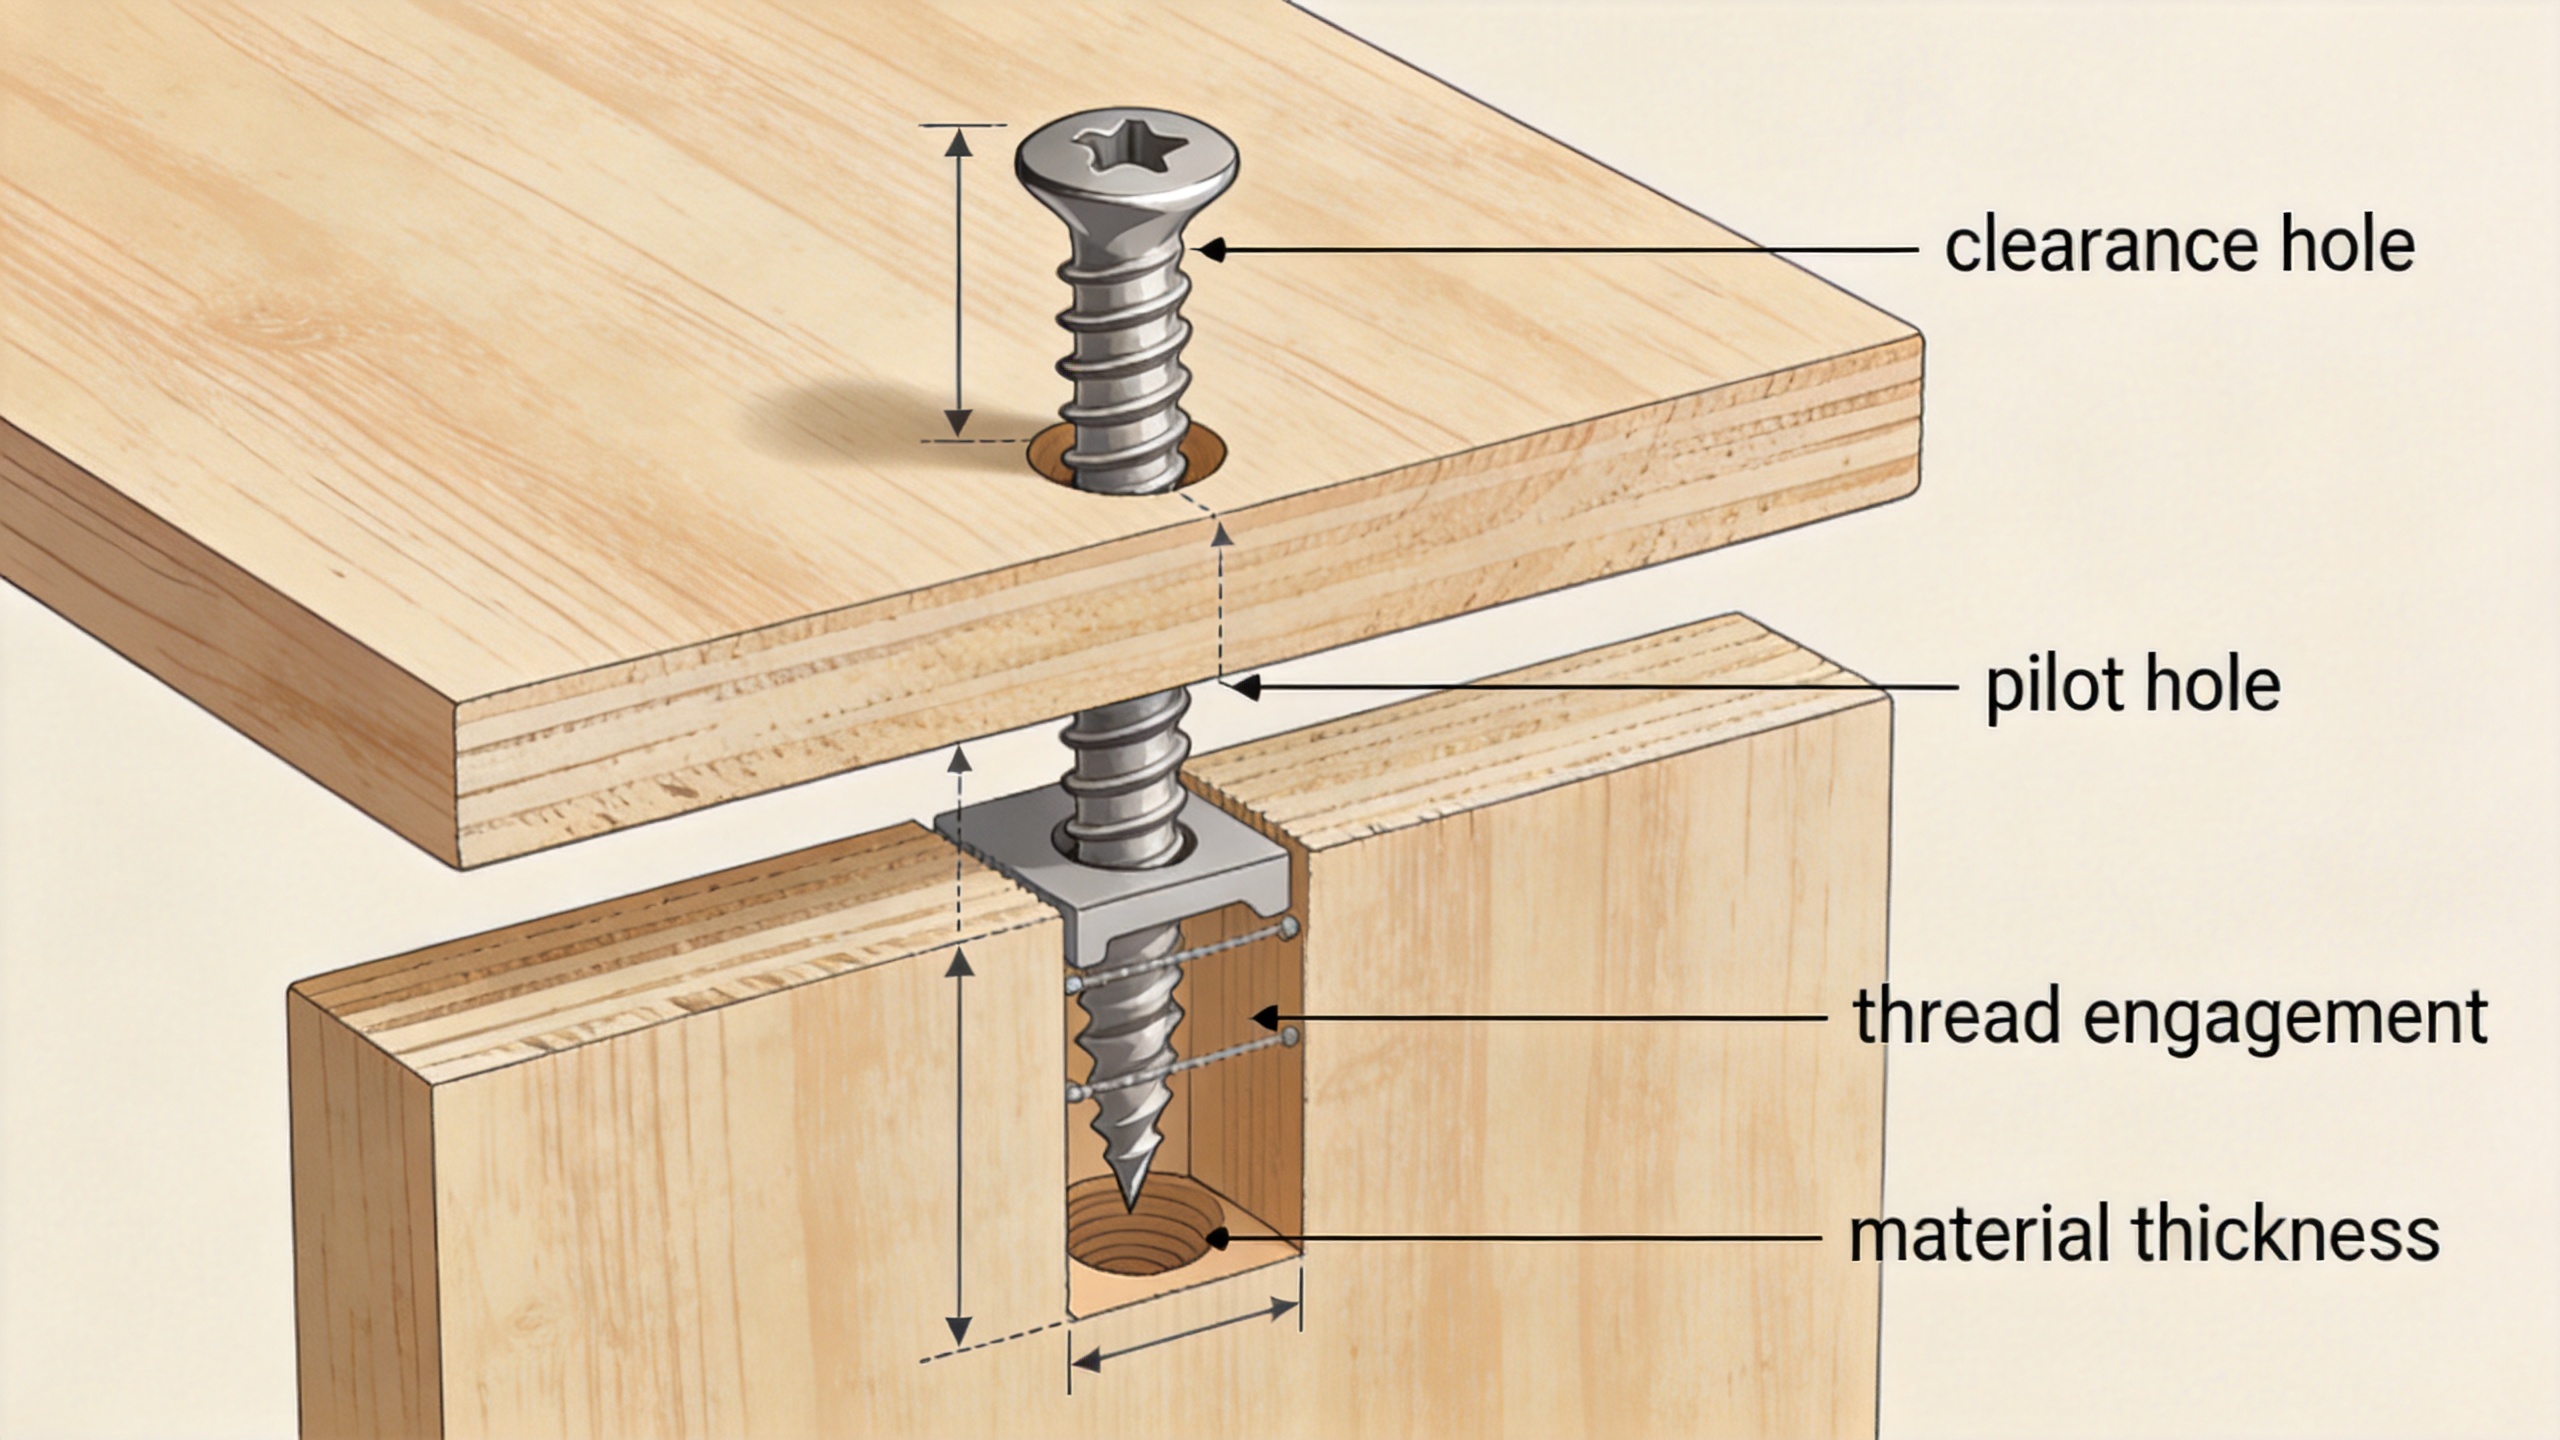
Khi chọn đinh vít, cần phân biệt phần đi xuyên qua chi tiết đầu tiên với phần phải tạo lực siết trong chi tiết thứ hai. Phần đầu tiên thường yêu cầu một lỗ thoát để đầu vít có thể kéo chặt chi tiết vào vật liệu nhận. Phần thứ hai cần đủ chiều dài ren ăn khớp tương ứng với loại vật liệu và điều kiện tải trọng. Nếu ren ăn vào cả hai chi tiết trong khi thiết kế yêu cầu lực kẹp, mối nối có thể cảm giác chặt nhưng vẫn còn khe hở nhỏ giữa các chi tiết.
Cho một vòng gỗ chiều dài sử dụng được bị ảnh hưởng bởi độ dày của chi tiết phía trên, độ sâu sẵn có trong chi tiết nhận, hướng thớ gỗ và việc đầu vít chạm vào khoảng rỗng hay xuyên thủng ra phía sau. Một chiếc vít đơn thuần dài hơn không tự động trở thành lựa chọn bền hơn. Nếu đầu vít chồi ra ở bề mặt nhìn thấy được, chạm vào khoang kỹ thuật hoặc chạm đáy trong một lỗ mù, việc tăng thêm chiều dài sẽ phát sinh vấn đề mới thay vì cải thiện khả năng giữ.
Với một vít máy , chiều dài cũng phải khớp với độ sâu ren được tarô, độ dày đai ốc, chồng đệm và bất kỳ phần vai không ren nào. Trong lỗ tarô kín, vít máy có thể chạm đáy lỗ trước khi mối nối được kẹp chặt. Mô-men xoắn tăng lên nhưng các bộ phận thực tế không được cố định. Kiểm tra độ sâu ren và để lại khoảng thừa hợp lý cho đầu vít, hình học tarô, mạt khoan và biến thiên lớp phủ thay vì coi mọi độ sâu khoan là độ sâu ren sử dụng được.
Điều mà lỗ dẫn hướng thực sự kiểm soát
Lỗ dẫn hướng tạo đường dẫn cho vít ren trong khi vẫn giữ đủ vật liệu để ren hình thành hoặc ăn khớp. Đối với gỗ, nguyên tắc bắt đầu thực tế là liên hệ đường kính lỗ dẫn hướng với đường kính chân ren của vít, sau đó điều chỉnh theo loài gỗ, độ ẩm, dạng ren và nguy cơ nứt. Gỗ cứng đặc thường cần độ dư nhiều hơn gỗ mềm. Kích thước mũi khoan cuối cùng nên lấy từ bảng của nhà sản xuất phụ kiện hoặc thử nghiệm trên vật liệu đại diện khi mối nối quan trọng.
Đừng nhầm lỗ dẫn hướng với lỗ thoát. Lỗ thoát được khoan có đường kính lớn hơn một cách chủ ý để thân vít có thể đi qua mà không siết chặt vào chi tiết đầu tiên. Còn lỗ dẫn hướng nằm trên vật liệu tiếp nhận và hỗ trợ việc ăn ren một cách kiểm soát. Đối với vít máy lắp vào lỗ ren kim loại đã được tarô, đường kính khoan phù hợp là kích thước lỗ tarô tương ứng với ren đã chọn, chứ không áp dụng quy tắc khoan lỗ dẫn hướng kiểu gỗ.
Tại sao hai kích thước này phải được lên kế hoạch đồng thời
Hãy tưởng tượng một chiếc đinh vít gỗ đủ dài để xuyên sâu vào thanh gỗ cứng, nhưng lại được vặn vào một lỗ khoan dẫn có đường kính nhỏ hơn quy định. Các ren có thể có độ ăn khớp lý thuyết rất tốt, thế nhưng lực siết lắp đặt lại trở nên quá lớn và khiến gỗ nứt vỡ trước khi đạt được giá trị giữ cố định mong muốn. Bây giờ, hãy khoan lỗ dẫn rộng hơn mức cần thiết. Việc vặn vít sẽ dễ dàng hơn, nhưng cùng một chiếc vít đó lại có độ bám ren giảm đi. Chiều dài vít không thay đổi; tuy nhiên, độ kết nối thực tế lại bị suy giảm.
Ngược lại, với một chiếc vít ngắn, ngay cả khi lỗ khoan dẫn được chọn kích thước cẩn thận, vẫn có thể không đủ chiều dài ren chôn sâu để chịu được tải trọng hoặc các chuyển động lặp lại. Đây chính là lý do vì sao việc chọn lỗ khoan dẫn không thể khắc phục được tình trạng chiều dài vít không phù hợp. Hãy coi cặp ‘vít – lỗ khoan’ như một phép kiểm tra hình học: chiều sâu sẵn có, độ ăn khớp yêu cầu, đường kính lõi ren, đường kính ngoài của ren và đặc tính vật liệu đều phải đồng nhất với nhau.
Các loại vít khác nhau tạo ra những quyết định khác nhau
Vòng gỗ
Một chiếc đinh vít gỗ dựa vào các sợi gỗ xung quanh. Hãy sử dụng phương pháp khoan lỗ dẫn trước sao cho phù hợp với loại gỗ và mức độ rủi ro nứt gần mép hoặc đầu thớ gỗ. Việc khoan lỗ dẫn trước đặc biệt hữu ích khi làm việc với gỗ cứng, ở vị trí gần mép, hoặc khi sử dụng vít có đường kính lớn. Nếu chi tiết liên kết cần kéo hai tấm gỗ lại gần nhau, hãy để khe hở thích hợp trên tấm gỗ đầu tiên và khoan lỗ dẫn trên tấm gỗ thứ hai.
Vít tự chạm
Avít tự chạm tạo hình hoặc cắt ra đường ren ăn khớp trên vật liệu tấm, nhựa hoặc các chất nền phù hợp khác. Kích thước lỗ dẫn trước chính xác—nếu được quy định—phụ thuộc chặt chẽ vào độ dày vật liệu, độ cứng, thiết kế ren tạo hình và lớp phủ. Một lỗ quá nhỏ có thể làm tăng mô-men xoắn khi vặn hoặc gây hư hại ren đã tạo; trong khi một lỗ quá lớn có thể làm giảm lực giữ. Hãy tuân theo khuyến nghị của nhà sản xuất và kiểm tra thực tế trên bộ vật liệu cụ thể, đặc biệt khi độ dày vật liệu tấm thay đổi.
Vít máy
Một vít máy thường hoạt động cùng với đai ốc hoặc ren trong được gia công sẵn. Xác nhận bước ren, cấp ren, phương pháp taro và chiều sâu ăn khớp có thể sử dụng được. Chiều dài vít phải phù hợp với tổng độ dày các chi tiết được kẹp mà không chạm đáy, đồng thời đặc điểm taro phải đủ sâu để đáp ứng chiều dài đã chọn. Việc sử dụng vòng đệm có thể làm thay đổi tổng chiều cao chồng lấn đến mức ảnh hưởng đáng kể trong một lỗ mù nông.
Vít lục giác
Avít lục giác thường xuất hiện trong các cụm kết cấu hoặc cụm có thể bảo trì, nơi việc tiếp cận bằng cờ-lê, lựa chọn vòng đệm và lực siết trước đều quan trọng. Chiều dài của vít phải tính đến toàn bộ chiều cao chồng lấn cũng như chiều sâu ăn khớp yêu cầu với đai ốc hoặc lỗ taro. Lỗ xuyên qua chi tiết không có ren thường là lỗ thoát, trong khi đai ốc tiếp nhận hoặc chi tiết được taro mới cung cấp ren. Không áp dụng giả định về lỗ dẫn cho gỗ đối với loại mối nối này.
Trình tự thực hiện trên bàn làm việc để tạo sự khớp chính xác
- Xác định mối nối: ghi lại từng lớp, độ dày của mỗi lớp và chi tiết nào phải cung cấp ren.
- Chọn họ vít: quyết định xem ứng dụng có cần vít gỗ, vít tự khoan, vít máy hay vít lục giác dựa trên vật liệu và thiết kế mối nối.
- Tính độ sâu sử dụng được: trừ đi các lớp khe hở, vòng đệm, dung sai lỗ mù và bất kỳ vùng nào không mong muốn sự ăn ren.
- Thiết lập chức năng lỗ: đánh dấu từng lỗ là lỗ lỏng, lỗ dẫn hướng hay lỗ ren. Một bản vẽ chỉ ghi đường kính gây quá nhiều khả năng sai sót khi lắp đặt.
- Chọn mũi khoan theo hướng dẫn đã được xác minh: sử dụng dữ liệu từ nhà cung cấp phụ kiện cho vật liệu đã chọn và thử nghiệm trên phế liệu hoặc chi tiết mẫu khi lo ngại về nứt, tuột ren hoặc độ nhạy mô-men xoắn.
- Thử lắp ráp: kiểm tra lực kẹp, mô-men xoắn siết, hiện tượng bong tróc bề mặt, độ căn chỉnh và việc vít có quay thêm sau khi mối nối đã ổn định hay không.
Các triệu chứng thường gặp và ý nghĩa của chúng
| Điều Bạn Thấy | Câu hỏi hình học có khả năng cao | Kiểm tra tiếp theo hữu ích |
|---|---|---|
| Đầu vít chạm vào ghế nhưng các bộ phận vẫn lỏng lẻo | Vít có thể chạm đáy hoặc ren có thể bám chặt cả hai chi tiết | Kiểm tra độ sâu sử dụng được và xem xét khoảng hở ở chi tiết đầu tiên |
| Gỗ nứt trong quá trình vặn vít | Lỗ dẫn có thể quá nhỏ so với vật liệu và đường kính vít | Xác nhận hướng dẫn về đường kính chân ren và khoảng cách đến mép |
| Vít quay với rất ít lực cản | Lỗ có thể quá lớn hoặc chiều dài ren ăn khớp quá ngắn | Đo đường kính lỗ dẫn và chiều dài ren chìm trong vật liệu |
| Mô-men xoắn truyền động tăng mạnh trong vật liệu tấm | Lỗ khoan sơ bộ có thể không phù hợp với vít tự khoan hoặc độ dày vật liệu | Xem lại dữ liệu sản phẩm và thử nghiệm một mẫu kiểm soát |
Đảm bảo bản vẽ và đặc tả mua hàng phối hợp nhịp nhàng với nhau
Đối với công việc lặp lại, hãy quy định kích thước vít chi tiết hơn mức danh nghĩa. Bao gồm loại phụ kiện liên kết, đường kính, bước ren (nếu áp dụng), chiều dài, kiểu đầu vít, vật liệu, lớp hoàn thiện, vật liệu nhận lực, chức năng lỗ khoan và dữ liệu khoan hoặc taro yêu cầu. Danh sách linh kiện chỉ ghi chung chung là “vít” sẽ chuyển quá nhiều quyết định sang người lắp đặt. Đối với đội sản xuất, một bảng thiết lập đơn giản và kiểm tra chi tiết đầu tiên có thể phát hiện sớm việc khoan sai trước khi trở thành sự cố ở cấp lô.
Bài học thực tiễn rất rõ ràng: chọn vít phù hợp với chiều sâu sử dụng của mối nối, sau đó chọn lỗ khoan phù hợp với vít và vật liệu đó. Khi những lựa chọn này được thực hiện đồng bộ, việc lắp đặt trở nên dự báo chính xác hơn, việc kiểm tra lực siết chặt dễ dàng hơn, và cụm lắp ráp hoàn chỉnh ít phụ thuộc vào yếu tố ngẫu nhiên hơn.

