 EN

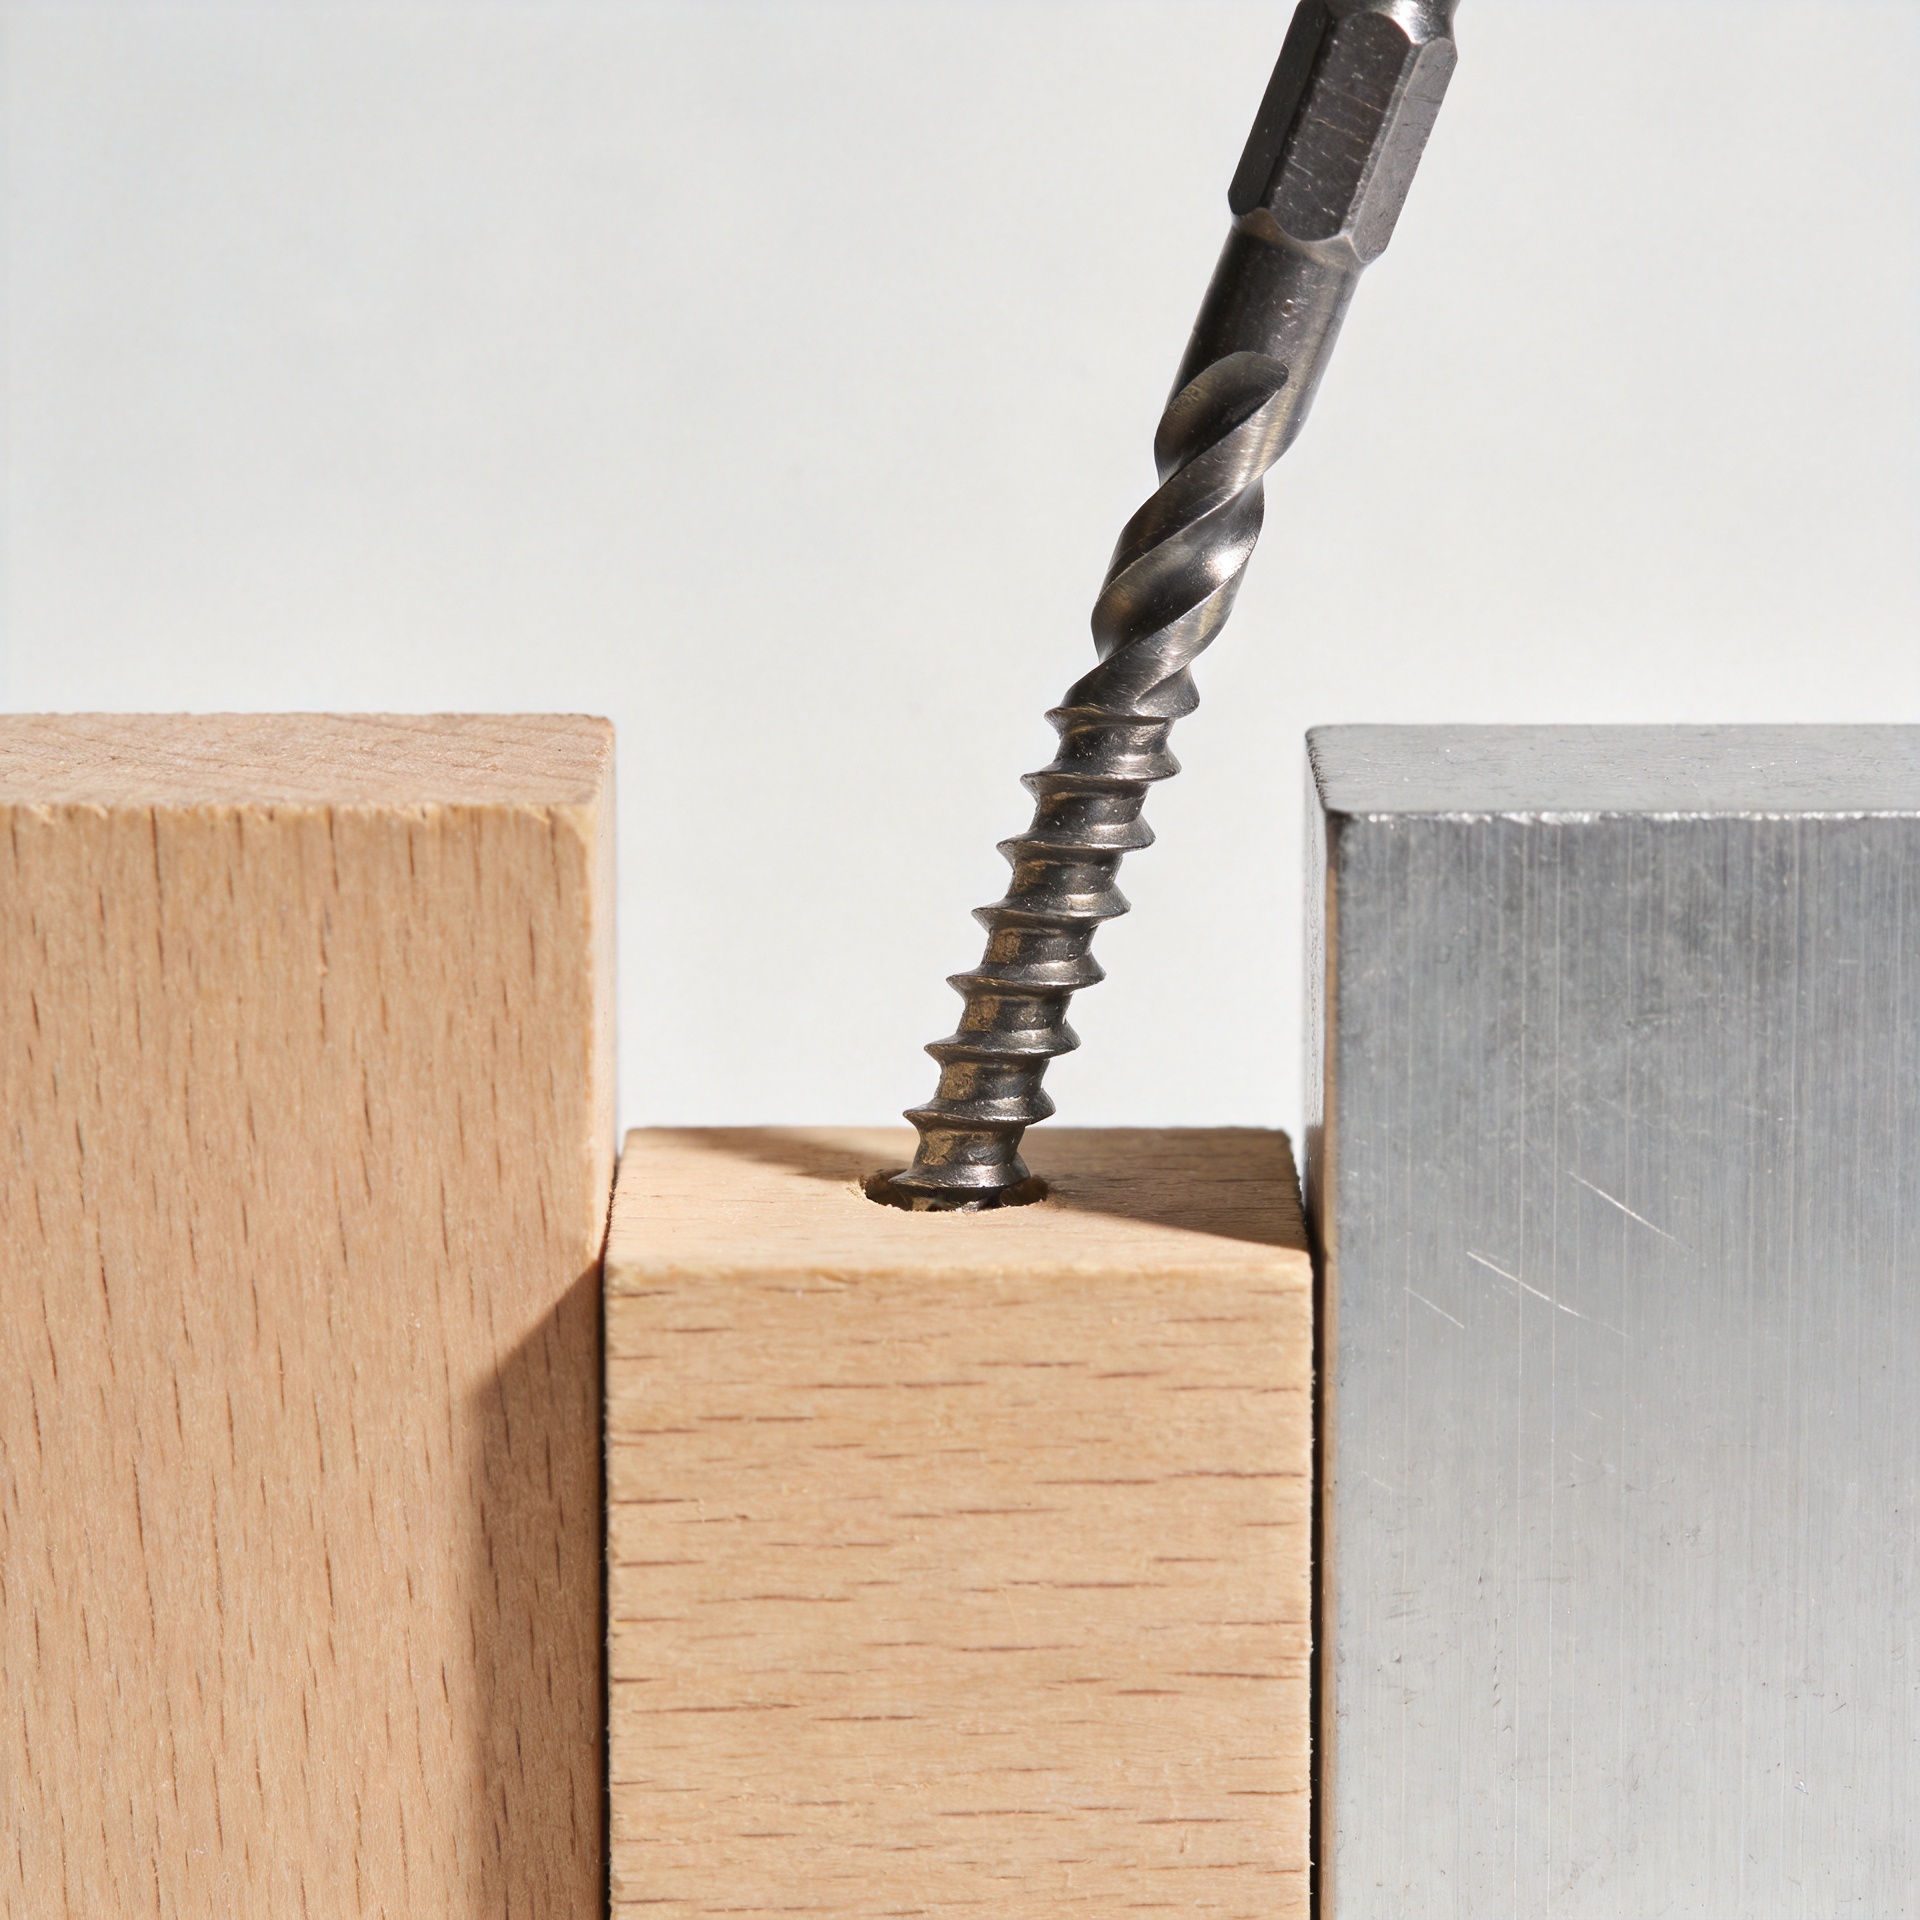
حقیقی تعمیرات میں پیچ کی لمبائی اور پائلٹ سوراخ کے قطر کا باہم مطابقت رکھنا کیوں ضروری ہے
ایک پیچ نقشے پر درست نظر آ سکتا ہے لیکن کام کی جگہ پر پریشانی کا باعث بن سکتا ہے۔ ایک لمبا فاسٹنر دو اجزاء کو مضبوطی سے جکڑنے سے پہلے ہی تھام کر رک جا سکتا ہے۔ ایک چھوٹا فاسٹنر وصول کرنے والے مواد میں کافی مضبوطی سے جڑنے کے قابل نہیں ہو سکتا۔ ایک بہت تنگ پائلٹ سوراخ لکڑی کو پھاڑ سکتا ہے، ایک پتلی سیکشن کو بگاڑ سکتا ہے، یا سر کی طاقت سے زیادہ ڈرائیونگ ٹارک کی ضرورت پیدا کر سکتا ہے۔ ایک بہت بڑا سوراخ تھریڈز کو پکڑنے کے لیے کافی مواد چھوڑے بغیر چھوڑ دیتا ہے۔ حقیقی تعمیرات میں، لمبائی اور پائلٹ سوراخ کا قطر ایک ہی انسٹالیشن کا فیصلہ ہوتا ہے، نہ کہ دو الگ الگ اعداد۔
فاسٹنر کے انتخاب کے نقطہ نظر سے، باکس کے لیبل کی بجائے جوائنٹ سے شروع کریں۔ مواد، کل موٹائی، مطلوبہ جکڑنے کا عمل، دستیاب گہرائی، لوڈ کی سمت، اور یہ تعین کریں کہ سوراخ پائلٹ سوراخ ہے، کلیئرنس سوراخ ہے، یا ٹیپڈ سوراخ ہے۔ اس مختصر جائزے سے بہت سارے قابلِ اجتناب پیچ کے مسائل روکے جا سکتے ہیں۔
لمبائی کا تعلق کل فاسٹنر کی لمبائی سے نہیں بلکہ استعمال کے قابل جڑاؤ سے ہوتا ہے
جب ایک پیچ کا انتخاب کر رہے ہوں تو، پہلے حصے سے گزرنے والے حصے کو دوسرے حصے میں مضبوطی سے جڑنے والے حصے سے الگ کریں۔ پہلے حصے کے لیے اکثر ایک صاف چھید کی ضرورت ہوتی ہے تاکہ سر دونوں مواد کو ایک دوسرے کے ساتھ مضبوطی سے جوڑ سکے۔ دوسرے حصے کے لیے اس کے مواد اور لوڈنگ کی حالت کے مطابق کافی دھاگے کی گہرائی کی ضرورت ہوتی ہے۔ اگر ڈیزائن میں کمپنگ کی ضرورت ہو اور دھاگے دونوں ٹکڑوں میں داخل ہو جائیں تو جوڑ مضبوط محسوس ہو سکتا ہے جبکہ دونوں اجزاء کے درمیان اب بھی چھوٹا سا فاصلہ باقی رہ جاتا ہے۔
ایک کے لئے لکڑی کا پیچ ، استعمال کی جانے والی لمبائی اوپری رکن کی موٹائی، وصول کرنے والے ٹکڑے میں دستیاب گہرائی، دانے کی سمت، اور یہ بات کہ نوک خالی جگہ میں داخل ہو رہی ہے یا اس سے گزر کر باہر آ رہی ہے، پر منحصر ہوتی ہے۔ صرف لمبا ہونے کی وجہ سے پیچ خود بخود مضبوط تر نہیں ہوتا۔ اگر نوک کوئی نظر آنے والی سطح سے باہر آ جائے، کوئی سروس کی خالی جگہ تک پہنچ جائے، یا ایک اندھیرے سوراخ میں نیچے تک جا کر رک جائے تو اضافی لمبائی ایک نئی پریشانی کا باعث بن جاتی ہے بجائے کہ مفید پکڑ فراہم کرنے کے۔
کے ساتھ مشین پیچ , لمبائی کو بھی ٹیپ کردہ گہرائی، نٹ کی موٹائی، واشر اسٹیک، اور کسی بھی غیر-تھریڈڈ شولڈر کے ساتھ مطابقت ہونی چاہیے۔ ایک بلائنڈ ٹیپ کردہ سوراخ میں، ایک مشین سکرُو سوراخ کے تل تک پہنچ سکتا ہے قبل ازیں کہ جوڑ کو مضبوط کیا جائے۔ ٹارک بڑھ جاتا ہے، لیکن دراصل اجزاء کو مضبوط نہیں کیا جاتا۔ تھریڈ کی گہرائی کی جانچ کریں اور نوک، ٹیپ کی جیومیٹری، چِپس، اور کوٹنگ کی تبدیلی کے لیے معقول گنجائش چھوڑ دیں، بجائے کہ ہر ڈرل کردہ گہرائی کو استعمال کرنے کے قابل تھریڈ گہرائی سمجھا جائے۔
پائلٹ سوراخ کا اصل کنٹرول کیا ہے
پائلٹ سوراخ ایک تھریڈڈ سکرُو کو راستہ فراہم کرتا ہے جبکہ تھریڈز کے تشکیل یا ملاپ کے لیے کافی مواد کو برقرار رکھتا ہے۔ لکڑی کے لیے، عملی طور پر ایک ابتدائی اصول یہ ہے کہ پائلٹ قطر کو سکرُو کے رُوٹ قطر سے منسلک کیا جائے، پھر جنس، نمی، تھریڈ کی شکل، اور دراڑ کے خطرے کے مطابق اس میں ایڈجسٹمنٹ کی جائے۔ گھنی سخت لکڑی عام طور پر نرم لکڑی کے مقابلے میں زیادہ ریلیف کی ضرورت ہوتی ہے۔ حتمی ڈرل سائز فاسٹنر بنانے والے کی ٹیبل سے یا جب جوڑ اہم ہو تو نمائندہ مواد میں آزمائش سے حاصل کرنا چاہیے۔
اس پائلٹ ہول کو کلیئرنس ہول سے الجھائیں مت۔ کلیئرنس ہول کا سائز اِس طرح طے کیا جاتا ہے کہ اس میں سکرو کا شینک بغیر پہلے حصّے کو مضبوطی سے پکڑے ہوئے گزر سکے۔ پائلٹ ہول وہ ہوتا ہے جو وصول کرنے والے مواد میں بنایا جاتا ہے اور جو کنٹرولڈ تھریڈ انگیجمنٹ کو معاونت فراہم کرتا ہے۔ اگر ایک مشین سکرو کسی ٹیپڈ دھاتی سوراخ میں داخل ہو رہی ہو تو اس کے لیے مناسب بور کا قطر انتخاب کردہ تھریڈ کے لیے ٹیپ-ڈرل سائز ہوگا، نہ کہ لکڑی کے انداز کے پائلٹ ہول کا اصول۔
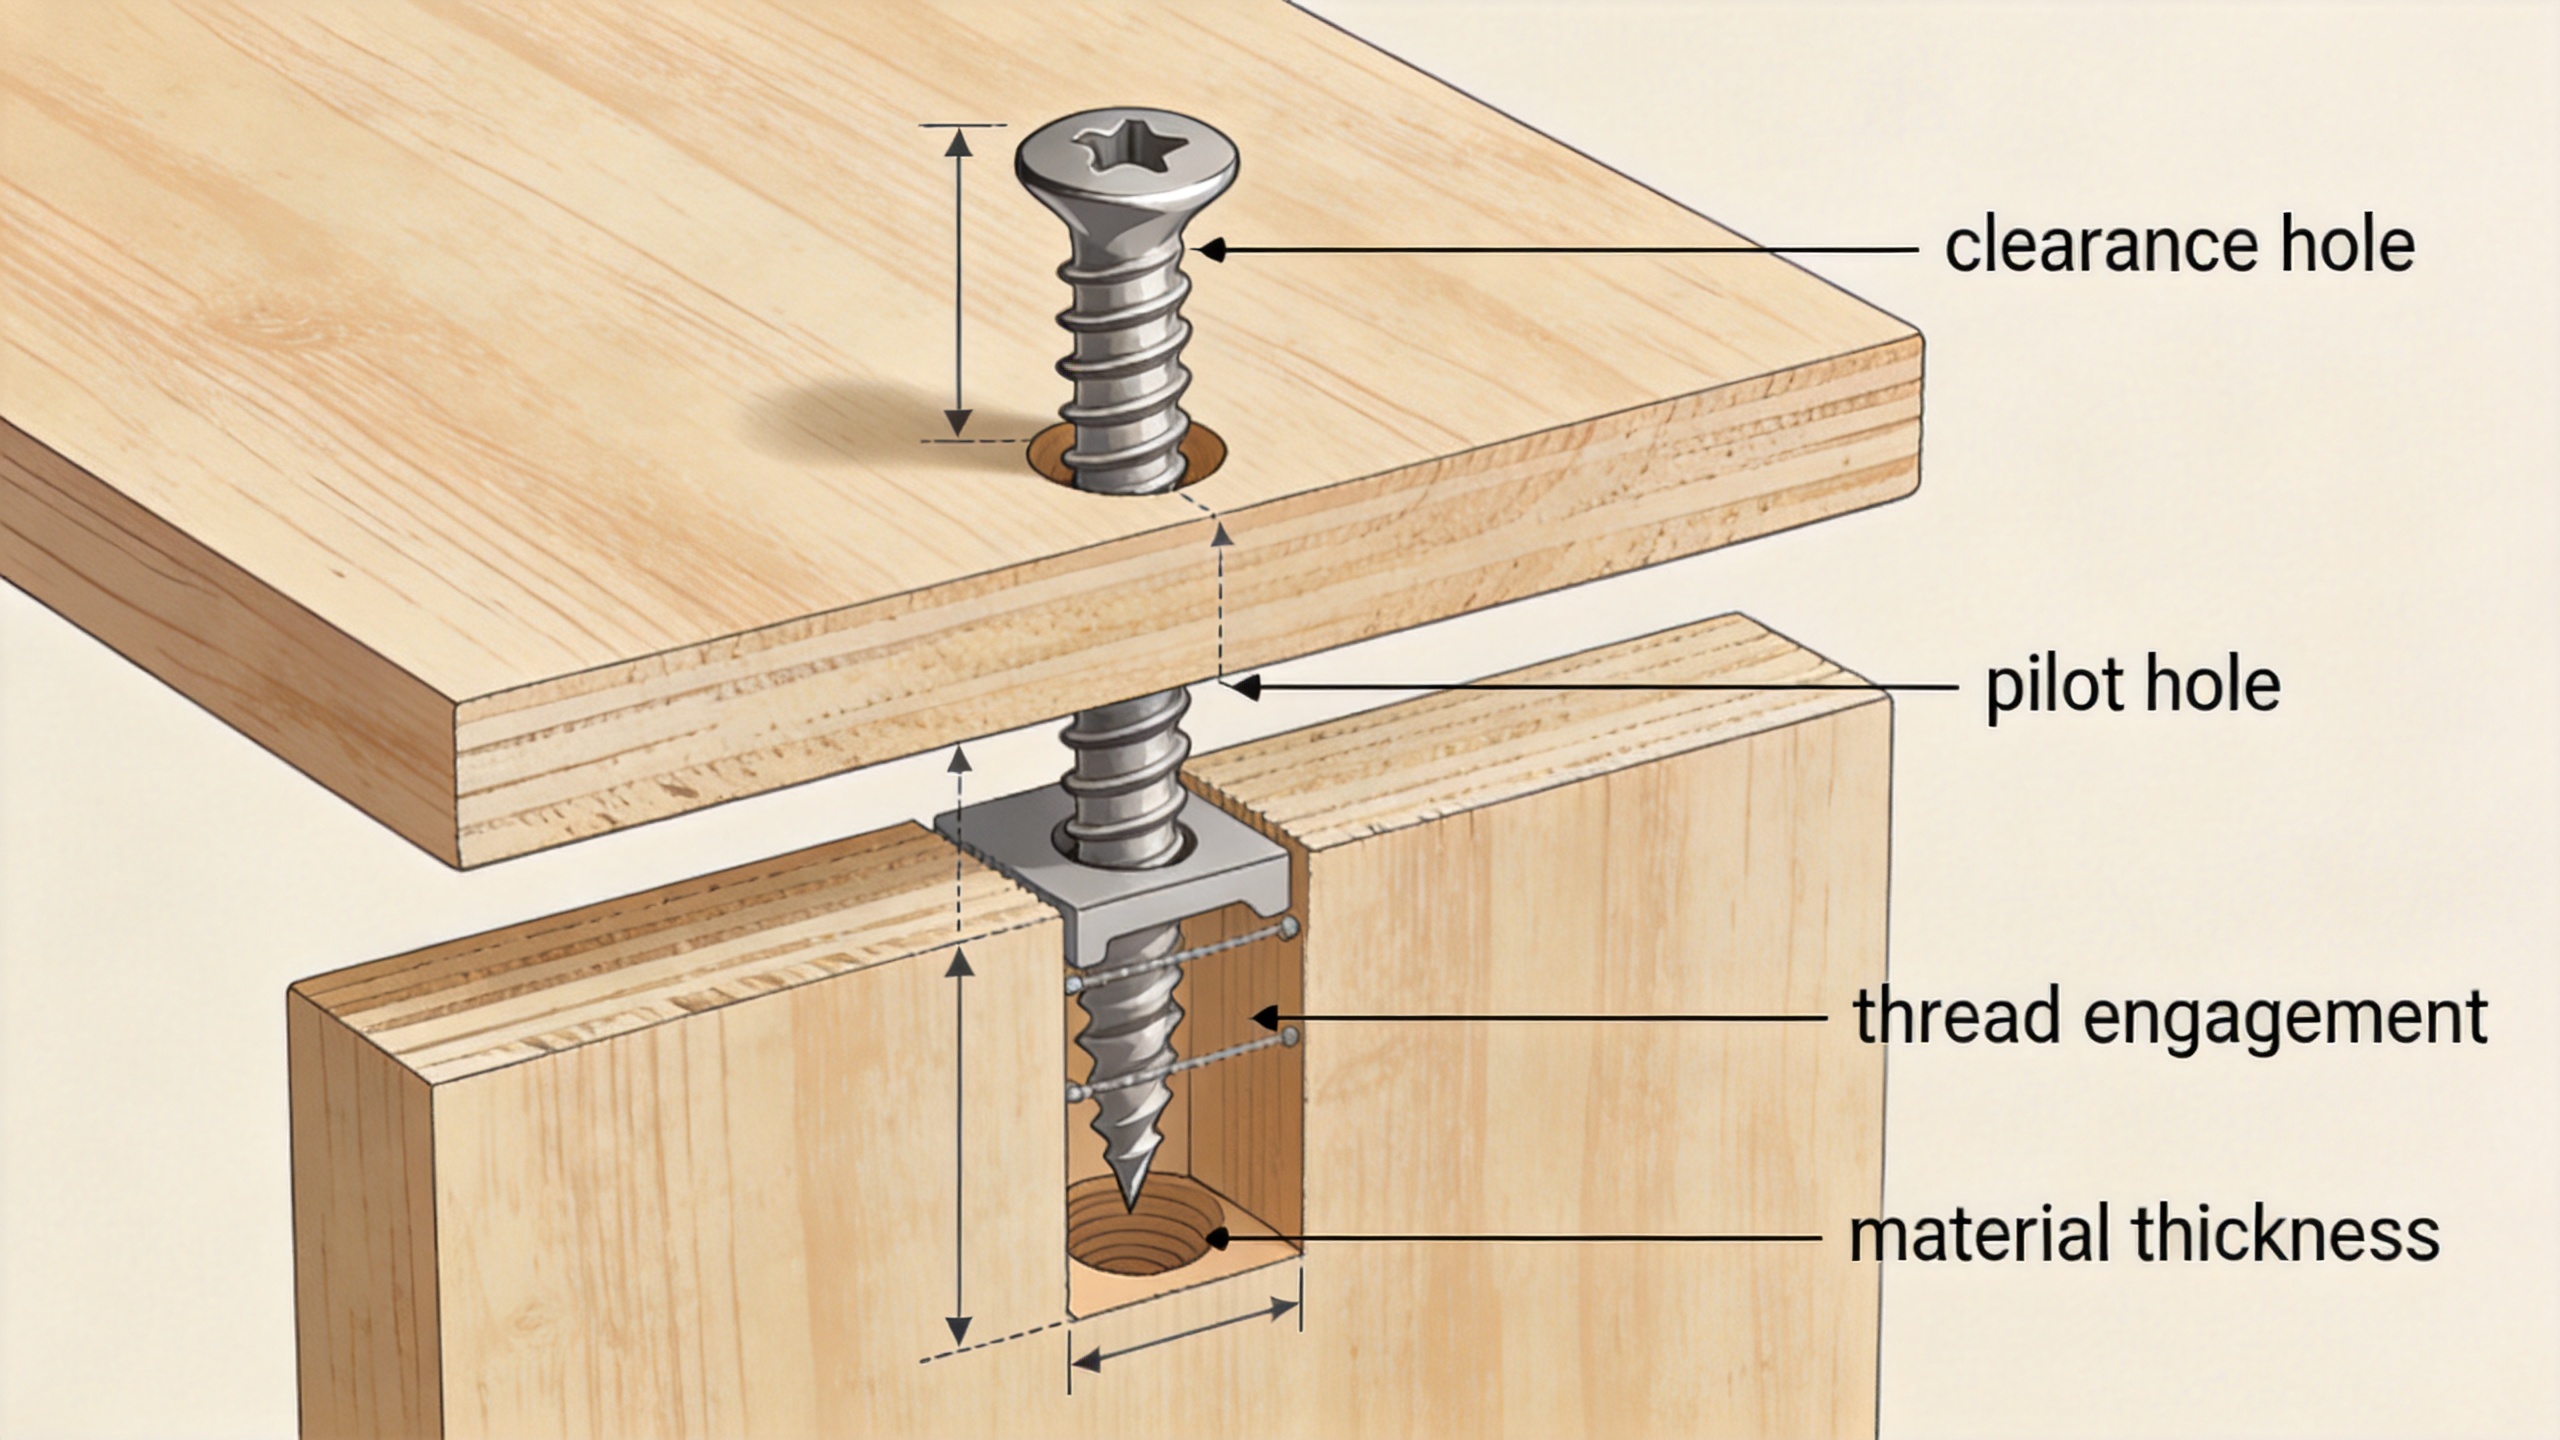
دونوں ابعاد کو ایک ساتھ منصوبہ بند کرنے کی وجہ
تصور کریں کہ ایک لکڑی کا پیچ ہے جو ایک سخت لکڑی کی ریل تک گہرائی میں پہنچنے کے لیے کافی لمبا ہے، لیکن اسے ایک چھوٹے سائز کے پائلٹ سوراخ میں ڈالا جا رہا ہے۔ تھیوری کے مطابق دھاگے کا بہت زیادہ حصہ شامل ہو سکتا ہے، لیکن انسٹالیشن کا بوجھ بہت زیادہ ہو جاتا ہے اور لکڑی وہاں تک نہیں پہنچتی جہاں تک اصلی مضبوطی حاصل کرنی تھی، بلکہ پہلے ہی پھٹ جاتی ہے۔ اب پائلٹ سوراخ کو بہت زیادہ بڑا کر دیں۔ پیچ کو ڈالنا آسان ہو جاتا ہے، لیکن اسی پیچ کے دھاگوں کا قبضہ کم ہو جاتا ہے۔ لمبائی وہی رہی ہے؛ لیکن استعمال کی جانے والی کنکشن کی لمبائی کم ہو گئی ہے۔
ایک چھوٹے پیچ کے ساتھ الٹی صورتحال پیش آتی ہے۔ حتیٰ کہ اگر پائلٹ سوراخ کا سائز بہت احتیاط سے منتخب کیا گیا ہو، بھی لوڈ یا بار بار ہونے والی حرکت کو روکنے کے لیے دھاگوں کی داخلی لمبائی کافی نہیں ہو سکتی۔ یہی وجہ ہے کہ پائلٹ سوراخ کا انتخاب غیر مناسب پیچ کی لمبائی کو درست نہیں کر سکتا۔ ان دونوں کو ایک جیومیٹری چیک کے طور پر دیکھیں: دستیاب گہرائی، ضروری شامل ہونے کی لمبائی، جڑ کا قطر، دھاگوں کا خارجی قطر، اور مواد کا رویہ — تمام کو ایک دوسرے سے مطابقت رکھنی ہوتی ہے۔
مختلف قسم کے پیچ مختلف فیصلے کرتے ہیں
لکڑی کا پیچ
ایک لکڑی کا پیچ اپنے اردگرد کے ریشوں پر انحصار کرتا ہے۔ لکڑی کی قسم اور کنارے یا سِرے کے دانے کے قریب پھٹنے کے خطرے کو مدنظر رکھتے ہوئے، پائلٹ-ہول کا طریقہ استعمال کریں۔ پیشہ ورانہ بورنگ خاص طور پر گھنی لکڑی، کناروں کے قریب، اور بڑے قطر کے پیچ استعمال کرنے کی صورت میں مفید ہوتی ہے۔ اگر فاسٹنر کو دو لکڑی کے ٹکڑوں کو ایک دوسرے کے ساتھ جوڑنا ہو تو، پہلے ٹکڑے میں مناسب جگہ کا انتظام کریں اور وصول کرنے والے ٹکڑے میں پائلٹ گائیڈنس فراہم کریں۔
خود چھیدنے والی پیچ
ای خود چھیدنے والی پیچ یہ شیٹ مواد، پلاسٹک یا دیگر مناسب ذرائع میں اپنے مطابق راستے کو تشکیل دیتا یا کاٹتا ہے۔ اگر کوئی درست پیشہ ورانہ سوراخ مخصوص کیا گیا ہو تو وہ مواد کی موٹائی، سختی، تھریڈ تشکیل دینے والے ڈیزائن اور کوٹنگ سے گہرائی سے منسلک ہوتا ہے۔ بہت چھوٹا سوراخ ڈرائیو ٹارک بڑھا سکتا ہے یا تشکیل دی گئی تھریڈز کو نقصان پہنچا سکتا ہے؛ جبکہ بہت بڑا سوراخ پکڑنے کی صلاحیت کو کم کر سکتا ہے۔ صنعت کار کی سفارشات پر عمل کریں اور خاص طور پر جب شیٹ کی موٹائی مختلف ہو تو اصل مواد کے ڈھیر میں اس کی تصدیق کریں۔
مشین پیچ
ایک مشین سکرُو عام طور پر ایک نٹ یا تیار شدہ اندری دھاگے کے ساتھ کام کرتا ہے۔ درجہ بندی، دھاگے کی قسم، ٹیپنگ کا طریقہ، اور استعمال میں لائے جانے والے دھاگے کی گہرائی کی تصدیق کریں۔ سکرُو کی لمبائی کو دبائے گئے ڈھیر کو بغیر تہہ ہوئے مناسب طریقے سے سنبھالنا ہوگا، جبکہ ٹیپ کردہ خصوصیت کو منتخب کردہ لمبائی کے لیے کافی گہرا ہونا چاہیے۔ ایک واشَر ڈھیر کی اونچائی کو اتنا تبدیل کر سکتا ہے کہ ایک گہری غیر ظاہری سوراخ میں اس کا اثر پڑ سکے۔
ہیکس سکرُو
ای ہیکس سکرُو یہ اکثر ایسی ساختی یا مرمت کے قابل اسمبلیوں میں ظاہر ہوتا ہے جہاں رینچ تک رسائی، واشَر کا انتخاب، اور پری لوڈ اہم ہوتے ہیں۔ اس کی لمبائی کو مکمل ڈھیر اور مطلوبہ نٹ یا ٹیپ کردہ سوراخ کے اندر دھاگے کی گہرائی کو مدنظر رکھنا ہوگا۔ غیر دھاگے والے رکن میں سوراخ عام طور پر صرف صفائی کے لیے ہوتا ہے، جبکہ وصول کرنے والا نٹ یا ٹیپ کردہ رکن دھاگے فراہم کرتا ہے۔ اس قسم کے جوائنٹ پر لکڑی کے پائلٹ سوراخ کے اصول کو لاگو نہ کریں۔
مطابقت بنانے کے لیے بینچ کے ساتھ سلسلہ وار عمل
- جوائنٹ کی تعریف کریں: ہر پرت، اس کی موٹائی، اور یہ کہ کون سا ٹکڑا دھاگے فراہم کرے گا، کو ریکارڈ کریں۔
- سکرُو کے خاندان کا انتخاب کریں: فیصلہ کریں کہ درخواست کے لیے لکڑی کا پیچ، خود-کھینچنے والا پیچ، مشین پیچ، یا ہیکس پیچ کی ضرورت ہے، جو مواد اور جوائنٹ کے ڈیزائن کے مطابق ہو۔
- استعمال کے قابل گہرائی کا حساب لگائیں: صاف ستھری پرتیں، واشرز، اندھیرے سوراخ کی اجازت، اور وہ علاقہ جہاں تھریڈ انگیجمنٹ نہیں چاہیے، کو منفی کر دیں۔
- سوراخ کا کام طے کریں: ہر سوراخ کو صاف ستھرے، راہنمائی یا دھاگے والے کے طور پر نشان زد کریں۔ ایک ڈرائنگ جو صرف قطر کو لیبل کرتی ہے، انسٹالیشن کی غلطی کے لیے بہت زیادہ جگہ چھوڑ دیتی ہے۔
- دریل کا انتخاب تصدیق شدہ ہدایات کے مطابق کریں: منتخب مواد کے لیے فاسٹنر سپلائر کے ڈیٹا کا استعمال کریں اور جب تقسیم، اتارنا، یا ٹارک حساسیت کا خدشہ ہو تو ایک آف کٹ یا نمونہ پارٹ کا ٹیسٹ کریں۔
- اسمبلی کا آزمائشی عمل کریں: کلیم اپ، ڈرائیو ٹارک، دیدی جانے والی بریک آؤٹ، ترتیب اور یہ دیکھنے کا معائنہ کریں کہ جوائنٹ سیٹ ہونے کے بعد پیچ گھومتا ہے یا نہیں۔
عام علامات اور ان کے اشارے
| آپ جو دیکھتے ہیں | شاید ہندسیات کا سوال ہو | اگلا مفید چیک |
|---|---|---|
| سر کے سیٹس لگ گئے لیکن اجزاء ڈھیلے ہی رہ گئے | پیچ نیچے تک پہنچ گیا ہو یا دھاگے دونوں اراکین کو پکڑ رہے ہوں | استعمال کی جانے والی گہرائی کی جانچ کریں اور پہلے رکن میں صفائی کو مدنظر رکھیں |
| لکڑی ڈرائیونگ کے دوران پھٹ جاتی ہے | پائلٹ سوراخ مواد اور پیچ کے قطر کے لیے بہت چھوٹا ہو سکتا ہے | جڑ کے قطر کی ہدایات اور کنارے کی فاصلے کی تصدیق کریں |
| پیچ کم مقاومت کے ساتھ گھوم رہا ہے | سوراخ بہت بڑا ہو سکتا ہے یا مصروفیت بہت چھوٹی ہو سکتی ہے | پائلٹ کا قطر اور مضمر دھاگے کی لمبائی ناپیں |
| شیٹ مواد میں ڈرائیو ٹارک تیزی سے بڑھ جاتا ہے | پہلے سے بنایا گیا سوراخ خود-تھریڈنگ سکرُو یا مواد کی موٹائی کے لیے مناسب نہیں ہو سکتا | پروڈکٹ کے اعداد و شمار کا جائزہ لیں اور کنٹرولڈ نمونے کا آزمائشی استعمال کریں |
ڈرائنگ اور خریداری کی تفصیلات کو ایک ساتھ کام کرنے کے لیے بنائیں
دوبارہ استعمال ہونے والے کام کے لیے، صرف اسمی سکرُو کے سائز کی بجائے زیادہ تفصیلات درج کریں۔ اس میں فاسٹنر کی قسم، قطر، پچ (اگر لاگو ہو)، لمبائی، سر کی شکل، مواد، فِنش، وصول کرنے والے مواد، سوراخ کا مقصد، اور ضروری ڈرل یا ٹیپ کے اعداد و شمار شامل کریں۔ ایک پارٹس لسٹ جو صرف 'سکرُو' لکھتی ہو، اس سے فیصلہ کرنے کا بوجھ انسٹالر پر منتقل ہو جاتا ہے۔ پروڈکشن ٹیموں کے لیے، ایک آسان سیٹ اپ شیٹ اور پہلے ٹکڑے کی جانچ سے غلط ڈرل کو بیچ لیول کے مسئلے بننے سے روکا جا سکتا ہے۔
عملی سبق واضح ہے: جوائنٹ کی استعمالی گہرائی کے لیے سکرُو کا انتخاب کریں، پھر اس سکرُو اور مواد کے لیے سوراخ کا انتخاب کریں۔ جب یہ فیصلے ایک ساتھ کیے جاتے ہیں تو انسٹالیشن زیادہ قابل پیش گوئی ہوتی ہے، کلیم اپ کی تصدیق آسان ہوتی ہے، اور حتمی اسمبلی اتفاق پر کم انحصار کرتی ہے۔

