 EN

Perché lunghezza della vite e diametro del foro pilota devono corrispondersi nelle costruzioni reali
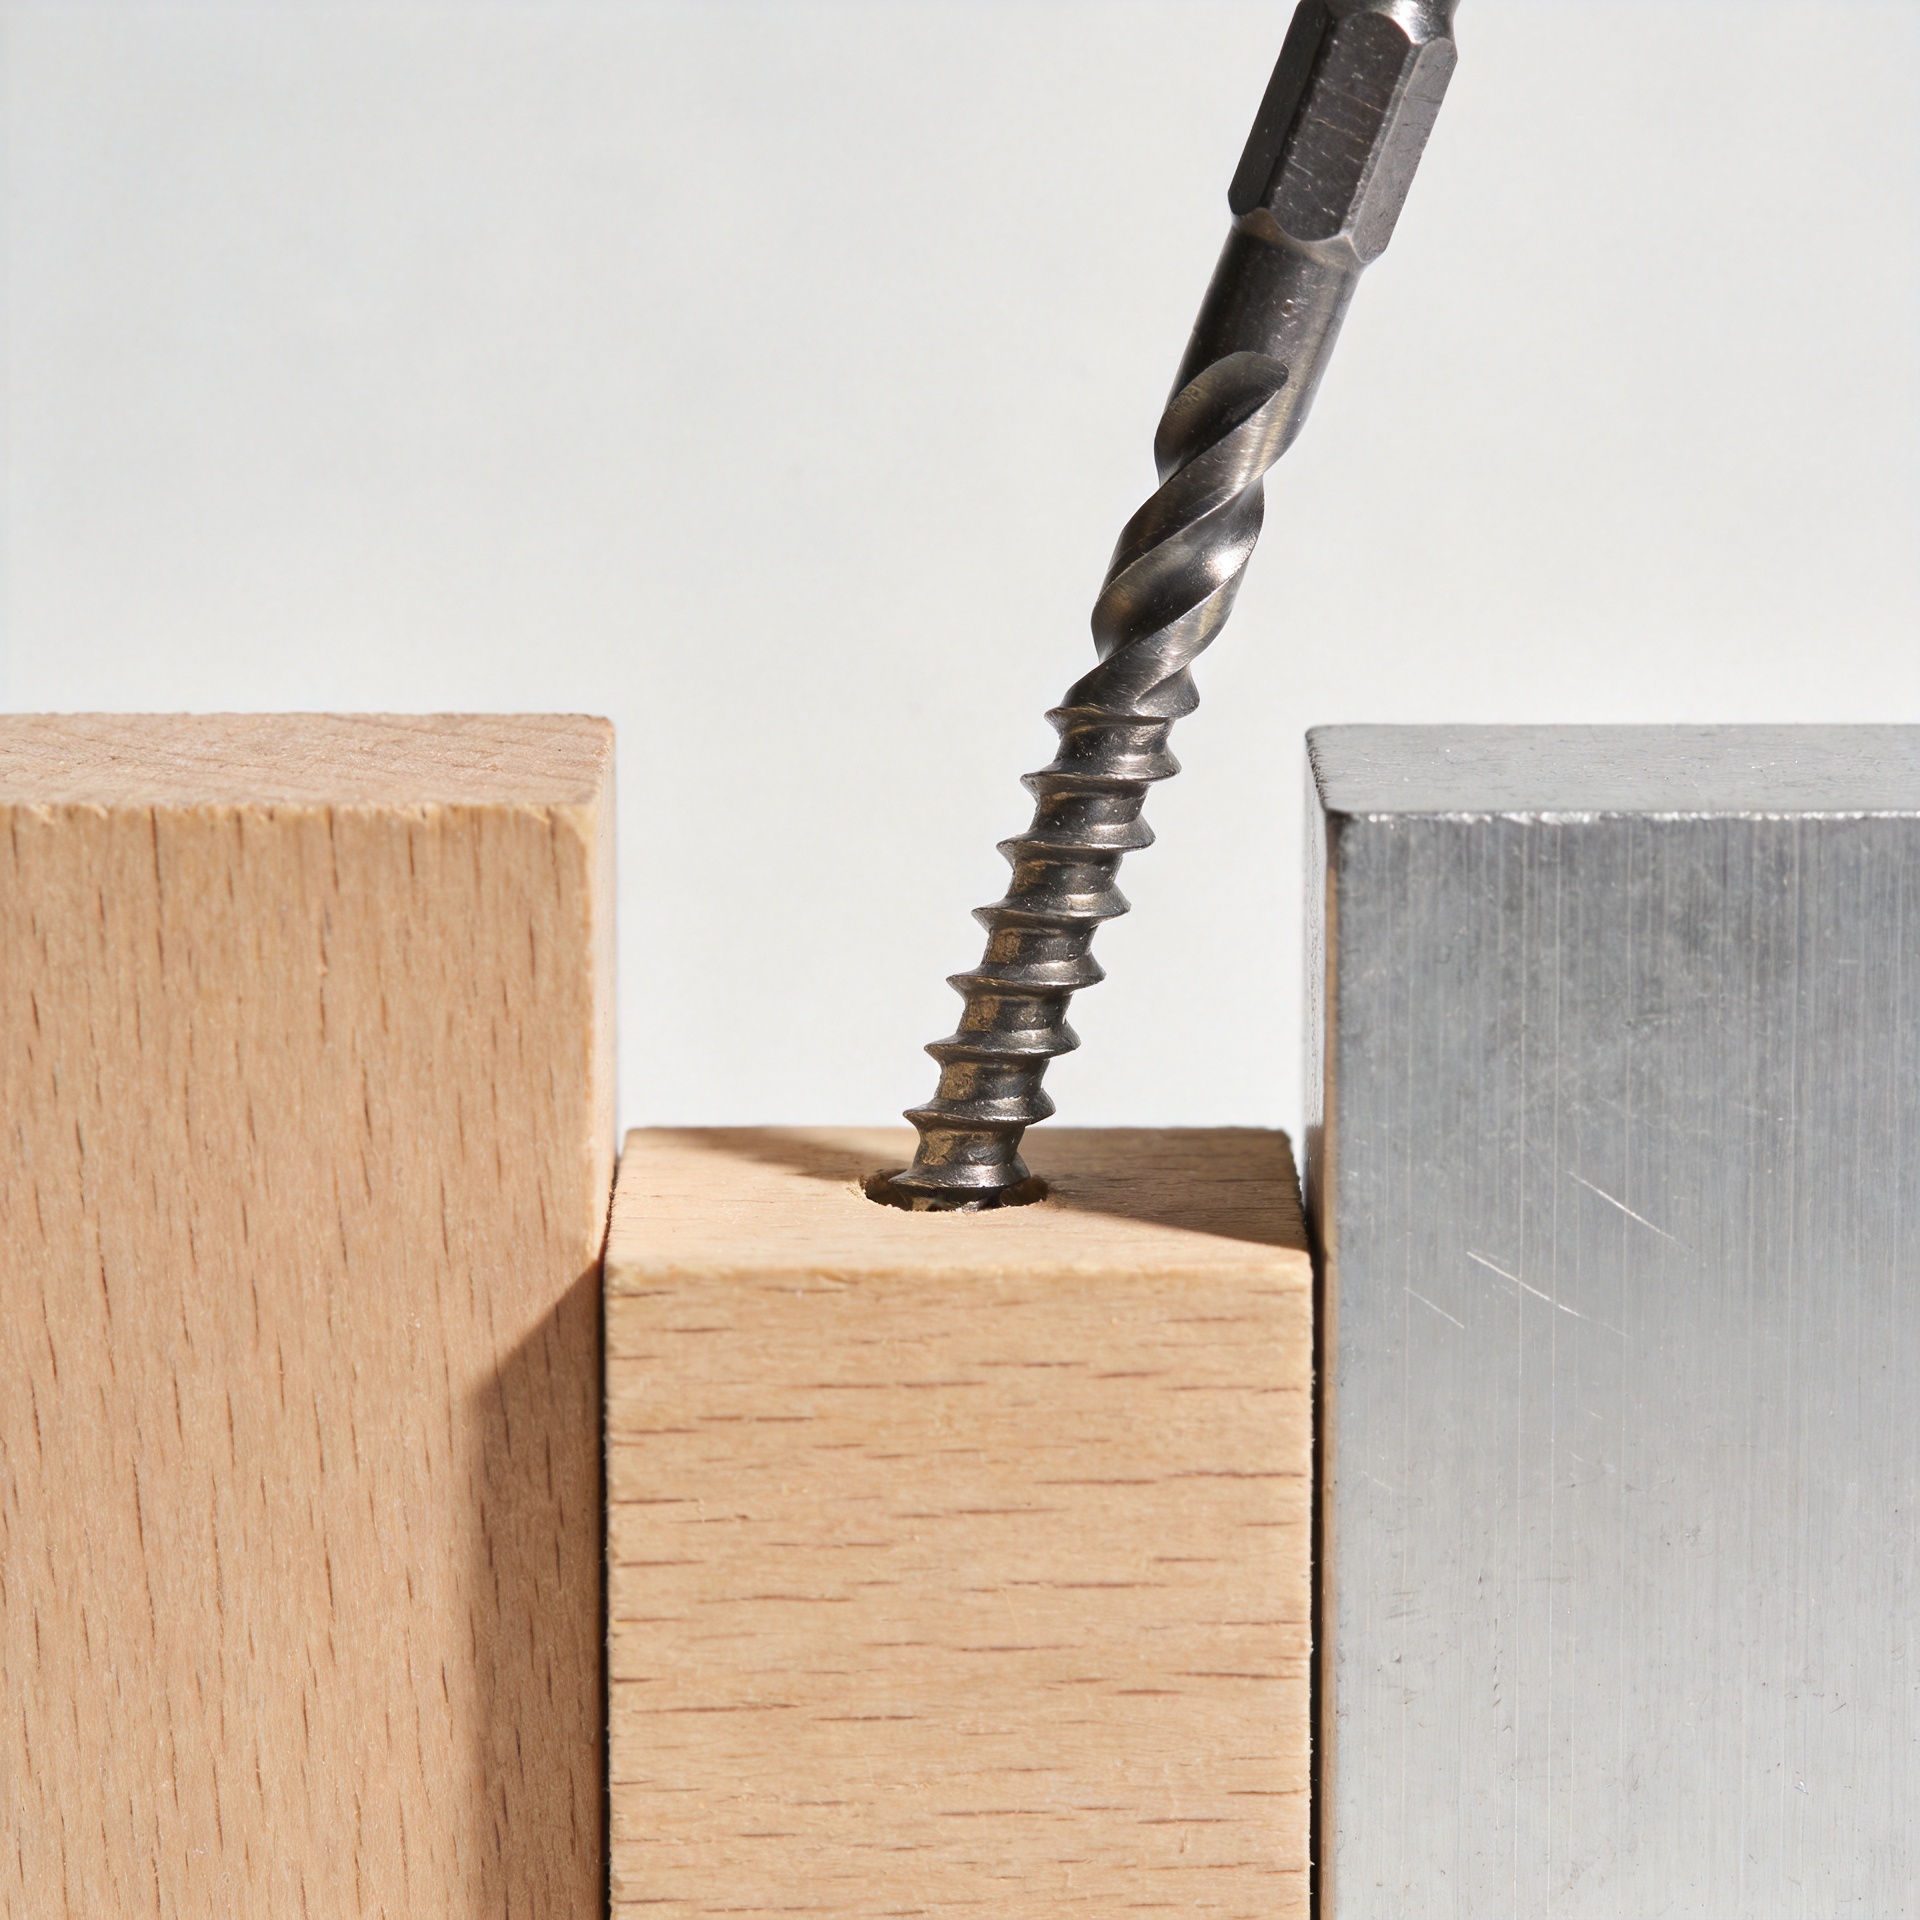
Una vite può apparire corretta su un disegno e tuttavia causare problemi in fase di montaggio. Una vite troppo lunga può raggiungere il fondo prima di esercitare la forza di serraggio tra due parti. Una vite troppo corta potrebbe non garantire un’aderenza sufficiente nel materiale ricevente. Un foro pilota troppo stretto può provocare la fessurazione del legno, la deformazione di una sezione sottile o richiedere una coppia di inserimento superiore a quella sopportabile dalla testa. Un foro pilota troppo grande può lasciare alle filettature troppo poco materiale su cui agire. Nelle reali applicazioni, la lunghezza e il diametro del foro pilota costituiscono un’unica decisione di installazione, non due valori separati.
Dal punto di vista della selezione delle viti, partire dal giunto piuttosto che dall’etichetta della confezione. Identificare i materiali coinvolti, lo spessore totale, l’azione di serraggio desiderata, la profondità disponibile, la direzione del carico e se il foro è un foro pilota, un foro di passaggio o un foro filettato. Questa breve analisi previene molti problemi evitabili legati all’uso delle viti.
La lunghezza riguarda l’aderenza effettivamente utilizzabile, non il valore complessivo indicato sulla vite
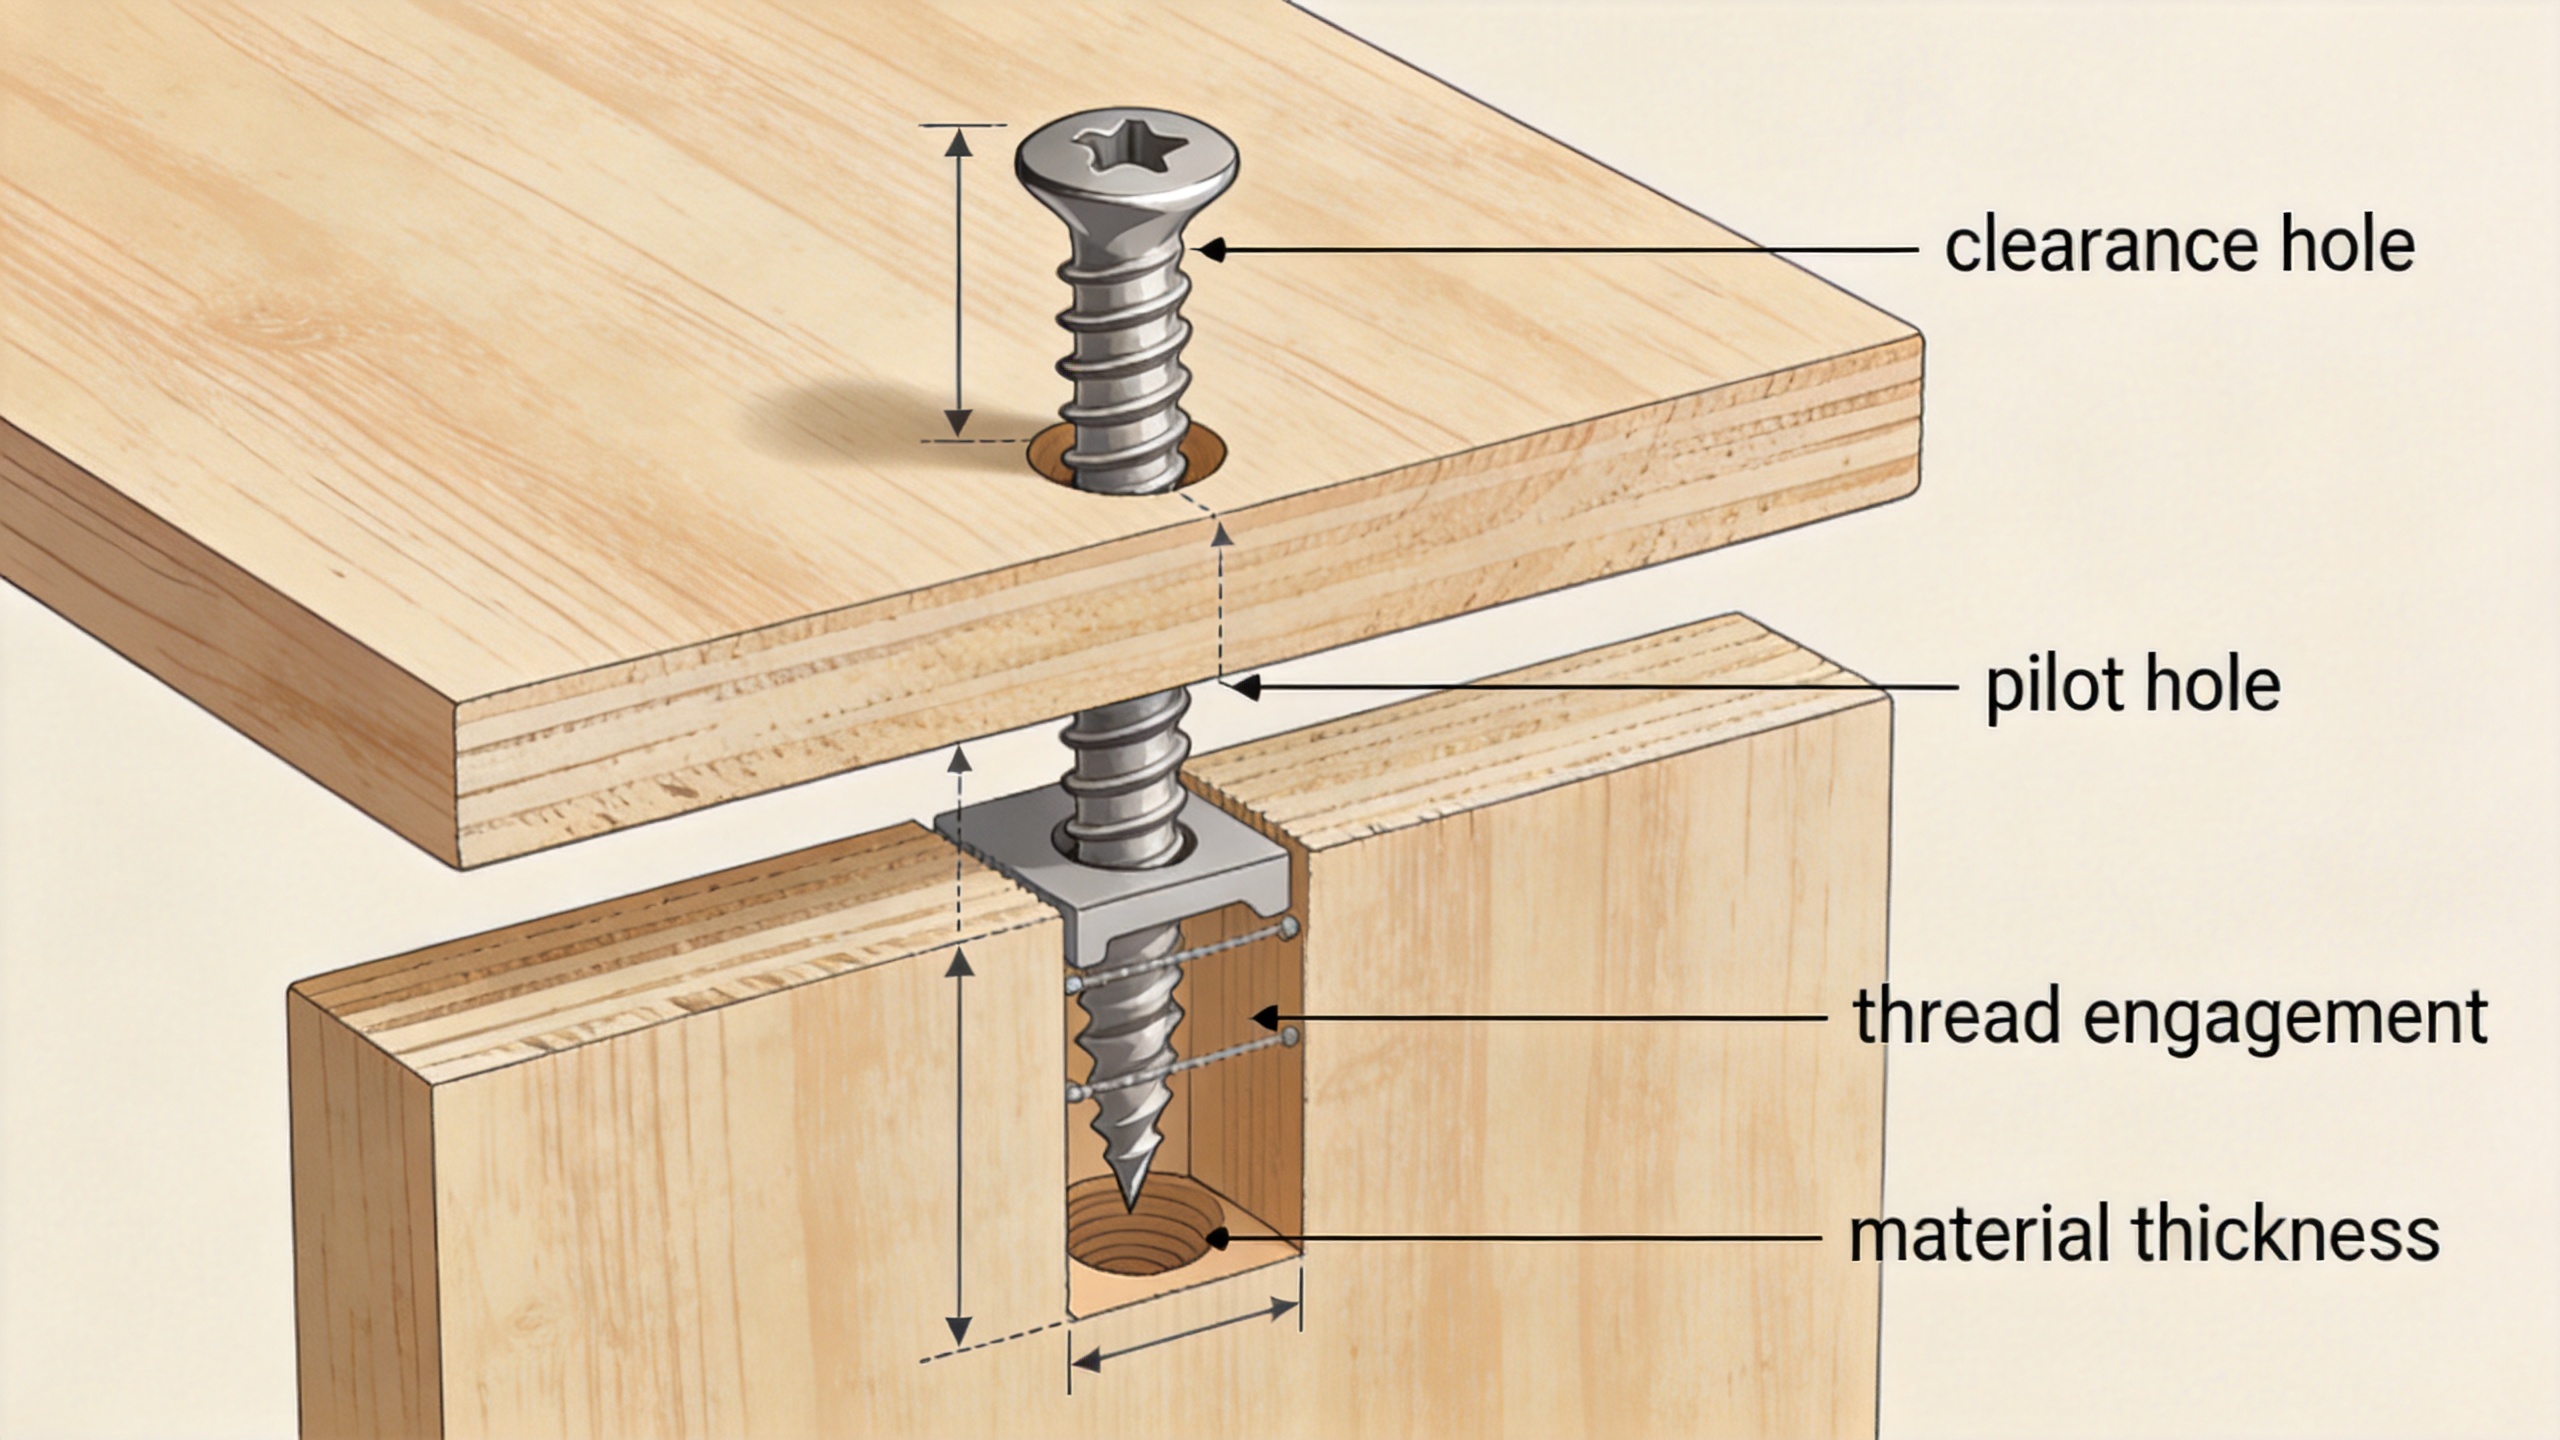
Quando si sceglie una vite, occorre distinguere la porzione che attraversa la prima parte da quella che deve fissarsi nella seconda. La prima porzione richiede spesso un foro di passaggio, affinché la testa possa tirare saldamente il componente contro il materiale ricevente. La seconda porzione deve garantire un’adeguata lunghezza di impegno filettato, in funzione del materiale e delle condizioni di carico. Se le filettature impegnano entrambi i pezzi quando il progetto prevede un effetto di serraggio, il giunto può risultare apparentemente rigido, pur lasciando un piccolo interstizio tra le parti.
Per un wood Screw la lunghezza utile è influenzata dallo spessore del componente superiore, dalla profondità disponibile nel pezzo ricevente, dalla direzione della venatura e dal fatto che la punta incontri una cavità o fuoriesca. Una vite semplicemente più lunga non è automaticamente una scelta più resistente. Se la punta emerge su una superficie visibile, raggiunge una cavità tecnica oppure si appoggia sul fondo di un foro cieco, una maggiore lunghezza introduce un nuovo problema anziché migliorare l’efficacia del fissaggio.
Con un machine Screw , la lunghezza deve corrispondere anche alla profondità filettata, allo spessore del dado, allo spessore della pila di rondelle e a qualsiasi spalla non filettata. In un foro cieco filettato, una vite da macchina può toccare il fondo del foro prima che il giunto venga serrato. La coppia aumenta, ma le parti non vengono effettivamente fissate. Verificare la profondità filettata e lasciare un margine ragionevole per la punta, la geometria della maschio, i trucioli e le variazioni del rivestimento, anziché considerare ogni profondità di foratura come profondità filettata utilizzabile.
Ciò che il foro pilota controlla effettivamente
Il foro pilota fornisce alla vite filettata un percorso, preservando al tempo stesso materiale sufficiente affinché le filettature possano formarsi o innestarsi. Per il legno, un principio pratico di partenza consiste nel correlare il diametro del foro pilota al diametro di fondo della vite, quindi regolare in base alla specie legnosa, all’umidità, alla forma del filetto e al rischio di fenditura. I legni duri densi richiedono generalmente maggiore svasatura rispetto ai legni teneri. La dimensione finale della punta da trapano deve essere ricavata dalla tabella del produttore del fissaggio oppure da una prova su materiale rappresentativo, quando l’integrità del giunto è critica.
Non confondere quel foro di centraggio con un foro di passaggio. Un foro di passaggio è intenzionalmente abbastanza grande perché lo stelo del vite possa attraversarlo senza afferrare il primo componente. Un foro di centraggio si trova nel materiale ricevente e garantisce un’innesto controllato della filettatura. Per una vite da macchina che entra in un foro filettato in metallo, il diametro forato rilevante corrisponde alle dimensioni del foro per la maschiatura scelta, non a una regola per fori di centraggio adatti al legno.
Perché queste due dimensioni devono essere pianificate congiuntamente
Immaginate una vite per legno sufficientemente lunga da raggiungere in profondità una rotaia in legno duro, ma avvitata in un foro pilota di diametro troppo ridotto. Teoricamente, i filetti potrebbero avere un’ottima presa, tuttavia il carico richiesto per l’installazione diventa eccessivo e il legno può spaccarsi prima di raggiungere il valore di tenuta previsto. Ora allarghiamo eccessivamente il foro pilota: l’avvitatura diventa più facile, ma la stessa vite ottiene una minore presa dei filetti. La lunghezza non è cambiata; ciò che è variato è l’effettiva efficacia del collegamento.
Il fenomeno opposto si verifica con una vite corta. Anche con un foro pilota accuratamente dimensionato, potrebbe non esserci una lunghezza sufficiente di filettatura immersa nel materiale per resistere al carico applicato o ai movimenti ripetuti. È per questo motivo che la scelta del foro pilota non può compensare una lunghezza inadeguata della vite. Considerate la coppia vite–foro pilota come un controllo geometrico: profondità disponibile, lunghezza di presa richiesta, diametro del nocciolo, diametro esterno del filetto e comportamento del materiale devono tutti essere coerenti tra loro.
Diversi tipi di viti generano diverse scelte
Wood Screw
Una vite per legno si basa sulle fibre circostanti. Utilizzare un approccio con foro pilota che rispetti la specie legnosa e il rischio di fessurazione in prossimità di un bordo o della fibratura terminale. La preforatura è particolarmente utile nel legno denso, vicino ai bordi e quando si impiegano viti di diametro maggiore. Se il fissaggio deve avvicinare due elementi lignei, prevedere un gioco nella prima parte, ove opportuno, e un foro pilota nella parte ricevente.
Vattone a scatto automatico
Avattone a scatto automatico forma o taglia il proprio percorso di accoppiamento su materiale laminare, plastiche o altri substrati idonei. Il foro preliminare corretto, se specificato, è strettamente correlato allo spessore del materiale, alla durezza, al design di formazione filettata e al rivestimento. Un foro troppo piccolo può aumentare la coppia di avvitamento o danneggiare le filettature formate; uno troppo grande può ridurre la tenuta. Seguire le indicazioni del produttore e verificare sull’effettivo pacchetto di materiali, specialmente quando lo spessore del laminato varia.
Machine Screw
Una vite a macchina normalmente funziona con un dado o con un filetto interno predisposto. Verificare il passo, la classe di filettatura, il metodo di filettatura e la profondità utile di innesto. La lunghezza della vite deve consentire di serrare l’intero pacchetto di componenti senza che la vite si appoggi sul fondo, mentre la caratteristica filettata deve essere sufficientemente profonda per la lunghezza scelta. L’uso di una rondella può modificare l’altezza del pacchetto in misura rilevante, specialmente in fori ciechi poco profondi.
Hex screw
Ahex screw compare spesso in assemblaggi strutturali o manutenibili, dove l’accessibilità per la chiave, la scelta della rondella e il precarico sono fattori critici. La sua lunghezza deve tenere conto dell’intero pacchetto di componenti e della profondità di innesto richiesta nel dado o nel foro filettato. Il foro attraverso un componente non filettato è generalmente una caratteristica di gioco, mentre il dado ricevente o il componente filettato fornisce i filetti. Non applicare a questo tipo di giunto l’assunzione valida per i fori pilota per legno.
Una sequenza da banco per realizzare l’accoppiamento
- Definire il giunto: registrare ogni strato, il suo spessore e quale componente deve fornire i filetti.
- Selezionare la famiglia di viti: decidere se l'applicazione richiede una vite per legno, una vite autofilettante, una vite per macchina o una vite esagonale, in base al materiale e alla progettazione del giunto.
- Calcolare la profondità utile: sottrarre gli strati di tolleranza, le rondelle, il margine per fori ciechi e qualsiasi area in cui non si desidera l'ingranamento filettato.
- Impostare la funzione del foro: contrassegnare ogni foro come foro di passaggio, foro pilota o foro filettato. Un disegno che indica soltanto un diametro lascia troppo spazio a errori di installazione.
- Scegliere la punta da trapano seguendo indicazioni verificate: utilizzare i dati forniti dal produttore del fissaggio per il materiale selezionato e testare un ritaglio o un pezzo campione quando sussiste il rischio di schiacciamento, strappo o sensibilità alla coppia.
- Eseguire una prova di assemblaggio: ispezionare la chiusura del giunto, la coppia di avvitatura, la fuoriuscita visibile del materiale, l'allineamento e se la vite ruota ancora dopo che il giunto è stato completamente serrato.
Sintomi comuni e ciò che suggeriscono
| Ciò che si vede | Probabile domanda di geometria | Controllo successivo utile |
|---|---|---|
| Le teste delle viti si appoggiano, ma le parti rimangono allentate | La vite potrebbe essere in battuta o il filetto potrebbe agganciarsi a entrambi i componenti | Verificare la profondità utile e considerare il gioco nel primo componente |
| Il legno si spacca durante l’infissione | Il foro pilota potrebbe essere troppo piccolo per il materiale e per il diametro della vite | Confermare le indicazioni relative al diametro del nocciolo e alla distanza dal bordo |
| La vite ruota con poca resistenza | Il foro potrebbe essere troppo grande o l’ingranamento troppo corto | Misurare il diametro del foro pilota e la lunghezza di filettatura inserita |
| La coppia di azionamento aumenta bruscamente nel materiale laminare | Il foro preliminare potrebbe non essere adatto alla vite autofilettante o allo spessore | Rivedere i dati del prodotto e provare un campione controllato |
Far collaborare il disegno tecnico e la specifica d’acquisto
Per lavorazioni ripetitive, indicare non solo una dimensione nominale della vite. Includere il tipo di fissaggio, il diametro, il passo (ove pertinente), la lunghezza, lo stile della testa, il materiale, la finitura, il materiale ricevente, la funzione del foro e i dati richiesti per la foratura o la filettatura. Un elenco parti che riporta semplicemente «vite» trasferisce troppe decisioni all’installatore. Per i team di produzione, un semplice foglio di impostazione e un controllo del primo pezzo possono rilevare un errore di foratura prima che diventi un problema su scala di lotto.
La lezione pratica è chiara: selezionare innanzitutto la vite in base alla profondità utile del giunto, quindi definire il foro in funzione di tale vite e del materiale. Quando queste scelte vengono effettuate congiuntamente, l’installazione diventa più prevedibile, la verifica della serratura risulta più agevole e l’assemblaggio finale dipende meno dal caso.

