 EN

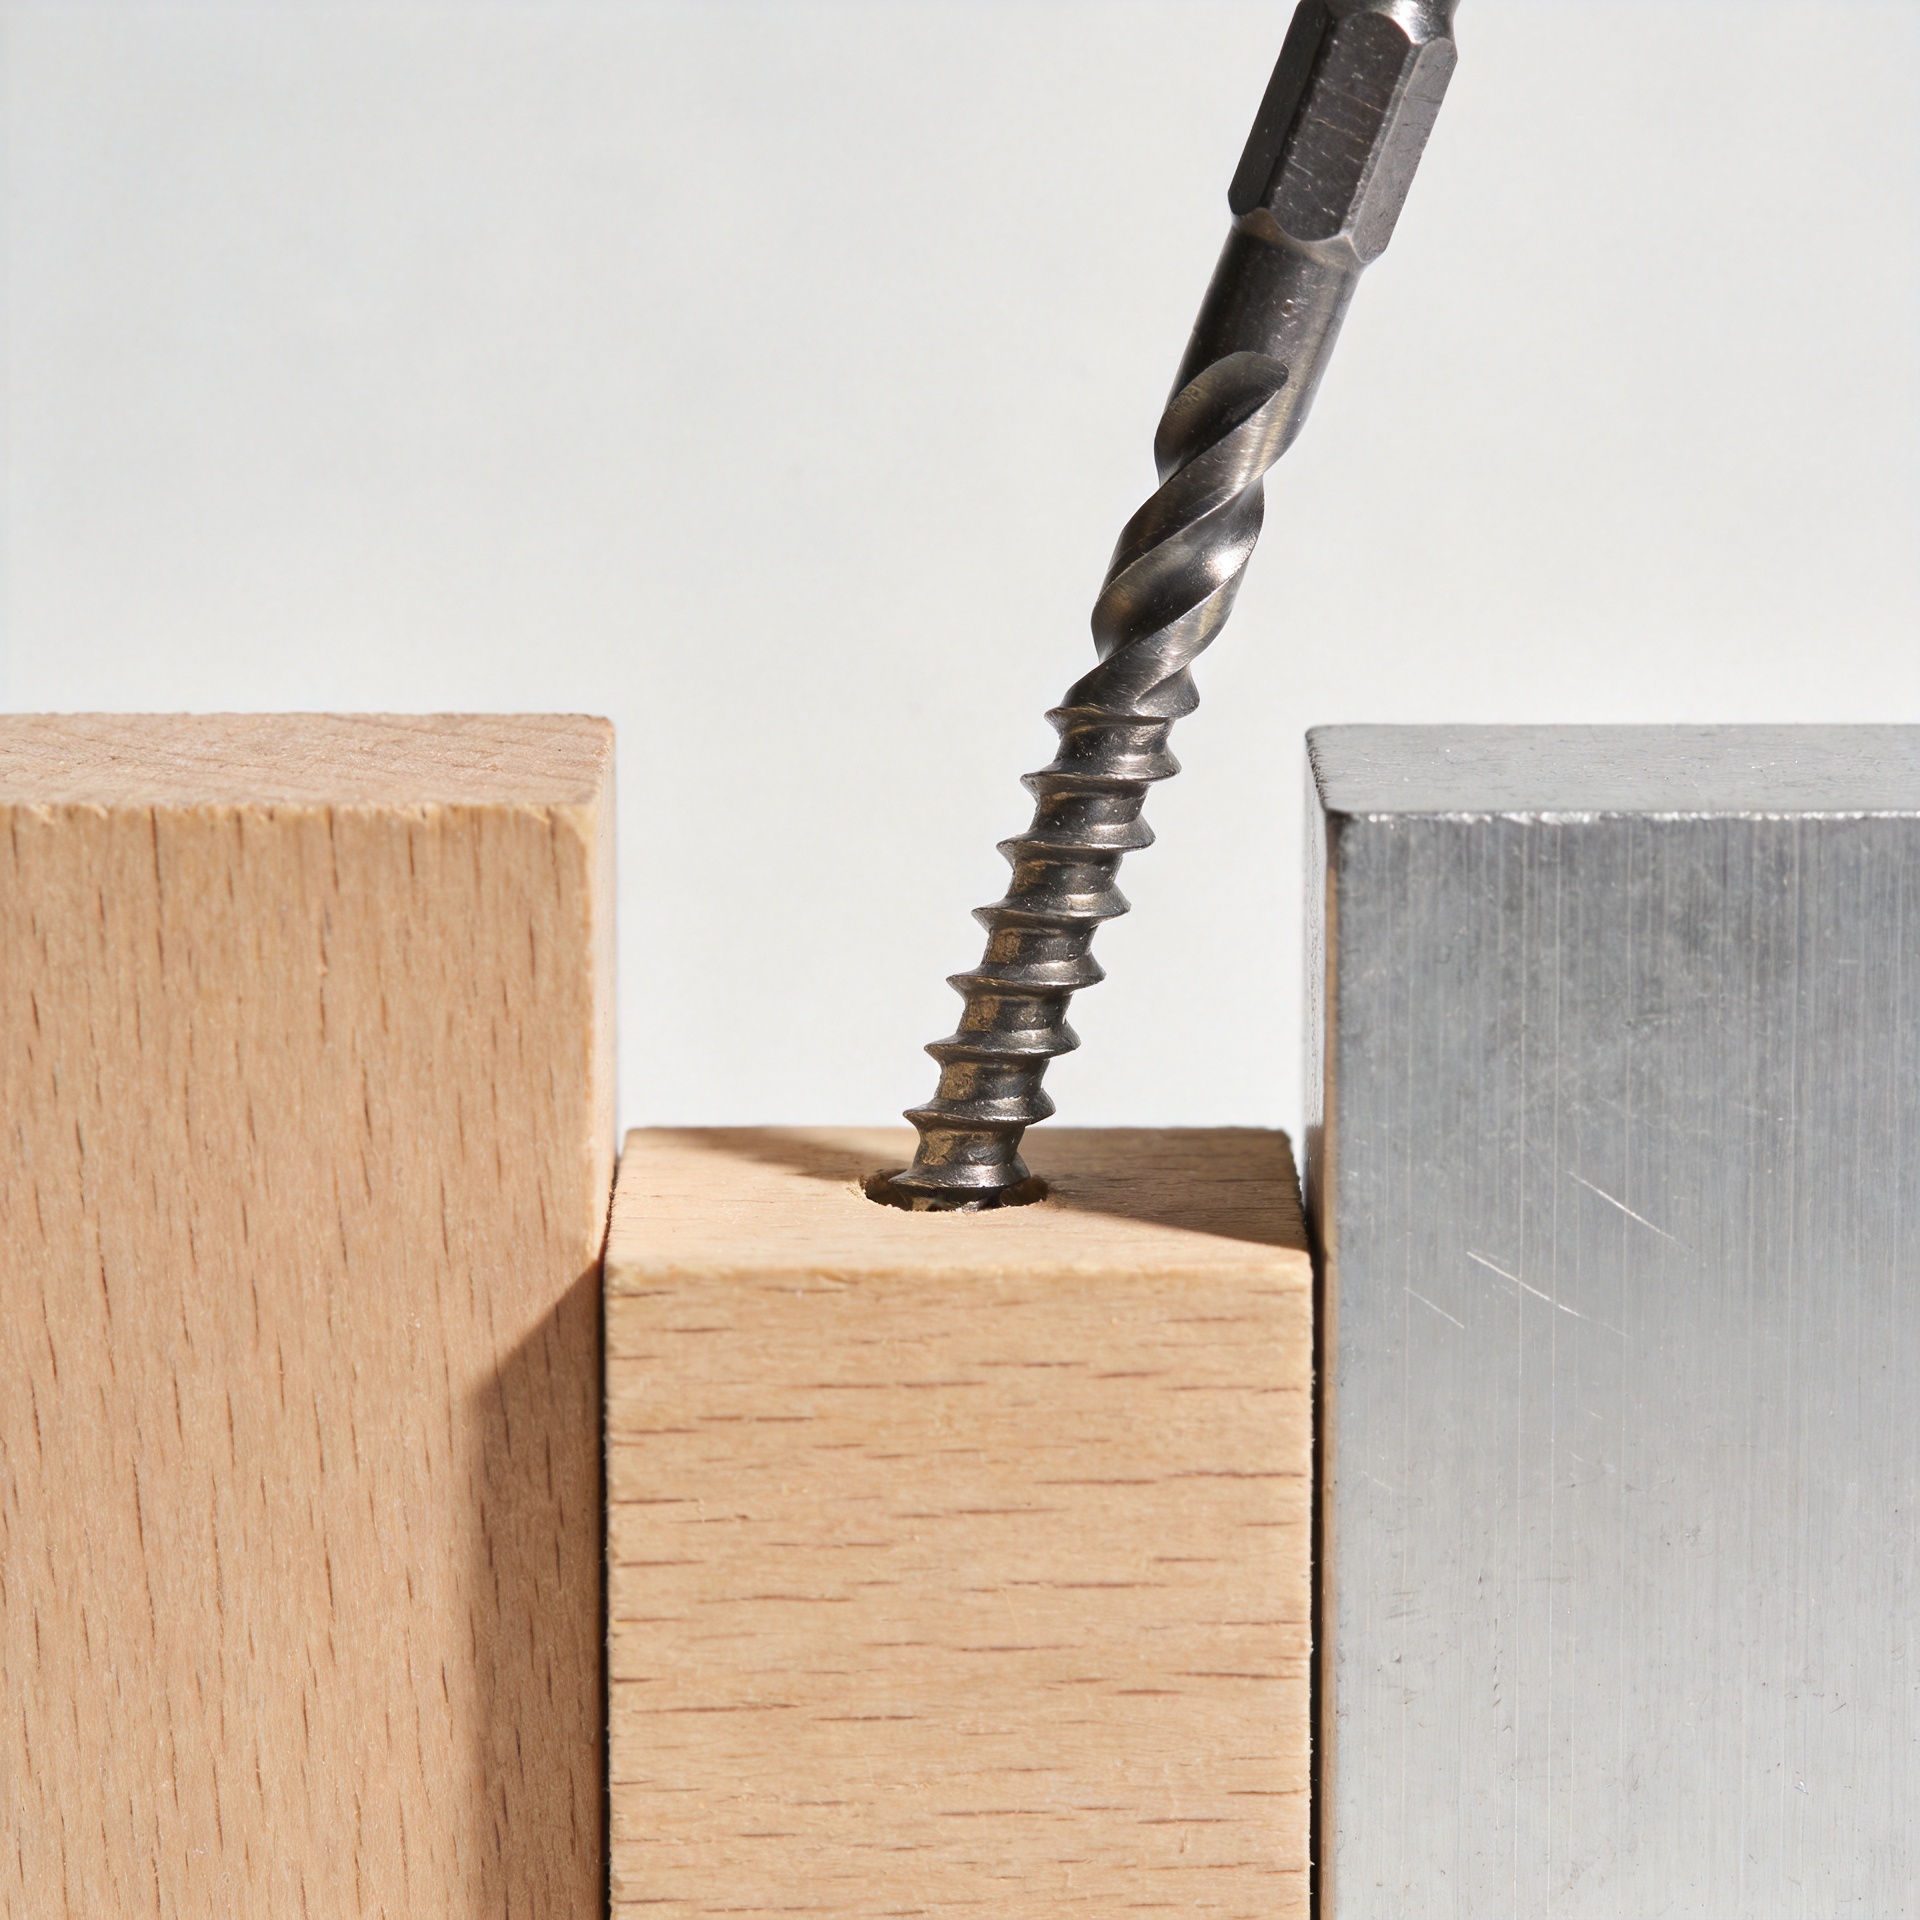
実際の組立作業ではねじの長さと下穴の直径が一致させる必要がある理由
ねじは図面上では正しく見えても、実際の作業現場で問題を引き起こすことがあります。長すぎるねじは、2つの部品をしっかり締め付ける前に先端が当たって止まってしまうことがあります。短すぎるねじは、相手側の材質に十分なねじ山の噛み合い長さ(エンゲージメント)を確保できない場合があります。パイロット穴(下穴)が狭すぎると、木材が割れたり、薄い部材が変形したり、ねじ頭が耐えられないほどの駆動トルクが必要になったりします。逆に、大きすぎると、ねじ山を支える材質が不足し、十分な保持力が得られません。実際の組立作業では、ねじの長さとパイロット穴の直径は、ひとつの施工判断事項であり、別々の数値ではありません。
ねじを選定する際は、パッケージのラベルではなく、まず接合部(ジョイント)そのものから考え始めましょう。接合される材質、全厚さ、必要な締付け効果、確保可能な有効貫通深さ、荷重の方向、そして穴がパイロット穴か、クリアランス穴か、タップ穴かを明確にします。この簡単な確認作業だけで、多くの回避可能なねじトラブルを未然に防げます。
ねじの長さとは、全体の寸法ではなく、実際に機能するねじ山の噛み合い長さ(有効エンゲージメント)のことです。
ねじを選ぶ際は、最初の部品を貫通する部分と、2番目の部品に保持される部分とを明確に区別します。最初の部品には、頭部が受け側材に密着して締め付けられるよう、通常、すり抜け穴(クリアランスホール)が必要です。一方、2番目の部品には、その材質および荷重条件に応じた十分なねじ山かみ合わせ長さ(スレッド・エンゲージメント)が必要です。設計上、締結(クランピング)が必要な場合に、ねじ山が両方の部品にかみ込んでしまうと、実際には部品間にわずかな隙間が残っているにもかかわらず、接合部全体が「きつい」と感じられることがあります。
について 木ねじ 実用上の有効長さは、上部材の厚さ、受け側材に確保できる深さ、木目方向、および先端が空洞に達するか、あるいは反対側の面を貫通するかといった要因によって影響を受けます。単に長さが長いからといって、自動的に強度が高くなるわけではありません。先端が見える表面から突出したり、設備配線などの空洞部に到達したり、あるいは盲孔の底部で止まってしまう場合、追加の長さはむしろ新たな問題を引き起こすだけで、実用的な保持力を向上させません。
との 機械ねじ 、長さはまた、タップ穴の深さ、ナットの厚み、ワッシャーの積層枚数、および無ねじ部(ショルダー)の長さと一致させる必要があります。盲孔(ボトム付き)のタップ穴では、機械用ネジが接合部を締め付ける前に穴の底に当たってしまうことがあります。この場合、トルクは上昇しますが、実際には部品が確実に固定されていません。ねじ山の深さを確認し、先端形状、タップの幾何学的形状、切粉の排出、コーティングのばらつきなどを考慮して、適切な余裕を設けてください。単にドリルで穴を開けた深さをそのまま有効ねじ山深さとみなさないでください。
パイロット穴が実際に制御しているもの
パイロット穴は、ねじをねじ込むための通路を確保するとともに、ねじ山が形成または噛み合うのに十分な母材を残す役割を果たします。木材の場合、実用的な出発点として、パイロット穴の直径をネジの根元径(最小径)と関連づけ、その後、樹種、含水率、ねじの形状、および割れリスクに応じて微調整します。硬質な広葉樹では、軟質針葉樹よりもより大きな緩み(リリーフ)が必要になることが多いです。最終的なドリル径は、ファスナー製造元が提供する推奨表を参照するか、あるいは接合部の信頼性が重要な場合は、代表的な材料を用いた試験によって決定してください。
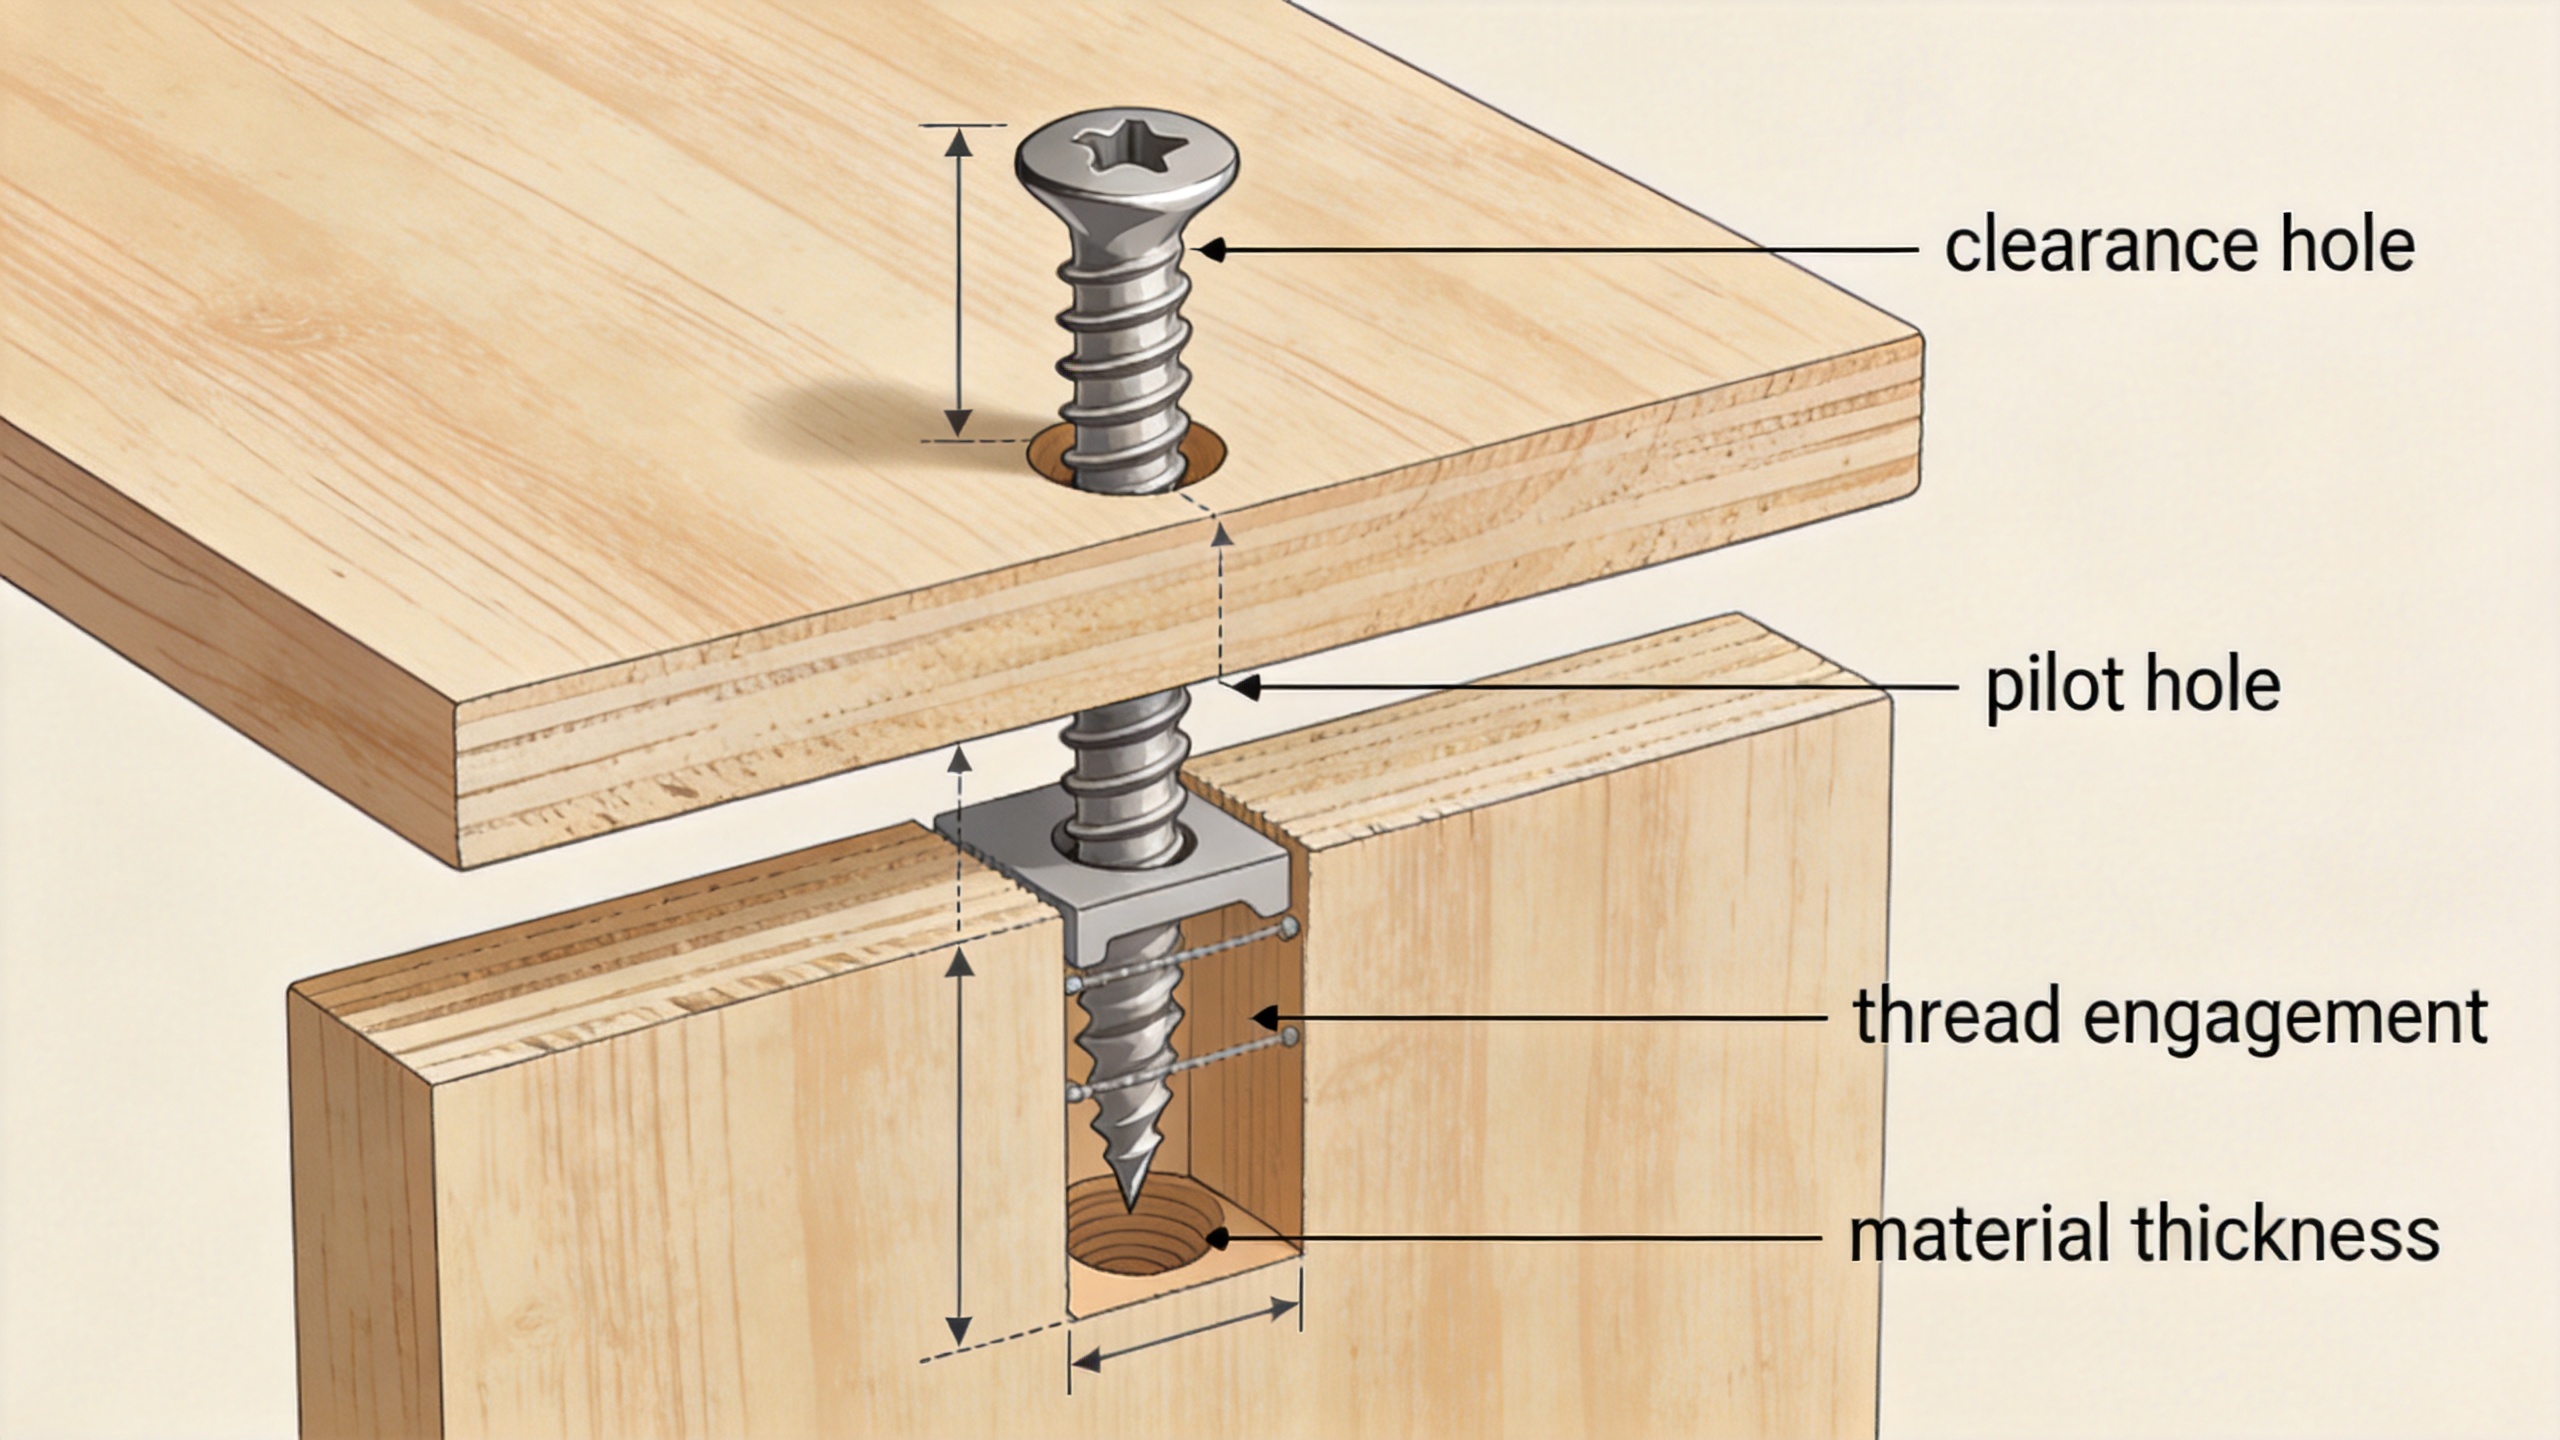
パイロット穴とクリアランス穴を混同しないでください。クリアランス穴は、シャンクが最初の部品を挟まずに通過できるよう意図的に大きく開けられた穴です。一方、パイロット穴は受け側材に設けられ、ねじ山の制御された噛み合わせを支えるものです。機械用ねじがタップ加工された金属穴に挿入される場合、関係するドリル径は、選択したねじ規格に対応するタップ穴径であり、木材用のパイロット穴の規則ではありません。
なぜこの2つの寸法を同時に計画する必要があるのか
硬質木材のレールに十分な深さまで達する長さの木ねじを、小さめの下穴に打ち込むことを想像してください。理論上はねじ山が十分にかみ合っているように見えても、実際に打ち込む際の負荷が大きくなりすぎて、ねじが所定の保持力を発揮する前に木材が割れてしまうことがあります。では、今度は下穴を大きくしすぎた場合を考えてみましょう。打ち込みは楽になりますが、同じ木ねじのねじ山のかみ合い長さ(有効かみ合い長)は短くなります。ねじの全長は変わっていませんが、実際には機能する接合長さは短くなっているのです。
逆に、短い木ねじでは、下穴のサイズを慎重に選んだとしても、荷重や繰り返し運動に耐えられるだけの埋め込みねじ山長さが確保できないことがあります。これが、不適切な長さの木ねじを、下穴の選択だけで補うことができない理由です。木ねじと下穴は、一組の幾何学的関係として検討すべきです。つまり、利用可能な貫通深さ、必要なねじ山かみ合い長、ねじの根元径、外径、そして材料の挙動——これらすべてが整合していなければなりません。
ねじの種類によって、判断の仕方も異なります
木ねじ
木ねじは、周囲の木材繊維に依存します。木材の樹種や、端部や端面近くでの割れリスクを考慮した、パイロットホール(下穴)方式を採用してください。特に硬質な木材、端部付近、または太径のねじを使用する場合には、事前に下穴を開けることが有効です。また、2枚の木材を引き締めて接合する場合、1枚目の材には適切なクリアランス(貫通穴)、2枚目の材にはパイロットガイド(導入用下穴)を設ける必要があります。
自動タップスクリュー
A自動タップスクリュー シート状材料、プラスチック、その他の適切な基材に対して、相手側のねじ山を形成または切り込むタイプです。指定がある場合は、正しい下穴径は、材料の厚さ、硬度、ねじ山形成構造、およびコーティングと密接に関連しています。下穴が小さすぎると、締付けトルクが上昇したり、形成されたねじ山が損傷するおそれがあります。逆に大きすぎると、保持力が低下します。メーカーの推奨に従い、特にシート厚が変動する場合には、実際の積層材料で検証してください。
機械ねじ
機械用ねじは通常、ナットまたはあらかじめ加工された内ねじと組み合わせて使用します。ピッチ、ねじクラス、タッピング方法、および有効なねじ込み深さを確認してください。ねじの全長は、締結される部材の積層厚さに十分に対応し、ねじが底付きしないようにする必要があります。また、タップ穴は選定したねじ長さに対して十分な深さを確保しなければなりません。ワッシャーの使用により、積層高さが変化し、特に浅い盲孔ではそれが重要な要因となることがあります。
六角ネジ
A六角ネジ 工具による締め付けが可能な構造部品や保守・点検が必要なアセンブリでよく見られます。このタイプのねじは、工具のアクセス性、ワッシャーの選定、および所定の軸力(プレロード)が重要です。その長さは、締結される全積層厚さおよびナットまたはタップ穴への必要なねじ込み深さを含めて決定する必要があります。非ねじ部材を通す穴は通常、クリアランス(余裕)を確保するためのものであり、対向するナットまたはタップ穴を有する部材がねじ山を提供します。この種の継手には、木ねじ用のパイロット穴の考え方を適用してはいけません。
適合させるための作業台横での手順
- 継手を定義する: すべての層(レイヤー)とその厚さ、およびねじ山を形成する必要がある部材をそれぞれ記録します。
- ねじのシリーズを選択する: 材料と接合部の設計に基づき、木ねじ、タッピングねじ、機械用ねじ、または六角ねじのいずれが必要かを判断します。
- 有効貫通深さを算出します: クリアランス層、ワッシャー、盲孔余長、およびねじの噛み合いを不要とする領域を差し引きます。
- 穴の機能を設定します: 各穴を「クリアランス穴」「パイロット穴」「タップ穴」のいずれかとして明記します。図面で直径のみを記載するだけでは、組立時の誤差が生じやすくなります。
- 信頼性の確認済みガイドラインに基づきドリルを選定します: 選定した材料に対し、ファスナー供給元のデータを活用し、割れ・剥離・トルク感度が懸念される場合は、端材または試作部品で実際の加工を検証します。
- 組立を試行します: 締め付け時のクランプアップ状態、ドライバートルク、目視による破断(ブレイクアウト)、位置合わせ、および接合部が seating した後のねじの回転有無を点検します。
よく見られる症状とその原因の推定
| 目視確認できる欠陥 | 幾何学的な問題である可能性が高い | 次に有効な点検項目 |
|---|---|---|
| ヘッドが座面に当たっているが、部品が緩んだままになっている | ネジが底部に当たっているか、またはねじ山が両方の部材をしっかりと締め付けている | 有効な穴の深さを確認し、最初の部材におけるクリアランスも検討する |
| 木材がネジ打ち時に割れる | パイロット穴の径が、使用材料およびネジの直径に対して小さすぎる | 根元直径に関するガイドラインおよび端面距離を確認する |
| ネジがほとんど抵抗なく回転する | 穴の径が大きすぎたり、ねじの噛み合い長さが短すぎたりする | パイロット穴の径およびねじ山の埋め込み長さを測定する |
| シート材における駆動トルクが急激に上昇する | 予備穴のサイズがセルフタッピングねじや板厚に適していない可能性がある | 製品データを確認し、制御された試験サンプルで検証を行う |
図面と調達仕様を連携させる
同一作業を繰り返す場合、ねじの公称サイズだけでなく、ファスナーの種類、直径、ピッチ(該当する場合)、長さ、頭部形状、材質、表面処理、被締結材、穴の機能、および必要なドリル穴またはタップ穴のデータを明記してください。「ねじ」とだけ記載された部品表では、現場の設置作業者に判断を委ねすぎることになります。生産チーム向けには、簡易なセットアップシートと初品確認を実施することで、誤ったドリル加工をロット単位の問題になる前に検出できます。
実践上の教訓は明快です。まず接合部の有効締結深さに応じてねじを選定し、次にそのねじと被締結材に適合する穴を決定します。こうした選定を一貫して行うことで、取り付け作業がより予測可能になり、締め付け状態の確認も容易となり、完成した組立品が偶然に頼らざるを得なくなるリスクを低減できます。

