 EN

वास्तविक निर्माण में पेंच की लंबाई और पायलट-होल के व्यास का मिलान क्यों आवश्यक है
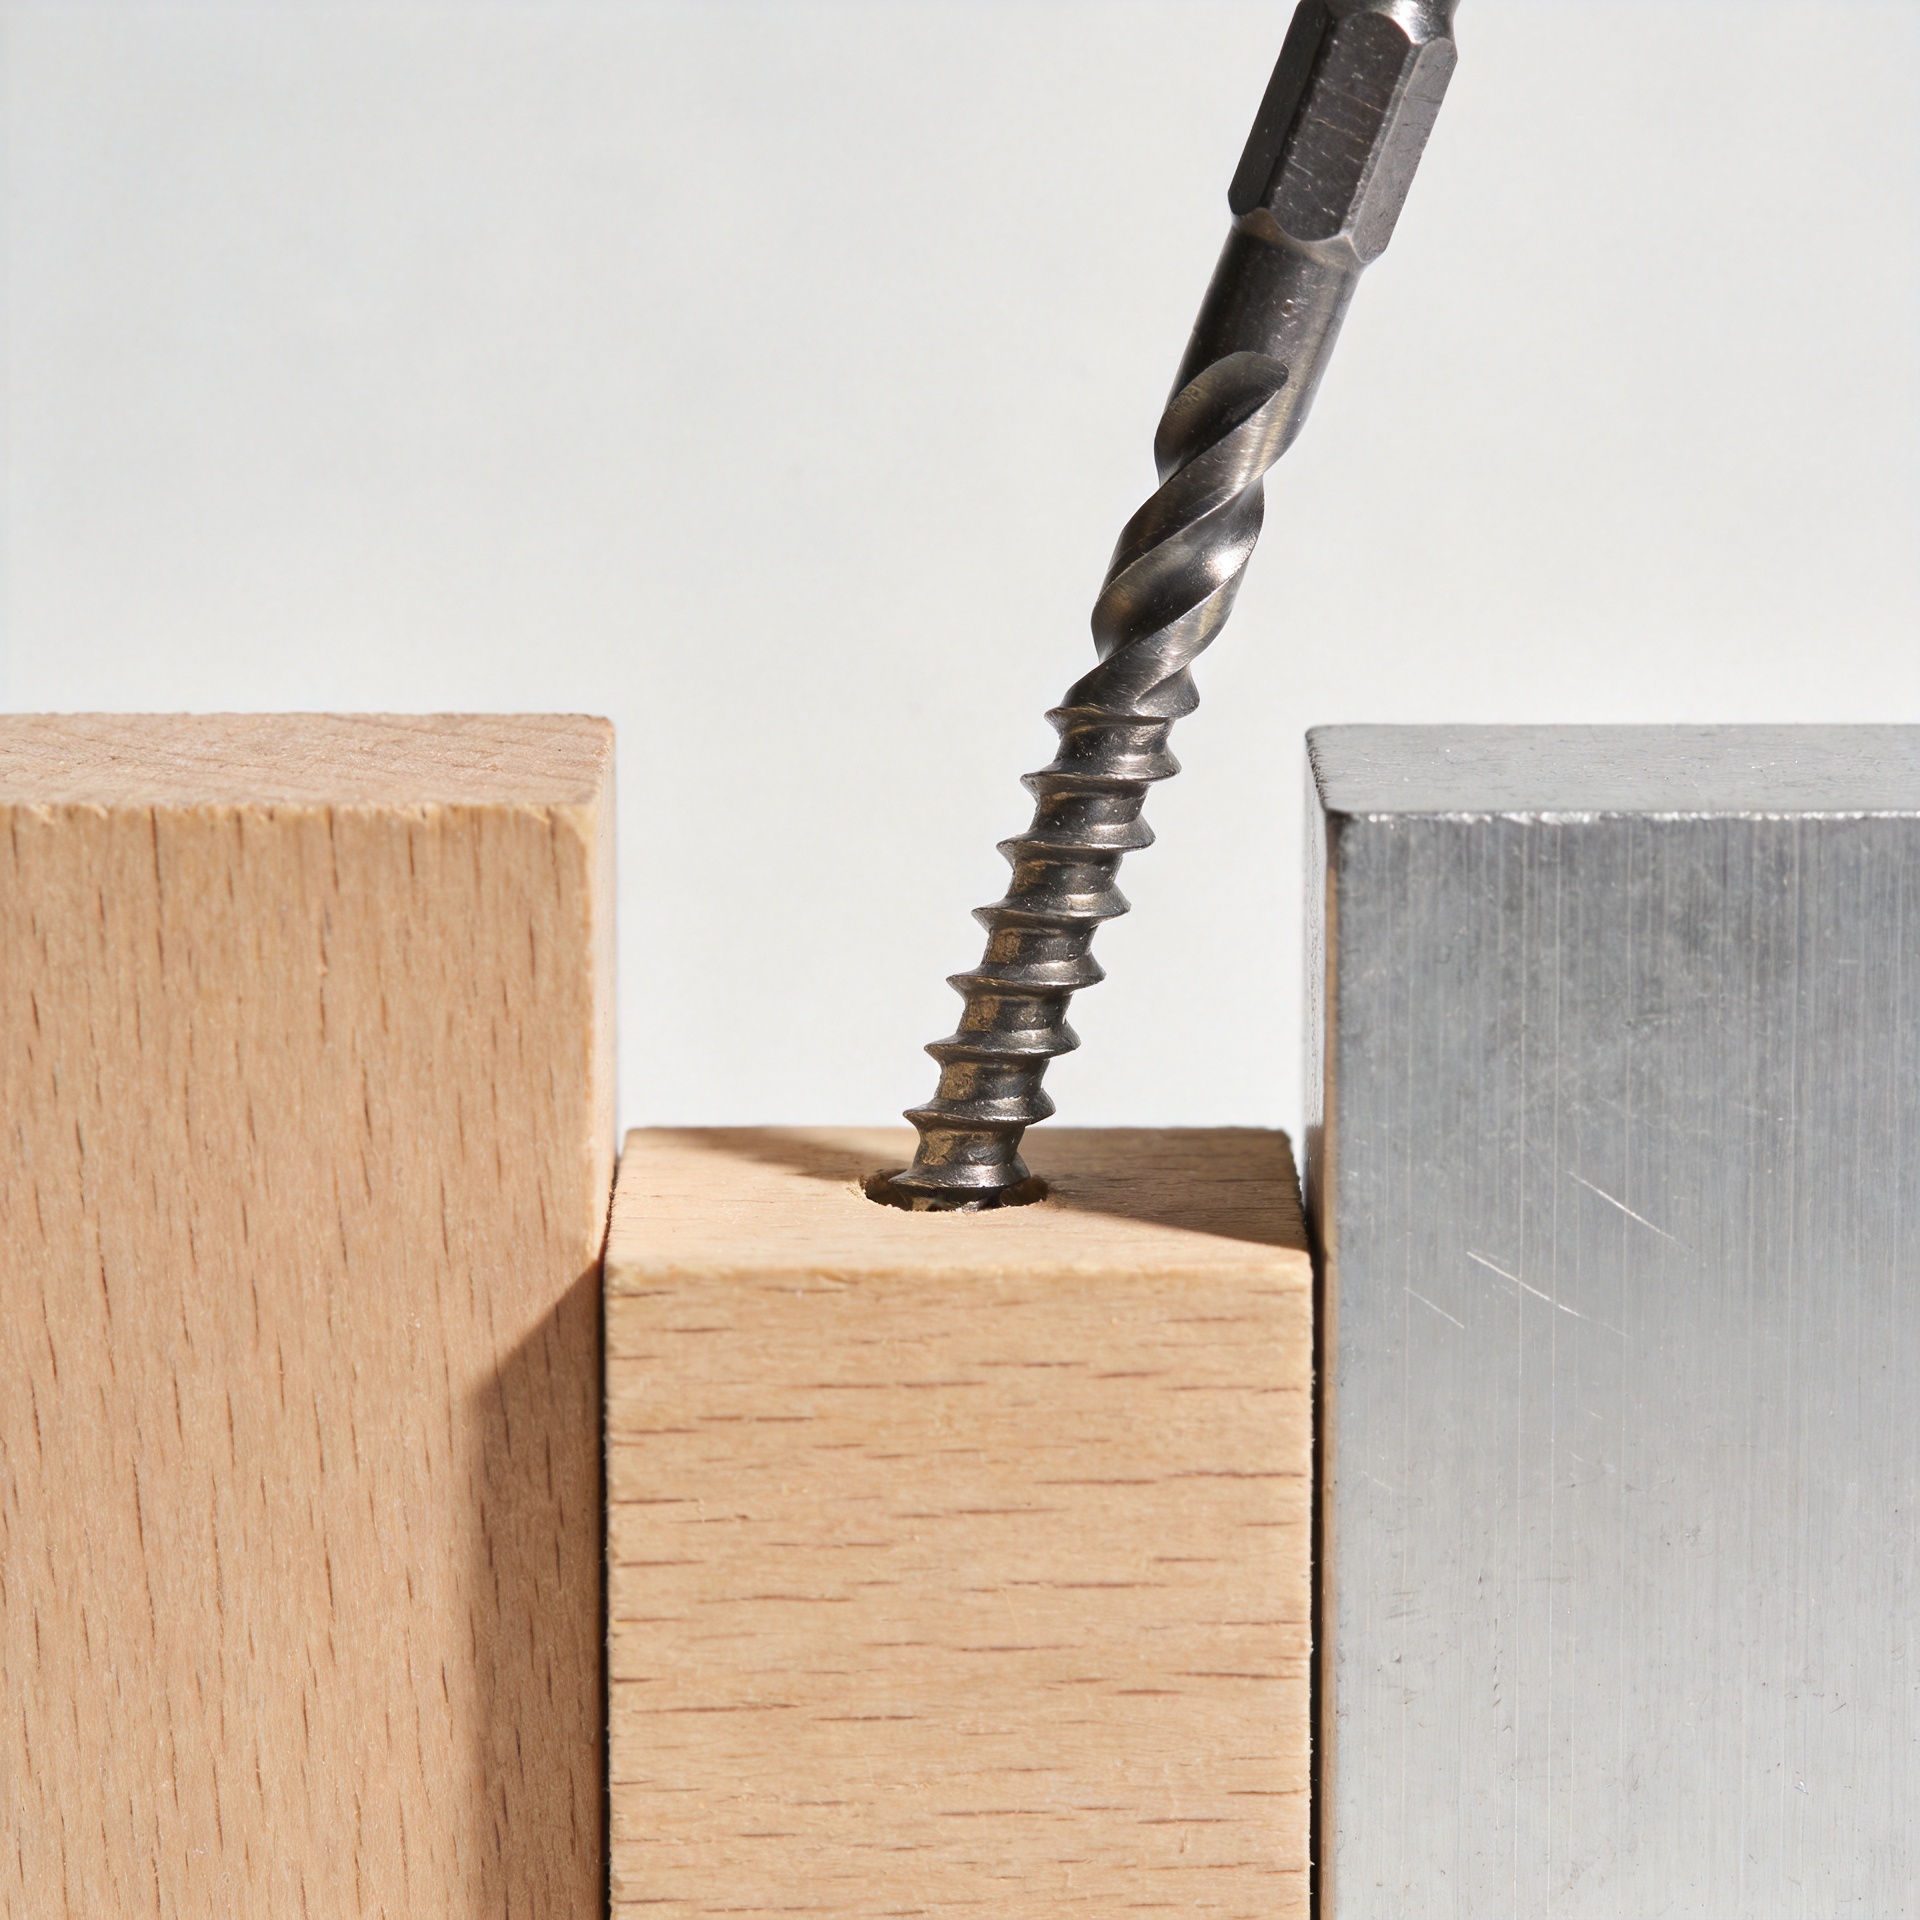
एक पेंच ड्रॉइंग पर सही दिख सकता है, फिर भी बेंच पर समस्या पैदा कर सकता है। एक लंबा फास्टनर दो भागों को कसने से पहले ही तल पर आकर रुक सकता है। एक छोटा फास्टनर प्राप्त करने वाली सामग्री में पर्याप्त संलग्नता विकसित नहीं कर सकता है। एक पायलट छेद जो बहुत कसा हो, लकड़ी को फाड़ सकता है, पतले भाग को विकृत कर सकता है, या सिर द्वारा सहन किए जा सकने वाले टॉर्क से अधिक ड्राइविंग टॉर्क की आवश्यकता हो सकती है। एक बहुत बड़ा पायलट छेद धागों को पकड़ने के लिए बहुत कम सामग्री छोड़ देगा। वास्तविक निर्माण में, लंबाई और पायलट-छेद का व्यास एक ही स्थापना निर्णय है, न कि दो अलग-अलग संख्याएँ।
फास्टनर चयन के दृष्टिकोण से, डिब्बे के लेबल के बजाय जॉइंट से शुरुआत करें। सामग्रियों की पहचान करें, कुल मोटाई, वांछित क्लैम्पिंग क्रिया, सुलभ गहराई, भार की दिशा, और यह भी कि छेद एक पायलट छेद है, एक क्लियरेंस छेद है, या एक टैप्ड छेद है। यह संक्षिप्त समीक्षा कई टाले जा सकने वाली पेंच समस्याओं को रोकती है।
लंबाई का मतलब उपयोगी संलग्नता से है, फास्टनर पर कुल संख्या से नहीं
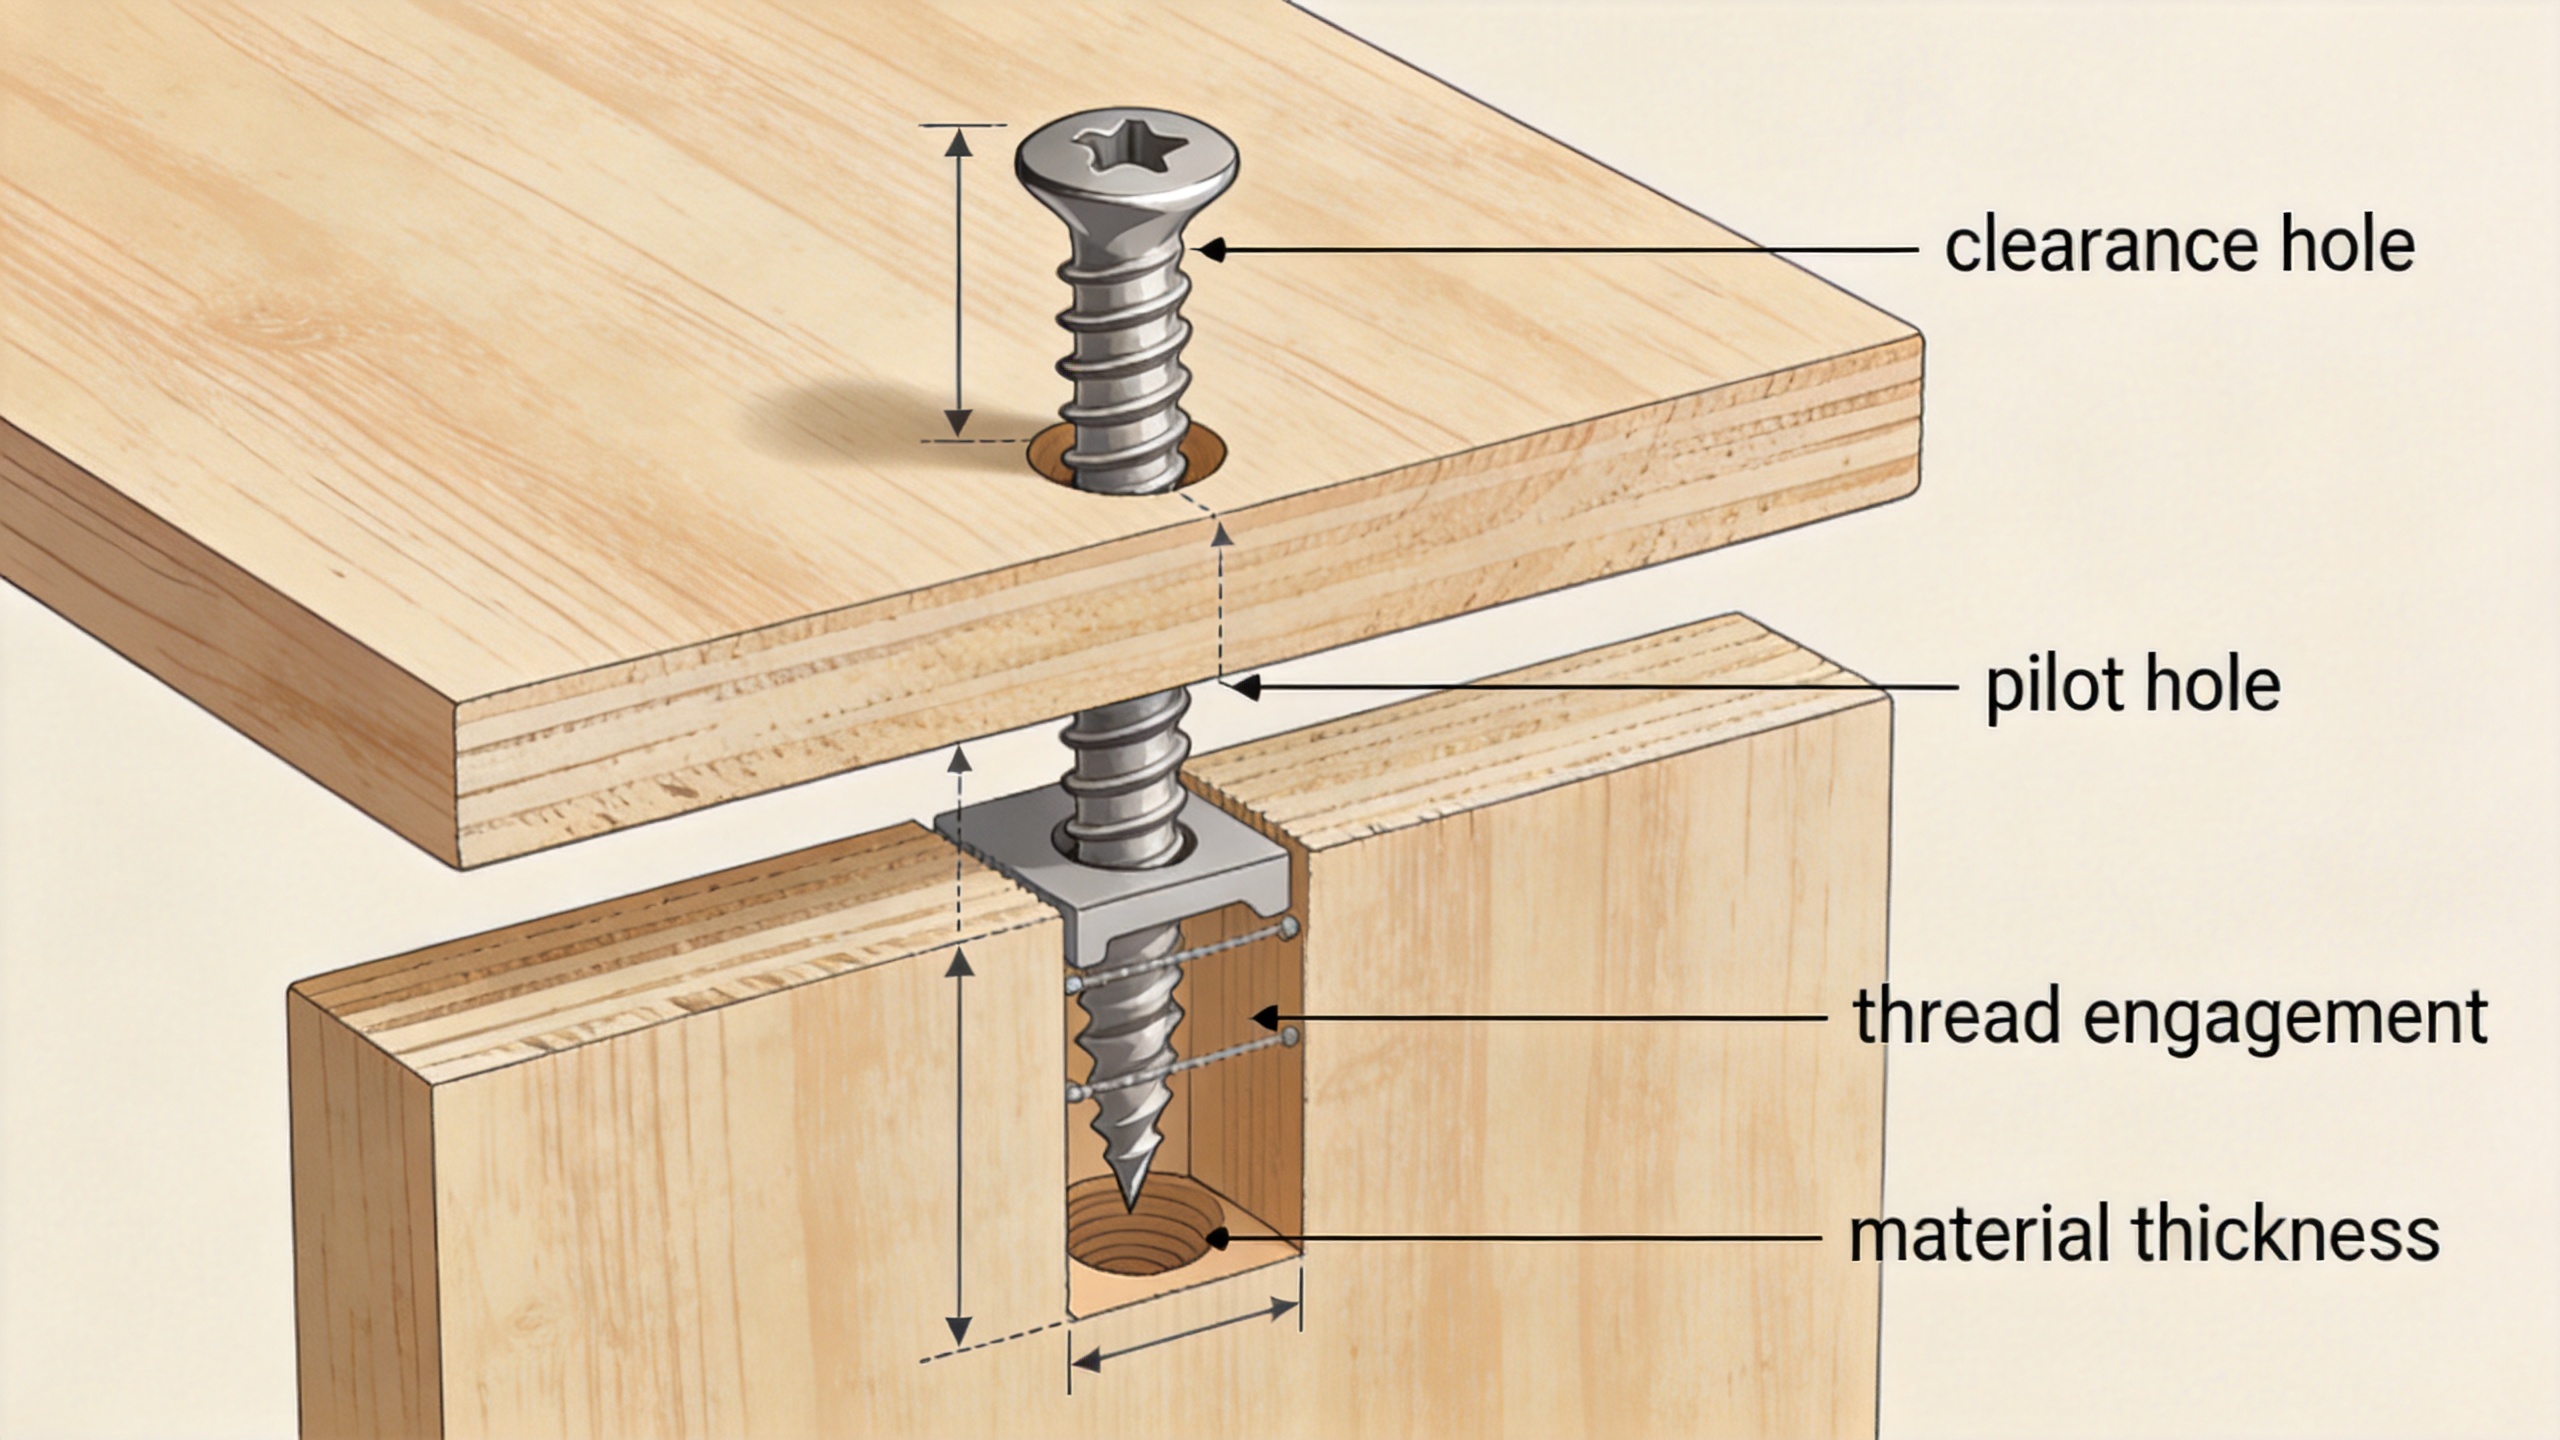
जब कोई पेंच चुना जाता है, तो पहले भाग से गुज़रने वाले हिस्से को दूसरे भाग में पकड़े रखने के लिए आवश्यक हिस्से से अलग करें। पहले भाग के लिए अक्सर एक क्लीयरेंस छेद की आवश्यकता होती है ताकि सिर इसे प्राप्त करने वाली सामग्री के खिलाफ कसकर खींच सके। दूसरे भाग के लिए उसकी सामग्री और लोडिंग स्थिति के अनुसार पर्याप्त थ्रेड एंगेजमेंट की आवश्यकता होती है। यदि डिज़ाइन में क्लैंपिंग की आवश्यकता होती है और धागे दोनों टुकड़ों में प्रवेश कर जाते हैं, तो जोड़ कसा हुआ महसूस कर सकता है, जबकि भागों के बीच एक छोटा सा अंतर बना रह सकता है।
के लिए लकड़ी का स्क्रू इसकी उपयोगी लंबाई पर शीर्ष सदस्य की मोटाई, प्राप्त करने वाले टुकड़े में उपलब्ध गहराई, दाने की दिशा, और यह बात कि टिप कोई खाली स्थान में जाती है या भेदित हो जाती है, का प्रभाव पड़ता है। केवल लंबा होना किसी पेंच को स्वतः मज़बूत विकल्प नहीं बनाता है। यदि नोक कोई दृश्यमान सतह से बाहर निकल जाती है, कोई सेवा कोष्ठ में पहुँच जाती है, या एक अंधा छेद में तल पर पहुँच जाती है, तो अतिरिक्त लंबाई उपयोगी पकड़ के बजाय एक नई समस्या जोड़ देती है।
के साथ मशीन स्क्रू , लंबाई को भी टैप की गई गहराई, नट की मोटाई, वॉशर स्टैक और किसी भी अथ्रेडेड शॉल्डर के साथ मेल खाना चाहिए। एक ब्लाइंड टैप्ड होल में, एक मशीन स्क्रू होल के तल से संपर्क कर सकता है पहले कि जॉइंट कसा जाए। टॉर्क बढ़ता है, लेकिन वास्तव में भाग जुड़े नहीं होते हैं। धागे की गहराई की जाँच करें और बिंदु, टैप ज्यामिति, चिप्स और कोटिंग भिन्नता के लिए उचित अनुमति छोड़ें, बजाय इसके कि प्रत्येक ड्रिल की गई गहराई को उपयोग करने योग्य धागे की गहराई माना जाए।
पायलट होल वास्तव में क्या नियंत्रित करता है
पायलट होल एक थ्रेडेड स्क्रू को एक पथ प्रदान करता है जबकि धागे के गठन या संलग्न होने के लिए पर्याप्त सामग्री को बनाए रखता है। लकड़ी के लिए, एक व्यावहारिक शुरुआती सिद्धांत पायलट व्यास को स्क्रू के रूट व्यास से संबंधित करना है, फिर प्रजाति, नमी, धागे के रूप और विभाजन के जोखिम के आधार पर समायोजित करना है। घने कठोर लकड़ी को नरम लकड़ी की तुलना में अधिक राहत की आवश्यकता होती है। अंतिम ड्रिल आकार को फास्टनर निर्माता की तालिका या प्रतिनिधि सामग्री में परीक्षण से प्राप्त किया जाना चाहिए जब जॉइंट महत्वपूर्ण हो।
उस पायलट छेद को क्लीयरेंस छेद के साथ भ्रमित न करें। क्लीयरेंस छेद का आकार इतना बड़ा होता है कि शैंक बिना पहले भाग को पकड़े हुए उसमें से गुज़र सके। पायलट छेद प्राप्त करने वाली सामग्री में होता है और नियंत्रित थ्रेड एंगेजमेंट को समर्थन देता है। टैप किए गए धातु छेद में प्रवेश करने वाले मशीन स्क्रू के लिए, संबंधित ड्रिल किया गया व्यास चुने गए थ्रेड के लिए टैप-ड्रिल आकार होता है, लकड़ी-शैली के पायलट-छेद नियम नहीं।
दोनों आयामों को एक साथ क्यों योजना बनाना आवश्यक है
कल्पना कीजिए एक लकड़ी के स्क्रू की, जो इतना लंबा है कि कठोर लकड़ी की रेल तक गहराई में पहुँच सके, परंतु यह एक छोटे आकार के प्रारंभिक छेद में डाला जाता है। थ्योरी के अनुसार धागे का संपर्क पर्याप्त हो सकता है, फिर भी स्थापना का भार अत्यधिक हो जाता है और लकड़ी उस अभिप्रेत पकड़ के मान तक पहुँचने से पहले ही फट सकती है। अब प्रारंभिक छेद को बहुत अधिक विस्तारित कर दें। स्थापना आसान हो जाती है, परंतु उसी स्क्रू के धागों का पकड़ कम हो जाता है। लंबाई अपरिवर्तित रही; परंतु उपयोगी संबंध कम हो गया।
छोटे स्क्रू के साथ विपरीत स्थिति उत्पन्न होती है। यद्यपि प्रारंभिक छेद का आकार सावधानीपूर्ण रूप से चुना गया हो, फिर भी भार या बार-बार होने वाली गति का प्रतिरोध करने के लिए धागे की अंतःस्थापित लंबाई पर्याप्त नहीं हो सकती है। यही कारण है कि प्रारंभिक छेद का चयन एक अनुपयुक्त स्क्रू लंबाई को नहीं बचा सकता। इस जोड़ी को एक ज्यामितीय जाँच के रूप में देखें: उपलब्ध गहराई, आवश्यक संपर्क लंबाई, मूल व्यास, बाहरी धागे का व्यास और सामग्री का व्यवहार — सभी को सहमत होना आवश्यक है।
विभिन्न प्रकार के स्क्रू विभिन्न निर्णय लेने का कारण बनते हैं
लकड़ी का स्क्रू
एक लकड़ी का पेंच आसपास के रेशों पर निर्भर करता है। लकड़ी की प्रजाति और किनारे या अंत के दाने के पास फटने के जोखिम का सम्मान करते हुए पायलट-होल विधि का उपयोग करें। पूर्व-ड्रिलिंग विशेष रूप से घनी लकड़ी, किनारों के पास, और बड़े व्यास के पेंच के उपयोग के दौरान उपयोगी होती है। यदि फास्टनर को दो लकड़ी के टुकड़ों को एक साथ खींचना है, तो उचित स्थान पर पहले टुकड़े में क्लीयरेंस प्रदान करें और प्राप्त करने वाले टुकड़े में पायलट गाइडेंस दें।
सेल्फ टैपिंग स्क्रू
ए सेल्फ टैपिंग स्क्रू यह शीट सामग्री, प्लास्टिक्स या अन्य उपयुक्त सब्सट्रेट्स में अपना मिलान रास्ता बनाता या काटता है। यदि निर्दिष्ट किया गया हो, तो सही पूर्व-छेद सामग्री की मोटाई, कठोरता, थ्रेड-फॉर्मिंग डिज़ाइन और कोटिंग से दृढ़ता से जुड़ा होता है। बहुत छोटा छेद ड्राइव टॉर्क बढ़ा सकता है या निर्मित थ्रेड्स को क्षतिग्रस्त कर सकता है; बहुत बड़ा छेद धारण क्षमता को कम कर सकता है। निर्माता की सिफारिशों का पालन करें और विशेष रूप से जब शीट की मोटाई भिन्न हो, तो वास्तविक सामग्री स्टैक में मान्यीकरण करें।
मशीन स्क्रू
एक मशीन स्क्रू सामान्यतः एक नट या एक तैयार आंतरिक थ्रेड के साथ काम करता है। पिच, थ्रेड क्लास, टैपिंग विधि और उपयोग में लाया जा सकने वाला एंगेजमेंट गहराई की पुष्टि करें। स्क्रू की लंबाई को क्लैम्प किए गए स्टैक को समायोजित करना चाहिए, बिना बॉटमिंग के, जबकि टैप किया गया हिस्सा चुनी गई लंबाई के लिए पर्याप्त रूप से गहरा होना चाहिए। एक वॉशर स्टैक की ऊँचाई को इतना बदल सकता है कि एक उथले ब्लाइंड होल में यह मायने रखे।
हेक्स स्क्रू
ए हेक्स स्क्रू यह अक्सर ऐसे संरचनात्मक या सेवा योग्य असेंबली में दिखाई देता है जहाँ रेंच एक्सेस, वॉशर चयन और प्रीलोड मायने रखते हैं। इसकी लंबाई को पूरे स्टैक और आवश्यक नट या टैप्ड-होल एंगेजमेंट को ध्यान में रखना चाहिए। एक अथ्रेडेड सदस्य के माध्यम से छेद आमतौर पर एक क्लीयरेंस फीचर होता है, जबकि प्राप्त करने वाला नट या टैप किया गया सदस्य थ्रेड प्रदान करता है। इस प्रकार के जॉइंट पर लकड़ी के पायलट-होल की धारणा लागू न करें।
मैच बनाने के लिए बेंच-साइड क्रम
- जॉइंट को परिभाषित करें: प्रत्येक परत, उसकी मोटाई और जिस टुकड़े को थ्रेड प्रदान करने हैं, को रिकॉर्ड करें।
- स्क्रू परिवार का चयन करें: सामग्री और जोड़ डिज़ाइन के आधार पर यह तय करें कि अनुप्रयोग के लिए लकड़ी का पेंच, स्व-थ्रेडिंग पेंच, मशीन पेंच, या हेक्स पेंच की आवश्यकता है।
- उपयोगी गहराई की गणना करें: स्पष्टता परतों, वॉशर्स, अदृश्य-छिद्र अनुमति और कोई भी क्षेत्र जहाँ थ्रेड एंगेजमेंट वांछित नहीं है, को घटाएँ।
- छिद्र के कार्य को निर्धारित करें: प्रत्येक छिद्र को स्पष्टता, पायलट या थ्रेडित के रूप में चिह्नित करें। केवल व्यास को लेबल करने वाला एक चित्र स्थापना त्रुटि के लिए बहुत अधिक स्थान छोड़ देता है।
- सत्यापित दिशा-निर्देश से ड्रिल का चयन करें: चुनी गई सामग्री के लिए फास्टनर आपूर्तिकर्ता के डेटा का उपयोग करें और जब विभाजन, स्ट्रिपिंग या टॉर्क संवेदनशीलता की चिंता हो, तो एक ऑफकट या नमूना भाग पर परीक्षण करें।
- असेंबली का परीक्षण करें: क्लैम्प-अप, ड्राइव टॉर्क, दृश्यमान ब्रेकआउट, संरेखण और यह जाँच करें कि क्या जोड़ सीट होने के बाद पेंच घूमता है।
सामान्य लक्षण और वे क्या सुझाते हैं
| जो आप देखते हैं | संभावित ज्यामिति संबंधित प्रश्न | उपयोगी अगली जाँच |
|---|---|---|
| हेड सीट्स हैं, लेकिन भाग ढीले रहते हैं | स्क्रू नीचे तक पहुँच गया हो सकता है या धागे दोनों सदस्यों को पकड़ रहे हो सकते हैं | उपयोगी गहराई की जाँच करें और पहले सदस्य में स्पष्टता को ध्यान में रखें |
| लकड़ी ड्राइविंग के दौरान फट जाती है | पायलट छेद सामग्री और स्क्रू व्यास के लिए बहुत छोटा हो सकता है | मूल-व्यास दिशा-निर्देश और किनारे की दूरी की पुष्टि करें |
| स्क्रू कम प्रतिरोध के साथ घूमता है | छेद बहुत बड़ा हो सकता है या संलग्नता बहुत छोटी हो सकती है | पायलट व्यास और अंतर्निहित धागे की लंबाई मापें |
| चादर के सामग्री में ड्राइव टॉर्क तेज़ी से बढ़ता है | पूर्व-छिद्र आत्म-थ्रेडिंग स्क्रू या मोटाई के लिए उपयुक्त नहीं हो सकता है | उत्पाद डेटा की समीक्षा करें और एक नियंत्रित नमूने का परीक्षण करें |
ड्रॉइंग और खरीद विनिर्देश को एक साथ काम करने के लिए बनाएँ
दोहराए गए कार्य के लिए, केवल सांकेतिक स्क्रू आकार के बजाय अधिक विनिर्देशित करें। फास्टनर के प्रकार, व्यास, पिच (जहाँ प्रासंगिक हो), लंबाई, हेड शैली, सामग्री, फिनिश, प्राप्त करने वाली सामग्री, छिद्र का कार्य, और आवश्यक ड्रिल या टैप डेटा शामिल करें। एक भाग सूची जो केवल “स्क्रू” कहती है, बहुत सारे निर्णय इंस्टॉलर पर स्थानांतरित कर देती है। उत्पादन टीमों के लिए, एक सरल सेटअप शीट और पहले टुकड़े की जाँच एक गलत ड्रिल को बैच-स्तरीय समस्या बनने से पहले पकड़ सकती है।
व्यावहारिक सबक सीधा-सा है: जोड़ की उपयोगी गहराई के लिए स्क्रू का चयन करें, फिर उस स्क्रू और सामग्री के लिए छिद्र का चयन करें। जब ये चुनाव एक साथ किए जाते हैं, तो स्थापना अधिक भरोसेमंद हो जाती है, क्लैम्प-अप की पुष्टि करना आसान हो जाता है, और पूर्ण असेंबली को सौभाग्य पर कम निर्भर रहना पड़ता है।

