 EN

Mengapa Panjang Sekrup dan Diameter Lubang Awal Harus Sesuai dalam Penerapan Nyata
Sebuah sekrup dapat tampak benar pada gambar namun tetap menimbulkan masalah di meja kerja. Sekrup yang terlalu panjang dapat menyentuh dasar sebelum menjepit dua komponen. Sekrup yang terlalu pendek mungkin tidak menghasilkan keterkaitan (engagement) yang cukup dalam bahan penerima. Lubang panduan (pilot hole) yang terlalu ketat dapat membelah kayu, mendistorsi bagian tipis, atau memerlukan torsi pengencangan lebih besar daripada yang mampu ditahan kepala sekrup. Lubang yang terlalu besar dapat meninggalkan ulir dengan terlalu sedikit bahan untuk mencengkeram. Dalam pemasangan nyata, panjang sekrup dan diameter lubang panduan merupakan satu keputusan instalasi tunggal, bukan dua angka terpisah.
Dari sudut pandang pemilihan pengencang (fastener), mulailah dari sambungan (joint) alih-alih label kotak. Identifikasi bahan-bahan yang digunakan, ketebalan total, aksi penjepitan (clamping) yang diinginkan, kedalaman yang dapat diakses, arah beban, serta apakah lubang tersebut merupakan lubang panduan (pilot hole), lubang bebas (clearance hole), atau lubang ulir (tapped hole). Tinjauan singkat ini mencegah banyak masalah sekrup yang sebenarnya dapat dihindari.
Panjang sekrup berkaitan dengan keterkaitan (engagement) yang dapat digunakan, bukan angka keseluruhan yang tertera pada sekrup
Saat memilih sekrup, pisahkan bagian yang melewati komponen pertama dari bagian yang harus mengikat pada komponen kedua. Bagian pertama sering kali memerlukan lubang longgar agar kepala sekrup dapat menariknya rapat ke bahan penerima. Bagian kedua memerlukan cukup panjang ulir yang terkait, sesuai dengan jenis bahan dan kondisi beban. Jika ulir menggigit kedua komponen saat desain memerlukan penjepitan, sambungan dapat terasa kencang meskipun celah kecil tetap ada di antara komponen-komponen tersebut.
Untuk wood Screw panjang yang dapat digunakan dipengaruhi oleh ketebalan komponen atas, kedalaman yang tersedia pada komponen penerima, arah serat bahan, serta apakah ujung sekrup masuk ke rongga kosong atau menembus keluar. Sekrup yang sekadar lebih panjang belum tentu pilihan yang lebih kuat. Jika ujung sekrup muncul di permukaan yang terlihat, mencapai rongga layanan, atau menyentuh dasar lubang buta, penambahan panjang justru menimbulkan masalah baru alih-alih meningkatkan daya cengkeram.
Dengan baut Mesin , panjangnya juga harus sesuai dengan kedalaman ulir yang dibuat, ketebalan mur, tumpukan ring, dan bagian bahu tanpa ulir (jika ada). Pada lubang ulir buta (blind tapped hole), sekrup mesin dapat menyentuh dasar lubang sebelum sambungan terkencangkan. Torsi meningkat, tetapi komponen sebenarnya belum terikat dengan aman. Periksa kedalaman ulir dan berikan toleransi yang wajar untuk ujung sekrup, geometri tap, serpihan logam (chips), serta variasi lapisan—bukan menganggap seluruh kedalaman pengeboran sebagai kedalaman ulir yang dapat digunakan.
Apa yang benar-benar dikendalikan oleh lubang panduan (pilot hole)
Lubang panduan memberikan jalur bagi sekrup berulir sambil mempertahankan cukup material agar ulir dapat terbentuk atau terkait. Untuk kayu, prinsip awal yang praktis adalah menghubungkan diameter lubang panduan dengan diameter akar (root diameter) sekrup, lalu menyesuaikannya berdasarkan jenis kayu, kadar kelembapan, bentuk ulir, serta risiko perpecahan kayu. Kayu keras padat biasanya memerlukan lebih banyak kelonggaran dibandingkan kayu lunak. Ukuran akhir bor harus diambil dari tabel produsen pengencang atau hasil uji coba pada bahan representatif apabila sambungan tersebut kritis.
Jangan keliru antara lubang panduan (pilot hole) dengan lubang bebas (clearance hole). Lubang bebas sengaja dibuat cukup besar agar batang sekrup (shank) dapat melewatinya tanpa mengikat bagian pertama. Lubang panduan terletak pada bahan penerima dan mendukung keterkaitan ulir yang terkendali. Untuk sekrup mesin yang dimasukkan ke dalam lubang berulir logam (tapped metal hole), diameter pengeboran yang relevan adalah ukuran mata bor ulir (tap-drill size) untuk jenis ulir yang dipilih, bukan aturan lubang panduan ala kayu.
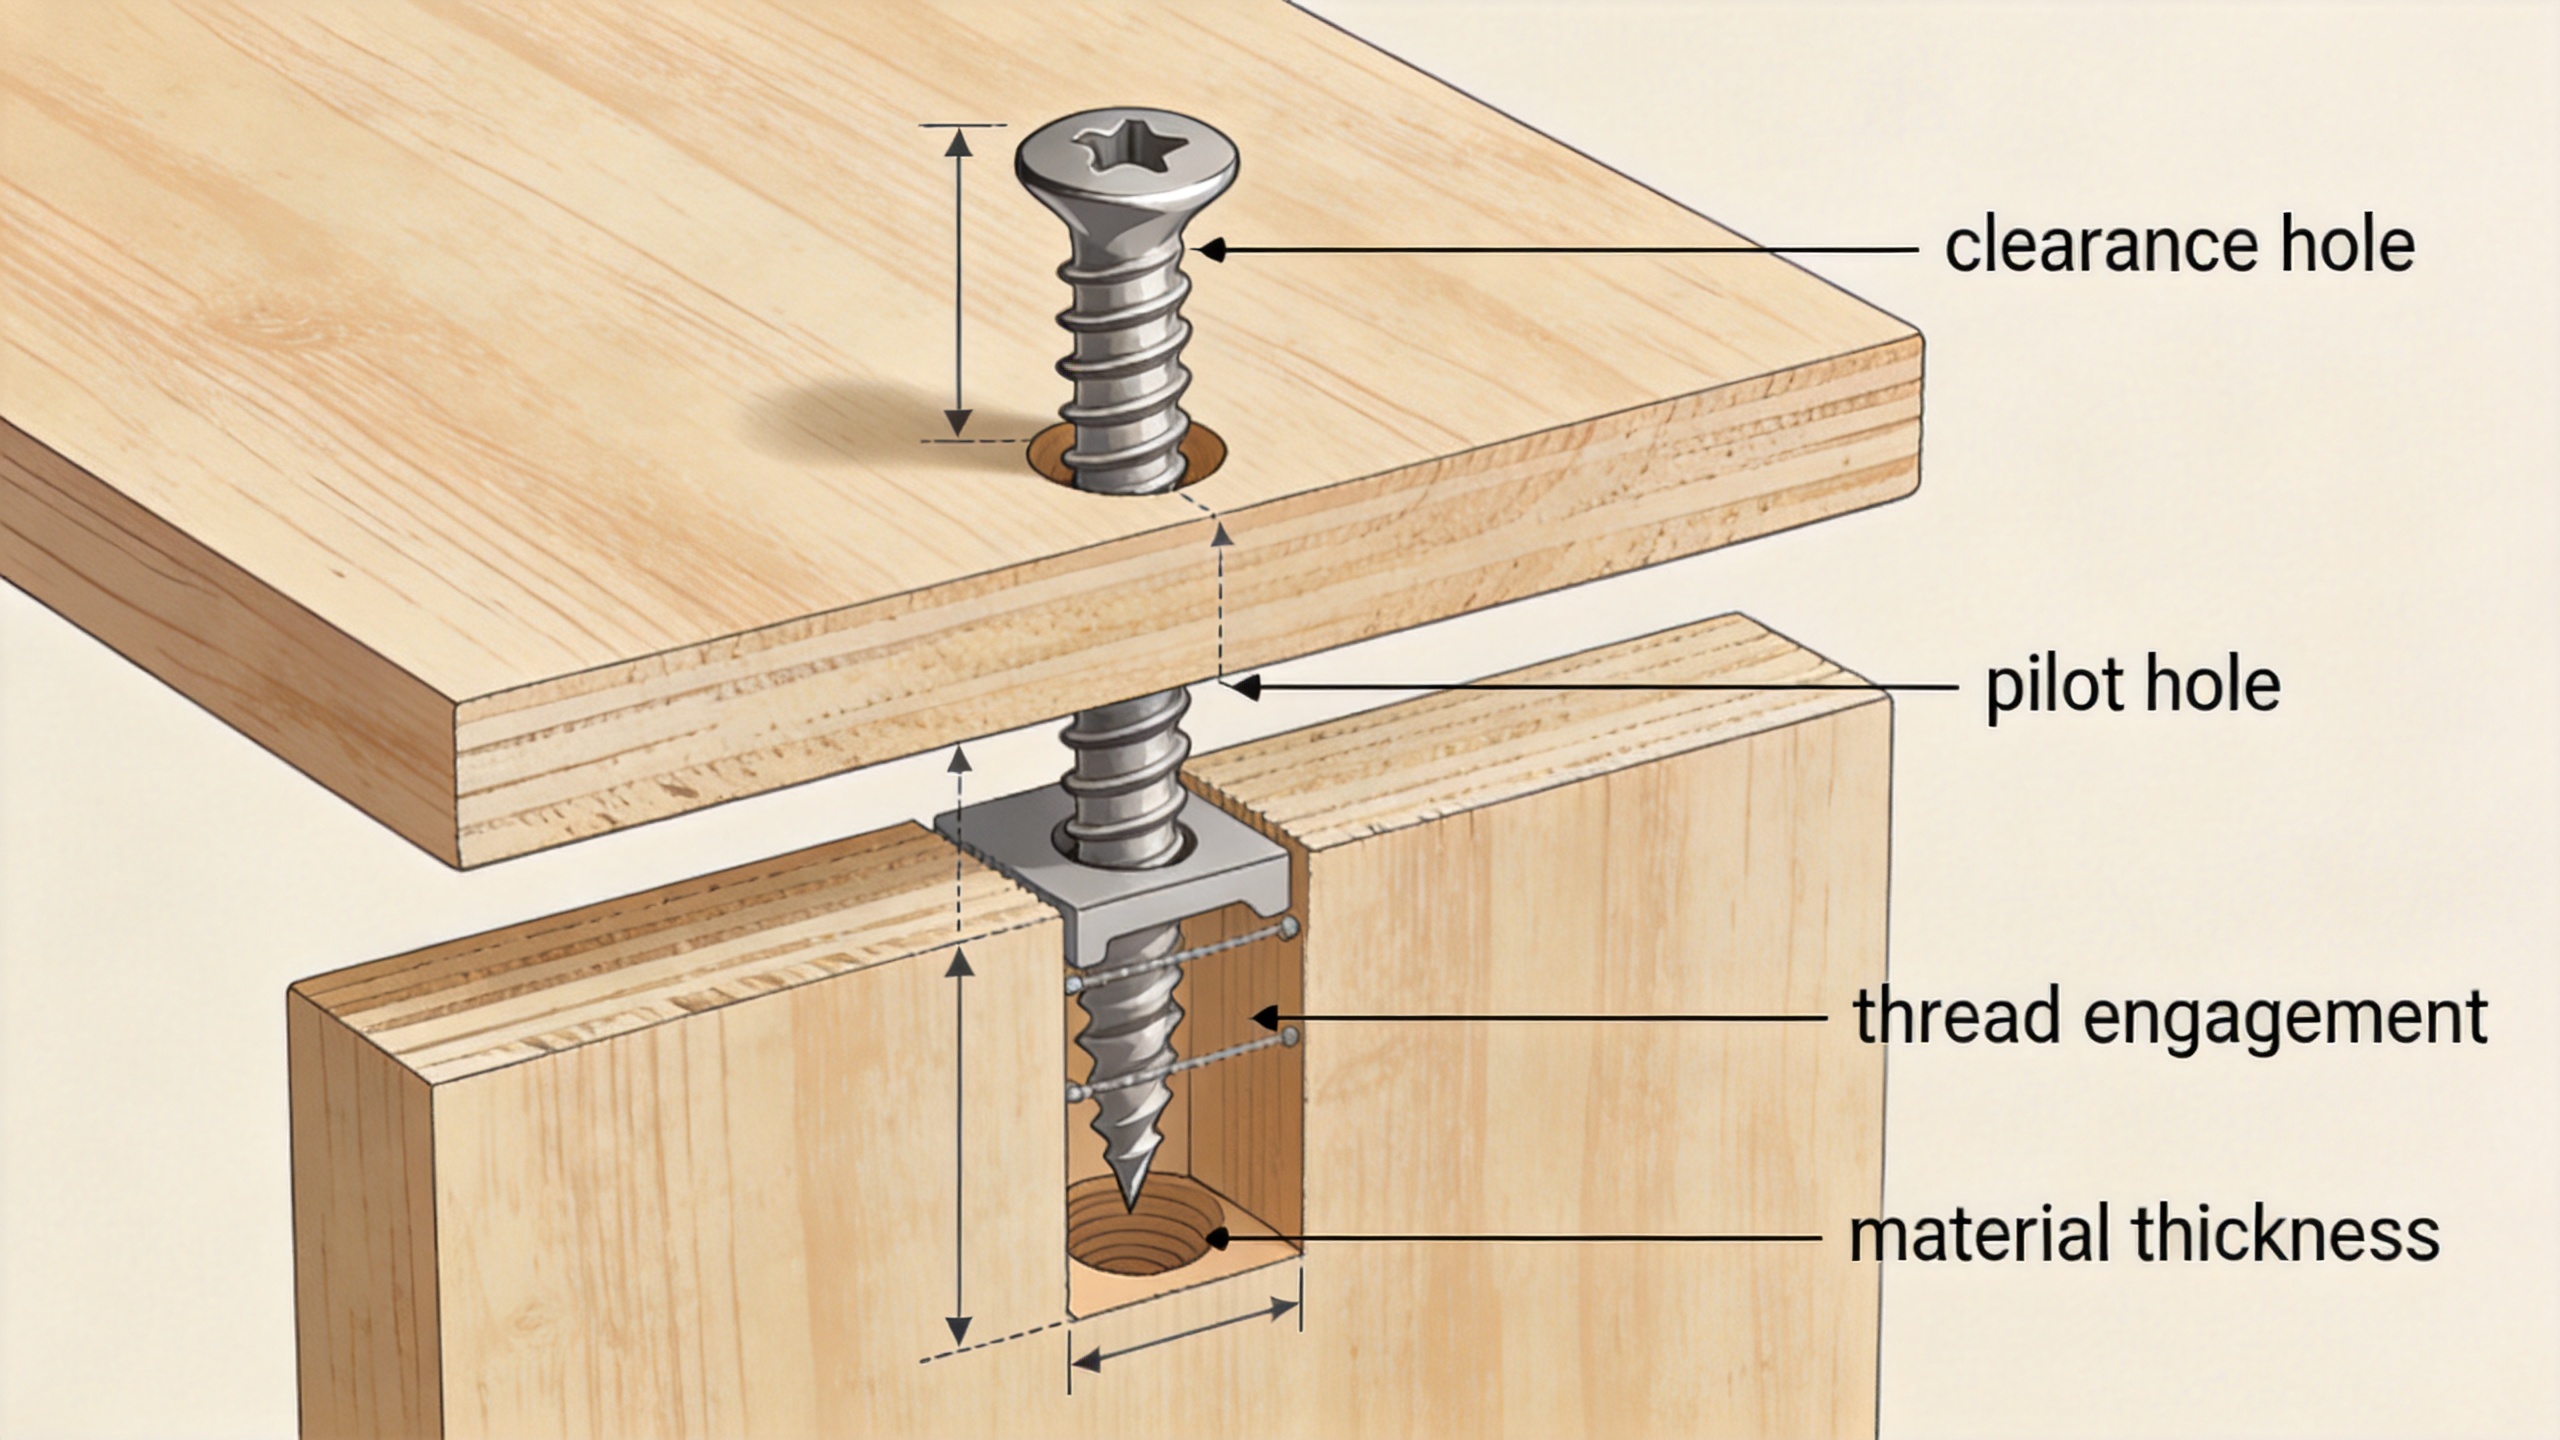
Mengapa kedua dimensi tersebut harus direncanakan secara bersamaan
Bayangkan sebuah sekrup kayu yang cukup panjang untuk menembus jauh ke dalam rel kayu keras, tetapi dipasang ke dalam lubang pilot yang terlalu kecil. Ulirnya mungkin memiliki keterkaitan teoretis yang memadai, namun beban pemasangan menjadi berlebihan dan kayu bisa retak sebelum nilai ketahanan yang diharapkan tercapai. Sekarang perbesar lubang pilot terlalu jauh. Pemasangan menjadi lebih mudah, tetapi sekrup yang sama memiliki daya cengkeram ulir yang lebih rendah. Panjangnya tidak berubah; namun koneksi yang dapat digunakan berkurang.
Hal sebaliknya terjadi pada sekrup pendek. Bahkan dengan lubang pilot yang diukur secara cermat, mungkin tidak ada cukup panjang ulir yang tertanam untuk menahan beban atau pergerakan berulang. Karena itulah pemilihan lubang pilot tidak dapat mengatasi ketidakcocokan panjang sekrup. Perlakukan pasangan ini sebagai pemeriksaan geometri: kedalaman yang tersedia, keterkaitan yang dibutuhkan, diameter akar, diameter luar ulir, serta perilaku bahan—semuanya harus saling konsisten.
Jenis sekrup yang berbeda menghasilkan keputusan yang berbeda
Wood Screw
Sebuah sekrup kayu mengandalkan serat-serat di sekitarnya. Gunakan pendekatan lubang panduan (pilot hole) yang memperhatikan jenis kayu serta risiko retak di dekat tepi atau ujung serat kayu. Pengeboran awal sangat berguna pada kayu padat, di dekat tepi, dan saat menggunakan sekrup berdiameter besar. Jika pengencang harus menarik dua potong kayu hingga rapat, berikan celah (clearance) pada potongan kayu pertama di tempat yang sesuai serta lubang panduan pada potongan kayu penerima.
Sekrup yang Mengetuk Sendiri
Asekrup yang Mengetuk Sendiri membentuk atau memotong jalur pasangannya pada bahan lembaran, plastik, atau substrat lain yang sesuai. Lubang awal yang benar, jika ditentukan, sangat terkait dengan ketebalan bahan, kekerasan bahan, desain pembentuk ulir, dan lapisan pelindung (coating). Lubang yang terlalu kecil dapat meningkatkan torsi pengencangan atau merusak ulir yang terbentuk; sedangkan lubang yang terlalu besar dapat mengurangi daya cengkeram. Ikuti rekomendasi produsen dan lakukan validasi pada tumpukan bahan aktual, terutama bila ketebalan lembaran bervariasi.
Baut Mesin
Sebuah sekrup mesin biasanya digunakan bersama mur atau ulir internal yang telah disiapkan. Konfirmasi pitch, kelas ulir, metode pengetapan, dan kedalaman keterlibatan yang dapat digunakan. Panjang sekrup harus cukup untuk menampung tumpukan benda yang dijepit tanpa menyentuh dasar lubang, sementara fitur berulir harus cukup dalam agar sesuai dengan panjang sekrup yang dipilih. Penggunaan washer dapat mengubah tinggi tumpukan secara signifikan, terutama pada lubang buta dangkal.
Baut hex
Abaut hex sering muncul pada perakitan struktural atau perakitan yang dapat dilayani, di mana akses kunci pas, pemilihan washer, dan preload menjadi penting. Panjang sekrup harus memperhitungkan seluruh tumpukan serta keterlibatan mur atau lubang berulir yang diperlukan. Lubang yang menembus komponen tanpa ulir umumnya merupakan fitur clearance, sedangkan mur penerima atau komponen berulir menyediakan ulirnya. Jangan menerapkan asumsi lubang pilot kayu pada jenis sambungan ini.
Urutan kerja di meja kerja untuk mencocokkan komponen
- Definisikan sambungan: catat setiap lapisan, ketebalannya, dan komponen mana yang harus menyediakan ulir.
- Pilih keluarga sekrup: tentukan apakah aplikasi memerlukan sekrup kayu, sekrup self-tapping, sekrup mesin, atau sekrup heks berdasarkan bahan dan desain sambungan.
- Hitung kedalaman yang dapat digunakan: kurangkan lapisan clearance, washer, toleransi lubang buta, serta area mana pun di mana keterkaitan ulir tidak diinginkan.
- Tetapkan fungsi lubang: beri tanda setiap lubang sebagai clearance, pilot, atau tapped. Gambar teknik yang hanya mencantumkan diameter meninggalkan ruang terlalu besar untuk kesalahan pemasangan.
- Pilih mata bor berdasarkan panduan yang telah diverifikasi: gunakan data pemasok fastener untuk bahan yang dipilih dan uji potongan sisa atau contoh komponen saat terdapat kekhawatiran mengenai pemisahan (splitting), pelonggaran ulir (stripping), atau sensitivitas torsi.
- Uji perakitan: periksa kondisi clamp-up, torsi pengencangan, kerusakan permukaan yang terlihat (visible breakout), keselarasan, serta apakah sekrup masih berputar setelah sambungan sepenuhnya terpasang.
Gejala umum dan makna yang tersirat
| Apa yang Anda Lihat | Kemungkinan soal geometri | Pemeriksaan berikutnya yang berguna |
|---|---|---|
| Kepala sekrup masuk tetapi bagian-bagiannya tetap longgar | Sekrup mungkin sudah menyentuh dasar lubang atau ulirnya mengikat kedua komponen | Periksa kedalaman yang dapat digunakan dan pertimbangkan jarak bebas pada komponen pertama |
| Kayu retak saat sekrup diputar masuk | Lubang pilot mungkin terlalu kecil untuk jenis material dan diameter sekrup | Konfirmasi panduan diameter akar dan jarak ke tepi |
| Sekrup berputar dengan hambatan sangat kecil | Lubang mungkin terlalu besar atau panjang keterkaitan ulir terlalu pendek | Ukur diameter lubang pilot dan panjang ulir yang tertanam |
| Torsi penggerak meningkat tajam pada bahan lembaran | Lubang awal mungkin tidak sesuai untuk sekrup self-tapping atau ketebalan bahan | Tinjau data produk dan uji sampel terkendali |
Buat gambar dan spesifikasi pembelian agar saling mendukung
Untuk pekerjaan berulang, tentukan ukuran sekrup yang lebih spesifik daripada sekadar ukuran nominal. Sertakan jenis pengencang, diameter, pitch (bila relevan), panjang, bentuk kepala, bahan, lapisan permukaan, bahan penerima, fungsi lubang, serta data pengeboran atau pengetapan yang diperlukan. Daftar komponen yang hanya menyebutkan 'screw' menyerahkan terlalu banyak keputusan kepada pemasang. Bagi tim produksi, lembar pengaturan sederhana dan pemeriksaan potongan pertama dapat mendeteksi kesalahan pengeboran sebelum berkembang menjadi masalah tingkat batch.
Pelajaran praktisnya jelas: pilih sekrup berdasarkan kedalaman fungsional sambungan, lalu pilih lubang yang sesuai untuk sekrup dan bahan tersebut. Ketika kedua pilihan ini dibuat secara bersamaan, proses pemasangan menjadi lebih dapat diprediksi, verifikasi penjepitan (clamp-up) menjadi lebih mudah, dan perakitan akhir cenderung tidak bergantung pada keberuntungan.

