 EN

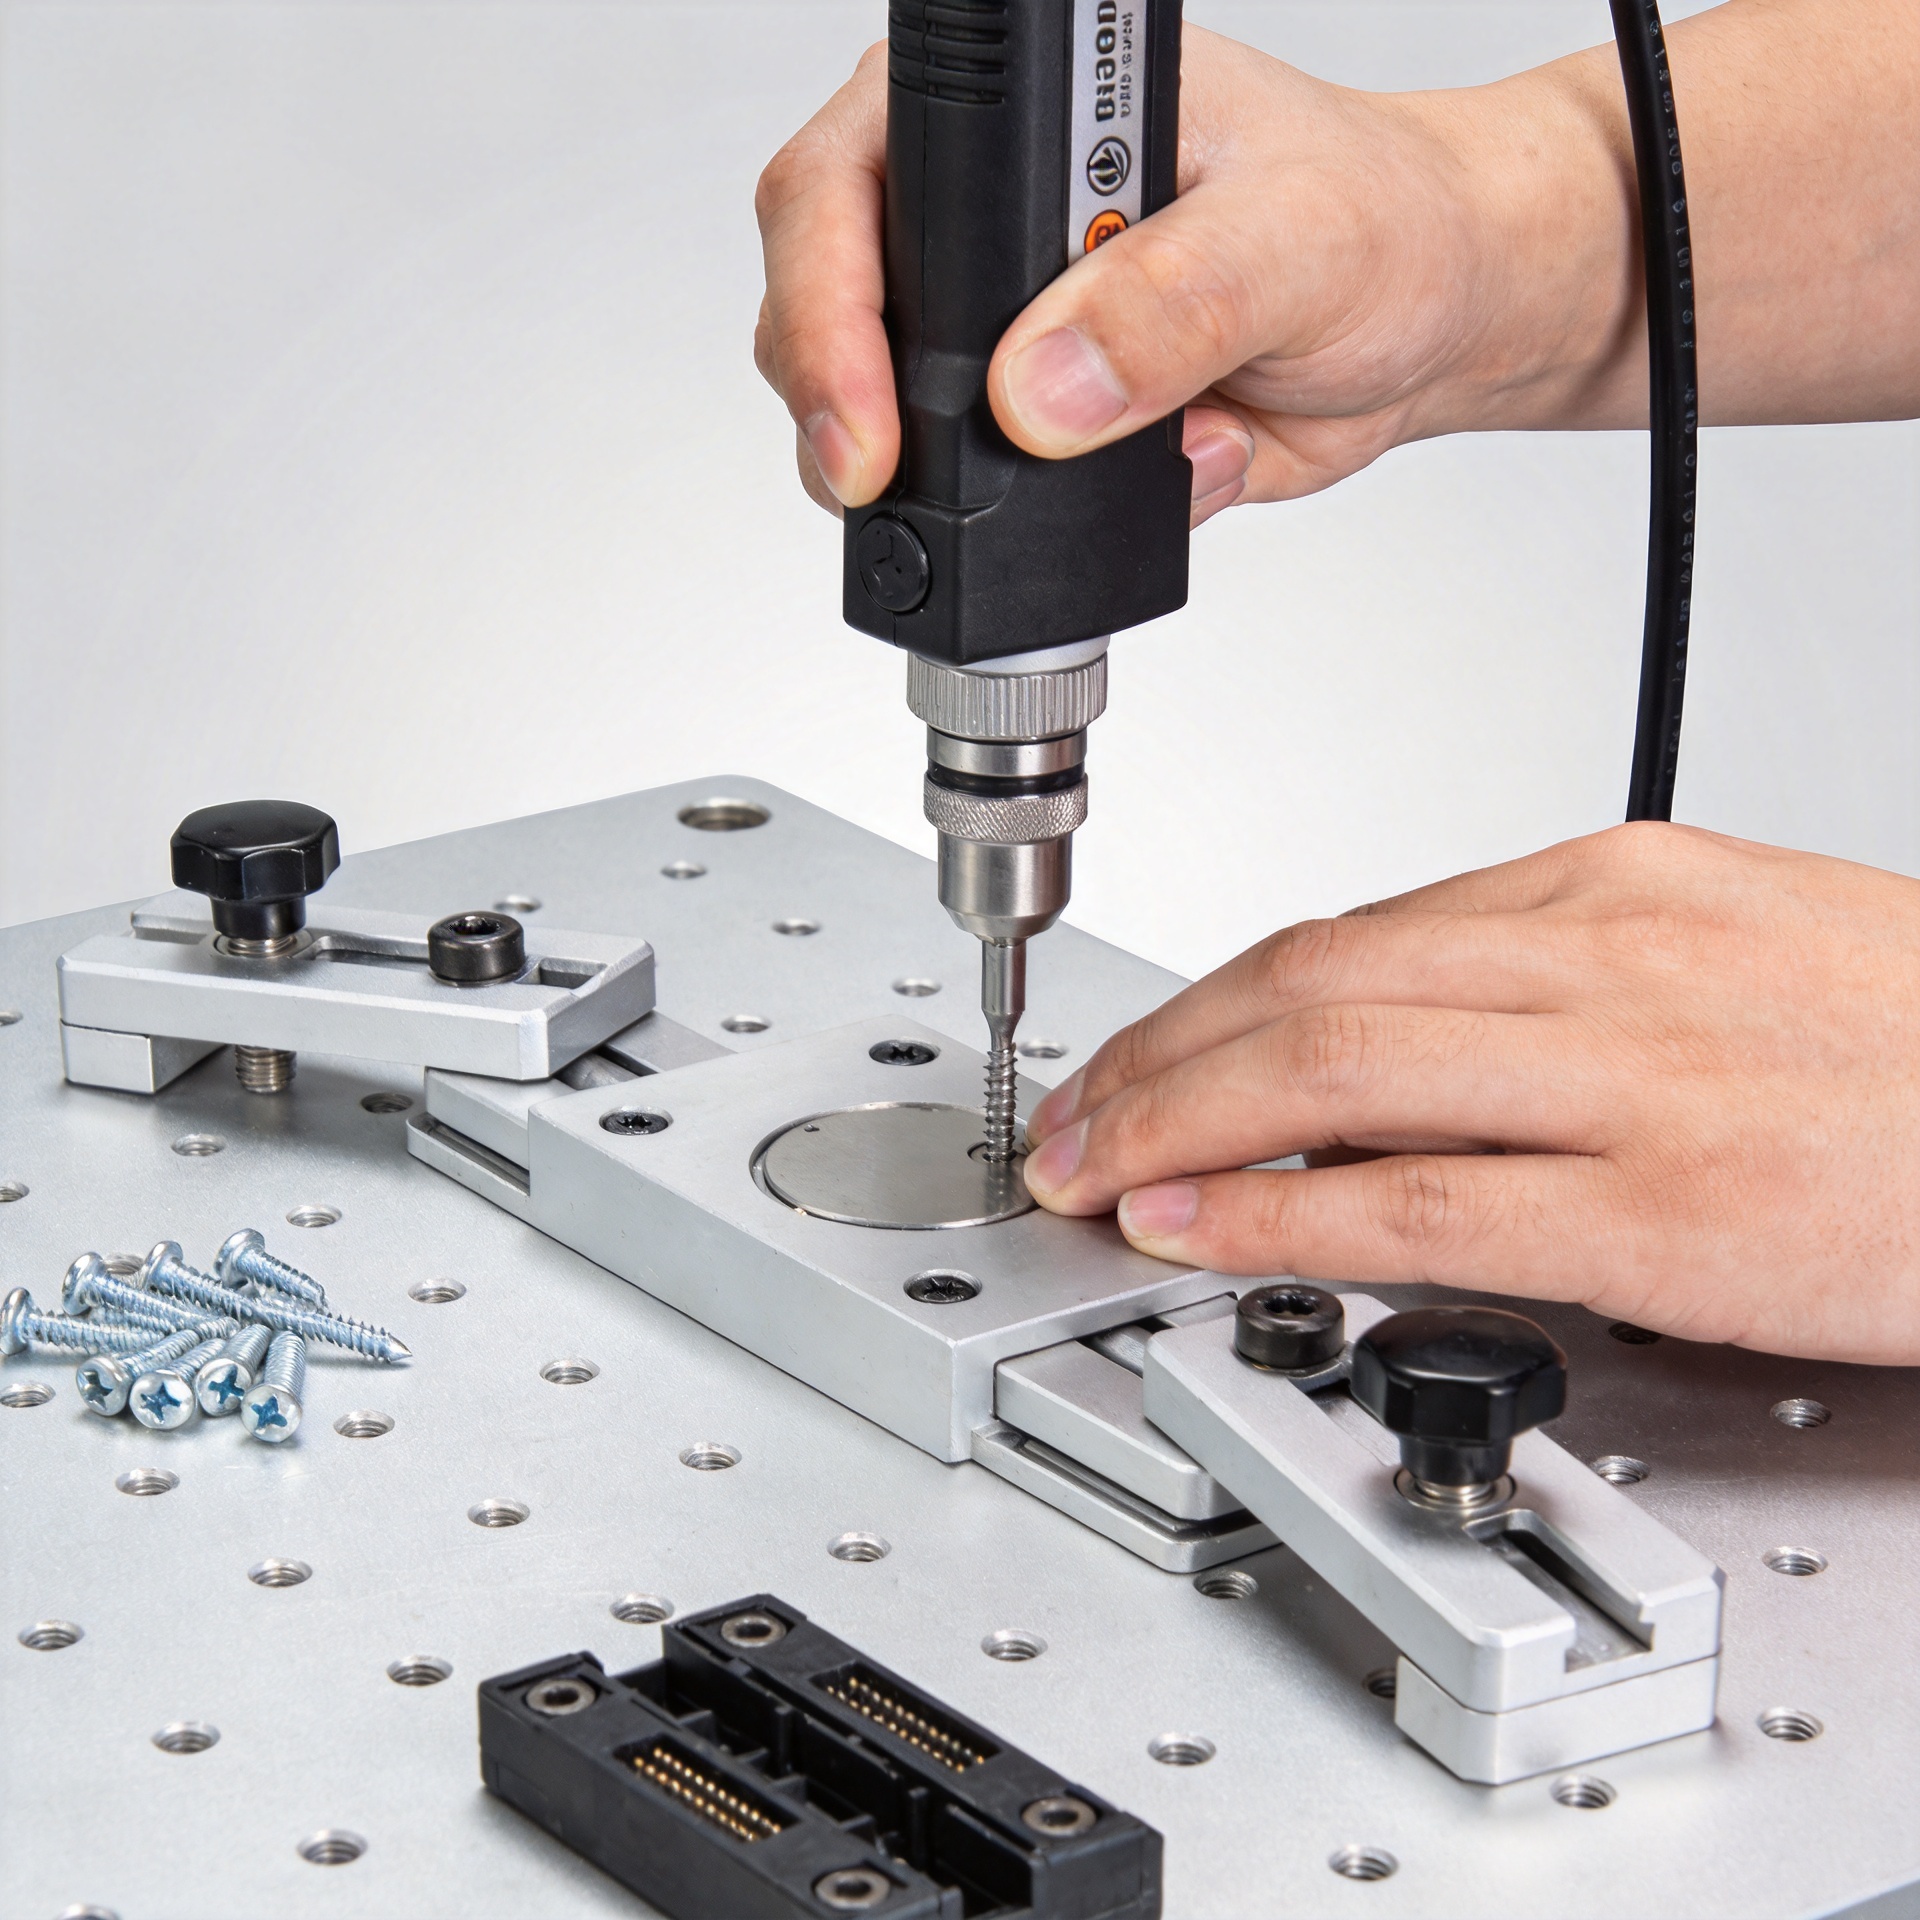
Jak může správná instalace šroubů zlepšit kvalitu montáže?
V výrobní buňce je šroub snadné přehlédnout, protože je malý, známý a levný. Přesto instalace každého šroubu může ovlivnit přesnost pasování, funkčnost, nutnost opakované práce a konzistenci hotové montáže. Spoj může na první pohled vypadat v pořádku, přesto může přenášet příliš malé upínací zatížení, poškozovat protilehlý závit nebo spoléhat na nastavení nástroje, které neodpovídá skutečné tloušťce sestavy. Správná instalace šroubů přemění utahování z akce prováděné jako poslední krok na řízenou součást procesu montáže.
Z hlediska montážní linky je užitečnou otázkou nejen to, zda byla šroub utažen, ale spíše: Byl do připraveného spoje nainstalován správný šroub, použitou kvalifikovanou metodou a s důkazem, že proces zůstal pod kontrolou? Odpověď ovlivňuje kvalitu montáže i dlouho poté, co operátor přejde na další stanici.
Proč má instalace šroubů tak velký vliv na kvalitu montáže
Šroubový spoj funguje vytvořením přítlakové síly mezi součástmi. Tato síla závisí na více než jen na hodnotě nastavené na utahovacím nástroji. Stav závitu, povrchová úprava, mazání, použití podložky, tuhost spoje, geometrie šroubu a rychlost utahování mohou všechny změnit vztah mezi aplikovaným krouticím momentem a dosaženou silou ve spoji. Proto by měla hodnota krouticího momentu pocházet z příslušného výkresu, technické specifikace nebo ověřené pracovní instrukce – nikoli z jiného, nesouvisejícího montážního procesu.
Pokud je montáž nekonzistentní, stejný typ šroubu může v rámci jedné dávky vést k různým výsledkům. Nedostatečné utažení může způsobit relativní pohyb, hluk, úniky nebo uvolnění při vibracích. Nadměrné utažení může poškodit závit, deformovat měkčí materiál, poškodit hlavu šroubu nebo drážku pro nářadí nebo přetížit součást. Obě situace mohou vést k problémům s kvalitou, i když samotný šroub splňuje specifikaci zakoupeného výrobku.
Tento bod je ještě důležitější při opakujících se úkonech. Malá odchylka při montáži šroubu, která se opakuje u stovek kusů, se může stát měřitelným zdrojem dodatečné práce, kontrolního času a vyšetřování vrácených výrobků z provozu. Spoj by měl být vnímán jako celek, nikoli pouze šroub izolovaně.
Začněte správným typem šroubu pro daný spoj
Správná instalace začíná ještě předtím, než se nástroj dotkne součásti. Ověřte, zda typ šroubu odpovídá seznamu materiálů a konstrukci spoje: průměr, stoupání, délka, tvar hlavy, druh poháněcího otvoru, materiál, povlak a pevnostní třída jsou všechny rozhodující faktory. Šroub, který vizuálně vypadá podobně, může mít jiný tvar závitu nebo jinou použitelnou délku závitu, což může ovlivnit zapadnutí nebo poškodit přijímací prvek.
Shodně přizpůsobte typ šroubu i základnímu materiálu. Šrouby tvořící závit, strojní šrouby a samovrtící šrouby vyžadují odlišnou logiku instalace. Strojní šroub vsunovaný do závitu ve kovové dílci potřebuje čisté, kompatibilní závity a dostatečné zapadnutí. Šroub tvořící závit vyžaduje vodicí prvek a stav materiálu specifikovaný pro daný proces. Pokud vaše sestava obsahuje plast, tenký plech, povlakované díly nebo spoj vystavený vibracím, je nutné explicitně ověřit schválený typ šroubu a případný podložku, zajišťovací prvek nebo úpravu závitu.
Umožněte snadnou identifikaci dílů přímo na pracovní stanici. Oddělené koše, jasné štítky, skenování dílů a kontrola prvního kusu snižují riziko, že šroub z vedlejší operace dorazí do nesprávného spoje. Mnoho chyb spojených s použitím různých dílů má původ v balení nebo doplňování zásob, nikoli přímo v samotném utahovacím cyklu.
Připravte spoj před zašroubováním šroubu
Správná instalace šroubu je obtížná, pokud se spojované díly nepatřičně zarovnají. Zkontrolujte, zda jsou díry správně zarovnané, zda jsou závity nepoškozené, zda jsou styčné plochy správně nasazeny a zda jsou přítomny všechny požadované podložky, těsnění nebo vzdáleníky. Cizí materiál, oštěpy, nános povlaku nebo špatný začátek závitu mohou způsobit, že utahovací nástroj dosáhne požadovaného krouticího momentu, aniž by vytvořil zamýšlený přítlak.
Jednoduchý ruční start nebo řízené zapojení při nízké rychlosti je u spojů, které mají tendenci k šikmému závitu, velmi užitečné. Umožňuje operátorovi pocítit, zda se šroub začíná zasouvat hladce, ještě než nářadí zvýší rychlost. To může prodloužit cyklus o zlomek sekundy, ale může ušetřit více času, než by stálo odstranění poškozeného šroubu z dokončené sestavy.
Důležitý je také přesný přizpůsobení nářadí a náhonu. Opotřebovaný vrták, nesprávný klíč nebo nedostatečné axiální zarovnání mohou způsobit vyklenutí (cam-out), poškození hlavy šroubu nebo přenos boční síly do spoje. Před každou směnou ověřte, zda vybrané nářadí a vrták odpovídají specifikovanému typu šroubu a zda dosahují spoje bez interferencí s okolními díly nebo upínacími zařízeními.
Řídit točivý moment, úhel a pořadí utahování
Řízení točivého momentu se široce používá, protože je praktické, avšak točivý moment je nepřímým ukazatelem tahové síly spoje. Tření na závitech a pod hlavou šroubu spotřebuje část vstupní energie. To znamená, že stejný točivý moment může při změně mazání, povlaku, stavu povrchu nebo předchozího tření vést k různé tahové síle. Tyto podmínky je třeba udržovat v souladu s ověřeným procesem a na výrobní lince nesmí být použit neověřený mazací prostředek nebo povrchová úprava.
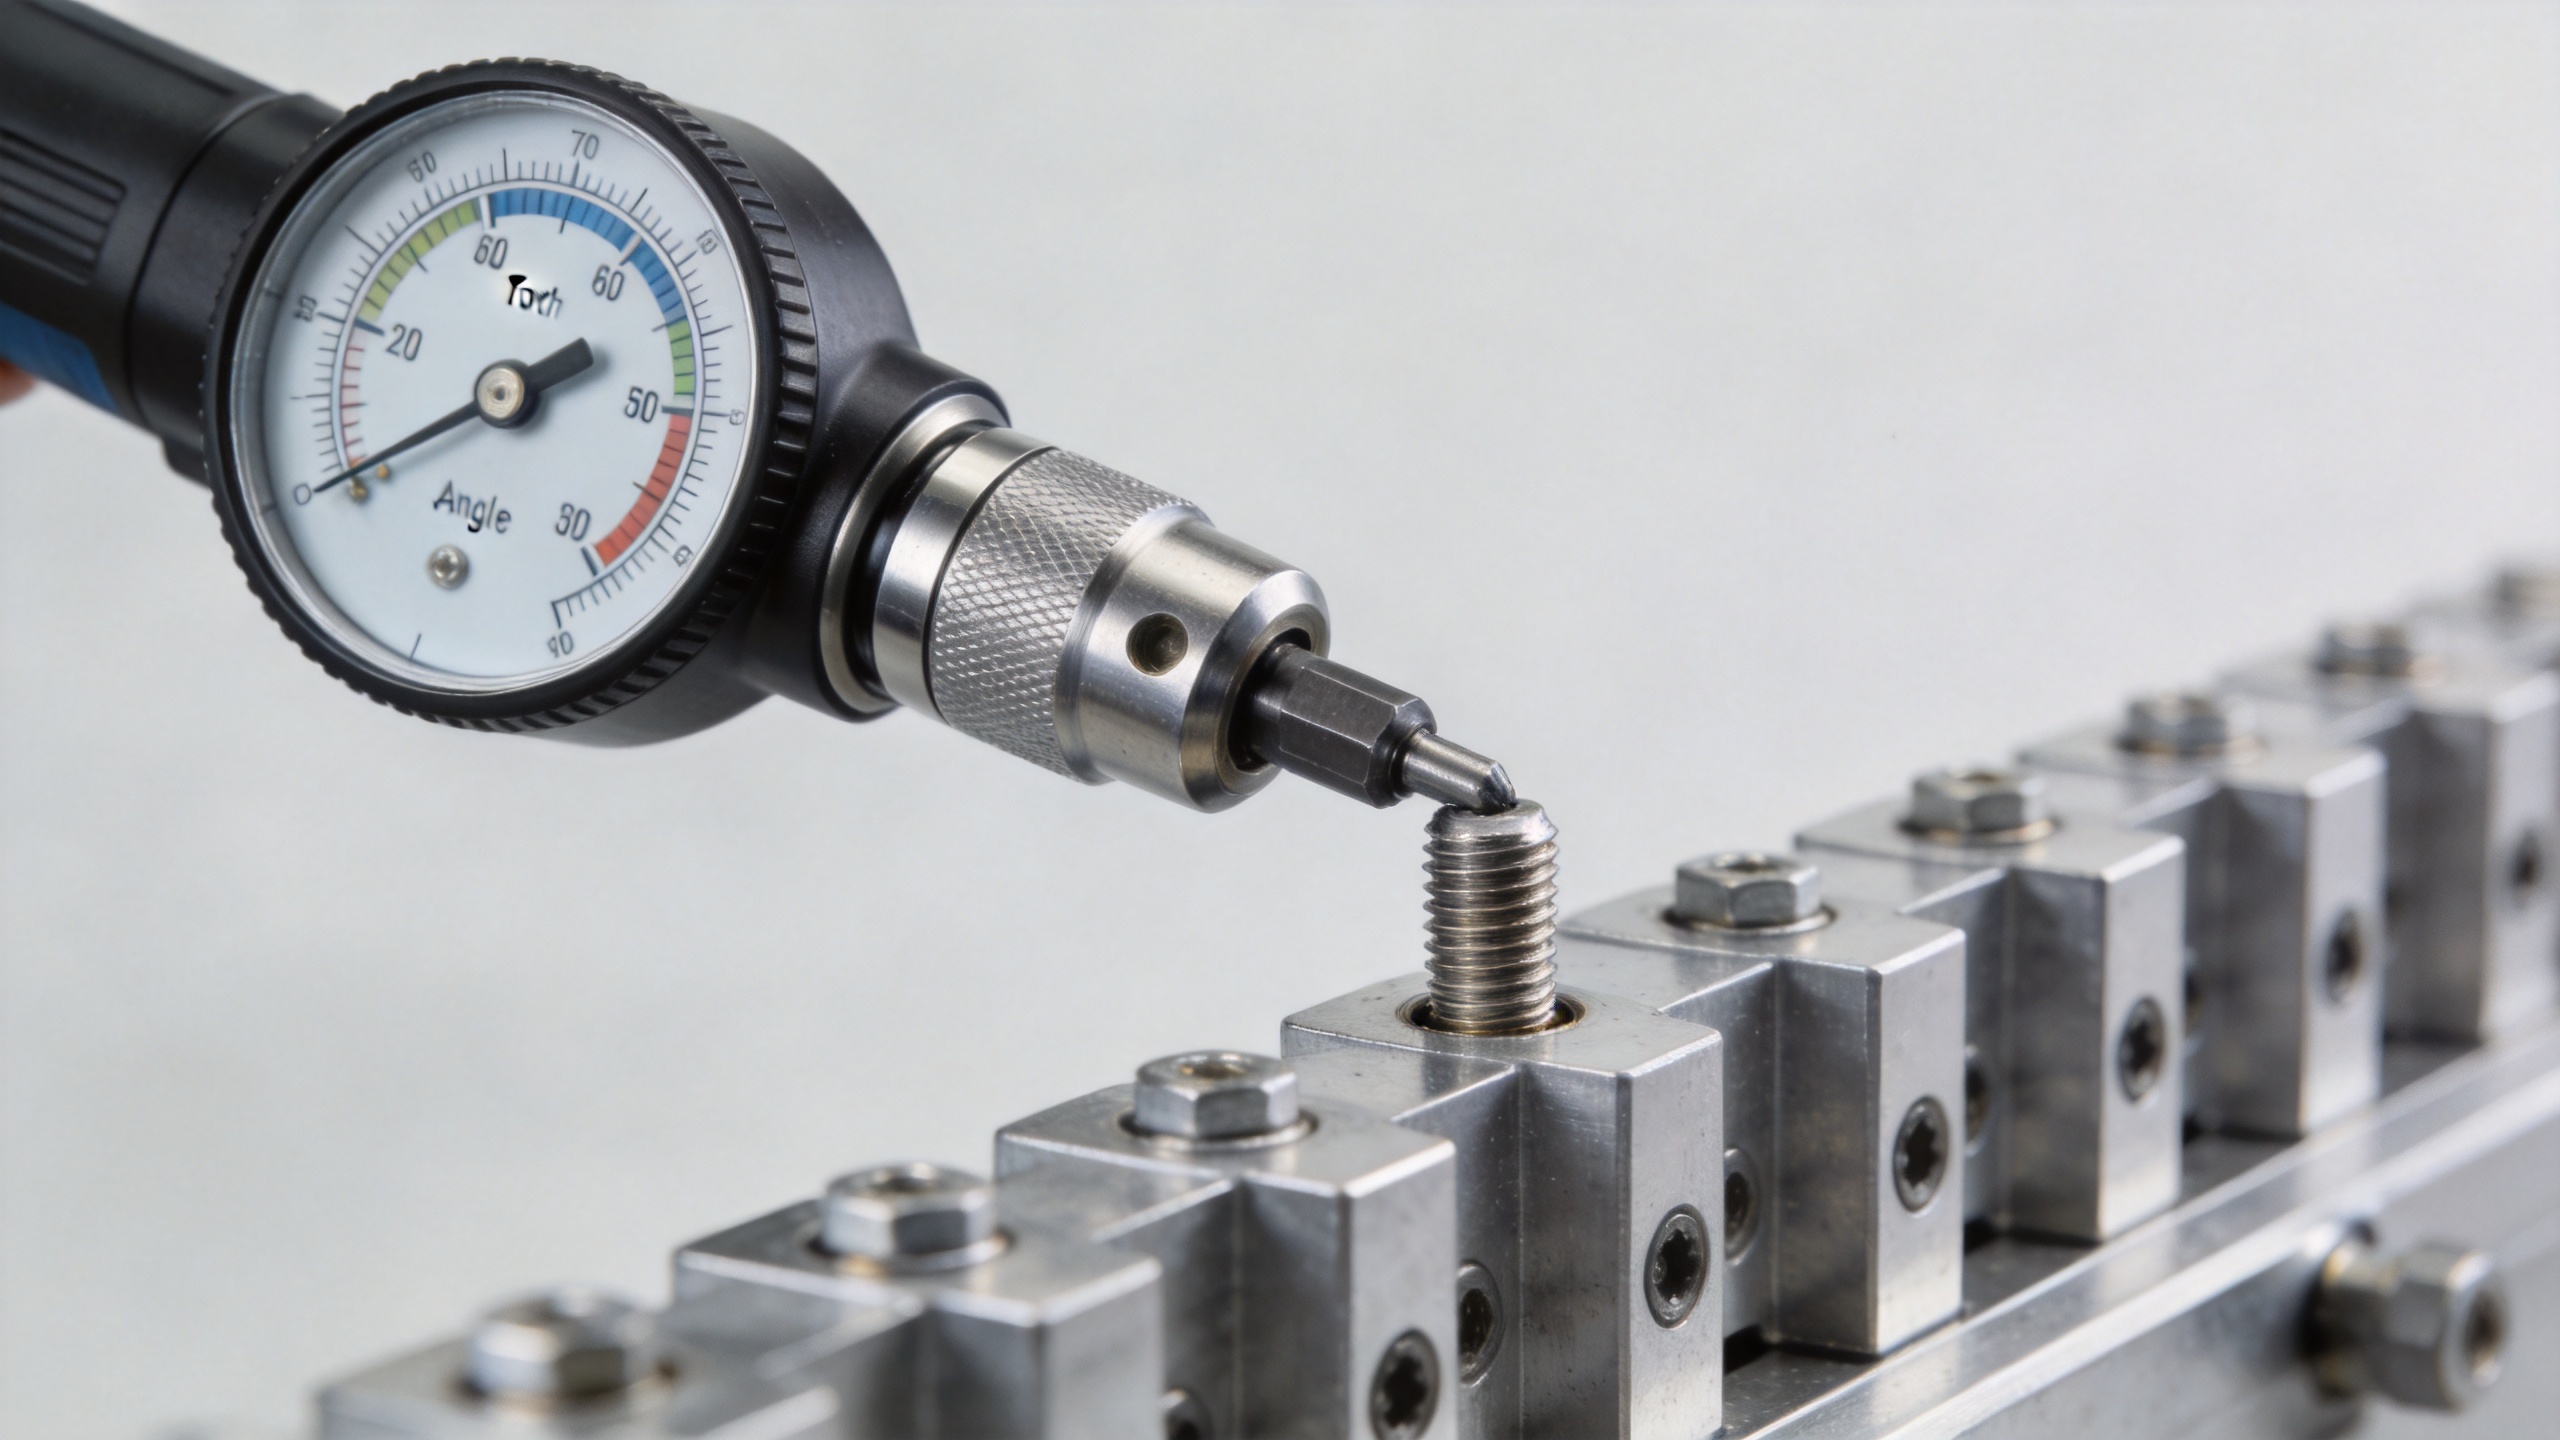
U kritických spojů může kvalifikovaný proces řízení točivého momentu a úhlu poskytnout užitečné informace. Průběh točivého momentu ukazuje odpor během otáčení šroubu, zatímco úhel pomáhá ukázat, jak se spoj vyvíjel po dosednutí. V vhodném procesu může neobvyklý průběh točivého momentu a úhlu naznačovat chybějící součástku, poškozený závit, nesouosost nebo změnu třecích podmínek. Nejde o univerzální požadavek pro každý šroub, avšak tam, kde riziko spoje a objem výroby to ospravedlní, může tento postup posílit kontrolu.
Pořadí utahování vyžaduje stejnou úroveň pozornosti. U vícešroubových krytů, přírub, skříní a spojů s těsněním se často vyžaduje dokumentované pořadí a postupné utahování. Úplné utažení jednoho šroubu před tím, než jsou sousední místa zasazena, může způsobit deformaci dílů nebo nerovnoměrné zatížení. Obsluha by měla dodržovat schválené pořadí, nikoli volit nejrychlejší zdánlivou cestu.
Používejte vhodné nástroje a jasné pracovní pokyny
Nářadí musí být vhodné pro požadovaný rozsah, přístup ke spoji a způsob řízení. Nářadí pracující blízko hranice svého výkonového rozsahu nemusí poskytnout potřebné rozlišení pro spolehlivou kvalitu montáže. Uchovávejte záznamy o kalibraci, nastavte nářadí na schválený program a ochraňujte nastavení před neoprávněnými změnami. Pokud je nářadí nahrazeno, ověřte, že jeho výstup i příslušenství zůstávají vhodné pro danou úlohu instalace šroubů.
Užitečný pracovní postup uvádí typ šroubu, jeho polohu, nástroj nebo program, cílovou hodnotu a toleranci (pokud je relevantní), pořadí operací a případná vizuální kritéria přijetí. Fotografie nebo diagramy mohou zpřehlednit požadavky na orientaci a přístup lépe než samotný text. U automatických stanic lze výsledky spojené s konkrétní jednotkou nebo šarží využít k identifikaci změny procesu bez nutnosti považovat každou dokončenou jednotku za pochybnou.
Ověřte výsledek, aniž byste porušili spoj
Zvolte kontrolní metodu podle rizika daného montážního kroku. Vizuální kontrola může stačit u šroubu uzavírajícího kryt s nízkými důsledky selhání, zatímco u nosného spoje nebo spoje citlivého na vibrace může být nutná dokumentace průběhu procesu, výběrová kontrola nebo definovaná auditní metoda. Nepředpokládejte, že jediné naměřené torzní moment po instalaci prokazuje původní stav montáže. Statické tření, efekty usazení a zvolená metoda měření mohou ovlivnit význam tohoto naměřeného údaje.
Namísto toho definujte ověření ještě před zahájením výroby. Plán může zahrnovat potvrzení prvního vyrobeného kusu, kontrolu nástrojových dat, pravidelné vzorky, kontrolu zapadnutí závitů, vizuální kontrolu chybějících dílů a pravidla pro vyšetřování neobvyklých stopy. V případě výskytu problému zaznamenejte typ šroubu, šarži, umístění spoje, program nástroje, stanici nebo operátora a pozorovaný stav. Tyto podrobnosti umožňují zaměřenou korekci místo neurčitého závěru, že upevňovací prvek byl „špatný“.
Praktická kontrolní listina pro instalaci šroubů
- Potvrďte schválený typ šroubu, množství a umístění spoje.
- Zkontrolujte, zda jsou sestavované díly, otvory, závity, podložky a rozhraní připraveny k montáži.
- Použijte schválený utahovací nástroj, bity nebo klíč, program a pořadí utahování.
- Šroub začněte zasouvat kolmo; při neobvyklém odporu zastavte a posuďte situaci místo toho, abyste násilím dokončovali spoj.
- Použijte krouticí moment stanovený technickým zadáním nebo kvalifikovanou metodu krouticího momentu a úhlu.
- Dokončete stanovenou vizuální kontrolu i kontrolu procesních dat.
- Zaznamenávejte výjimky a karanténu podezřelých sestav podle plánu kontroly.
Začleněte disciplínu instalace do systému jakosti.
Správná instalace šroubů zvyšuje kvalitu sestavy tím, že spoj činí opakovatelným, kontrolovatelným a vhodným pro skutečné provozní podmínky. Cílem není aplikovat nejvyšší kroutící moment ani použít nejsložitější nástroj všude. Cílem je použít správný šroub, připravené spojovací plochy, řízenou metodu a úměrnou verifikaci pro dané použití.
Když si tuto disciplínu sdílejí zakupující týmy, inženýři a výrobní zaměstnanci, průmyslový šroub se stává snadněji dostupný, jednodušeji instalovatelný a sledovatelný. Výsledkem je stabilnější proces sestavování, jasnější analýza kořenových příčin a méně předvídatelných překvapení při koneční kontrole.

