 EN

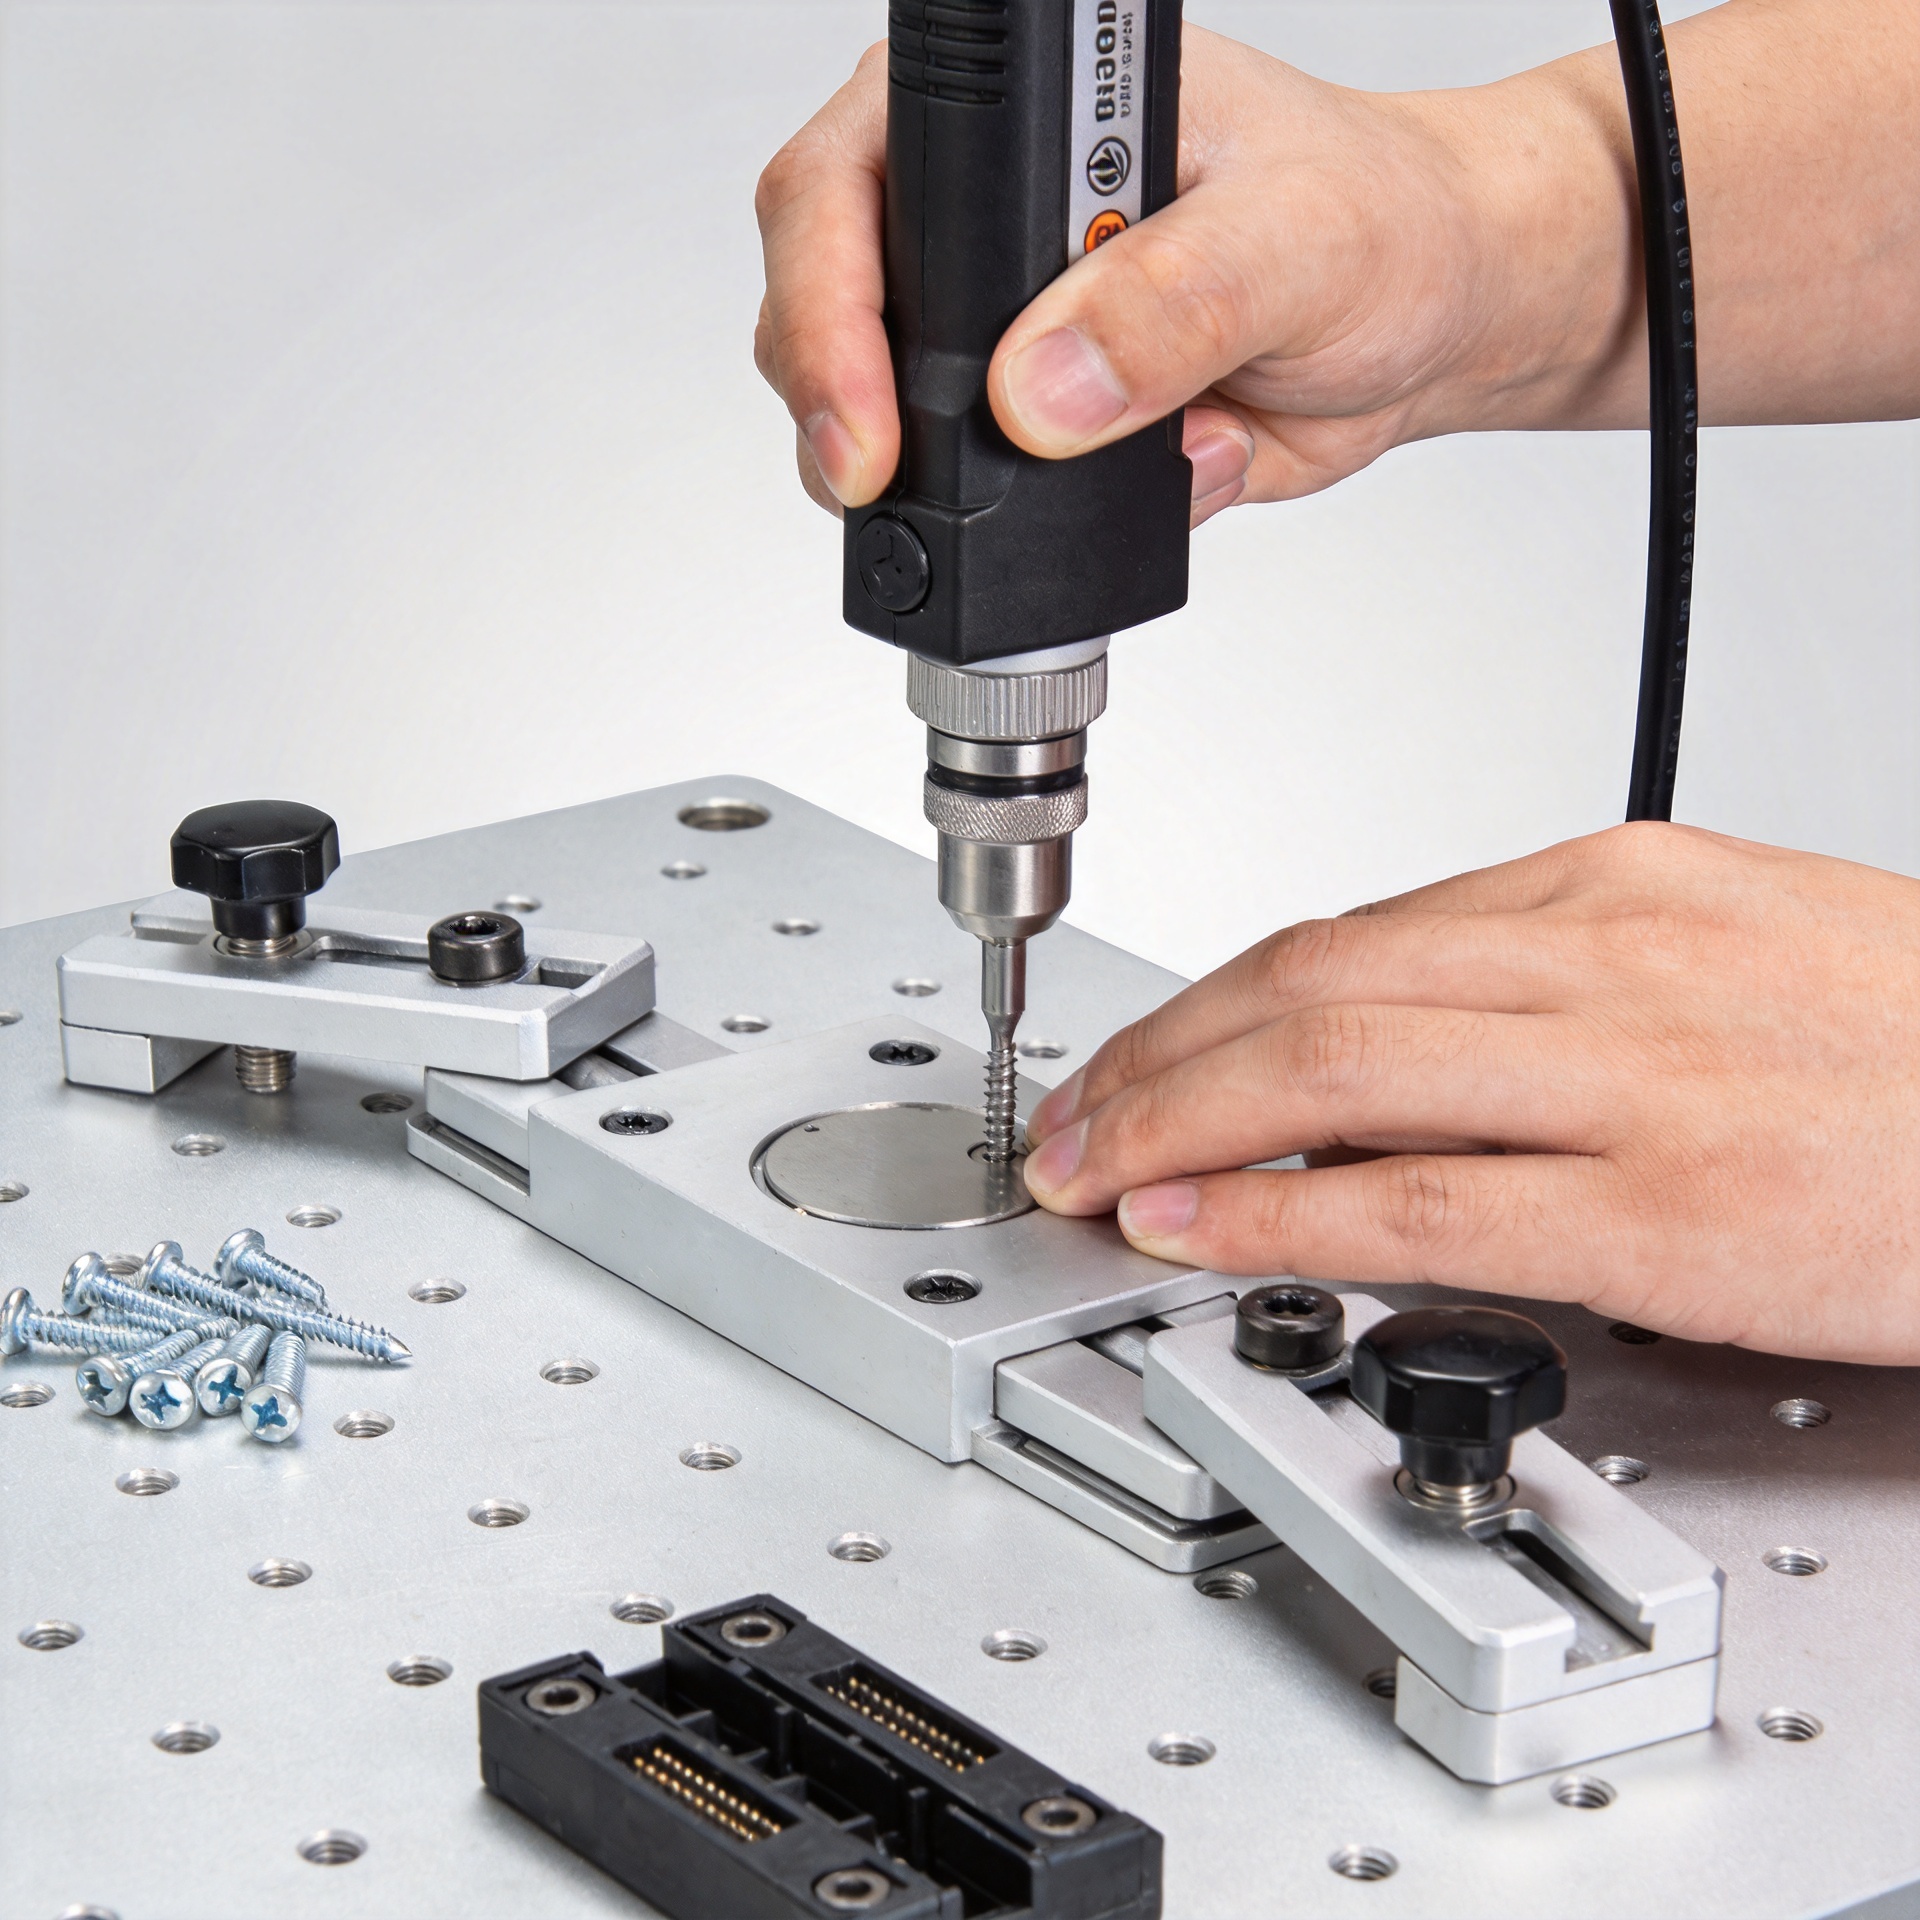
Hvordan kan riktig montering av skruer forbedre kvaliteten på samlingene?
I en produksjonscelle er en skrue lett å overse fordi den er liten, kjent og billig. Likevel kan monteringen av hver enkelt skrue påvirke passform, funksjon, ommontering og konsekvensen i den ferdige monteringen. En tilkobling kan se akseptabel ut ved første øyekast, men likevel ha for lav klemkraft, skade et motstykkegjenstående gjengeskår eller bygge på en verktøystilling som ikke passer den faktiske oppstablingen. Riktig skruemontering transformerer festingen fra en siste-handlingsprosess til en kontrollert del av monteringsprosessen.
Fra et monteringslinjeperspektiv er det nyttige spørsmålet ikke bare «Ble skruen strammet?», men: ble den riktige skruen montert i en forberedt forbindelse, med en kvalifisert metode og med dokumentasjon på at prosessen ble holdt under kontroll? Svaret på dette påvirker monteringskvaliteten lenge etter at operatøren har flyttet seg til neste stasjon.
Hvorfor skruemontering har så stor innvirkning på monteringskvalitet
En skruforbindelse fungerer ved å skape en klemkraft mellom komponentene. Denne kraften avhenger av mer enn det turtallet som vises på en skrutrekker. Trådtilstand, overflatebehandling, smøring, bruk av skiver, steilhet i forbindelsen, skruens geometri og nedtrekkhastighet kan alle endre sammenhengen mellan påført dreiemoment og den oppnådde kraften i forbindelsen. Derfor bør et turtall komme fra den aktuelle tegningen, tekniske spesifikasjonen eller en validert arbeidsinstruksjon – det bør ikke kopieres fra en annen, uavhengig montering.
Når montering er inkonsistent, kan samme skrue-type gi ulike resultater i en parti. For svak spenning kan det oppstå relativ bevegelse, støy, lekkasje eller løsning under vibrasjon. For sterkt spenning kan gjenger ødelegges, mykere materiale deformeres, skruens hode eller drivhull skades, eller en komponent overlastes. Begge tilstandene kan bli en kvalitetsutfordring, selv om skruen i seg selv oppfyller kjøpspesifikasjonen.
Punktet er enda viktigere ved repetitivt arbeid. En liten variasjon i skruemontering som gjentas på hundrevis av enheter kan bli en målbar årsak til etterarbeid, inspeksjonstid og undersøkelser av feltreturer. Behandle forbindelsen som et system, ikke bare skruen isolert.
Start med riktig skrue-type for forbindelsen
Riktig montering begynner før verktøyet berører delen. Bekreft at skruetype samsvarer med materiallisten og leddkonstruksjonen: diameter, gjengestigning, lengde, skruhodeform, drivhull, materiale, belegg og styrkeklasse er alle viktige faktorer. En skru som ser visuelt lik ut kan ha en annen gjengeform eller brukslengde på gjenget, noe som kan endre innvirkningen eller skade den mottakende delen.
Tilpass også skruetypen til grunnmaterialet. Skruer som danner gjenget, maskinskruer og selvborende skruer følger ulik monteringslogikk. En maskinskru som går inn i et gjengede metallhull krever rene, kompatible gjenger og tilstrekkelig innvirkning. En skru som danner gjenget krever pilotfunksjonen og materialetilstanden som er spesifisert for denne prosessen. Hvis monteringen din bruker plast, tynn plater, overflatebehandlede deler eller et ledd som utsettes for vibrasjoner, bør godkjent skruetype samt eventuelle underlagsskiver, låsefunksjoner eller gjengbehandlinger eksplisitt bekreftes.
Gjør identifisering av deler enkelt å følge på arbeidsstasjonen. Adskilte bokser, tydelige etiketter, scanning av deler og sjekk av første stykk reduserer sjansen for at en skrue fra en nærliggende operasjon havner i feil skruetilfelle. Mange feil med blandede deler starter med emballasje eller påfylling, ikke med selve strammingssyklusen.
Forbered skruetilfellet før du driver inn skruen
God montering av skruer er vanskelig når de tilkoblede delene er feiljustert. Sjekk at hullene er justert, at gjengene ikke er skadet, at overflatene sitter ordentlig sammen og at eventuelle nødvendige skiver, pakninger eller avstandsstykker er til stede. Fremmed materiale, burrer, malingsskikt eller feilgjenget start kan føre til at skruemaskinen oppnår målt dreiemoment uten å skape den ønskede klemkraften.
En enkel manuell start eller kontrollert innkobling med lav hastighet er nyttig for skruer som er utsatt for kryssutforming. Dette gir operatøren mulighet til å føle om skruen begynner å gå jevnt før verktøyet øker hastigheten. Dette kan legge til et øyeblikk på syklusen, men kan spare mer tid enn å fjerne en skadet skrue fra en ferdig montering.
Passformen mellom verktøy og skruedreier er også viktig. En slitt bitskruedreier, en feilaktig hulnøkkel eller dårlig aksial justering kan føre til at verktøyet glir ut, skade skruens hodet eller overføre sidelast til skruen. Før en skift, bekreft at den valgte skruedreieren og bitskruedreieren passer den angitte skruetypen og når skruen uten å komme i veien for omkringliggende deler eller fastspenningsutstyr.
Styr dreiemoment, vinkel og stramme rekkefølge
Dreiemomentstyring brukes mye fordi den er praktisk, men dreiemoment er en indirekte indikator på skruens spennkraft. Friksjon i gjengene og under skruens hode bruker opp en del av inngående kraft. Dette betyr at samme dreiemoment kan gi ulik spennkraft dersom smøring, belegg, overflateforhold eller forhåndsutført dreiemoment endres. Behold disse forholdene konstante i henhold til den validerte prosessen, og bytt ikke ut en godkjent smøring eller overflatebehandling med en ugodkjent på linja.
For kritiske skruforbindelser kan en kvalifisert dreiemoment-og-vinkel-prosess legge til nyttig informasjon. Dreiemomentkurven viser motstanden mens skruen snur, mens vinkelen hjelper til å vise hvordan skruforbindelsen utviklet seg etter at skruen satte seg. I en passende prosess kan en uvanlig dreiemoment–vinkel-signatur peke på en manglende komponent, skadet gjenge, feiljustering eller endret friksjonsforhold. Det er ikke et universelt krav for hver enkelt skru, men det kan styrke kontrollen der risiko knyttet til skruforbindelsen og produksjonsvolumet rettferdiggjør det.
Monteringsrekkefølgen for skruer må behandles med samme nivå av oppmerksomhet. Deksel, flenser, kabinetter og tettede ledd med flere skruer krever ofte en dokumentert monteringsrekkefølge og trinnvis stramming. Å stramme én skrue fullstendig før naboskruene er på plass kan føre til deformasjon av delene eller uregelmessig belastning. Operatører skal følge den godkjente rekkefølgen, ikke velge den raskeste utveien.
Bruk egnet verktøy og tydelige arbeidsinstruksjoner
Skruedreieren må være egnet for det nødvendige dreiemomentområdet, tilgangen til leddet og kontrollmetoden. Et verktøy som brukes nær grensen av sitt kapasitetsområde kan ikke gi den oppløsningen som kreves for pålitelig monteringskvalitet. Hold kalibreringsdokumentasjon oppdatert, sett verktøyet til det godkjente programmet og beskytt innstillingene mot uautoriserte endringer. Hvis et verktøy byttes ut, må du bekrefte at dets ytelse og tilbehør fremdeles er egnet for skruemonteringsoppgaven.
En nyttig arbeidsinstruks identifiserer skruetype, plassering, verktøy eller program, målverdi og toleranse der det er relevant, rekkefølge og eventuelle visuelle akseptkriterier. Bilder eller diagrammer kan gjøre orienterings- og tilgangskrav tydeligere enn tekst alene. For automatiserte stasjoner kan sporebare resultater knyttet til en enhet eller parti hjelpe kvalitetsteam med å isolere en prosessendring uten å behandle hver ferdigstilt enhet som mistenkelig.
Verifiser resultatet uten å forstyrre forbindelsen
Tilpass inspeksjonsmetoden til monteringsrisikoen. En visuell sjekk kan være tilstrekkelig for en skrue i et kabinett med lav konsekvens, mens en bærende eller vibrasjonssensitiv forbindelse kanskje krever prosessdata, utvalg eller en definert revisjonsmetode. Unngå å anta at en enkelt dreiemomentmåling etter montering beviser den opprinnelige monteringsforholdet. Statisk friksjon, innseilingsvirkninger og den valgte målemetoden kan påvirke hva denne målingen betyr.
I stedet defineres verifikasjon før produksjonen starter. Planen kan inkludere bekreftelse av første produserte del, gjennomgang av verktøydata, periodiske prøver, sjekk av skrueinnføring, visuelle sjekker for manglende komponenter og regler for etterforskning av unormale spor. Når et problem oppstår, registreres skruetype, parti, festepunktets plassering, verktøyprogram, stasjon eller operatør og den observerte tilstanden. Disse detaljene støtter en målrettet retting i stedet for en vag konklusjon om at festemiddelet var «dårlig».
En praktisk sjekkliste for skruemontering
- Bekreft den godkjente skruetypen, mengden og festepunktets plassering.
- Sjekk at sammenkoblede deler, hull, gjenger, skiver og grensesnitt er klare for montering.
- Bruk det godkjente drivverktøyet, bitsen eller nøkkelen, programmet og stramme-rekkefølgen.
- Start skruen rett; stopp og vurder uvanlig motstand i stedet for å tvinge festepunktet.
- Bruk den ingeniørmessig definerte dreiemomentverdien eller den kvalifiserte dreiemoment-vinkel-metoden.
- Fullfør den angitte visuelle og prosessdata-baserte verifikasjonen.
- Registrer unntak og karantene mistenkelige monteringer i henhold til kontrollplanen.
Gjør monteringsdisiplin en del av kvalitetssystemet
Riktig skruemontering forbedrer monteringskvaliteten ved å gjøre forbindelsen gjentakbar, inspiserbar og egnet for de faktiske bruksforholdene. Målet er ikke å bruke høyest dreiemoment eller det mest avanserte verktøyet overalt. Det er å bruke riktig skrue, forberedt forbindelse, kontrollert metode og forholdsmessig verifikasjon for applikasjonen.
Når innkjøpslag, ingeniører og produksjonsmedarbeidere deler den samme disiplinen, blir det enklere å skaffe, montere og spore en industriell skrue. Fordelen er en mer stabil monteringsprosess, tydeligere rotårsaksanalyse og færre unngåelige overraskelser ved endelig inspeksjon.

