 EN

Ինչպես է ճիշտ մուտքադրված մուրճը բարելավում հավաքման որակը
Արտադրական բջիջում մուրճը հեշտ է անտեսել, քանի որ այն փոքր է, ծանոթ և էժան: Սակայն յուրաքանչյուր մուրճի մուտքադրումը կարող է ազդել համապատասխանության, գործառույթի, վերամշակման և վերջնական հավաքման համասեռության վրա: Միացումը կարող է տեսքով ընդունելի լինել, սակայն իրականում ունենալ չափազանց ցածր սեղմման բեռ, վնասել համապատասխան մետաղալարը կամ հիմնվել գործիքի կարգավորման վրա, որը չի համապատասխանում իրական բարձրությանը: Ճիշտ մուրճի մուտքադրումը մետաղալարի ամրացումը վերածում է վերջնական քայլից հավաքման գործընթացի վերահսկվող մասի
Ծառայության գծի տեսանկյունից օգտակար հարցը պարզապես «Վինտը մեքենայացվել է՞» չէ։ Այլ՝ ճիշտ վինտը տեղադրվել է՞ պատրաստված միացման վրա՝ որակյալ մեթոդով և ապացույցներով, որ գործընթացը մնացել է վերահսկման տակ։ Պատասխանը ազդում է միացման որակի վրա երկար ժամանակ հետո՝ նույնիսկ այն դեպքում, երբ օպերատորը արդ already տեղափոխվել է հաջորդ կայան։
Ինչու է վինտի տեղադրումը այդքան մեծ ազդեցություն ունենում միացման որակի վրա
Վինտի միացումը աշխատում է բաղադրիչների միջև սեղմման ուժ ստեղծելով։ Այդ ուժը կախված է ոչ միայն շարժիչի ցուցադրվող արժեքից։ Թելի վիճակը, մակերևույթի վերջնական մշակումը, քսուքի կիրառումը, վահանակի օգտագործումը, միացման կոշտությունը, վինտի երկրաչափությունը և պտտման արագությունը կարող են փոխել կիրառված պտտման մոմենտի և միացման մեջ ձեռք բերված ուժի միջև եղած կապը։ Այդ պատճառով պտտման մոմենտի արժեքը պետք է վերցվի համապատասխան գծագրից, ինժեներական սպեցիֆիկացիայից կամ վավերացված աշխատանքային ցուցումներից՝ այն չպետք է պատճենվի այլ միացման համար։
Երբ տեղադրումը համապատասխան չէ, նույն տիպի վրան կարող է տալ տարբեր արդյունքներ մեկ շարքի ընթացքում: Չափազանց թույլ տեղադրումը կարող է թույլ տալ հարաբերական շարժում, ձայն, հեղուկի արտահոսք կամ թուլացում թրթռման պայմաններում: Չափազանց խիստ տեղադրումը կարող է վնասել մետաղալարի մակերեսը, ձևափոխել ավելի մեղմ նյութը, վնասել վրայի գլուխը կամ նրա մեջ գտնվող ճեղքը, կամ ծանրաբեռնել մի բաղադրիչ: Երկու դեպքերն էլ կարող են դառնալ որակի խնդիր, նույնիսկ երբ վրանը համապատասխանում է իր գնման սահմանափակումներին:
Կետը ավելի կարևոր է կրկնվող աշխատանքներում: Վրանի տեղադրման փոքր տատանումը, որը կրկնվում է հարյուրավոր միավորների վրա, կարող է դառնալ չափելի պատճառ վերամշակման, ստուգման ժամանակի և դաշտում վերադարձված ապրանքների հետաքննության համար: Դիտարկեք միացումը որպես համակարգ, այլ ոչ թե մեկական վրանը:
Սկսեք ճիշտ վրանի տեսակից՝ համապատասխան միացման համար
Ճշգրիտ մոնտաժը սկսվում է մինչև գործիքի շփումը մասի հետ: Համոզվեք, որ մուրճի տեսակը համապատասխանում է նյութերի ցանկին և միացման դիզայնին՝ տրամագիծ, մետրիկ քայլ, երկարություն, գլխի ձև, շարժիչի խոռոչ, նյութ, ծածկույթ և ամրության դասակարգ: Տեսանելիորեն նման մուրճը կարող է ունենալ տարբեր մետրիկ ձև կամ օգտագործելի մետրիկ երկարություն, ինչը կարող է փոխել միացման աստիճանը կամ վնասել ընդունող տարրը:
Նաև համապատասխանեցրեք մուրճի տեսակը հիմնական նյութին: Մետրիկ ձևավորող մուրճերը, մեքենայական մուրճերը և ինքնամտրցող մուրճերը հետևում են տարբեր մոնտաժման տրամաբանության: Մեքենայական մուրճը, որը մտնում է մետաղյա մետրիկ անցքի մեջ, պահանջում է մաքուր, համատեղելի մետրիկներ և բավարար միացում: Մետրիկ ձևավորող մուրճը պահանջում է այդ գործընթացի համար նշված նախնական տարրը և նյութի վիճակը: Եթե ձեր միացումը օգտագործում է պլաստմասսա, բարակ թիթեղ, ծածկված մասեր կամ թարթող բեռի տակ ենթարկվող միացում, ապա հաստատված մուրճի տեսակը և ցանկացած վահանակ, արգելափակման տարր կամ մետրիկի մշակում պետք է հստակ ստուգվեն:
Պարզեցրեք մասերի նույնականացումը աշխատավայրում։ Առանձնացված տարաները, հստակ պիտակները, մասերի սկանավորումը և առաջին մասի ստուգումները նվազեցնում են այն հավանականությունը, որ մոտակա գործողությունից ստացված մեկ շրջանակ կհասնի սխալ միացման կետին։ Մեծ մասամբ խառը մասերի սխալները սկսվում են փաթեթավորման կամ վերալրացման փուլում, այլ ոչ թե պտտման ցիկլի ընթացքում։
Պատրաստեք միացման կետը մեկ շրջանակի տեղադրումից առաջ
Ճիշտ շրջանակի տեղադրումը դժվար է, երբ միացվող մասերը ճիշտ չեն դասավորված։ Ստուգեք, որ անցքերը ճիշտ են դասավորված, մետաղալարերը անվնաս են, միացման մակերեսները ճիշտ են տեղադրված, իսկ անհրաժեշտ լինելու դեպքում առկա են թասիկները, ստատիկ մասերը կամ միջանկյալ մասերը։ Այլ օտար նյութեր, մետաղալարերի անկյունային մասեր, ծածկույթի կուտակում կամ սխալ մետաղալարի սկզբնավորում կարող են առաջացնել այն իրավիճակը, որ շրջանակի շարժիչը հասնի անհրաժեշտ պտտման մոմենտի՝ առանց ստեղծելու նախատեսված սեղմման պայմանները։
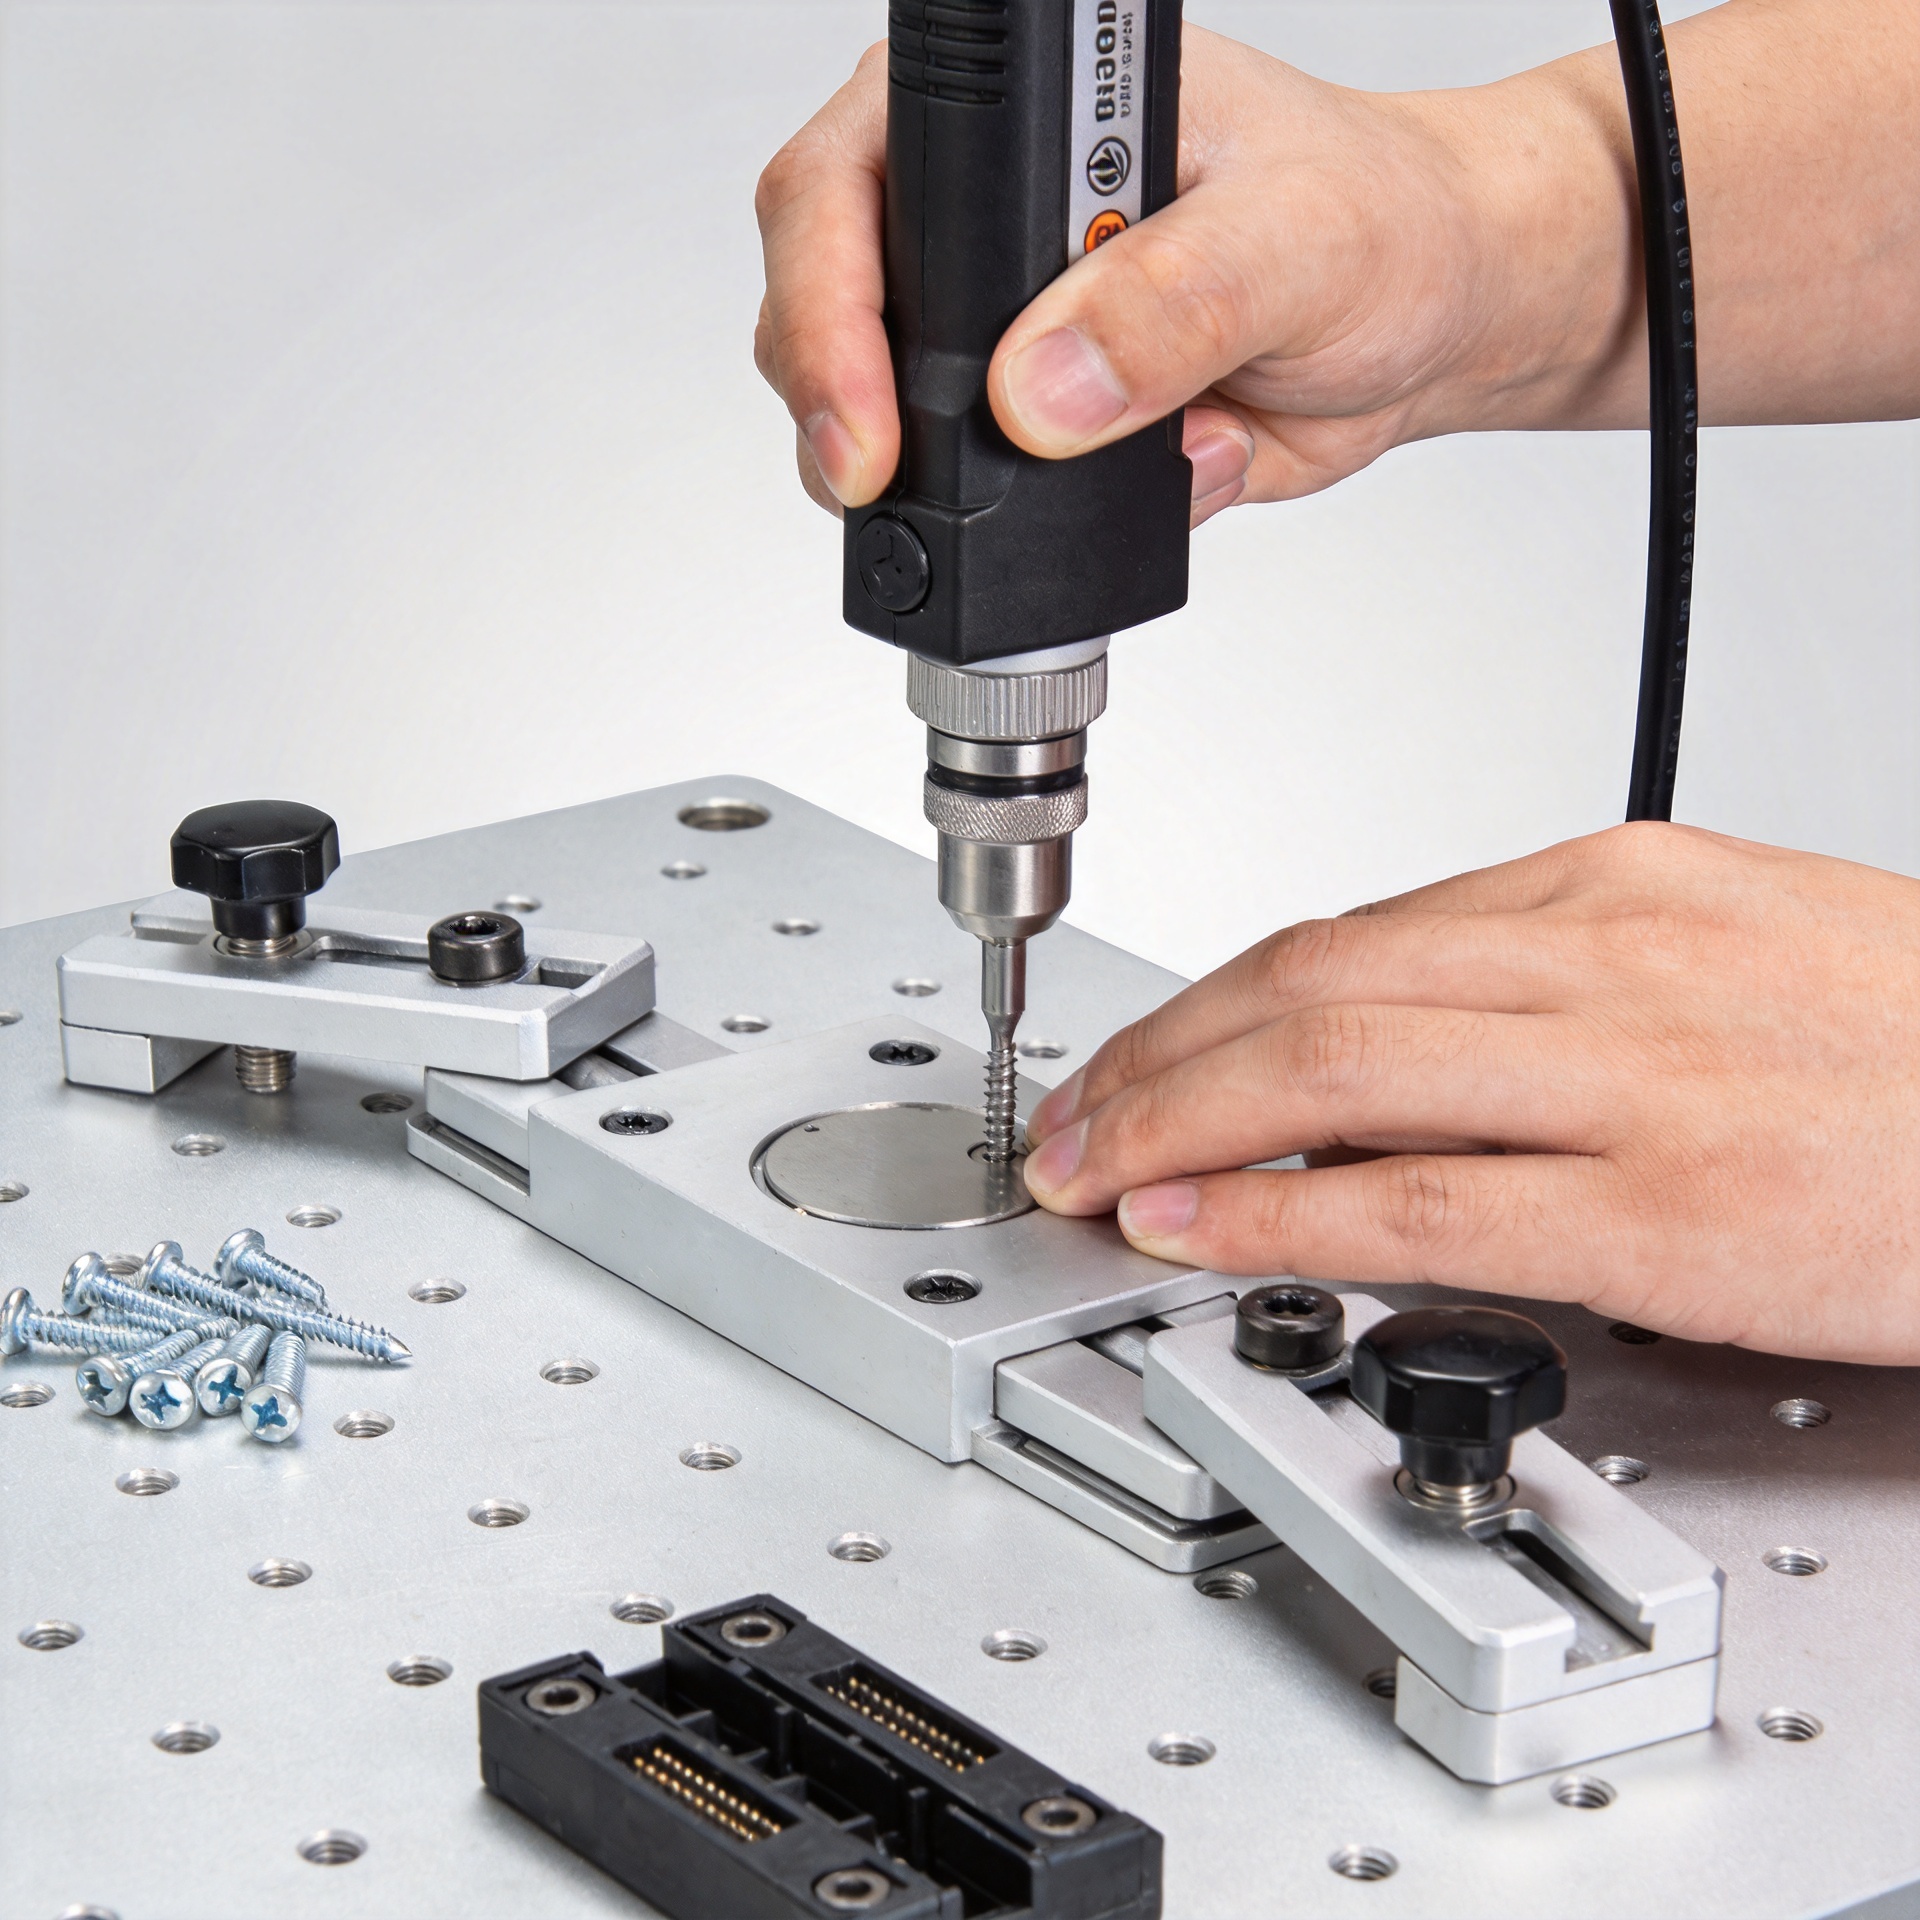
Պարզ ձեռքով սկսելը կամ վերահսկվող ցածր արագությամբ միացումը օգտակար է այն միացման տեղերի համար, որոնք հակված են սխալ մետաղալարվելու: Դա օպերատորին հնարավորություն է տալիս զգալ, թե արդյոք պտտվող մասը սկսվում է հարթ և անխափան, նախքան շարժիչը արագություն ստանա: Սա կարող է մեկ վայրկյան ավելացնել ցիկլին, սակայն կարող է խնայել ավելի շատ ժամանակ, քան վերջնական հավաքված մասից վնասված պտտվող մասը հեռացնելը:
Կարևոր է նաև գործիքի և շարժիչի ճշգրտությունը: Մաշված բիտը, սխալ սոկետը կամ առանցքային անճշտությունը կարող են առաջացնել սահում, վնասել գլուխը կամ կողային բեռ հաղորդել միացման տեղին: Շարժիչի աշխատանքի սկսելուց առաջ համոզվեք, որ ընտրված շարժիչը և բիտը համապատասխանում են նշված պտտվող մասի տիպին և հասնում են միացման տեղին՝ առանց միջամտելու շրջակա մասերին կամ ամրակայման սարքերին:
Վերահսկել պտտման մոմենտը, անկյունը և ամրացման հաջորդականությունը
Շատ հաճախ օգտագործվում է պտտման մոմենտի կառավարումը, քանի որ այն գործնական է, սակայն պտտման մոմենտը միայն անուղղակի ցուցանիշ է միացման լարման մասին: Սայլակի թելերի և գլխի տակ առաջացող շփման ուժը մասամբ կլանում է մուտքային ազդեցությունը: Սա նշանակում է, որ նույն պտտման մոմենտը կարող է առաջացնել տարբեր սեղմման ուժ, եթե փոխվեն քսանյութի տեսակը, ծածկույթը, մակերևույթի վիճակը կամ նախնական շփման ուժը: Պահպանեք այդ պայմանները հաստատված գործընթացին համապատասխան՝ չփոխարինելով տողում չհաստատված քսանյութ կամ մակերևույթի վերջնամշակում:
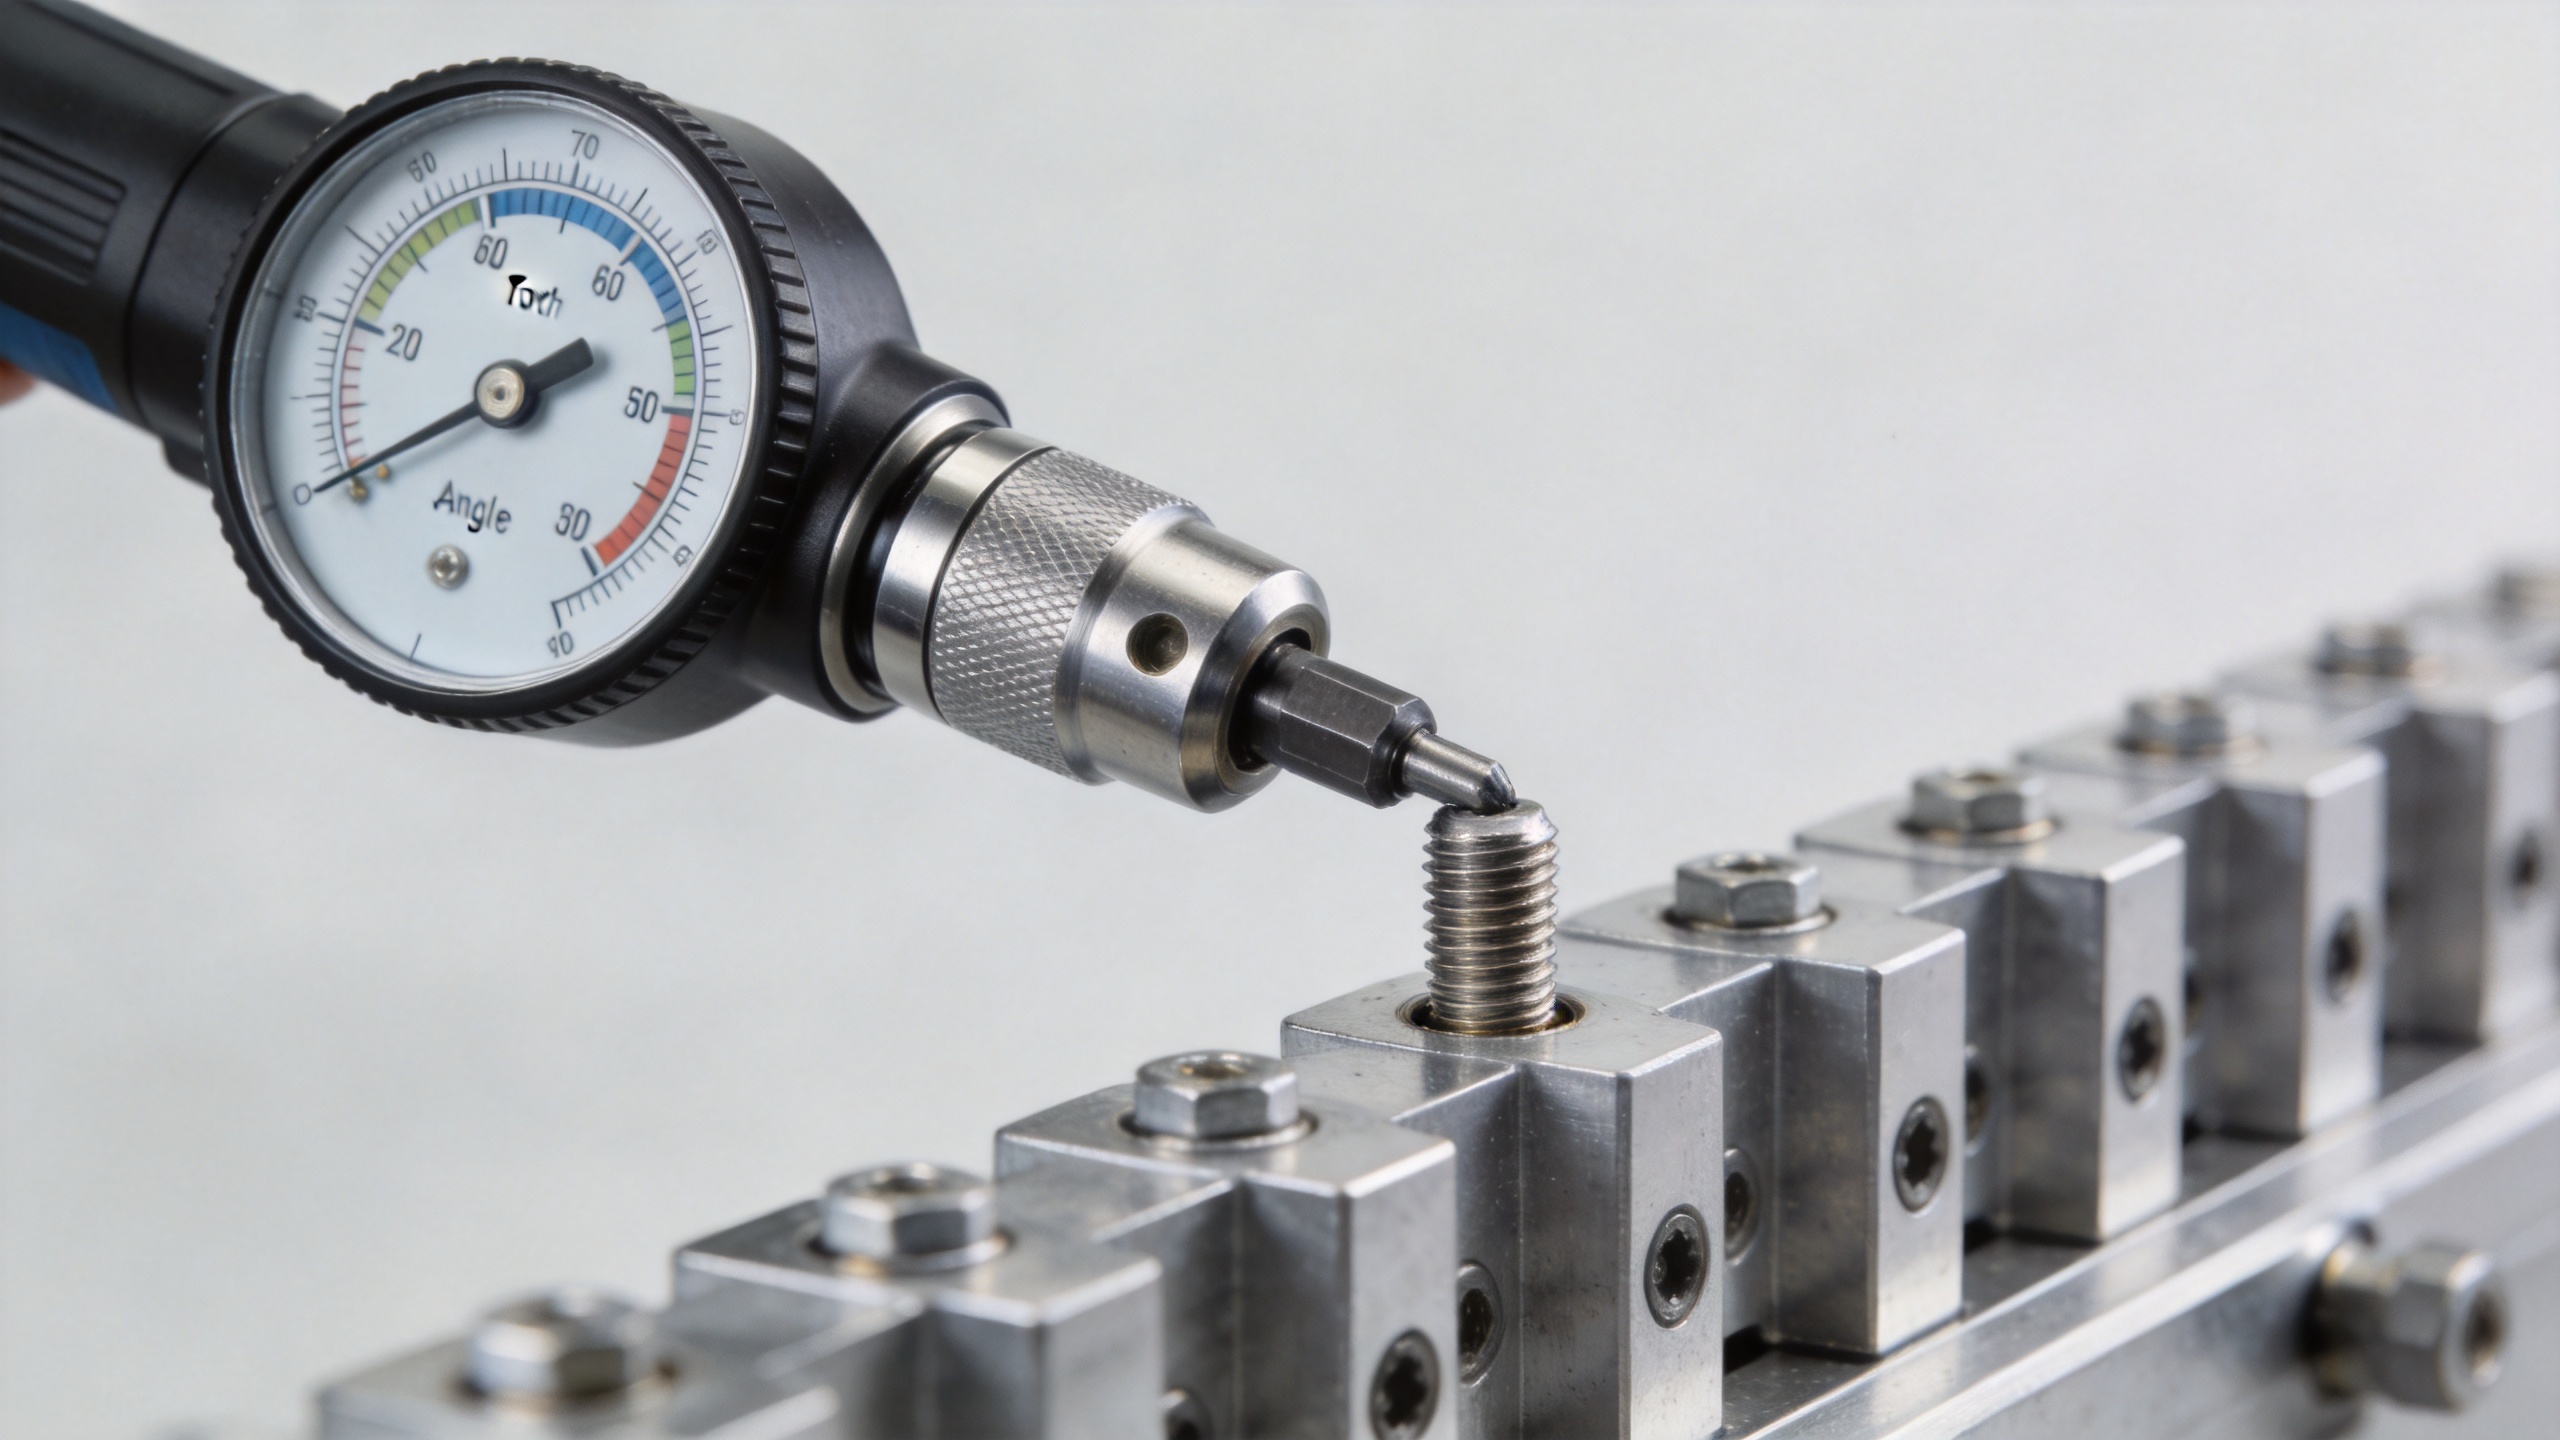
Կրիտիկական միացումների համար հաստատված պտտման մոմենտի և անկյան գործընթացը կարող է ավելացնել օգտակար տեղեկատվություն: Պտտման մոմենտի գրաֆիկը ցույց է տալիս դիմադրությունը, երբ սայլակը պտտվում է, իսկ անկյունը ցույց է տալիս, թե ինչպես է զարգացել միացումը նստեցման հետո: Համապատասխան գործընթացում անսովոր պտտման մոմենտի-անկյան ստորագրությունը կարող է ցույց տալ բացակայող մաս, վնասված թել, թեքվածություն կամ շփման պայմանների փոփոխություն: Սա ոչ մի համընդհանուր պահանջ չէ յուրաքանչյուր սայլակի համար, սակայն այն կարող է ամրապնդել վերահսկումը այնտեղ, որտեղ միացման ռիսկը և արտադրության ծավալը արդարացնում են դա:
Ամրացման հաջորդականությունը պետք է նույնպես ուշադրության առարկա լինի: Բազմասայլակավոր ծածկոցները, ֆլանցները, կապսուլները և սեղմված միացման մասերը հաճախ պահանջում են փաստաթղթավորված հաջորդականություն և փուլային ամրացում: Հարևան տեղամասերը մինչև ամրացումը չհաստատելու դեպքում մեկ սայլակի ամբողջական ամրացումը կարող է առաջացնել մասերի ձևախախտում կամ անհավասարաչափ բեռնվածություն: Օպերատորները պետք է հետևեն հրապարակված հաջորդականությանը՝ այլ ոչ թե ընտրել ամենաարագ թվացող ճանապարհը:
Օգտագործել համապատասխան գործիքներ և հստակ աշխատանքային ցուցումներ
Շարժիչը պետք է համապատասխանի անհրաժեշտ միջակայքին, միացման մասի մուտք գործելու հնարավորությանը և վերահսկման եղանակին: Գործիքը, որը աշխատում է իր հնարավոր միջակայքի եզրին, կարող է չապահանջված ճշգրտություն չտրամադրել հուսալի հավաքման որակի համար: Պահպանել կալիբրման գրառումները, գործիքը սահմանել հաստատված ծրագրի համաձայն և պաշտպանել սահմանադրությունները պատահական փոփոխություններից: Եթե գործիքը փոխարինվում է, ստուգել, որ նրա ելքը և առնվազն մեկ հավելանյութը շարունակեն համապատասխանել սայլակի տեղադրման առաջադրանքին:
Օգտակար աշխատանքային ցուցումը նշում է պտուտակի տեսակը, դիրքը, գործիքը կամ ծրագիրը, թիրախը և թույլատրելի շեղումը (եթե կիրառելի է), հաջորդականությունը և ցանկացած տեսողական ընդունման չափանիշ։ Լուսանկարները կամ դիագրամները կարող են ավելի պարզ դարձնել ուղղորդման և մուտքի պահանջները, քան միայն տեքստը։ Ավտոմատացված կայանների համար մեկ միավորի կամ շարքի հետ կապված հետագծելի արդյունքները կարող են օգնել որակի թիմերին առանձնացնել գործընթացի փոփոխությունը՝ առանց բոլոր վերջնական միավորները կասկածելու։
Ստուգել արդյունքը՝ առանց խանգարելու միացմանը
Համապատասխանեցնել ստուգման մեթոդը հավաքածուի ռիսկին։ Ցածր հետևանքներ ունեցող պաշտպանիչ կափարիչի պտուտակի համար տեսողական ստուգումը կարող է բավարար լինել, իսկ բեռնվածություն կրող կամ թրթռումին զգայուն միացման համար կարող են պահանջվել գործընթացի տվյալներ, նմուշառում կամ սահմանված աուդիտի մեթոդ։ Չպետք ենթադրել, որ մեկ պտույտային ուժի չափումը հետադարձ կապված տեղադրման հետ ապացուցում է սկզբնական հավաքածուի վիճակը։ Կայուն շփման ուժը, տեղադրման ազդեցությունը և ընտրված չափման մեթոդը կարող են ազդել այդ ցուցման իմաստի վրա։
Փոխարենը սահմանեք վերահաստատման գործընթացը արտադրության սկսվելուց առաջ: Այդ պլանը կարող է ներառել առաջին արտադրված մասի հաստատումը, սարքավորման տվյալների վերանայումը, պարբերաբար վերցվող նմուշները, մետաղալարի միացման ստուգումները, բացակայող մեխանիկական մասերի վիզուալ ստուգումները և անսովոր հետքերի հետաքննության կանոնները: Երբ առաջանում է խնդիր, գրանցեք մեխի տեսակը, սերիան, միացման տեղամասը, սարքավորման ծրագիրը, աշխատատեղը կամ օպերատորին և դիտված վիճակը: Այդ մանրամասները թույլ են տալիս կատարել կենտրոնացված ուղղում, այլ ոչ թե հասնել անորոշ եզրակացության, որ մեխը «վատ» էր:
Գործնական մեխի տեղադրման ստուգման ցուցակ
- Հաստատեք թույլատրված մեխի տեսակը, քանակը և միացման տեղամասը:
- Ստուգեք, որ միացվող մասերը, անցքերը, մետաղալարերը, վարդակները և միջերեսները պատրաստ են մոնտաժի համար:
- Օգտագործեք հաստատված շարժիչը, բիտը կամ սոկետը, ծրագիրը և մեխերի ամրացման հաջորդականությունը:
- Մեխը սկսեք ճիշտ դիրքով. եթե առաջանում է անսովոր դիմադրություն, դադարեք և գնահատեք դրան, փոխարենը ստիպելով միացումը:
- Կիրառեք ինժեներական սահմանված պտտման մոմենտը կամ հաստատված պտտման մոմենտ-անկյունային մեթոդը:
- Կատարեք սահմանված վիզուալ ստուգումները և գործընթացի տվյալների վերահաստատումը:
- Շեղումները գրանցել և կասեցնել կասկածելի հավաքածուները՝ համաձայն վերահսկման պլանի:
Մոնտաժի կանոնադրությունը ներառել որակի համակարգի մեջ
Ճիշտ մոնտաժավորման մեխերի օգտագործումը բարելավում է հավաքածուների որակը՝ ապահովելով միացման կրկնելիությունը, ստուգելիությունը և դրա համապատասխանությունը իրական շահագործման պայմաններին: Նպատակը չէ կիրառել ամենամեծ մոմենտը կամ օգտագործել ամենաբարդ գործիքը բոլոր վայրերում: Այլ նպատակն է կիրառել ճիշտ մեխը, պատրաստված միացումը, վերահսկվող մեթոդը և համապատասխան ստուգումը՝ համապատասխան կիրառման համար:
Երբ մատակարարման թիմերը, ինժեներները և արտադրական աշխատակիցները միասին կիրառում են այդ կանոնադրությունը, արդյունաբերական մեխը դառնում է ավելի հեշտ մատակարարելի, մոնտաժավորելի և հետևելի: Այդ արդյունքը հավաստում է ավելի կայուն հավաքածուների գործընթաց, ավելի պարզ արմատային պատճառների վերլուծություն և վերջնական ստուգման ժամանակ խուսափելի անակնկալների նվազում:

