 EN

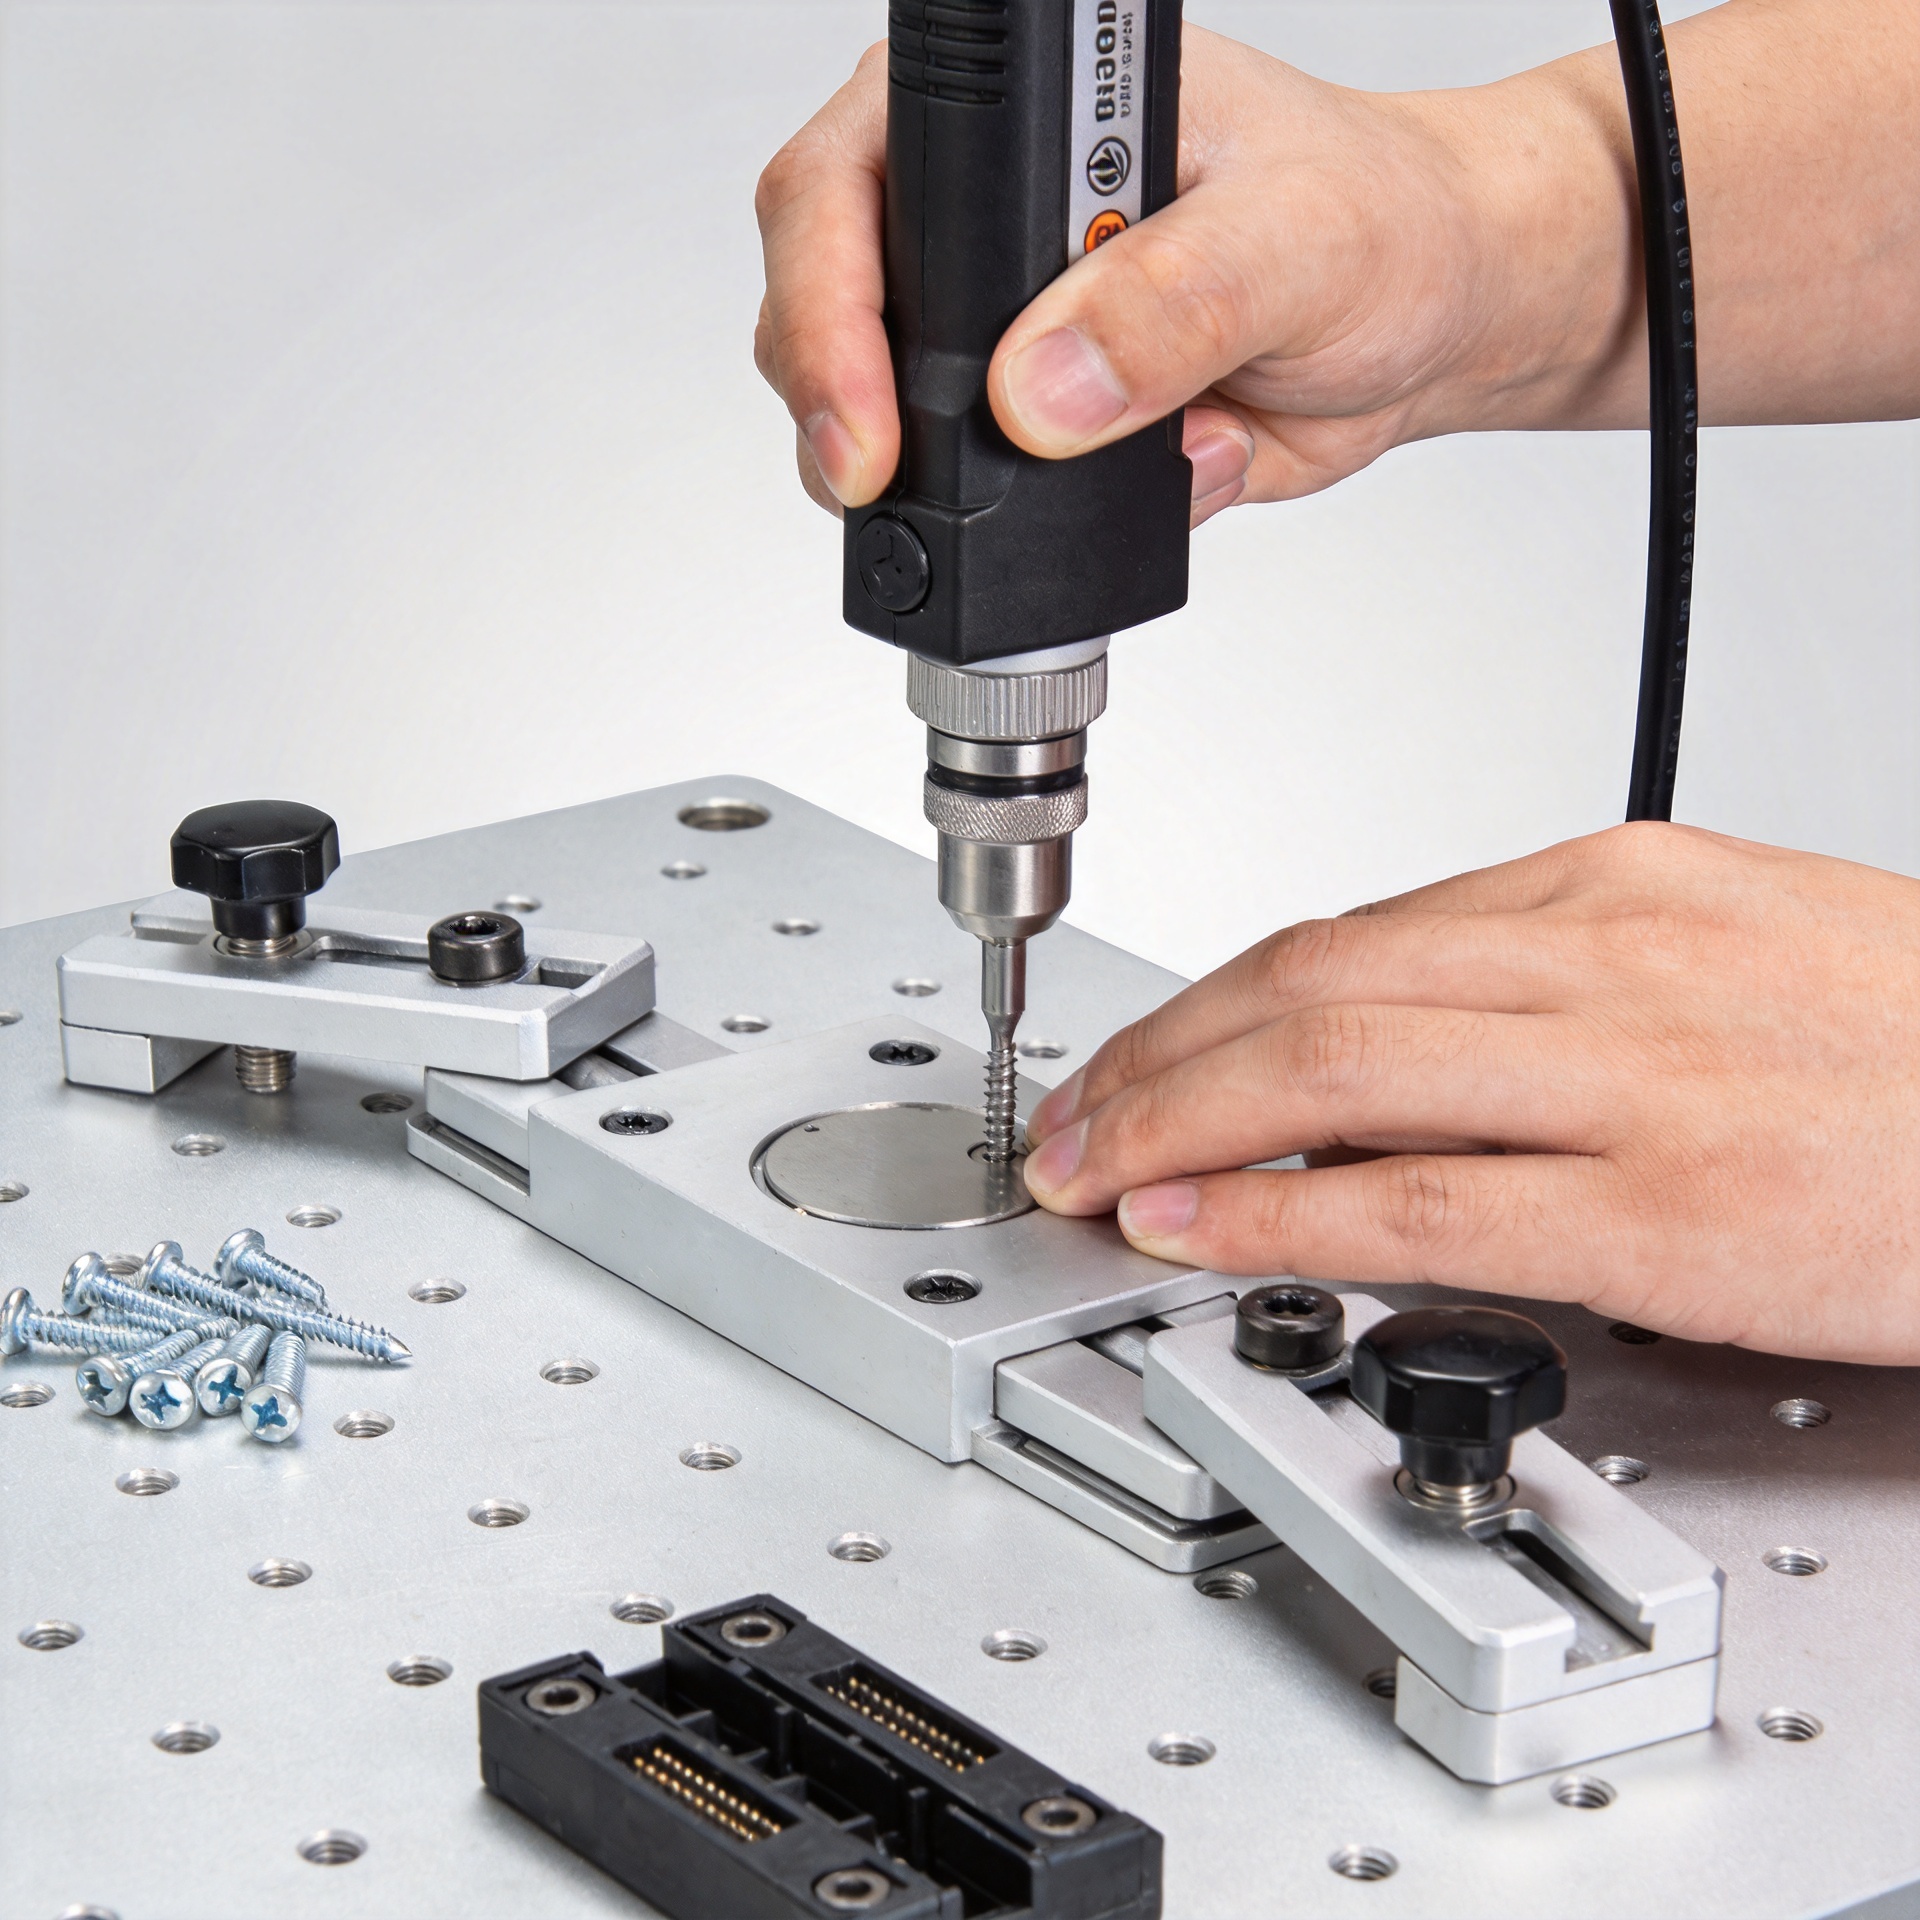
उचित पेंच स्थापना से असेंबली की गुणवत्ता में सुधार कैसे किया जा सकता है?
एक उत्पादन सेल में, एक पेंच को आसानी से नज़रअंदाज़ किया जा सकता है क्योंकि वह छोटा, परिचित और सस्ता होता है। फिर भी, प्रत्येक पेंच की स्थापना फिट, कार्यक्षमता, पुनर्कार्य और अंतिम असेंबली की स्थिरता को प्रभावित कर सकती है। एक जॉइंट दृष्टि से उपयुक्त लग सकता है, जबकि वास्तव में उसमें पर्याप्त क्लैंप लोड नहीं हो सकता, मिलान वाले धागे को क्षति पहुँचा सकता है, या एक ऐसी उपकरण सेटिंग पर निर्भर हो सकता है जो वास्तविक स्टैक-अप के अनुकूल न हो। उचित पेंच स्थापना फास्टनिंग को अंतिम कदम की क्रिया से एक नियंत्रित असेंबली प्रक्रिया के भाग में बदल देती है।
एक असेंबली-फ्लोर के दृष्टिकोण से, उपयोगी प्रश्न केवल यह नहीं है कि 'क्या स्क्रू को कसा गया था?' बल्कि यह है कि क्या सही स्क्रू को तैयार जॉइंट में स्थापित किया गया था, क्या एक योग्य विधि का उपयोग किया गया था, और क्या इस प्रक्रिया के नियंत्रण में रहने का प्रमाण उपलब्ध है? इसका उत्तर ऑपरेटर के अगले स्टेशन पर जाने के बाद भी असेंबली की गुणवत्ता को प्रभावित करता है।
स्क्रू स्थापना का असेंबली की गुणवत्ता पर इतना बड़ा प्रभाव क्यों पड़ता है
एक स्क्रू जॉइंट घटकों के बीच क्लैम्प बल उत्पन्न करके काम करता है। यह बल केवल ड्राइवर पर दिखाए गए सेटिंग पर निर्भर नहीं करता है। थ्रेड की स्थिति, सतह का फिनिश, स्नेहन, वॉशर का उपयोग, जॉइंट की कठोरता, स्क्रू की ज्यामिति और रन-डाउन की गति — ये सभी कारक लगाए गए टॉर्क और जॉइंट में प्राप्त बल के बीच संबंध को बदल सकते हैं। इस कारण से, टॉर्क का मान संबंधित ड्रॉइंग, इंजीनियरिंग विनिर्देश या सत्यापित कार्य निर्देश से प्राप्त किया जाना चाहिए; इसे किसी असंबंधित असेंबली से कॉपी नहीं किया जाना चाहिए।
जब स्थापना असंगत होती है, तो एक ही प्रकार के पेंच का बैच में विभिन्न परिणाम हो सकते हैं। कम कसाव के कारण सापेक्ष गति, शोर, रिसाव या कंपन के तहत ढीलापन हो सकता है। अधिक कसाव से धागे खराब हो सकते हैं, नरम सामग्री विकृत हो सकती है, सिर या ड्राइव गड्ढे को नुकसान पहुँच सकता है, या कोई घटक अतिभारित हो सकता है। दोनों स्थितियाँ गुणवत्ता समस्या बन सकती हैं, भले ही पेंच स्वयं खरीद विनिर्देश को पूरा करता हो।
दोहराव वाले कार्यों में यह बिंदु और भी महत्वपूर्ण हो जाता है। सैकड़ों इकाइयों पर पेंच स्थापना में छोटा सा भिन्नता दोहराए जाने से पुनर्कार्य, निरीक्षण समय और क्षेत्र-वापसी जाँच का मापनीय स्रोत बन सकता है। जोड़ को एक प्रणाली के रूप में देखें, न कि पेंच को अकेले मूल्यांकित करें।
जोड़ के लिए सही पेंच प्रकार के साथ शुरुआत करें
उचित स्थापना तब शुरू होती है जब उपकरण का कोई हिस्सा भाग को छूने से पहले ही। सुनिश्चित करें कि पेंच का प्रकार सामग्री सूची और जोड़ डिज़ाइन के अनुरूप है: व्यास, पिच, लंबाई, सिर का शैली, ड्राइव रिसेस, सामग्री, कोटिंग और ताकत वर्ग सभी महत्वपूर्ण हैं। दृश्य रूप से समान पेंच में अलग धागा रूप या उपयोग करने योग्य धागा लंबाई हो सकती है, जो संलग्नता को बदल सकती है या प्राप्त करने वाली सुविधा को क्षतिग्रस्त कर सकती है।
पेंच के प्रकार को आधार सामग्री के अनुरूप भी मिलाएँ। धागा-निर्माण पेंच, मशीन पेंच और स्व-ड्रिलिंग पेंच अलग-अलग स्थापना तर्क का अनुसरण करते हैं। एक मशीन पेंच जो टैप किए गए धातु के छेद में प्रवेश करता है, उसे साफ़, संगत धागे और पर्याप्त संलग्नता की आवश्यकता होती है। एक धागा-निर्माण पेंच को उस प्रक्रिया के लिए निर्दिष्ट पायलट सुविधा और सामग्री की स्थिति की आवश्यकता होती है। यदि आपकी असेंबली में प्लास्टिक, पतली शीट, लेपित भाग या कंपन के प्रति उजागर जोड़ का उपयोग किया जाता है, तो अनुमोदित पेंच प्रकार और कोई भी वॉशर, लॉकिंग सुविधा या धागा उपचार की स्पष्ट सत्यापन आवश्यक है।
कार्यस्थल पर भाग पहचान को आसान बनाएँ। अलग-अलग डिब्बे, स्पष्ट लेबल, भाग स्कैनिंग और पहले नमूने की जाँच से यह संभावना कम हो जाती है कि किसी निकटस्थ कार्य से एक पेंच गलत जोड़ पर पहुँच जाए। कई मिश्रित-भाग त्रुटियाँ पैकेजिंग या पुनर्पूर्ति के दौरान शुरू होती हैं, न कि कसाव चक्र के दौरान।
पेंच को चालू करने से पहले जोड़ की तैयारी करें
जब मिलान वाले भाग असंरेखित होते हैं, तो अच्छी पेंच स्थापना कठिन हो जाती है। जाँच करें कि छेद संरेखित हैं, धागे क्षतिग्रस्त नहीं हैं, इंटरफ़ेस सही स्थिति में हैं, और कोई आवश्यक वॉशर, गैस्केट या स्पेसर मौजूद हैं। विदेशी पदार्थ, बर्र्स, कोटिंग का जमाव, या गलत धागा लगाने की शुरुआत के कारण ड्राइवर आवश्यक क्लैम्प स्थिति बनाए बिना ही टॉर्क तक पहुँच सकता है।
सरल हाथ से शुरू करना या नियंत्रित कम गति वाला संलग्नन उन जोड़ों के लिए उपयोगी है जो क्रॉस-थ्रेडिंग के प्रवण होते हैं। इससे ऑपरेटर को यह महसूस करने का अवसर मिलता है कि क्या स्क्रू स्मूदली शुरू होता है, इससे पहले कि ड्राइवर गति लगाए। यह चक्र में थोड़ा समय जोड़ सकता है, लेकिन यह एक दुर्घटनाग्रस्त स्क्रू को पूर्ण असेंबली से निकालने में लगने वाले समय से कहीं अधिक समय बचा सकता है।
उपकरण से ड्राइव फिट भी महत्वपूर्ण है। एक घिसा हुआ बिट, गलत सॉकेट, या खराब अक्षीय संरेखण के कारण कैम आउट हो सकता है, सिर पर निशान छोड़ सकता है, या जोड़ में पार्श्व भार लगा सकता है। शिफ्ट से पहले, यह पुष्टि करें कि चुना गया ड्राइवर और बिट निर्दिष्ट स्क्रू प्रकार के अनुरूप है और आसपास के भागों या फिक्सचर के साथ हस्तक्षेप किए बिना जोड़ तक पहुँचता है।
टॉर्क, कोण और कसने के क्रम पर नियंत्रण रखें
बलाघूर्ण नियंत्रण का व्यापक रूप से उपयोग किया जाता है क्योंकि यह व्यावहारिक है, लेकिन बलाघूर्ण जोड़ तनाव का अप्रत्यक्ष संकेतक है। धागे और सिर के नीचे का घर्षण इनपुट का एक हिस्सा अवशोषित कर लेता है। इसका अर्थ है कि जब चिकनाहट, लेप, सतह की स्थिति या प्रभावी बलाघूर्ण में परिवर्तन होता है, तो समान बलाघूर्ण भिन्न क्लैम्प बल उत्पन्न कर सकता है। उन स्थितियों को मान्यता प्राप्त प्रक्रिया के साथ सुसंगत रखें, और लाइन पर किसी अमान्यता प्राप्त चिकनाहट या परत का प्रतिस्थापन न करें।
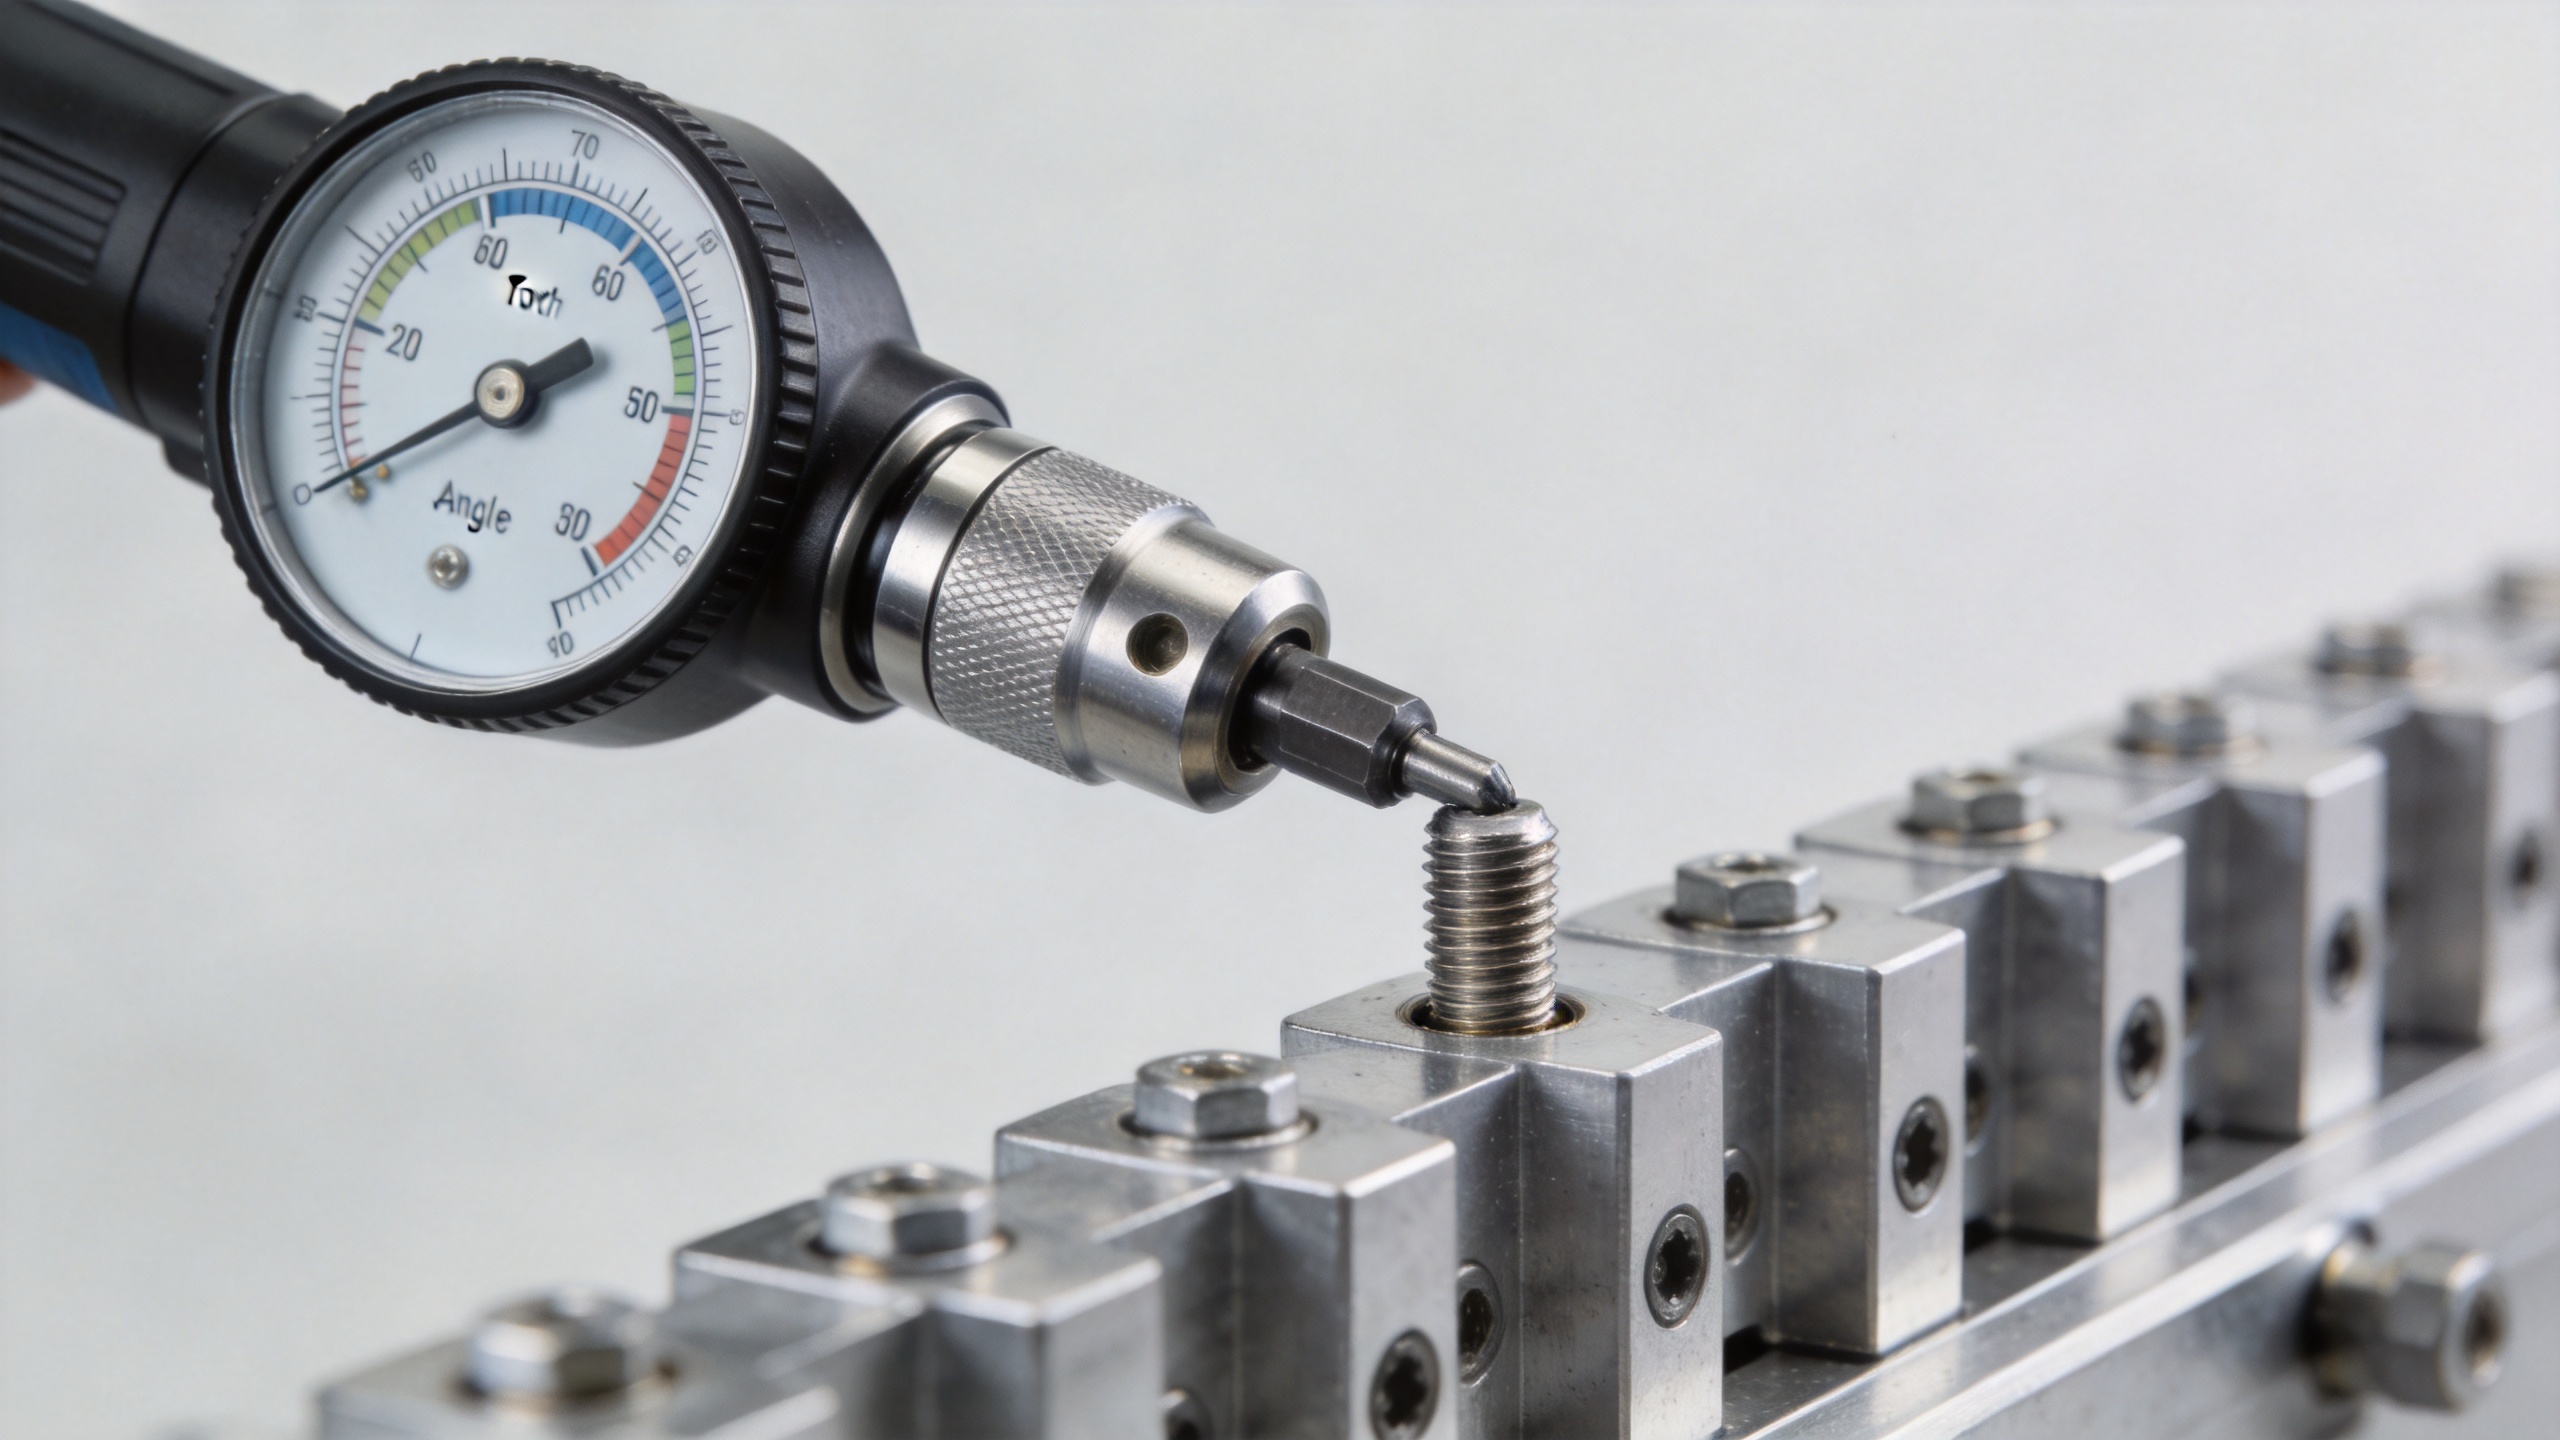
महत्वपूर्ण जोड़ों के लिए, योग्य बलाघूर्ण-एवं-कोण प्रक्रिया उपयोगी जानकारी जोड़ सकती है। बलाघूर्ण रेखा दर्शाती है कि स्क्रू घूमने के दौरान प्रतिरोध कितना है, जबकि कोण बताता है कि सीटिंग के बाद जोड़ किस प्रकार प्रगति करता है। एक उचित प्रक्रिया में, असामान्य बलाघूर्ण-कोण हस्ताक्षर किसी लुप्त घटक, क्षतिग्रस्त धागे, विसंरेखण या परिवर्तित घर्षण स्थिति की ओर इशारा कर सकता है। यह प्रत्येक स्क्रू के लिए सार्वभौमिक आवश्यकता नहीं है, लेकिन जहाँ जोड़ का जोखिम और उत्पादन मात्रा इसे औचित्यपूर्ण बनाती है, वहाँ यह नियंत्रण को मजबूत कर सकता है।
कसने का क्रम भी उतना ही ध्यान आकर्षित करता है। बहु-पेंच वाले कवर, फ्लैंज, हाउसिंग और गैस्केट युक्त जोड़ों के लिए अक्सर एक दस्तावेज़ीकृत पैटर्न और चरणबद्ध कसाव की आवश्यकता होती है। पड़ोसी स्थानों को सही ढंग से स्थापित किए बिना एक पेंच को पूरी तरह कसने से भागों में विरूपण हो सकता है या असमान भारण उत्पन्न हो सकता है। ऑपरेटरों को सबसे तेज़ दिखने वाले मार्ग का चयन करने के बजाय मंजूर किए गए क्रम का पालन करना चाहिए।
उपयुक्त उपकरणों और स्पष्ट कार्य निर्देशों का उपयोग करें
ड्राइवर को आवश्यक सीमा, जोड़ तक पहुँच और नियंत्रण विधि के अनुकूल होना चाहिए। एक उपकरण जो अपनी क्षमता की सीमा के किनारे पर काम कर रहा हो, विश्वसनीय असेंबली गुणवत्ता के लिए आवश्यक संकल्प प्रदान नहीं कर सकता है। कैलिब्रेशन रिकॉर्ड बनाए रखें, उपकरण को मंजूर कार्यक्रम पर सेट करें और सेटिंग्स को अनौपचारिक परिवर्तनों से सुरक्षित रखें। यदि कोई उपकरण बदला जाता है, तो सत्यापित करें कि उसका आउटपुट और एक्सेसरीज़ पेंच स्थापना कार्य के लिए उपयुक्त बने रहें।
एक उपयोगी कार्य निर्देश में स्क्रू के प्रकार, स्थान, उपकरण या कार्यक्रम, लक्ष्य और जहाँ लागू हो, सहिष्णुता, क्रम तथा कोई भी दृश्य स्वीकृति मानदंड शामिल होते हैं। फ़ोटो या आरेख केवल पाठ की तुलना में अभिविन्यास और पहुँच आवश्यकताओं को स्पष्ट करने में सहायता कर सकते हैं। स्वचालित स्टेशनों के लिए, इकाई या बैच से जुड़े ट्रेस करने योग्य परिणाम गुणवत्ता टीमों को प्रक्रिया में परिवर्तन को अलग करने में सहायता कर सकते हैं, बिना प्रत्येक पूर्ण इकाई को संदिग्ध माने बिना।
जोड़ को बिना बाधित किए परिणाम की पुष्टि करें
निरीक्षण विधि को असेंबली जोखिम के अनुरूप चुनें। एक कम-परिणामी एन्क्लोज़र स्क्रू के लिए दृश्य जाँच पर्याप्त हो सकती है, जबकि भार वहन करने वाले या कंपन-संवेदनशील जोड़ के लिए प्रक्रिया डेटा, प्रतिदर्शन या एक परिभाषित ऑडिट विधि की आवश्यकता हो सकती है। यह मानने से बचें कि स्थापना के बाद का एकल टॉर्क मापन मूल असेंबली स्थिति को सिद्ध करता है। स्थैतिक घर्षण, सीटिंग प्रभाव और चुनी गई मापन विधि इस मापन के अर्थ को प्रभावित कर सकते हैं।
इसके बजाय, उत्पादन शुरू होने से पहले सत्यापन को परिभाषित करें। योजना में पहली बार की पुष्टि, औजार डेटा की समीक्षा, आवधिक नमूने, थ्रेड एंगेजमेंट जाँच, लापता हार्डवेयर के लिए दृश्य जाँच और असामान्य ट्रेस के लिए जाँच के नियम शामिल हो सकते हैं। जब कोई समस्या उत्पन्न होती है, तो स्क्रू के प्रकार, लॉट, जॉइंट का स्थान, औजार का कार्यक्रम, स्टेशन या ऑपरेटर और अवलोकित स्थिति को रिकॉर्ड करें। ये विवरण एक स्पष्ट सुधार का समर्थन करते हैं, न कि यह धुंधला निष्कर्ष कि फास्टनर ‘खराब’ था।
एक व्यावहारिक स्क्रू स्थापना चेकलिस्ट
- मंजूर किए गए स्क्रू के प्रकार, मात्रा और जॉइंट के स्थान की पुष्टि करें।
- सुनिश्चित करें कि जुड़ने वाले भाग, छिद्र, थ्रेड, वॉशर और इंटरफ़ेस असेंबली के लिए तैयार हैं।
- मंजूर किया गया ड्राइवर, बिट या सॉकेट, कार्यक्रम और कसने का क्रम उपयोग करें।
- स्क्रू को सीधे शुरू करें; जॉइंट को जबरदस्ती करने के बजाय असामान्य प्रतिरोध के मामले में रुकें और आकलन करें।
- इंजीनियरिंग-परिभाषित टॉर्क या योग्य टॉर्क-एंगल विधि लागू करें।
- निर्दिष्ट दृश्य और प्रक्रिया-डेटा सत्यापन को पूरा करें।
- नियंत्रण योजना के अनुसार अपवादों को रिकॉर्ड करें और संदिग्ध असेंबलियों को क्वारंटाइन करें।
गुणवत्ता प्रणाली का हिस्सा के रूप में स्थापना अनुशासन को शामिल करें
उचित पेंच स्थापना जोड़ को दोहराने योग्य, निरीक्षण योग्य और उसकी वास्तविक सेवा स्थितियों के अनुकूल बनाकर असेंबली की गुणवत्ता में सुधार करती है। लक्ष्य उच्चतम टॉर्क लगाना या हर जगह सबसे जटिल उपकरण का उपयोग करना नहीं है। बल्कि आवेदन के लिए सही पेंच, तैयार जोड़, नियंत्रित विधि और समानुपातिक सत्यापन का उपयोग करना है।
जब खरीद टीमें, इंजीनियर और उत्पादन कर्मचारी उसी अनुशासन को साझा करते हैं, तो एक औद्योगिक पेंच को स्रोत, स्थापित और ट्रेस करना आसान हो जाता है। इसका लाभ एक स्थिर असेंबली प्रक्रिया, स्पष्ट मूल कारण विश्लेषण और अंतिम निरीक्षण पर कम टाले जा सकने वाले आश्चर्य हैं।

