 EN

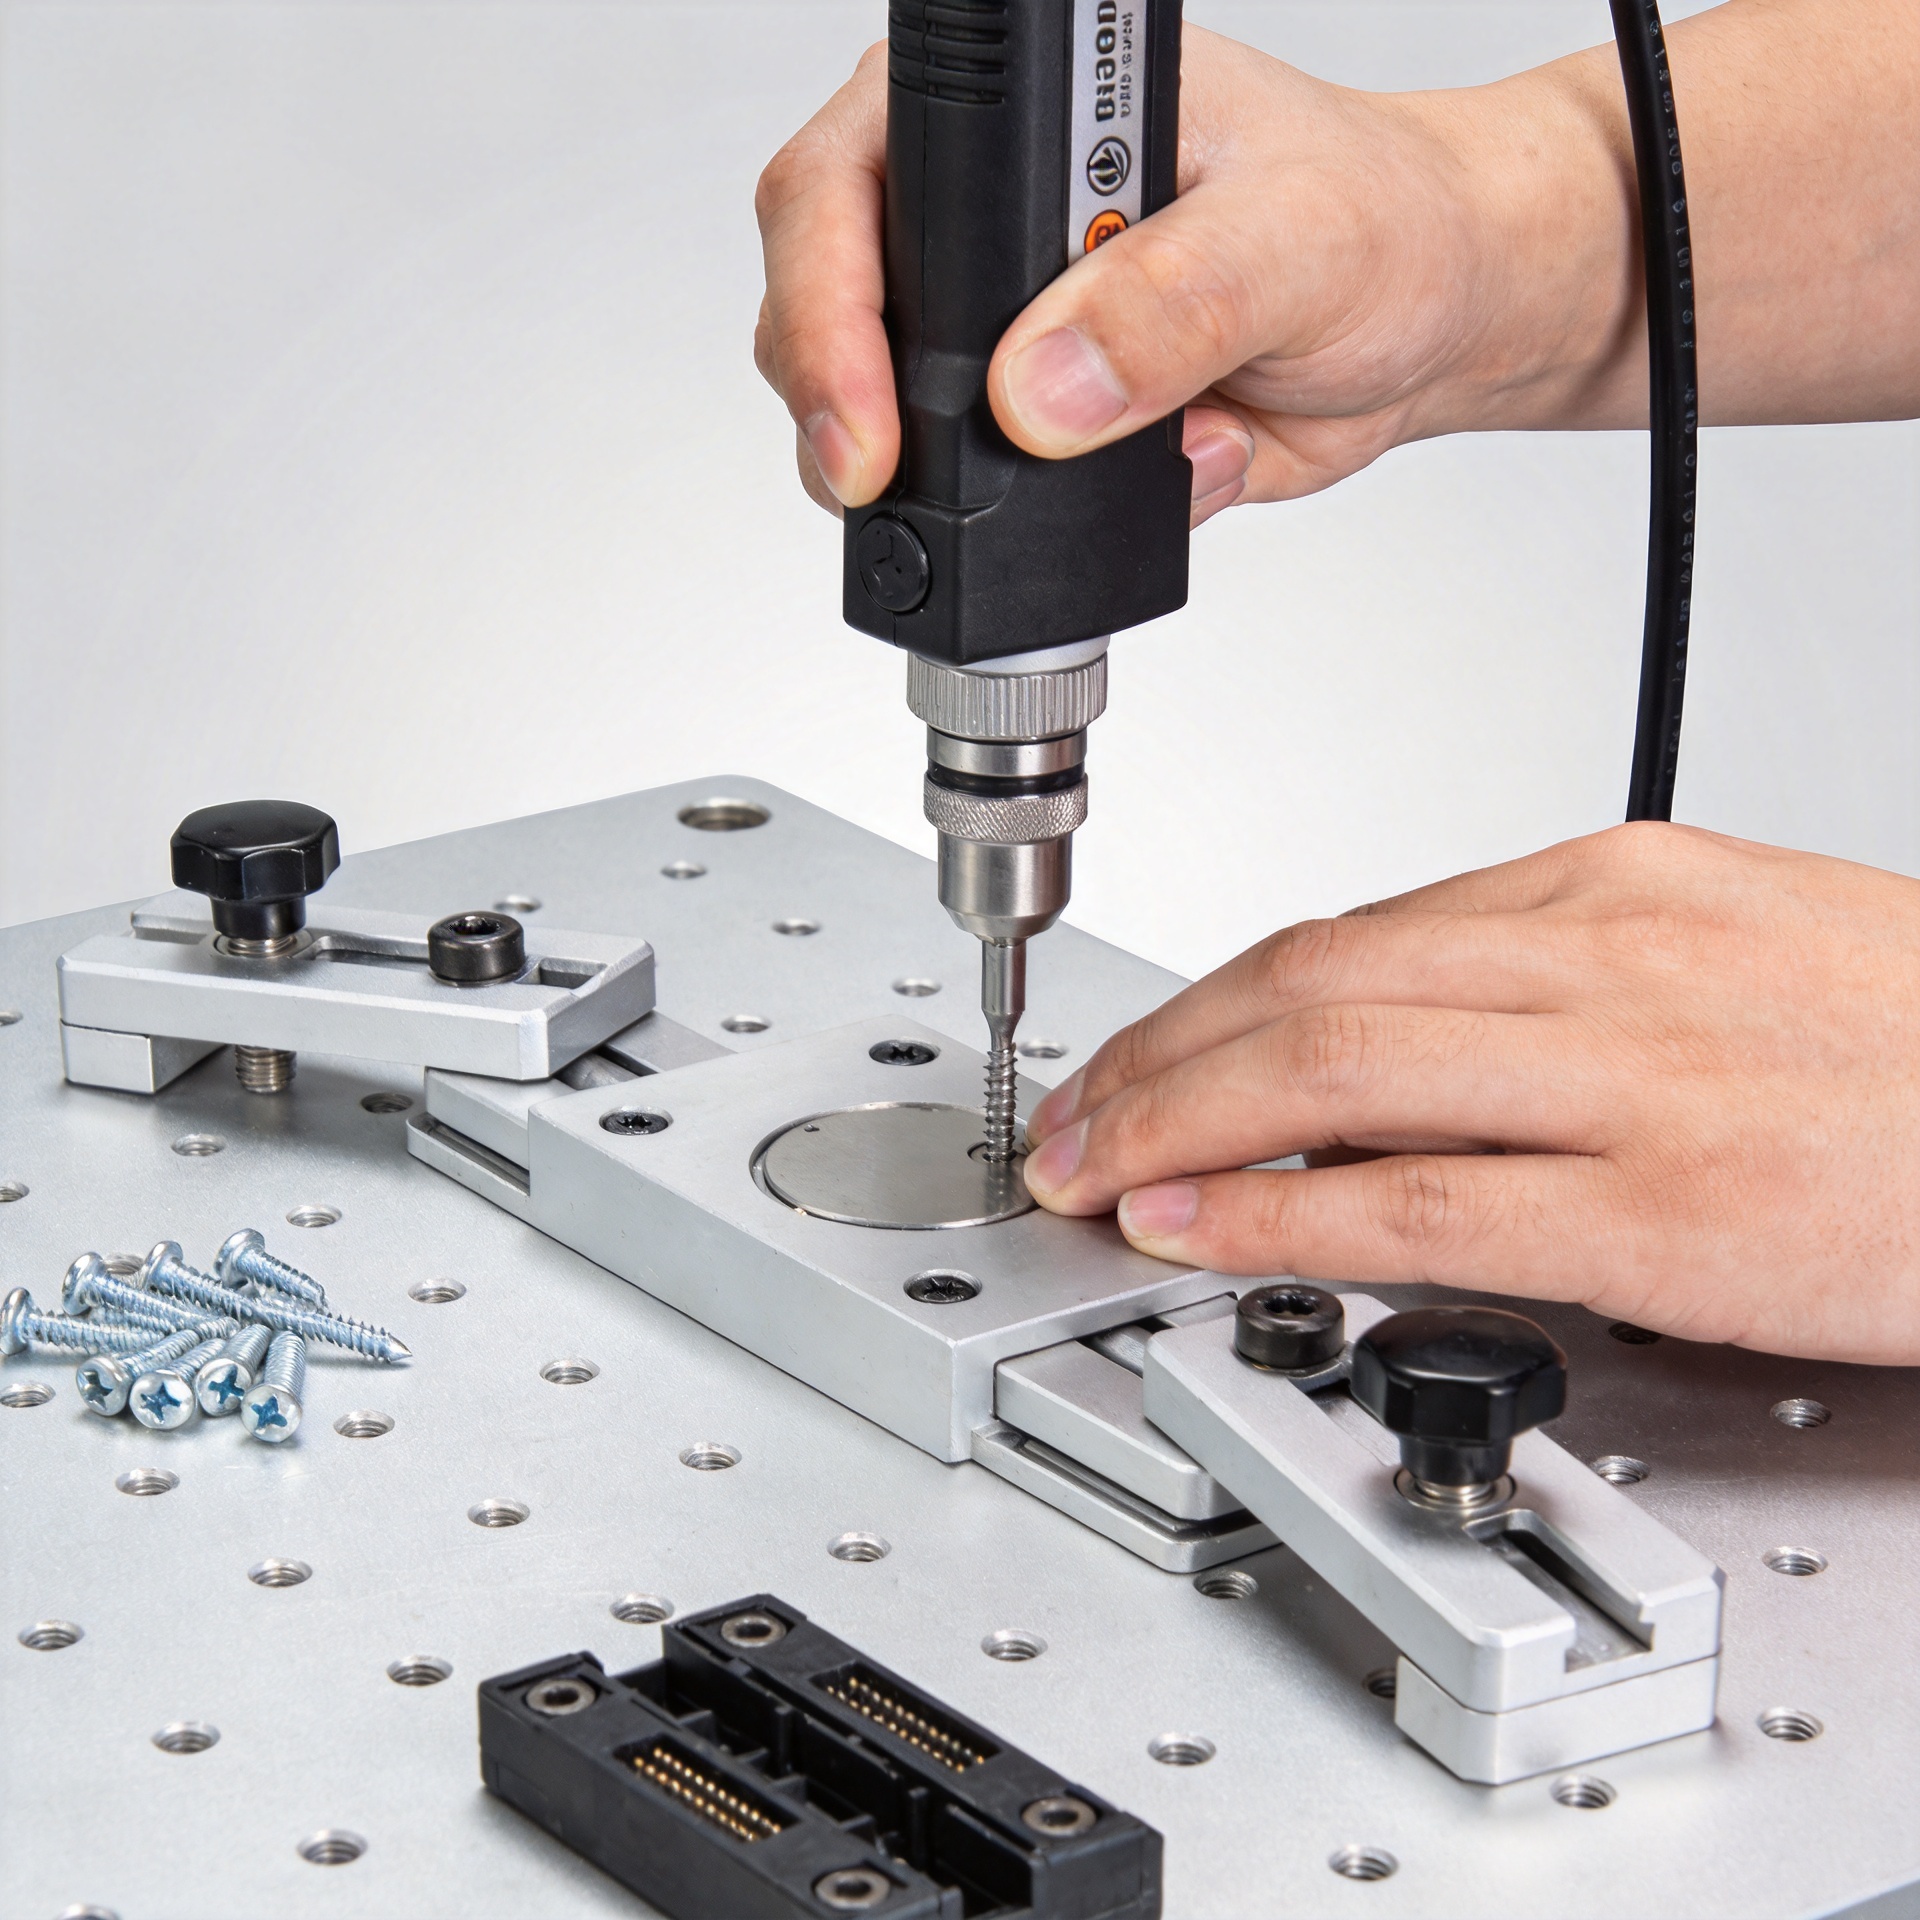
مناسب پیچ کی انسٹالیشن اسمبلی کی معیار میں بہتری کیسے لا سکتی ہے؟
ایک پیداواری سیل میں، ایک پیچ کو نظر انداز کرنا آسان ہوتا ہے کیونکہ وہ چھوٹا، عام اور سستا ہوتا ہے۔ تاہم، ہر پیچ کی تنصیب فٹ، کارکردگی، دوبارہ کام اور حتمی اسمبلی کی یکسانیت کو متاثر کر سکتی ہے۔ ایک جوائنٹ ظاہری طور پر قابلِ قبول نظر آ سکتی ہے جبکہ اس میں کلیمپ لوڈ بہت کم ہو، ملانے والی تھریڈ کو نقصان پہنچ رہا ہو، یا پھر ایک ٹول سیٹنگ پر انحصار کر رہی ہو جو اصل اسٹیک اپ کے لیے مناسب نہ ہو۔ مناسب پیچ لگانا فاسٹننگ کو آخری مرحلے کے عمل سے ایک کنٹرول شدہ اسمبلی عمل میں تبدیل کر دیتا ہے۔
اسمبلی فلور کے نقطہ نظر سے، مفید سوال یہ نہیں ہے کہ 'کیا پیچ کو ٹھیک سے کسی گیا تھا؟' بلکہ یہ ہے کہ کیا درست پیچ کو تیار شدہ جوائنٹ میں، اہل طریقہ سے، اور اس بات کے ثبوت کے ساتھ لگایا گیا تھا کہ عمل مسلسل کنٹرول میں رہا؟ اس کا جواب آپریٹر کے اگلے اسٹیشن پر جانے کے بہت بعد تک اسمبلی کی معیار پر اثر انداز ہوتا ہے۔
پیچ کی انسٹالیشن کا اسمبلی کے معیار پر اتنا بڑا اثر کیوں ہوتا ہے؟
پیچ جوائنٹ اجزاء کے درمیان کلیمپ فورس پیدا کر کے کام کرتا ہے۔ یہ فورس صرف ڈرائیور پر دکھائے گئے سیٹنگ پر منحصر نہیں ہوتی۔ دھاگے کی حالت، سطح کا ختم ہونا، چکنائی، واشر کا استعمال، جوائنٹ کی سختی، پیچ کی جیومیٹری، اور رن ڈاؤن کی رفتار تمام تر وہ عوامل ہیں جو لاگو ٹارک اور جوائنٹ میں حاصل شدہ فورس کے درمیان تعلق کو تبدیل کر سکتے ہیں۔ اس وجہ سے، ٹارک کی قدر متعلقہ ڈرائنگ، انجینئرنگ اسپیسفیکیشن، یا جانچے گئے کام کے ہدایات سے آنی چاہیے؛ اسے کسی غیر متعلقہ اسمبلی سے نقل نہیں کرنا چاہیے۔
جب انسٹالیشن متفق نہ ہو، تو ایک ہی قسم کا سکرُو بیچ کے مختلف یونٹس پر مختلف نتائج دے سکتا ہے۔ کم تناؤ کی وجہ سے اجزا کے درمیان حرکت، آواز، رسش یا وائبریشن کے تحت یلے پن کا امکان ہوتا ہے۔ زیادہ تناؤ سے تھریڈز خراب ہو سکتے ہیں، نرم مواد کی شکل بگڑ سکتی ہے، سکرُو کا سر یا ڈرائیو ریسس خراب ہو سکتا ہے، یا کوئی جزو زیادہ لوڈ کا شکار ہو سکتا ہے۔ دونوں صورتوں میں معیار کا مسئلہ پیدا ہو سکتا ہے، چاہے سکرُو خود خریداری کے معیارات پر پورا اترے۔
دوہرے کام میں یہ نقطہ اور بھی اہم ہوتا ہے۔ سینکڑوں یونٹس پر سکرُو کی انسٹالیشن میں چھوٹی سی تبدیلی دوبارہ ہونے سے ری ورک، معائنہ کا وقت اور فیلڈ واپسی کی تحقیقات کا قابلِ قیاس ذریعہ بن سکتی ہے۔ جوائنٹ کو ایک نظام کے طور پر دیکھیں، نہ کہ سکرُو کو الگ تھلگ جانچیں۔
جوائنٹ کے لیے مناسب سکرُو کی قسم سے شروع کریں
مناسب انسٹالیشن اس سے پہلے شروع ہوتی ہے جب کہ آلات کا استعمال کیے بغیر ہی حصّہ کو چھوا جائے۔ یقینی بنائیں کہ سکرُو کی قسم مواد کی فہرست اور جوائنٹ کے ڈیزائن کے مطابق ہو: قطر، پچ، لمبائی، ہیڈ کی شکل، ڈرائیو ریسس، مواد، کوٹنگ، اور طاقت کا درجہ سبھی اہم ہیں۔ ایک بصری طور پر مشابہ سکرُو میں مختلف تھریڈ فارم یا استعمال کی جانے والی تھریڈ کی لمبائی ہو سکتی ہے، جو انگیجمنٹ کو تبدیل کر سکتی ہے یا وصول کرنے والی خصوصیت کو نقصان پہنچا سکتی ہے۔
سکرُو کی قسم کو بنیادی مواد کے ساتھ بھی موزوں کرنا ضروری ہے۔ تھریڈ فارمنگ سکرُوز، مشین سکرُوز، اور سیلف ڈرلنگ سکرُوز مختلف انسٹالیشن منطق کے مطابق کام کرتے ہیں۔ ایک مشین سکرُو جو دانتوں والے دھاتی سوراخ میں داخل ہو رہا ہو، اس کے لیے صاف اور موزوں دانتوں اور کافی انگیجمنٹ کی ضرورت ہوتی ہے۔ ایک تھریڈ فارمنگ سکرُو کے لیے اس عمل کے لیے مخصوص پائلٹ خصوصیت اور مواد کی حالت کی ضرورت ہوتی ہے۔ اگر آپ کی اسمبلی میں پلاسٹک، پتلی شیٹ، کوٹڈ اجزاء، یا وائبریشن کے معرض میں آنے والے جوائنٹ استعمال ہو رہے ہوں، تو منظور شدہ سکرُو کی قسم اور کوئی واشر، لاکنگ خصوصیت، یا تھریڈ کا علاج واضح طور پر تصدیق کرنے کے قابل ہے۔
کام کے مقام پر حصوں کی شناخت کو آسان اور واضح بنائیں۔ الگ الگ بینز، صاف لیبلز، حصوں کا اسکیننگ اور پہلے ٹکڑے کی جانچ سے یہ امکان کم ہو جاتا ہے کہ کسی قریبی عمل سے ایک سکرو غلط جوڑ پر پہنچ جائے۔ بہت سی ملاوٹ والی غلطیاں پیکیجنگ یا دوبارہ فراہمی سے شروع ہوتی ہیں، نہ کہ خود بند کرنے کے عمل سے۔
سکرو لگانے سے پہلے جوڑ تیار کریں۔
اگر ملنے والے حصے درست طریقے سے ترتیب نہ ہوں تو اچھی طرح سکرو لگانا مشکل ہوتا ہے۔ یہ چیک کریں کہ سوراخ درست طریقے سے ہم مرکز ہوں، دھاگے خراب نہ ہوں، سطحیں صحیح طریقے سے جُڑی ہوں، اور ضروری واسھرز، گاسکٹس یا سپیسرز موجود ہوں۔ غیر متعلقہ مواد، کناروں کے ابھار، کوٹنگ کی تہہ یا غلط دھاگہ لگنے کی وجہ سے ڈرائیور مطلوبہ مضبوطی پیدا کیے بغیر ہی ٹارک تک پہنچ سکتا ہے۔
ایک سادہ ہاتھ سے شروع کرنا یا کنٹرولڈ کم رفتار میں شامل ہونا ان جوڑوں کے لیے مفید ہوتا ہے جو کراس تھریڈنگ کا شکار ہونے کے قابل ہوں۔ اس سے آپریٹر کو یہ محسوس کرنے کا موقع ملتا ہے کہ کیا سکرو آسانی سے شروع ہو رہا ہے، اس سے پہلے کہ ڈرائیور رفتار لاگو کرے۔ اس سے سائیکل میں ایک لمحہ اضافی لگ سکتا ہے، لیکن یہ خراب سکرو کو مکمل اسمبلی سے نکالنے کے مقابلے میں زیادہ وقت بچا سکتا ہے۔
آلات اور ڈرائیو کے درمیان فٹ بھی اہم ہوتا ہے۔ ایک پُرانا بِٹ، غلط ساکٹ، یا غیر مناسب محوری ترتیب کی وجہ سے کیم آؤٹ ہونا، سر پر نشان لگنا، یا جوڑ میں جانبی لوڈ منتقل ہونا ممکن ہے۔ شفٹ شروع کرنے سے پہلے یقینی بنائیں کہ منتخب ڈرائیور اور بِٹ مخصوص سکرو کی قسم کے مطابق ہوں اور اردگرد کے دیگر حصوں یا فکسچرز کو چھیڑے بغیر جوڑ تک پہنچ جائیں۔
ٹارک، اینگل، اور ٹائٹننگ کی ترتیب پر کنٹرول رکھیں
ٹارک کنٹرول کو وسیع پیمانے پر استعمال کیا جاتا ہے کیونکہ یہ عملی ہوتا ہے، لیکن ٹارک جوائنٹ کی تناؤ کا بالواسطہ اشاریہ ہوتا ہے۔ تھریڈز اور سر کے نیچے رگڑ ان پُٹ کا ایک حصہ ختم کر دیتی ہے۔ اس کا مطلب ہے کہ جب لیوبریکیشن، کوٹنگ، سطح کی حالت یا غالب ٹارک تبدیل ہو جائے تو ایک ہی ٹارک مختلف کلیمپ فورس پیدا کر سکتا ہے۔ ان حالات کو منظور شدہ طریقہ کار کے مطابق مستقل رکھیں، اور لائن پر غیر منظور شدہ لیوبریکنٹ یا فِنش کی جگہ کوئی دوسرا مادہ استعمال نہ کریں۔
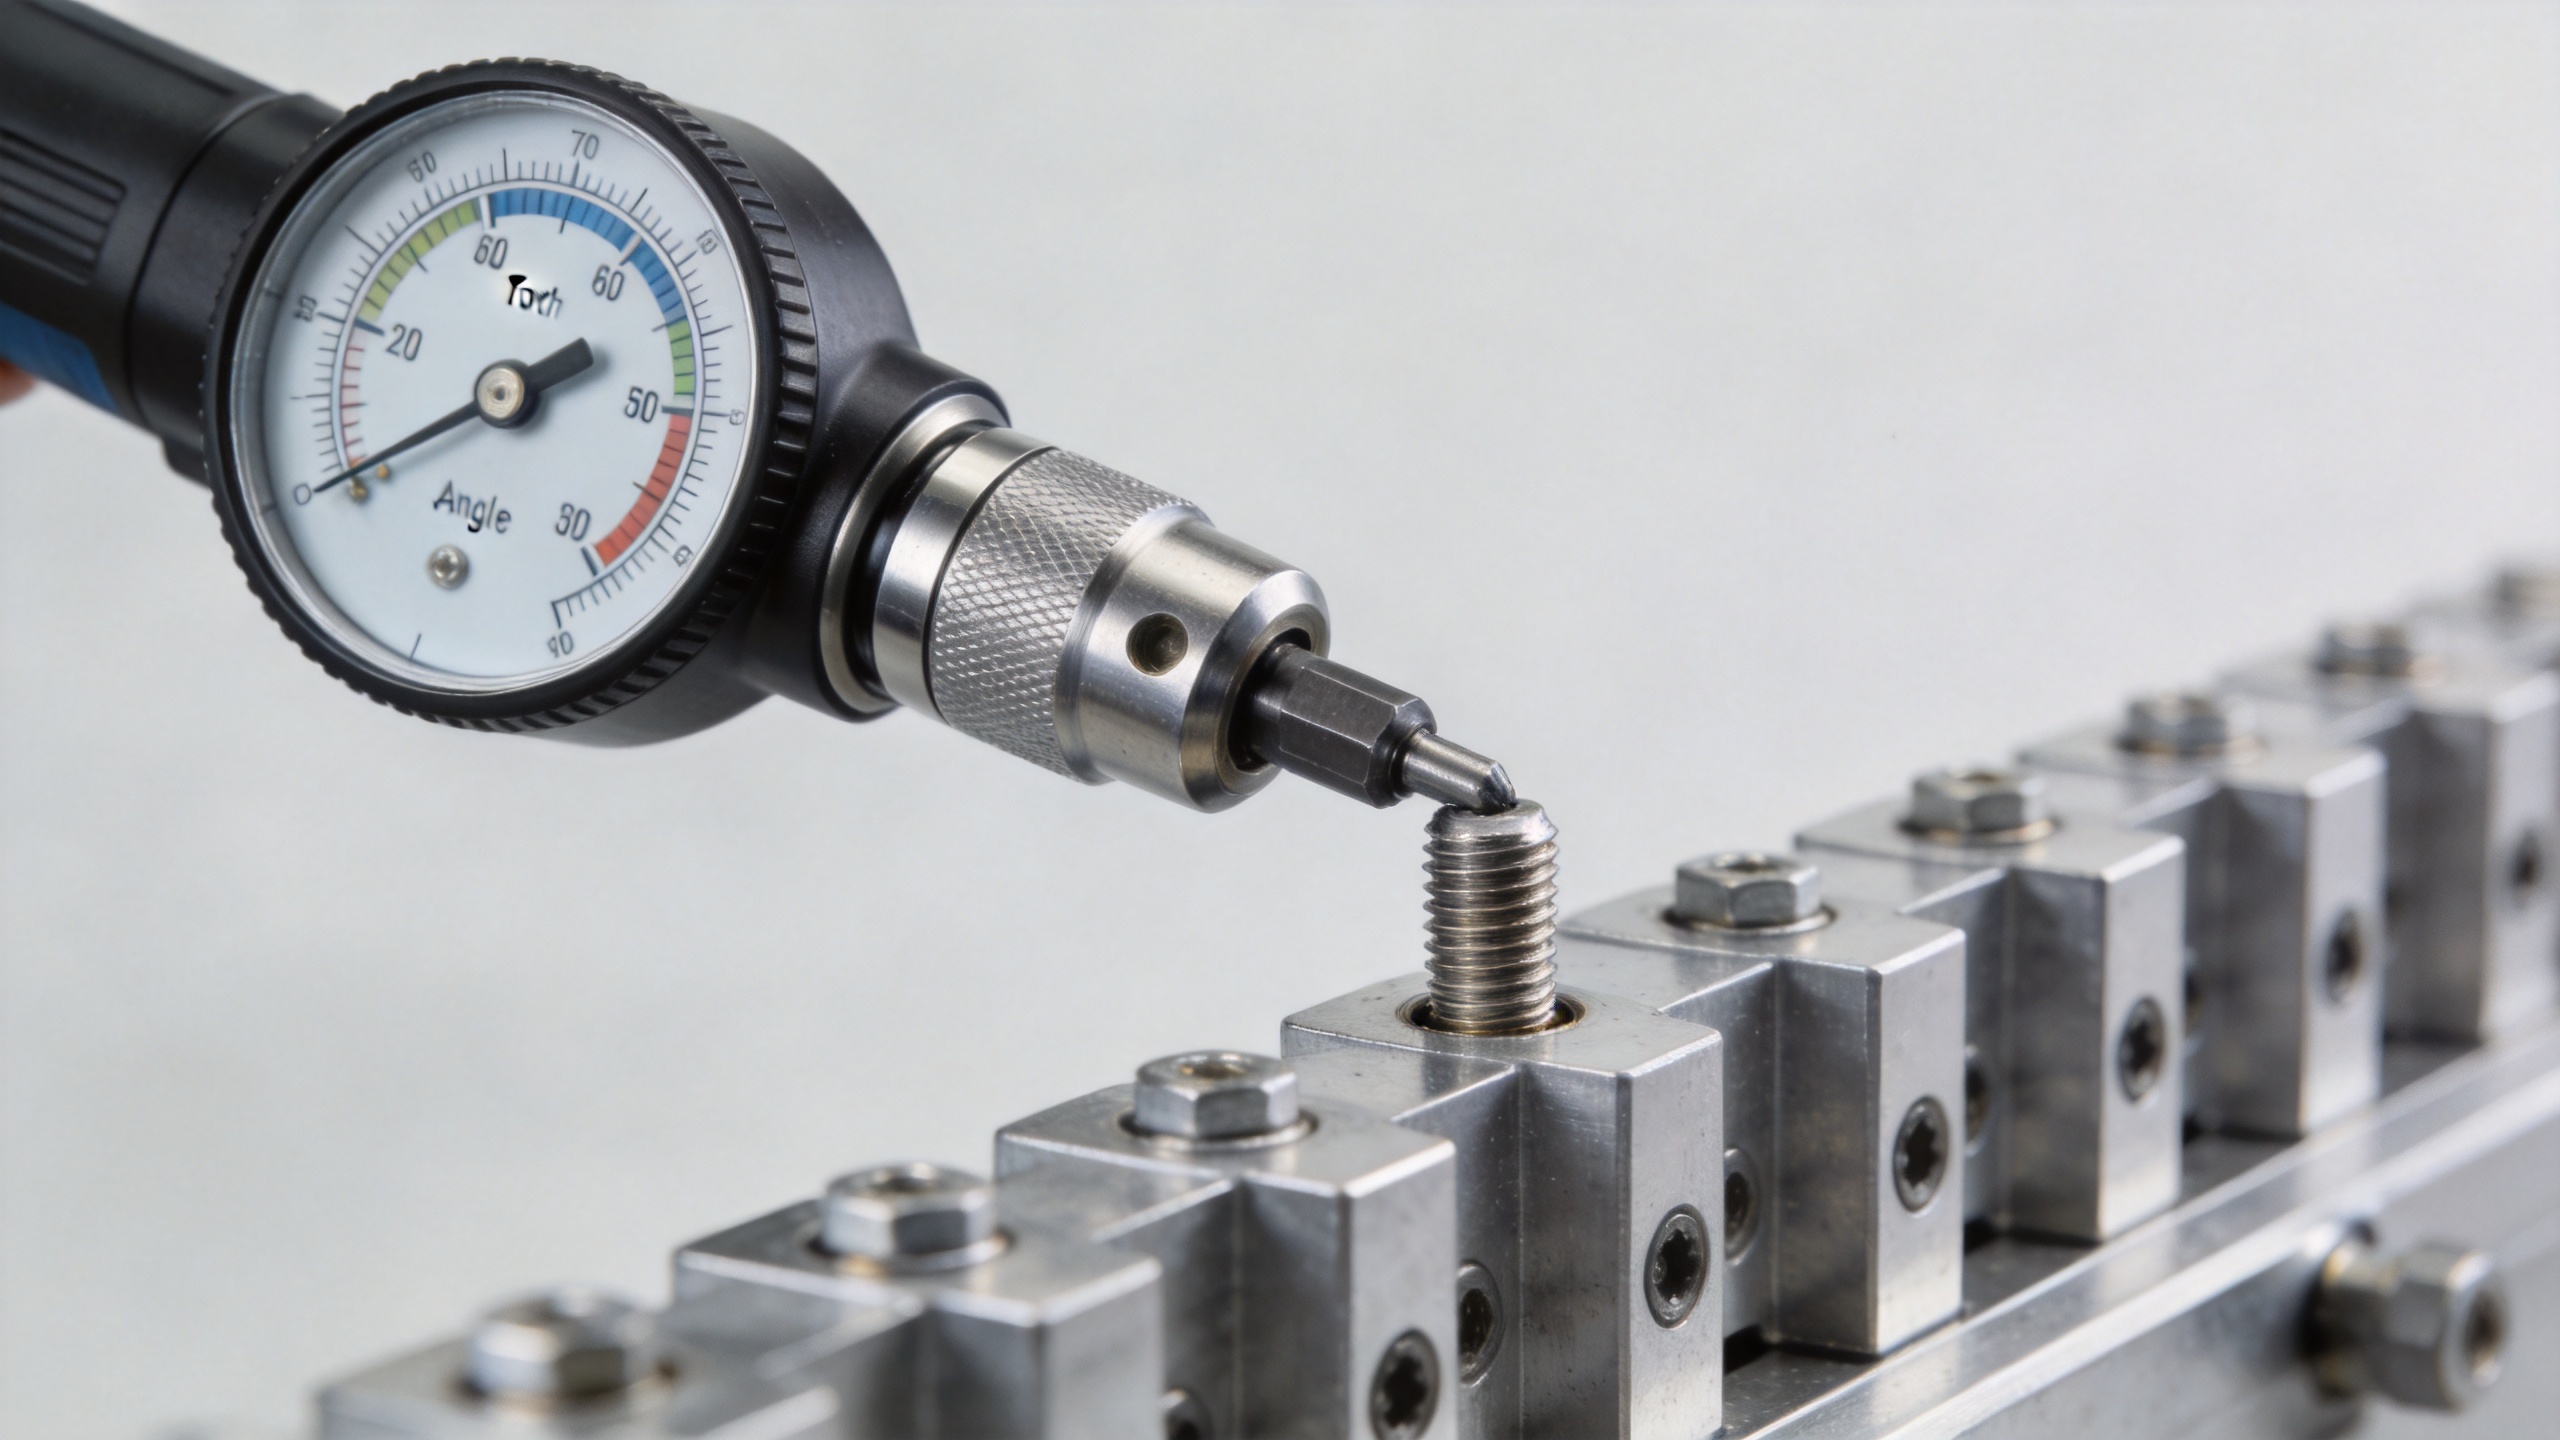
اہم جوائنٹس کے لیے، اہلیت یافتہ ٹارک اور اینگل کا طریقہ کار مفید معلومات فراہم کر سکتا ہے۔ ٹارک ٹریس سکرُو کے گھومنے کے دوران مزاحمت کو ظاہر کرتا ہے، جبکہ اینگل بیٹھنے کے بعد جوائنٹ کی پیش رفت کو دکھانے میں مدد دیتا ہے۔ مناسب طریقہ کار میں، غیر معمولی ٹارک-اینگل دستخط کسی غائب جزو، خراب تھریڈ، غلط ترتیب یا تبدیل شدہ رگڑ کی حالت کی نشاندہی کر سکتا ہے۔ یہ ہر سکرُو کے لیے عام ضرورت نہیں ہے، لیکن جہاں جوائنٹ کا خطرہ اور پیداواری حجم اسے جائزٹھہرائے، وہاں یہ کنٹرول کو مضبوط بنانے میں مدد دے سکتا ہے۔
کسی بھی بولٹ کو کسنا ایک انتہائی اہم عمل ہے۔ متعدد بولٹ والے کور، فلینج، ہاؤسنگز اور گاسکٹ جوڑوں کو عام طور پر ایک مخصوص ترتیب اور مرحلہ وار کساؤ کی ضرورت ہوتی ہے۔ پڑوسی مقامات کو سیٹ کیے بغیر ایک بولٹ کو مکمل طور پر کسنا، اجزاء کو خراب کر سکتا ہے یا غیر یکساں لوڈنگ پیدا کر سکتا ہے۔ آپریٹرز کو منظور شدہ ترتیب کی پابندی کرنی چاہیے، نہ کہ صرف تیز ترین راستہ منتخب کرنا۔
مناسب اوزار اور واضح کام کے ہدایات استعمال کریں۔
ڈرائیور کا انتخاب درکار رینج، جوڑ تک رسائی اور کنٹرول کے طریقہ کار کے مطابق ہونا چاہیے۔ اگر کوئی اوزار اپنی زیادہ سے زیادہ صلاحیت کے قریب کام کر رہا ہو تو وہ قابل اعتماد اسمبلی کے معیار کے لیے ضروری درستگی فراہم نہیں کر سکتا۔ کیلنڈریشن کے ریکارڈز برقرار رکھیں، اوزار کو منظور شدہ پروگرام پر سیٹ کریں، اور اس کی ترتیبات کو غیر رسمی تبدیلیوں سے محفوظ رکھیں۔ اگر کوئی اوزار تبدیل کیا جاتا ہے تو یہ یقینی بنائیں کہ اس کا آؤٹ پٹ اور ایکسیسوریز بولٹ لگانے کے کام کے لیے موزوں ہیں۔
ایک مفید کام کی ہدایت اسکرُو کی قسم، مقام، آلہ یا پروگرام، ہدف اور جہاں مناسب ہو تو برداشت کی حد، ترتیب، اور کوئی بصری قبولیت کے معیارات کو واضح کرتی ہے۔ تصاویر یا اسکیمیٹک نقوش صرف متن کے مقابلے میں رُخ اور رسائی کی ضروریات کو زیادہ واضح بناسکتے ہیں۔ خودکار اسٹیشنز کے لیے، اکائی یا بیچ سے منسلک شناخت شدہ نتائج معیاری ٹیموں کو عمل میں تبدیلی کی نشاندہی کرنے میں مدد دے سکتے ہیں، بغیر یہ سمجھے کہ تمام مکمل شدہ اکائیاں مشکوک ہیں۔
جوڑ کو متاثر کیے بغیر نتیجہ کی تصدیق کریں
معائنہ کے طریقہ کو اسمبلی کے خطرے کے مطابق موزوں بنائیں۔ ایک کم اثر والے باہری ڈھانچے کے اسکرُو کے لیے بصری جانچ کافی ہوسکتی ہے، جبکہ وزن برداشت کرنے والے یا وائبریشن کے حوالے سے حساس جوڑ کے لیے عمل کے اعداد و شمار، نمونہ گیری، یا مخصوص آڈٹ کے طریقہ کی ضرورت ہوسکتی ہے۔ یہ فرض نہ کریں کہ انسٹالیشن کے بعد ایک ہی ٹارک کا پڑھا جانا اصل اسمبلی کی حالت کو ثابت کرتا ہے۔ سٹیٹک رگڑ، بیٹھنے کے اثرات، اور منتخب کردہ پیمائش کے طریقہ سے اس پڑھے جانے والے نتیجے کا مطلب متاثر ہوسکتا ہے۔
اس کے بجائے، پیداوار شروع ہونے سے پہلے تصدیق کی وضاحت کریں۔ منصوبے میں پہلی بار بنائے گئے نمونے کی تصدیق، اوزار کے ڈیٹا کا جائزہ، دورانیہ کے نمونوں کا انتخاب، دھاگے کے ملنے کی جانچ، غیر موجود سامان کی بصری جانچ، اور غیر معمولی نشانات کی تحقیقات کے اصول شامل ہو سکتے ہیں۔ جب کوئی مسئلہ پیش آئے تو، پیچ کی قسم، لوٹ، جوڑ کی جگہ، اوزار کا پروگرام، اسٹیشن یا آپریٹر، اور مشاہدہ کی گئی حالت کو ریکارڈ کریں۔ یہ تفصیلات اس بات کی بجائے کہ فاسٹنر 'خراب' تھا، ایک مرکوز اور درست اصلاح کی حمایت کرتی ہیں۔
عملی پیچ لگانے کی چیک لسٹ
- جاری کردہ پیچ کی قسم، تعداد، اور جوڑ کی جگہ کی تصدیق کریں۔
- جڑنے والے حصوں، سوراخوں، دھاگوں، واشرز، اور انٹرفیسوں کو اسمبلی کے لیے تیار ہونے کی جانچ کریں۔
- منظور شدہ ڈرائیور، بِٹ یا ساکٹ، پروگرام، اور کسٹم کرنے کی ترتیب استعمال کریں۔
- پیچ کو بالکل سیدھا شروع کریں؛ جوڑ کو زبردستی نہ کھینچیں بلکہ غیر معمولی مقاومت کی صورت میں روک کر جائزہ لیں۔
- انجینئرنگ کے ذریعہ طے شدہ ٹارک یا منظور شدہ ٹارک-اینگل کے طریقہ کار کو لاگو کریں۔
- مخصوص بصری اور عملی ڈیٹا کی تصدیق مکمل کریں۔
- کنٹرول پلان کے مطابق استثناء کو ریکارڈ کریں اور مشکوک اسمبلیز کو الگ کر دیں۔
معیار کے نظام کا حصہ بنانے کے لیے انسٹالیشن کی نظم و ضبط کو یقینی بنائیں۔
مناسب سکرو انسٹالیشن اسمبلی کے معیار میں بہتری لاتی ہے، کیونکہ یہ جوڑ کو دہرایا جا سکتا ہے، جانچا جا سکتا ہے، اور اسے اصل سروس کی حالتوں کے مطابق بنایا جا سکتا ہے۔ مقصد ہر جگہ زیادہ سے زیادہ ٹارک لگانا یا سب سے پیچیدہ آلہ استعمال کرنا نہیں ہے۔ بلکہ مقصد درست سکرو، تیار شدہ جوڑ، کنٹرول شدہ طریقہ کار، اور درجہ بندی شدہ تصدیق کا استعمال کرنا ہے جو درخواست کے مطابق ہو۔
جب خریداری کے گروہ، انجینئرز اور پیداواری عملے اس نظم و ضبط کو مشترکہ طور پر اپناتے ہیں، تو صنعتی سکرو کو حاصل کرنا، انسٹال کرنا اور ٹریس کرنا آسان ہو جاتا ہے۔ اس کا فائدہ ایک مستحکم اسمبلی عمل، واضح وجہ کی تجزیہ، اور آخری معائنے کے وقت قابلِ روک تصادم کی تعداد میں کمی ہے۔

