 EN

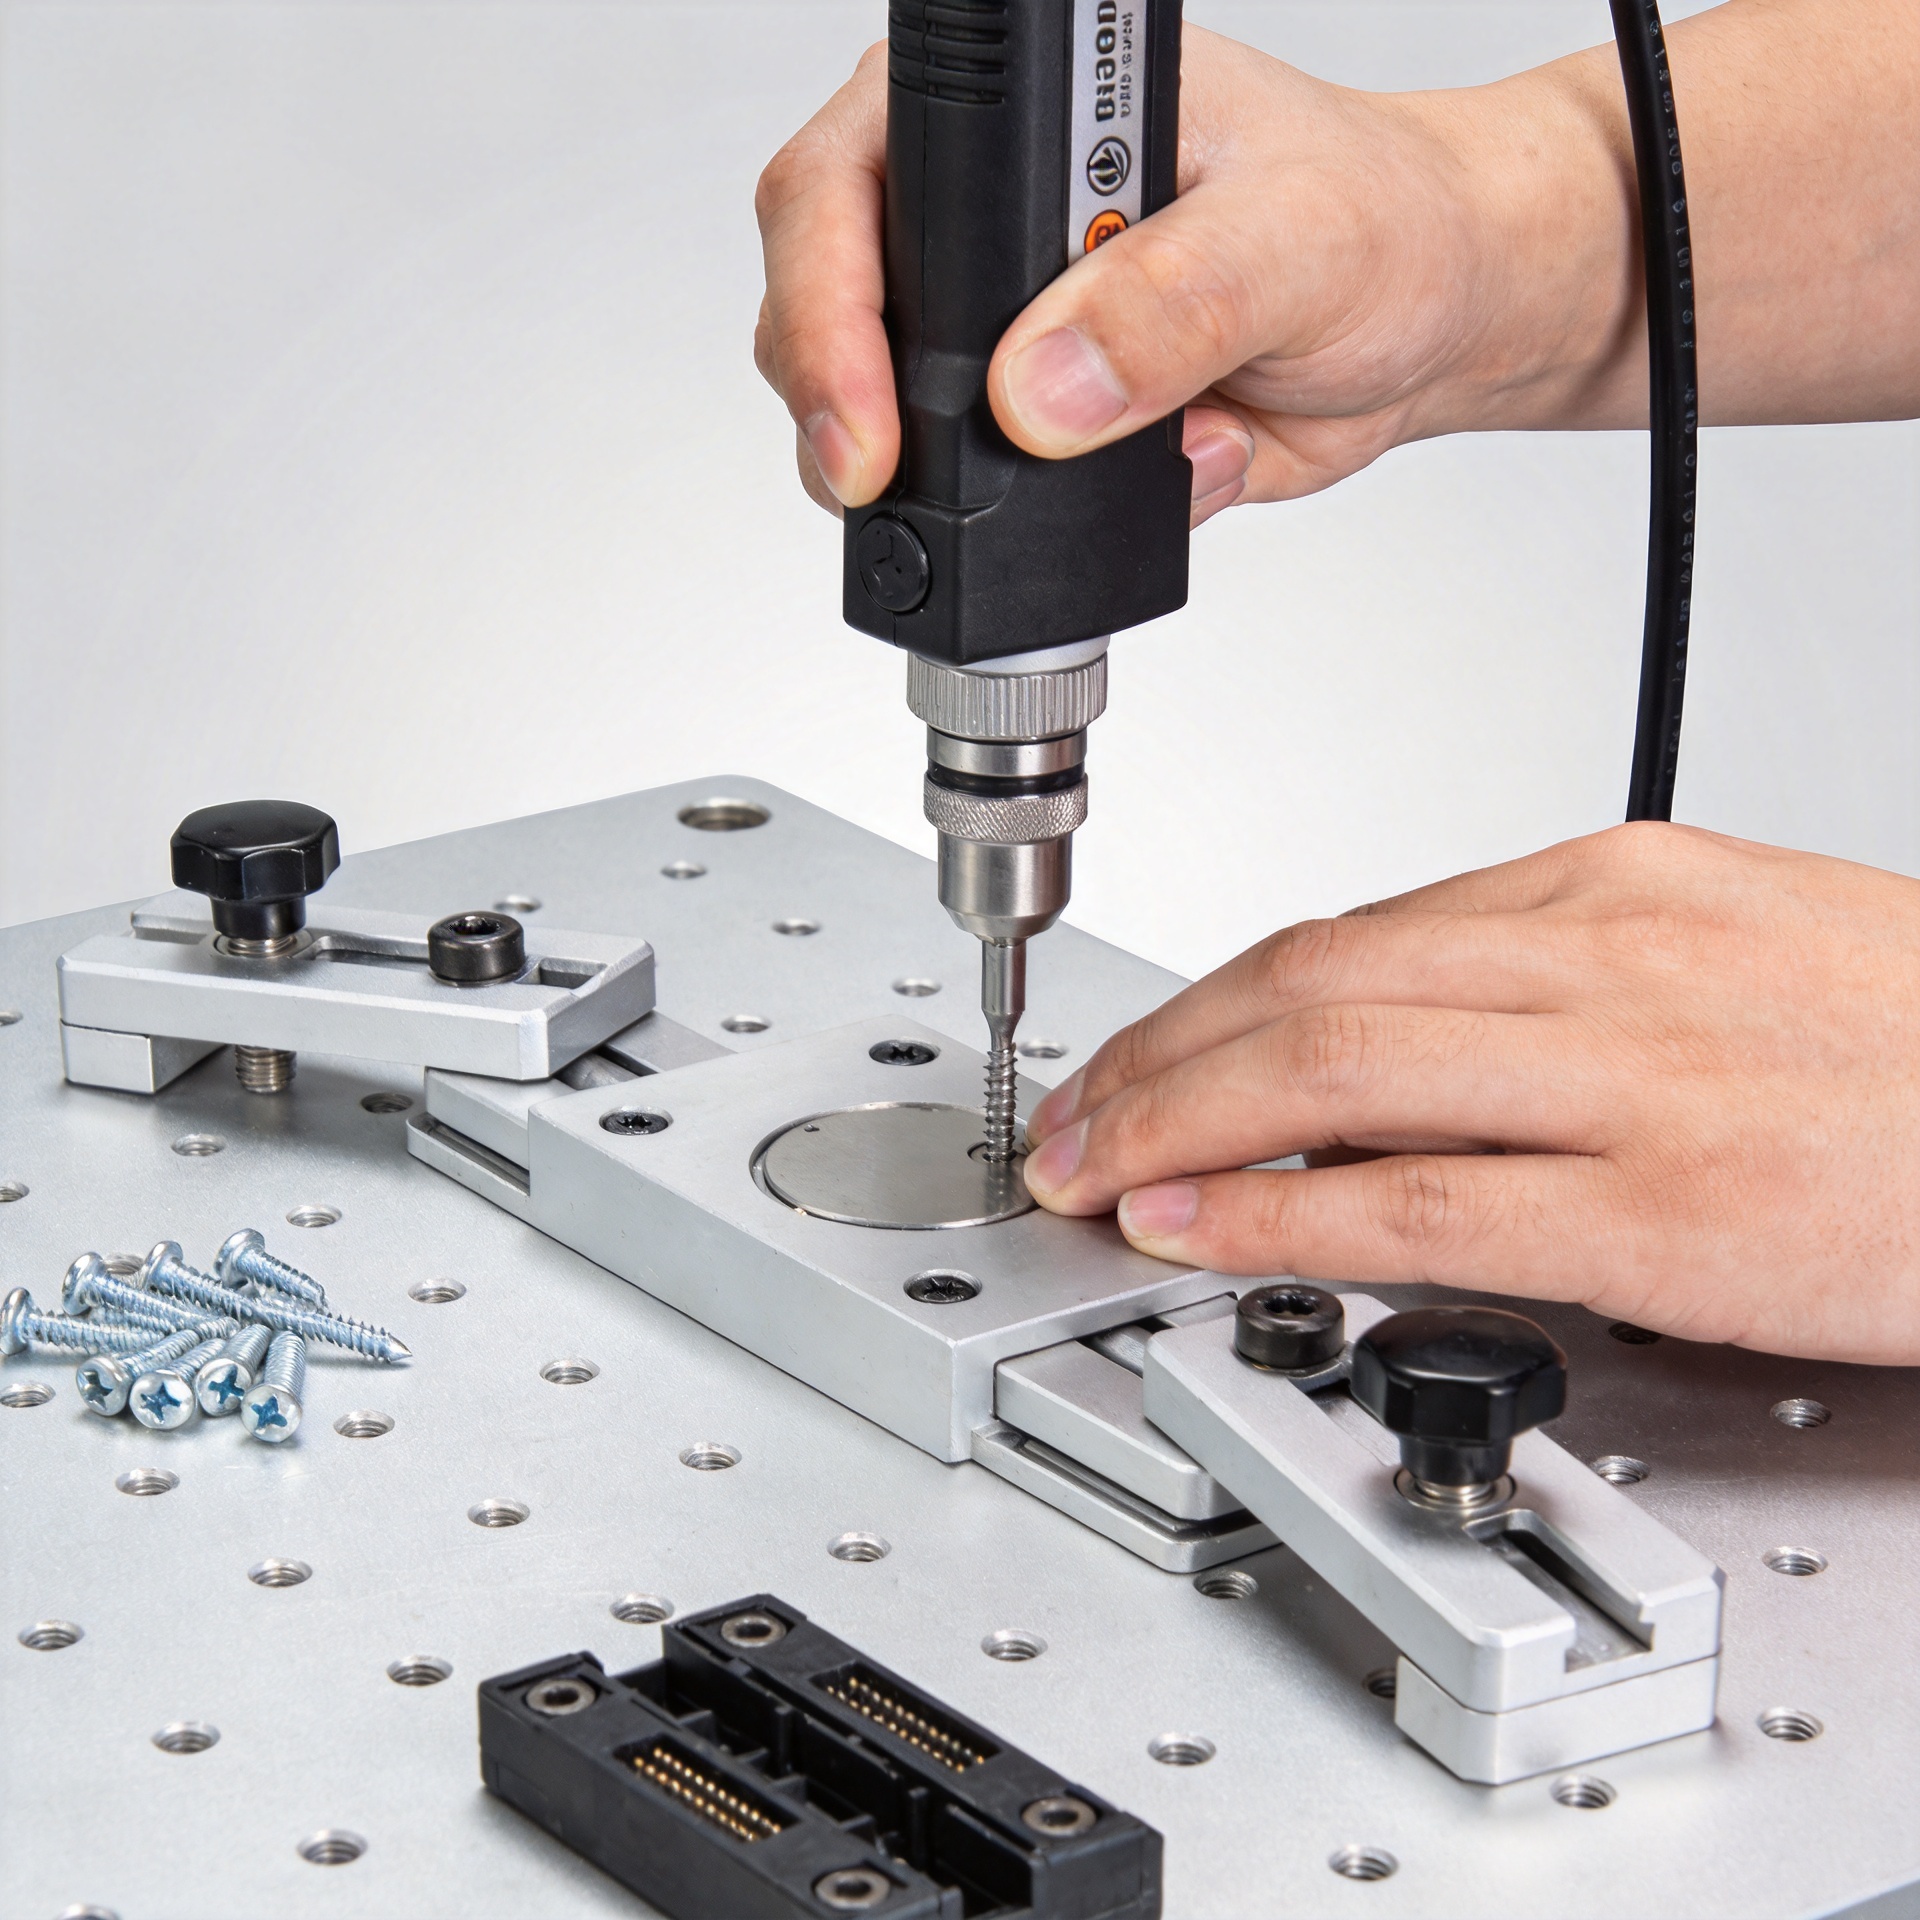
Hur kan korrekt montering av skruvar förbättra monteringskvaliteten?
I en produktionscell är en skruv lätt att overse eftersom den är liten, bekant och billig. Trots detta kan monteringen av varje skruv påverka passform, funktion, omarbete och konsekvensen i den färdiga monteringen. En fog kan se acceptabel ut vid en snabb överblick trots att den har för liten klämspänning, skadar ett motstående gänga eller bygger på en verktygsinställning som inte passar den faktiska stack-uppen. Korrekt skruvmontering omvandlar fästning från en sista-stegsåtgärd till en kontrollerad del av monteringsprocessen.
Från en monteringsgolps perspektiv är den användbara frågan inte bara: "Blev skruven åtdragen?" Utan: "Installerades rätt skruv i en förberedd fog med en kvalificerad metod och med bevis på att processen förblev under kontroll?" Svaret påverkar monteringskvaliteten långt efter att operatören flyttat vidare till nästa station.
Varför skruvmontering har så stor inverkan på monteringskvaliteten
En skruvfog fungerar genom att skapa en klämkraft mellan komponenter. Den kraften beror på mer än det värde som visas på en skruvdragare. Gängans skick, ytytan, smörjning, användning av underläppar, fogens styvhet, skruvens geometri och åtdragningshastigheten kan alla påverka sambandet mellan applicerad vridmoment och den uppnådda kraften i fogen. Därför bör ett vridmoment hämtas från aktuell ritning, teknisk specifikation eller validerad arbetsinstruktion – inte kopieras från en orelaterad montering.
När installationen är inkonsekvent kan samma skruvtyp ge olika resultat inom en och samma serie. För svag åtdragning kan leda till relativ rörelse, ljud, läckage eller lösnad vid vibration. För stark åtdragning kan skära gängan, deformera mjukare material, skada skruvhuvudet eller drivhålet eller överbelasta en komponent. Båda fallen kan bli kvalitetsproblem även om skruven i sig uppfyller sina inköpskrav.
Punkten är ännu viktigare vid repetitivt arbete. En liten variation i skruvinstallation som upprepas på hundratals enheter kan bli en mätbar orsak till omarbete, inspektionsarbete och utredning av felrapporter från fältet. Betrakta förbindelsen som ett system snarare än att bedöma skruven isolerat.
Börja med rätt skruvtyp för förbindelsen
Rätt installation börjar innan verktyget ens nuddar komponenten. Bekräfta att skruvtypen stämmer överens med materialförteckningen och förbindningens konstruktion: diameter, gängstigning, längd, huvudform, drivhål, material, beläggning och hållfasthetsklass är alla avgörande faktorer. En skruv som ser likadan ut visuellt kan ha en annan gängform eller användbar gänglängd, vilket kan påverka ingreppet eller skada den mottagande delen.
Anpassa också skruvtypen till grundmaterialet. Gängformande skruvar, maskinskruvar och självborrande skruvar följer olika installationslogik. En maskinskruv som går in i ett gängat metallhål kräver rena, kompatibla gängor och tillräckligt ingrepp. En gängformande skruv kräver den pilotfunktion och materialbeskaffenhet som anges för den aktuella processen. Om din montering använder plast, tunn plåt, belagda delar eller en förbindning som utsätts för vibrationer bör den godkända skruvtypen samt eventuell bricka, säkringsfunktion eller gängbehandling uttryckligen verifieras.
Gör delidentifiering lätt att följa vid arbetsplatsen. Separerade fack, tydliga etiketter, delskanning och första-delskontroller minskar risken för att en skruv från en närliggande process hamnar i fel fog. Många fel med blandade delar börjar med förpackning eller påfyllning, inte med själva åtdragningscykeln.
Förbered fog innan skruven drivs in
Bra skruvmontering är svårt när de sammanfogade delarna är feljusterade. Kontrollera att hålen är justerade, att gängorna är oskadade, att gränssnitten är ordentligt satta, och att eventuella nödvändiga underläppar, packningar eller mellanringar finns på plats. Främmande material, spån, beläggningsackumulering eller ett felgängat startläge kan orsaka att en skruvdrivare når önskad vridmoment utan att skapa den avsedda klämspänningen.
En enkel manuell start eller kontrollerad låghastighetsinkoppling är användbar för förbindningar som är benägna att skruvas fel. Det ger operatören möjlighet att känna om skruven börjar gå smidigt innan verktyget ökar hastigheten. Detta kan lägga till en liten extra tid i cykeln, men kan spara mer tid än att ta bort en skadad skruv från en färdig montering.
Passningen mellan verktyg och skruvhuvud är också viktig. En sliten bitskruvmejsel, en felaktig hylsa eller dålig axiell justering kan leda till att mejseln glider ut, märker skruvhuvudet eller överför sidobelastning till förbindningen. Innan en skiftstart bör du kontrollera att den valda skruvmejseln och bitskruvmejseln passar den angivna skruvtypen och når förbindningen utan att störa omgivande delar eller fästutrustning.
Styr moment, vinkel och åtdragningssekvens
Vridmomentstyrning används på många ställen eftersom den är praktisk, men vridmoment är en indirekt indikator på fogspännkraft. Friktion i gängan och under skruvhuvudet förbrukar en del av insatsen. Det innebär att samma vridmoment kan ge olika klämförstärkning om smörjning, beläggning, yttillstånd eller förspännvridmoment ändras. Håll dessa förhållanden konsekventa med den validerade processen och byt inte ut en godkänd smörjmedel eller ytbearbetning på produktionslinjen.
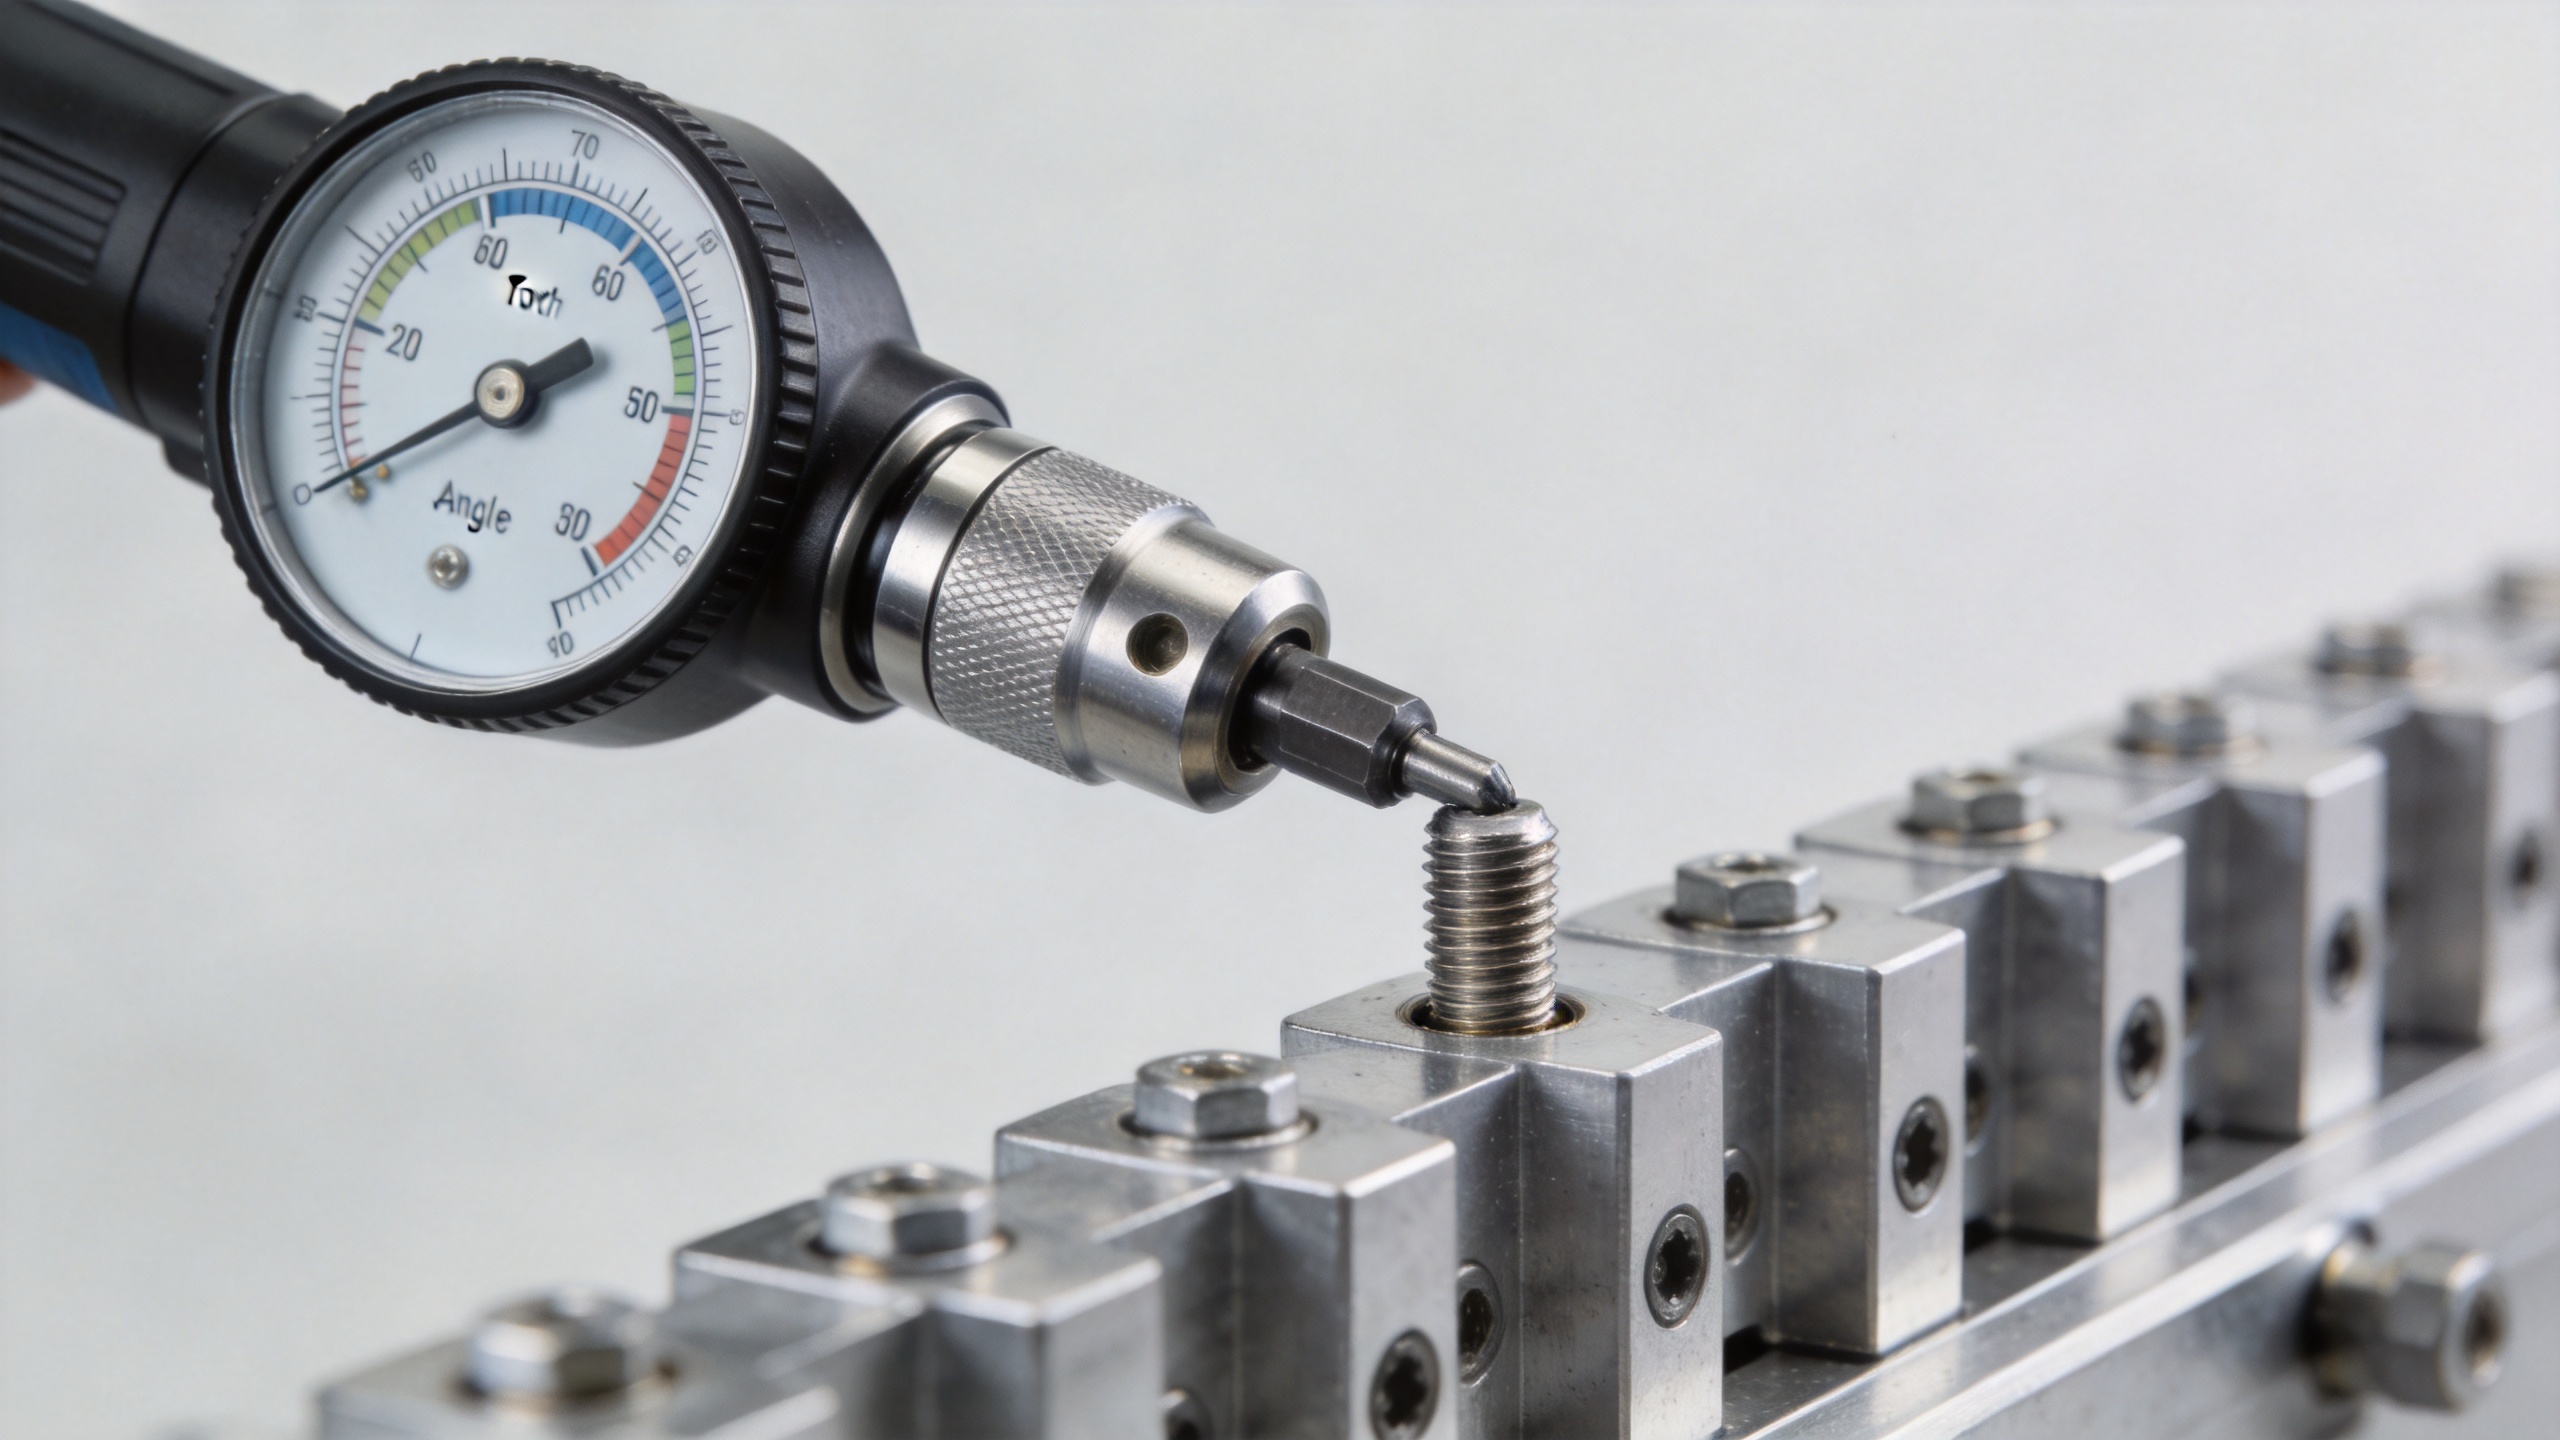
För kritiska fogar kan en kvalificerad vridmoment-och-vinkelprocess lägga till användbar information. Vridmomentkurvan visar motståndet när skruven vrider sig, medan vinkeln hjälper till att visa hur fogutvecklingen fortskrider efter att skruven har satt sig. I en lämplig process kan en ovanlig vridmoment-vinkel-signatur peka på en saknad komponent, skadad gänga, feljustering eller förändrad friktionsförhållande. Det är inte ett universellt krav för varje skruv, men det kan förstärka kontrollen där fogrisk och produktionsvolym motiverar det.
Monteringsordningen för skruvarna kräver samma nivå av uppmärksamhet. Vid montering av lock, flänsar, höljen och tätningsförband med flera skruvar krävs ofta en dokumenterad ordning och stegvis montering. Att dra åt en skruv fullständigt innan närliggande skruvar är på plats kan deformera delarna eller orsaka ojämn belastning. Operatörer bör följa den godkända monteringsordningen i stället för att välja den snabbaste vägen.
Använd lämpliga verktyg och tydliga arbetsinstruktioner
Verktyget bör vara lämpligt för det krävda vridmomentintervallet, tillgängligheten till förbandet och den valda kontrollmetoden. Ett verktyg som arbetar nära gränsen för sitt kapacitetsområde kan inte ge den upplösning som krävs för tillförlitlig monteringskvalitet. Förvara kalibreringsprotokoll, ställ in verktyget på det godkända programmet och skydda inställningarna mot oavsiktliga ändringar. Om ett verktyg byts ut ska dess effekt och tillbehör verifieras för att säkerställa att de fortfarande är lämpliga för skruvmonteringsuppgiften.
En användbar arbetsinstruktion identifierar skruvtyp, plats, verktyg eller program, målvärde och tolerans där tillämpligt, sekvens och eventuella visuella godkännandekriterier. Fotografier eller diagram kan göra orienterings- och tillvätkrav tydligare än text ensam. För automatiserade stationer kan spårbara resultat kopplade till en enhet eller en sats hjälpa kvalitetsgrupper att isolera en processändring utan att behandla varje färdigställd enhet som misstänkt.
Verifiera resultatet utan att påverka förbindelsen
Anpassa inspektionsmetoden till monteringsrisken. En visuell kontroll kan räcka för en lågkonsekvensskruv i ett hölje, medan en bärande eller vibrationskänslig förbindelse kanske kräver processdata, stickprov eller en definierad revisionsmetod. Undvik att anta att en enda torqemätning efter installationen bevisar den ursprungliga monteringsförutsättningen. Statisk friktion, sittningseffekter och den valda mätmetoden kan påverka vad den mätningen betyder.
I stället definieras verifiering innan produktionen påbörjas. Planen kan inkludera bekräftelse av första tillverkade delen, granskning av verktygsdata, periodiska provtagningar, kontroller av gängans ingrepp, visuella kontroller av saknad utrustning samt regler för undersökning av ovanliga spår. När ett problem uppstår registreras skruvtypen, partiet, fogplatsen, verktygsprogrammet, stationen eller operatören samt den observerade förutsättningen. Dessa detaljer stödjer en fokuserad korrigerande åtgärd snarare än en vag slutsats om att förbindningsdelen var "dålig".
En praktisk checklista för skruvmontering
- Bekräfta den godkända skruvtypen, mängden och fogplatsen.
- Kontrollera att sammanfogade delar, hål, gängor, brickor och gränssnitt är redo för montering.
- Använd det godkända drivverktyget, bitsen eller mutternyckeln, programmet och åtdragningssekvensen.
- Starta skruven i rät vinkel; avbryt och bedöm ovanlig motstånd istället for att tvinga fogningen.
- Använd den ingenjörsdefinierade åtdragningsmomentet eller den kvalificerade moment-vinkel-metoden.
- Slutför den specificerade visuella och processdatarelaterade verifieringen.
- Registrera undantag och karantänför misstänkta monteringsdelar enligt kontrollplanen.
Gör installationsdisciplin till en del av kvalitetssystemet
Rätt skruvmontering förbättrar monteringskvaliteten genom att göra förbindelsen återrepeterbar, inspekterbar och anpassad till dess faktiska driftsförhållanden. Målet är inte att använda högst vridmoment eller den mest avancerade verktygen överallt. Det är att använda rätt skruv, förberedd förbindelse, kontrollerad metod och proportionerlig verifiering för tillämpningen.
När inköpsgrupper, ingenjörer och produktionspersonal delar denna disciplin blir det lättare att skaffa, installera och spåra industriella skruvar. Resultatet blir en mer stabil monteringsprocess, tydligare rotorsaksanalys och färre undvikbara överraskningar vid slutkontrollen.

