 EN

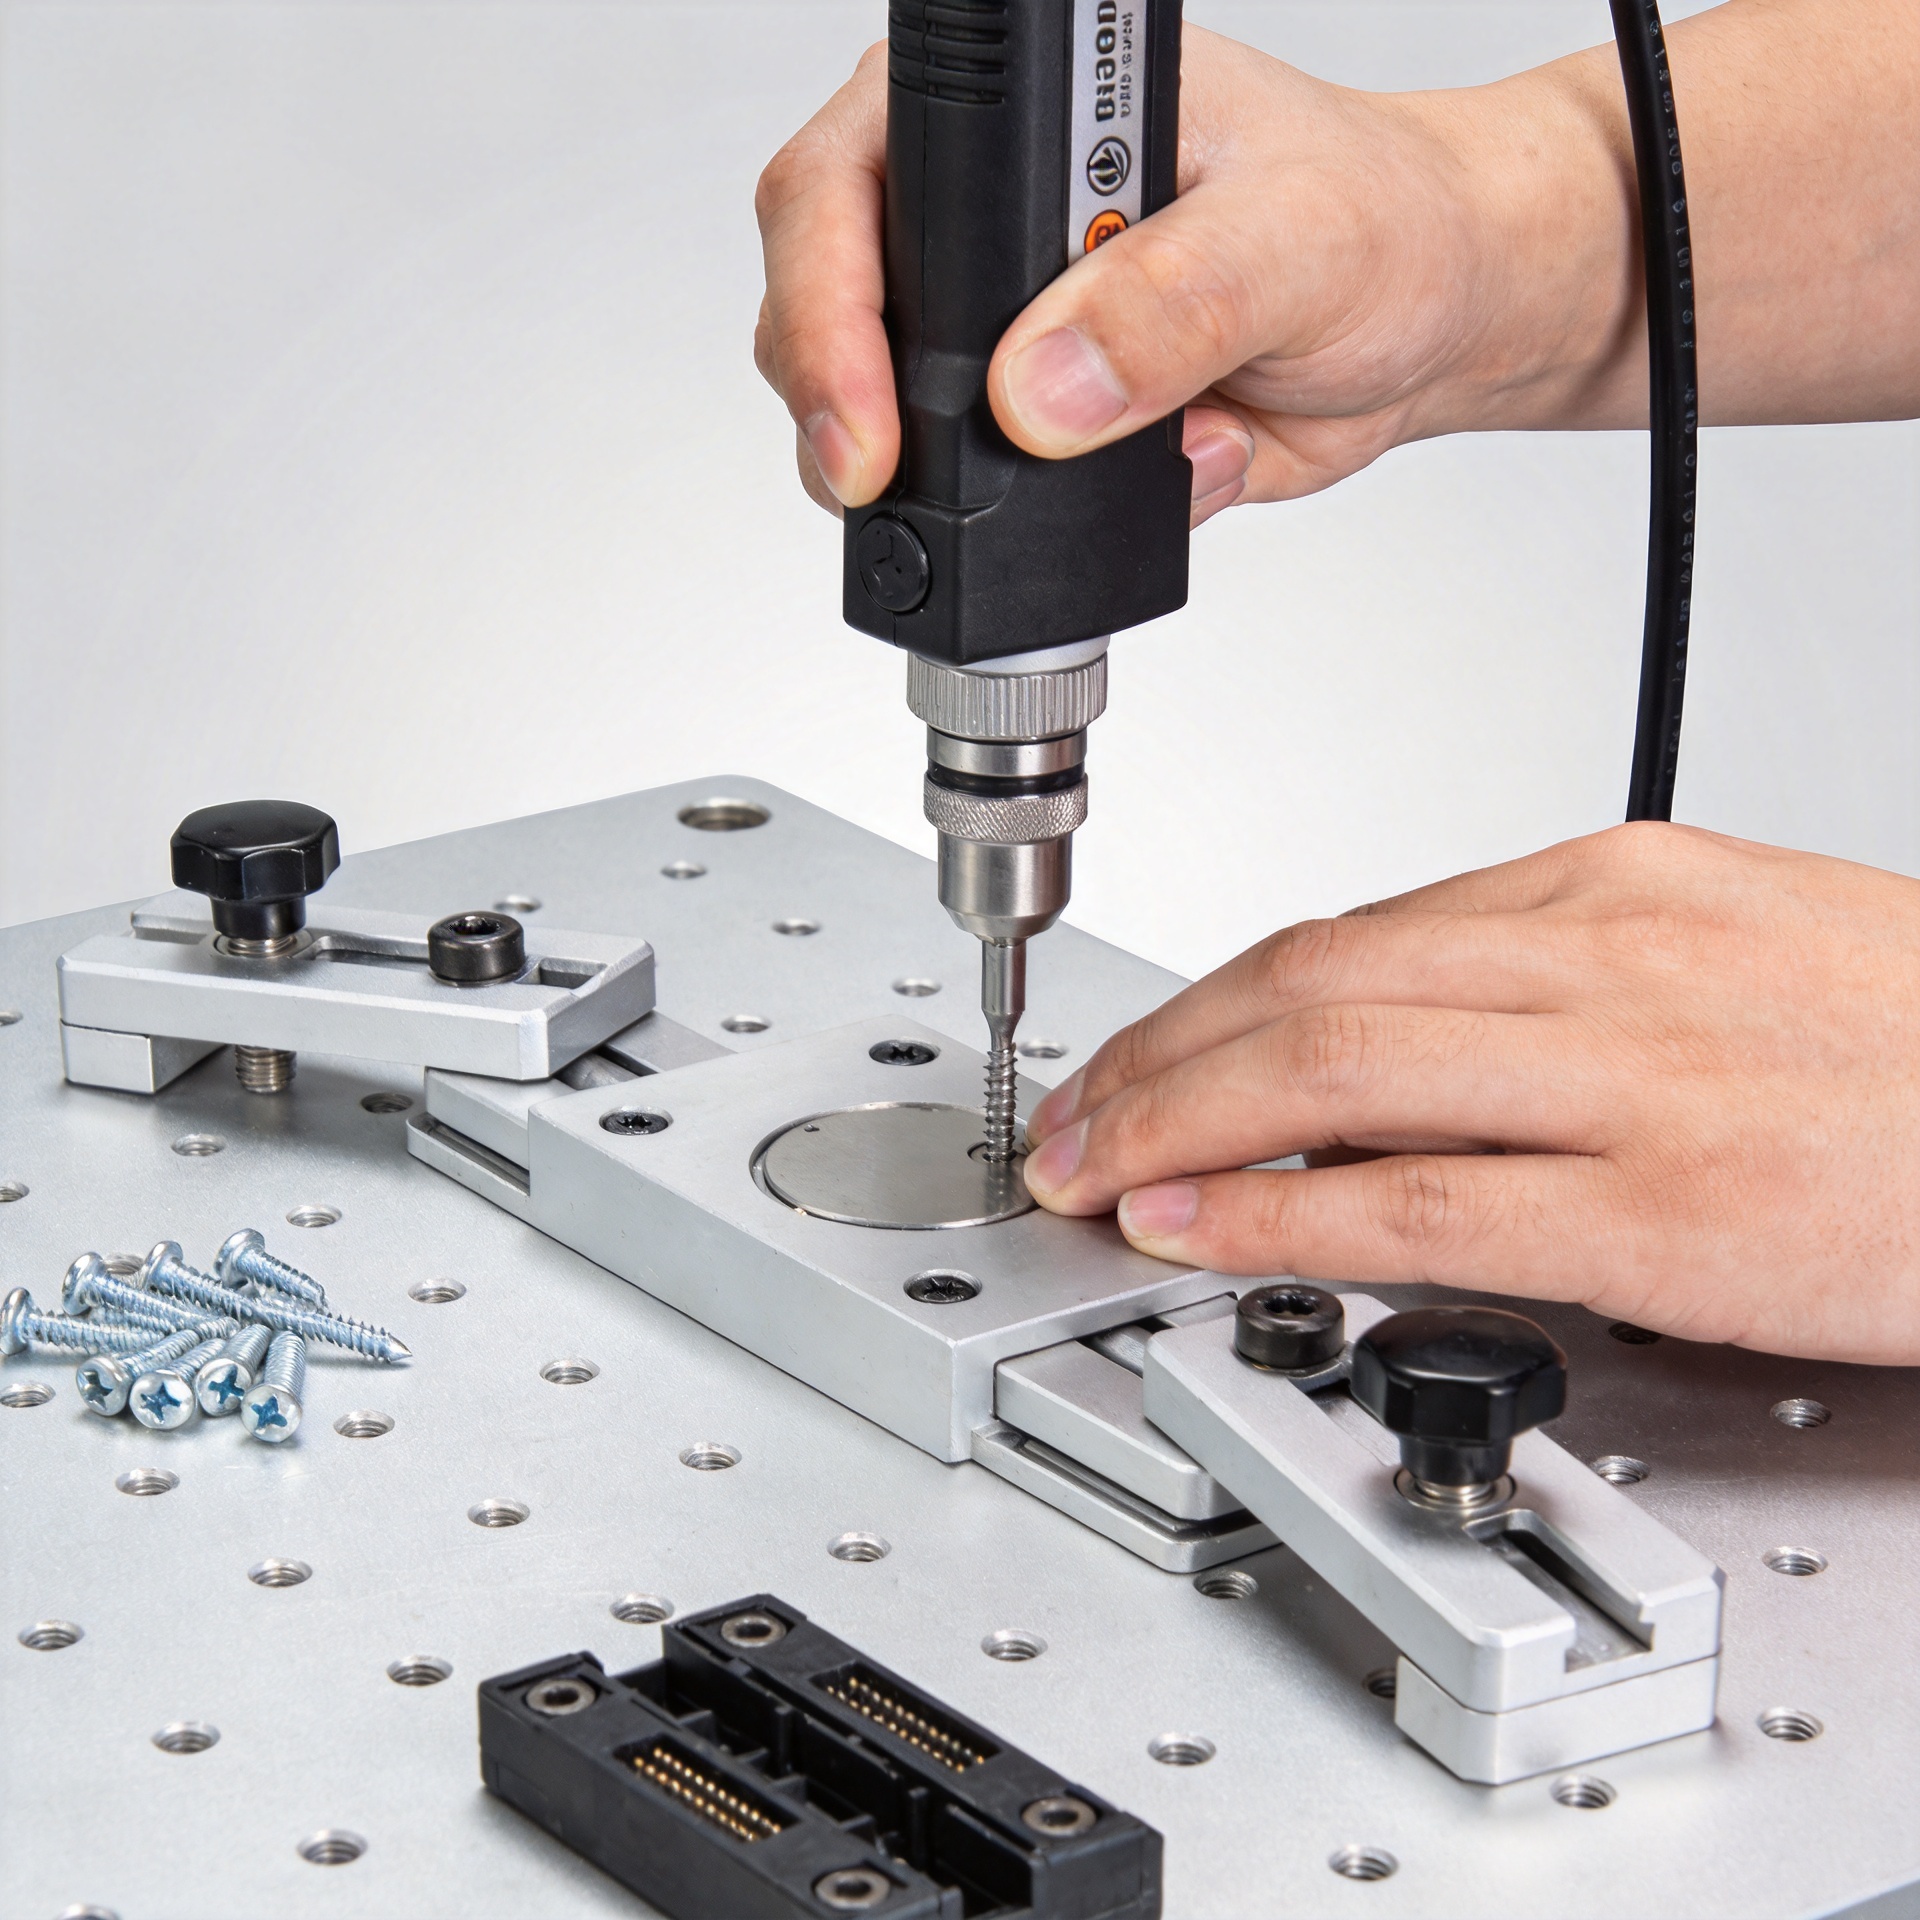
Туура винт орнотуу жыйнагын сапатын кандай жакшырта алат?
Өндүрүштүк уяда винт кичине, тааныш жана арзан болгосу менен көбүнчө көз карандысыз калат. Бирок ар бир винттын орнотулушу жыйнагын тууралыгына, функциялошунга, кайрадан иштетүүгө жана жасалган жыйнагын бирдиктүүлүгүнө таасир этет. Бириктирүүнүн көрүнүшү кабыл алынышы мүмкүн, бирок кламп жүктөмү аз болушу, жакындашкан резьба бузулушу же чындыгында стек-апка ылайык келбеген инструменттун орнотулушу мүмкүн. Туура винт орнотуу тез бириктирүүнү акыркы кадамдан жыйнагын процессине баалуу бөлүгүнө айланат.
Жыйнактын өндүрүш линиясынын башынан карасак, пайдалуу суроо — «Винт тартылганбы?» деген гана эмес. Бул: туура винт даярдалган бирикмеде орнотулганбы? Ал кандайдыр бир квалификацияланган ыкма менен жана процесстин башкаруу астында болгондугунун далили менен иштелип чыкканбы? Бул суроого берилген жооп оператор кийинки станцияга өткөндөн кийин да жыйнактын сапатына таасир этет.
Неге винт орнотуу жыйнактын сапатына ошончалык чоң таасир этет
Винт бирикмеси компоненттердин ортосунда кысуу күчүн түзүү аркылуу иштейт. Бул күч текширилген күчтүн көрсөткүчүнөн гана турат эмес. Тегеремдин абалы, беттин жөнгөлүгү, майлануу, шайба колдонуу, бирикменин катуулугу, винттын геометриясы жана айлануу тездиги — бардыгы да колдонулган бурчу күч менен бирикмеде жетишилген күчтүн ортосундагы байланышты өзгөртө алат. Ошондуктан бурчу күчтүн мааниси тиешелүү сызмадан, инженердик техникалык талаптардан же тастыкталган ишти аткаруу нускамасынан алынышы керек; ал башка бир жыйнактан көчүрүлбөшү керек.
Орнотуу бирдей эмес болгондо, бирдей винт түрү партиянын ар кайсы бөлүгүндө ар түрлүү натыйжаларга алып келет. Винтты жетишсиз тартканда салыштырмалуу кыймыл, чыңгылдак, сызат же вибрациядан кийин чачырап кетүү мүмкүн. Ашыкча тартканда резьба чачырап кетет, жумшак материал деформацияланат, башы же тартылуу ойдугу зыянга учурайт же компонентке ашыкча жүктөм түшөт. Бул шарттардын ар кайсысы винт өзүнүн сатып алуу талаптарына туура келсе да, сапат маселеси болуп калат.
Кайталанган иште бул пункт дагы да маанилүү. Жүздөгөн буюмдар боюнча винт орнотууда кичинекей айырма кайталанганда, бул кайрадан иштөөнүн, текшерүү убактысынын жана талаада кайтарылган буюмдарды изилдөөнүн өлчөмдүү баштамасы болуп калат. Винтти жалгыз гана баалоо ордуна, бириктирүүнү бүтүндөй системадай бааланыз.
Бириктирүү үчүн туура винт түрүн тандап алыңыз
Туура орнотуу, инструмент бөлүккө тийгендэн мурун башталат. Винттын түрүн материалдардын тизмеси менен жана бириктирүүнүн дизайндын талаптарына ылайык тастыктаңыз: диаметр, кадам, узундугу, баштын формасы, баштын ичиндеги оюк, материал, жабык жана чыдамдуулук классы — бардыгы маанилүү. Көрүнүшү охшош винттын резьбасы же колдонууга жарамдуу резьба узундугу башка болушу мүмкүн, бул бириктирүүнүн сапатын өзгөртөт же кабыл алуучу бөлүктү зыяндаган кылат.
Винттын түрүн негизги материалга да ылайыктаңыз. Резьба түзүүчү винттар, машиналык винттар жана өзүнчө делип өтүүчү винттар өзгөчө орнотуу логикасын талап кылат. Тиштүү металлдык оңдоо үчүн машиналык винттын таза жана үйлэшүүчү тиштерге жана жетиштүү бириктирүүгө муктажы бар. Резьба түзүүчү винт үчүн пилоттук элемент жана белгиленип койулган процесс үчүн материалдын абалы керек. Эгер сиздин бириктирүүнүз пластиктен, жуп табактан, жабык бөлүктөрдөн же вибрацияга дуушар болгон бириктирүүдөн турса, жумушка жарамдуу винт түрү жана керектелген шайба, блоктолуучу элемент же резьба иштетүүсүн тастыктоо милдеттүү.
Бөлүк идентификациясын иштөө ордуна түшүнүктүү кылып жасаңыз. Бөлүктөрдү айрым сандаарга салуу, ачык этикеткалар, бөлүктөрдү сканерлөө жана биринчи бөлүктү текшерүү аркылуу жанындагы операциядан келген винт туура эмес бирикмеде орношуунун ыктымалдыгын азайтат. Көпчүлүк аралаш бөлүктөрдүн ката-ообалдары иштөө цикли менен эмес, ошол бөлүктөрдүн ордун толтуруу же окуштуруу учурунда башталат.
Винтты кыймылдатуудан мурда бирикмени даярдаңыз
Жакындашкан бөлүктөр түз эмес орношкондо винтты жакшы орнотуу кыйын. Тыгыздалган бөлүктөрдүн тескериштери түз орношкондугун, резьбалардын зыян көрбөгөндүгүн, беттердин туура жайгашканын жана керектүү шайбалар, прокладкалар же аралыкташтардын болгондугун текшерип чыгыңыз. Сырткы заттар, чекиттер, сырлаштыруу катмары же резьбанын тескериштеринин баштапкы бузулушу винттын туура эмес тыгыздалуу шартын түзүүгө жетиштирип, винттын күчүнө жетирип берет.
Кесилген тезиске кирүүгө эң жөнөкөй кол менен баштап, же баштапкы тезиске контролдук төмөн тезиске кирүү пайдалуу. Бул операторго винт тезиске кирбей, тегиз башталганын сезүүгө мүмкүндүк берет, андан кийин гана драйвер тезиске кирет. Бул циклге бир аз убакыт кошуп, бирок жасалган бүтүрүлгөн бүтүрүлгөн бүтүрүлгөн винти алып салууга кетет убакыттын ордуна убакыт үнөмдөйт.
Инструменттин драйверге тууралыгы да маанилүү. Сызылган бит, туура эмес сокет же осьтун тууралыгынын жоктугу винттын башынан чыгып кетирип, башын белгилеп, же биржактуу жүктөмдү бириктирүүгө берет. Сменанын башында тандалган драйвер менен бит винттын белгиленген түрүнө туура келгенин, жана ал жакындагы бөлүктөрдөн же приспособлениялардан тосулбай, бириктирүүгө жететин текшерип чыгыңыз.
Торкуну, бурчту жана кыскычташтыруу иретин контролдоо
Движучунун кыймыл кыймылын жөнгө салуу ыкмасы кеңири колдонулат, анткени ал практикалык, бирок кыймыл кыймылы муундардын чыңалуусун көрсөтүүчү кыйыр көрсөткүч болуп саналат. Кылчанактын бир бөлүгүн жиптердеги жана баштын астындагы сүрүлүү пайда кылат. Бул бирдей крутящий момент майлоо, каптоо, бетинин абалы же үстөмдүк кылган крутящий момент өзгөргөндө, ар кандай чыпка күчүн пайда кылат дегенди билдирет. Бул шарттар текшерилген процесске шайкеш болушу керек жана катардагы майыштыргыч затты же аяктамаларды бекитилбеген зат менен алмаштырбашы керек.
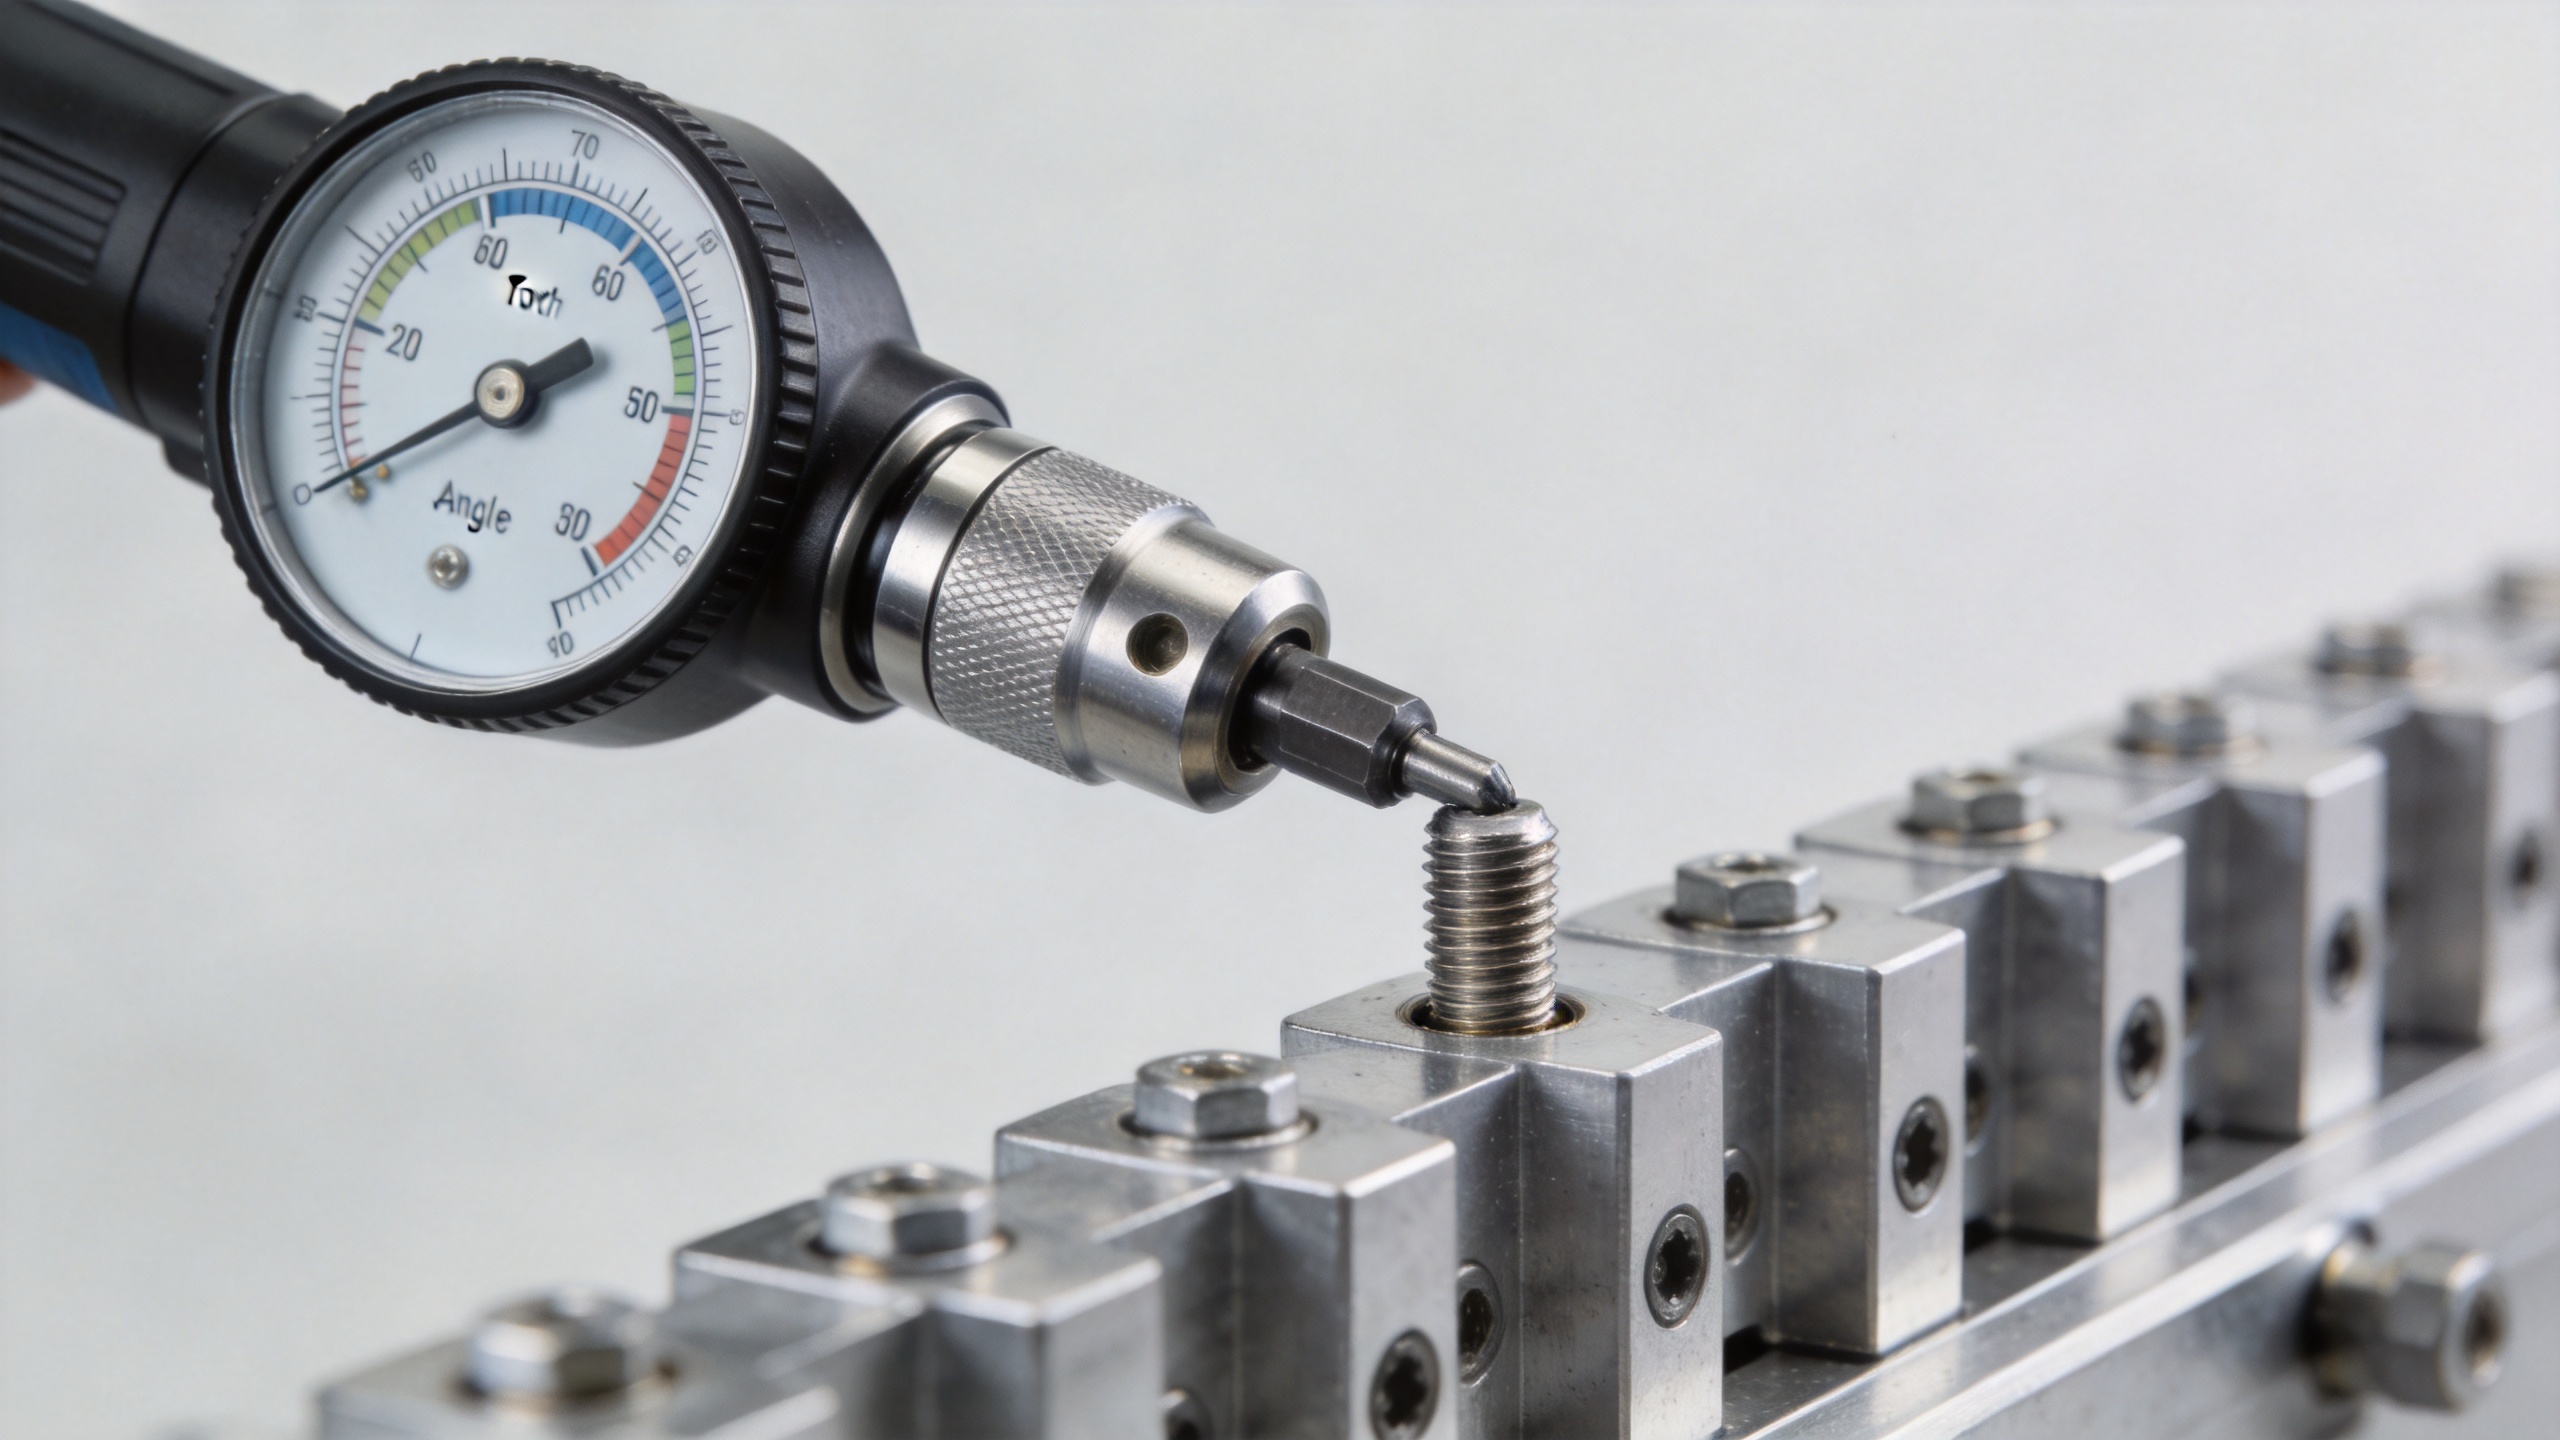
Критикалык муундар үчүн, туура иштелип чыккан крутящий момент жана бурч процесси пайдалуу маалыматтарды кошушу мүмкүн. Туруктуулуктун белгиси бурулуш курсундагы каршылыкты көрсөтөт, ал эми бурч бурмаланган соң муундардын кандай өнүгүп жатканын көрсөтөт. Ылайыктуу процессте, котормочу моменттин кадимки эмес бурчу компоненттин жоктугуна, бузулган жиптин, туура эмес жайгаштырылышына же сүрүлүү абалынын өзгөргөнүнө алып келиши мүмкүн. Бул ар бир винт үчүн жалпы талап эмес, бирок аны биргелешкен тобокелдик жана өндүрүштүн көлөмү негиз берген учурда көзөмөлдү күчөтө алат.
Кысылуу тартиби да ошондой эле көңүл бургузууга тиешелүү. Көп винттуу каптамалар, фланцтар, корпусдор жана прокладкалар менен бириктирилген туташтыктар көбүнчө документтелген тартипте жана баскычтап кысылууну талап кылат. Коңшу орундарга винттарды орнотуп, кысылганга чейин бир винтты толугу менен кысуу деталдарды бузууга же тегиз эмес жүктөм түзүүгө алып келет. Операторлор иштеген тартипті тандашпай, жарыяланган тартиптүзүүнү туташтырышы керек.
Жетиштүү инструменттерди жана ачык иштөө нускамаларын колдонуңуз
Драйвер талап кылынган диапазонго, бириктирүүгө кирүүгө жана башкаруу ыкмасына ылайык болушу керек. Инструменттин чегинде иштеген драйвер сенарлык жыйынтыкка жетүү үчүн керектүү тактыкты бербей калат. Калибрлөөнүн жазууларын сактап, инструментти жумушка жарамдуу программага орнотуп, орнотулган маанилерди кездейсоо өзгөртүүлөрдөн коргоп туруңуз. Эгер инструмент алмаштырылса, анын чыгышы жана кошумча бөлүктөрү винттарды орнотуу иши үчүн жарамдуу экендигин текшериңиз.
Пайдалуу иш боюнча нускама винт түрүн, жайгашуу орду, куралды же программаны, максатты жана керектүү учурда чегин, ишти аткаруу тартибин жана көрүнүштүк кабыл алуу критерийлерин көрсөтөт. Ориентация жана жетишилүү талаптарын тексттен гөрө көрсөтүштөр же схемалар аркылуу түшүнүктүрөт. Автоматташтырылган станциялар үчүн бирдик же партияга байланыштырылган изилдөө натыйжалары сапат тобунун ар бир бүтүрүлгөн бирдикти шүбхөлү деп эсептебей, процесс өзгөрүшүн аныктоого жардам берет.
Бириктирүүнү бузбай, натыйжаны текшерип чыгыңыз
Текшерүү ыкмасын жыйнак риски менен дал келтирүү керек. Төмөн салымдуу корпус винти үчүн көрүнүштүк текшерүү жетиштүү болушу мүмкүн, ал эми жүктү кармап турган же титрөөгө сезгич бириктирүү үчүн процесс маалыматы, үлгүлөрдү алуу же белгиленип коюлган текшерүү ыкмасы керек болушу мүмкүн. Бирден тургузулган кийинки момент окуудан баштапкы жыйнак шарты далилденген деп жоромолдоо керек эмес. Статикалык үйкүлүш, отургандык таасири жана тандалган өлчөө ыкмасы окуу маанисине таасир этет.
Ал эми өндүрүш башталганга чейин тастыктоону аныктагыла. Жоспорго биринчи өнүмдүн тастыгы, куралдын маалыматтарын текшерүү, мезгилдик үлгүлөр, резьба менен бириктирүүнү текшерүү, жетишпеген компоненттерди визуалдык текшерүү жана аномалдык ишмердиктерди изилдөө эрежелери кирет. Кандайдыр бир маселе пайда болгондо, винттын түрүн, партиясын, бириктирүүнүн орду, куралдын программасын, станцияны же операторду жана баамдалган абалды жазып алыгыла. Бул маалыматтар винт «жаман» экени деген жалпылама корутунду алып келбей, ал эми наадан түзөтүүгө негиз болот.
Практикалык винт орнотуу чек-лист
- Жарыяланган винт түрүн, санын жана бириктирүүнүн ордуна көз жүгүртүгүлө.
- Бириктирилээчү детальдар, дыркылар, резьбалар, шайбалар жана интерфейстер жыйнап коюуга даяр экенин текшерүгүлө.
- Кабыл алынган айлана куралын, битти же гайка килтини, программаны жана бекемдөөнүн тартибин колдонгүлө.
- Винти туурасынан баштагыла; бириктирүүнү күч менен бекемдөөгө аракет кылбай, таңгыч каршылыкка учурунда токтоп, абалды баамдагыла.
- Инженердик тарабынан аныкталган бекемдөө моментин же квалификацияланган момент-бурыш методун колдонгүлө.
- Көрсөтүлгөн визуалдык жана процесс маалыматтарын тастыктоону аткаргыла.
- Контролдун планына ылайык исключениелерди жазып алып, шүбхөлүү бөлүктөрдү карантинге алыңыз.
Орнотуу дисциплиналыгын сапат системасынын бөлүгү кылып кабыл алыңыз
Туура винт орнотулушу бириктирүүнүн сапатын жогорулатат, анткени бириктирүү кайталануучу, текшерилүүчү жана чыныгы иштөө шарттарына ылайык келет. Мацель — бардык жерде эң жогорку моментти колдонуу же эң татаал инструментти колдонуу эмес. Мацель — колдонууга ылайыктуу винт, даярдалган бириктирүү, контролдолгон ыкма жана пропорционалдуу текшерүүнү колдонуу.
Сатып алуу топтору, инженерлер жана өндүрүш персоналы ошол дисциплинаны бирге колдонгондо, өнөрөсөлүк винт сатып алуу, орнотуу жана издөө оңойлошот. Натыйжасында бириктирүү процесси туруктуу болот, тамыр себептерди аныктоо ачык болот жана акыркы текшерүүдө жок кылууга болгон көптөгөн тоскоолдуктар азаят.

