 EN

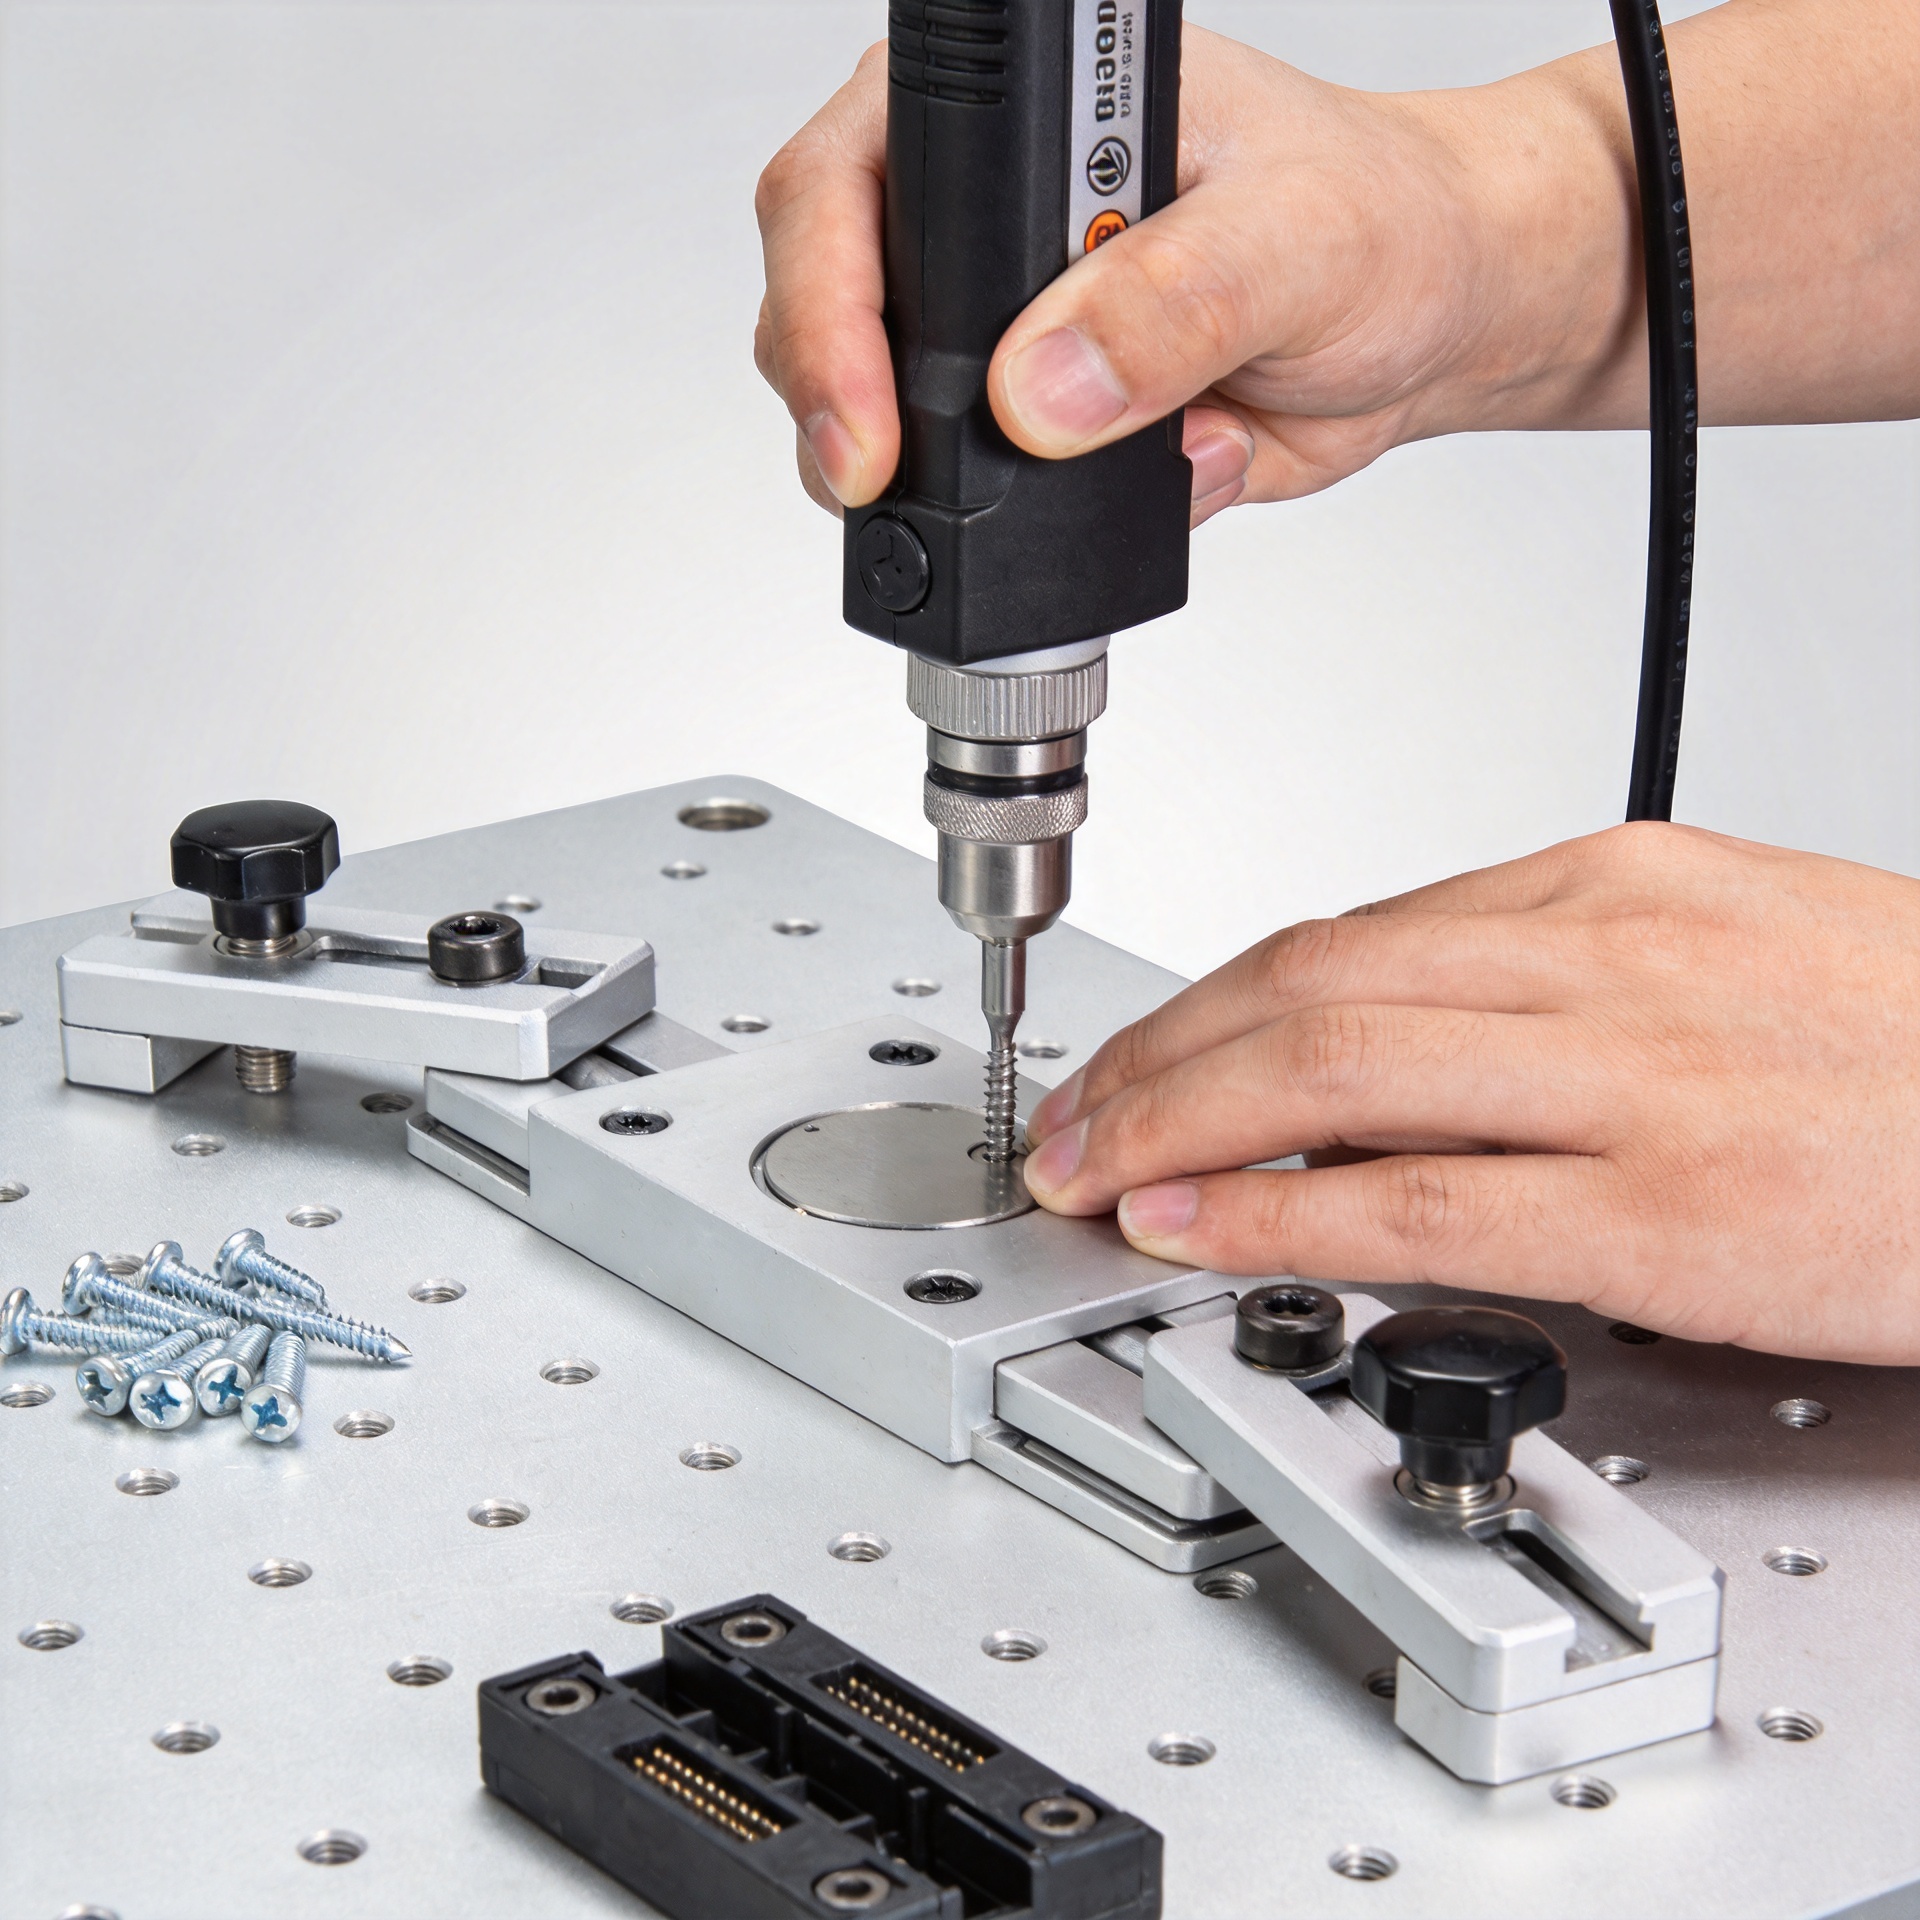
Bagaimana Pemasangan Sekrup yang Tepat Dapat Meningkatkan Kualitas Perakitan?
Dalam suatu sel produksi, sekrup mudah terlewat karena ukurannya kecil, sudah akrab, dan murah. Namun, pemasangan tiap sekrup dapat memengaruhi ketepatan pasangan, fungsi, kebutuhan pekerjaan ulang, serta konsistensi rakitan akhir. Suatu sambungan mungkin tampak dapat diterima secara sekilas, namun justru menghasilkan beban klem yang terlalu rendah, merusak ulir pasangan, atau mengandalkan pengaturan alat yang tidak sesuai dengan tumpukan aktual. Pemasangan sekrup yang tepat mengubah proses pengencangan dari tindakan langkah terakhir menjadi bagian terkendali dalam proses perakitan.
Dari sudut pandang lantai perakitan, pertanyaan yang berguna bukan sekadar, “Apakah sekrup telah dikencangkan?” Melainkan: apakah sekrup yang tepat telah dipasang pada sambungan yang telah disiapkan, dengan metode yang memenuhi syarat, serta didukung bukti bahwa proses tersebut tetap terkendali? Jawaban atas pertanyaan ini memengaruhi kualitas perakitan jauh setelah operator berpindah ke stasiun berikutnya.
Mengapa pemasangan sekrup memiliki pengaruh besar terhadap kualitas perakitan
Sambungan sekrup bekerja dengan menciptakan gaya penjepit antar komponen. Gaya tersebut bergantung pada lebih dari sekadar nilai pengaturan yang ditampilkan pada alat pengencang. Kondisi ulir, hasil permukaan, pelumasan, penggunaan washer, kekakuan sambungan, geometri sekrup, serta kecepatan pengencangan semuanya dapat mengubah hubungan antara torsi yang diberikan dan gaya yang dihasilkan pada sambungan. Oleh karena itu, nilai torsi harus berasal dari gambar teknis yang berlaku, spesifikasi teknik, atau instruksi kerja yang telah divalidasi; nilai tersebut tidak boleh disalin dari perakitan lain yang tidak terkait.
Ketika pemasangan tidak konsisten, jenis sekrup yang sama dapat menghasilkan hasil berbeda di seluruh lot. Pengencangan yang terlalu longgar dapat memungkinkan pergerakan relatif, kebisingan, kebocoran, atau pengenduran akibat getaran. Pengencangan berlebihan dapat merusak ulir, mendistorsi bahan yang lebih lunak, merusak kepala sekrup atau alur penggeraknya, atau memberi beban berlebih pada komponen. Kedua kondisi tersebut dapat menimbulkan masalah kualitas, bahkan ketika sekrup itu sendiri memenuhi spesifikasi pembeliannya.
Titik ini menjadi jauh lebih penting dalam pekerjaan berulang. Variasi kecil dalam pemasangan sekrup yang diulang pada ratusan unit dapat menjadi sumber nyata pembuatan ulang, waktu inspeksi, dan penyelidikan pengembalian dari lapangan. Perlakukan sambungan sebagai suatu sistem, bukan hanya menilai sekrup secara terpisah.
Mulailah dengan jenis sekrup yang tepat untuk sambungan tersebut
Pemasangan yang tepat dimulai sebelum alat menyentuh komponen. Pastikan jenis sekrup sesuai dengan daftar material dan desain sambungan: diameter, jarak ulir, panjang, bentuk kepala, bentuk alur pengencang, bahan, lapisan, serta kelas kekuatan—semua faktor ini penting. Sekrup yang tampak serupa secara visual bisa memiliki bentuk ulir atau panjang ulir yang dapat digunakan berbeda, yang berpotensi mengubah tingkat keterkaitan (engagement) atau merusak fitur penerima.
Sesuaikan pula jenis sekrup dengan bahan dasar. Sekrup pembentuk ulir, sekrup mesin, dan sekrup bor-diri mengikuti logika pemasangan yang berbeda. Sekrup mesin yang dimasukkan ke dalam lubang berulir pada logam memerlukan ulir yang bersih dan kompatibel serta keterkaitan (engagement) yang memadai. Sekrup pembentuk ulir memerlukan fitur panduan (pilot feature) dan kondisi bahan yang ditentukan khusus untuk proses tersebut. Jika perakitan Anda menggunakan plastik, lembaran tipis, komponen berlapis, atau sambungan yang terpapar getaran, maka jenis sekrup yang disetujui—beserta cincin penguat (washer), fitur pengunci, atau perlakuan ulir—harus diverifikasi secara eksplisit.
Memudahkan identifikasi komponen di stasiun kerja. Wadah yang terpisah, label yang jelas, pemindaian komponen, dan pemeriksaan komponen pertama mengurangi risiko sekrup dari operasi terdekat masuk ke sambungan yang salah. Banyak kesalahan pencampuran komponen berawal dari pengemasan atau pengisian ulang, bukan dari siklus pengencangan itu sendiri.
Siapkan sambungan sebelum memasang sekrup
Pemasangan sekrup yang baik menjadi sulit bila komponen yang disambung tidak sejajar. Periksa apakah lubang-lubang sejajar, ulir tidak rusak, permukaan kontak sudah duduk sempurna, serta washer, gasket, atau spacer yang diperlukan tersedia. Benda asing, burr, penumpukan lapisan pelindung, atau awal penguliran yang salah dapat menyebabkan alat pengencang mencapai torsi tanpa menghasilkan kondisi klem yang dimaksud.
Pengaktifan manual sederhana atau keterlibatan berkecepatan rendah terkendali berguna untuk sambungan yang rentan terhadap cross-threading. Hal ini memberi operator kesempatan merasakan apakah sekrup mulai masuk dengan lancar sebelum alat pengencang meningkatkan kecepatannya. Ini mungkin menambah sedikit waktu pada siklus, tetapi dapat menghemat lebih banyak waktu dibandingkan mengeluarkan sekrup rusak dari perakitan akhir.
Kesesuaian antara alat dan bagian penggerak juga penting. Ujung bit yang aus, soket yang tidak tepat, atau keselarasan aksial yang buruk dapat menyebabkan cam-out, meninggalkan bekas pada kepala sekrup, atau memberikan beban lateral pada sambungan. Sebelum pergantian shift, pastikan alat pengencang dan bit yang dipilih sesuai dengan jenis sekrup yang ditentukan serta mampu menjangkau sambungan tanpa mengganggu komponen atau perlengkapan di sekitarnya.
Kontrol torsi, sudut, dan urutan pengencangan
Pengendalian torsi banyak digunakan karena bersifat praktis, tetapi torsi merupakan indikator tidak langsung terhadap tegangan sambungan. Gesekan pada ulir dan di bawah kepala baut menghabiskan sebagian energi masukan. Artinya, torsi yang sama dapat menghasilkan gaya klem berbeda apabila pelumasan, lapisan, kondisi permukaan, atau torsi awal berubah. Jaga kondisi-kondisi tersebut konsisten dengan proses yang telah divalidasi, dan jangan gunakan pelumas atau lapisan tak tersetujui di jalur produksi.
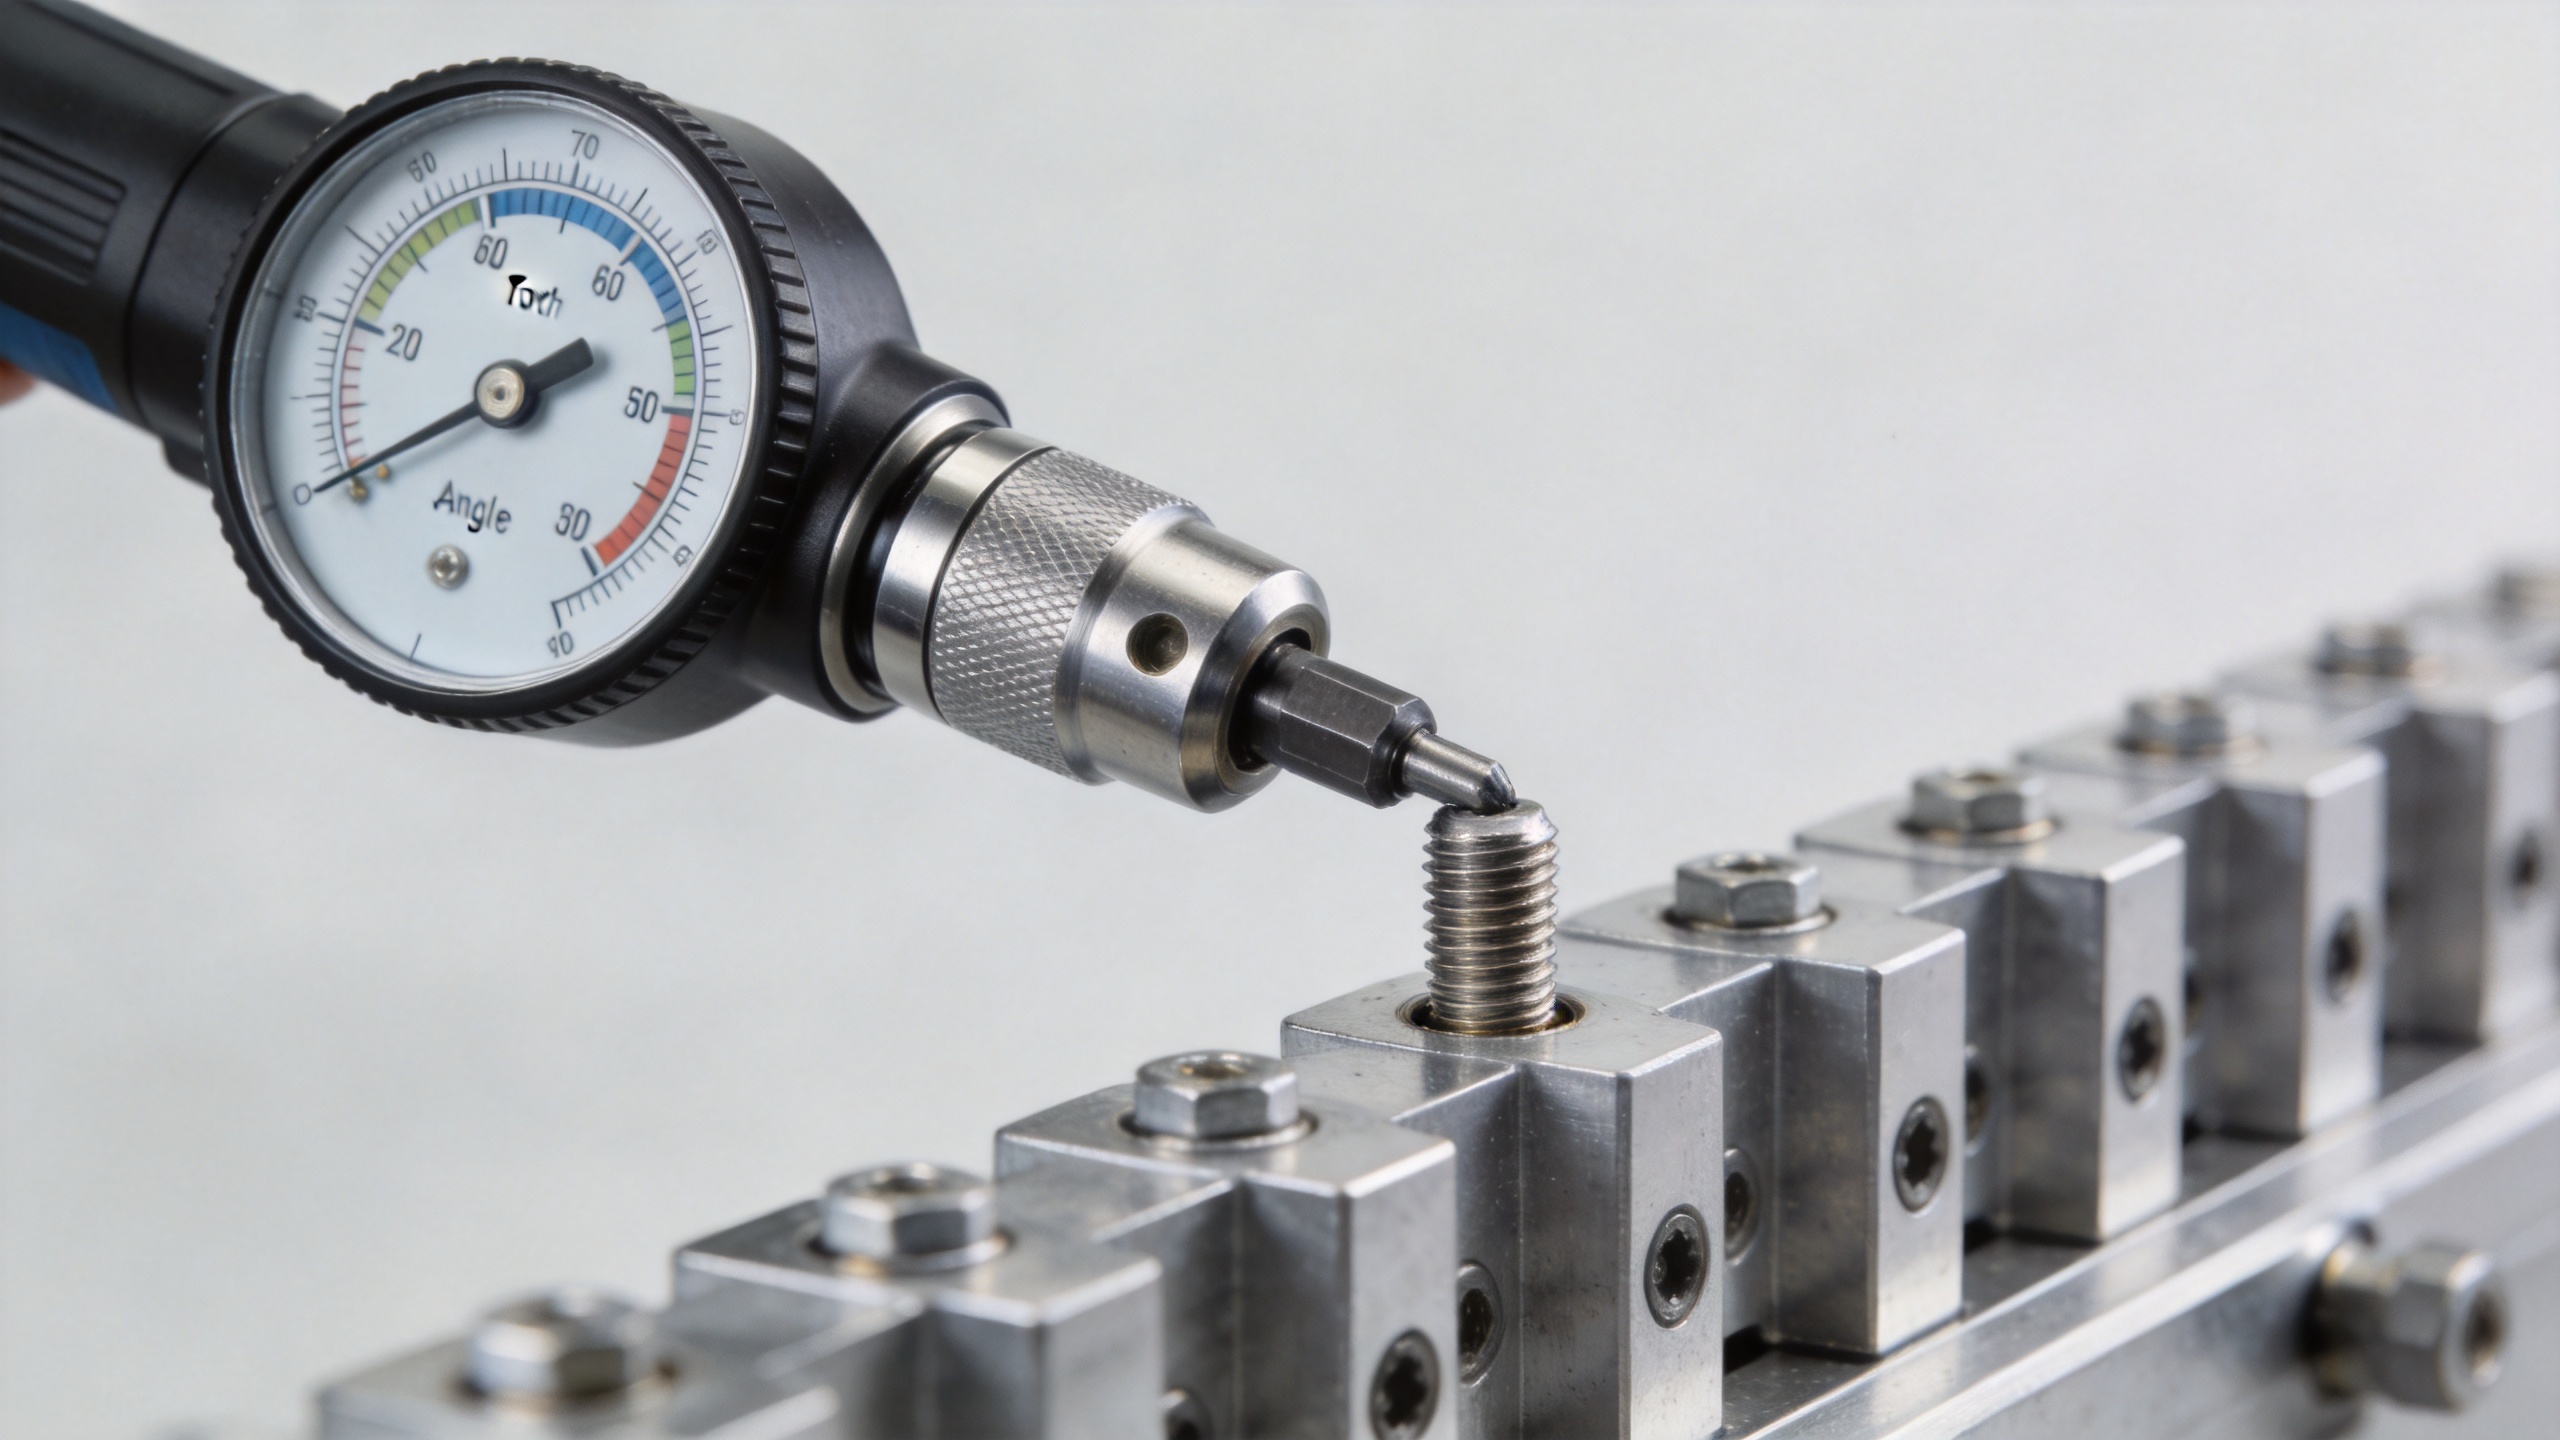
Untuk sambungan kritis, proses torsi-dan-sudut yang memenuhi syarat dapat memberikan informasi tambahan yang berguna. Kurva torsi menunjukkan hambatan saat sekrup berputar, sedangkan sudut membantu menunjukkan perkembangan sambungan setelah sekrup duduk sempurna. Dalam proses yang tepat, pola torsi-dan-sudut yang tidak biasa dapat mengindikasikan komponen hilang, ulir rusak, ketidaksejajaran, atau perubahan kondisi gesekan. Ini bukan persyaratan universal untuk setiap sekrup, namun dapat memperkuat pengendalian di mana risiko sambungan dan volume produksi membenarkannya.
Urutan pengencangan memerlukan tingkat perhatian yang sama. Tutup berbaut banyak, flensa, rumah komponen, dan sambungan berpaking sering kali memerlukan pola terdokumentasi serta pengencangan bertahap. Mengencangkan satu baut secara penuh sebelum lokasi terdekatnya terpasang dapat menyebabkan distorsi komponen atau beban tidak merata. Operator harus mengikuti urutan yang telah disetujui, bukan memilih jalur yang tampak paling cepat.
Gunakan peralatan yang memadai dan instruksi kerja yang jelas
Alat pengencang harus sesuai dengan kisaran yang dibutuhkan, akses ke sambungan, serta metode pengendalian. Alat yang beroperasi di dekat batas kemampuan kisarannya mungkin tidak memberikan resolusi yang diperlukan guna menjamin kualitas perakitan yang andal. Simpan catatan kalibrasi, atur alat ke program yang disetujui, dan lindungi pengaturan tersebut dari perubahan sembarangan. Jika suatu alat diganti, pastikan keluaran dan aksesori-nya tetap sesuai untuk tugas pemasangan sekrup.
Petunjuk kerja yang berguna mengidentifikasi jenis sekrup, lokasi, alat atau program, nilai target dan toleransi (jika berlaku), urutan pemasangan, serta kriteria penerimaan visual apa pun. Foto atau diagram dapat menjelaskan kebutuhan orientasi dan akses lebih jelas dibandingkan teks saja. Untuk stasiun otomatis, hasil yang dapat dilacak dan dikaitkan dengan unit atau batch tertentu dapat membantu tim kualitas mengisolasi perubahan proses tanpa harus mencurigai setiap unit jadi.
Verifikasi hasil tanpa mengganggu sambungan
Sesuaikan metode inspeksi dengan risiko perakitan. Pemeriksaan visual mungkin sudah cukup untuk sekrup penutup dengan dampak rendah, sedangkan sambungan yang menopang beban atau sensitif terhadap getaran mungkin memerlukan data proses, pengambilan sampel, atau metode audit yang ditetapkan. Hindari berasumsi bahwa satu kali pembacaan torsi pasca-pemasangan membuktikan kondisi perakitan awal. Gesekan statis, efek dudukan, serta metode pengukuran yang dipilih dapat memengaruhi makna pembacaan tersebut.
Alih-alih, tetapkan verifikasi sebelum produksi dimulai. Rencana tersebut dapat mencakup konfirmasi produk pertama, tinjauan data alat, pengambilan sampel berkala, pemeriksaan keterkaitan ulir, pemeriksaan visual terhadap kelengkapan komponen, serta aturan investigasi untuk jejak yang tidak normal. Ketika terjadi masalah, catat jenis sekrup, lot, lokasi sambungan, program alat, stasiun atau operator, dan kondisi yang diamati. Detail-detail tersebut mendukung perbaikan yang terfokus, bukan kesimpulan samar bahwa pengencangnya "buruk".
Daftar periksa pemasangan sekrup yang praktis
- Konfirmasi jenis sekrup yang telah disetujui, jumlahnya, dan lokasi sambungannya.
- Periksa apakah komponen pasangan, lubang, ulir, ring, serta antarmuka siap untuk perakitan.
- Gunakan driver, mata obeng atau soket, program, serta urutan pengencangan yang telah disetujui.
- Mulai memasang sekrup secara tegak lurus; berhenti dan evaluasi hambatan yang tidak biasa, alih-alih memaksakan sambungan.
- Terapkan torsi yang telah ditentukan oleh rekayasa atau metode torsi-sudut yang telah dikualifikasi.
- Lengkapi verifikasi visual dan verifikasi data proses sesuai spesifikasi.
- Catat pengecualian dan karantina perakitan yang mencurigakan sesuai dengan rencana pengendalian.
Jadikan disiplin pemasangan sebagai bagian dari sistem mutu.
Pemasangan sekrup yang tepat meningkatkan kualitas perakitan dengan menjadikan sambungan dapat diulang, dapat diperiksa, dan sesuai dengan kondisi layanan aktualnya. Tujuannya bukan menerapkan torsi tertinggi atau menggunakan alat paling rumit di setiap tempat, melainkan menggunakan sekrup yang tepat, sambungan yang telah disiapkan dengan benar, metode yang terkendali, serta verifikasi yang proporsional untuk aplikasi tertentu.
Ketika tim pembelian, insinyur, dan staf produksi sama-sama menerapkan disiplin tersebut, sekrup industri menjadi lebih mudah diperoleh, dipasang, dan dilacak. Hasilnya adalah proses perakitan yang lebih stabil, analisis akar masalah yang lebih jelas, serta kejutan yang dapat dihindari lebih sedikit pada pemeriksaan akhir.

