 EN

Sådan diagnosticerer du fejl i fastgørelsesmidler, inden de udløser udstyrsstop
En fastgørelse bliver sjældent et vedligeholdelsesproblem præcis i det øjeblik, den går i stykker. Ofte giver forbindelsen først små, observerbare signaler: en ændret kontrollinje, rust på en bæringsflade, slibningsstøv, en spræk, der ikke var til stede ved den sidste runde, eller et drejningsmomentresultat, der ikke længere stemmer overens med den godkendte monteringsregistrering. Ved at behandle disse signaler som en udløser for inspektion kan en utilsigtet udstyrstop omdannes til planlagt korrektivt arbejde.
Fra en skruemontørs synspunkt er det nyttige spørgsmål ikke blot »Er denne bolt beskadiget?« Det handler om, om forbindelsen stadig bærer belastningen som tiltænkt, om dens klemtilstand har ændret sig og om det vil medføre øget risiko at genoptage driften af udstyret. Den nedenstående diagnostiske fremgangsmåde hjælper vedligeholdelseshold med at gå fra synlig evidens til en kontrolleret beslutning.
Start med forbindelsen, ikke med den løse beslagdel
En beslagdel fungerer som en del af et forbindelsessystem: sammenstødende materialer, hullenes tilstand, underlagsskiver, låsefunktioner, overfladebehandling, påført belastning, temperatur, vibration og monteringsmetode påvirker alle resultatet. En gevindfastgørelse kan se hel ud, mens de klemte dele har sænket sig, forbindelsen har glidt eller forspændingen er faldet. Omvendt kan en mærke på hovedet være kosmetisk og ikke et tegn på et strukturelt problem.
Før du rører ved udstyret, skal du registrere udstyrets placering, leddets funktion, driftsforholdene og den godkendte specifikation, hvis den er tilgængelig. Bemærk, om leddet er sikkerhedskritisk, bærende, trykbelastet, beskyttet eller placeret tæt på en roterende komponent. Sammenlign derefter med en kendt god placering, hvor belastningen og monteringen er identiske. Denne sammenligning afslører ofte en ændret spalte, en roteret møtrik eller en forskydet skive hurtigere end en isoleret visuel inspektion.
Brug en inspektionsrutine med tre gennemgange
Gennemgang 1: Søg efter bevægelse og tab af klemkraft
Start med tegn på, at leddet har bevæget sig. Forkerte justeringer af momentstreger eller kontrollinjer, polerede kontaktflader, rødbrune eller mørke fretting-affaldsstoffer, ovaliserede huller og en skive, der har flyttet sig fra sin oprindelige position, kræver alle opmærksomhed. På malet udstyr kan en revnet malingsskive rundt om en skruedæksel eller en møtrik være et nyttigt spor, men det er kun et spor; verificer det ved hjælp af leddets geometri og vedligeholdelseshistorik.
Stram ikke fastgørelsen med det samme blot fordi en markering har flyttet sig. Dokumentér først tilstanden og identificer den specificerede verifikationsmetode. Drejmoment er en indirekte indikator for klemmestanden, og at tilføje drejmoment uden at forstå årsagen kan skjule et problem såsom indtrykning, leddets glidning, beskadigede gevind eller forkert samling.
Gennemgang 2: Inspectér korrosion, varme og overfladebeskadigelse
Korrosion er mere end et udseendemæssigt problem, når den påvirker bæreflader, gevind eller skaftet. Undersøg nøje steder, hvor vand kan opholde sig: under hoveder og skiver, ved gevindafslutning, omkring flanger og i sprækker mellem forskellige metaller. Hvide aflejringer på belagte komponenter, rustudblødning fra en forbindelseslinje, pitting, belægningsløsning eller fastlåste gevind kan ændre friktionen og mindske konsekvensen af en senere drejmomentkontrol.
Søg også efter varmediskolorering, blødgjorte ikke-metalliske sikringselementer, beskadigede belægninger eller rester af smøremidler og procesvæsker. En rustfrit beslag anvendes i en fugtig eller kemisk aktiv miljø, kræver stadig en kompatibilitetsvurdering med det tilsvarende materiale og den anvendte væske. Farven alene fastslår ikke fejltypen, så kombiner observationen med udstyrets temperatur, rengøringsfrekvens og eksponeringshistorik.
Test 3: Tjek efter deformation og træthedsindikatorer
Inspekter skaftet, overgangen mellem hoved og skaft, de første indgribende gevindtråde samt gevindafslutningen. Indsnævring, bukket beslag, afrundede drivflader, beskadigede gevindtråde eller en møtrik, der løber usædvanligt frit, kan tyde på overbelastning, monteringsbeskadigelse eller gentagne bevægelser. Når der allerede er sket et brud, kan en relativt flad overflade med lidt indsnævring være konsistent med træthed, men en kvalificeret fejlanalyse er påkrævet, før der fastlægges en rodårsag.
Gængrodder kræver særlig opmærksomhed ved cyklisk belastning. Tekniske fejlsøgningsundersøgelser har dokumenteret udmattelsesrevner, der starter ved gængrodder, hvor korrosion, svingninger og utilstrækkelig forspænding kombineres. Det betyder ikke, at hver korroderet forbindelse er ved at brække sammen; det betyder, at inspektionen skal tage den samlede tilstand i betragtning i stedet for at behandle rust, vibration og momenttab som adskilte problemer.
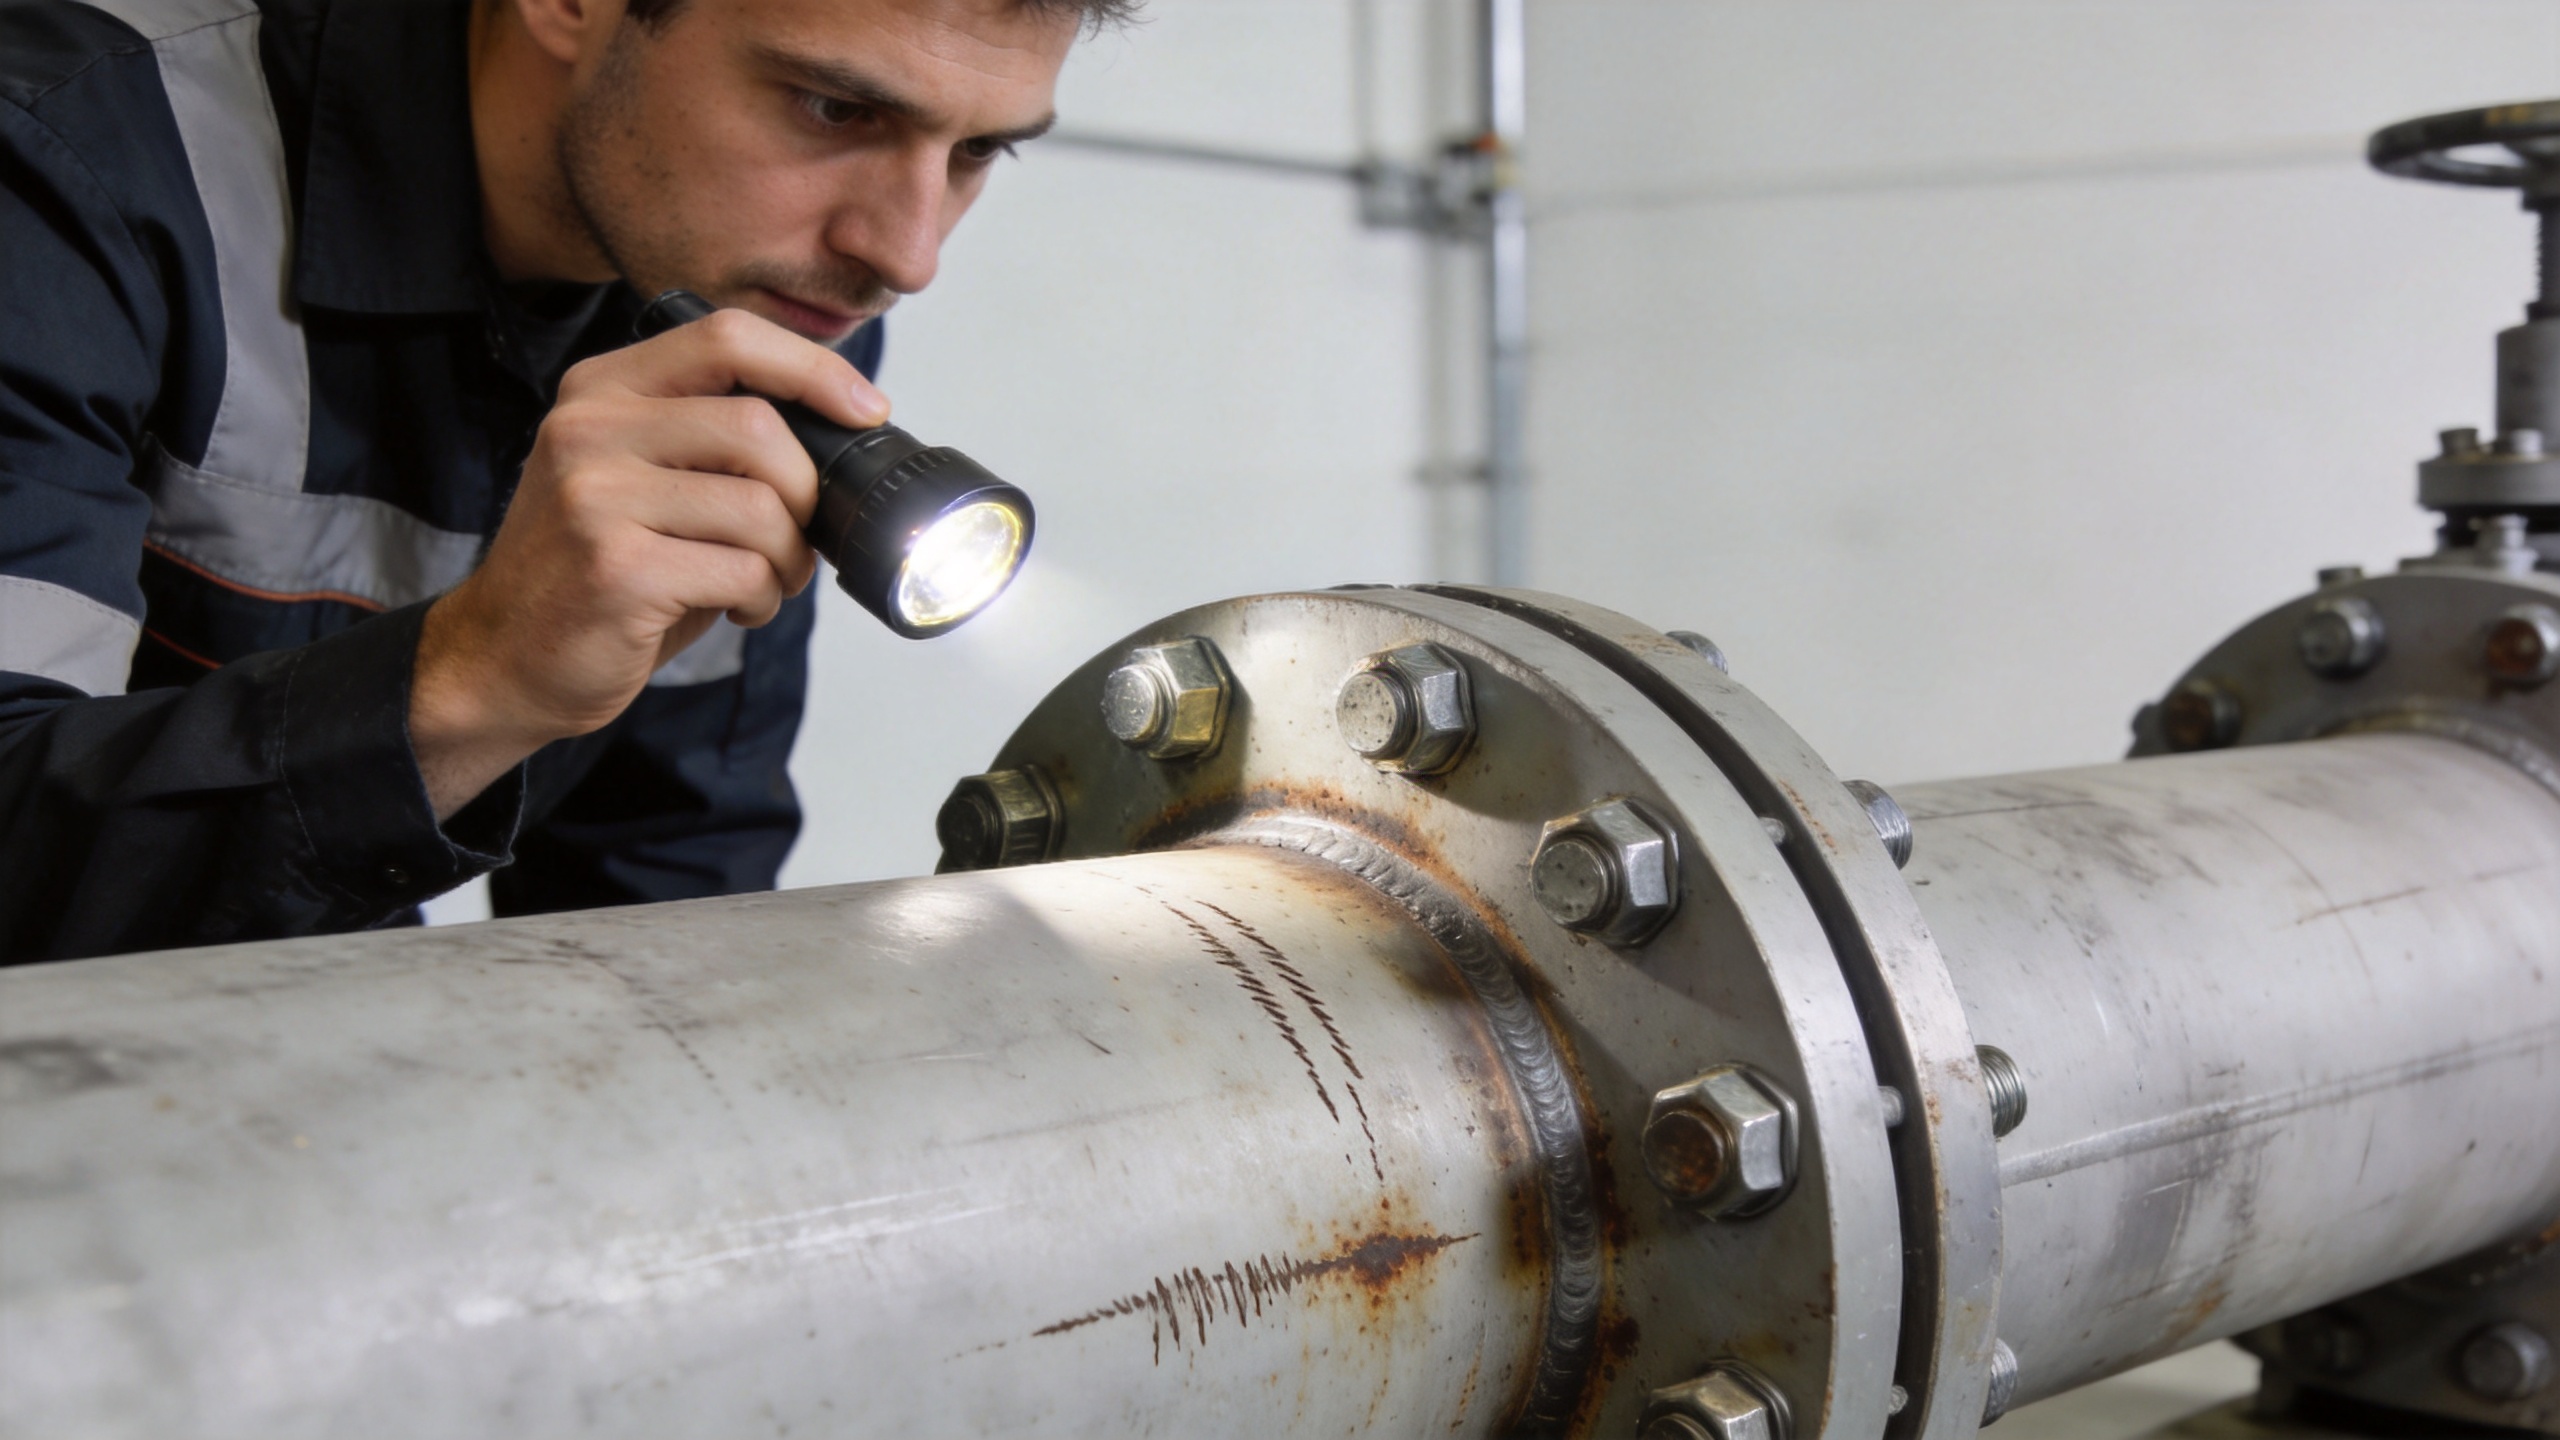
Match symptomet med den næste handling
| Hvad du observerer | Hvad det kan indikere | Kontrolleret næste handling |
|---|---|---|
| Mærkerne for bevægelse er ikke længere justeret | Relativ rotation eller forbindelsessænkning | Dokumentér forskydningen; sammenlign med en tilsvarende forbindelse; verificér ved hjælp af den godkendte fremgangsmåde. |
| Fretting-affald eller polerede kontaktflader | Mikrobewægelse ved kontaktgrænsen | Tjek belastningsstien, hullenes tilstand, klemfladerne og vibrationseksponeringen, inden der genstrammes. |
| Rustudblødning, pitting eller mangel på belægning | Miljøpåvirkning eller fanget fugt | Vurder materialekompatibilitet, beskyttende overfladebehandling og om tråde eller ledeflader skal udskiftes. |
| Beskadigede tråde eller afrundede drivfunktioner | For høj momentpåvirkning, forkert indskruning eller uegnede monteringsværktøjer | Tag fra drift, når det er tilladt; inspicer tilsvarende tråde og monteringskontroller. |
| Revne, buet skaft eller synlig strækning | Overbelastnings- eller udmattelsesrelateret skade | Eskaler samlingen; undgå genbrug og gennemgå belastningstilfældet før udskiftning. |
Verificer uden at skabe et andet problem
Verifikation kræver en godkendt arbejdsanvisning. For nogle samlinger kan det indebære en momentkontrol udført under definerede betingelser; for andre kan det kræve måling af længdeændring, ultralydsmetoder, direkte trækningsindikatorer eller en kontrolleret fjernelse og udskiftning. Den rigtige metode afhænger af samlingens konstruktion og sikkerhedsklassificering. A mekanisk fastgørelsesmiddel i en letbelastet indkapsling kræver ikke samme eskaleringssti som én i et drivsystem, en trykgrænse eller en strukturel ramme.
Hold inspektionsprotokollen praktisk: komponent-ID, placering, symptomer, fotos hvor tilladt, status for vidne-mærkning, miljømæssig dokumentation, verifikationsresultat, korrigerende handling og årsagen til eventuel udskiftning. Dette skaber en tendenslinje. Hvis flere forbindelser på samme anlæg viser samme mønster, kan årsagen ligge i vibration, termisk cyklus, adgangsbegrænsninger, værktøjskalibrering eller en specifikationsmismatch frem for i én isoleret fastgørelse.
Når udskiftning er den sikrere beslutning
Udskift i stedet for genbrug af fastgørelseskomponenter, når de er revnet, synligt strakt, trådskadede, kraftigt korroderede på kritiske overflader eller fjernet fra en anvendelse, hvis procedure kræver nye fastgørelseskomponenter. Brug den godkendte kvalitet, dimensioner, overfladebehandling, låsemetode og smøringstilstand. A tilpasset Fæstningsmiddel skal kontrolleres mod tegningsrevisionen og de gældende tolerancer, inden den indføres i en reparation; en dimensionel uoverensstemmelse kan skabe et monteringsproblem, selv når den nominelle betegnelse ser ud til at være lignende.
Der er også en planlægningsafvejning. At opbevare store mængder af hver reparatoriskomponent kan sænke stykprisen, men det kan øge eksponeringen for forældede specifikationer eller blandede partier. For udstyr med ændrende design kan kontrollerede, mindre genopfyldninger og sporbare partier ofte være mere nyttige end et stort lager, der ikke længere svarer til den aktuelle tegning.
En kort feltkontrolliste for hver mistænkt skrueforbindelse
Brug de samme spørgsmål for hver mistænkt fastener således at en inspektionsrute frembringer sammenlignelige registreringer. Er fastener identificeret efter placering og tegningsreference? Har denne fastener flyttet sig i forhold til dens reference-mærke? Viser fastener korrosion på en bærende overflade, beskadigelse af gevind eller tegn på gnidning? Er fastener placeret i en vibrations-, termisk cyklus- eller fugtbelastet zone, hvilket ændrer intervallet for gennemgang?
For en gevindfastgørelse , kontroller både den synlige trådtilstand og de første indgrebende tråde, og sammenlign derefter den godkendte monteringsforudsætning med den nuværende forbindelse. Registrer, om gevindfastgørelse kan verificeres ved den specificerede metode i stedet for at improvisere en drejningsmomentværdi. Hvor en mekanisk fastgørelsesmiddel forbinder forskellige materialer, undersøges skiven, hullens kant og de klemte overflader som én enkelt konstatering. En mekanisk fastgørelsesmiddel er kun lige så pålidelig som den forbindelsesstak, den holder sammen.
For hver rustfrit beslag , notér miljøet og det tilstødende materiale, inden du beslutter, at discolorering er uskadelig. En rustfrit beslag skal vurderes ud fra driftskompatibilitet, ikke blot ud fra udseende. Hvis en tilpasset Fæstningsmiddel er specificeret, verificeres revision, dimensioner og sporbarehed før udskiftning. Gør det samme for enhver tilpasset Fæstningsmiddel , der afviger fra standardlager. Denne disciplinerede rækkefølge holder fastener , forbindelsen og vedligeholdelsesbeslutningen sammen.
Indbyg tidlig advarsel i rutinemæssig vedligeholdelse
Det mest effektive diagnoseprogram venter ikke på, at en skrue eller bolt går i stykker. Tilføj kritiske forbindelser til rutebaserede inspektioner, definer, hvad der er »normalt«, ved hjælp af fotos eller reference-mærker, og planlæg en gennemgang efter begivenheder, der ændrer belastningen: et stød, en procesforstyrrelse, en reparation, en temperaturafvigelse eller gentagne vibrationssignaler. Under idriftsættelse og efter større vedligeholdelsesarbejde skal den oprindelige tilstand registreres, så senere ændringer nemmere kan identificeres.
I praksis er en skrue- eller boltinspektion ikke blot en optælling af hoveder. Den er en gennemgang af forbindelsens tilstand. Bekræft først belastningen og driftsmiljøet, inspicer derefter for bevægelse, korrosion og deformation, og verificer til sidst fundet med den godkendte metode. Denne rækkefølge giver et vedligeholdelsesteam et tydeligt grundlag for at overvåge, reparere eller eskalere, inden en udstyrsstop bliver den første advarsel.

