 EN

Как диагностировать отказ крепёжного элемента до того, как он вызовет остановку оборудования
Крепежный элемент редко становится проблемой технического обслуживания в тот самый момент, когда он ломается. Чаще всего соединение сначала подаёт небольшие, заметные сигналы: изменение контрольной метки, ржавчина на опорной поверхности, износная пыль, зазор, отсутствовавший при предыдущем осмотре, или результат измерения крутящего момента, не совпадающий с утверждённой записью сборки. Рассмотрение таких сигналов как триггера для осмотра позволяет превратить незапланированный простой оборудования в запланированную корректирующую работу.
С точки зрения инженера по подбору крепёжных изделий полезный вопрос заключается не просто в том, «повреждён ли этот болт?», а в том, продолжает ли соединение воспринимать нагрузку так, как это было задумано, изменилось ли его зажимное состояние и повышает ли возврат оборудования в эксплуатацию уровень риска. Приведённый ниже диагностический путь помогает бригадам технического обслуживания перейти от видимых признаков к обоснованному решению.
Начинайте с соединения, а не с ослабленного крепёжного элемента
Крепёжный элемент функционирует как часть системы соединения: совместимость материалов, состояние отверстий, шайбы, элементы фиксации, отделка поверхностей, приложенная нагрузка, температура, вибрация и метод установки — всё это влияет на результат. Болт резьбовой крепёж может выглядеть неповреждённым, в то время как зажимаемые детали осели, соединение сместилось или предварительное натяжение уменьшилось. Напротив, след на головке болта может быть чисто косметическим, а не признаком структурной проблемы.
Перед прикосновением к оборудованию зафиксируйте его местоположение, функцию соединения, рабочее состояние и утверждённую спецификацию, если она имеется. Отметьте, является ли соединение критичным для безопасности, несущим нагрузку, герметичным под давлением, защищённым ограждением или расположенным вблизи вращающегося элемента. Затем сравните его с известным исправным соединением, где условия эксплуатации и сборки идентичны. Такое сравнение зачастую выявляет изменённый зазор, повёрнутую гайку или смещённую шайбу быстрее, чем изолированная визуальная проверка.
Используйте трёхэтапную процедуру осмотра
Этап 1: Поиск признаков перемещения и потери зажимного усилия
Начните с выявления свидетельств перемещения соединения. Обратите внимание на несоосные полосы контроля затяжки или метки совмещения, отполированные контактные поверхности, ржаво-коричневые или тёмные продукты фреттинга, овальные отверстия и шайбы, сместившиеся с исходного посадочного места. На окрашенных сборках трещина в кольце краски вокруг головки болта или гайки может служить полезной подсказкой, однако это лишь косвенный признак; подтвердите его анализом геометрии соединения и истории технического обслуживания.
Не затягивайте крепёжный элемент немедленно только потому, что метка сместилась. Сначала зафиксируйте состояние и определите указанный метод проверки. Момент затяжки — косвенный показатель состояния зажима; добавление момента без понимания причины может скрыть проблему, такую как вдавливание, проскальзывание соединения, повреждение резьбы или неправильная последовательность сборки.
Проверка 2: Осмотр на наличие коррозии, следов нагрева и поверхностных повреждений
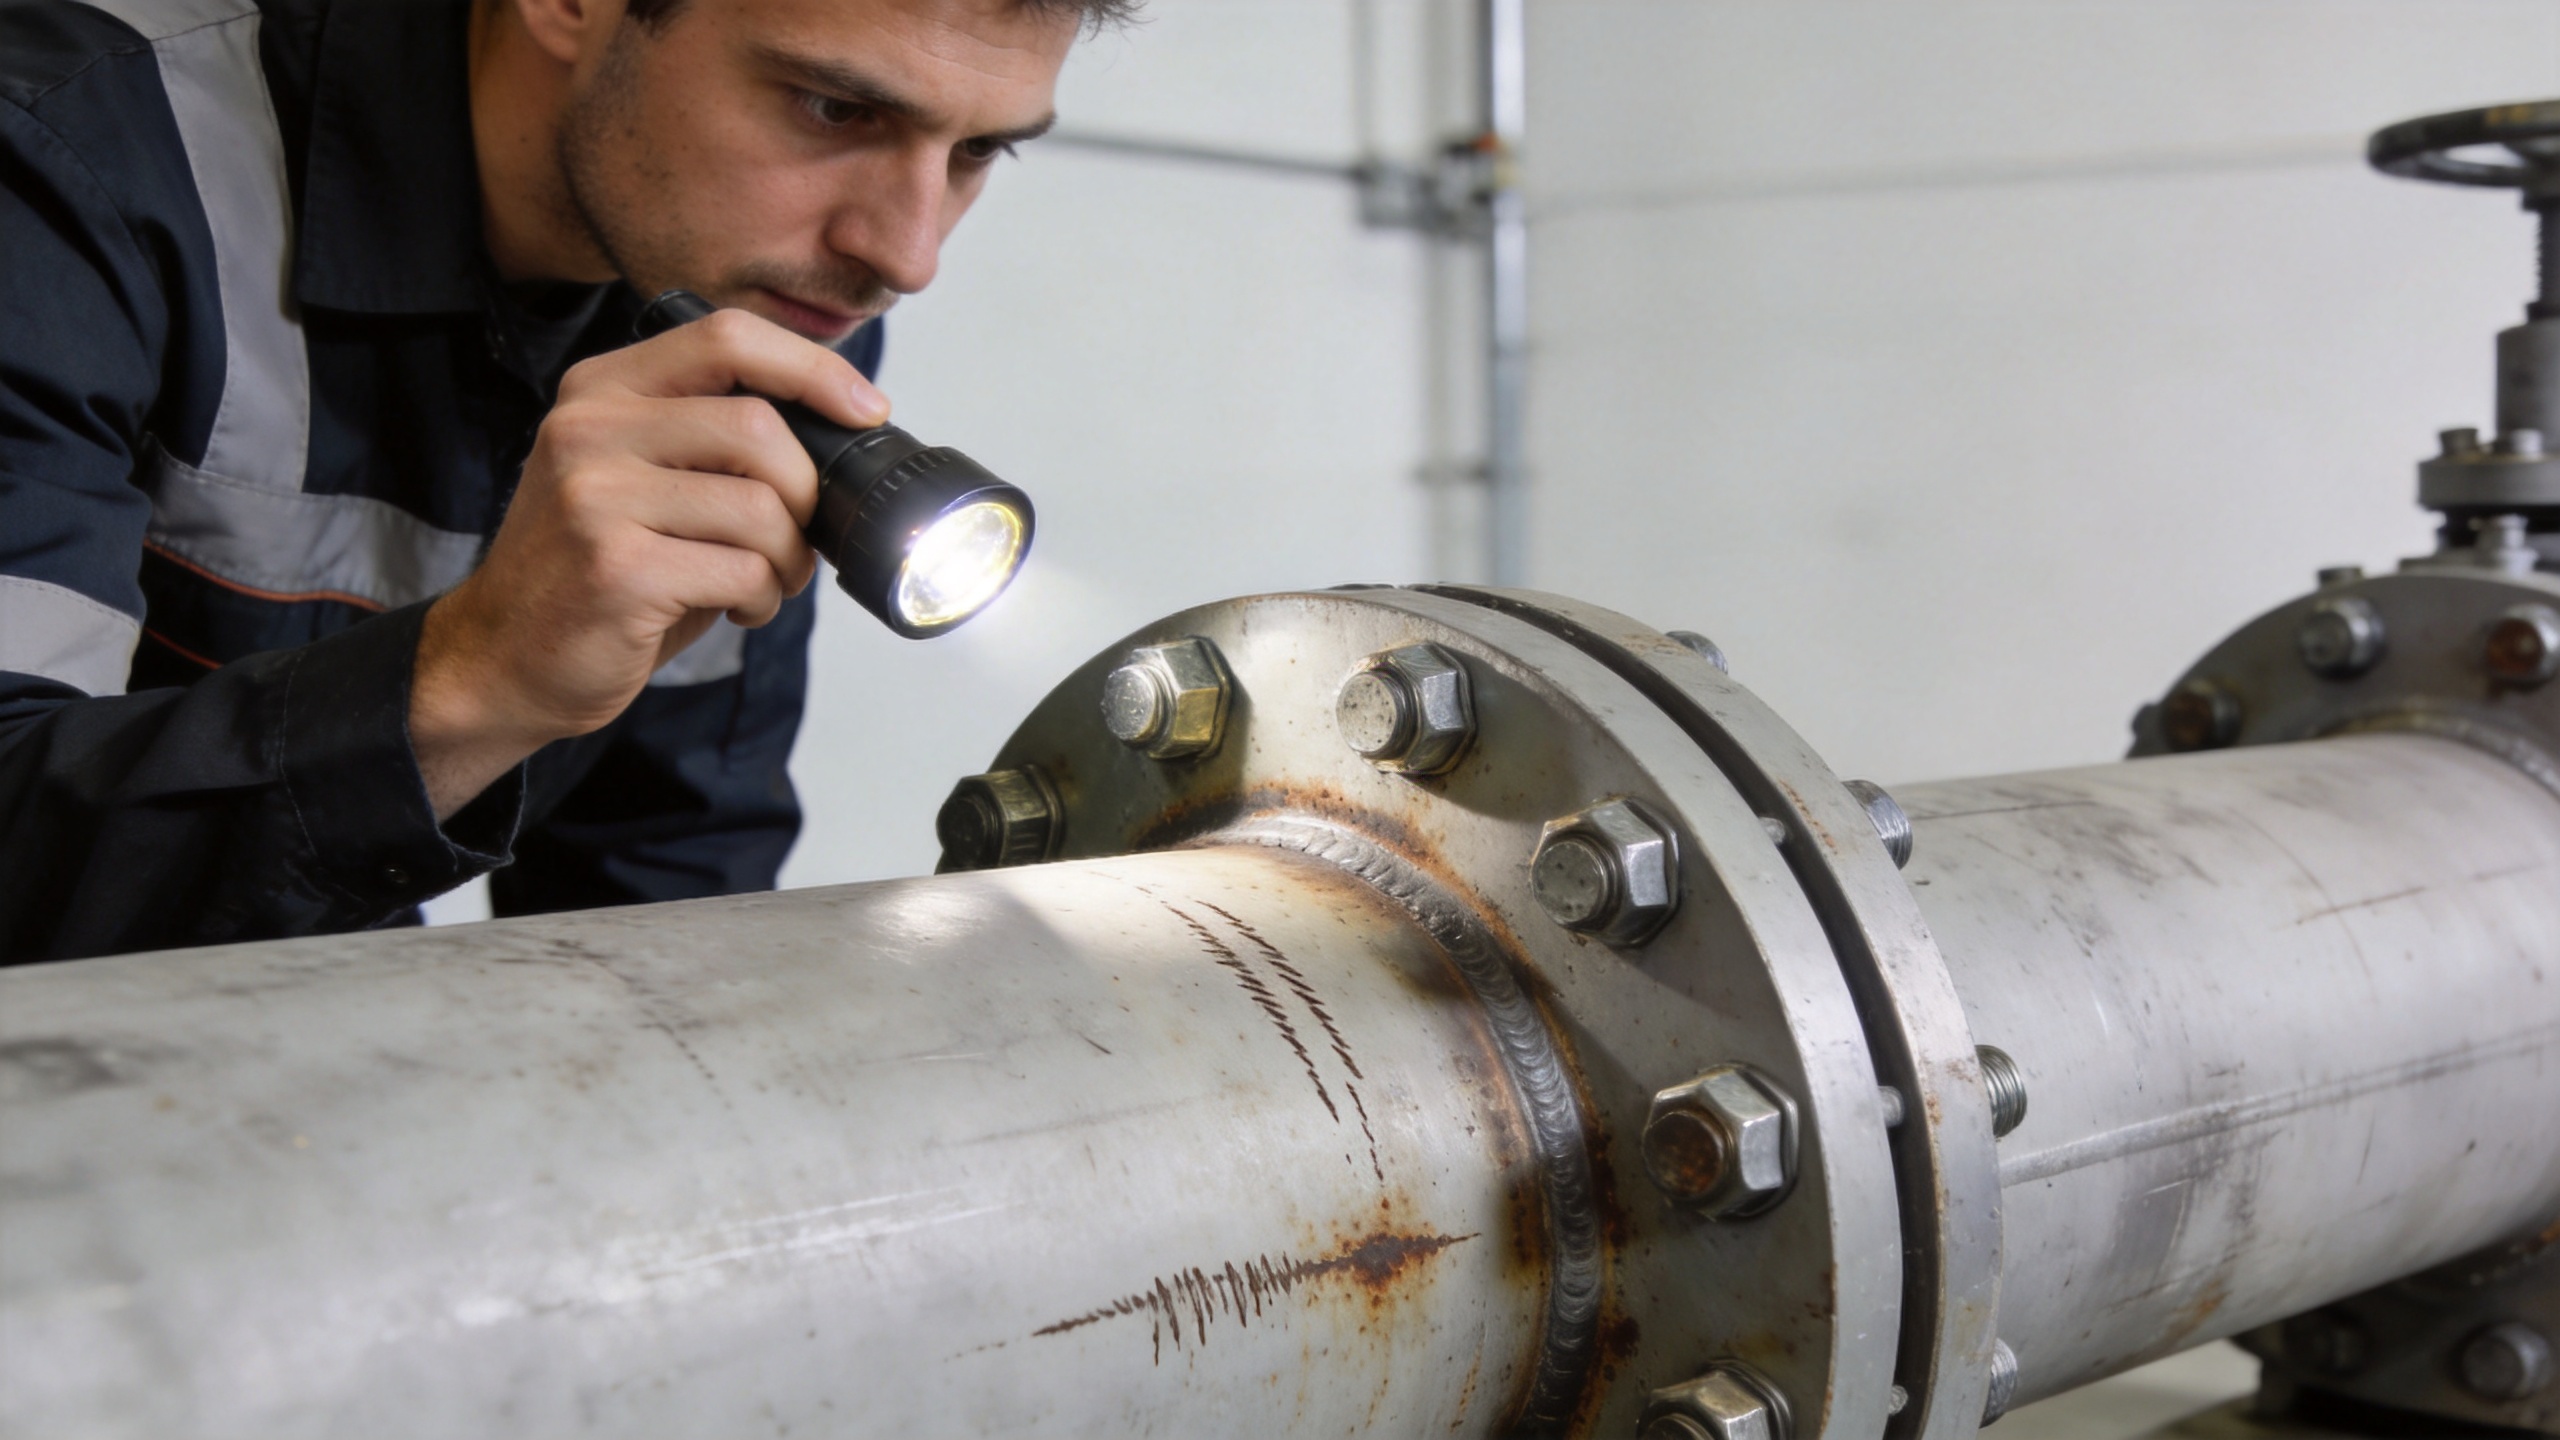
Коррозия — это не только косметическая проблема, если она затрагивает опорные поверхности, резьбу или стержень. Внимательно осмотрите места, где может задерживаться вода: под головками крепёжных элементов и шайбами, в зоне выхода резьбы, вокруг фланцев и в щелях между разнородными металлами. Белые отложения на покрытых крепёжных элементах, вытекание ржавчины из линии соединения, язвенная коррозия, отслаивание покрытия или заклинивание резьбы могут изменить коэффициент трения и снизить воспроизводимость последующей проверки момента затяжки.
Также обращайте внимание на дисковолюцию, вызванную нагревом, размягчение неметаллических элементов фиксации, повреждение покрытий или остатки смазочных материалов и технологических жидкостей. А нержавеющий крепёж используется во влажной или химически активной среде и по-прежнему требует проверки совместимости с сопрягаемым материалом и рабочей жидкостью. Один только цвет не позволяет определить механизм разрушения, поэтому наблюдение следует сопоставлять с температурой оборудования, режимом мойки и историей воздействия.
Проверка 3: поиск признаков деформации и усталости
Проверьте стержень, переход от головки к стержню, первые зацепившиеся резьбовые витки и участок выхода резьбы. Утончение («шея»), изогнутые крепёжные детали, скруглённые элементы привода, повреждённая резьба или гайка, которая вращается необычно свободно, могут свидетельствовать о перегрузке, повреждении при монтаже или многократных циклах перемещения. Если разрушение уже произошло, относительно ровная поверхность с незначительным утончением может соответствовать усталостному разрушению, однако окончательное установление причины разрушения требует квалифицированного анализа отказов.
Корни резьбы требуют особого внимания при циклической эксплуатации. Расследования технических отказов зафиксировали усталостные трещины, возникающие в корнях резьбы под действием совместного влияния коррозии, колебаний и недостаточного предварительного натяга. Это не означает, что каждый корродированный соединительный узел вот-вот разрушится; это означает, что при осмотре следует учитывать совокупное состояние, а не рассматривать ржавчину, вибрацию и потерю крутящего момента как отдельные проблемы.
Сопоставьте симптом с последующим действием
| Что вы наблюдаете | Что это может означать | Контролируемое следующее действие |
|---|---|---|
| Контрольные метки больше не совпадают | Относительное вращение или оседание соединительного узла | Зафиксируйте смещение; сравните с аналогичным соединительным узлом; подтвердите результаты с помощью утверждённой процедуры. |
| Продукты фреттинга или полированные контактные поверхности | Микроперемещения на границе контакта | Перед повторной затяжкой проверьте путь передачи нагрузки, состояние отверстий, поверхности зажима и воздействие вибрации. |
| Выступление ржавчины, питтинг или потеря защитного покрытия | Воздействие окружающей среды или попадание влаги | Оценить совместимость материалов, защитное покрытие, а также необходимость замены резьбы или поверхностей подшипников. |
| Повреждённая резьба или скруглённые элементы привода | Превышение крутящего момента, нарезание резьбы с перекосом или использование неподходящего инструмента для монтажа | Извлечь из эксплуатации при наличии разрешения; провести осмотр сопрягаемой резьбы и контрольных параметров монтажа. |
| Трещина, изогнутый стержень или видимое удлинение | Повреждение, вызванное перегрузкой или усталостью | Передать информацию по соединению на более высокий уровень; не использовать повторно и проанализировать расчётную нагрузку перед заменой. |
Проверить, не создав при этом вторую проблему
Проверка требует утверждённой рабочей инструкции. Для некоторых соединений это может включать аудит крутящего момента, выполняемый в заданных условиях; для других — измерение удлинения, ультразвуковые методы, индикаторы прямого натяжения или контролируемый процесс демонтажа и повторной установки. Выбор правильного метода зависит от конструкции соединения и класса безопасности. механический крепёжный элемент в слабо нагруженном корпусе не требует того же пути эскалации, что и в приводной системе, границе давления или несущем каркасе.
Сохраняйте протокол осмотра практичным: идентификатор компонента, место расположения, симптомы, фотографии — при условии разрешения, статус маркировки свидетеля, доказательства воздействия окружающей среды, результат проверки, корректирующее действие и причина любой замены. Это позволяет построить трендовую линию. Если на нескольких соединениях одного и того же объекта наблюдается одинаковая картина, причина может заключаться в вибрации, термическом циклировании, ограничениях доступа, калибровке инструментов или несоответствии спецификации, а не в отдельно взятом крепёжном элементе.
Когда замена является более безопасным решением
Заменяйте, а не повторно используйте крепёжные изделия, если они имеют трещины, видимое удлинение, повреждение резьбы, сильную коррозию на критических поверхностях или были демонтированы из применения, для которого процедура требует установки новых изделий. Используйте утверждённый класс, габариты, покрытие, способ фиксации и состояние смазки. A нестандартный крепеж должна быть проверена по редакции чертежа и применимым допускам до введения в ремонт; несоответствие размеров может вызвать проблемы при сборке, даже если номинальное обозначение выглядит схожим.
Существует также компромисс при планировании. Хранение больших количеств каждого ремонтного элемента может снизить стоимость единицы, однако это может увеличить риск устаревания спецификаций или смешивания партий. Для оборудования с изменяющимися конструкциями контролируемые небольшие пополнения запасов и прослеживаемые партии могут оказаться более полезными, чем большой запас, который более не соответствует текущему чертежу.
Краткий контрольный список на месте для каждого подозрительного крепёжного элемента
Используйте одни и те же вопросы для каждого подозрительного элемента крепеж чтобы маршрут осмотра обеспечивал сопоставимость записей. Является ли крепеж идентифицированным по местоположению и ссылке на чертёж? Смещался ли этот крепеж относительно своей контрольной метки? Проявляет ли крепеж коррозию на несущей поверхности, повреждение резьбы или следы трения? Находится ли крепеж в зоне вибрации, термоцикла или влажной эксплуатации, что требует изменения интервала проверки?
Для резьбовой крепёж , проверьте как состояние видимой резьбы, так и состояние первых зацепленных витков, затем сравните утверждённое условие установки с текущим соединением. Зафиксируйте, соответствует ли оно требованиям или нет. резьбовой крепёж можно проверить только указанным методом, а не подбирать значение крутящего момента наугад. Если механический крепёжный элемент соединяет разнородные материалы, осмотрите шайбу, край отверстия и зажатые поверхности как единый объект оценки. механический крепёжный элемент надёжен лишь настолько, насколько надёжна стопка деталей соединения, которую он удерживает.
На каждый нержавеющий крепёж , зафиксируйте условия окружающей среды и свойства соседнего материала, прежде чем сделать вывод, что потемнение безвредно. нержавеющий крепёж следует оценивать с точки зрения совместимости с эксплуатационными условиями, а не только с эстетической точки зрения. Если нестандартный крепеж указано конкретное исполнение, перед заменой проверьте его ревизию, габаритные размеры и прослеживаемость. Проделайте то же самое для любого нестандартный крепеж , отличающегося от стандартного складского запаса. Такая дисциплинированная последовательность обеспечивает связь между крепеж , соединением и решением по техническому обслуживанию.
Внедрите систему раннего предупреждения в регламентное техническое обслуживание
Самая эффективная диагностическая программа не ждёт, пока крепёжный элемент выйдет из строя. Добавьте критически важные соединения в инспекции по маршрутам, определите, как выглядит «нормальное» состояние — с помощью фотографий или контрольных меток, и назначьте повторную проверку после событий, изменяющих нагрузку: удара, нарушения технологического процесса, капитального ремонта, отклонения температуры или повторяющихся сигналов тревоги по вибрации. Во время пусконаладочных работ и после крупного технического обслуживания зафиксируйте исходное состояние, чтобы впоследствии было проще выявлять изменения.
На практике инспекция крепёжных элементов — это не простой подсчёт головок болтов. Это оценка состояния соединения. Сначала подтвердите действующую нагрузку и условия эксплуатации, затем проверьте наличие перемещений, коррозии и деформаций, а в завершение убедитесь в достоверности выявленных отклонений с применением утверждённого метода. Такая последовательность даёт команде по техническому обслуживанию чёткое основание для мониторинга, ремонта или передачи вопроса на более высокий уровень — до того, как остановка оборудования станет первым предупреждающим сигналом.

