 EN

उपकरण के बंद होने को ट्रिगर करने से पहले फ़ास्टनर विफलता का निदान कैसे करें
फास्टनर आमतौर पर तब रखरखाव की समस्या नहीं बनता है जब वह ठीक टूटता है। अधिकांशतः, जॉइंट पहले छोटे-छोटे, दृश्यमान संकेत देता है: एक परिवर्तित विटनेस मार्क, बेयरिंग सतह पर जंग, फ्रेटिंग धूल, पिछले चक्र के दौरान अनुपस्थित एक अंतराल, या एक टॉर्क परिणाम जो अब अनुमोदित असेंबली रिकॉर्ड के साथ सहमत नहीं है। इन संकेतों को निरीक्षण ट्रिगर के रूप में मानने से अनियोजित उपकरण रुकावट को नियोजित सुधारात्मक कार्य में बदला जा सकता है।
एक फास्टनर चयन इंजीनियर के दृष्टिकोण से, उपयोगी प्रश्न केवल यह नहीं है कि "क्या यह बोल्ट क्षतिग्रस्त है?" बल्कि यह है कि क्या जॉइंट अभी भी अपने निर्धारित भार को सहन कर रहा है, क्या उसकी क्लैम्प स्थिति में परिवर्तन आया है, और क्या उपकरण को सेवा में वापस लाने से जोखिम बढ़ेगा। नीचे दिया गया नैदानिक मार्ग रखरखाव टीमों को दृश्य साक्ष्य से एक नियंत्रित निर्णय तक पहुँचने में सहायता प्रदान करता है।
ढीले हार्डवेयर के बजाय जॉइंट से शुरू करें
एक फास्टनर एक जॉइंट प्रणाली के हिस्से के रूप में काम करता है: मिलान वाली सामग्रियाँ, छिद्र की स्थिति, वॉशर, लॉकिंग सुविधाएँ, सतह का फिनिश, लगाया गया भार, तापमान, कंपन और स्थापना विधि — सभी परिणाम को प्रभावित करते हैं। एक थ्रेडेड फास्टनर सुरक्षित दिख सकता है, जबकि क्लैम्प किए गए भाग बैठ गए हों, जॉइंट फिसल गया हो, या प्रीलोड कम हो गई हो। इसके विपरीत, सिर पर एक निशान सौंदर्यपूर्ण हो सकता है, न कि कोई संरचनात्मक समस्या का प्रमाण।
हार्डवेयर को छूने से पहले, उपकरण के स्थान, जॉइंट के कार्य, कार्य की स्थिति और यदि उपलब्ध हो तो मंजूर की गई विशिष्टता को रिकॉर्ड करें। यह भी नोट करें कि क्या जॉइंट सुरक्षा-महत्वपूर्ण है, भार वहन करने वाला है, दबाव रखने वाला है, सुरक्षित है, या किसी घूर्णन करने वाले घटक के पास है। फिर इसकी तुलना एक ज्ञात-अच्छे स्थान से करें जहाँ कार्यभार और असेंबली समान हों। यह तुलना अक्सर एक अलग दृश्य जाँच की तुलना में तेज़ी से बदले गए अंतर, घूमे हुए नट या विस्थापित वॉशर को उजागर करती है।
तीन-पास निरीक्षण विधि का उपयोग करें
पास १: गति और क्लैंप के नुकसान के लिए देखें
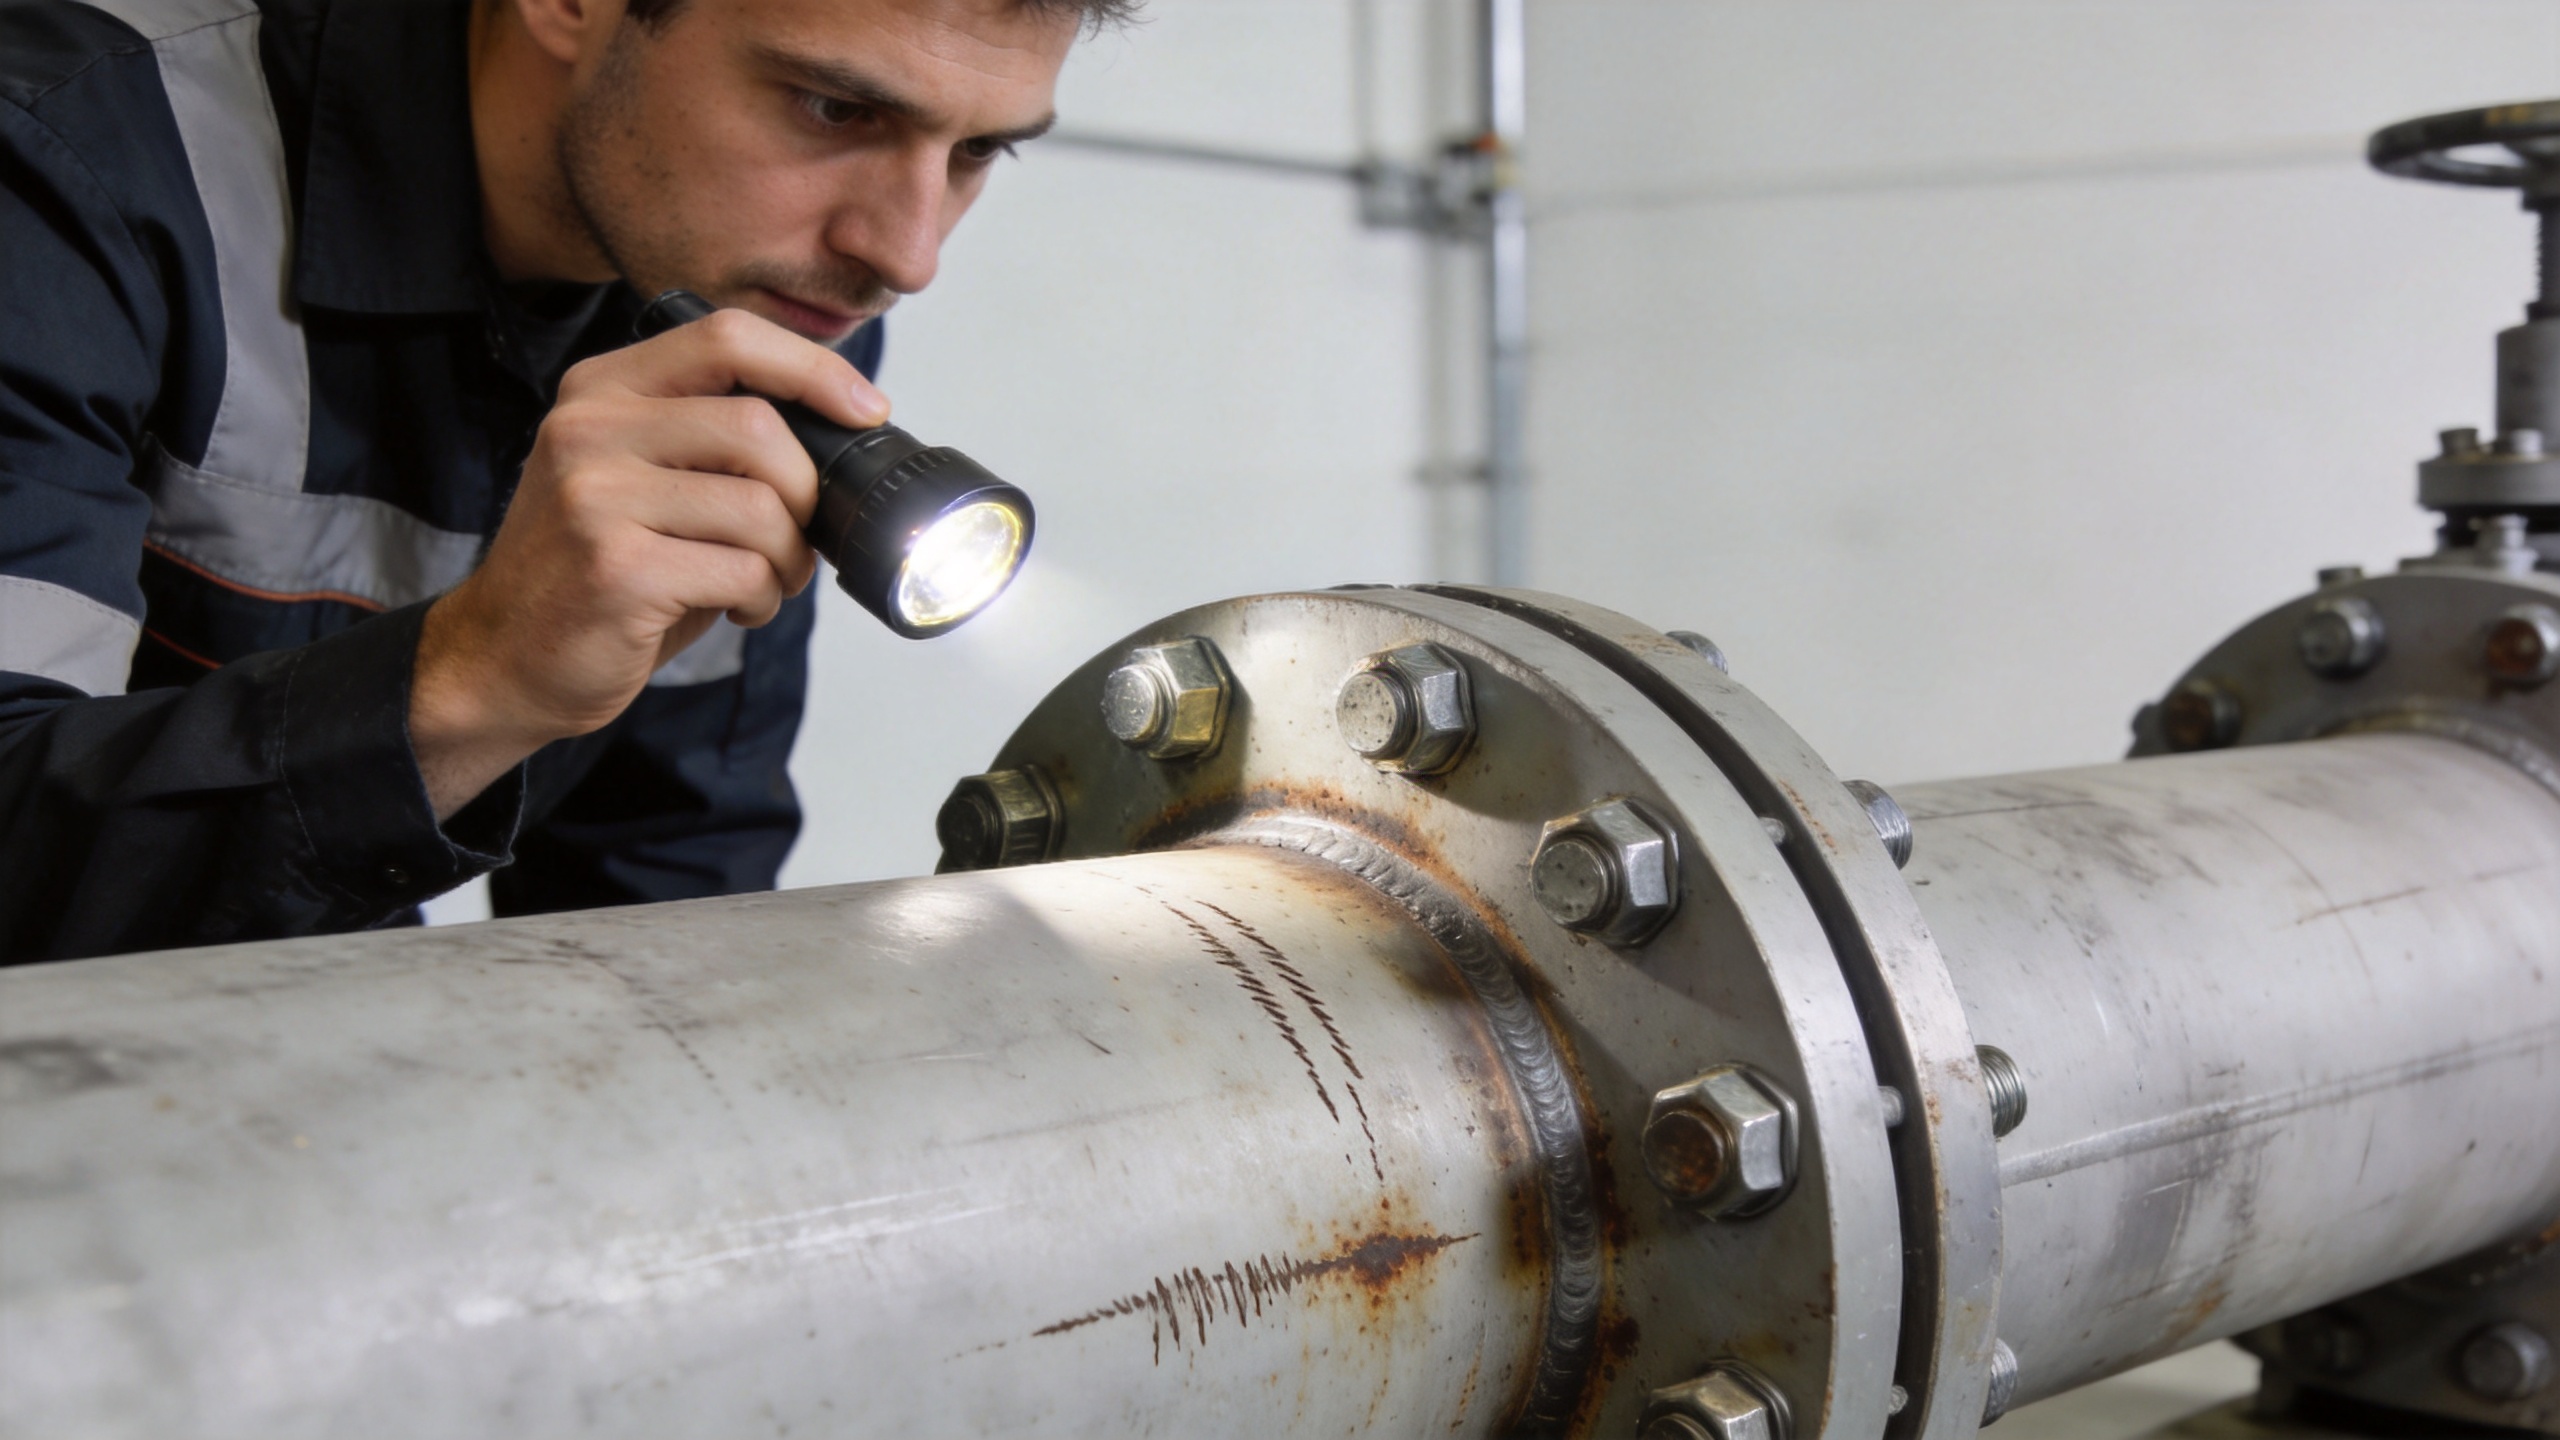
जॉइंट के हिलने के सबूत से शुरू करें। गलत संरेखित टॉर्क-स्ट्राइप या विटनेस मार्क्स, पॉलिश किए गए संपर्क सतहें, लाल-भूरा या गहरा फ्रेटिंग कचरा, अंडाकार छेद, और एक वॉशर जो अपनी मूल सीट से हट गया है — ये सभी ध्यान देने योग्य हैं। पेंट किए गए असेंबली में, सिर या नट के चारों ओर एक दरार वाली पेंट रिंग एक उपयोगी संकेत हो सकती है, लेकिन यह केवल एक संकेत है; इसे जॉइंट की ज्यामिति और रखरखाव इतिहास के आधार पर सत्यापित करें।
फास्टनर को तुरंत कसने की आवश्यकता नहीं है, बस इसलिए कि कोई चिह्न स्थानांतरित हो गया है। पहले स्थिति का दस्तावेज़ीकरण करें और निर्दिष्ट सत्यापन विधि की पहचान करें। टॉर्क क्लैम्प की स्थिति का अप्रत्यक्ष संकेतक है, और कारण को समझे बिना टॉर्क लगाना एम्बेडमेंट, जॉइंट स्लिप, धागे क्षतिग्रस्त होना या गलत स्टैक-अप जैसी समस्याओं को छुपा सकता है।
दूसरा चरण: क्षरण, ऊष्मा और सतह की क्षति का निरीक्षण करें
जब क्षरण बेयरिंग सतहों, धागों या शैंक को प्रभावित करता है, तो यह केवल दिखावट का मुद्दा नहीं है। पानी के रुकने के स्थानों पर ध्यान से निरीक्षण करें: हेड और वॉशर के नीचे, धागे के अंत पर, फ्लैंज के चारों ओर, और विभिन्न धातुओं के बीच की दरारों में। लेपित हार्डवेयर पर सफेद जमाव, जॉइंट रेखा से जंग का रिसाव, गड्ढे, लेप का उठना या धागों का जम जाना घर्षण को बदल सकता है और बाद में टॉर्क जाँच की सुसंगतता को कम कर सकता है।
ऊष्मा के कारण रंग परिवर्तन, गैर-धात्विक लॉकिंग तत्वों का कमजोर होना, कोटिंग क्षतिग्रस्त होना या स्नेहक और प्रक्रिया द्रवों के अवशेषों की भी जाँच करें। एक स्टेनलेस फास्टनर गीले या रासायनिक रूप से सक्रिय वातावरण में उपयोग के लिए अभी भी मिलान वाले सामग्री और सेवा द्रव के साथ संगतता समीक्षा की आवश्यकता होती है। केवल रंग से विफलता के प्रकार का निर्धारण नहीं किया जा सकता, इसलिए अवलोकन को उपकरण के तापमान, वॉशडाउन और अनुभव के इतिहास के साथ जोड़ें।
चरण ३: विरूपण और थकान के संकेतों की जाँच करें
शैंक, सिर-से-शैंक संक्रमण, पहले जुड़े हुए थ्रेड्स और थ्रेड रनआउट का निरीक्षण करें। गर्दन का सिकुड़ना, मुड़ा हुआ हार्डवेयर, गोलाकार ड्राइव विशेषताएँ, क्षतिग्रस्त थ्रेड्स या असामान्य रूप से आसानी से घूमने वाला नट अतिभार, स्थापना क्षति या बार-बार होने वाली गति के संकेत हो सकते हैं। जब कोई भंग पहले से ही हो चुका है, तो कम गर्दन के साथ अपेक्षाकृत सपाट सतह थकान के अनुरूप हो सकती है, लेकिन मूल कारण के आवंटन से पहले योग्य विफलता विश्लेषण की आवश्यकता होती है।
चक्रीय सेवा में थ्रेड के मूल भागों पर विशेष ध्यान देने की आवश्यकता होती है। तकनीकी विफलता जांचों में थ्रेड के मूल भागों पर थकान से उत्पन्न दरारों का दस्तावेज़ीकरण किया गया है, जहाँ संक्षारण, दोलन और अपर्याप्त प्रीलोड एक साथ कार्य करते हैं। इसका यह अर्थ नहीं है कि प्रत्येक संक्षारित जोड़ टूटने वाला है; इसका अर्थ है कि निरीक्षण में संक्षारण, कंपन और टॉर्क के ह्रास को अलग-अलग मुद्दों के रूप में नहीं, बल्कि संयुक्त स्थिति के रूप में विचार करना चाहिए।
लक्षण को अगले कार्य से सुमेलित करें
| जो आप देखते हैं | यह क्या संकेतित कर सकता है | नियंत्रित अगला कार्य |
|---|---|---|
| साक्ष्य चिह्न अब संरेखित नहीं हैं | सापेक्ष घूर्णन या जोड़ का बैठना | विस्थापन को दस्तावेज़ित करें; एक समान जोड़ के साथ तुलना करें; अनुमोदित प्रक्रिया का उपयोग करके सत्यापित करें। |
| फ्रेटिंग के कण या पॉलिश किए गए संपर्क तल | संपर्क सीमा पर सूक्ष्म-गति | पुनः कसने से पहले भार पथ, छिद्र की स्थिति, क्लैम्प सतहें और कंपन के संपर्क की जाँच करें। |
| जंग का रिसाव, गड्ढे या लेप का नुकसान | पर्यावरणीय आक्रमण या फँसी हुई नमी | सामग्री संगतता, सुरक्षात्मक परत और यह आकलन करें कि क्या धागे या बेयरिंग सतहों को प्रतिस्थापित करने की आवश्यकता है। |
| क्षतिग्रस्त धागे या गोलाकार ड्राइव विशेषताएँ | अत्यधिक टॉर्क, क्रॉस-थ्रेडिंग या अनुपयुक्त स्थापना उपकरण | जब अनुमति दी जाए, तो सेवा से हटा लें; मिलान वाले धागों और स्थापना नियंत्रणों का निरीक्षण करें। |
| दरार, मुड़ा हुआ शैंक या दृश्यमान खिंचाव | अतिभार या थकान से संबंधित क्षति | जॉइंट को उच्च स्तर पर ले जाएँ; पुन: उपयोग से बचें और प्रतिस्थापन से पहले लोड केस की समीक्षा करें। |
एक दूसरी समस्या पैदा किए बिना सत्यापन करें
सत्यापन के लिए एक मंजूर कार्य निर्देश की आवश्यकता होती है। कुछ जॉइंट्स के लिए, यह परिभाषित स्थितियों में किए गए टॉर्क ऑडिट के माध्यम से हो सकता है; अन्य के लिए, इसमें लंबाई माप, अल्ट्रासोनिक विधियाँ, प्रत्यक्ष-तन्यता संकेतक या नियंत्रित हटाने-और-प्रतिस्थापन प्रक्रिया की आवश्यकता हो सकती है। सही विधि जॉइंट डिज़ाइन और सुरक्षा वर्गीकरण पर निर्भर करती है। ए यांत्रिक फास्टनर हल्के भार वाले आवरण में स्थित एक जोड़ को ड्राइव ट्रेन, दबाव सीमा, या संरचनात्मक फ्रेम में स्थित जोड़ की तुलना में उसी तीव्रता के उपायों की आवश्यकता नहीं होती है।
निरीक्षण अभिलेख को व्यावहारिक बनाए रखें: घटक की पहचान संख्या, स्थान, लक्षण, जहाँ अनुमति हो, फ़ोटो, गवाह-चिह्न की स्थिति, पर्यावरणीय साक्ष्य, सत्यापन परिणाम, सुधारात्मक कार्रवाई, और किसी प्रतिस्थापन के कारण। इससे एक प्रवृत्ति रेखा बनती है। यदि किसी एक ही संपत्ति के कई जोड़ों पर एक ही पैटर्न देखा जाता है, तो कारण कंपन, तापीय चक्र, पहुँच की सीमाएँ, औजारों की कैलिब्रेशन, या विनिर्देश में असंगति में हो सकता है, न कि किसी एकल फास्टनर में।
जब प्रतिस्थापन सुरक्षित निर्णय हो
जब हार्डवेयर दरारदार हो, स्पष्ट रूप से खिंचा हुआ हो, धागे में क्षतिग्रस्त हो, महत्वपूर्ण सतहों पर भारी संक्षारण हो, या ऐसे अनुप्रयोग से हटाया गया हो जिसकी प्रक्रिया नए हार्डवेयर की आवश्यकता करती हो, तो उसे पुनः उपयोग करने के बजाय प्रतिस्थापित करें। अनुमोदित ग्रेड, आयाम, फ़िनिश, लॉकिंग विधि, और स्नेहन स्थिति का उपयोग करें। ए कस्टम फ़ास्टनर इसे मरम्मत में शामिल करने से पहले आरेख संशोधन और लागू सहिष्णुताओं के विरुद्ध जाँच किया जाना चाहिए; यहाँ तक कि सामान्य नामांकन समान प्रतीत होने पर भी आयामी अमेल एक असेंबली समस्या उत्पन्न कर सकता है।
इसके अतिरिक्त, योजना बनाने में एक सौदा-व्यवहार भी है। प्रत्येक मरम्मत वस्तु की बड़ी मात्रा को रखने से इकाई लागत कम हो सकती है, लेकिन यह अप्रचलित विनिर्देशों या मिश्रित बैचों के प्रति जोखिम को बढ़ा सकता है। डिज़ाइन में परिवर्तन करने वाले उपकरणों के लिए, नियंत्रित छोटे पूरक आपूर्ति और ट्रेसेबल बैच एक ऐसे बड़े भंडार की तुलना में अधिक उपयोगी हो सकते हैं जो वर्तमान आरेख के साथ अब मेल नहीं खाते हैं।
प्रत्येक संदिग्ध फास्टनर के लिए एक संक्षिप्त क्षेत्र जाँच सूची
प्रत्येक संदिग्ध के लिए समान प्रश्नों का उपयोग करें बंधक ताकि एक निरीक्षण मार्ग समान रिकॉर्ड उत्पन्न करे। क्या यह बंधक स्थान और आरेख संदर्भ द्वारा पहचाना गया है? क्या यह बंधक अपने साक्ष्य चिह्न के सापेक्ष स्थानांतरित हुआ है? क्या यह बंधक भार-वहन सतह पर संक्षारण, धागों पर क्षति, या रगड़ के संकेत दिखाता है? क्या यह बंधक कंपन, तापीय-चक्र या आर्द्र-सेवा क्षेत्र में है जो समीक्षा अंतराल को बदल देता है?
के लिए थ्रेडेड फास्टनर , दृश्यमान थ्रेड की स्थिति और पहले संलग्न थ्रेड्स दोनों की जाँच करें, फिर अनुमोदित स्थापना स्थिति की वर्तमान जॉइंट के साथ तुलना करें। यह रिकॉर्ड करें कि क्या थ्रेडेड फास्टनर को निर्दिष्ट विधि के तहत सत्यापित किया जा सकता है, बजाय टॉर्क मान को स्वेच्छा से निर्धारित करने के। जहाँ कोई यांत्रिक फास्टनर अलग-अलग सामग्रियों को जोड़ता है, वहाँ वॉशर, छिद्र के किनारे और क्लैम्प की गई सतहों की जाँच एक ही निष्कर्ष के हिस्से के रूप में करें। एक यांत्रिक फास्टनर केवल उस जॉइंट स्टैक के अनुसार विश्वसनीय होता है जिसे वह पकड़े रखता है।
प्रत्येक के लिए स्टेनलेस फास्टनर , निर्णय लेने से पहले वातावरण और संलग्न सामग्रि को ध्यान में रखें कि क्या रंग परिवर्तन हानिरहित है। एक स्टेनलेस फास्टनर का मूल्यांकन केवल दिखावट के आधार पर नहीं, बल्कि सेवा संगतता के आधार पर किया जाना चाहिए। यदि कोई कस्टम फ़ास्टनर निर्दिष्ट किया गया है, तो प्रतिस्थापन से पहले इसके संशोधन, आयाम और ट्रेसैबिलिटी की पुष्टि करें। किसी भी कस्टम फ़ास्टनर के लिए भी यही क्रम दोहराएँ जो मानक स्टॉक से भिन्न हो। यह अनुशासित क्रम बंधक , जॉइंट और रखरखाव निर्णय को एक साथ जोड़े रखता है।
नियमित रखरखाव में पूर्वचेतावनी का निर्माण करें
सबसे प्रभावी निदान कार्यक्रम एक फास्टनर के विफल होने का इंतज़ार नहीं करता है। मार्ग-आधारित निरीक्षणों में महत्वपूर्ण जोड़ों को शामिल करें, फ़ोटो या विटनेस मार्क्स के साथ ‘सामान्य’ की परिभाषा निर्धारित करें, और उन घटनाओं के बाद समीक्षा की योजना बनाएँ जो भार में परिवर्तन करती हैं: कोई धक्का, प्रक्रिया में अव्यवस्था, ओवरहॉल, तापमान में उतार-चढ़ाव, या दोहराए गए कंपन अलार्म। चालू करने के दौरान और प्रमुख रखरखाव के बाद, आधारभूत स्थिति को दर्ज करें ताकि भविष्य में परिवर्तनों को पहचानना आसान हो सके।
व्यवहार में, एक फास्टनर निरीक्षण सिर्फ़ सिरों की गिनती करने का काम नहीं है। यह एक जोड़ की स्थिति की समीक्षा है। सबसे पहले भार और सेवा वातावरण की पुष्टि करें, फिर गति, संक्षारण और विकृति के लिए निरीक्षण करें, और अंत में निर्धारित विधि के साथ निष्कर्ष की पुष्टि करें। यह क्रम रखरखाव टीम को स्पष्ट आधार प्रदान करता है ताकि उपकरण के रुकने को पहली चेतावनी बनने से पहले निगरानी, मरम्मत या उच्च स्तर पर सूचित करना संभव हो सके।

