 EN

Cómo diagnosticar el fallo de un elemento de fijación antes de que provoque la parada del equipo
Un elemento de fijación rara vez se convierte en un problema de mantenimiento justo en el instante exacto en que se rompe. Con mayor frecuencia, la unión emite primero señales pequeñas y observables: una marca de referencia modificada, óxido en una superficie de apoyo, polvo por fretting, una holgura que no estaba presente en la última revisión o un resultado de torque que ya no coincide con el registro aprobado de ensamblaje. Tratar esas señales como desencadenantes de inspección puede convertir una parada imprevista del equipo en un trabajo correctivo programado.
Desde la perspectiva de un ingeniero especializado en la selección de elementos de fijación, la pregunta útil no es simplemente «¿Está dañado este perno?», sino si la unión sigue soportando la carga según lo previsto, si su condición de apriete ha cambiado y si devolver el equipo a servicio añadiría riesgo. El procedimiento diagnóstico que se muestra a continuación ayuda a los equipos de mantenimiento a pasar de la evidencia visible a una decisión controlada.
Comience con la unión, no con los elementos de fijación sueltos
Un elemento de fijación funciona como parte de un sistema de unión: los materiales acoplados, el estado del orificio, las arandelas, las características de bloqueo, el acabado superficial, la carga aplicada, la temperatura, las vibraciones y el método de instalación afectan todos el resultado. Un fijación roscada puede parecer intacto mientras que las piezas sujetas se han asentado, la unión se ha deslizado o la precarga se ha reducido. Por el contrario, una marca en la cabeza puede ser meramente estética y no indicar un problema estructural.
Antes de tocar el hardware, registre la ubicación del equipo, la función de la unión, su estado operativo y la especificación aprobada, si está disponible. Anote si la unión es crítica para la seguridad, soporta carga, contiene presión, está protegida o se encuentra cerca de un componente en rotación. Luego compárela con una ubicación conocida como correcta, donde la función y el ensamblaje sean idénticos. Esa comparación suele revelar con mayor rapidez una holgura modificada, una tuerca girada o una arandela desplazada que una inspección visual aislada.
Utilice una rutina de inspección en tres pasos
Paso 1: Busque movimiento y pérdida de sujeción
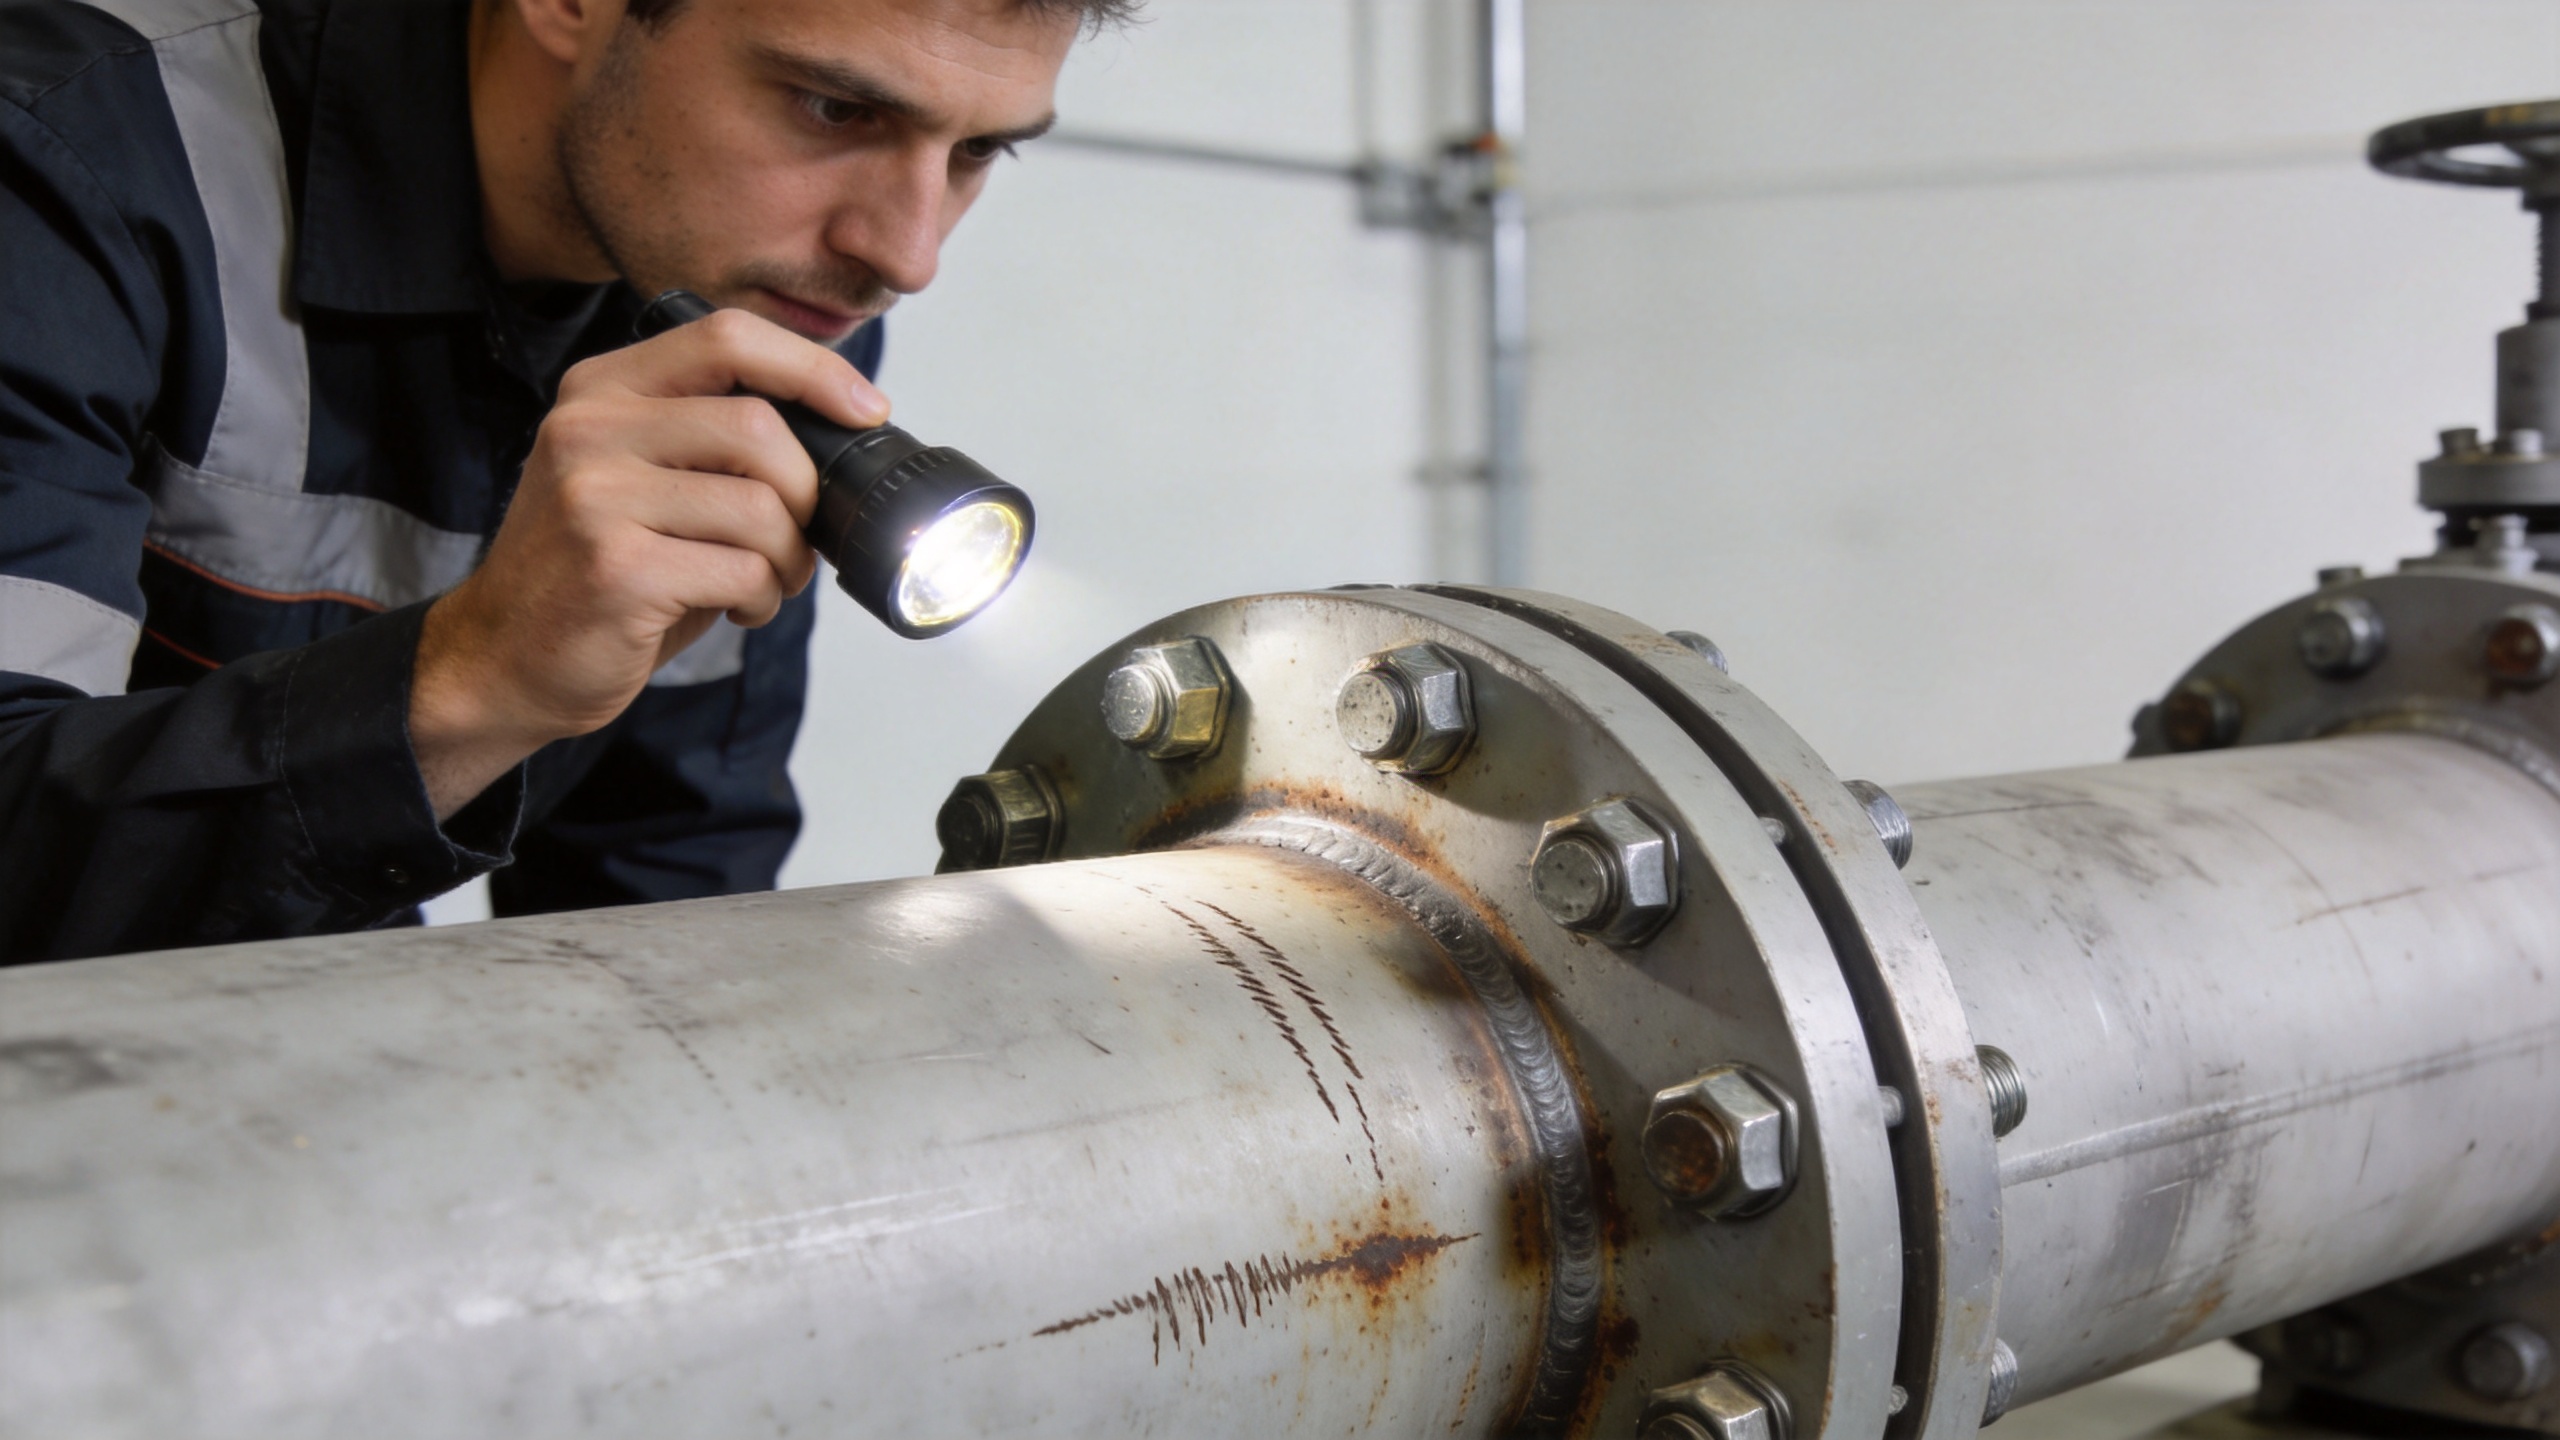
Comience buscando indicios de que la unión se ha movido. Las marcas de torsión o de referencia desalineadas, las superficies de contacto pulidas, los residuos de desgaste de color marrón rojizo u oscuro, los orificios ovalados y una arandela desplazada de su asiento original merecen atención. En conjuntos pintados, un anillo de pintura agrietado alrededor de una cabeza o una tuerca puede ser una pista útil, pero solo es una pista; verifíquela comparándola con la geometría de la unión y su historial de mantenimiento.
No apriete el elemento de fijación inmediatamente solo porque una marca se haya desplazado. Primero documente el estado y determine el método de verificación especificado. El par de apriete es un indicador indirecto del estado de sujeción; aplicar torque sin comprender la causa puede ocultar un problema, como asentamiento, deslizamiento de la junta, roscas dañadas o una pila incorrecta.
Paso 2: Inspeccione corrosión, calor y deterioro superficial
La corrosión va más allá de un mero problema estético cuando afecta superficies de apoyo, roscas o el vástago. Examine cuidadosamente las zonas donde pueda acumularse agua: debajo de las cabezas y las arandelas, en la salida de rosca, alrededor de las bridas y en las grietas entre metales disímiles. Los depósitos blancos en elementos de fijación recubiertos, la filtración de óxido desde una línea de junta, las picaduras, el levantamiento del recubrimiento o las roscas soldadas pueden alterar la fricción y reducir la consistencia de una verificación posterior de torque.
Asimismo, busque decoloración por calor, elementos de bloqueo no metálicos reblandecidos, recubrimientos dañados o residuos de lubricantes y fluidos de proceso. A elemento de fijación inoxidable se utiliza en un entorno húmedo o químicamente activo, sigue requiriéndose una revisión de compatibilidad con el material emparejado y el fluido de servicio. El color por sí solo no determina el modo de fallo; por tanto, debe asociarse la observación con la temperatura del equipo, los ciclos de limpieza con agua a presión y su historial de exposición.
Prueba 3: Comprobar deformaciones e indicadores de fatiga
Inspeccionar el vástago, la transición entre cabeza y vástago, las primeras roscas engranadas y la salida de rosca. La estricción, los elementos de fijación doblados, las características de accionamiento redondeadas, las roscas dañadas o una tuerca que gire inusualmente con facilidad pueden indicar sobrecarga, daño durante la instalación o movimientos repetidos. Cuando ya se ha producido una fractura, una superficie relativamente plana con poca estricción puede ser coherente con un fallo por fatiga, pero se requiere un análisis de fallos cualificado antes de asignar una causa raíz.
Las raíces de las roscas merecen especial atención en servicio cíclico. Las investigaciones de fallos técnicos han documentado grietas por fatiga que comienzan en las raíces de las roscas, donde la corrosión, la oscilación y la precarga inadecuada actúan en combinación. Esto no significa que toda unión corroída esté a punto de fracturarse; significa que la inspección debe considerar el estado combinado, en lugar de tratar el óxido, la vibración y la pérdida de par como problemas independientes.
Relacione el síntoma con la siguiente acción
| Lo que observa | Lo que podría indicar | Siguiente acción controlada |
|---|---|---|
| Las marcas de testigo ya no coinciden | Rotación relativa o asentamiento de la unión | Documente el desplazamiento; compárelo con una unión equivalente; verifíquelo mediante el procedimiento aprobado. |
| Residuos por fretting o superficies de contacto pulidas | Microdesplazamiento en el límite de contacto | Verifique la trayectoria de carga, el estado de los orificios, las superficies de sujeción y la exposición a vibración antes de volver a apretar. |
| Sangrado de óxido, picaduras o pérdida de recubrimiento | Ataque ambiental o humedad atrapada | Evaluar la compatibilidad del material, el acabado protector y si es necesario reemplazar las roscas o las superficies de apoyo. |
| Roscas dañadas o características de accionamiento redondeadas | Aplicación excesiva de par, roscado cruzado o herramientas de instalación inadecuadas | Retirar del servicio cuando esté permitido; inspeccionar las roscas acopladas y los controles de instalación. |
| Grieta, vástago doblado o estiramiento visible | Daño por sobrecarga o por fatiga | Elevar el asunto al nivel correspondiente; evitar su reutilización y revisar el caso de carga antes del reemplazo. |
Verificar sin crear un segundo problema
La verificación requiere una instrucción de trabajo aprobada. Para algunas uniones, esto puede implicar una auditoría de par realizada en condiciones definidas; para otras, puede requerir la medición de elongación, métodos ultrasónicos, indicadores de tracción directa o un proceso controlado de desmontaje y reposición. El método adecuado depende del diseño de la unión y de su clasificación de seguridad. A fijación mecánica en un recinto ligeramente cargado no exige la misma vía de escalado que uno en un tren motriz, una frontera de presión o un bastidor estructural.
Mantenga el registro de inspección práctico: identificación del componente, ubicación, síntoma, fotografías cuando estén permitidas, estado de la marca de testigo, evidencia ambiental, resultado de la verificación, acción correctiva y motivo de cualquier reemplazo. Esto crea una línea de tendencia. Si varios empalmes en el mismo activo muestran el mismo patrón, la causa puede residir en vibración, ciclos térmicos, restricciones de acceso, calibración de herramientas o una discrepancia en las especificaciones, más que en un solo sujetador aislado.
Cuando el reemplazo es la decisión más segura
Reemplace en lugar de reutilizar los elementos de fijación cuando estén agrietados, visiblemente estirados, dañados en los roscados, fuertemente corroídos en superficies críticas o retirados de una aplicación cuyo procedimiento exija elementos nuevos. Utilice la clase, dimensiones, acabado, sistema de bloqueo y condición de lubricación aprobados. elemento de unión personalizado debe verificarse frente a la revisión del plano y las tolerancias aplicables antes de introducirlo en una reparación; una discrepancia dimensional puede generar un problema de ensamblaje incluso cuando la designación nominal parece similar.
También existe un compromiso de planificación. Mantener grandes cantidades de cada artículo de reparación puede reducir el costo unitario, pero podría aumentar la exposición a especificaciones obsoletas o lotes mezclados. Para equipos con diseños cambiantes, recargas controladas más pequeñas y lotes rastreables pueden resultar más útiles que un inventario grande que ya no coincide con el plano actual.
Una breve lista de verificación en campo para cada sujetador sospechoso
Utilice las mismas preguntas para cada sujetador sospechoso el elemento de fijación de modo que una ruta de inspección produzca registros comparables. ¿Está el el elemento de fijación identificado por su ubicación y referencia al plano? ¿Se ha desplazado este el elemento de fijación con respecto a su marca de referencia? ¿Presenta el el elemento de fijación corrosión en una superficie resistente a cargas, daño en las roscas o indicios de rozamiento? ¿Se encuentra el el elemento de fijación en una zona sometida a vibración, ciclos térmicos o servicio húmedo, lo que modifica el intervalo de revisión?
Para una fijación roscada , compruebe tanto el estado del roscado visible como las primeras roscas engranadas, y luego compare la condición de instalación aprobada con la unión actual. Registre si la fijación roscada se puede verificar mediante el método especificado, en lugar de improvisar un valor de par. Cuando un fijación mecánica conecta materiales diferentes, examine la arandela, el borde del orificio y las superficies sujetas como parte del mismo hallazgo. Un fijación mecánica es tan fiable como la pila de unión que mantiene.
Para cada elemento de fijación inoxidable , anote el entorno y el material adyacente antes de decidir que la decoloración es inofensiva. Un elemento de fijación inoxidable debe evaluarse por su compatibilidad en servicio, no solo por su apariencia. Si se especifica un elemento de unión personalizado , verifique su revisión, dimensiones y trazabilidad antes del reemplazo. Haga lo mismo con cualquier elemento de unión personalizado que difiera del stock estándar. Esta secuencia disciplinada mantiene conectados al el elemento de fijación , la unión y la decisión de mantenimiento.
Incorpore alertas tempranas en el mantenimiento rutinario
El programa de diagnóstico más eficaz no espera a que un elemento de fijación falle. Incluya uniones críticas en las inspecciones basadas en rutas, defina qué aspecto tiene una condición «normal» mediante fotografías o marcas de referencia, y programe una revisión tras sucesos que alteren las cargas: un impacto, una perturbación del proceso, una revisión general, una desviación térmica o una alarma repetida de vibración. Durante la puesta en marcha y tras mantenimientos importantes, registre el estado inicial para facilitar la identificación de cambios posteriores.
En la práctica, una inspección de elementos de fijación no consiste simplemente en contar cabezas. Se trata de una evaluación del estado de la unión. En primer lugar, confirme la carga y el entorno de servicio; a continuación, examine posibles desplazamientos, corrosión y deformaciones; por último, verifique los hallazgos mediante el método aprobado. Esa secuencia brinda al equipo de mantenimiento una base clara para supervisar, reparar o elevar el nivel de atención antes de que la parada de un equipo se convierta en la primera advertencia.

