 EN

Como Diagnosticar a Falha de um Parafuso Antes que Cause a Paralisação do Equipamento
Um fixador raramente se torna um problema de manutenção exatamente no momento em que se quebra. Com mais frequência, a junta emite primeiramente sinais pequenos e observáveis: uma marca de referência alterada, ferrugem em uma superfície de apoio, poeira de fretting, uma folga que não estava presente na última inspeção ou um resultado de torque que já não corresponde ao registro aprovado de montagem. Tratar esses sinais como gatilhos de inspeção pode transformar uma parada não programada de equipamento em um trabalho corretivo programado.
Do ponto de vista de um engenheiro especializado em seleção de fixadores, a pergunta útil não é simplesmente "Este parafuso está danificado?". Trata-se, sim, de saber se a junta ainda está suportando a carga conforme previsto, se seu estado de aperto foi alterado e se retornar o equipamento ao serviço acrescentaria risco. O fluxo de diagnóstico abaixo ajuda as equipes de manutenção a passar de evidências visíveis para uma decisão controlada.
Comece pela junta, não pelos componentes soltos
Um fixador funciona como parte de um sistema de junta: os materiais acoplados, o estado dos furos, as arruelas, os recursos de travamento, o acabamento superficial, a carga aplicada, a temperatura, as vibrações e o método de instalação afetam todos o resultado. Um fixador roscado pode parecer intacto, embora as peças apertadas tenham se assentado, a junta tenha deslizado ou a pré-carga tenha diminuído. Inversamente, uma marca na cabeça pode ser meramente cosmética, e não evidência de um problema estrutural.
Antes de tocar no equipamento, registre a localização do equipamento, a função da junta, a condição operacional e a especificação aprovada, se disponível. Observe se a junta é crítica para a segurança, suporta carga, contém pressão, está protegida ou está próxima de um componente em rotação. Em seguida, compare-a com uma localização conhecida como boa, onde a aplicação e a montagem sejam idênticas. Essa comparação frequentemente revela, mais rapidamente do que uma inspeção visual isolada, uma folga alterada, uma porca girada ou uma arruela deslocada.
Utilize uma rotina de inspeção em três etapas
Etapa 1: Procure por movimento e perda de aperto
Comece procurando evidências de que a junta se moveu. Marcas de torque ou marcas de referência desalinhadas, superfícies de contato polidas, resíduos de fretting avermelhado-acastanhados ou escuros, furos ovalizados e uma arruela que tenha saído de sua posição original merecem atenção. Em conjuntos pintados, um anel de tinta rachado ao redor de uma cabeça de parafuso ou de uma porca pode ser uma pista útil, mas é apenas uma pista; verifique-a com base na geometria da junta e no histórico de manutenção.
Não aperte imediatamente o elemento de fixação só porque uma marca se deslocou. Primeiro, documente a condição e identifique o método de verificação especificado. O torque é um indicador indireto do estado de aperto; adicionar torque sem compreender a causa pode ocultar um problema, como assentamento, deslizamento da junta, roscas danificadas ou empilhamento incorreto.
Etapa 2: Inspecionar corrosão, calor e danos na superfície
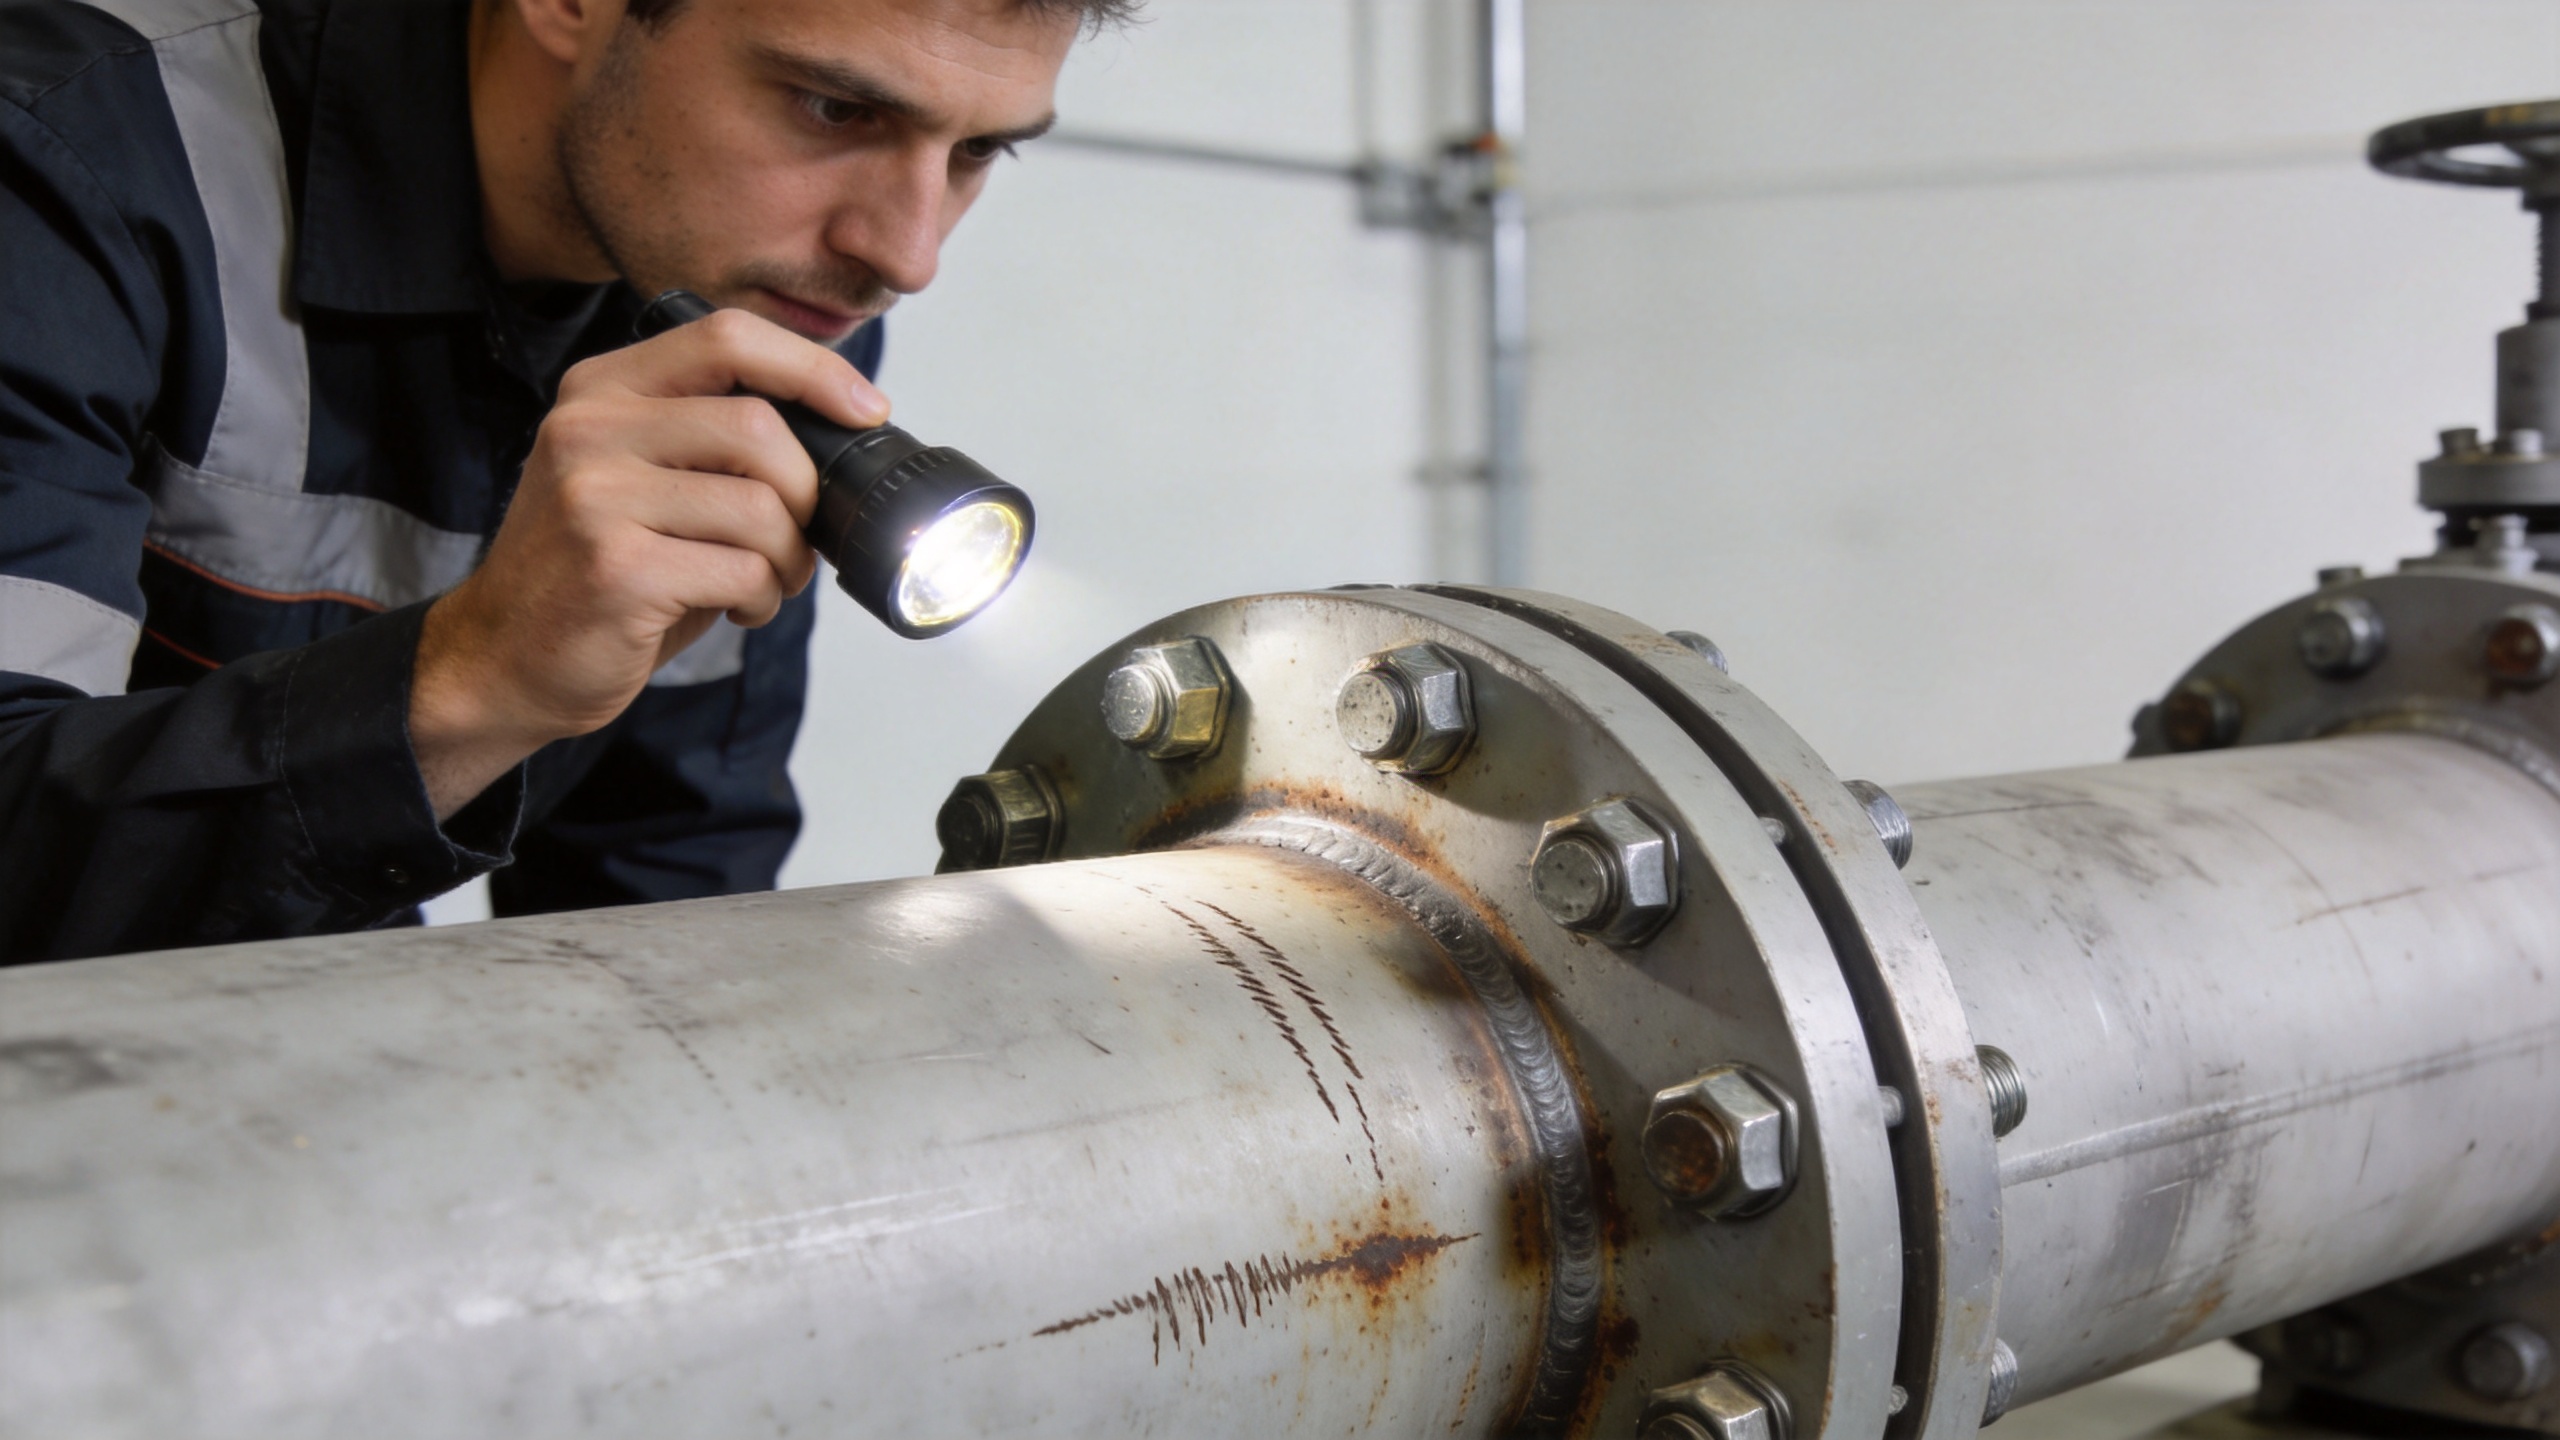
A corrosão vai além de um mero problema estético quando afeta superfícies de apoio, roscas ou o corpo do elemento de fixação. Examine atentamente as áreas onde a água pode permanecer: sob cabeças e arruelas, na saída das roscas, ao redor de flanges e em reentrâncias entre metais dissimilares. Depósitos brancos em componentes com revestimento, vazamento de ferrugem ao longo de linhas de junta, corrosão por pites, descascamento do revestimento ou roscas emperradas podem alterar o coeficiente de atrito e reduzir a confiabilidade de uma futura verificação de torque.
Além disso, procure descoloração causada por calor, elementos não metálicos de travamento amolecidos, revestimentos danificados ou resíduos de lubrificantes e fluidos de processo. A fixador inoxidável usado em um ambiente úmido ou quimicamente ativo ainda requer uma análise de compatibilidade com o material conjugado e o fluido de serviço. A cor isoladamente não determina o modo de falha; portanto, associe a observação à temperatura do equipamento, aos ciclos de lavagem e ao histórico de exposição.
Etapa 3: Verificar deformações e indicadores de fadiga
Inspeccione o corpo do parafuso, a transição entre cabeça e corpo, as primeiras roscas engatadas e a saída da rosca. Estrangulamento, fixadores empenados, características de acionamento arredondadas, roscas danificadas ou porcas que giram de forma incomumente livre podem indicar sobrecarga, dano durante a instalação ou movimento repetido. Quando já ocorreu uma fratura, uma superfície relativamente plana com pouco estrangulamento pode ser compatível com fadiga, mas é necessária uma análise qualificada de falha antes de se atribuir uma causa raiz.
As raízes das roscas merecem atenção especial em serviço cíclico. Investigações de falhas técnicas documentaram trincas por fadiga iniciando nas raízes das roscas, onde corrosão, oscilação e pré-carga inadequada se combinaram. Isso não significa que toda junta corroída está prestes a fraturar; significa que a inspeção deve considerar a condição combinada, em vez de tratar ferrugem, vibração e perda de torque como problemas isolados.
Relacione o sintoma à próxima ação
| O que você observa | O Que Isso Pode Indicar | Próxima ação controlada |
|---|---|---|
| Marcas de referência deixaram de coincidir | Rotação relativa ou assentamento da junta | Documente o deslocamento; compare com uma junta equivalente; verifique mediante o procedimento aprovado. |
| Resíduos por fretting ou faces de contato polidas | Micro-movimento na fronteira de contato | Verifique o caminho de carga, o estado dos furos, as superfícies de aperto e a exposição à vibração antes de reapertar. |
| Exsudação de ferrugem, pitting ou perda de revestimento | Ataque ambiental ou umidade aprisionada | Avaliar a compatibilidade do material, o acabamento protetor e se os roscas ou superfícies de apoio precisam ser substituídos. |
| Roscas danificadas ou características de acionamento arredondadas | Aperto excessivo, rosqueamento cruzado ou ferramentas de instalação inadequadas | Retirar do serviço quando permitido; inspecionar as roscas conjugadas e os controles de instalação. |
| Trinca, haste encurvada ou alongamento visível | Dano por sobrecarga ou fadiga | Escalar a junta; evitar reutilização e rever o caso de carga antes da substituição. |
Verificar sem criar um segundo problema
A verificação exige uma instrução de trabalho aprovada. Para algumas juntas, isso pode envolver uma auditoria de torque realizada em condições definidas; para outras, pode exigir medição de alongamento, métodos ultrassônicos, indicadores de tração direta ou um processo controlado de remoção e reposição. O método adequado depende do projeto da junta e da classificação de segurança. A fixador mecânico em uma carcaça levemente carregada não exige o mesmo caminho de escalonamento do que um localizado em um trem de força, limite de pressão ou estrutura de sustentação.
Mantenha o registro de inspeção prático: identificação do componente, localização, sintoma, fotos quando permitidas, status da marca de testemunha, evidências ambientais, resultado da verificação, ação corretiva e motivo de qualquer substituição. Isso cria uma linha de tendência. Se várias juntas no mesmo ativo apresentarem o mesmo padrão, a causa pode estar relacionada à vibração, ciclagem térmica, restrições de acesso, calibração das ferramentas ou incompatibilidade de especificação, em vez de um único parafuso isolado.
Quando a substituição for a decisão mais segura
Substitua, em vez de reutilizar, os componentes de fixação quando estiverem trincados, visivelmente alongados, com danos nas roscas, fortemente corroídos em superfícies críticas ou removidos de uma aplicação cujo procedimento exija componentes novos. Utilize o grau aprovado, as dimensões, o acabamento, o método de travamento e a condição de lubrificação especificados. fixador Personalizado deve ser verificado em comparação com a revisão do desenho e com as tolerâncias aplicáveis antes de ser introduzido em um reparo; uma discrepância dimensional pode causar um problema de montagem, mesmo quando a designação nominal parecer semelhante.
Há também uma compensação no planejamento. Manter grandes quantidades de cada item de reparo pode reduzir o custo unitário, mas pode aumentar a exposição a especificações obsoletas ou a lotes mistos. Para equipamentos com projetos em constante mudança, reabastecimentos controlados menores e lotes rastreáveis podem ser mais úteis do que um grande estoque que já não corresponde ao desenho atual.
Uma breve lista de verificação de campo para cada parafuso suspeito
Utilize as mesmas perguntas para cada parafuso suspeito fixação para que uma rota de inspeção produza registros comparáveis. O fixação é identificado pela localização e pela referência no desenho? Esse fixação se deslocou em relação à sua marca de referência? O fixação apresenta corrosão em uma superfície sujeita a carga, danos nas roscas ou sinais de atrito? O fixação está em uma zona sujeita a vibração, a ciclos térmicos ou a serviço úmido, o que altera o intervalo de revisão?
Para um fixador roscado , verifique tanto o estado do filete visível quanto os primeiros filetes engatados, depois compare a condição de instalação aprovada com a junta atual. Registre se a fixador roscado pode ser verificada pelo método especificado, em vez de improvisar um valor de torque. Quando uma fixador mecânico conecta materiais diferentes, examine a arruela, a borda do furo e as superfícies apertadas como parte da mesma constatação. Um fixador mecânico é tão confiável quanto a pilha da junta que está mantendo.
Para cada fixador inoxidável , anote o ambiente e o material adjacente antes de decidir que a descoloração é inofensiva. Um fixador inoxidável deve ser avaliado quanto à compatibilidade com o serviço, não apenas quanto à aparência. Se um fixador Personalizado for especificado, verifique a revisão, as dimensões e a rastreabilidade antes da substituição. Faça o mesmo para qualquer fixador Personalizado que difira do estoque padrão. Essa sequência disciplinada mantém o fixação , a junta e a decisão de manutenção interligadas.
Incorpore alertas precoces na manutenção rotineira
O programa de diagnóstico mais eficaz não espera que um fixador falhe. Adicione juntas críticas às inspeções baseadas em rotas, defina o que é considerado 'normal' com fotografias ou marcas de referência e agende uma revisão após eventos que alterem a carga: um impacto, uma perturbação no processo, uma revisão geral, uma excursão térmica ou um alarme repetido de vibração. Durante a colocação em serviço e após manutenções importantes, registre a condição inicial para facilitar a identificação de alterações posteriores.
Na prática, uma inspeção de fixadores não é um exercício de contagem de cabeças. Trata-se de uma avaliação do estado da junta. Primeiro, confirme a carga e o ambiente de operação; em seguida, inspecione movimento, corrosão e deformação; por fim, valide as observações com o método aprovado. Essa sequência fornece à equipe de manutenção uma base clara para monitorar, reparar ou escalar a situação antes que uma parada de equipamento se torne o primeiro aviso.

