 EN

設備の停止を招く前に、締結部品の故障を診断する方法
締結部品が破損した直後に保守上の問題となることはめったにありません。むしろ、接合部はまず、目視可能なわずかなサインを示します。たとえば、位置合わせマークの変化、軸受面での錆の発生、フレッティング粉塵の付着、前回点検時には見られなかった隙間の出現、あるいは承認済みの組立記録と一致しないトルク測定値などです。こうしたサインを点検のトリガーとして捉えれば、予期せぬ設備停止を、計画的な是正作業へと転換できます。
締結部品の選定エンジニアにとって、有用な問いかけは単に「このボルトは損傷していますか?」ではなく、「この継手(ジョイント)は依然として設計通りの荷重を負担しているか?」「クランプ状態が変化していないか?」「設備を再稼働させることでリスクが高まらないか?」です。以下に示す診断手順により、保守チームは目視による兆候から、制御された判断へと進むことができます。
緩んだハードウェアではなく、継手(ジョイント)から始めましょう
締結部品は、対向する材料、穴の状態、ワッシャー、ロック機能、表面処理、印加荷重、温度、振動、締付け方法など、さまざまな要素から成る継手(ジョイント)システムの一部として機能します。これらの要素すべてが、締結結果に影響を与えます。たとえば、 ねじ式締結具 ボルト本体は外見上無傷でも、締め付けられた部品が沈降したり、継手(ジョイント)がずれたり、初期締付け力(プレロード)が低下している場合があります。逆に、ボルト頭部に見られる痕跡は、構造的な問題の証拠ではなく、単なる外観上のものであることもあります。
ハードウェアに触れる前に、機器の設置場所、接合部の機能、運転状態、および入手可能な場合は承認済み仕様書を記録してください。また、当該接合部が安全上重要な部位であるか、荷重を支える部位であるか、圧力を保持する部位であるか、防護カバーで覆われているか、あるいは回転部品の近くにあるかを確認し、メモしてください。その後、作業内容および組立構成が同一の、信頼性の高い既知の正常な部位と比較します。この比較により、単独での目視点検よりも迅速に、ギャップの変化、ナットの回転、ワッシャーのずれなどを発見できる場合が多くあります。
3段階の点検手順を用いる
第1段階:動きや締付け力の喪失を確認
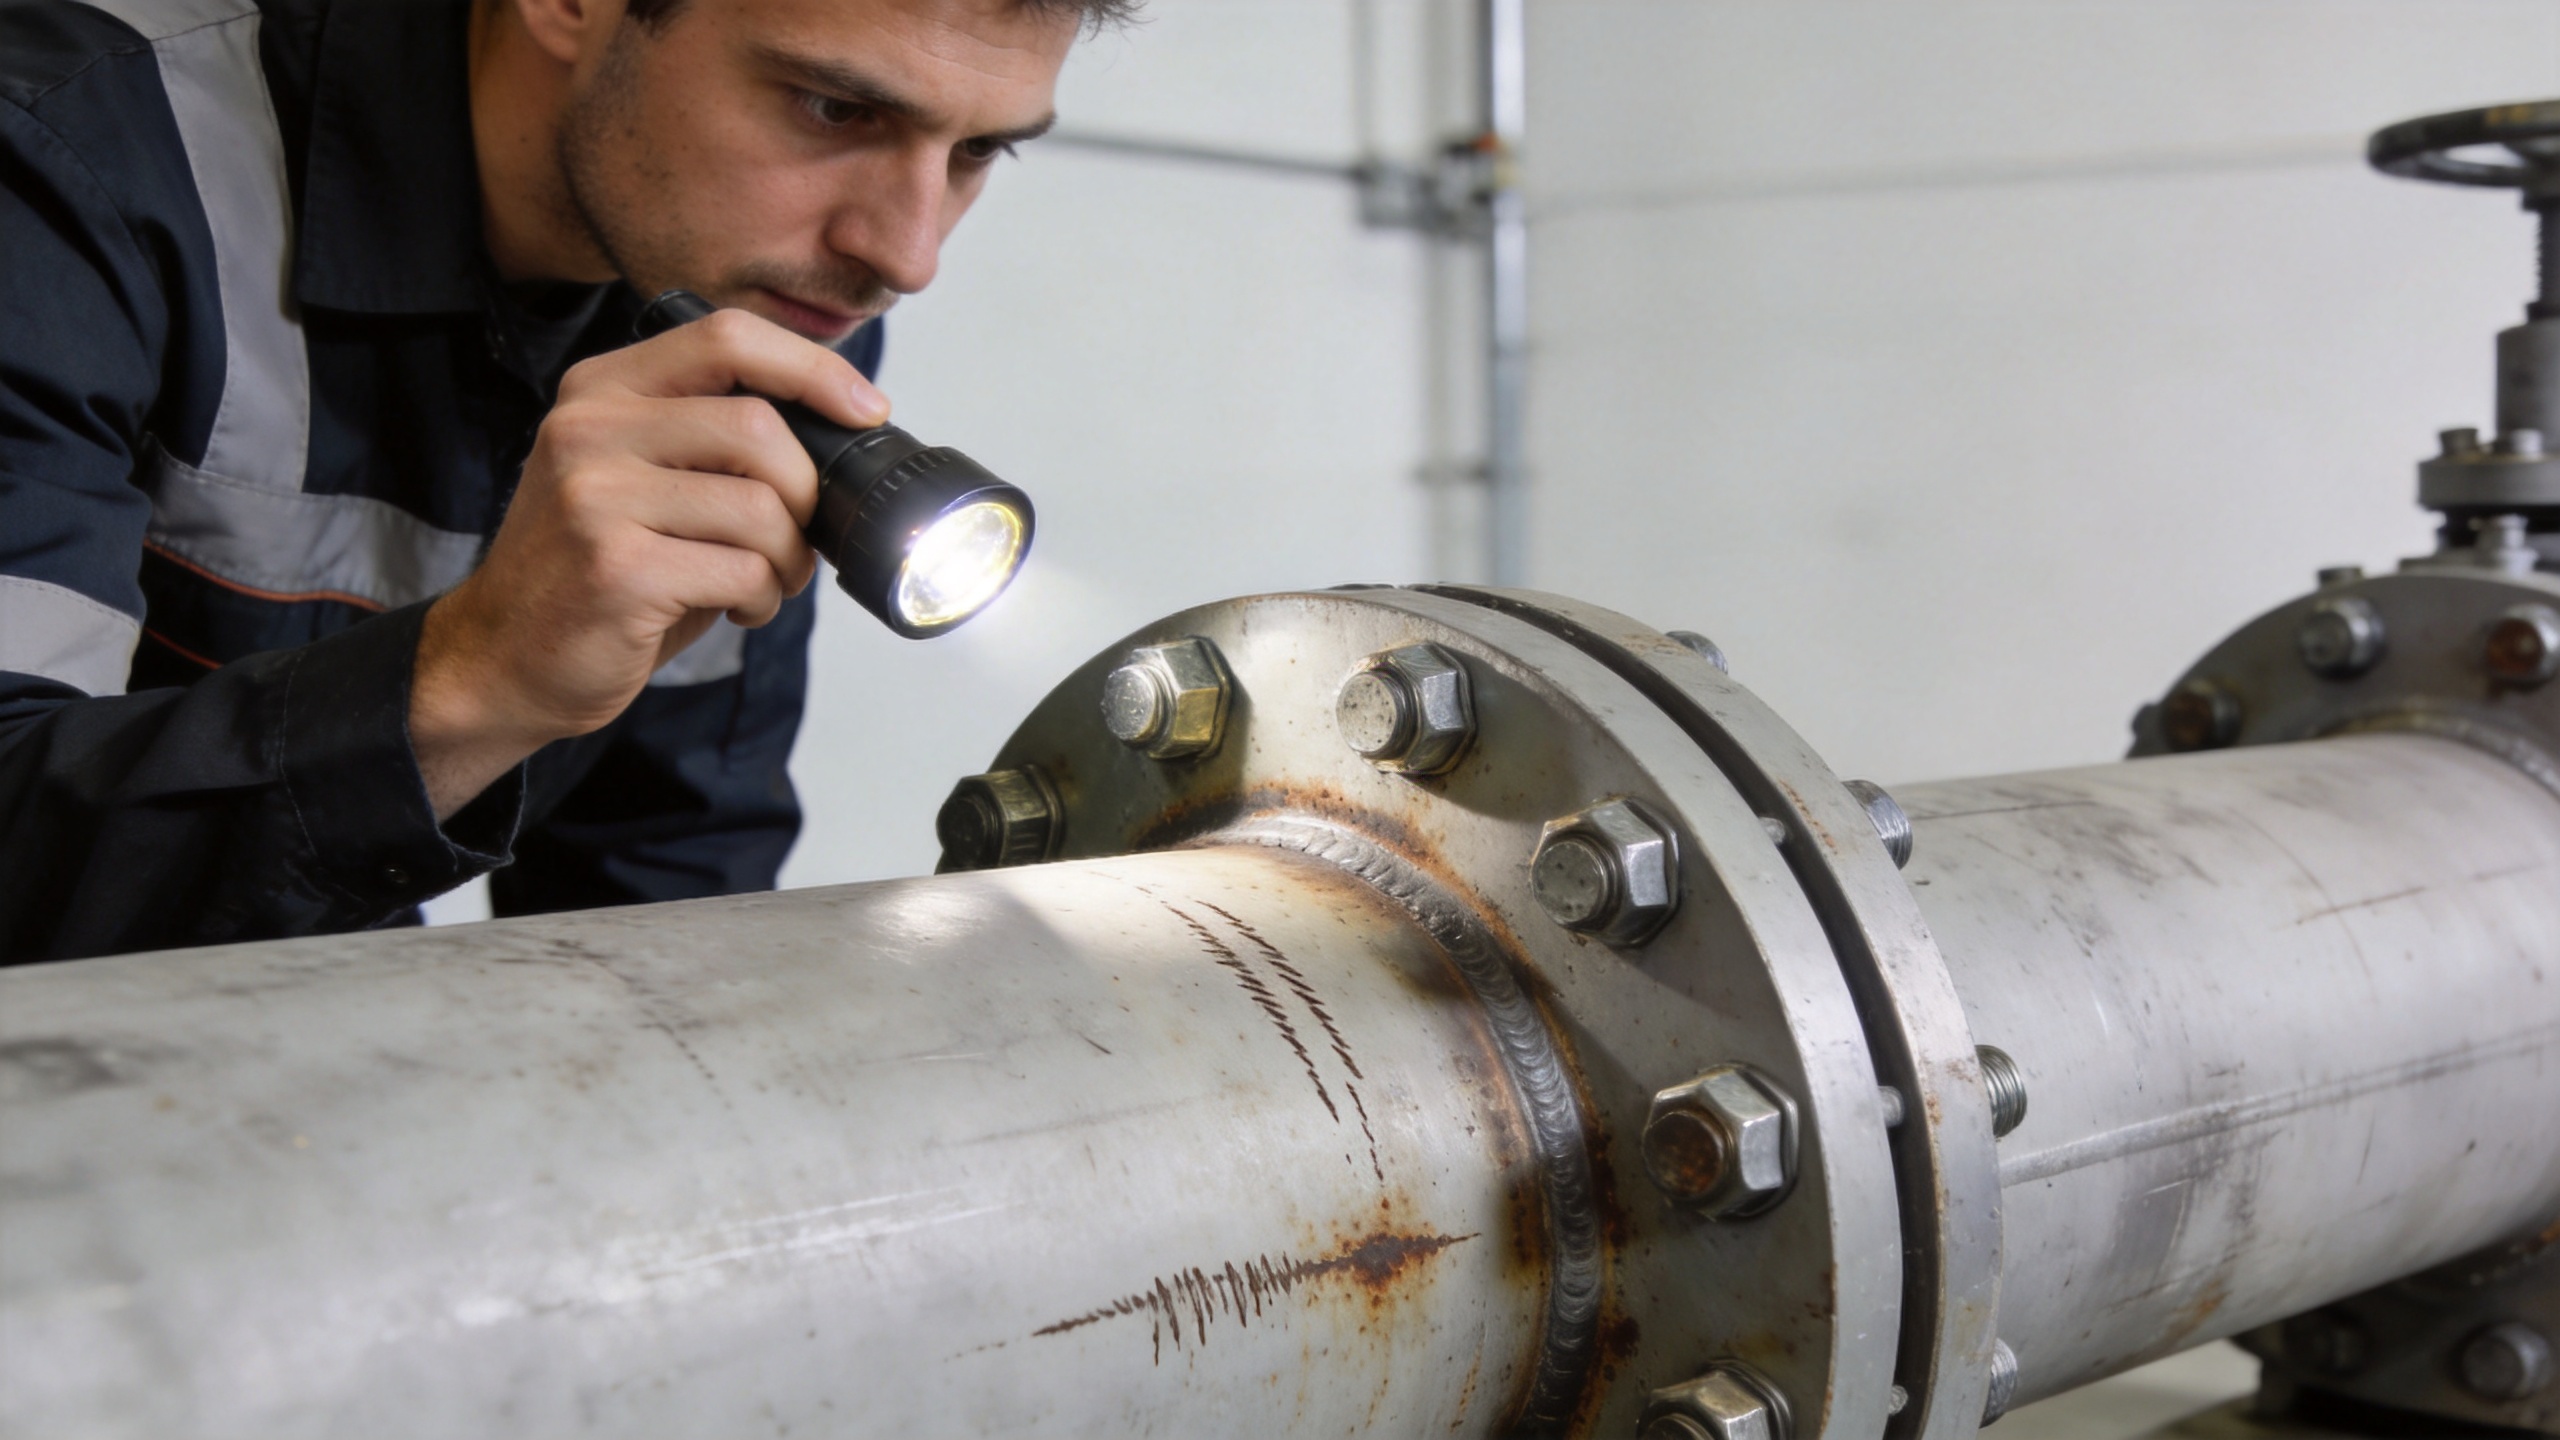
まず、接合部が移動した痕跡を探します。トルクストライプや目印マークの位置ずれ、接触面の磨耗光沢、赤褐色~暗褐色のフレッティング粉塵、穴の楕円化、およびワッシャーが元の座面からずれた状態などは、すべて注意深く確認すべき現象です。塗装済みのアセンブリでは、ボルト頭部またはナット周囲の塗装に亀裂が入っていることも有効な手がかりとなり得ますが、これはあくまで手がかりにすぎません。必ず接合部の幾何学的形状および保守履歴と照らし合わせて確認してください。
マークがずれたからといって、すぐに締結具を締め付けないでください。まず、その状態を記録し、指定された検証方法を特定してください。トルクは挟持状態を間接的に示す指標にすぎず、原因を理解せずにトルクを加えると、嵌入(エンベッドメント)、継手の滑り、ねじ山の損傷、あるいは不適切な部品積層といった問題が隠れてしまう可能性があります。
第2次点検:腐食、熱変色、表面劣化の確認
腐食は、軸受面、ねじ部、シャンクに影響を及ぼす場合、単なる外観上の問題を超えます。水が滞留しやすい箇所を特に注意して点検してください。たとえば、ボルト頭部やワッシャーの下面、ねじ部の終端部、フランジ周辺、異種金属間の隙間などです。被覆処理済みの締結具表面に現れる白い付着物、継手部からにじみ出る赤錆、ピッティング、めっきの剥離、あるいは固着したねじなどは、摩擦係数を変化させ、後続のトルク点検の再現性を低下させることがあります。
また、熱による変色、非金属製ロッキング要素の軟化、コーティングの損傷、潤滑剤や工程用液体の残留物なども確認してください。 ステンレス製締結部品 湿潤環境または化学的に活性な環境で使用される場合でも、相手材および使用流体との適合性を確認する必要があります。色だけでは故障モードを特定できないため、観察結果に加えて、装置の温度履歴、洗浄状況、暴露履歴などを併せて評価してください。
第3段階:変形および疲労兆候の確認
シャンク、ヘッドとシャンクの接合部、最初に噛み合うねじ山、およびねじ山の終端部を点検します。くびれ、曲がった締結部品、ドライブ部の摩耗(丸みを帯びた形状)、ねじ山の損傷、あるいは異常にスムーズに回転するナットなどは、過負荷、取付時の損傷、または繰り返し運動による影響を示唆しています。すでに破断が発生している場合、比較的平坦な破断面でくびれが少ない場合は疲労破壊と一致する可能性がありますが、根本原因を特定するには専門的な故障解析が必要です。
繰り返し荷重を受ける場合、ねじ山の谷部には特に注意が必要です。技術的故障調査では、腐食・振動・不適切な締め付け力が複合的に作用した結果、ねじ山の谷部から疲労亀裂が発生した事例が確認されています。これは、錆びた接合部すべてが直ちに破断するという意味ではありません。むしろ、錆・振動・締め付け力の低下をそれぞれ独立した問題として扱うのではなく、それらが複合的に作用している状態を総合的に評価して点検すべきであることを意味します。
症状に応じて、次の対応策を選択してください
| 観察される現象 | 何を意味する可能性があるか | 次に取るべき制御された対応 |
|---|---|---|
| 目印マークが一致しなくなった | 相対回転または接合部の沈み込み | 変位を記録し、同型の接合部と比較したうえで、承認済み手順に従って検証してください。 |
| フレッティング粉体または接触面の磨耗光沢 | 接触境界面における微小な動き | 再締め付けを行う前に、荷重伝達経路、穴の状態、クリンプ面(挟持面)、振動暴露状況を確認してください。 |
| 錆の滲出、ピッティング、または塗装剥離 | 環境要因による劣化または湿気の滞留 | 材料の適合性、保護仕上げの状態、およびねじ部や軸受面の交換が必要かどうかを評価します。 |
| ねじ山の損傷またはドライブ部の丸み(角が取れること) | 過大な締付けトルク、ねじ切り不良(クロススレッド)、または不適切な締付け工具の使用 | 使用停止が許可された場合に取り外し、対向するねじ部および締付け管理状況を点検します。 |
| 亀裂、シャンクの曲がり、または目視で確認できる伸び | 過負荷または疲労に起因する損傷 | 接合部の扱いを上位レベルへエスカレーションします。再使用は避け、交換前に荷重条件を再検討してください。 |
新たな問題を生じさせずに検証すること
検証には承認済みの作業手順書が必要です。一部の接合部では、所定の条件下で実施されるトルク監査が該当します。他の接合部では、延長量測定、超音波測定、直接張力指示器、あるいは制御下での取り外し・再締め付けプロセスが求められる場合があります。適切な検証方法は、接合部の設計および安全分類によって異なります。 機械式締結具 軽微な負荷がかかる筐体では、動力伝達系、圧力境界、構造フレームなどと比べて、同じレベルの対応手順を踏む必要はありません。
点検記録は実用性を重視してください。部品ID、設置場所、症状、許可された場合の写真、目視確認済みマークの有無、周囲環境の証拠、検証結果、是正措置、および交換に至った理由を記録します。これにより傾向を把握できます。同一設備上の複数の継手で同様のパターンが見られる場合、原因は単一の締結部品ではなく、振動、熱サイクル、作業空間の制約、工具の校正誤差、あるいは仕様との不一致などにある可能性があります。
交換がより安全な判断となる場合
締結部品に亀裂が入っている、目に見える伸びがある、ねじ山が損傷している、重要な接触面で重度の腐食が進行している、または交換が必須と定められた作業手順から外す場合などには、再使用せず交換してください。承認済みの材質・寸法・表面処理・締結方式・潤滑状態を厳守してください。A オーダーメイドの固定器 修理工程に投入する前に、図面の改訂版および適用される公差と照合する必要があります。寸法が一致しない場合、名称が類似していても組立不良を引き起こす可能性があります。
また、計画上のトレードオフもあります。すべての修理部品を大量に在庫しておくと単価は下がりますが、仕様の陳腐化やロット混在のリスクが高まる可能性があります。設計が変更される機器の場合、大量在庫よりも、現在の図面に適合する小規模な補充とロット追跡可能な管理のほうが実用的です。
疑わしい締結部品ごとの簡易現場チェックリスト
すべての疑わしい部品に対して同一の質問を用います 固定器 検査ルートによって比較可能な記録が得られるようにします。「この部品は」 固定器 設置位置および図面番号で明確に特定されていますか? この部品は 固定器 基準マーク(ウィットネスマーク)に対して相対的に移動していますか? この部品は 固定器 荷重を受ける面に腐食、ねじ部の損傷、あるいは擦れの痕跡が見られますか? この部品は 固定器 振動・熱サイクル・湿潤環境といった、点検間隔を短縮する必要があるエリアに設置されていますか?
について ねじ式締結具 、可視部のねじ山の状態と最初に噛み合ったねじ山の両方を確認し、承認済みの取付け条件と現在の継手状態を比較します。継手状態が適切かどうかを記録してください。 ねじ式締結具 は、トルク値を臨機応変に設定するのではなく、定められた方法で検証できる必要があります。 機械式締結具 が異なる材質を接合する場合、ワッシャー、穴縁、および締結面を、同一の評価対象として検討します。 機械式締結具 の信頼性は、それが保持している継手積層(ジョイント・スタッキング)の品質に等しくなります。
それぞれの ステンレス製締結部品 については、変色が無害であると判断する前に、周囲の環境および隣接する材質を確認してください。 ステンレス製締結部品 は、外観だけでなく、実際の使用条件への適合性に基づいて評価すべきです。 オーダーメイドの固定器 が指定されている場合は、交換前にその改訂番号、寸法、トレーサビリティを確認してください。標準在庫と異なる オーダーメイドの固定器 についても同様の確認を行ってください。この厳密な手順により、 固定器 、継手、および保守判断が一貫して結びつけられます。
日常の保守作業に早期警戒機能を組み込みます
最も効果的な診断プログラムは、締結部品の破損を待ってから対応するものではありません。重要な接合部をルートベースの点検に追加し、写真や目印(ウィットネスマーカー)を用いて「正常な状態」を明確に定義してください。また、衝撃、工程の乱れ、オーバーホール、温度異常、あるいは繰り返される振動アラームなど、荷重条件が変化する事象発生後に点検を実施するようスケジュールしてください。試運転時および大規模な保守作業後には、基準となる状態(ベースライン)を記録しておけば、その後の変化をより容易に特定できます。
実際の締結部品点検は、単なる「個数確認」ではありません。これはあくまで「接合部の状態評価」です。まず、その接合部にかかる荷重および使用環境を確認し、次に動き、腐食、変形などの異常を点検します。最後に、承認済みの方法で所見を検証します。この手順を踏むことで、メンテナンスチームは設備の停止という「初めての警告」が発生する前に、監視・修理・上位報告のいずれかを明確な根拠に基づいて判断・実施できます。

