 EN

Hur man diagnostiserar fästdonsfel innan de utlöser maskinstopp
Ett fästelement blir sällan ett underhållsproblem precis i det ögonblick det går sönder. Vanligare är att förbindningen ger små, observerbara signaler först: en förändrad kontrollmarkering, rost på en lageryta, slitagepulver, en glipa som inte fanns vid senaste inspektionen eller ett vridmomentresultat som inte längre stämmer överens med den godkända monteringsregistret. Att behandla dessa signaler som utlösningspunkter för inspektion kan omvandla ett oplanerat maskinstopp till schemalagrat korrigerande arbete.
Från en konstruktörs perspektiv när det gäller val av fästelement är den användbara frågan inte bara "Är denna skruv skadad?" Utan om förbandet fortfarande bärs som avsett, om dess klämförhållanden har förändrats och om återinförandet av utrustningen i drift skulle medföra ökad risk. Den diagnostiska väg som beskrivs nedan hjälper underhållslag att gå från synlig evidens till ett kontrollerat beslut.
Börja med förbandet, inte med den lösade fästskruven
Ett fästelement fungerar som en del av ett förbandssystem: sammanstämmande material, hålets skick, brickor, säkringsfunktioner, ytyta, pålagd last, temperatur, vibration och monteringsmetod påverkar alla resultatet. En gängad fästanordning kan se hel ut trots att de klämda delarna har sjunkit, förbandet har glidit eller förspänningskraften har minskat. Omvänt kan en märkning på huvudet vara kosmetisk snarare än ett tecken på ett strukturellt problem.
Innan du rör vid hårdvaran ska du registrera utrustningens plats, fogens funktion, driftförhållanden och den godkända specifikationen om den finns tillgänglig. Notera om fogen är säkerhetskritisk, bärförmående, tryckbelastad, skyddad eller placerad nära en roterande komponent. Jämför sedan med en känd bra plats där belastningen och monteringen är identiska. Denna jämförelse avslöjar ofta en förändrad lucka, en roterad mutter eller en förskjuten bricka snabbare än en isolerad visuell kontroll.
Använd en trestegskontrollrutin
Steg 1: Sök efter rörelse och förlust av klämskraft
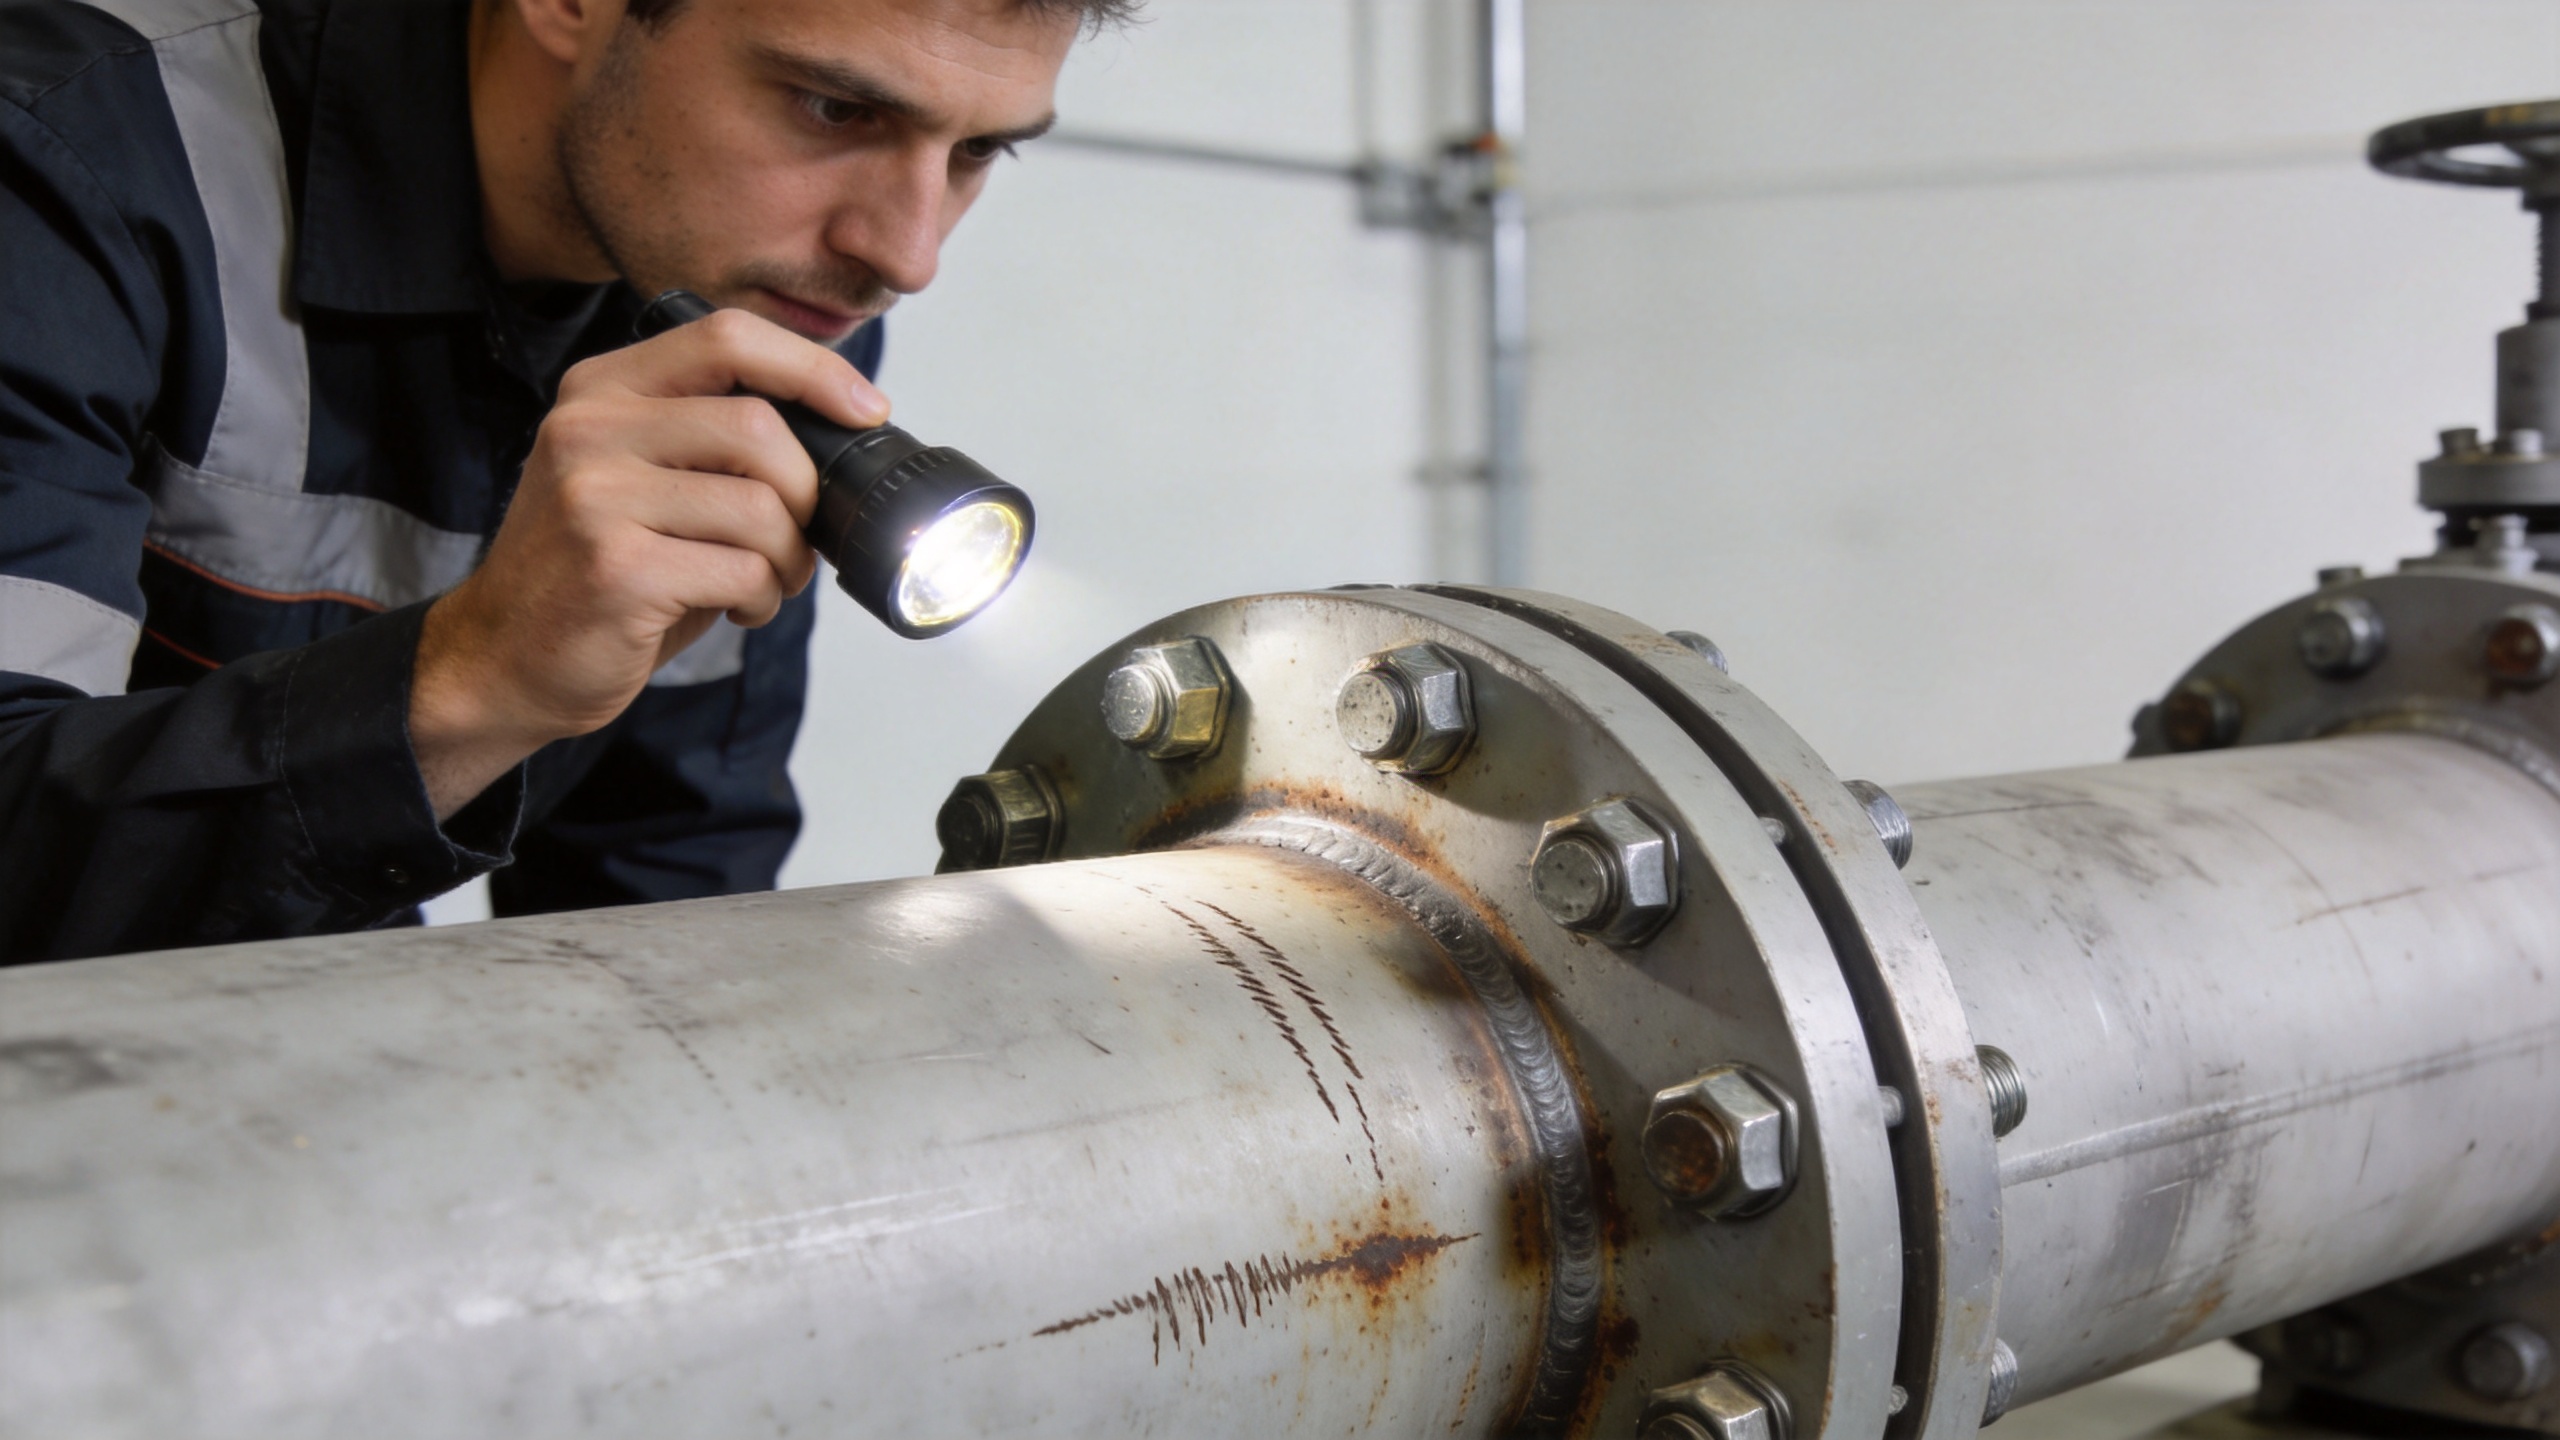
Börja med bevis på att fogen har rört sig. Felaktigt justerade vridmomentmarkeringar eller referensmarkeringar, polerade kontaktytor, rödbruna eller mörka slitagepartiklar, ovala hål och en bricka som har glidit från sin ursprungliga position kräver all uppmärksamhet. På målade monteringar kan en spricka i färgringen runt en skruvhuvud- eller mutterplats vara en användbar indikation, men det är endast en indikation; verifiera den mot fogens geometri och underhållshistorik.
Driv inte åt fästdelen omedelbart bara för att en markering har förskjutits. Dokumentera först tillståndet och identifiera den angivna verifieringsmetoden. Moment är en indirekt indikator på klämförhållandet, och att öka momentet utan att förstå orsaken kan dölja ett problem, t.ex. inbäddning, fogglidning, skadade gängor eller felaktig sammanställning.
Pass 2: Inspektera korrosion, värme och ytskador
Korrosion är mer än ett estetiskt problem när den påverkar bärtytor, gängor eller skaft. Titta noga på ställen där vatten kan samlas: under huvuden och underläppar, vid gängslut, runt flänsar och i springor mellan olika metaller. Vita avlagringar på belagda fästelement, rostutsläpp från en foglinje, gropbildning, beläggningsavlossning eller fastfrusna gängor kan ändra friktionen och minska konsekvensen vid en senare momentkontroll.
Sök också efter värmedisfärgning, mjuknade icke-metalliska säkringselement, skadade beläggningar eller rester av smörjmedel och processvätskor. E rostfri fästanordning används i en fuktig eller kemiskt aktiv miljö kräver fortfarande en kompatibilitetsgranskning med det matchande materialet och den använda vätskan. Färgen ensam fastställer inte felmodellen, så kombinera observationen med utrustningens temperaturhistorik, rengöringsprocedurer och exponeringshistorik.
Steg 3: Kontrollera deformation och indikationer på utmattning
Undersök skaftet, övergången mellan huvud och skaft, de första ingripande gängorna samt gängans avslutning. Smalning, böjd förbandsdel, avrundade drivytor, skadade gängor eller en mutter som löper ovanligt fritt kan tyda på överbelastning, monterings-skada eller upprepad rörelse. När en brottytta redan uppstått kan en relativt plan yta med liten smalning vara konsistent med utmattning, men en kvalificerad felanalys krävs innan en rotorsak kan fastställas.
Gänggrunderna kräver särskild uppmärksamhet vid cyklisk belastning. Tekniska felundersökningar har dokumenterat utmattningssprickor som börjar vid gänggrunderna, där korrosion, oscillation och otillräcklig förspänning samverkar.
Anpassa symtomen till nästa åtgärd.
| Vad du observerar | Vad det kan tyda på | Kontrollerad nästa åtgärd. |
|---|---|---|
| Referensmarkeringar stämmer inte längre överens. | Relativ rotation eller fognedläggning. | Dokumentera förskjutningen; jämför med en liknande fog; verifiera med godkänd procedur. |
| Frettingavlagringar eller polerade kontaktytor. | Mikrorörelse vid kontaktgränsen. | Kontrollera lastvägen, hålets skick, klämytorna och exponeringen för vibration innan återdragning. |
| Rostutsläpp, gropbildning eller beläggningsförlust | Miljöangrepp eller fängslad fukt | Bedöm materialkompatibilitet, skyddande yta och om gängor eller lagerytor behöver bytas ut. |
| Skadade gängor eller avrundade drivytor | Överdrivning, felgängning eller olämplig monteringsutrustning | Ta ur drift när tillåtet; undersök matchande gängor och monteringskontroller. |
| Spricka, böjd skaft eller synlig sträckning | Skada orsakad av överbelastning eller utmattning | Eskalera kopplingen; undvik återanvändning och granska lastfallet innan byte. |
Verifiera utan att skapa ett andra problem
Verifiering kräver en godkänd arbetsinstruktion. För vissa fogar kan detta innebära en momentgranskning som utförs under definierade förhållanden; för andra kan det kräva längdmätning, ultraljudsmetoder, direktspänningsindikatorer eller en kontrollerad borttagning och utbyteprocess. Den rätta metoden beror på fogdesignen och säkerhetsklassificeringen. Ett mekanisk fästanordning i en lättbelastad kapsling kräver inte samma eskaleringsväg som ett i drivlinjen, ett tryckgränsområde eller en strukturell ram.
Håll inspektionsregistret praktiskt: komponent-ID, plats, symtom, foton där tillåtet, status för vittnesmärkning, miljöbevis, verifieringsresultat, korrigerande åtgärd samt anledningen till eventuellt utbyte. Detta skapar en trendlinje. Om flera fogar på samma tillgång visar samma mönster kan orsaken ligga i vibration, termisk cykling, åtkomstbegränsningar, verktygskalibrering eller en specifikationsmismatch snarare än i en enskild skruvförbindelse.
När utbyte är den säkrare beslutet
Byt ut hårdvaran istället för att återanvända den om den är spräckt, synligt sträckt, har skadade gängor, är kraftigt korroderad på kritiska ytor eller har tagits bort från en applikation vars procedur kräver ny hårdvara. Använd godkänd kvalitet, mått, ytbearbetning, låsningsmetod och smörjningsförhållande. A anpassad Fästning skall kontrolleras mot ritningsrevisionen och tillämpliga toleranser innan den införs i en reparation; en dimensionsmismatch kan orsaka ett monteringsproblem även om den nominella beteckningen verkar liknande.
Det finns också en planeringskompromiss. Att lagra stora kvantiteter av varje repareringsartikel kan sänka styckkostnaden, men det kan öka risken för föråldrade specifikationer eller blandade partier. För utrustning med föränderliga konstruktioner kan kontrollerade mindre påfyllningar och spårbara partier vara mer användbara än ett stort lager som inte längre stämmer överens med aktuell ritning.
En kort fältkontrolllista för varje misstänkt skruvförbindelse
Använd samma frågor för varje misstänkt fästmittel så att en inspektionsruta ger jämförbara register. Är fästmittel identifierad genom plats och ritningsreferens? Har denna fästmittel flyttats i förhållande till sin referensmarkering? Visar fästmittel korrosion på en bärande yta, skada på gängorna eller tecken på slitage genom friktion? Är fästmittel placerad i en zon med vibration, termisk cykel eller fuktbelastning, vilket ändrar granskningsintervallet?
För en gängad fästanordning , kontrollera både synliga gängors skick och de första ingripande gängorna, jämför sedan godkänd installationsstatus med nuvarande koppling. Registrera om gängad fästanordning kan verifieras enligt den angivna metoden istället för att improvisera ett vridmomentvärde. Där en mekanisk fästanordning ansluter olika material, undersök brickan, hålets kant och de klämda ytorna som en del av samma bedömning. En mekanisk fästanordning är endast lika pålitlig som den kopplingsstack den håller samman.
För varje rostfri fästanordning , notera miljön och det intilliggande materialet innan du avgör att färgförändring är harmlös. En rostfri fästanordning bör utvärderas för servicekompatibilitet, inte enbart för utseende. Om en anpassad Fästning anges, verifiera revision, mått och spårbarhet innan utbyte. Gör samma sak för alla anpassad Fästning som skiljer sig från standardlager. Denna disciplinerade sekvens håller samman fästmittel , leden och underhållsbeslutet.
Inför tidig varning i rutinmässigt underhåll
Det mest effektiva diagnostikprogrammet väntar inte tills en fästdel går sönder. Lägg till kritiska leder i rutinbaserade inspektioner, definiera vad som är ”normalt” med hjälp av foton eller referensmärken, och schemalägg en granskning efter händelser som förändrar belastningen: en stöt, en processstörning, en översyn, en temperaturavvikelse eller ett upprepat vibrationslarm. Under idrifttagning och efter större underhållsarbete ska grundläget dokumenteras så att senare förändringar blir lättare att identifiera.
I praktiken är en fästkontroll inte en enkel räkning av skruvar. Den är en granskning av förbindningens tillstånd. Börja med att bekräfta belastningen och driftmiljön, kontrollera sedan om det föreligger rörelse, korrosion eller deformation, och verifiera slutligen resultaten med den godkända metoden. Denna sekvens ger underhållslaget en tydlig grund för att övervaka, reparera eller eskalera innan en maskinstoppning blir den första varningen.

