 EN

آلات کے بند ہونے سے پہلے فاسٹنر کی ناکامی کی تشخیص کیسے کریں
بولٹ اور نٹ عام طور پر بالکل اس لمحے رکھ راستہ کا مسئلہ نہیں بن جاتے جب وہ ٹوٹتے ہیں۔ زیادہ تر معاملات میں، جوڑ کچھ چھوٹے، مشاہدہ کرنے والے اشارے دیتا ہے: ایک تبدیل شدہ ویٹنس مارک، بیئرنگ سطح پر زنگ، فریٹنگ کی دھول، پچھلے دوران موجود نہ ہونے والی کوئی خلا، یا ایک ٹارک کا نتیجہ جو اب اسمبلی کے منظور شدہ ریکارڈ سے مطابقت نہیں رکھتا۔ ان اشاروں کو معائنہ کا ایک ابتدائی نقطہ سمجھ کر غیر منصوبہ بند آلات کے بند ہونے کو منصوبہ بند درستگی کے کام میں تبدیل کیا جا سکتا ہے۔
ایک فاسٹنر سلیکشن انجینئر کے نقطہ نظر سے، مفید سوال صرف یہ نہیں ہے کہ 'کیا یہ بولٹ خراب ہو گیا ہے؟' بلکہ یہ ہے کہ کیا جوائنٹ اب بھی اپنے مقصد کے مطابق لوڈ برداشت کر رہا ہے، کیا اس کی کلیمپ حالت تبدیل ہو چکی ہے، اور کیا آلات کو سروس میں واپس لانا خطرہ بڑھا دے گا۔ ذیل میں دیا گیا تشخیصی راستہ مرمت کی ٹیموں کو ظاہری شواہد سے ایک کنٹرولڈ فیصلے کی طرف لے جانے میں مدد دیتا ہے۔
کھلے ہوئے ہارڈ ویئر کی بجائے جوائنٹ سے شروع کریں
ایک فاسٹنر ایک جوائنٹ سسٹم کے حصے کے طور پر کام کرتا ہے: ملاپ والے مواد، سوراخ کی حالت، واشرز، لاکنگ خصوصیات، سطح کا اختتام، درج کردہ لوڈ، درجہ حرارت، وائبریشن، اور انسٹالیشن کا طریقہ تمام نتیجہ کو متاثر کرتے ہیں۔ ایک تھریڈڈ فاسٹنر ظاہری طور پر مکمل نظر آ سکتا ہے جبکہ کلیمپ شدہ اجزاء بیٹھ چکے ہوں، جوائنٹ سلپ ہو چکا ہو، یا پری لوڈ کم ہو چکی ہو۔ اس کے برعکس، سر پر ایک نشان صرف ظاہری ہو سکتا ہے، نہ کہ ساختی مسئلے کی علامت۔
برقی سامانہ کو چھونے سے پہلے، سامانہ کی جگہ، مشترکہ حصّے کا کام، کام کی حالت اور اگر دستیاب ہو تو منظور شدہ خصوصیات کو ریکارڈ کریں۔ نوٹ کریں کہ آیا مشترکہ حصّہ حفاظتی طور پر اہم ہے، وزن برداشت کرتا ہے، دباؤ برداشت کرتا ہے، تحفظ فراہم کیا گیا ہے، یا گھومتے ہوئے جزو کے قریب ہے۔ پھر اس کا موازنہ ایک ایسی جگہ سے کریں جہاں فرض اور اسمبلی دونوں ایک جیسی ہوں۔ اس موازنہ سے اکثر ایک تبدیل شدہ دراز، گھومی ہوئی مُولِی یا منتقل شدہ واشَر کا پتہ لگانا آسان ہوتا ہے، جو کہ صرف ایک الگ بصری جانچ کے مقابلے میں تیزی سے ممکن ہوتا ہے۔
تین مرحلہ معائنہ کا طریقہ استعمال کریں
پہلا مرحلہ: حرکت اور کلیمپ کے نقص کی تلاش
مشترکہ حصّے کی حرکت کے ثبوت سے شروع کریں۔ غیر متوازن ٹارک سٹرائپ یا گواہ کے نشانات، چمکدار رابطہ کے سطحیں، سرخ بھورے یا گہرے فریٹنگ کے ذرات، بیضوی سوراخ، اور اصل جگہ سے ہٹی ہوئی واشَر—سبھی توجہ کے مستحق ہیں۔ رنگین اسمبلیوں پر، سر یا مُولِی کے گرد رنگ کا ٹوٹا ہوا چھلکا ایک مددگار اشارہ ہو سکتا ہے، لیکن یہ صرف ایک اشارہ ہے؛ اس کی تصدیق مشترکہ حصّے کی ہندسیات اور مرمت کے ریکارڈ کے مطابق کریں۔
بند کرنے والے آلے کو فوری طور پر اس لیے نہیں کسنا چاہیے کہ کوئی نشان منتقل ہو گیا ہے۔ پہلے حالت کو دستاویزی شکل دیں اور مخصوص تصدیق کے طریقہ کی شناخت کریں۔ ٹارک بھرتی کی حالت کا بالواسطہ اشارہ ہوتا ہے، اور وجہ کو سمجھے بغیر ٹارک کا اضافہ مسائل جیسے داخلی دباؤ، جوڑ کا پھسلنا، خراب دھاگے، یا غلط اسٹیک اپ کو چھپا سکتا ہے۔
دوسرا مرحلہ: کھانے، حرارت اور سطحی تنگی کا معائنہ کریں
جب کھانا بیئرنگ کی سطحوں، دھاگوں یا شیانک پر اثر انداز ہوتا ہے تو یہ صرف ظاہری مسئلہ نہیں رہتا۔ وہ مقامات غور سے دیکھیں جہاں پانی جمع ہو سکتا ہے: سر اور واشر کے نیچے، دھاگے کے ختم ہونے کی جگہ، فلینج کے گرد، اور مختلف دھاتوں کے درمیان کھائیوں میں۔ کوٹڈ ہارڈ ویئر پر سفید جماؤ، جوڑ کی لکیر سے زنگ کا رسنا، گڑھے، پلیٹنگ کا اُٹھنا، یا ٹھہرے ہوئے دھاگے اصطکاک کو تبدیل کر سکتے ہیں اور بعد میں ٹارک چیک کی یکسانی کو کم کر سکتے ہیں۔
حرارت کی وجہ سے رنگت کی تبدیلی، نامعدنی لاکنگ عناصر کا نرم ہونا، خراب کوٹنگ، یا لوبریکنٹس اور عملی سیالات کے باقیات کو بھی تلاش کریں۔ ا سٹین لیس فاسٹنر گیلا یا کیمیائی طور پر فعال ماحول میں استعمال کیا جانے والا سامان اب بھی ملانے والے مواد اور سروس فلوئڈ کے ساتھ مطابقت کا جائزہ لینے کی ضرورت رکھتا ہے۔ رنگ صرف ناکامی کے طریقہ کار کو طے نہیں کرتا، اس لیے مشاہدہ کو آلات کے درجہ حرارت، واش ڈاؤن، اور تعرُّض کے تاریخ کے ساتھ جوڑیں۔
پاس ۳: ڈی فارمیشن اور تھکاوٹ کے اشاروں کی جانچ کریں
شینک، سر-سے-شینک ٹرانزیشن، پہلے شامل ہونے والے تھریڈز، اور تھریڈ رن آؤٹ کا معائنہ کریں۔ نیکنگ، جھکا ہوا ہارڈ ویئر، گول ڈرائیو فیچرز، خراب تھریڈز، یا ایک ایسا نٹ جو غیر معمولی طور پر آزادانہ چلتا ہو، اوور لوڈ، انسٹالیشن کے نقصان، یا بار بار حرکت کی نشاندہی کر سکتا ہے۔ جب کوئی شکست پہلے ہی واقع ہو چکی ہو تو، تھوڑی سی نیکنگ کے ساتھ نسبتاً ہموار سطح تھکاوٹ کے مطابق ہو سکتی ہے، لیکن کسی جڑ کی وجہ کو تفویض کرنے سے پہلے ایک اہل ناکامی کا تجزیہ درکار ہوتا ہے۔
دھاگے کی جڑیں سائیکلک سروس میں خاص توجہ کے قابل ہوتی ہیں۔ فنی ناکامی کی تحقیقات میں دھاگے کی جڑوں پر تھکاوٹ کے دراڑیں دستیاب ہوئی ہیں، جہاں کوروزن، آسیلن اور ناکافی پری لوڈ کا امتزاج ہوا ہے۔ اس کا مطلب یہ نہیں کہ ہر زَنگ لگا ہوا جوڑ ٹوٹنے والے ہے؛ بلکہ اس کا مطلب یہ ہے کہ معائنہ میں ان تینوں حالتوں کو الگ الگ مسائل نہ سمجھا جائے بلکہ اُن کے مشترکہ اثر کو مدِنظر رکھا جائے۔
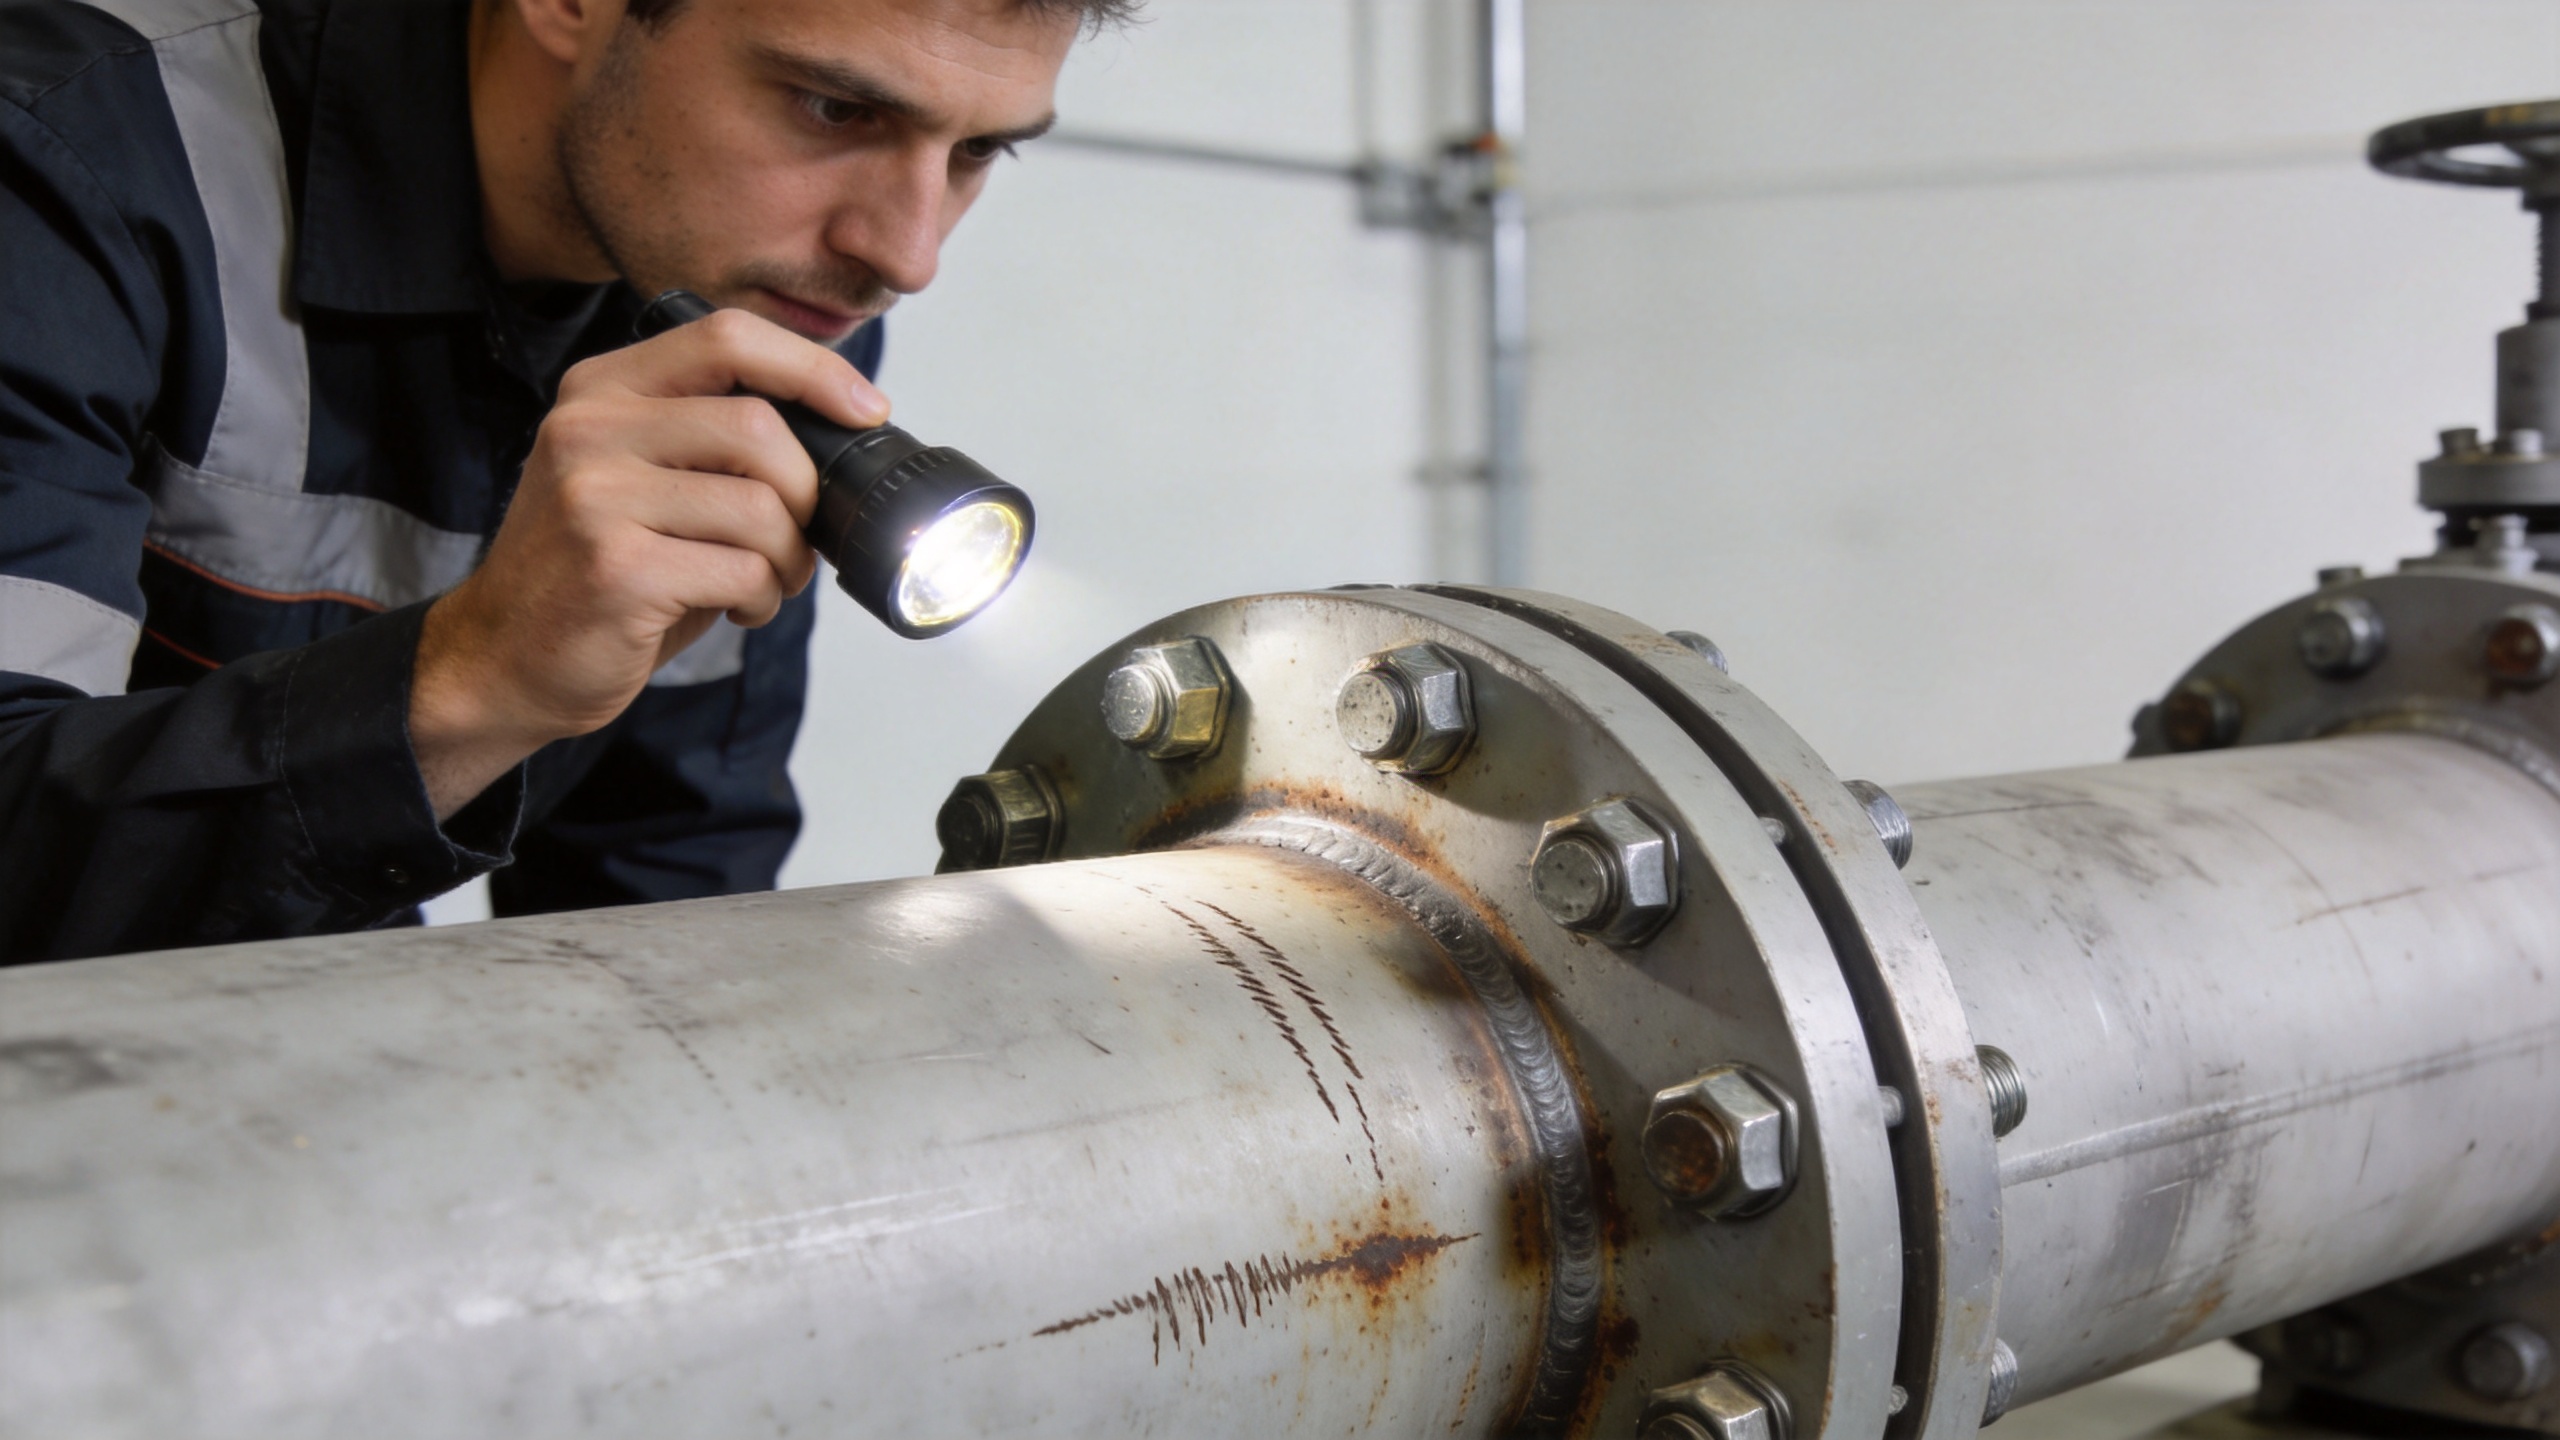
علامت کو اگلے اقدام سے منسلک کریں۔
| آپ جو دیکھتے ہیں۔ | اس کا کیا مطلب ہو سکتا ہے | کنٹرولڈ اگلا اقدام |
|---|---|---|
| گواہی کے نشانات اب بھی ترتیب میں نہیں ہیں۔ | نسبتی گھماؤ یا جوڑ کا بیٹھ جانا۔ | حرکت کو دستاویزی شکل دیں؛ اسے ایک ہم مناسبت جوڑ کے ساتھ موازنہ کریں؛ اور منظور شدہ طریقہ کار کے ذریعے تصدیق کریں۔ |
| فریٹنگ کے ملبے یا چمکدار رابطہ کی سطحیں۔ | رابطہ کی حد پر مائیکرو حرکت۔ | دوبارہ ٹانٹ کرنے سے پہلے لوڈ کا راستہ، سوراخ کی حالت، کلیمپ کی سطحیں اور وائبریشن کے عوامل کی جانچ کریں۔ |
| زنگ لگنا، گڑھے پڑنا یا کوٹنگ کا نقصان | ماحولیاتی حملہ یا پھنسی ہوئی نمی | مواد کی سازگاری، تحفظی ختم شدہ سطح اور یہ جانچنا کہ دھاگے یا بیئرنگ کی سطحیں تبدیل کرنے کی ضرورت ہے یا نہیں۔ |
| خراب ہوئے ہوئے دھاگے یا گول ہوئے ڈرائیو فیچرز | زیادہ ٹارک، غلط طریقے سے دھاگہ لگانا یا مناسب انسٹالیشن آلات کا استعمال نہ کرنا | جہاں اجازت دی گئی ہو وہاں سروس سے ہٹا دیں؛ ملانے والے دھاگوں اور انسٹالیشن کنٹرولز کا معائنہ کریں۔ |
| درار، جھکا ہوا شینک یا واضح طور پر لمبا ہونا | اوورلوڈ یا تھکاوٹ سے متعلق نقصان | جوڑ کو اہمیت دیں؛ دوبارہ استعمال نہ کریں اور تبدیلی سے پہلے لوڈ کیس کا جائزہ لیں۔ |
بلا کہ دوسرا مسئلہ پیدا کیے ہوئے تصدیق کریں
تصدیق کے لیے ایک منظور شدہ کام کی ہدایت کی ضرورت ہوتی ہے۔ کچھ جوڑوں کے لیے، اس میں مخصوص حالات کے تحت ٹارک آڈٹ شامل ہو سکتا ہے؛ دوسروں کے لیے، اس میں لمبائی کا پیمانہ، الٹرا ساؤنڈ کے طریقے، براہ راست کشیدگی کے اشاریے، یا کنٹرولڈ اُٹھانے اور دوبارہ لگانے کا عمل شامل ہو سکتا ہے۔ صحیح طریقہ جوڑ کی ڈیزائن اور حفاظتی درجہ بندی پر منحصر ہوتا ہے۔ ایک مکینیکل فاسٹنر ہلکے لوڈ والے خانے میں موجود جوڑ کا ایسکلیشن راستہ وہی نہیں ہوتا جو ڈرائیو ٹرین، دباؤ کی حد یا ساختی فریم میں موجود جوڑ کا ہوتا ہے۔
معائنہ کا ریکارڈ عملی رکھیں: کمپوننٹ کی شناخت، مقام، علامت، جہاں اجازت ہو وہاں تصاویر، گواہ کے نشان کی حیثیت، ماحولیاتی ثبوت، تصدیق کا نتیجہ، اصلاحی کارروائی، اور کسی بھی تبدیلی کی وجہ۔ اس سے ایک رجحان کی لکیر تشکیل پاتی ہے۔ اگر کسی ایک اثاثے پر کئی جوڑ ایک جیسا رجحان ظاہر کریں تو وجہ کمپن، حرارتی سائیکلنگ، رسائی کی پابندیاں، آلے کی کیلیبریشن، یا مواصفات کا عدم مطابقت ہو سکتا ہے، نہ کہ صرف ایک معزول بولٹ کی وجہ سے۔
جب تبدیلی زیادہ محفوظ فیصلہ ہو
جب کوئی ہارڈ ویئر دراڑوں سے متاثر ہو، واضح طور پر کھینچا ہوا ہو، دھاگے میں خرابی ہو، اہم سطحوں پر شدید طور پر جکڑا ہوا ہو، یا اسے ایسی درخواست سے ہٹایا گیا ہو جس کی طریقہ کار نئے ہارڈ ویئر کے استعمال کو لازم قرار دیتی ہو تو اسے دوبارہ استعمال کرنے کے بجائے تبدیل کر دیں۔ منظور شدہ گریڈ، ابعاد، ختم کرنے کا انداز، لاکنگ کا طریقہ اور لُبریکیشن کی حالت استعمال کریں۔ اے مخصوص فاسٹنر کسی مرمت میں داخل کرنے سے پہلے اسے ڈرائنگ کے ایڈیشن اور منطبق برداشت کے حدود کے ساتھ چیک کیا جانا چاہیے؛ اگر ابعاد میں عدم مطابقت ہو تو اس سے اسمبلی کا مسئلہ پیدا ہو سکتا ہے، حتیٰ کہ جب ناممکن نام ایک جیسا لگ رہا ہو۔
اس کے علاوہ منصوبہ بندی کا ایک موازنہ بھی ہے۔ ہر مرمت کے آئٹم کی بڑی مقدار رکھنا اکائی کی لاگت کو کم کر سکتا ہے، لیکن اس سے منسوخ شدہ معیارات یا مخلوط بیچوں کے لیے خطرہ بڑھ سکتا ہے۔ تبدیلی پذیر ڈیزائنز والے آلات کے لیے، کنٹرول شدہ چھوٹی تجدیدات اور ٹریس ایبل بیچیں بڑے انVENTORY کی نسبت زیادہ مفید ہو سکتی ہیں جو موجودہ ڈرائنگ کے ساتھ مطابقت نہیں رکھتی۔
ہر مشکوک فاسٹنر کے لیے ایک مختصر فیلڈ چیک لسٹ
ہر مشکوک کے لیے وہی سوالات استعمال کریں فاسٹنر تاکہ معائنہ کا راستہ قابلِ موازنہ ریکارڈ پیدا کرے۔ کیا یہ فاسٹنر مقام اور ڈرائنگ حوالہ جات کے ذریعے شناخت کیا گیا ہے؟ کیا یہ اپنے ویٹنس مارک کے مقابلے میں فاسٹنر منتقل ہو گیا ہے؟ کیا اس میں فاسٹنر لوڈ برداشت کرنے والی سطح پر زنگ لگنا، دھاگوں میں نقصان، یا رگڑ کے آثار نظر آتے ہیں؟ کیا یہ فاسٹنر ایک وائبریشن، تھرمل سائیکل، یا ویٹ سروس زون میں ہے جو جائزہ کے وقفے کو تبدیل کرتا ہے؟
ایک کے لئے تھریڈڈ فاسٹنر ، دونوں نظر آنے والے دھاگوں کی حالت اور پہلے ملانے والے دھاگوں کی جانچ کریں، پھر منظور شدہ انسٹالیشن کی حالت کو موجودہ جوائنٹ کے ساتھ موازنہ کریں۔ ریکارڈ کریں کہ کیا تھریڈڈ فاسٹنر مخصوص طریقہ کار کے تحت تصدیق کی جا سکتی ہے، بجائے کہ ٹارک ویلیو کو غیر منصوبہ بندی کے طور پر طے کیا جائے۔ جہاں ایک مکینیکل فاسٹنر مختلف مواد کو جوڑتا ہے، واشر، سوراخ کے کنارے، اور کلیمپڈ سطحوں کا معائنہ ایک ہی نتیجے کے حصے کے طور پر کریں۔ ایک مکینیکل فاسٹنر صرف اتنی ہی قابلِ اعتماد ہوتی ہے جتنی کہ جوائنٹ اسٹیک جسے وہ مضبوط کر رہی ہے۔
او ایم ڈرائنگ پیکیج ہے۔ سٹین لیس فاسٹنر ، فیصلہ کرنے سے پہلے ماحول اور ملحقہ مواد کو نوٹ کریں کہ رنگت کا تبدیل ہونا بے ضرر ہے۔ ایک سٹین لیس فاسٹنر سروس کی سازگاری کے لیے جانچا جانا چاہیے، صرف ظاہری شکل کے لیے نہیں۔ اگر کوئی مخصوص فاسٹنر مخصوص کیا گیا ہو تو، تبدیلی سے پہلے اس کی ری وژن، ابعاد اور ٹریس ایبلٹی کی تصدیق کریں۔ کسی بھی مخصوص فاسٹنر کے لیے بھی یہی طریقہ اپنایا جائے جو معیاری اسٹاک سے مختلف ہو۔ اس منظم ترتیب سے فاسٹنر , جوائنٹ، اور مرمت کا فیصلہ ایک دوسرے سے جڑے رہتے ہیں۔
روٹین مرمت میں ابتدائی انتباہ کو شامل کریں
سب سے موثر تشخیصی پروگرام وہ نہیں ہے جو فاسٹنر کے خراب ہونے کا انتظار کرتا ہو۔ اہم جوائنٹس کو رُوٹ-بیسڈ انスペکشنز میں شامل کریں، تصاویر یا وِٹنس مارکس کے ذریعے یہ طے کریں کہ 'معمول' کیا ہوتا ہے، اور ان واقعات کے بعد ایک جائزہ کا اہتمام کریں جو لوڈنگ میں تبدیلی لا سکتے ہیں: کوئی اثر (آئیمپیکٹ)، عملی عدم استحکام (پروسیس اَپ سیٹ)، اوورہال، درجہ حرارت میں تبدیلی، یا بار بار وائبریشن الارم۔ کمیشننگ کے دوران اور بڑی مرمت کے بعد، بنیادی حالت (بیس لائن کنڈیشن) کو ریکارڈ کریں تاکہ بعد میں تبدیلیوں کو پہچاننا آسان ہو سکے۔
عملی طور پر، بولٹ اور نٹ کا معائنہ صرف گنتی کرنے کا کام نہیں ہوتا۔ یہ تو مشین کی حالت کا جائزہ لینے کا عمل ہے۔ سب سے پہلے لوڈ اور استعمال کے ماحول کی تصدیق کریں، پھر حرکت، زنگ لگنے اور شکل بدلنے کے آثار کو دیکھیں، اور آخر میں منظور شدہ طریقہ کار کے ذریعے اپنے نتائج کی تصدیق کریں۔ اس ترتیب سے رکھی گئی چیک لسٹ برقرار رکھنے والی ٹیم کو واضح بنیاد فراہم ہوتی ہے تاکہ وہ کسی مشین کے بند ہونے سے پہلے اس کی نگرانی، مرمت یا اعلیٰ سطح پر رپورٹ کر سکے۔

