 EN

วิธีวินิจฉัยความล้มเหลวของสกรูและน็อตก่อนที่จะทำให้อุปกรณ์หยุดทำงาน
ตัวยึดมักจะไม่กลายเป็นปัญหาด้านการบำรุงรักษาในทันทีที่มันหัก แต่ส่วนใหญ่มักจะมีสัญญาณเล็กๆ ที่สังเกตเห็นได้ก่อน เช่น รอยบ่งชี้ที่เปลี่ยนไป คราบสนิมบริเวณพื้นผิวที่รับแรง ฝุ่นจากการเสียดสี ช่องว่างที่ไม่มีอยู่ในการตรวจสอบรอบก่อนหน้า หรือค่าแรงบิดที่ไม่สอดคล้องกับบันทึกการประกอบที่ได้รับอนุมัติ การถือว่าสัญญาณเหล่านี้เป็นสัญญาณเตือนสำหรับการตรวจสอบ จะช่วยเปลี่ยนการหยุดทำงานของอุปกรณ์โดยไม่ได้วางแผนไว้ ให้กลายเป็นงานแก้ไขที่จัดกำหนดเวลาไว้ล่วงหน้า
จากมุมมองของวิศวกรผู้คัดเลือกสกรู คำถามที่มีประโยชน์ไม่ใช่เพียงแค่ “สกรูตัวนี้เสียหายหรือไม่?” แต่คือ ข้อต่อชิ้นนั้นยังรับแรงตามที่ออกแบบไว้หรือไม่ ภาวะการหนีบ (clamp condition) ของมันเปลี่ยนแปลงไปหรือยัง และการนำอุปกรณ์กลับมาใช้งานใหม่จะเพิ่มความเสี่ยงหรือไม่ เส้นทางการวินิจฉัยด้านล่างนี้จะช่วยให้ทีมบำรุงรักษาสามารถดำเนินการจากหลักฐานที่มองเห็นได้ ไปสู่การตัดสินใจอย่างมีการควบคุม
เริ่มจากการพิจารณาข้อต่อ ไม่ใช่จากสกรูที่หลวม
สกรูทำหน้าที่เป็นส่วนหนึ่งของระบบข้อต่อ ซึ่งประกอบด้วยวัสดุที่สัมผัสกัน ลักษณะของรู สลักเกลียว คุณสมบัติการล็อก พื้นผิวของชิ้นงาน แรงที่กระทำ อุณหภูมิ การสั่นสะเทือน และวิธีการติดตั้ง ซึ่งล้วนมีผลต่อผลลัพธ์ที่ได้ สกรูตัวหนึ่งอาจดูสมบูรณ์ดี ทั้งที่จริงแล้วชิ้นส่วนที่ถูกหนีบอาจทรุดตัว ข้อต่ออาจเลื่อนตัว หรือแรงหนีบเบื้องต้น (preload) อาจลดลง ตัวยึดแบบมีเกลียว ในทางกลับกัน รอยขีดข่วนบนหัวสกรูอาจเป็นเพียงลักษณะผิวภายนอก ไม่ใช่หลักฐานของปัญหาเชิงโครงสร้าง
ก่อนสัมผัสฮาร์ดแวร์ ให้บันทึกตำแหน่งของอุปกรณ์ หน้าที่ของข้อต่อ สภาพการใช้งาน และข้อกำหนดที่ได้รับการอนุมัติ (ถ้ามี) บันทึกด้วยว่าข้อต่อนั้นเป็นข้อต่อที่เกี่ยวข้องกับความปลอดภัย รับน้ำหนัก บรรจุแรงดัน มีฝาครอบป้องกัน หรืออยู่ใกล้ชิ้นส่วนที่หมุน จากนั้นเปรียบเทียบกับตำแหน่งที่ทราบว่าอยู่ในสภาพดี โดยมีภาระงานและการประกอบเหมือนกัน การเปรียบเทียบเช่นนี้มักจะเผยให้เห็นช่องว่างที่เปลี่ยนไป น็อตที่หมุนออกจากตำแหน่ง หรือแ Washer ที่เลื่อนออกจากตำแหน่งเดิมได้รวดเร็วกว่าการตรวจสอบด้วยสายตาเพียงอย่างเดียว
ใช้ขั้นตอนการตรวจสอบแบบสามรอบ
รอบที่ 1: มองหาการเคลื่อนไหวและการสูญเสียแรงยึด
เริ่มจากการสังเกตหลักฐานว่าข้อต่อได้เคลื่อนที่แล้ว เช่น แถบบ่งชี้แรงบิดหรือเครื่องหมายอ้างอิงที่ไม่อยู่ในแนวเดียวกัน พื้นผิวสัมผัสที่มันวาวจากการเสียดสี คราบสกปรกจากการเสียดสีซึ่งมีสีน้ำตาลแดงหรือเข้ม รูที่กลายเป็นรูรี หรือแ Washer ที่เลื่อนออกจากตำแหน่งเดิม ทั้งหมดนี้ควรได้รับการพิจารณาอย่างละเอียด สำหรับชิ้นส่วนที่ทาสี รอยแตกรอบหัวสกรูหรือน็อตอาจเป็นเบาะแสที่มีประโยชน์ แต่ก็เป็นเพียงเบาะแสเท่านั้น จึงจำเป็นต้องตรวจสอบยืนยันด้วยรูปทรงเรขาคณิตของข้อต่อและประวัติการบำรุงรักษา
ห้ามขันน็อตหรือสกรูให้แน่นทันทีเพียงเพราะเครื่องหมายเลื่อนตำแหน่ง ให้บันทึกสภาพปัจจุบันก่อน และระบุวิธีการตรวจสอบที่กำหนดไว้ให้ชัดเจน ค่าแรงบิดเป็นเพียงตัวบ่งชี้ทางอ้อมของสภาพการยึดแน่น การเพิ่มแรงบิดโดยไม่ทราบสาเหตุที่แท้จริงอาจทำให้ปัญหาต่าง ๆ แฝงตัวอยู่ เช่น การยุบตัวของพื้นผิว (embedment), การลื่นไถลของรอยต่อ (joint slip), เกลียวเสียหาย หรือการประกอบชิ้นส่วนผิดลำดับ (incorrect stack-up)
รอบที่ 2: ตรวจการกัดกร่อน ความร้อน และความเสียหายของพื้นผิว
การกัดกร่อนไม่ใช่เพียงปัญหาด้านรูปลักษณ์เท่านั้น หากส่งผลต่อพื้นผิวที่รับแรง (bearing surfaces), เกลียว หรือส่วนก้านของสกรู ควรสังเกตอย่างละเอียดบริเวณที่น้ำอาจค้างอยู่ เช่น ใต้หัวสกรูและแผ่นรอง, บริเวณปลายเกลียว (thread runout), รอบขอบฟลานจ์ (flanges), และซอกมุมระหว่างโลหะต่างชนิดกัน คราบสีขาวบนชิ้นส่วนที่เคลือบผิว, คราบรั่วของสนิมตามแนวรอยต่อ, หลุมกัดกร่อน (pitting), ชั้นเคลือบหลุดลอก (plating lift), หรือเกลียวติดแน่นจนขยับไม่ได้ (seized threads) ล้วนส่งผลต่อค่าแรงเสียดทาน และลดความสม่ำเสมอของการตรวจสอบแรงบิดในขั้นตอนต่อไป
นอกจากนี้ ยังควรสังเกตรอยเปลี่ยนสีจากความร้อน องค์ประกอบยึดแบบไม่ใช่โลหะที่นุ่มตัวลง เคลือบผิวเสียหาย หรือคราบตกค้างจากสารหล่อลื่นและของเหลวที่ใช้ในกระบวนการผลิต ตัวยึดสแตนเลส ใช้งานในสภาพแวดล้อมที่เปียกหรือมีปฏิกิริยาทางเคมียังคงต้องประเมินความเข้ากันได้กับวัสดุคู่และของเหลวที่ใช้งานอย่างละเอียด สีเพียงอย่างเดียวไม่สามารถระบุรูปแบบการล้มเหลวได้ จึงควรพิจารณาร่วมกับอุณหภูมิของอุปกรณ์ ประวัติการล้างทำความสะอาด และประวัติการสัมผัสสารต่าง ๆ
ขั้นตอนที่ 3: ตรวจสอบการบิดเบี้ยวและสัญญาณของการเหนื่อยล้า
ตรวจดูส่วนก้าน รอยต่อระหว่างหัวกับก้าน เกลียวแรกที่ขับเข้าไป และบริเวณเกลียวปลาย อาการเช่น ก้านบางลง (necking) ชิ้นส่วนบิดงอ รูปทรงขับขันสึกกร่อน เกลียวเสียหาย หรือปลอกเกลียวหมุนได้อย่างคล่องเกินปกติ อาจบ่งชี้ถึงการรับโหลดเกิน การเสียหายขณะติดตั้ง หรือการเคลื่อนไหวซ้ำ ๆ หากเกิดการหักแล้ว พื้นผิวที่เรียบค่อนข้างมากโดยมีอาการบางลงน้อยมากอาจสอดคล้องกับการล้มเหลวจากความเหนื่อยล้า แต่จำเป็นต้องมีการวิเคราะห์การล้มเหลวโดยผู้เชี่ยวชาญก่อนสรุปสาเหตุหลัก
รากเกลียวต้องได้รับการใส่ใจเป็นพิเศษในการใช้งานแบบเป็นรอบๆ การสืบสวนสาเหตุความล้มเหลวทางเทคนิคพบว่า รอยร้าวจากแรงกระทำซ้ำเริ่มต้นที่รากเกลียว โดยมีปัจจัยร่วมกัน ได้แก่ การกัดกร่อน การสั่นสะเทือน และแรงอัดแน่นไม่เพียงพอ ซึ่งไม่ได้หมายความว่าข้อต่อที่มีคราบสนิมทุกข้อจะแตกหักในไม่ช้า แต่หมายความว่าการตรวจสอบควรพิจารณาเงื่อนไขทั้งสามประการร่วมกัน แทนที่จะแยกพิจารณาคราบสนิม การสั่นสะเทือน และการสูญเสียแรงบิดเป็นประเด็นเดี่ยวๆ
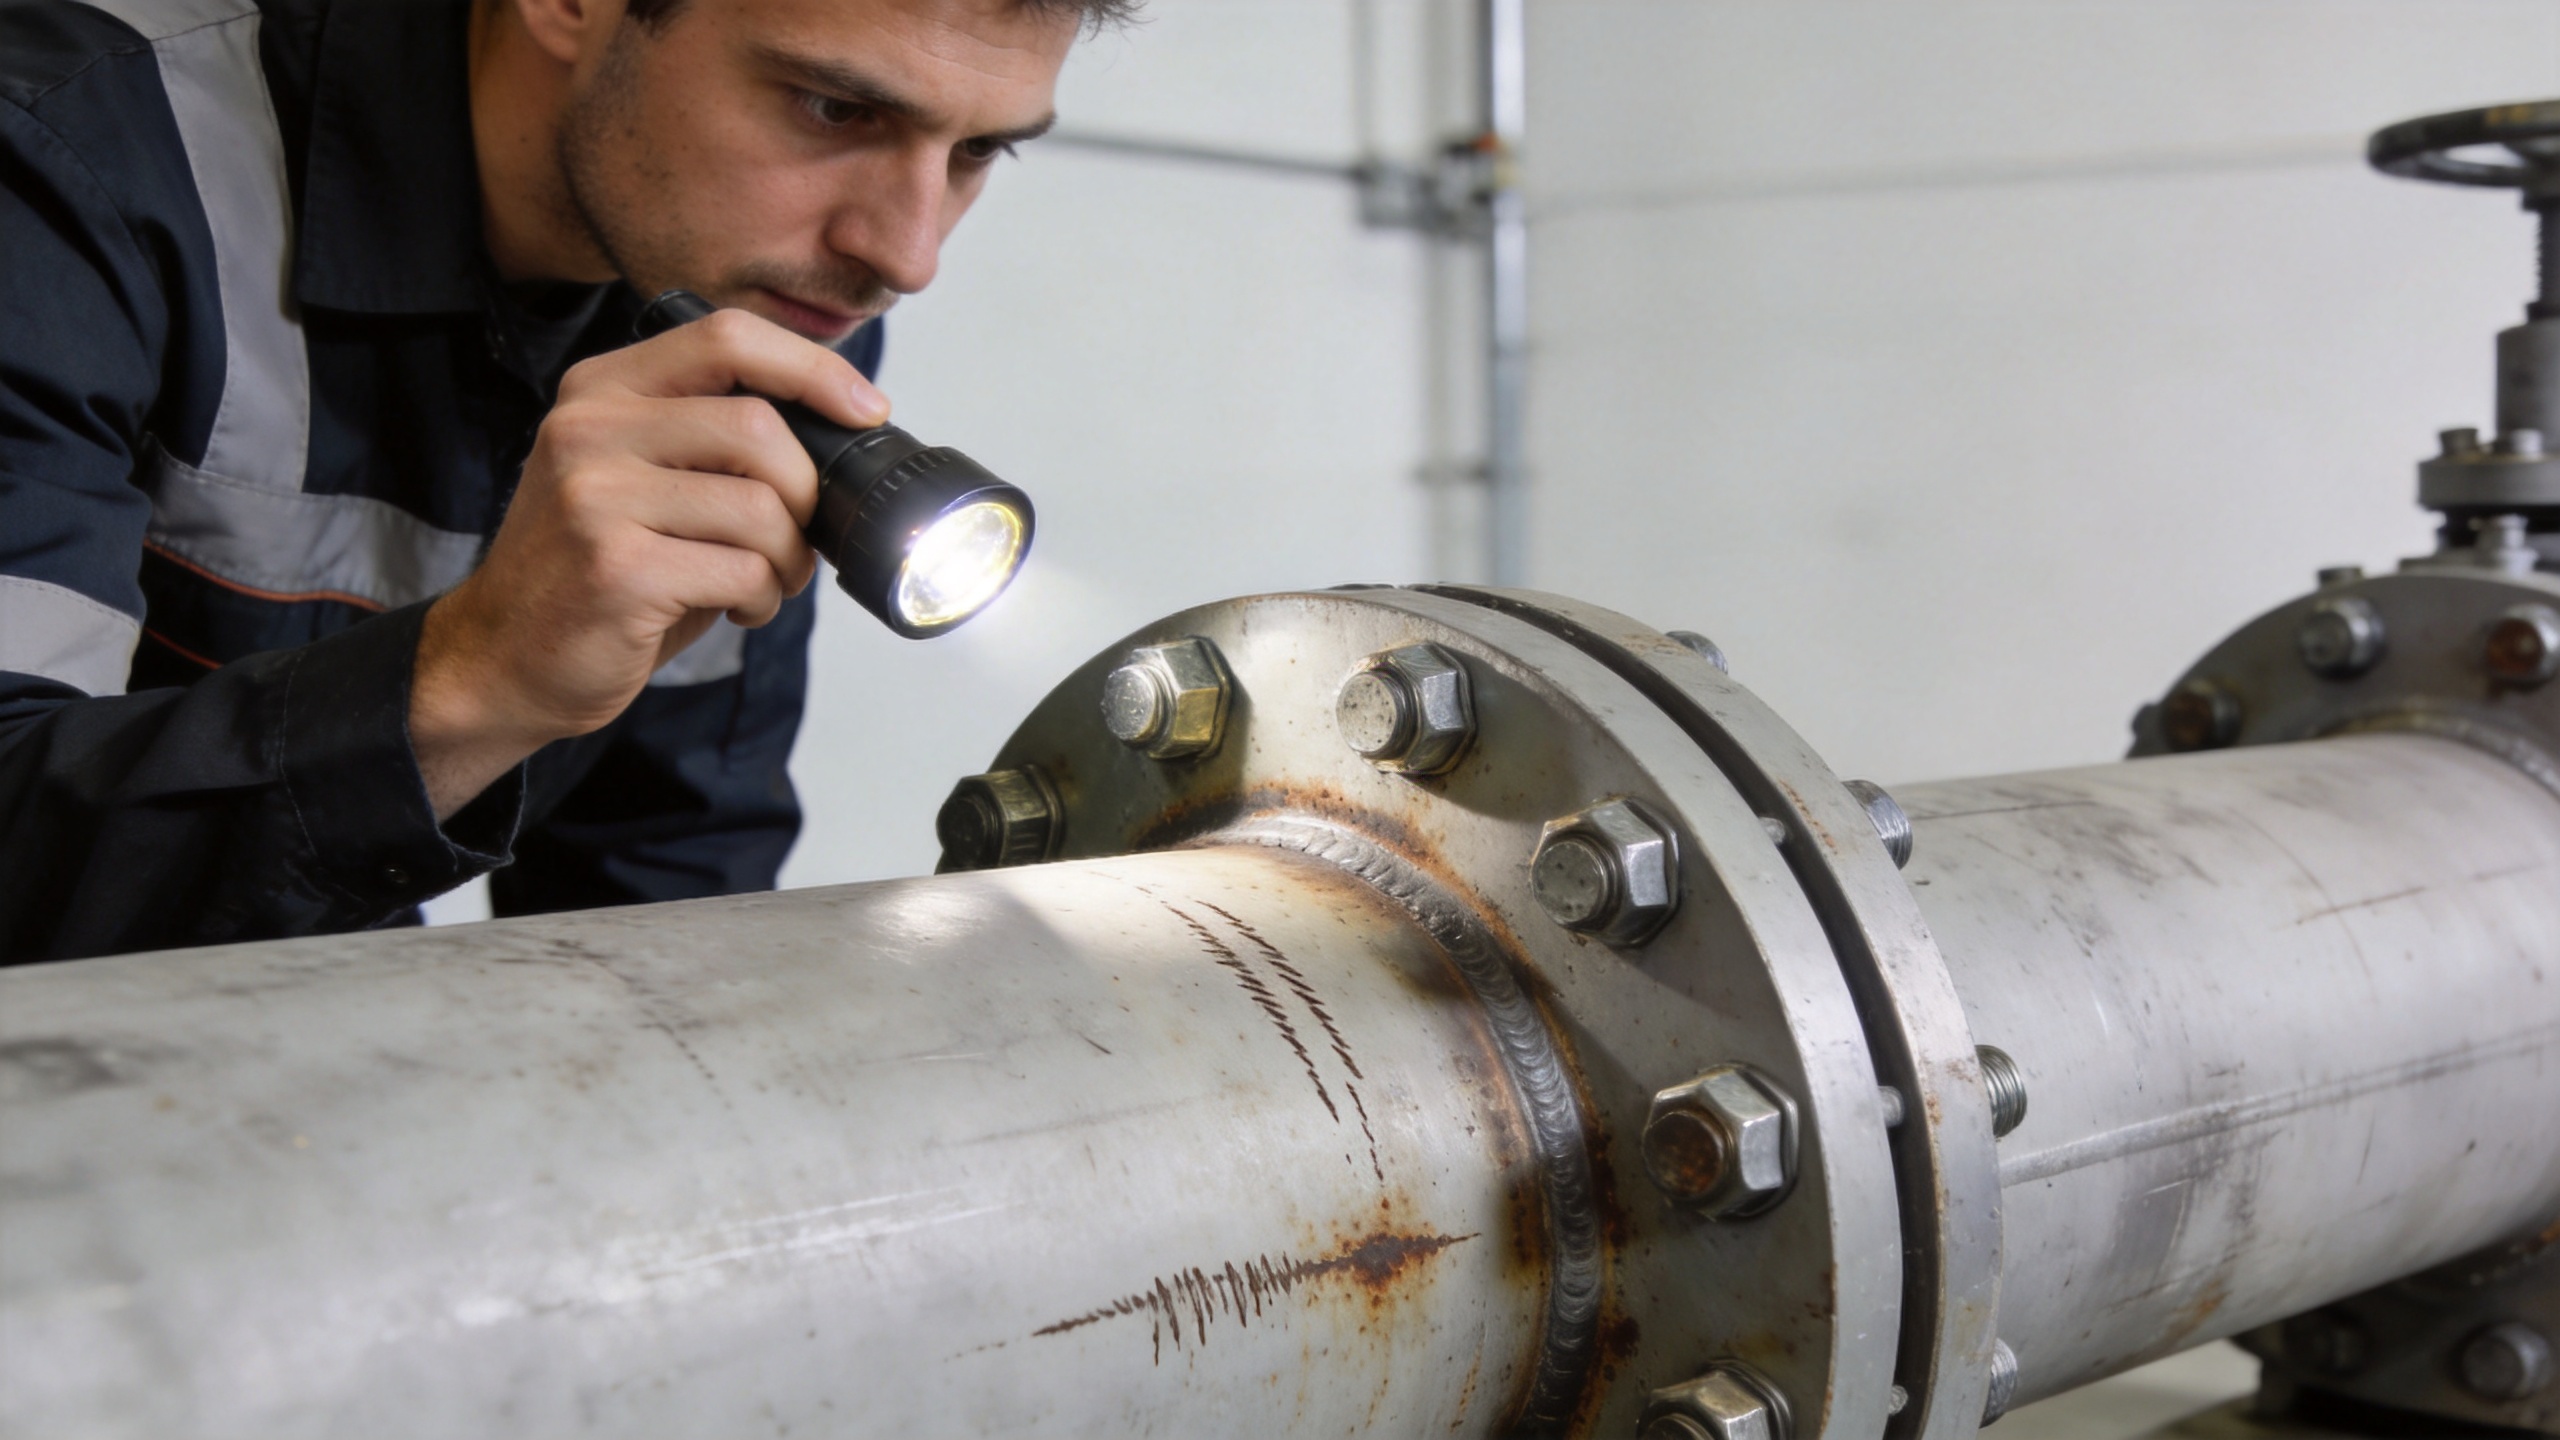
จับคู่อาการที่สังเกตได้กับการดำเนินการขั้นต่อไป
| สิ่งที่คุณสังเกตเห็น | สิ่งที่อาจบ่งบอก | การดำเนินการขั้นต่อไปที่ควบคุมได้ |
|---|---|---|
| เครื่องหมายการตรวจสอบไม่ตรงกันอีกต่อไป | การหมุนสัมพัทธ์หรือการยุบตัวของข้อต่อ | บันทึกการเปลี่ยนแปลงที่เกิดขึ้น เปรียบเทียบกับข้อต่อที่เหมือนกัน และยืนยันผลด้วยขั้นตอนที่ได้รับการรับรอง |
| เศษสิ่งสกปรกจากการเสียดสี หรือพื้นผิวสัมผัสที่มีลักษณะมันวาว | การเคลื่อนตัวระดับจุลภาคที่ขอบเขตผิวสัมผัส | ตรวจสอบเส้นทางการรับโหลด สภาพรูยึด พื้นผิวที่ใช้ยึดจับ และการสัมผัสกับการสั่นสะเทือน ก่อนทำการขันใหม่ |
| คราบสนิมซึมออก หลุมกัดกร่อน หรือการสูญเสียชั้นเคลือบ | การโจมตีจากสิ่งแวดล้อมหรือความชื้นที่ถูกกักเก็บ | ประเมินความเข้ากันได้ของวัสดุ สารเคลือบป้องกัน และการจำเป็นต้องเปลี่ยนเกลียวหรือพื้นผิวที่รับแรง |
| เกลียวเสียหายหรือส่วนขับขึ้นรูปกลมมน | ใช้แรงบิดเกินค่าที่กำหนด การขันเกลียวผิดแนว หรือเครื่องมือติดตั้งไม่เหมาะสม | นำออกจากบริการเมื่อได้รับอนุญาต ตรวจสอบเกลียวคู่และควบคุมการติดตั้ง |
| รอยแตก ตัวยึดโค้ง หรือยืดตัวอย่างเห็นได้ชัด | ความเสียหายจากโหลดเกินหรือความล้า | แจ้งปัญหาให้หน่วยงานที่เกี่ยวข้องทราบเพิ่มเติม ห้ามนำกลับมาใช้ซ้ำ และทบทวนกรณีโหลดก่อนเปลี่ยนชิ้นส่วน |
ยืนยันผลโดยไม่ก่อให้เกิดปัญหาที่สอง
การยืนยันต้องอาศัยคำสั่งงานที่ได้รับการรับรอง สำหรับข้อต่อบางชนิด อาจต้องดำเนินการตรวจสอบแรงบิดภายใต้เงื่อนไขที่กำหนดไว้ ขณะที่ข้อต่ออื่นอาจต้องวัดการยืดตัว ใช้วิธีอัลตราซาวนด์ ตัวบ่งชี้แรงดึงโดยตรง หรือกระบวนการถอดและติดตั้งใหม่อย่างควบคุม วิธีที่เหมาะสมขึ้นอยู่กับการออกแบบข้อต่อและระดับการจัดหมวดหมู่ด้านความปลอดภัย ตัวยึดเชิงกล ในเปลือกหุ้มที่รับน้ำหนักเบา ไม่จำเป็นต้องใช้เส้นทางการแก้ไขปัญหาแบบเข้มงวดเท่ากับกรณีที่อยู่ในระบบขับเคลื่อน ขอบเขตความดัน หรือโครงสร้างหลัก
จัดทำบันทึกการตรวจสอบให้ใช้งานได้จริง: รหัสชิ้นส่วน ตำแหน่งที่ตรวจ อาการที่พบ ภาพถ่าย (เมื่อได้รับอนุญาต) สถานะของเครื่องหมายพยาน หลักฐานจากสภาพแวดล้อม ผลการยืนยัน การดำเนินการแก้ไข และเหตุผลของการเปลี่ยนชิ้นส่วน หากมีรอยต่อหลายจุดบนทรัพย์สินชิ้นเดียวกันแสดงรูปแบบเดียวกัน สาเหตุอาจเกิดจากแรงสั่นสะเทือน การเปลี่ยนแปลงอุณหภูมิซ้ำๆ ข้อจำกัดในการเข้าถึง ความคลาดเคลื่อนของเครื่องมือ หรือความไม่สอดคล้องกับข้อกำหนด มากกว่าจะเกิดจากสกรูเพียงตัวเดียว
เมื่อการเปลี่ยนชิ้นส่วนคือทางเลือกที่ปลอดภัยกว่า
ควรเปลี่ยนชิ้นส่วนแทนการนำกลับมาใช้ใหม่ หากชิ้นส่วนนั้นมีรอยแตก ยืดออกอย่างเห็นได้ชัด เสียหายที่เกลียว มีการกัดกร่อนรุนแรงบริเวณผิวที่สำคัญ หรือถูกถอดออกจากงานที่ขั้นตอนระบุให้ใช้ชิ้นส่วนใหม่เสมอ ต้องใช้ชิ้นส่วนที่ตรงตามเกรด ขนาด พื้นผิว วิธีล็อก และเงื่อนไขการหล่อลื่นที่ได้รับการรับรอง ชิ้นส่วนยึดแบบกำหนดเอง ควรตรวจสอบกับฉบับแบบที่ปรับปรุงแล้วและค่าความคลาดเคลื่อนที่ใช้ได้ก่อนนำชิ้นส่วนเข้าสู่กระบวนการซ่อมแซม; ความไม่สอดคล้องกันของขนาดอาจก่อให้เกิดปัญหาการประกอบ แม้ว่าชื่อเรียกตามนิยามจะดูคล้ายกัน
นอกจากนี้ยังมีการแลกเปลี่ยนเชิงการวางแผนด้วย กล่าวคือ การจัดเก็บสินค้าสำหรับซ่อมแซมแต่ละรายการในปริมาณมากอาจลดต้นทุนต่อหน่วย แต่อาจเพิ่มความเสี่ยงจากการใช้ข้อกำหนดที่เลิกใช้แล้ว หรือการปนกันของล็อตต่าง ๆ สำหรับอุปกรณ์ที่มีการออกแบบเปลี่ยนแปลงอยู่เสมอ การเติมสต๊อกในปริมาณน้อยอย่างมีการควบคุม และการติดตามล็อตได้ จะมีประโยชน์มากกว่าการจัดเก็บสต๊อกจำนวนมากที่ไม่สอดคล้องกับแบบฉบับปัจจุบันอีกต่อไป
รายการตรวจสอบเบื้องต้นสำหรับสกรูแต่ละตัวที่น่าสงสัย
ใช้คำถามชุดเดียวกันกับสกรูทุกตัวที่น่าสงสัย อุปกรณ์ยึด เพื่อให้เส้นทางการตรวจสอบสร้างบันทึกที่เปรียบเทียบกันได้ คำถามคือ อุปกรณ์ยึด ระบุตำแหน่งและอ้างอิงจากแบบหรือไม่? สกรูตัวนี้ อุปกรณ์ยึด เคลื่อนที่ออกจากเครื่องหมายอ้างอิงหรือไม่? สกรูตัวนี้ อุปกรณ์ยึด แสดงสัญญาณการกัดกร่อนบริเวณผิวที่รับแรง ความเสียหายที่เกลียว หรือร่องรอยของการเสียดสีหรือไม่? สกรูตัวนี้ อุปกรณ์ยึด ติดตั้งอยู่ในโซนที่มีการสั่นสะเทือน วงจรความร้อน หรือสภาพแวดล้อมเปียก ซึ่งส่งผลให้ช่วงเวลาการตรวจสอบต้องปรับเปลี่ยนหรือไม่?
สําหรับ ตัวยึดแบบมีเกลียว , ตรวจสอบสภาพเกลียวที่มองเห็นได้และเกลียวแรกที่ขันเข้าไปด้วย จากนั้นเปรียบเทียบเงื่อนไขการติดตั้งที่ได้รับการอนุมัติกับรอยต่อปัจจุบัน บันทึกว่ามีหรือไม่มีความสอดคล้องกัน ตัวยึดแบบมีเกลียว สามารถยืนยันค่าได้ภายใต้วิธีที่ระบุไว้ แทนที่จะคาดคะเนค่าแรงบิด ตัวยึดเชิงกล เมื่อเชื่อมวัสดุต่างชนิดกัน ให้พิจารณาแ Washer, ขอบรู และพื้นผิวที่ถูกหนีบไว้เป็นส่วนหนึ่งของข้อสังเกตเดียวกัน ตัวยึดเชิงกล มีความน่าเชื่อถือเท่ากับชุดรอยต่อที่มันยึดอยู่เท่านั้น
สำหรับแต่ละ ตัวยึดสแตนเลส , บันทึกสภาพแวดล้อมและวัสดุข้างเคียงก่อนตัดสินว่าการเปลี่ยนสีนั้นไม่เป็นอันตราย ตัวยึดสแตนเลส ควรประเมินความเหมาะสมสำหรับการใช้งานจริง ไม่ใช่เพียงแค่รูปลักษณ์ภายนอกเท่านั้น หาก ชิ้นส่วนยึดแบบกำหนดเอง มีการระบุไว้ ให้ตรวจสอบรุ่น ขนาด และความสามารถในการติดตามย้อนกลับก่อนเปลี่ยนใหม่ ทำเช่นเดียวกันกับ ชิ้นส่วนยึดแบบกำหนดเอง ที่แตกต่างจากสินค้ามาตรฐานในสต๊อก ลำดับการทำงานที่มีระเบียบนี้รักษาความเชื่อมโยงระหว่าง อุปกรณ์ยึด , รอยต่อ และการตัดสินใจด้านการบำรุงรักษาไว้ด้วยกัน
ผสานระบบเตือนภัยล่วงหน้าไว้ในกระบวนการบำรุงรักษาประจำ
โปรแกรมวินิจฉัยที่มีประสิทธิภาพสูงสุดไม่รอให้สกรูหรืออุปกรณ์ยึดติดล้มเหลว ให้เพิ่มข้อต่อที่สำคัญลงในการตรวจสอบตามเส้นทาง กำหนดลักษณะของสภาวะ "ปกติ" ด้วยภาพถ่ายหรือเครื่องหมายระบุตำแหน่ง และจัดตารางการทบทวนหลังเหตุการณ์ที่เปลี่ยนแปลงแรงโหลด เช่น การกระแทก การผิดปกติของกระบวนการ การซ่อมบำรุงใหญ่ การเปลี่ยนแปลงอุณหภูมิอย่างรุนแรง หรือสัญญาณเตือนการสั่นสะเทือนซ้ำๆ ระหว่างการเดินเครื่องครั้งแรกและหลังการบำรุงรักษาหลัก ให้บันทึกสภาวะพื้นฐานไว้ เพื่อให้สามารถระบุการเปลี่ยนแปลงในภายหลังได้ง่ายขึ้น
ในทางปฏิบัติ การตรวจสอบสกรูหรืออุปกรณ์ยึดติดไม่ใช่การนับจำนวนหัวสกรูเพียงอย่างเดียว แต่เป็นการประเมินสภาวะของข้อต่อ โดยเริ่มจากการยืนยันแรงโหลดและสภาพแวดล้อมในการใช้งาน จากนั้นตรวจสอบการเคลื่อนตัว การกัดกร่อน และการเปลี่ยนรูปร่าง สุดท้ายยืนยันผลการตรวจสอบด้วยวิธีที่ได้รับการรับรอง ลำดับขั้นตอนนี้จะช่วยให้ทีมบำรุงรักษาสามารถติดตาม ซ่อมแซม หรือแจ้งปัญหาไปยังระดับที่สูงขึ้นได้อย่างชัดเจน ก่อนที่การหยุดทำงานของอุปกรณ์จะกลายเป็นสัญญาณเตือนครั้งแรก

