 EN

Come diagnosticare il guasto di un fissaggio prima che causi l’arresto dell’equipaggiamento
Un fissaggio raramente diventa un problema di manutenzione esattamente nel momento in cui si rompe. Più spesso, il giunto fornisce dapprima piccoli segnali osservabili: un marchio di riferimento modificato, ruggine su una superficie di appoggio, polvere da usura, un interstizio comparso dopo l’ultimo controllo o un valore di coppia che non corrisponde più al record di assemblaggio approvato. Trattare tali segnali come un trigger per l’ispezione consente di trasformare una fermata non programmata delle attrezzature in un intervento correttivo pianificato.
Dal punto di vista di un ingegnere specializzato nella selezione di elementi di fissaggio, la domanda utile non è semplicemente «Questo bullone è danneggiato?», bensì se il giunto sta ancora trasmettendo il carico come previsto, se la sua condizione di serraggio è cambiata e se il riavvio dell’equipaggiamento comporterebbe un aumento del rischio. Il percorso diagnostico qui sotto aiuta i team di manutenzione a passare dalle evidenze visibili a una decisione controllata.
Partire dal giunto, non dagli elementi di fissaggio allentati
Un elemento di fissaggio funziona come parte di un sistema di giunzione: i materiali accoppiati, lo stato dei fori, le rondelle, le caratteristiche di bloccaggio, la finitura superficiale, il carico applicato, la temperatura, le vibrazioni e il metodo di installazione influenzano tutti il risultato. Un vite filettata può apparire integro mentre le parti serrate si sono assestate, il giunto ha subito uno scorrimento o il pretensionamento si è ridotto. Al contrario, un segno sulla testa può essere puramente estetico e non indicare un problema strutturale.
Prima di toccare l’hardware, registrare la posizione dell’attrezzatura, la funzione del giunto, le condizioni operative e la specifica approvata, se disponibile. Indicare se il giunto è critico per la sicurezza, portante, contenitore di pressione, protetto o situato in prossimità di un componente rotante. Confrontarlo quindi con una posizione nota come corretta, dove il carico e l’assemblaggio sono identici. Tale confronto rivela spesso più rapidamente di una semplice ispezione visiva un gioco modificato, un dado ruotato o una rondella spostata.
Utilizzare una procedura di ispezione in tre passaggi
Passaggio 1: Cercare movimento e perdita di serraggio
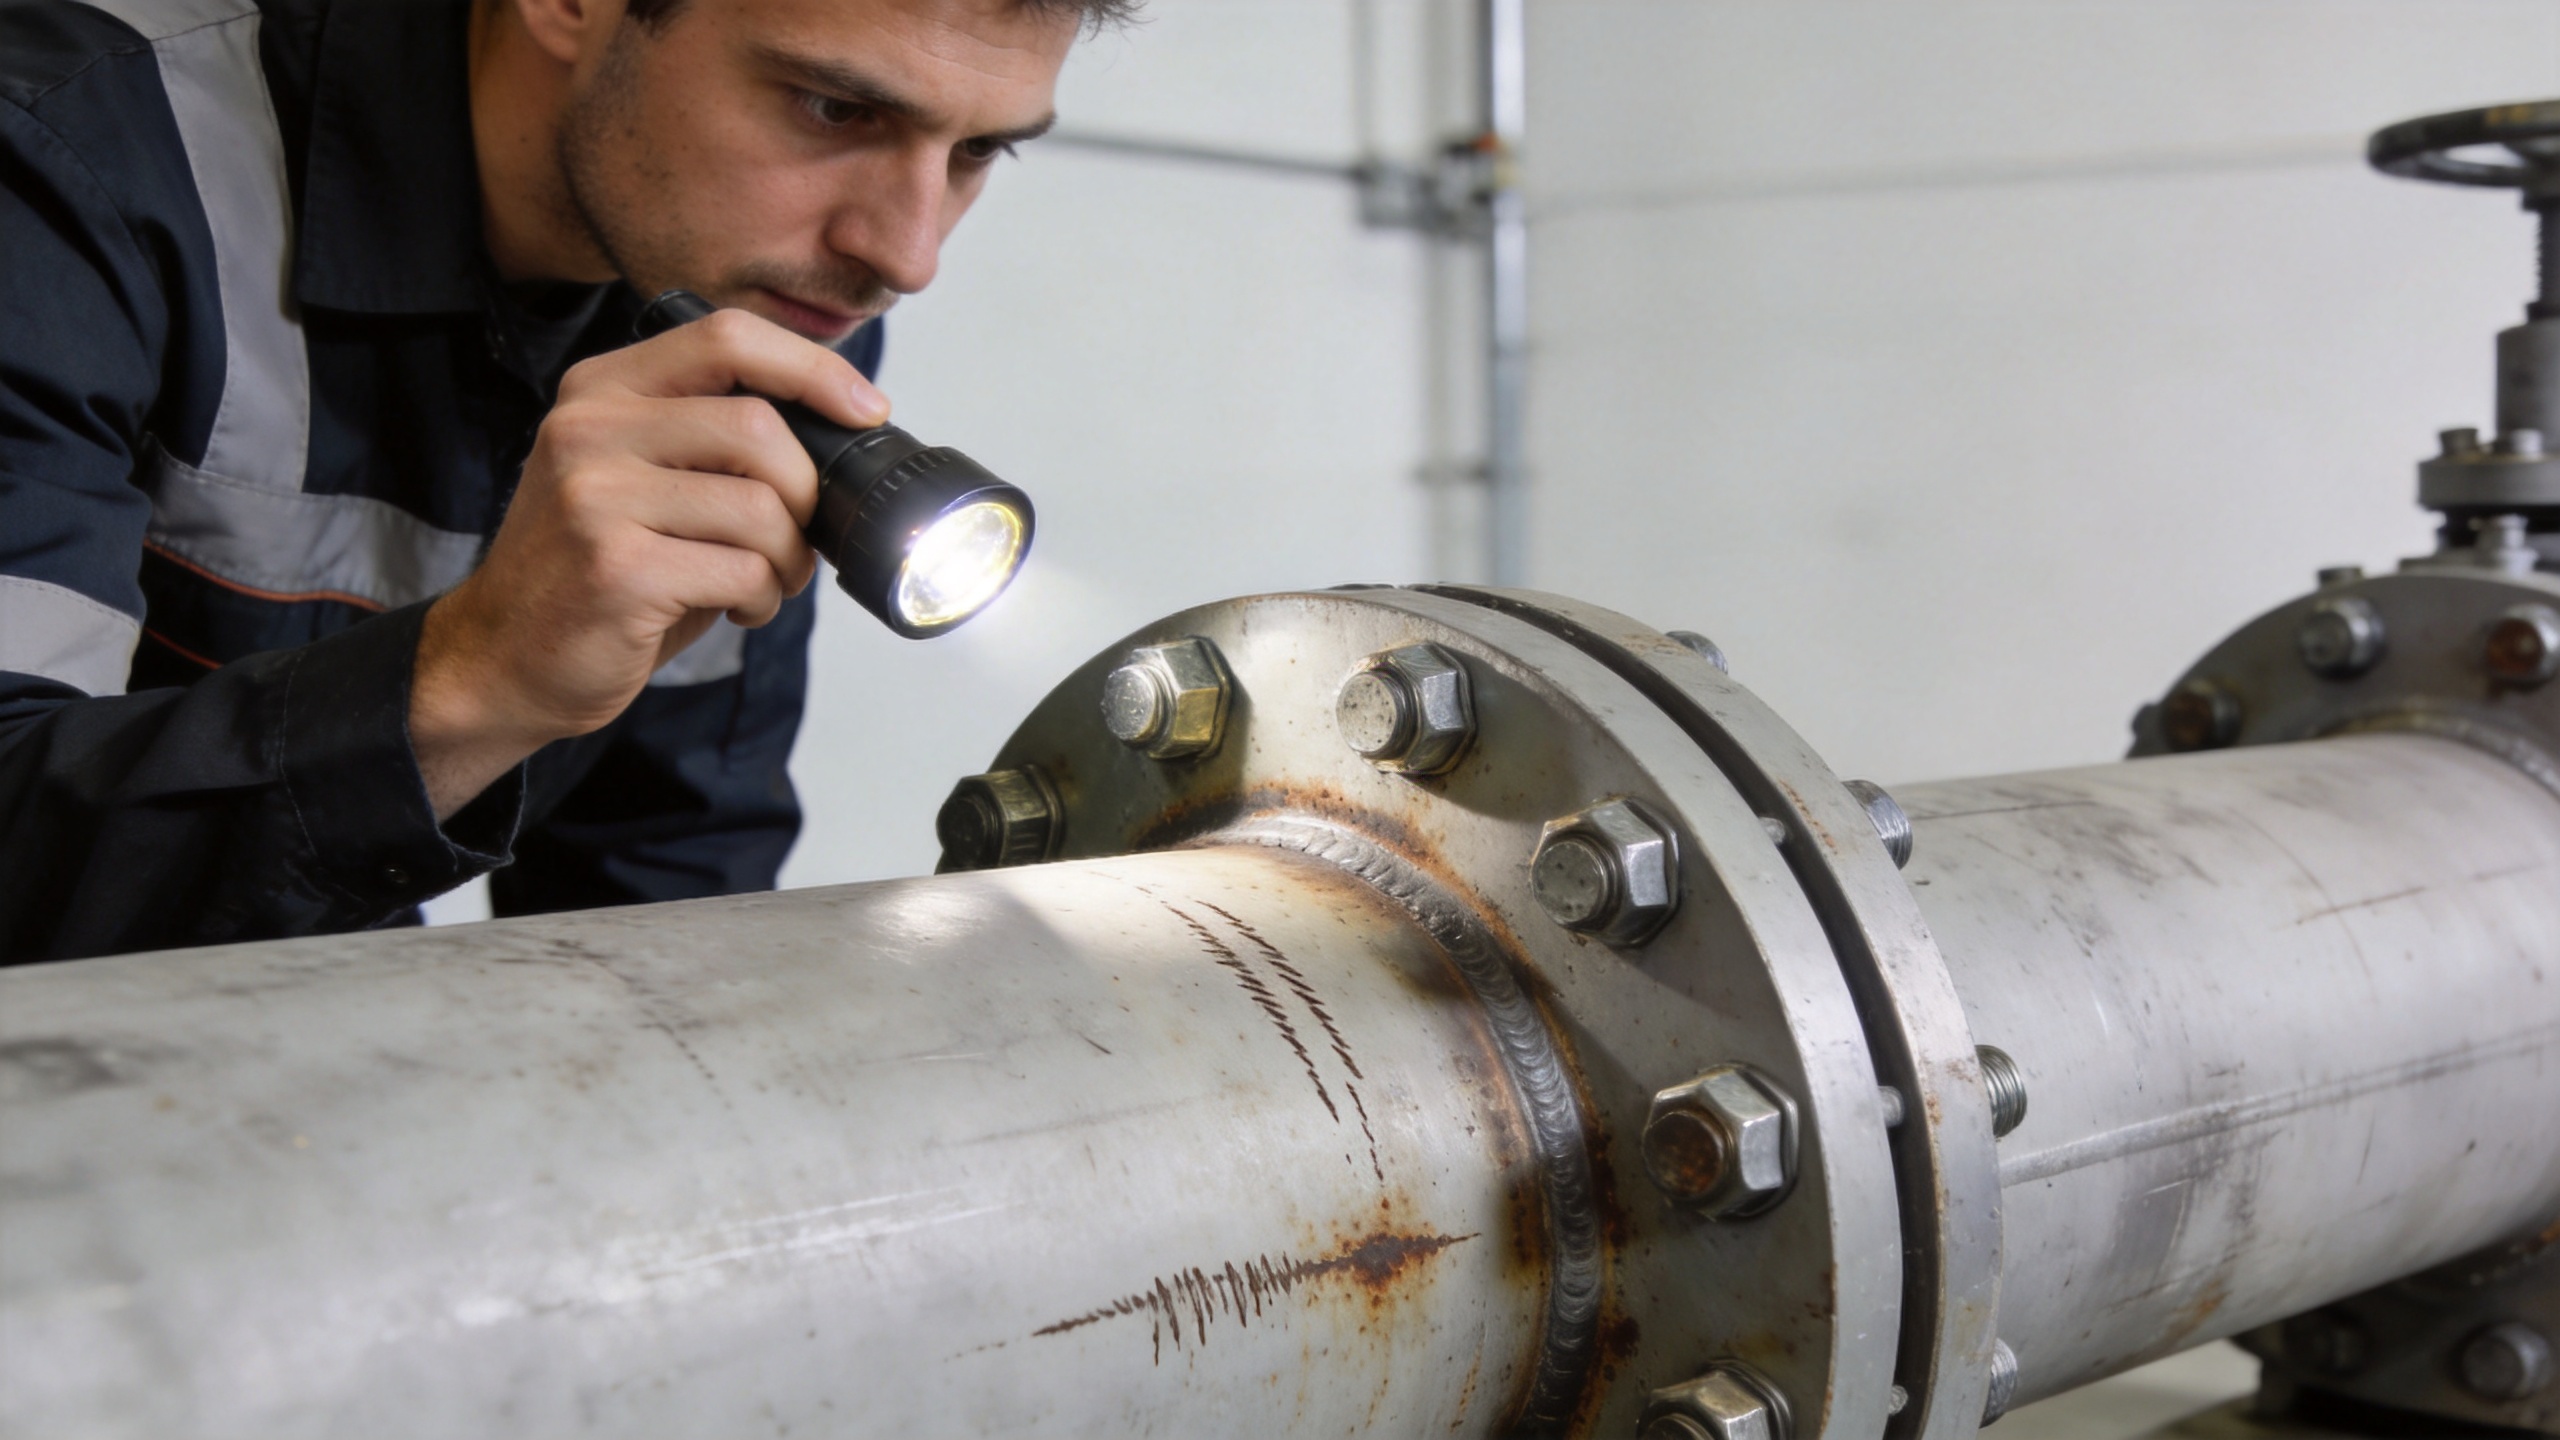
Iniziare dall’evidenza che il giunto si è mosso. Meritano attenzione le strisce di coppia o i segni di riferimento non allineati, le superfici di contatto lucidate, i residui di usura di colore rossastro-marrone o scuro, i fori ovalizzati e una rondella che ha abbandonato la sua sede originale. Su assemblaggi verniciati, un anello di vernice fessurato intorno alla testa di una vite o a un dado può costituire un utile indizio, ma è soltanto un indizio: verificarlo sempre rispetto alla geometria del giunto e alla storia manutentiva.
Non stringere immediatamente il fissaggio solo perché un segno si è spostato. Documentare innanzitutto lo stato e identificare il metodo di verifica specificato. La coppia è un indicatore indiretto dello stato di serraggio; applicare ulteriore coppia senza comprendere la causa può mascherare problemi quali l’incorporamento, lo scorrimento del giunto, filettature danneggiate o un impilamento non corretto.
Secondo controllo: ispezionare corrosione, surriscaldamento e deterioramento superficiale
La corrosione rappresenta più di un semplice problema estetico quando interessa le superfici di appoggio, le filettature o il gambo. Esaminare attentamente le zone in cui l’acqua può ristagnare: sotto le teste dei viti e le rondelle, nella zona di uscita della filettatura, intorno alle flange e nelle fessure tra metalli dissimili. Depositi bianchi su componenti rivestiti, fuoriuscita di ruggine da una linea di giunzione, pitting, sollevamento del placcaggio o filettature bloccate possono modificare l’attrito e ridurre l’affidabilità di un successivo controllo della coppia.
Cercare inoltre discolorazioni dovute al calore, elementi di bloccaggio non metallici ammorbiditi, rivestimenti danneggiati o residui di lubrificanti e fluidi di processo. A fissaggio inossidabile utilizzato in un ambiente umido o chimicamente attivo richiede comunque una verifica di compatibilità con il materiale abbinato e con il fluido di servizio. Il colore da solo non determina la modalità di guasto, quindi associare l’osservazione alla temperatura dell’attrezzatura, alle operazioni di lavaggio e alla storia di esposizione.
Passaggio 3: Verificare la presenza di deformazioni e indicatori di fatica
Ispezionare il gambo, la transizione tra testa e gambo, i primi filetti impegnati e la parte finale filettata. L’assottigliamento (necking), gli elementi di fissaggio piegati, le caratteristiche di azionamento arrotondate, i filetti danneggiati o un dado che avanza in modo insolitamente libero possono indicare sovraccarico, danni durante l’installazione o movimenti ripetuti. Quando si è già verificata una frattura, una superficie relativamente piana con scarso assottigliamento può essere coerente con un fenomeno di fatica, ma è necessaria un’analisi qualificata del guasto prima di attribuire una causa radice.
Le radici delle filettature richiedono particolare attenzione in servizio ciclico. Le indagini su guasti tecnici hanno documentato fratture da fatica che iniziano alle radici delle filettature, dove corrosione, oscillazione e precarico insufficiente si combinano. Ciò non significa che ogni giunto corroso stia per rompersi; significa che l'ispezione deve considerare lo stato combinato, anziché trattare ruggine, vibrazione e perdita di coppia come problemi separati.
Associare il sintomo all'azione successiva
| Ciò che si osserva | Ciò che potrebbe indicare | Azione successiva controllata |
|---|---|---|
| I segni di riferimento non sono più allineati | Rotazione relativa o assestamento del giunto | Documentare lo spostamento; confrontarlo con un giunto equivalente; verificare utilizzando la procedura approvata. |
| Residui da usura o superfici di contatto lucidate | Micro-movimento al limite di contatto | Verificare il percorso di carico, lo stato dei fori, le superfici di serraggio e l'esposizione a vibrazioni prima di eseguire un nuovo serraggio. |
| Sanguinamento di ruggine, pitting o perdita del rivestimento | Attacco ambientale o umidità intrappolata | Valutare la compatibilità del materiale, la finitura protettiva e se è necessario sostituire le filettature o le superfici di appoggio. |
| Filettature danneggiate o caratteristiche di azionamento arrotondate | Coppia eccessiva, filettatura incrociata o utensili di installazione non adatti | Rimuovere dal servizio quando consentito; ispezionare le filettature abbinabili e i controlli di installazione. |
| Fessura, gambo piegato o allungamento visibile | Danno da sovraccarico o da fatica | Segnalare il giunto; evitare il riutilizzo e riesaminare il caso di carico prima della sostituzione. |
Verificare senza creare un secondo problema
La verifica richiede un’istruzione di lavoro approvata. Per alcuni giunti, ciò potrebbe comportare un audit della coppia eseguito in condizioni definite; per altri, potrebbe richiedere la misurazione dell’allungamento, metodi ultrasonici, indicatori di tensione diretta o un processo controllato di rimozione e sostituzione. Il metodo corretto dipende dalla progettazione del giunto e dalla sua classificazione di sicurezza. A fissaggio meccanico in un contenitore leggermente caricato non richiede lo stesso percorso di escalation rispetto a uno situato in un gruppo motopropulsore, in un confine di pressione o in una struttura portante.
Mantenere il registro delle ispezioni pratico: identificativo del componente, posizione, sintomo, foto laddove consentito, stato del contrassegno di testimone, prove ambientali, risultato della verifica, azione correttiva e motivo di qualsiasi sostituzione. Ciò consente di tracciare una linea di tendenza. Se diversi giunti dello stesso asset mostrano lo stesso schema, la causa potrebbe risiedere in vibrazioni, cicli termici, vincoli di accessibilità, calibrazione degli utensili o incoerenza con le specifiche, piuttosto che in un singolo fissaggio isolato.
Quando la sostituzione è la decisione più sicura
Sostituire invece di riutilizzare gli elementi di fissaggio qualora presentino fessurazioni, allungamento visibile, danneggiamento filettato, corrosione intensa sulle superfici critiche oppure siano stati rimossi da un’applicazione il cui procedimento richiede elementi nuovi. Utilizzare il grado approvato, le dimensioni, la finitura, il sistema di bloccaggio e le condizioni di lubrificazione prescritti. elemento di Fissaggio Personalizzato deve essere verificato rispetto alla revisione del disegno e alle tolleranze applicabili prima di essere introdotto in una riparazione; una discrepanza dimensionale può causare un problema di assemblaggio anche quando la denominazione nominale appare simile.
Esiste inoltre un compromesso nella pianificazione. Detenere grandi quantità di ogni articolo di riparazione può ridurre il costo unitario, ma potrebbe aumentare l'esposizione a specifiche obsolete o a lotti misti. Per le attrezzature con disegni in evoluzione, rifornimenti controllati più piccoli e lotti tracciabili possono risultare più utili rispetto a un ampio inventario che non corrisponde più al disegno corrente.
Un breve elenco di controllo sul campo per ogni fissaggio sospetto
Utilizzare le stesse domande per ogni fissaggio sospetto fabbricazione in modo che un percorso di ispezione produca registrazioni confrontabili. Il fissaggio è fabbricazione identificato in base alla posizione e al riferimento del disegno? Questo fissaggio è fabbricazione stato spostato rispetto al suo segno di riferimento? Il fissaggio fabbricazione presenta corrosione su una superficie portante, danni ai filetti o segni di attrito? Il fissaggio fabbricazione si trova in una zona soggetta a vibrazioni, cicli termici o servizio in ambiente umido, condizioni che modificano l'intervallo di revisione?
Per un vite filettata , controllare sia lo stato del filetto visibile sia i primi filetti impegnati, quindi confrontare lo stato di installazione approvato con il giunto attuale. Registrare se il vite filettata può essere verificato con il metodo specificato, anziché assegnare arbitrariamente un valore di coppia. Quando un fissaggio meccanico collega materiali diversi, esaminare la rondella, il bordo del foro e le superfici serrate come parte dello stesso riscontro. Un fissaggio meccanico è affidabile quanto il pacchetto di giunzione che tiene insieme.
Per ogni fissaggio inossidabile , annotare l’ambiente e il materiale adiacente prima di ritenere innocua una discolorazione. Un fissaggio inossidabile deve essere valutato per la compatibilità in servizio, non soltanto per l’aspetto estetico. Se un elemento di Fissaggio Personalizzato è specificato, verificarne la revisione, le dimensioni e la tracciabilità prima della sostituzione. Applicare lo stesso controllo a ogni elemento di Fissaggio Personalizzato che differisca dal magazzino standard. Questa sequenza disciplinata mantiene collegati il fabbricazione , il giunto e la decisione manutentiva.
Integrare avvisi precoci nella manutenzione ordinaria
Il programma diagnostico più efficace non attende il guasto di un fissaggio. Aggiungere i giunti critici alle ispezioni basate su percorsi, definire l’aspetto di uno stato «normale» mediante foto o segni di riferimento e programmare una revisione dopo eventi che modificano il carico: un impatto, un’anomalia del processo, una revisione generale, una deviazione termica o un’allarme ripetuto di vibrazione. Durante la messa in servizio e dopo interventi manutentivi importanti, registrare lo stato iniziale, così da rendere più semplice identificare eventuali variazioni successive.
Nella pratica, l’ispezione di un fissaggio non è un semplice conteggio delle teste. È una valutazione dello stato del giunto. Innanzitutto confermare il carico e l’ambiente operativo, quindi ispezionare la presenza di movimenti, corrosione e deformazioni e infine verificare i riscontri con il metodo approvato. Questa sequenza fornisce al team manutentivo una base chiara per monitorare, riparare o segnalare tempestivamente, prima che l’arresto dell’attrezzatura diventi il primo campanello d’allarme.

