 EN

Jak zdiagnozować awarię elementu złącznego jeszcze przed wywołaniem przestoju urządzenia
Element złączny rzadko staje się problemem konserwacyjnym dokładnie w chwili jego pęknięcia. Częściej połączenie najpierw daje niewielkie, obserwowalne sygnały: zmianę znacznika kontrolnego, rdzę na powierzchni łożyskowej, pył wynikający z tarcia, szczelinę, której nie było podczas ostatniego przeglądu, lub wynik momentu dokręcania, który nie zgadza się już z zatwierdzonym protokołem montażu. Traktowanie tych sygnałów jako wyzwalacza inspekcji pozwala zamienić nieplanowany postój sprzętu na zaplanowaną pracę korekcyjną.
Z punktu widzenia inżyniera odpowiedzialnego za dobór elementów złącznych pytanie, które ma praktyczne znaczenie, brzmi nie po prostu „Czy ten śrubowy element jest uszkodzony?”, lecz raczej: „Czy połączenie nadal przenosi obciążenie zgodnie z założeniem projektowym? Czy zmienił się jego stan docisku? Czy powrót urządzenia do eksploatacji wiązałby się ze zwiększeniem ryzyka?”. Poniższa ścieżka diagnostyczna pomaga zespołom konserwacyjnym przejść od widocznych dowodów do kontrolowanej decyzji.
Zacznij od połączenia, a nie od luźnego elementu złącznego
Element złączny działa jako część systemu połączenia: wzajemne dopasowanie materiałów, stan otworów, podkładki, funkcje zabezpieczające przed poluzowaniem, wykończenie powierzchni, przyłożone obciążenie, temperatura, drgania oraz metoda montażu – wszystkie te czynniki wpływają na skuteczność połączenia. Śrubowy element gwintowany element zaciskowy może wyglądać nienaruszony, podczas gdy dociskane części uległy osiadaniu, połączenie przesunęło się lub siła wstępnego dokręcenia zmniejszyła się. Z kolei ślady na głowie śruby mogą mieć jedynie charakter estetyczny, a nie świadczyć o problemie strukturalnym.
Przed dotknięciem sprzętu zanotuj położenie urządzenia, funkcję połączenia, stan jego działania oraz zatwierdzoną specyfikację, jeśli jest dostępna. Zanotuj, czy połączenie jest krytyczne pod względem bezpieczeństwa, przenosi obciążenie, zawiera ciśnienie, jest osłonięte lub znajduje się w pobliżu obracającego się elementu. Następnie porównaj je z dobrze znanym położeniem, w którym warunki eksploatacji i montaż są identyczne. Takie porównanie często szybciej ujawnia zmianę luzu, obróconą nakrętkę lub przesuniętą podkładkę niż izolowane sprawdzenie wizualne.
Zastosuj trzyetapową procedurę inspekcji
Etap 1: Wyszukaj ruchu i utraty docisku
Rozpocznij od dowodów, że połączenie przesunęło się. Niezgodne paski momentu dokręcania lub znaczniki kontrolne, politowane powierzchnie styku, rdzawe lub ciemne osadziki tarcia, wydłużone otwory oraz podkładka przesunięta ze swojego pierwotnego miejsca wymagają uwagi. Na zmontowanych elementach malowanych pęknięty pierścień farby wokół główki śruby lub nakrętki może być przydatnym wskazówką, ale stanowi jedynie wskazówkę – zweryfikuj ją na podstawie geometrii połączenia oraz historii konserwacji.
Nie dokręcaj natychmiast elementu łączącego tylko dlatego, że znacznik się przesunął. Najpierw udokumentuj stan i zidentyfikuj określoną metodę weryfikacji. Moment dokręcania jest pośrednim wskaźnikiem stanu docisku; dodawanie momentu bez zrozumienia przyczyny może ukryć problem, taki jak wpasowanie się części, poślizg połączenia, uszkodzone gwinty lub nieprawidłowa kolejność montażu elementów.
Przegląd 2: Inspekcja korozji, przebarwień cieplnych oraz uszkodzeń powierzchniowych
Korozja to więcej niż tylko problem estetyczny, gdy dotyczy powierzchni nośnych, gwintów lub trzpienia. Przyjrzyj się dokładnie miejscom, w których może gromadzić się woda: pod głowicami i podkładkami, przy końcowej części gwintu, wokół kołnierzy oraz w szczelinach między różnymi metalami. Białe osady na powłokach ochronnych, wyciek rdzy z linii połączenia, ubytki (pitting), odspojenie powłoki lub zablokowane gwinty mogą zmienić współczynnik tarcia i obniżyć spójność późniejszej kontroli momentu dokręcania.
Sprawdź również przebarwienia cieplne, mięknięcie niemetalicznych elementów zabezpieczających przed poluzowaniem, uszkodzone powłoki oraz pozostałości smarów i cieczy technologicznych. A element łączący nierdzewny używany w wilgotnym środowisku lub środowisku chemicznie aktywnym nadal wymaga przeglądu zgodności z materiałem partnera i cieczą roboczą. Sam kolor nie pozwala określić trybu uszkodzenia, dlatego obserwację należy połączyć z historią temperatury urządzenia, mycia pod ciśnieniem oraz ekspozycji.
Etapa 3: Sprawdzenie deformacji i wskaźników zmęczenia
Przeprowadź inspekcję trzonka, przejścia główki w trzonek, pierwszych zaangażowanych gwinek oraz końca gwintu. Zmniejszenie średnicy („necking”), wygięte elementy mocujące, zużyte cechy napędowe, uszkodzone gwinty lub nakrętka obracająca się nietypowo swobodnie mogą wskazywać na przeciążenie, uszkodzenie podczas montażu lub powtarzające się ruchy. Gdy pęknięcie już wystąpiło, stosunkowo płaska powierzchnia z niewielkim zmniejszeniem średnicy może być spójna ze zmęczeniem materiału, jednak przed ustaleniem przyczyny podstawowej konieczna jest kwalifikowana analiza uszkodzenia.
Korzenie gwintów wymagają szczególnej uwagi w warunkach cyklicznej eksploatacji. Badania przyczyn awarii technicznych wykazały pęknięcia zmęczeniowe rozpoczynające się w korzeniach gwintów, gdzie korozja, drgania i niewłaściwe wstępne dociskanie połączenia działały łącznie. Nie oznacza to, że każde skorodowane połączenie jest na granicy pęknięcia; oznacza to, że podczas inspekcji należy rozpatrywać stan połączenia jako całość, a nie traktować rdzy, wibracji i utraty momentu dokręcenia jako oddzielnych problemów.
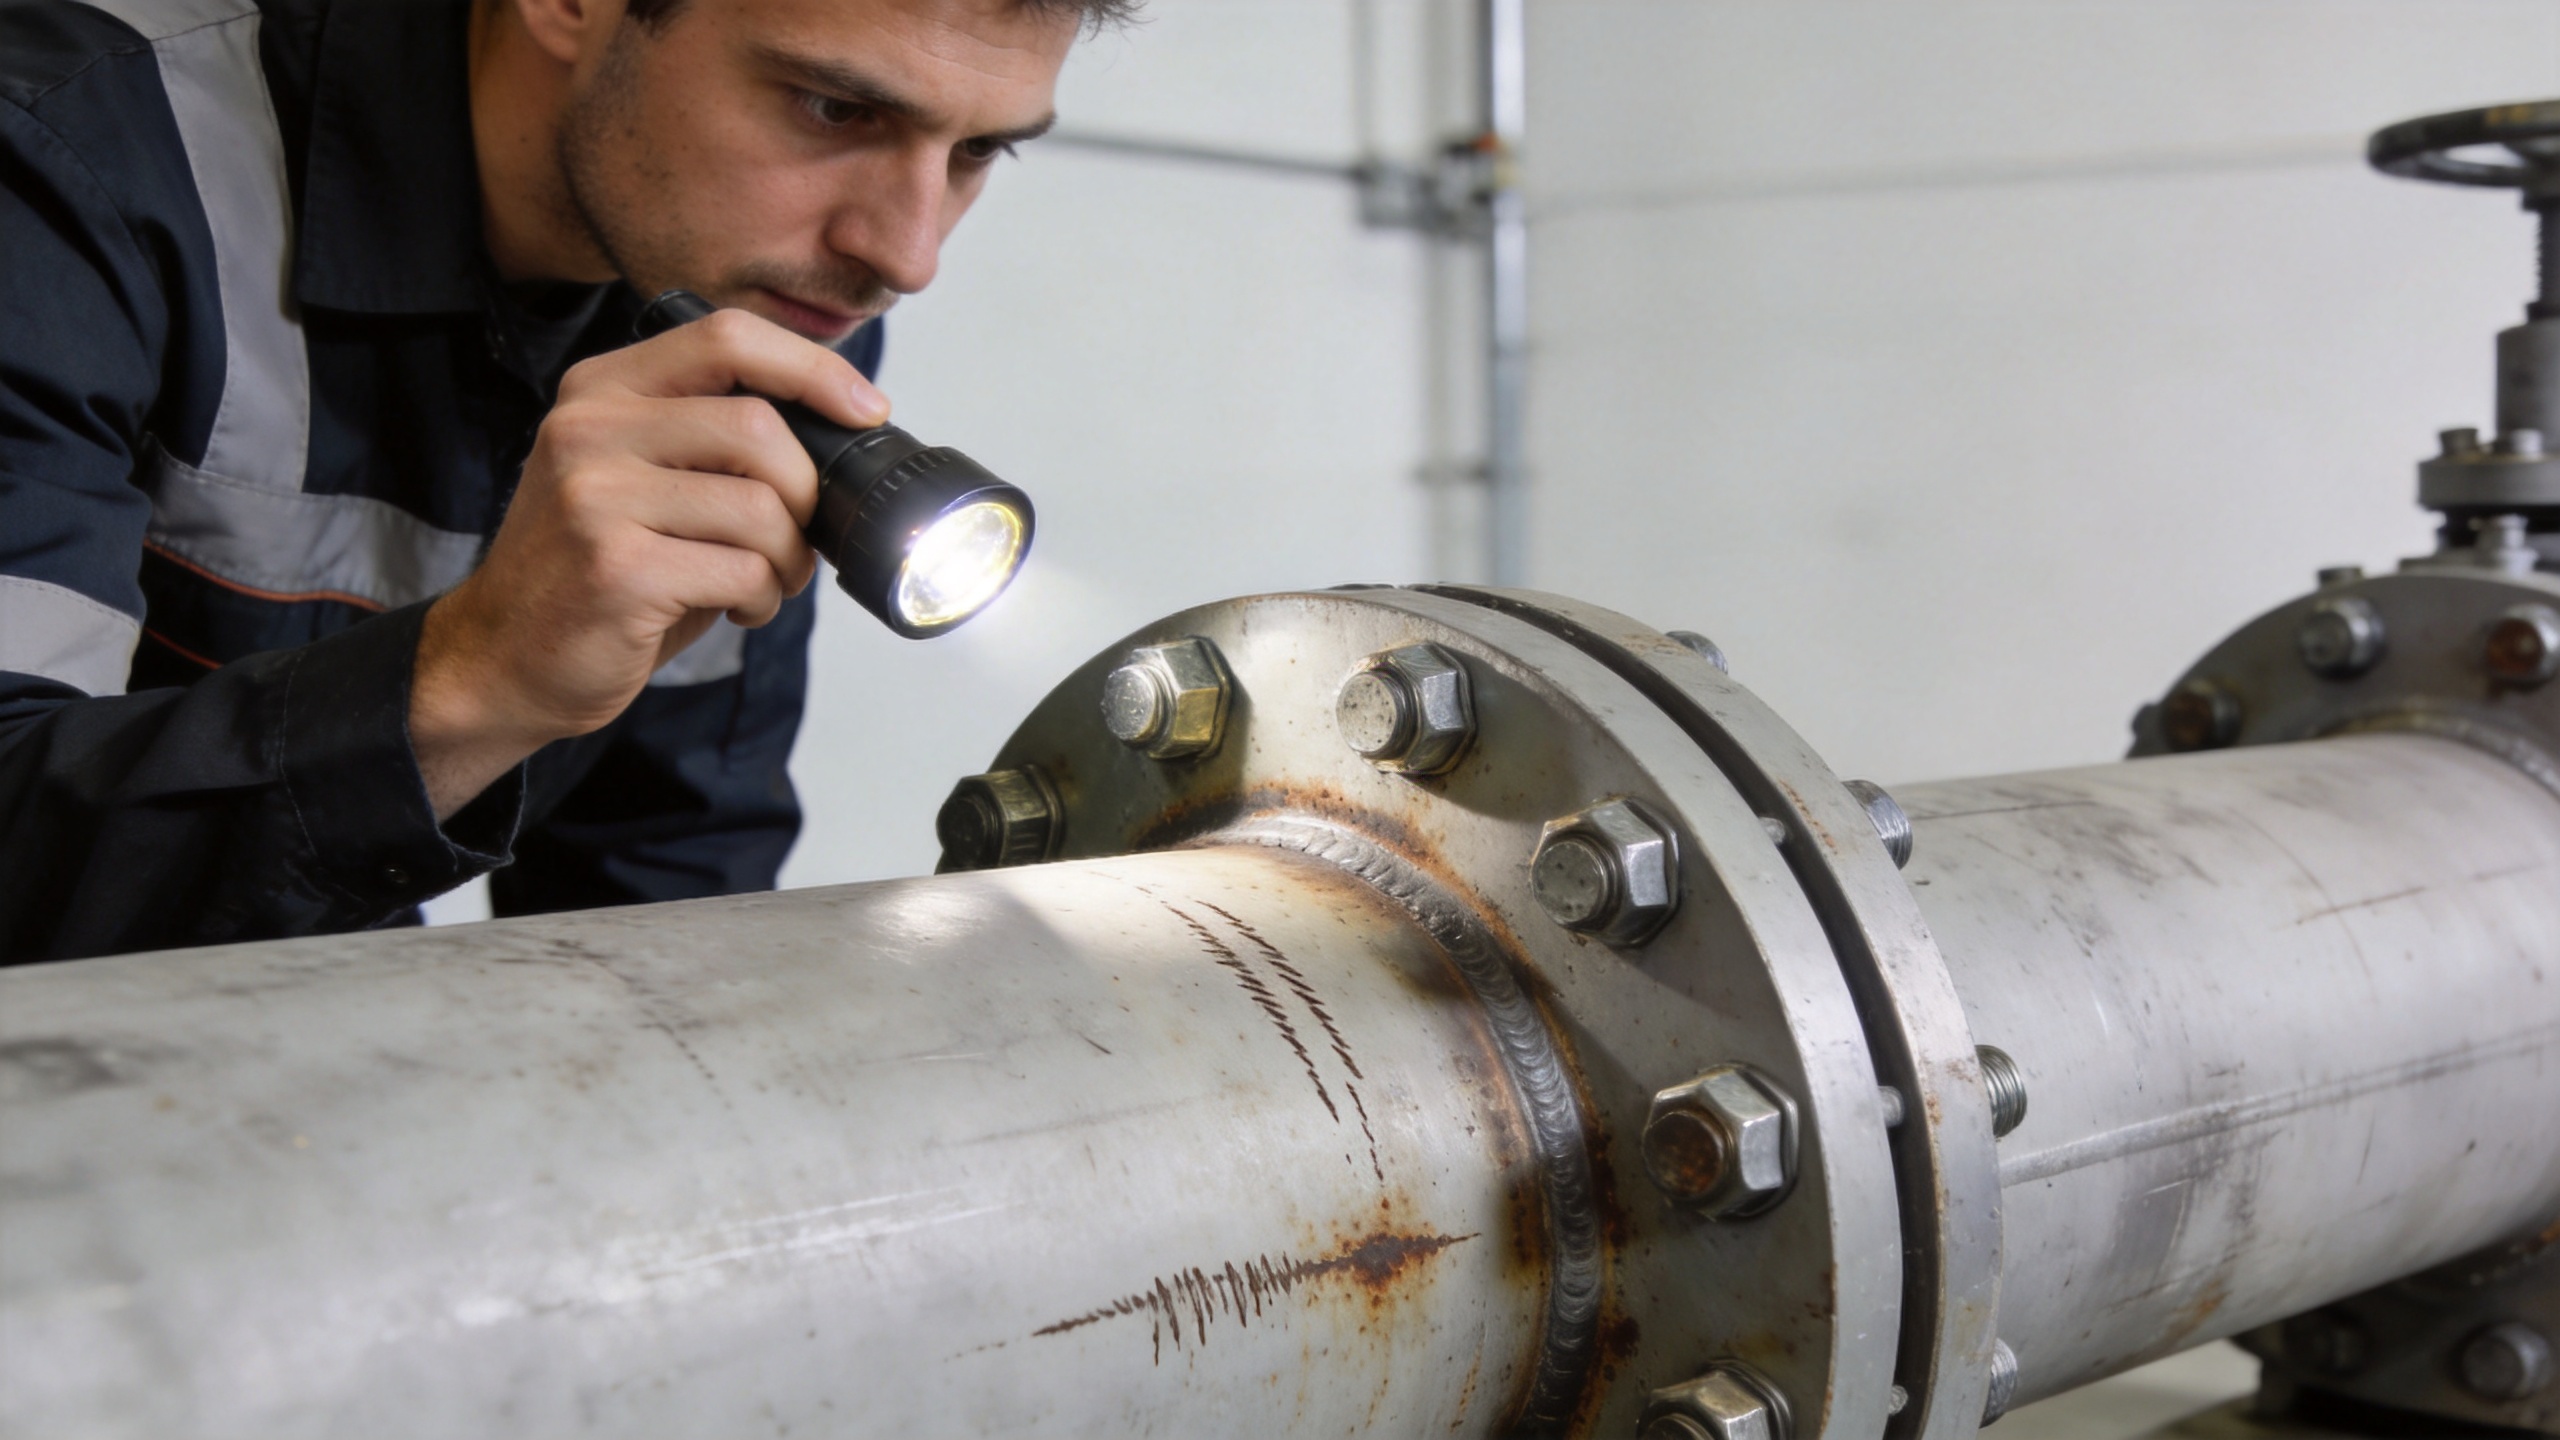
Dobrać kolejną czynność do obserwowanego objawu.
| To, co obserwujesz | Na co może to wskazywać | Kontrolowana kolejna czynność. |
|---|---|---|
| Znaki kontrolne już nie są do siebie dopasowane. | Obrót względny lub osiadanie połączenia. | Dokumentować przesunięcie; porównać z analogicznym połączeniem; zweryfikować zgodnie z zatwierdzoną procedurą. |
| Zanieczyszczenia wynikające z tarcia lub polerowane powierzchnie styku. | Mikroprzemieszczenia na granicy styku. | Sprawdzić tor obciążenia, stan otworów, powierzchnie dociskowe oraz narażenie na wibracje przed ponownym dokręceniem. |
| Wydzielanie rdzy, zgrubienia lub utrata powłoki | Atak środowiskowy lub uwięzione wilgotność | Oceń zgodność materiałów, wykończenie ochronne oraz potrzebę wymiany gwintów lub powierzchni łożyskowych. |
| Uszkodzone gwinty lub zaokrąglone elementy napędowe | Nadmierny moment dokręcania, błędne nawiniecie gwintu lub nieodpowiednie narzędzia montażowe | Wycofaj z eksploatacji zgodnie z dozwoleniem; sprawdź pasujące gwinty i kontrolę procesu montażu. |
| Pęknięcie, wygięty trzpień lub widoczne rozciągnięcie | Uszkodzenie spowodowane przeciążeniem lub zmęczeniem materiału | Zgłoś problem w połączeniu; unikaj ponownego użycia i przeanalizuj warunki obciążenia przed wymianą. |
Zweryfikuj bez powodowania drugiego problemu
Weryfikacja wymaga zatwierdzonej instrukcji roboczej. Dla niektórych połączeń może to obejmować kontrolę momentu dokręcania przeprowadzoną w określonych warunkach; dla innych może być konieczne pomiar wydłużenia, metody ultradźwiękowe, wskaźniki bezpośredniego napięcia lub kontrolowany proces demontażu i ponownej instalacji. Wybór odpowiedniej metody zależy od projektu połączenia oraz klasyfikacji bezpieczeństwa. A mechaniczny element zaciskowy w lekko obciążonej obudowie nie wymaga takiego samego ścieżki eskalacji jak połączenie w układzie napędowym, granicy ciśnienia lub ramy konstrukcyjnej.
Zachowaj dokumentację kontroli praktyczną: identyfikator komponentu, lokalizacja, objawy, zdjęcia – tam, gdzie są dozwolone, status znaczników świadka, dowody środowiskowe, wynik weryfikacji, działania korygujące oraz powód każdej wymiany. To tworzy linię trendu. Jeśli kilka połączeń na tym samym elemencie wykazuje ten sam wzorzec, przyczyną może być drganie, cyklowanie termiczne, ograniczenia dostępu, kalibracja narzędzi lub niezgodność specyfikacji – a nie pojedynczy izolowany element łączący.
Gdy decyzją bezpieczniejszą jest wymiana
Zamieniać sprzęt zamiast go ponownie wykorzystywać, gdy jest pęknięty, widocznie rozciągnięty, uszkodzony wątkiem, silnie skorodowany na krytycznych powierzchniach lub został usunięty z zastosowania, którego procedura wymaga nowego sprzętu. Używać zatwierdzonego stopnia, wymiarów, wykończenia, metody blokowania i warunków smarowania. A niestandardowy element łączący powinien zostać sprawdzony pod kątem rewizji rysunku oraz stosownych tolerancji przed wprowadzeniem do naprawy; niezgodność wymiarowa może spowodować problem z montażem, nawet jeśli nazwa nominalna wydaje się podobna.
Istnieje również kompromis planistyczny. Przechowywanie dużych ilości każdego elementu naprawczego może obniżyć koszt jednostkowy, ale może zwiększyć ryzyko wystąpienia przestarzałych specyfikacji lub mieszanych partii. W przypadku sprzętu o zmieniających się projektach kontrolowane mniejsze uzupełnienia zapasów oraz śledzalne partie mogą okazać się bardziej przydatne niż duży zapas, który już nie odpowiada aktualnemu rysunkowi.
Krótka lista kontrolna do użytku w terenie dla każdego podejrzanego zacisku
Stosować te same pytania dla każdego podejrzanego związanie aby trasa inspekcyjna generowała porównywalne zapisy. Czy związanie jest zidentyfikowany według lokalizacji i odniesienia do rysunku? Czy ten związanie przesunął się względem swojej znacznikowej kreski? Czy na związanie widoczna jest korozja na powierzchni nośnej, uszkodzenia w gwincie lub ślady tarcia? Czy związanie znajduje się w strefie wibracji, cykli termicznych lub wilgotnej eksploatacji, co zmienia interwał przeglądu?
Dla gwintowany element zaciskowy , sprawdź stan widocznej części gwintu oraz pierwszych zaangażowanych zwojów gwintu, a następnie porównaj warunek zatwierdzonej instalacji z obecnym połączeniem. Zanotuj, czy gwintowany element zaciskowy można zweryfikować zgodnie ze wskazaną metodą, zamiast stosować dowolnie dobraną wartość momentu skręcającego. Gdy mechaniczny element zaciskowy łączy różne materiały, badanie podkładki, krawędzi otworu oraz powierzchni dociskowych należy przeprowadzić jako jedną całość. mechaniczny element zaciskowy jest nie bardziej niezawodny niż zestaw elementów połączenia, który utrzymuje.
Dla każdego element łączący nierdzewny , zanotuj środowisko oraz materiał sąsiedni przed podjęciem decyzji, że przebarwienie jest nieszkodliwe. element łączący nierdzewny powinien być oceniany pod kątem zgodności z wymaganiami serwisowymi, a nie jedynie pod kątem wyglądu. Jeśli niestandardowy element łączący jest określony, należy zweryfikować wersję, wymiary i śledzilność przed wymianą. To samo dotyczy każdego niestandardowy element łączący różniącego się od standardowego zapasu. Taka dyscyplinowana kolejność utrzymuje połączenie między związanie , połączeniem oraz decyzją serwisową.
Wbuduj w rutynowe konserwacje funkcję wczesnego ostrzegania
Najskuteczniejszy program diagnostyczny nie czeka na awarię elementu łączącego. Dodaj kluczowe połączenia do inspekcji opartych na trasie, zdefiniuj, jak wygląda „normalna” sytuacja – przy użyciu zdjęć lub znaczników kontrolnych – oraz zaplanuj przegląd po zdarzeniach zmieniających obciążenie: uderzeniu, zakłóceniu procesu, przeglądu kompleksowego, przekroczeniu temperatury lub powtarzających się alarmach drgań. Podczas wprowadzania do eksploatacji oraz po dużych pracach konserwacyjnych zarejestruj stan początkowy, aby późniejsze zmiany było łatwiej zidentyfikować.
W praktyce inspekcja elementów złącznych nie polega na prostym zliczaniu ich liczby. Jest to ocena stanu połączeń. Najpierw należy potwierdzić obciążenie i warunki eksploatacji, następnie sprawdzić występowanie przemieszczeń, korozji oraz odkształceń, a na końcu zweryfikować uzyskane wyniki za pomocą zatwierdzonej metody. Taka kolejność zapewnia zespołowi konserwacyjnemu jasne podstawy do monitorowania, naprawy lub eskalacji problemu — zanim wyłączenie urządzenia stanie się pierwszym sygnałem ostrzegawczym.

