 EN

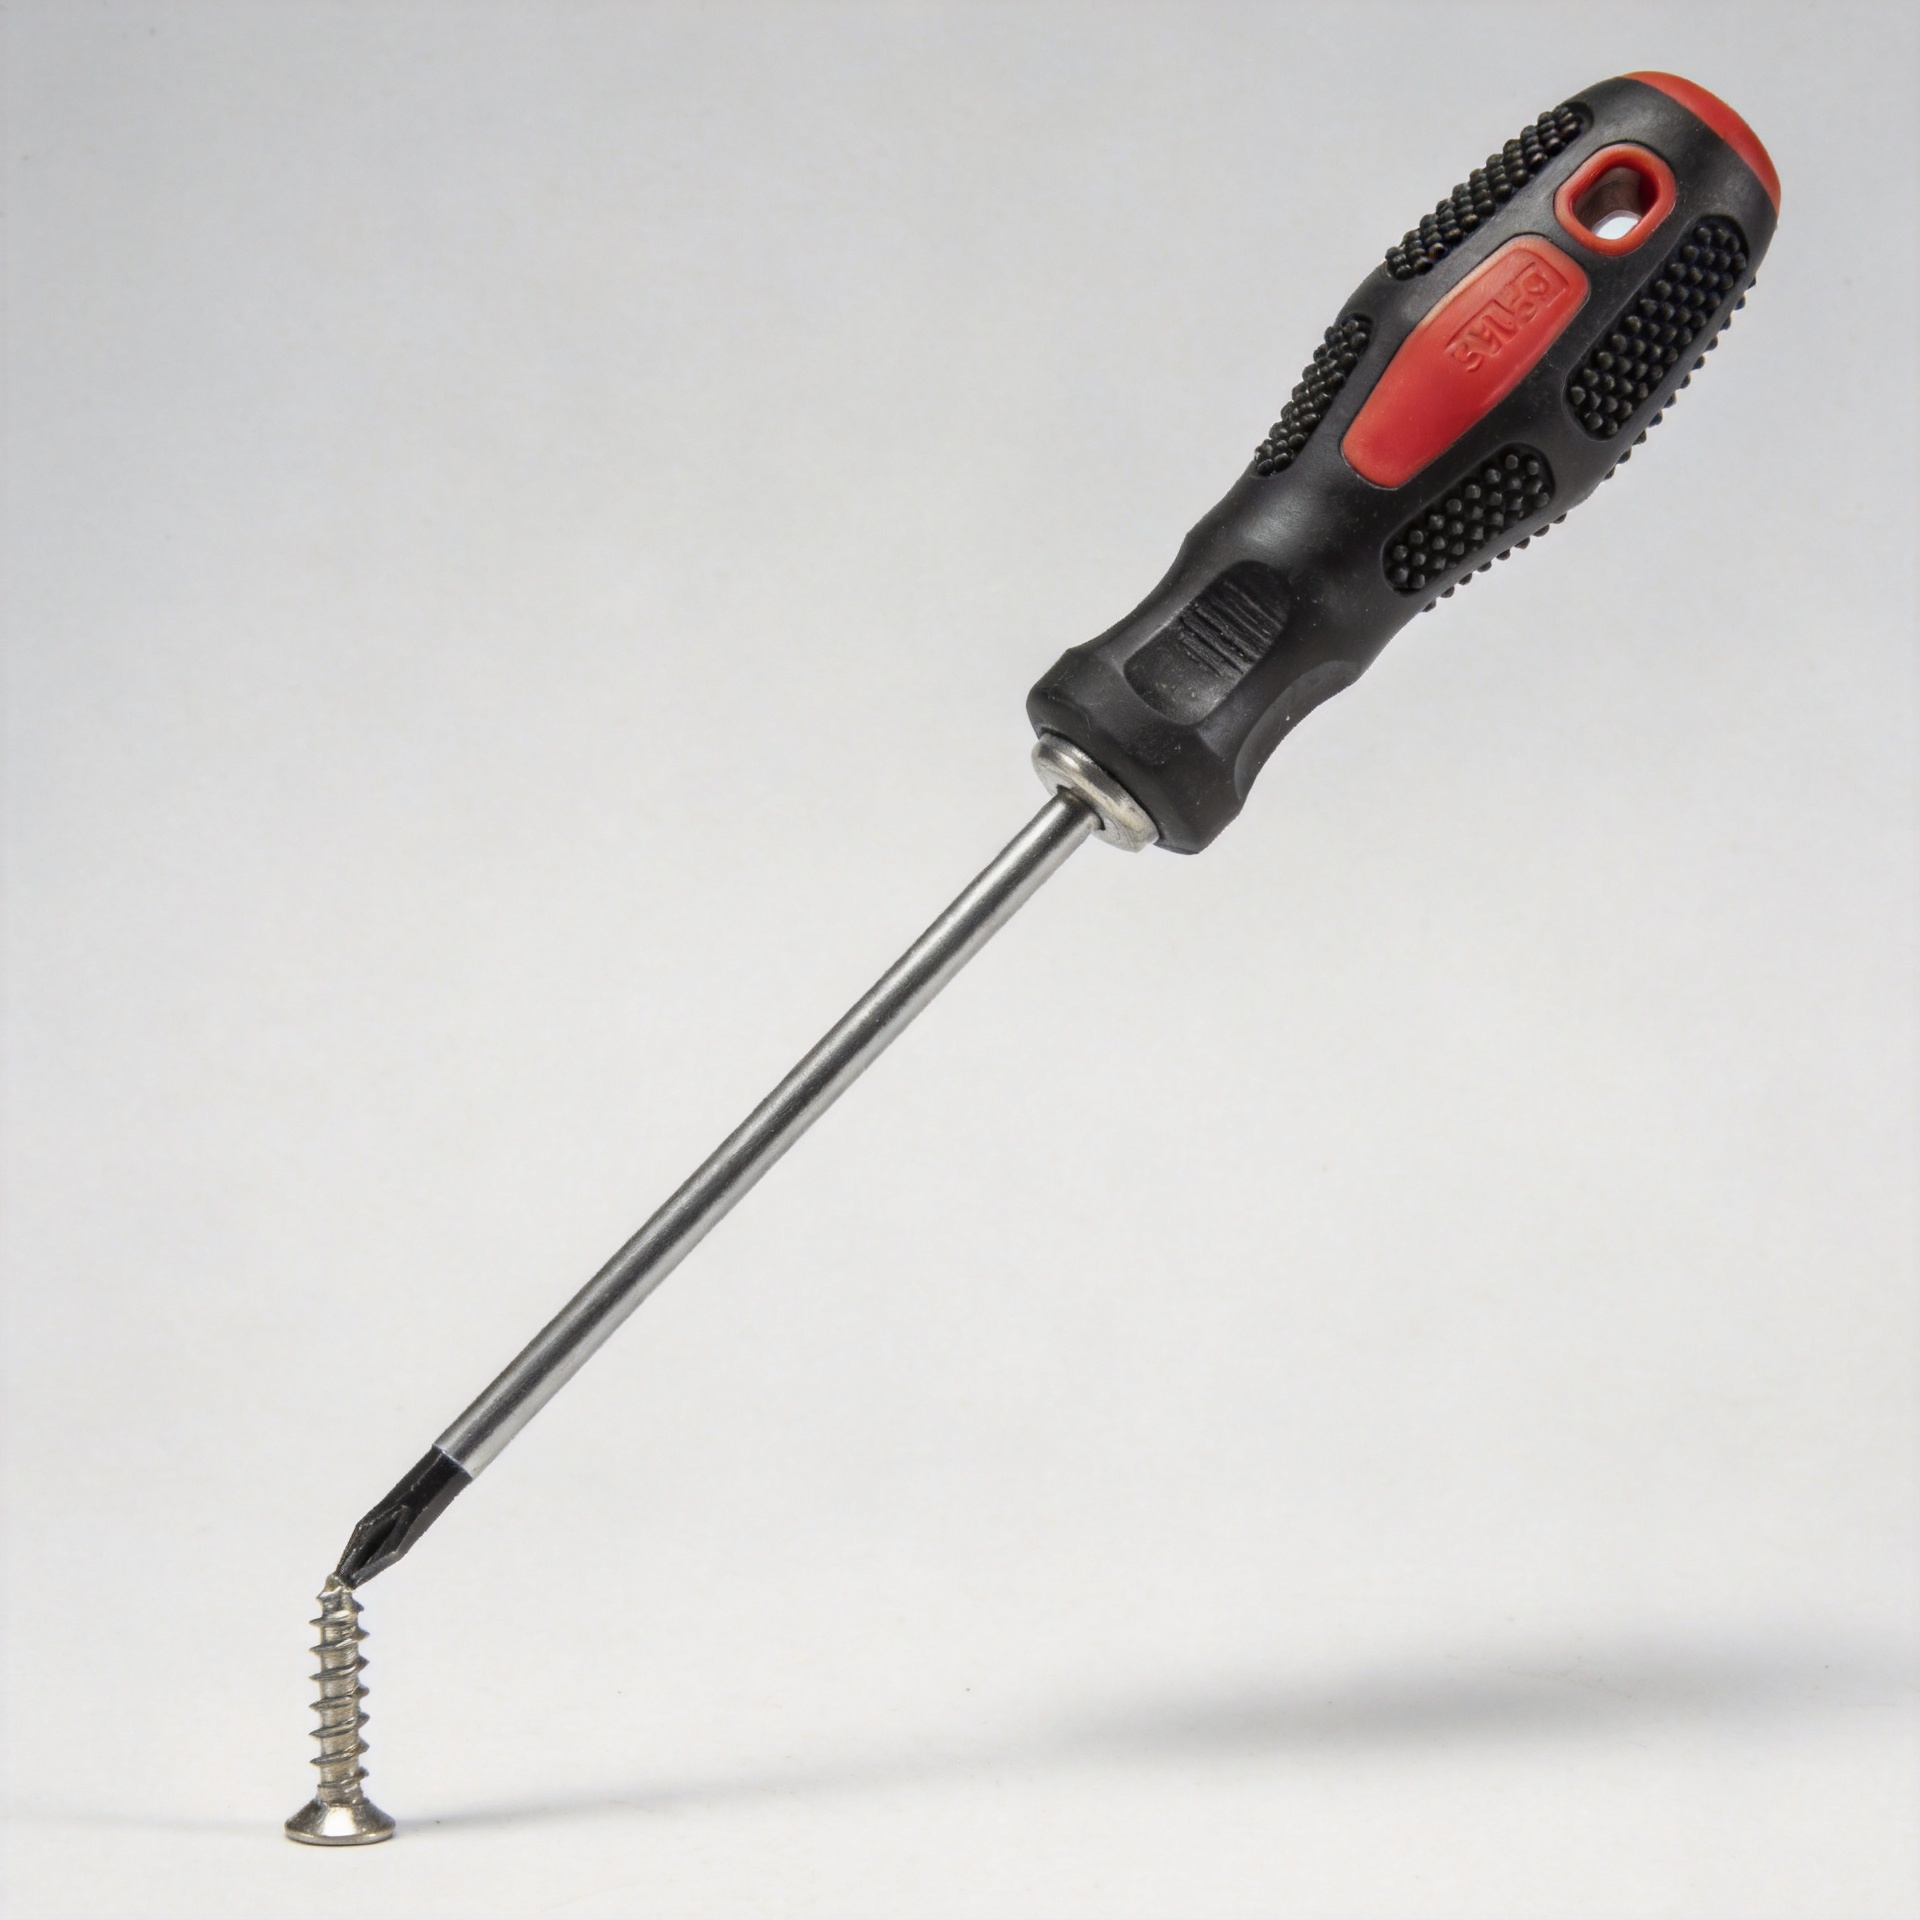
দীর্ঘ পরিসরের ফাস্টেনিং অপারেশনে স্ক্রু বেঁকে যাওয়া রোধ করার উপায়
গভীর, অবস্থিত বা বাধাগ্রস্ত ইনস্টলেশনের সময় যখন একটি স্ক্রু বাঁকে, তখন এটি সাধারণত শুধুমাত্র উপাদানের সমস্যা নয়। দীর্ঘ পরিসরের ফাস্টেনিং অপারেশনে, স্ক্রু, বিট, এক্সটেনশন, ওয়ার্কপিস এবং অপারেটর একটি লোড পাথ গঠন করে। যদি সেই পাথটি স্ক্রু অক্ষের কাছাকাছি না হয়, তবে থ্রেডগুলি স্থিতিশীল হওয়ার জন্য যথেষ্ট এনগেজমেন্ট পাওয়ার আগেই একটি সুস্থ ফাস্টেনারও সাইড লোড গ্রহণ করতে পারে। দৃশ্যমান বেঁকে যাওয়া হলো পরবর্তী লক্ষণ; কার্যকর প্রতিক্রিয়া হলো সেই স্থানটি খুঁজে বার করা যেখানে প্রথমে সাইন অ্যালাইনমেন্ট, রেজিস্ট্যান্স বা ড্রাইভ কন্ট্রোল টলারেন্স থেকে বেরিয়ে এসেছিল।
ফাস্টেনার-সিলেকশন ইঞ্জিনিয়ারের দৃষ্টিকোণ থেকে, শক্তিশালী দেখতে একটি স্ক্রু না নিয়ে প্রয়োগের দিকে মনোযোগ দিন। জয়েন্ট স্ট্যাক, অ্যাক্সেস অ্যাঙ্গেল, সাবস্ট্রেট, প্রয়োজনীয় সিটিং ডেপথ, ড্রাইভার টাইপ এবং বেঁকে যাওয়া শুরু হওয়ার চক্রের সেই বিন্দুটি লক্ষ করুন। এই পদ্ধতি প্রযোজ্য যখন কাজে ট্যাপড কম্পোনেন্টে মেশিন স্ক্রু, গভীর কাঠের অ্যাসেম্বলিতে কাঠের স্ক্রু, ফর্মড শীটে সেল্ফ-ট্যাপিং স্ক্রু বা সকেট অ্যাক্সেস সীমিত হওয়ায় হেক্স স্ক্রু ব্যবহার করা হয়।
দীর্ঘ পৌঁছানোর সময় স্ক্রু কেন বাঁকে
স্ক্রুটি চালু করার সময় একটি সরু কলামের মতো আচরণ করে। মাথাটি স্থানে বসার আগে এবং থ্রেডগুলি স্থিতিশীল ধরা পাওয়ার আগে, পার্শ্বীয় বল উন্মুক্ত দৈর্ঘ্য জুড়ে একটি বাঁকানোর মোমেন্ট তৈরি করতে পারে। ড্রাইভারটি কাজের পৃষ্ঠ থেকে যত দূরে থাকবে, ছোট কোণিক ত্রুটি তত বেশি স্ক্রুর মাথায় লক্ষণীয় পার্শ্বীয় লোডে পরিণত হবে।
চারটি অবস্থা প্রায়শই একসঙ্গে দেখা যায়:
- অক্ষ-বহির্ভূত সংযোগ: এক্সটেনশনটি দোলাচড় করার কারণে, ফিক্সচারটি প্রবেশাধিকার অবরুদ্ধ করার কারণে, অথবা অপারেটর যোগস্থলটি দেখতে না পাওয়ার কারণে বিটটি খাঁজে কোণে প্রবেশ করে।
- উচ্চ শুরুর প্রতিরোধ: অপর্যাপ্ত বা ভুল স্থানে করা পাইলট হোল, ক্ষতিগ্রস্ত মিলিত থ্রেড, ধূলিকণা, কোটিং জমাট, বা উপাদানের পরিবর্তনের কারণে স্ক্রুটি সমর্থিত হওয়ার আগেই ড্রাইভ টর্ক বৃদ্ধি পায়।
- অপর্যাপ্ত বিট ধরণ: ক্ষয়প্রাপ্ত বিট, অগভীর সংযোগ, অথবা অমিল ড্রাইভ প্রোফাইলের কারণে ড্রাইভারটি মাথার পাশে চাপ দিতে পারে।
- নিয়ন্ত্রণহীন ড্রাইভিং শক্তি: উচ্চ গতিতে বা আক্রমণাত্মক ক্লাচ সেটিংয়ে স্ক্রুটি অপারেটরের চেয়ে দ্রুত লোড হতে পারে, যার ফলে সাইট সংশোধন করা সম্ভব হয় না।
প্রথম প্রতিক্রিয়া প্রায়শই স্ক্রুর ব্যাস বা কঠোরতা বাড়ানোর দিকে যায়। যাহোক, এটি যাচাইকৃত শক্তির অভাব থাকলে সহায়তা করতে পারে, কিন্তু কোণযুক্ত টুল পাথ সংশোধন করে না। এটি ইনসার্শন টর্ক বাড়াতে পারে এবং একই সমস্যাটি ড্রাইভার, হেড রিসেস বা গ্রহণকারী উপাদানে স্থানান্তরিত করতে পারে।
স্ক্রু পরিবর্তন করার আগে বেন্ডটি নির্ণয় করুন
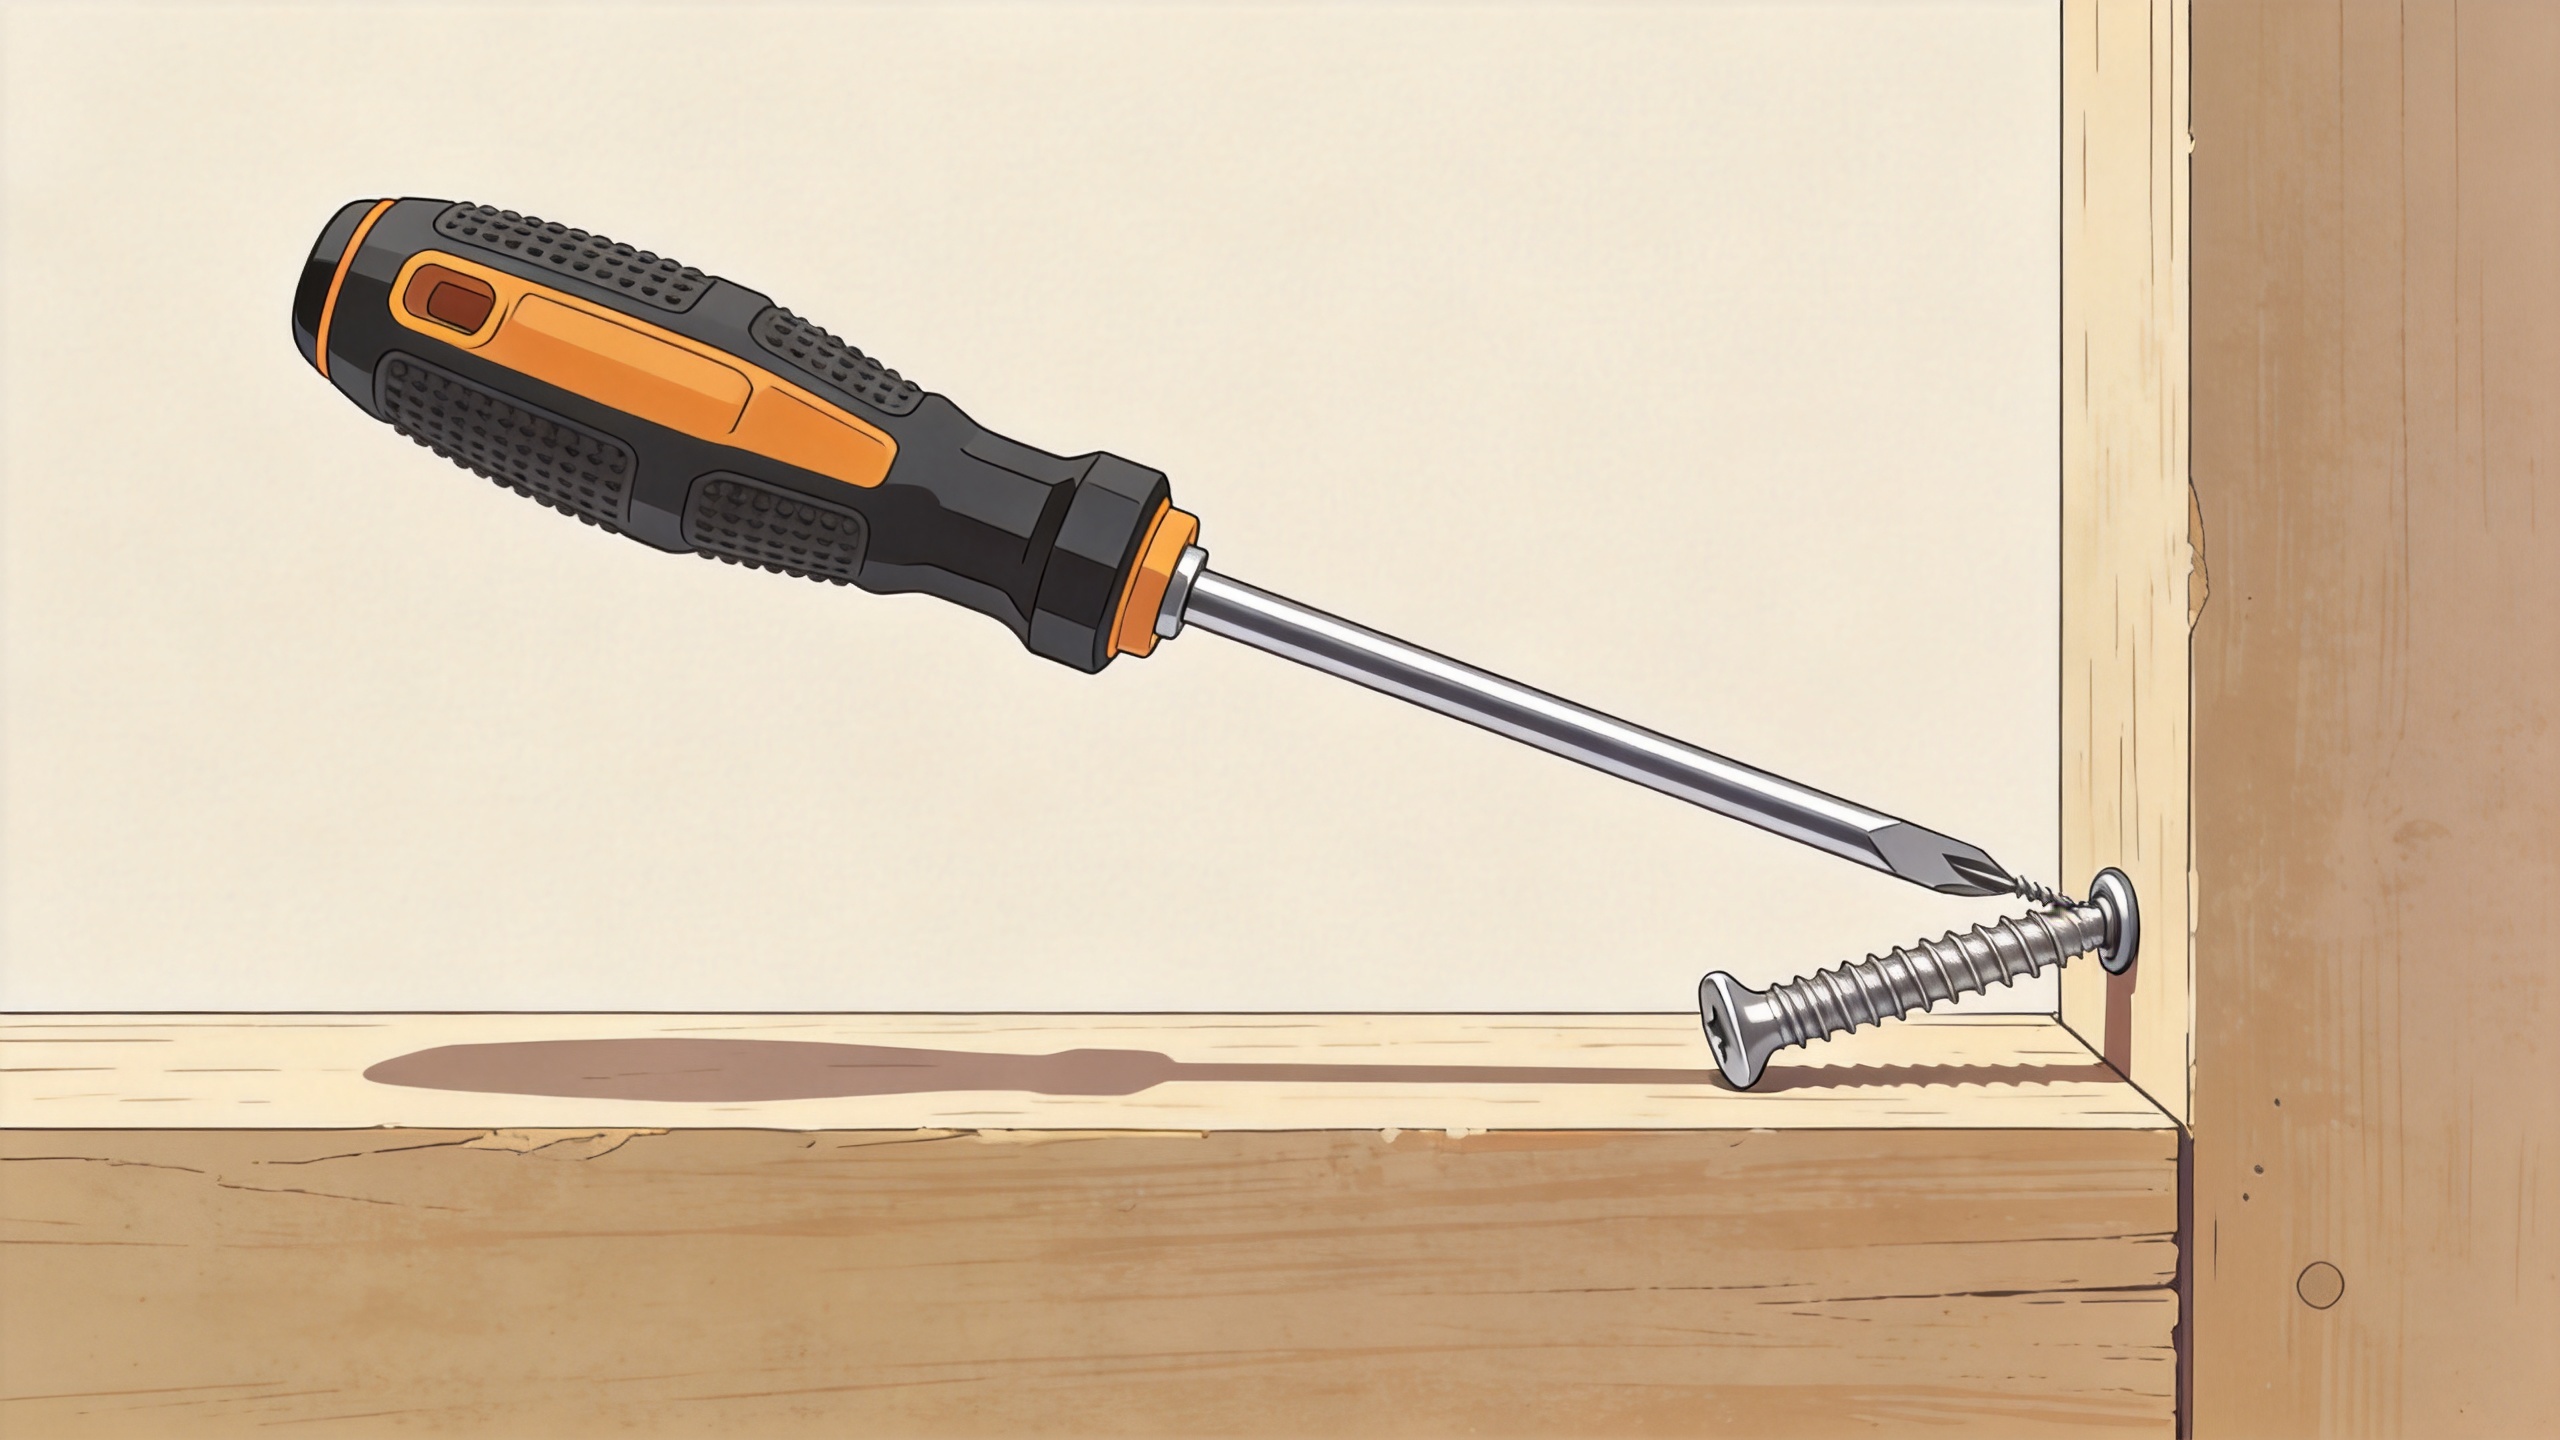
একই অপারেশন থেকে ব্যর্থ ও সফলভাবে ইনস্টল করা স্ক্রুর একটি ছোট নমুনা সংগ্রহ করুন। প্রতিটি বেন্ডের দিক টুল ও অ্যাক্সেস ওপেনিংয়ের সাপেক্ষে চিহ্নিত করুন। যদি বেন্ডগুলি পুনরাবৃত্তিমূলকভাবে একই দিকে নির্দেশ করে, তবে সেই দিক থেকে এক্সটেনশন, গাইড, ফিক্সচার ক্লিয়ারেন্স এবং অপারেটরের পদ্ধতি পরীক্ষা করুন। এলোমেলো বেন্ড দিকগুলি প্রায়শই অস্থির শুরুর শর্ত, ক্ষতিগ্রস্ত বিট, পাইলট প্রস্তুতির পরিবর্তনশীলতা বা মিশ্র হার্ডওয়্যারের দিকে নির্দেশ করে।
পরবর্তীতে, নির্ণয় করুন যখন স্ক্রুটি বাঁকা হয়ে যায়। সাধারণত টিপের কাছে বাঁক হওয়া মানে হলো স্ক্রুটি গর্তে প্রবেশ করতে বা প্রথম থ্রেডটি গঠন করতে সমস্যা হচ্ছে। মধ্যভাগের কাছে বাঁক হওয়া বোঝায় যে উন্মুক্ত শ্যাঙ্কটি অক্ষের বাইরে চালিত হচ্ছে। আংশিক সিটিং-এর পর মাথার কাছে বাঁক হওয়া দেখায় যে ড্রাইভারটি পিছলছে অথবা মাথাটি অ্যাক্সেস ওপেনিং-এর কোনো প্রান্তের সঙ্গে সংস্পর্শে এসেছে। এই সহজ সময় নির্ধারণ পরীক্ষাটি প্রতিটি স্ক্রুকে উপাদানগত ত্রুটি হিসেবে বিবেচনা না করেই সঠিক সংশোধনমূলক পদক্ষেপগুলোকে সীমিত করে।
সোজা স্ক্রু প্রবেশের জন্য জয়েন্টটি সেট আপ করুন
গ্রহণকারী বৈশিষ্ট্যটি যাচাই করুন
কাঠের স্ক্রু প্রয়োগের ক্ষেত্রে, কাঠের প্রজাতি, আর্দ্রতা অবস্থা, স্ক্রুর জ্যামিতি এবং প্রয়োজনীয় ধরে রাখার ক্ষমতা অনুযায়ী উপযুক্ত পাইলট কৌশল ব্যবহার করুন। একটি সাধারণ শুরুর নীতি হলো পাইলট গর্তের আকার স্ক্রুটির কোর ব্যাসার্ধের সঙ্গে সম্পর্কিত করা, না হলে এর সম্পূর্ণ থ্রেডযুক্ত বাইরের ব্যাসার্ধের সঙ্গে; তারপর নিয়ন্ত্রিত পরীক্ষার মাধ্যমে সেই আকারটি যাচাই করা। গর্তটিকে স্ক্রুর প্রত্যাশিত অক্ষের সঙ্গে লম্বভাবে করতে হবে। ভুল কোণে ড্রিল করা সঠিক আকারের গর্তও পার্শ্ব লোড সৃষ্টি করে।
একটি মেশিন স্ক্রু-এর ক্ষেত্রে, আঁকা চিত্র এবং প্রযোজ্য থ্রেড মান অনুযায়ী ট্যাপড থ্রেড পরীক্ষা করুন। ক্রস-থ্রেডিং, ক্ষতিগ্রস্ত লিড থ্রেড, বার্স, পেইন্ট, চিপস বা ভুল স্থানে করা ছিদ্র খুঁজুন। একটি সেল্ফ-ট্যাপিং স্ক্রু-এর ক্ষেত্রে, শীটের পুরুত্ব, প্রি-ফর্মড হোলের অবস্থা এবং পয়েন্ট স্টাইল সামঞ্জস্যপূর্ণ কিনা তা নিশ্চিত করুন। প্রথম কয়েকটি অংশ গ্রহণযোগ্য বলে মনে হলেও অবরুদ্ধ বা অনিশ্চিত বৈশিষ্ট্যের মধ্য দিয়ে স্ক্রুটি জোর করে ঢোকানো উচিত নয়।
ড্রাইভার-এর পার্শ্বীয় বল কমান
যে বিটটি রিসেসের সঙ্গে সম্পূর্ণ মিলে যায় তা ব্যবহার করুন এবং যেসব বিটে প্রান্ত গোলাকার হয়েছে, ধার কমে গেছে বা দৃশ্যমান ক্ষয় দেখা যায় তাগুলো প্রতিস্থাপন করুন। যেখানে রিচ দীর্ঘ, এক্সটেনশন এবং অ্যাডাপ্টারের রানআউট ও প্লে পরীক্ষা করুন। একটি কঠিন এক্সটেনশন টর্ক ভালোভাবে স্থানান্তর করতে পারে, কিন্তু কাজের কাছাকাছি সমর্থিত না হলে এটি এখনও স্ক্রুটিকে বিচ্যুত করতে পারে। একটি গাইড স্লিভ, নোজপিস, ফিক্সচার বুশিং বা কাস্টম অ্যাক্সেস গাইড স্ক্রু অক্ষের কাছাকাছি ড্রাইভার অক্ষকে রাখতে পারে যখন স্ক্রুটি শুরু হচ্ছে—এই প্রথম কয়েকটি ঘূর্ণন সবচেয়ে সংবেদনশীল হয়।
যদি একটা হেক্স স্ক্রু একটা সীমিত খোলার মধ্য দিয়ে চালানো হয়, তবে পরীক্ষা করুন যে সকেট বা ওয়্যারেন্চের মাথার চারপাশে পর্যাপ্ত জায়গা আছে কিনা। যন্ত্র এবং চারপাশের গঠনের মধ্যে যোগাযোগ ঘটলে টর্ক বাড়ার সাথে সাথে যন্ত্রটি হেলে যেতে পারে। সমাধান হতে পারে অ্যাক্সেস পরিবর্তন, ভিন্ন দৈর্ঘ্যের যন্ত্র ব্যবহার, বা সংশোধিত অ্যাসেম্বলি ক্রম—শুধুমাত্র ভিন্ন স্ক্রু ব্যবহার করা সমাধান নয়।
চালন ক্রম নিয়ন্ত্রণ করুন
দীর্ঘ-প্রসারিত ফাস্টেনিংয়ের ক্ষেত্রে থ্রেড শুরু করা এবং চূড়ান্ত সিটিং পৃথক করা উপকারী। স্ক্রুটি কম গতিতে হালকা, অক্ষীয় চাপ দিয়ে শুরু করুন এবং নিশ্চিত হয়ে নিন যে এটি কয়েকটি স্থিতিশীল ঘূর্ণন পূর্ণ করেছে। তারপর শুধুমাত্র যখন যন্ত্রটি কেন্দ্রে থাকে এবং টর্ক যেমন আশা করা হয়েছিল তেমনই আচরণ করে, তখনই গতি বাড়ান। জয়েন্টের বিশেষত্ব অনুযায়ী টর্ক-নিয়ন্ত্রিত যন্ত্র বা ক্লাচ সেটিং ব্যবহার করুন, এবং প্রকৃত প্রসারিত অ্যাক্সেসরি স্থাপন করে সেটিংটি যাচাই করুন।
- যন্ত্রটিকে জয়েন্টের সঙ্গে সমকোণে স্থাপন করুন এবং অ্যাক্সেস সম্ভব হলে এক্সটেনশনটিকে সমর্থন করুন।
- ড্রাইভ বল প্রয়োগ করার আগে বিটটি সম্পূর্ণরূপে এনগেজ করুন।
- স্ক্রুটি ধীরে ধীরে শুরু করুন এবং বিচ্যুতি, কম্পন বা প্রতিরোধের বৃদ্ধির দিকে লক্ষ্য রাখুন।
- যদি স্ক্রুটি হেলে যাওয়া শুরু করে, তবে অবিলম্বে থামিয়ে দিন; এটিকে পিছনে টানুন এবং এটিকে স্থানে সোজা করার চেষ্টা না করে গ্রহণকারী বৈশিষ্ট্যটি পরীক্ষা করুন।
- প্রয়োজনীয় টর্ক, গভীরতা বা সমতলতা মাপদণ্ড ব্যবহার করে জয়েন্টটি সঠিকভাবে স্থাপন করুন এবং যাচাই করুন।
এই ধাপগুলি একটি পরীক্ষামূলক নির্মাণে কয়েক সেকেন্ড যোগ করতে পারে, কিন্তু এটি প্রস্তুতি, অ্যাক্সেস বা টুল নিয়ন্ত্রণের মধ্যে কোন সমস্যা রয়েছে তা উন্মোচন করে। একটি পুনরাবৃত্তিমূলক লাইনে, সেই পর্যবেক্ষণগুলি একটি সংক্ষিপ্ত কাজের নির্দেশনায় পরিণত হতে পারে যাতে ড্রিল বিট পরিবর্তনের সময়সীমা এবং গাইড বা ফিক্সচারের জন্য একটি গো/নো-গো পরীক্ষা সংজ্ঞায়িত করা থাকে।
সঠিক উচ্চতর পথ নির্বাচন করুন
যখন সামঞ্জস্য এবং বৈশিষ্ট্য পরীক্ষা সঠিক থাকে কিন্তু সাধারণ চালনা অবস্থায় বাঁকন অব্যাহত থাকে, তখন ফাস্টেনার বা জয়েন্ট পুনর্নকশা করার জন্য উচ্চতর স্তরে উত্থাপন করুন। নির্দিষ্ট স্ক্রু দৈর্ঘ্য, অপ্রথিত শ্যাঙ্ক, পয়েন্ট ধরন, হেড শৈলী, ড্রাইভ রিসেস, উপাদান গ্রেড এবং কোটিং-এর সাথে প্রকৃত জয়েন্টের তুলনা করুন। একটি ছোট ফ্রি স্প্যান, পুনর্নকশিত পাইলট বৈশিষ্ট্য, ভিন্ন পয়েন্ট বা সমর্থিত অ্যাক্সেস পদ্ধতি লোড প্রয়োজনীয়তা পরিবর্তন না করেই বাঁকন কমাতে পারে। কোনো গুরুত্বপূর্ণ জয়েন্টে কোনো পরিবর্তন করলে তা অবশ্যই অ্যাসেম্বলি ড্রয়িং, প্রযোজ্য মান এবং যাচাইকরণ পরিকল্পনার বিরুদ্ধে পর্যালোচনা করতে হবে।
একটি প্রকৃত স্ক্রু-গুণগত সমস্যা এবং একটি প্রক্রিয়া সমস্যার মধ্যে পার্থক্য করুন। লট তথ্য সংরক্ষণ করুন এবং সন্দেহজনক ফাস্টেনারগুলি সোজা হওয়া, মাত্রাগত সামঞ্জস্য, থ্রেড ক্ষতি এবং হেড রিসেসের অবস্থা পরীক্ষা করুন। যদি শুধুমাত্র একটি আগত লট একই যাচাইকৃত সেটআপে ভিন্নভাবে আচরণ করে, তবে সরবরাহকারীর পর্যালোচনার জন্য প্রমাণগুলি নথিভুক্ত করুন। যদি ব্যর্থতা একটি নির্দিষ্ট স্টেশন বা একটি নির্দিষ্ট অ্যাক্সেস কোণ অনুসরণ করে, তবে প্রথমে টুলিং এবং ওয়ার্কহোল্ডিং-এর দিকে মনোযোগ দিন।
দীর্ঘ পরিসরের ফাস্টেনিং চেকলিস্ট
- স্ক্রু-এর ধরন, দৈর্ঘ্য, ড্রাইভ রিসেস এবং গ্রহণকারী বৈশিষ্ট্যটি অনুমোদিত জয়েন্টের সাথে মিলে যায় কিনা তা নিশ্চিত করুন।
- পাইলট হোল বা ট্যাপড থ্রেডগুলির অবস্থান, কোণ, ধূলিকণা এবং ক্ষতির বিষয়ে পরীক্ষা করুন।
- বিট, এক্সটেনশন, অ্যাডাপ্টার এবং গাইডের ক্ষয়, খেলা এবং ক্লিয়ারেন্স পরীক্ষা করুন।
- ধীরে শুরু করুন, অক্ষীয় বল বজায় রাখুন এবং পার্শ্বীয় বিচ্যুতির প্রথম লক্ষণেই থেমে যান।
- পুনরাবৃত্তিযোগ্য কারণগুলি আলাদা করার জন্য বেন্ডের দিক, স্টেশন, লট এবং ইনসার্শন স্টেজ রেকর্ড করুন।
অতএব, স্ক্রু-এর বেন্ডিং ঠিক করা হল একটি সার্বজনীন হার্ডওয়্যার পরিবর্তনের চেয়ে বরং সম্পূর্ণ ইনস্টলেশন পথ পরিচালনা করার বিষয়। যখন স্ক্রুটি সোজা শুরু হয়, গ্রহণকারী বৈশিষ্ট্যটি নিয়ন্ত্রিত প্রতিরোধ প্রদান করে এবং ড্রাইভারটি সিটিং পর্যন্ত সঠিকভাবে সংরেখিত থাকে, তখন দীর্ঘ পরিসরের ফাস্টেনিং পুনরাবৃত্তি করা এবং সমস্যা নির্ণয় করা সহজ হয়ে যায়।

