 EN

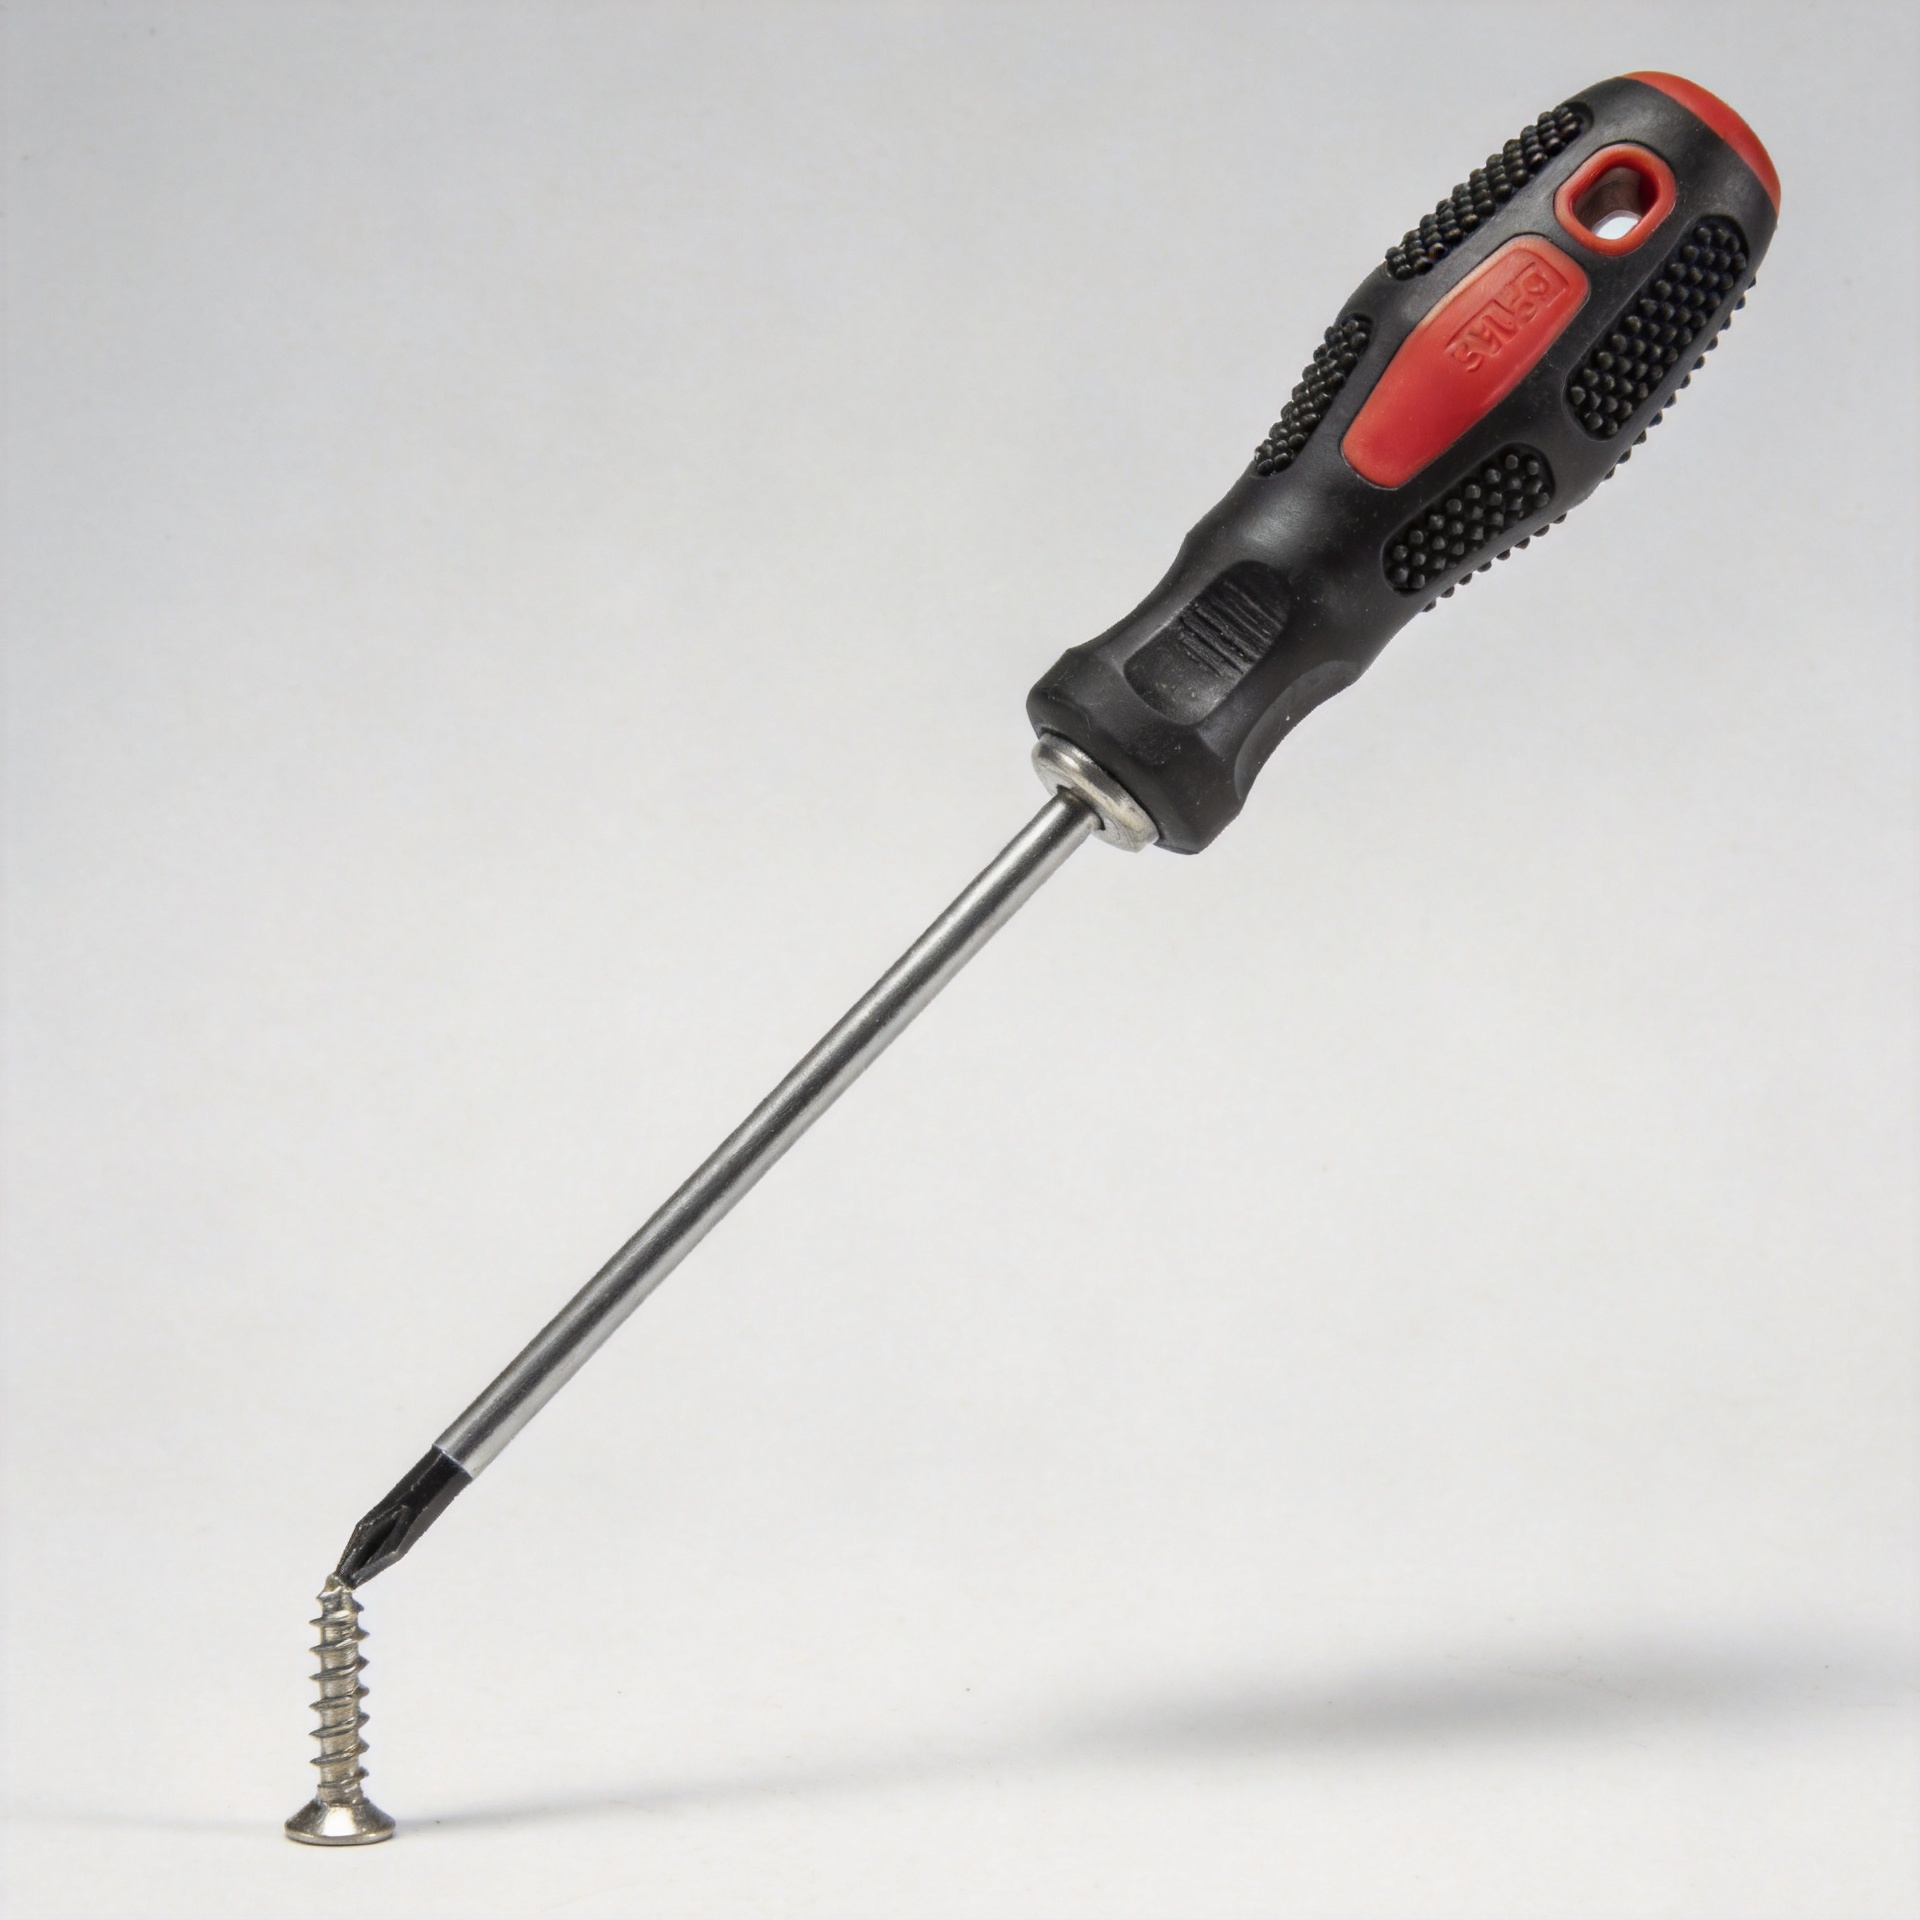
Cómo abordar la flexión de tornillos en operaciones de fijación con alcance prolongado
Un tornillo que se dobla durante una instalación profunda, empotrada o con obstáculos rara vez es simplemente un problema de material. En operaciones de fijación de largo alcance, el tornillo, la broca, la extensión, la pieza de trabajo y el operador forman una única trayectoria de carga. Si dicha trayectoria no se encuentra cerca del eje del tornillo, incluso un sujetador en buen estado puede soportar una carga lateral antes de que las roscas adquieran suficiente engrane para estabilizarlo. La curvatura visible es un síntoma tardío; la respuesta útil consiste en identificar dónde, por primera vez, la alineación, la resistencia o el control del accionamiento salieron de tolerancia.
Desde la perspectiva de un ingeniero especializado en selección de sujetadores, comience con la aplicación y no con un tornillo que parezca más resistente. Observe la pila de uniones, el ángulo de acceso, el sustrato, la profundidad requerida de asentamiento, el tipo de herramienta de apriete y el momento del ciclo en que comienza la flexión. Este enfoque es válido tanto si el trabajo emplea un tornillo métrico en un componente roscado, un tornillo para madera en un ensamblaje de madera profunda, un tornillo autorroscante en chapa conformada como si utiliza un tornillo hexagonal con acceso limitado al casquillo.
¿Por qué un tornillo se dobla durante la colocación con alcance prolongado
Un tornillo largo se comporta más como una columna esbelta mientras se está atornillando. Antes de que la cabeza del tornillo asiente y las roscas adquieran una sujeción estable, una fuerza lateral puede generar un momento flector a lo largo de la longitud expuesta. Cuanto mayor sea la distancia entre la herramienta y la superficie de trabajo, más podrá convertirse un pequeño error angular en una carga lateral notable sobre la cabeza del tornillo.
Suelen aparecer simultáneamente cuatro condiciones:
- Enganche descentrado: La broca entra en el alojamiento con un ángulo debido a que una extensión oscila, un dispositivo de sujeción impide el acceso o el operario no puede ver la unión.
- Resistencia inicial elevada: Un agujero piloto demasiado pequeño o mal ubicado, una rosca acoplada dañada, residuos, acumulación de recubrimiento o variaciones del material aumentan el par de apriete antes de que el tornillo reciba soporte.
- Retención insuficiente de la broca: Una broca desgastada, una penetración poco profunda o un perfil de accionamiento inadecuado permiten que la herramienta empuje lateralmente sobre la cabeza del tornillo.
- Energía de atornillado no controlada: Una alta velocidad o una configuración agresiva del embrague puede cargar el tornillo más rápidamente de lo que el operario puede corregir la alineación.
El primer instinto suele ser aumentar el diámetro o la dureza del tornillo. Eso puede ayudar en caso de una deficiencia comprobada de resistencia, pero no corrige una trayectoria angular de la herramienta. También podría incrementar el par de inserción y trasladar el mismo problema al destornillador, al alojamiento de la cabeza o al material receptor.
Diagnosticar la flexión antes de cambiar el tornillo
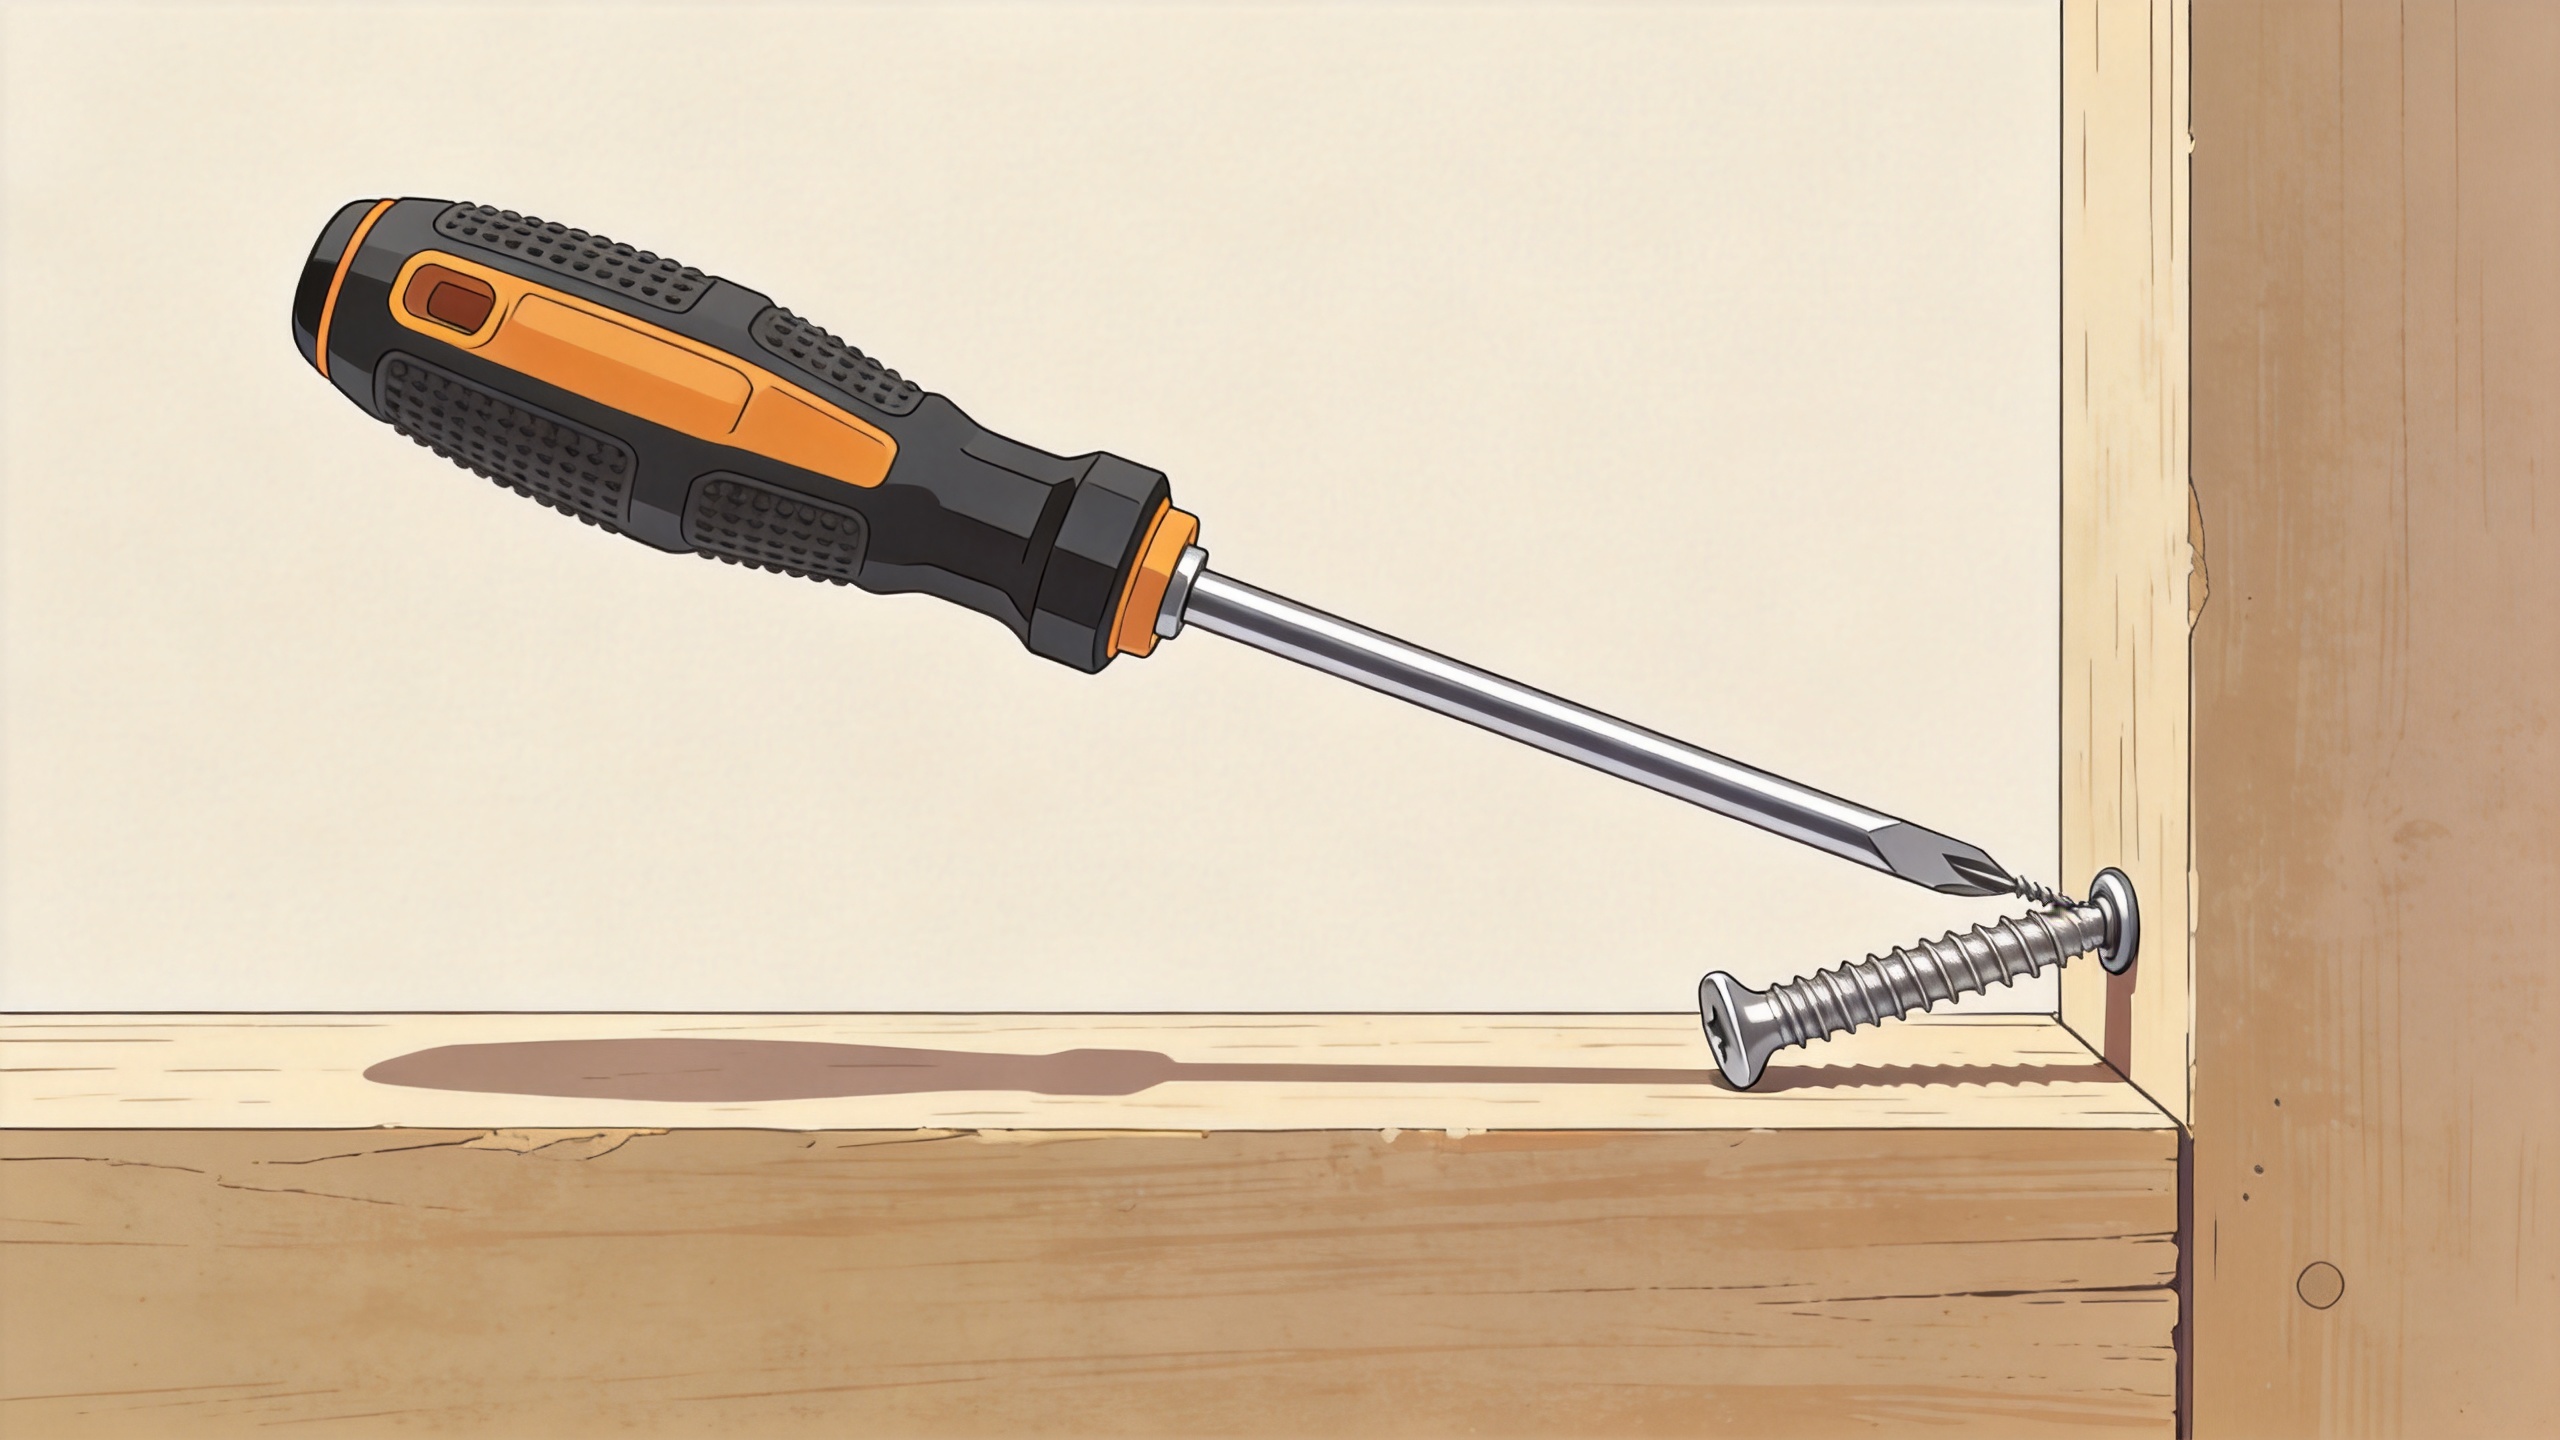
Recoger una pequeña muestra de tornillos fallidos y correctamente instalados de la misma operación. Marcar la dirección de cada flexión respecto a la herramienta y a la abertura de acceso. Si las flexiones apuntan repetidamente en una misma dirección, inspeccionar la extensión, la guía, el juego del dispositivo de sujeción y el enfoque del operario desde ese lado. Si las direcciones de flexión son aleatorias, ello indica con mayor frecuencia condiciones iniciales inconsistentes, puntas dañadas, preparación variable del pilotaje o componentes mezclados.
A continuación, determinar cuando el tornillo se dobla. Una curvatura cerca de la punta suele indicar problemas para entrar en el orificio o formar el primer filete. Una curvatura cerca de la mitad de su longitud puede indicar que el vástago expuesto se está introduciendo fuera del eje. Una curvatura cerca de la cabeza tras un asentamiento parcial puede indicar que la herramienta de apriete se desliza o que la cabeza está contactando con un borde de la abertura de acceso. Esta sencilla comprobación temporal reduce las acciones correctivas sin tratar cada tornillo como un defecto del material.
Preparar la unión para la entrada recta del tornillo
Verificar la característica receptora
En una aplicación con tornillos para madera, utilizar una estrategia de taladro guía adecuada a la especie, al estado de humedad, a la geometría del tornillo y al rendimiento de sujeción requerido. Un principio inicial común consiste en relacionar el diámetro del taladro guía con el diámetro del núcleo del tornillo, en lugar de con su diámetro exterior total roscado, y luego validar dicho diámetro mediante una prueba controlada. El orificio también debe ser perpendicular al eje previsto del tornillo. Un orificio correctamente dimensionado, pero perforado con un ángulo incorrecto, sigue generando carga lateral.
Para un tornillo de máquina, verifique la rosca roscada con el plano y la norma de rosca aplicable. Busque roscado cruzado, daños en las primeras roscas, rebabas, pintura, virutas o agujeros mal ubicados. Para un tornillo autorroscante, confirme que el espesor de la chapa, el estado del agujero preformado y el tipo de punta sean compatibles. No fuerce un tornillo a través de una característica obstruida o dudosa solo porque las primeras piezas parecieran aceptables.
Reducir la fuerza lateral en la herramienta de apriete
Utilice una broca que coincida completamente con la ranura y reemplace las brocas que muestren bordes redondeados, menor retención o desgaste visible. Cuando la longitud de alcance sea grande, inspeccione la extensión y el adaptador en busca de desalineación y juego. Una extensión rígida puede transmitir bien el par, pero aún así desviaría el tornillo si no está bien soportada cerca de la pieza de trabajo. Una funda guía, una pieza frontal, una brida de fijación o una guía de acceso personalizada pueden mantener el eje de la herramienta de apriete cerca del eje del tornillo durante las primeras vueltas críticas.
Si un tornillo hexagonal se introduce a través de una abertura restringida, compruebe que la llave o el destornillador tenga holgura alrededor de la cabeza. El contacto entre la herramienta y la estructura circundante puede inclinarla a medida que aumenta el par de apriete. La corrección puede consistir en modificar el acceso, usar una herramienta de distinta longitud o revisar la secuencia de montaje, no simplemente sustituir el tornillo.
Controlar la secuencia de apriete
El apriete con alcance prolongado se beneficia de separar el inicio del roscado del asentamiento final. Inicie el tornillo a baja velocidad, con presión axial ligera, y confirme que ha dado varias vueltas estables. Aumente la velocidad únicamente si la herramienta permanece centrada y el par de apriete se comporta según lo esperado. Utilice una herramienta controlada por par o un ajuste de embrague acorde con la especificación de la unión, y valide dicho ajuste con el accesorio de alcance real instalado.
- Coloque la herramienta perpendicularmente a la unión y soporte la extensión si el acceso lo permite.
- Encaje completamente la punta antes de aplicar la fuerza de giro.
- Inicie el tornillo lentamente y observe si se desvía, vibra o aumenta la resistencia.
- Deténgase inmediatamente si el tornillo comienza a inclinarse; retírelo y examine la característica receptora en lugar de intentar enderezarlo en su posición.
- Asegure y verifique la unión utilizando el par de apriete, la profundidad o el criterio de alineación requerido.
Esta secuencia puede agregar segundos a una construcción de prueba, pero revela si el problema radica en la preparación, el acceso o el control de la herramienta. En una línea repetitiva, esas observaciones pueden convertirse en una instrucción de trabajo breve con un intervalo definido para el cambio de broca y una verificación de conformidad (go/no-go) para la guía o el dispositivo de fijación.
Elija la ruta adecuada de escalación
Elevar a una nueva concepción del sujetador o de la unión cuando las comprobaciones de alineación y de características sean correctas, pero persista la flexión bajo condiciones normales de conducción. Comparar la longitud especificada del tornillo, la parte lisa del vástago, el tipo de punta, el estilo de cabeza, el tipo de ranura de accionamiento, la clase de material y el recubrimiento con la unión real. Una menor longitud libre, una característica piloto revisada, una punta distinta o un método de acceso con soporte pueden reducir la flexión sin modificar el requisito de carga. Cualquier modificación en una unión crítica debe revisarse frente al plano de montaje, la norma aplicable y el plan de validación.
Distinguir también claramente un problema real de calidad del tornillo de un problema de proceso. Conservar la información del lote e inspeccionar los sujetadores sospechosos en cuanto a rectitud, consistencia dimensional, daños en la rosca y estado de la ranura de la cabeza. Si únicamente un lote entrante se comporta de forma distinta bajo la misma configuración validada, documentar las pruebas para su revisión por el proveedor. Si los fallos se asocian a una estación determinada o a un ángulo específico de acceso, centrarse primero en la herramienta y en la sujeción de la pieza.
Lista de comprobación para fijación de largo alcance
- Confirme que el tipo de tornillo, su longitud, su ranura de accionamiento y su característica receptora coincidan con la unión aprobada.
- Revise los orificios piloto o las roscas talladas en cuanto a ubicación, ángulo, presencia de residuos y daños.
- Inspeccione la broca, la extensión, el adaptador y la guía en busca de desgaste, holgura y espacio libre.
- Comience lentamente, mantenga una fuerza axial constante y deténgase ante el primer indicio de desviación lateral.
- Registre la dirección de la flexión, la estación, el lote y la fase de inserción para identificar causas repetitivas.
Abordar la flexión de los tornillos implica, por tanto, menos un cambio universal único en los componentes y más la gestión integral de toda la trayectoria de instalación. Cuando el tornillo comienza recto, la característica receptora ofrece una resistencia controlada y el destornillador permanece alineado durante todo el asentamiento; así, la fijación de largo alcance resulta más fácil de reproducir y más sencilla de diagnosticar.

