 EN

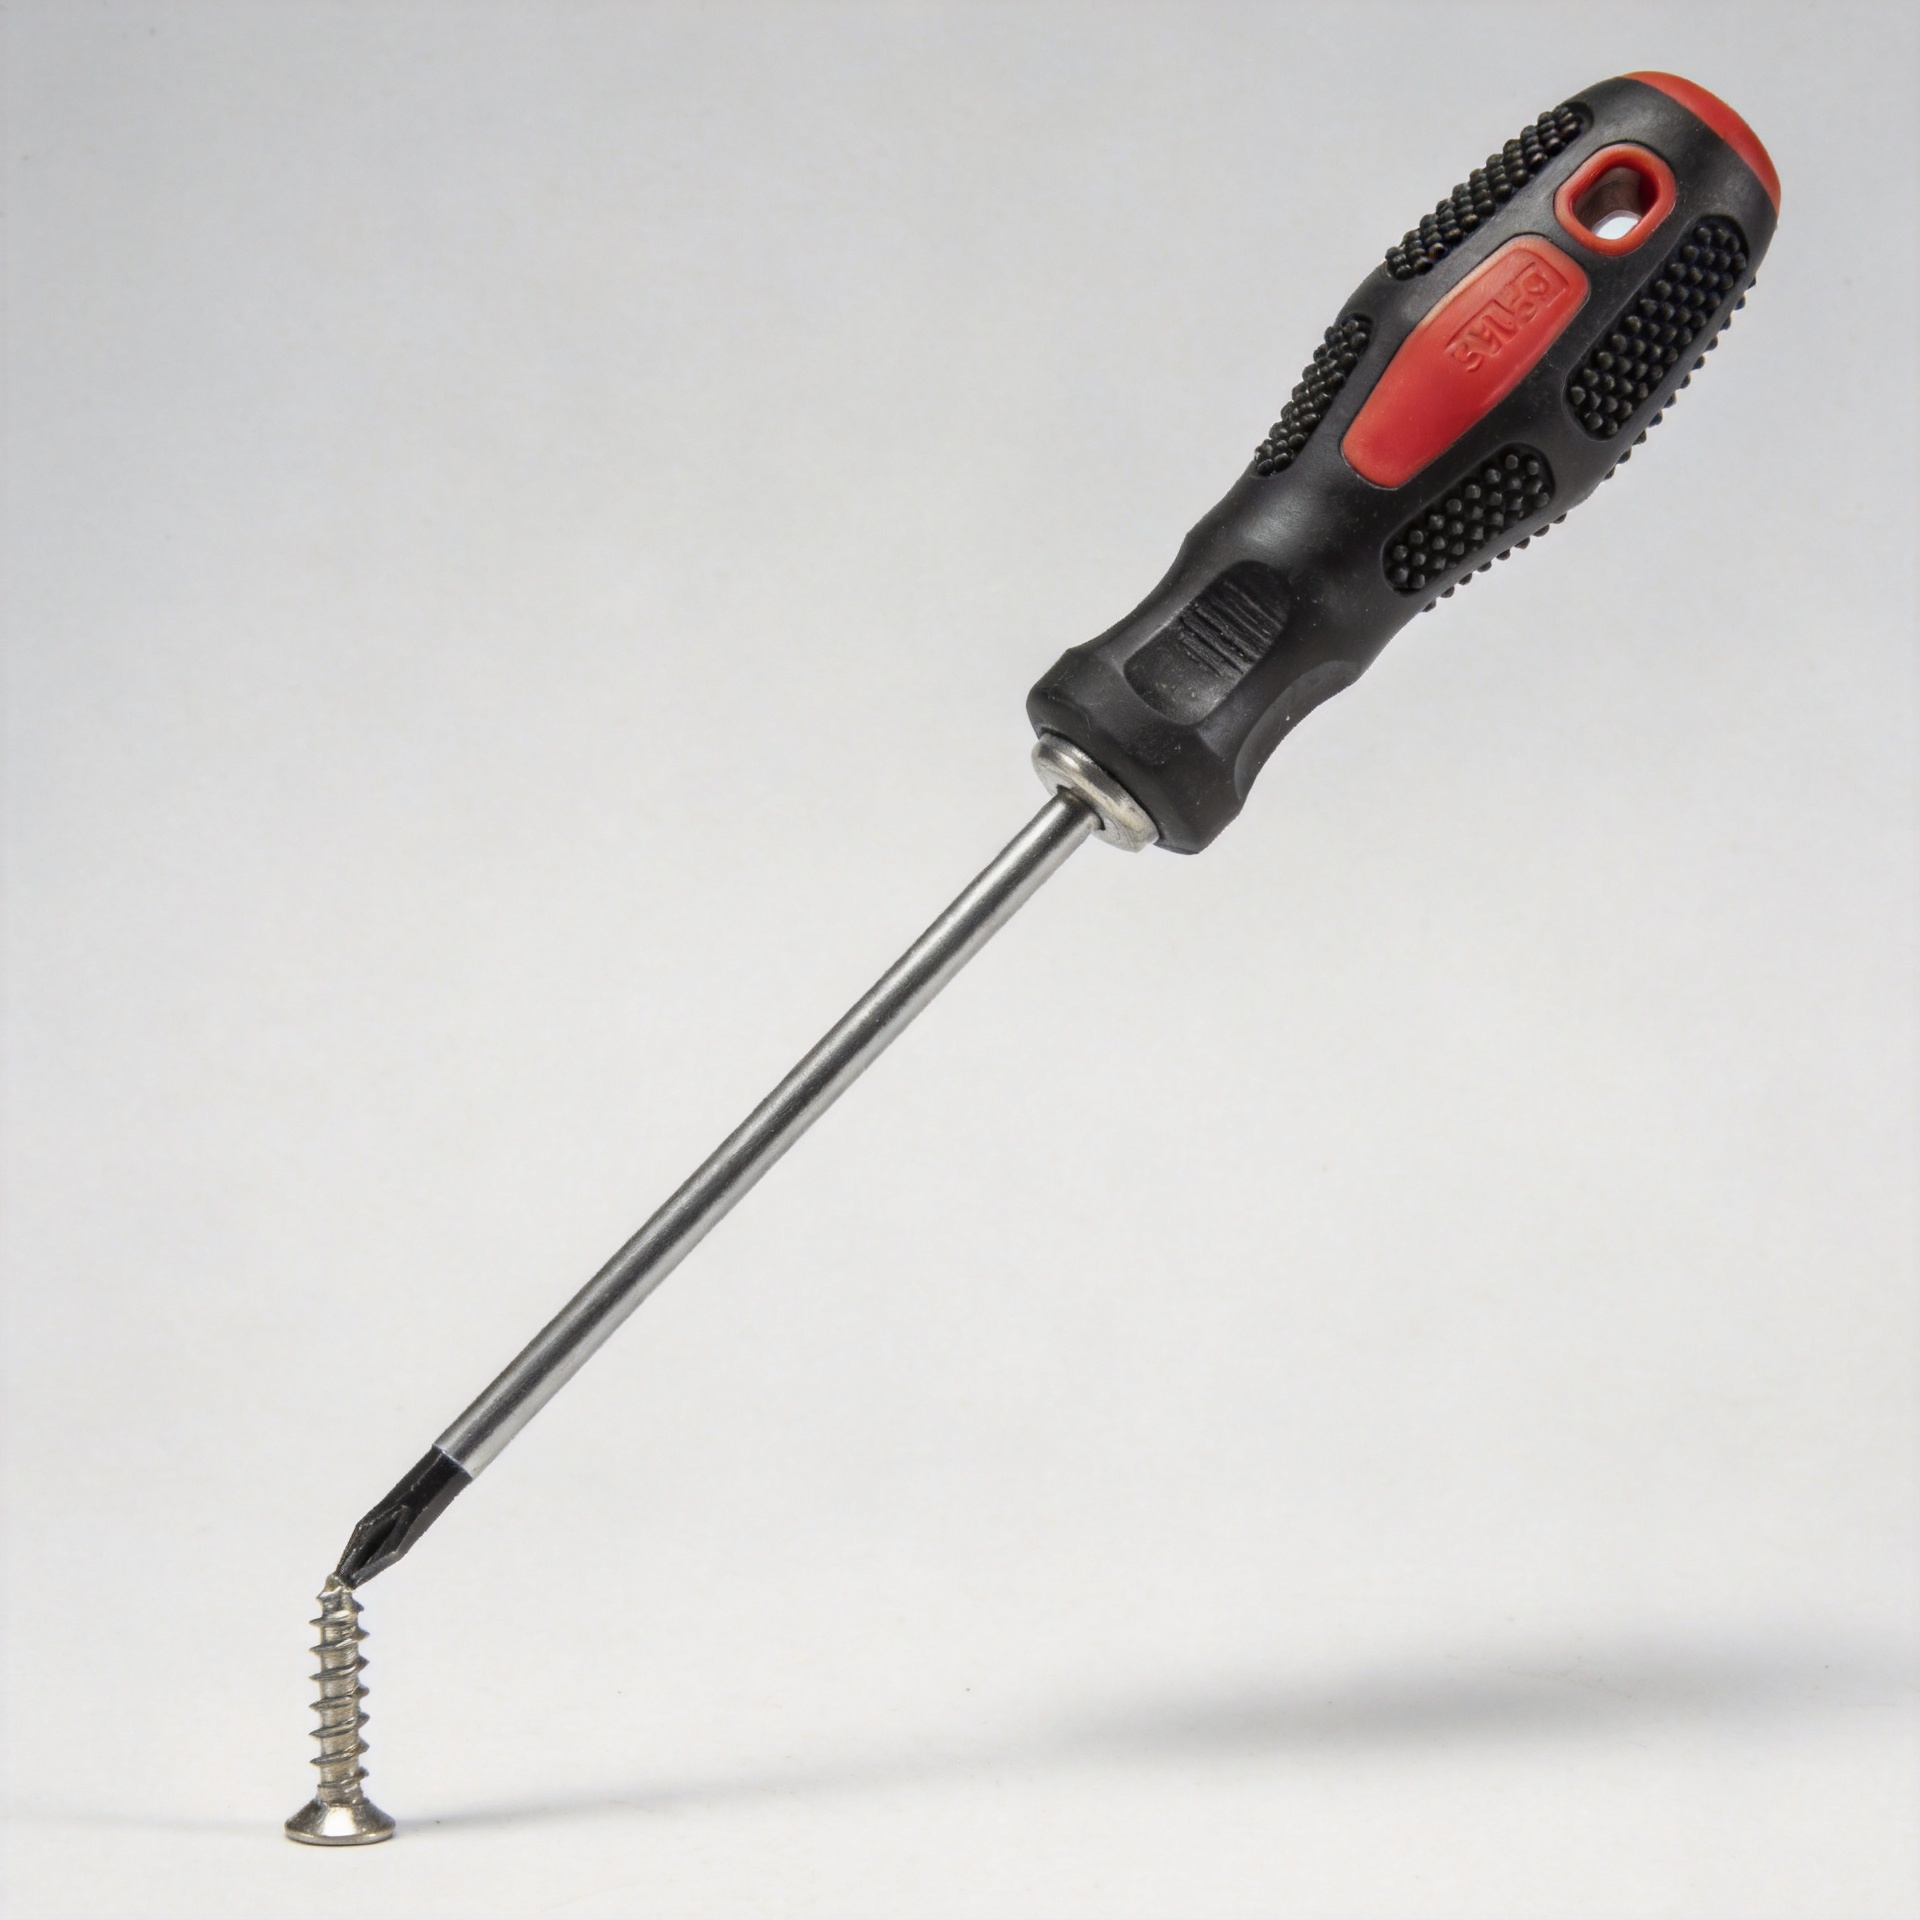
長尺部品の締結作業でねじが曲がる問題への対処法
深い穴や凹んだ場所、あるいは障害物がある状況での締め付け時にねじが曲がってしまう場合、単に材質の問題であることはほとんどありません。長尺用の締め付け作業では、ねじ・ドライバービット・エクステンション・被締結部材・作業者のすべてが、一つの荷重伝達経路を構成します。この経路がねじ軸線から大きくずれていると、ねじの山が十分にかみ合う前に横荷重が作用し、たとえ健全な締結部品であっても安定性を失ってしまいます。目に見える「曲がり」は、すでに進行した症状であり、有効な対応は、どこで最初にアライメント、抵抗、またはドライバー制御が許容範囲から外れたかを特定することです。
締結部品選定エンジニアの立場から考えると、見た目が頑丈そうなねじから選ぶのではなく、まず用途(アプリケーション)から検討を始めます。接合部の積層構造、アクセス角度、基材、必要な座面深さ、使用ドライバーの種類、そして曲がりが発生する工程上のタイミングを確認してください。このアプローチは、タップ穴に挿入する機械用ねじ、深く組まれた木材構造に用いる木ねじ、プレス成形された薄板に自己攻めするセルフタッピングねじ、あるいはソケットアクセスが制限される六角ねじなど、あらゆるケースに適用できます。
長尺ドライビング中にネジが曲がる理由
長尺のネジは、締め付け開始時に細長い柱のように振る舞います。ヘッドが座り、ねじ山が安定してかみ合うまでの間は、横方向の力が露出部に曲げモーメントを生じさせます。ドライバが作業面から離れるほど、わずかな角度誤差がネジ頭に顕著な横荷重として作用しやすくなります。
以下の4つの条件が同時に発生することがよくあります:
- 軸心から外れた嵌合: エクステンションのブレ、治具によるアクセス遮断、あるいは作業者が継手を見通せないために、ドライバビットが溝に斜めに進入します。
- 始動抵抗の高さ: パイロット穴の径が小さすぎる、位置が不適切、相手側のねじ山が損傷している、異物や塗膜の堆積、材質のばらつきなどにより、ネジが支持される前に駆動トルクが上昇します。
- ビット保持力の不足: 摩耗したビット、浅い嵌合、あるいはドライブ形状の不一致により、ドライバがネジ頭を横方向に押し付けるようになります。
- 制御されない駆動エネルギー: 高速での締め付けや、過激なクラッチ設定により、オペレーターがアライメントを修正するよりも速くネジに荷重がかかることがあります。
まず思いつく対策は、ネジの直径や硬度を上げることです。これは、実際に確認された強度不足に対しては有効ですが、工具の傾斜した軌道(ツールパス)を是正するものではありません。また、挿入トルクが増加し、同じ問題がドライバー、ヘッドのリセス、あるいは被締結材へと移行する可能性があります。
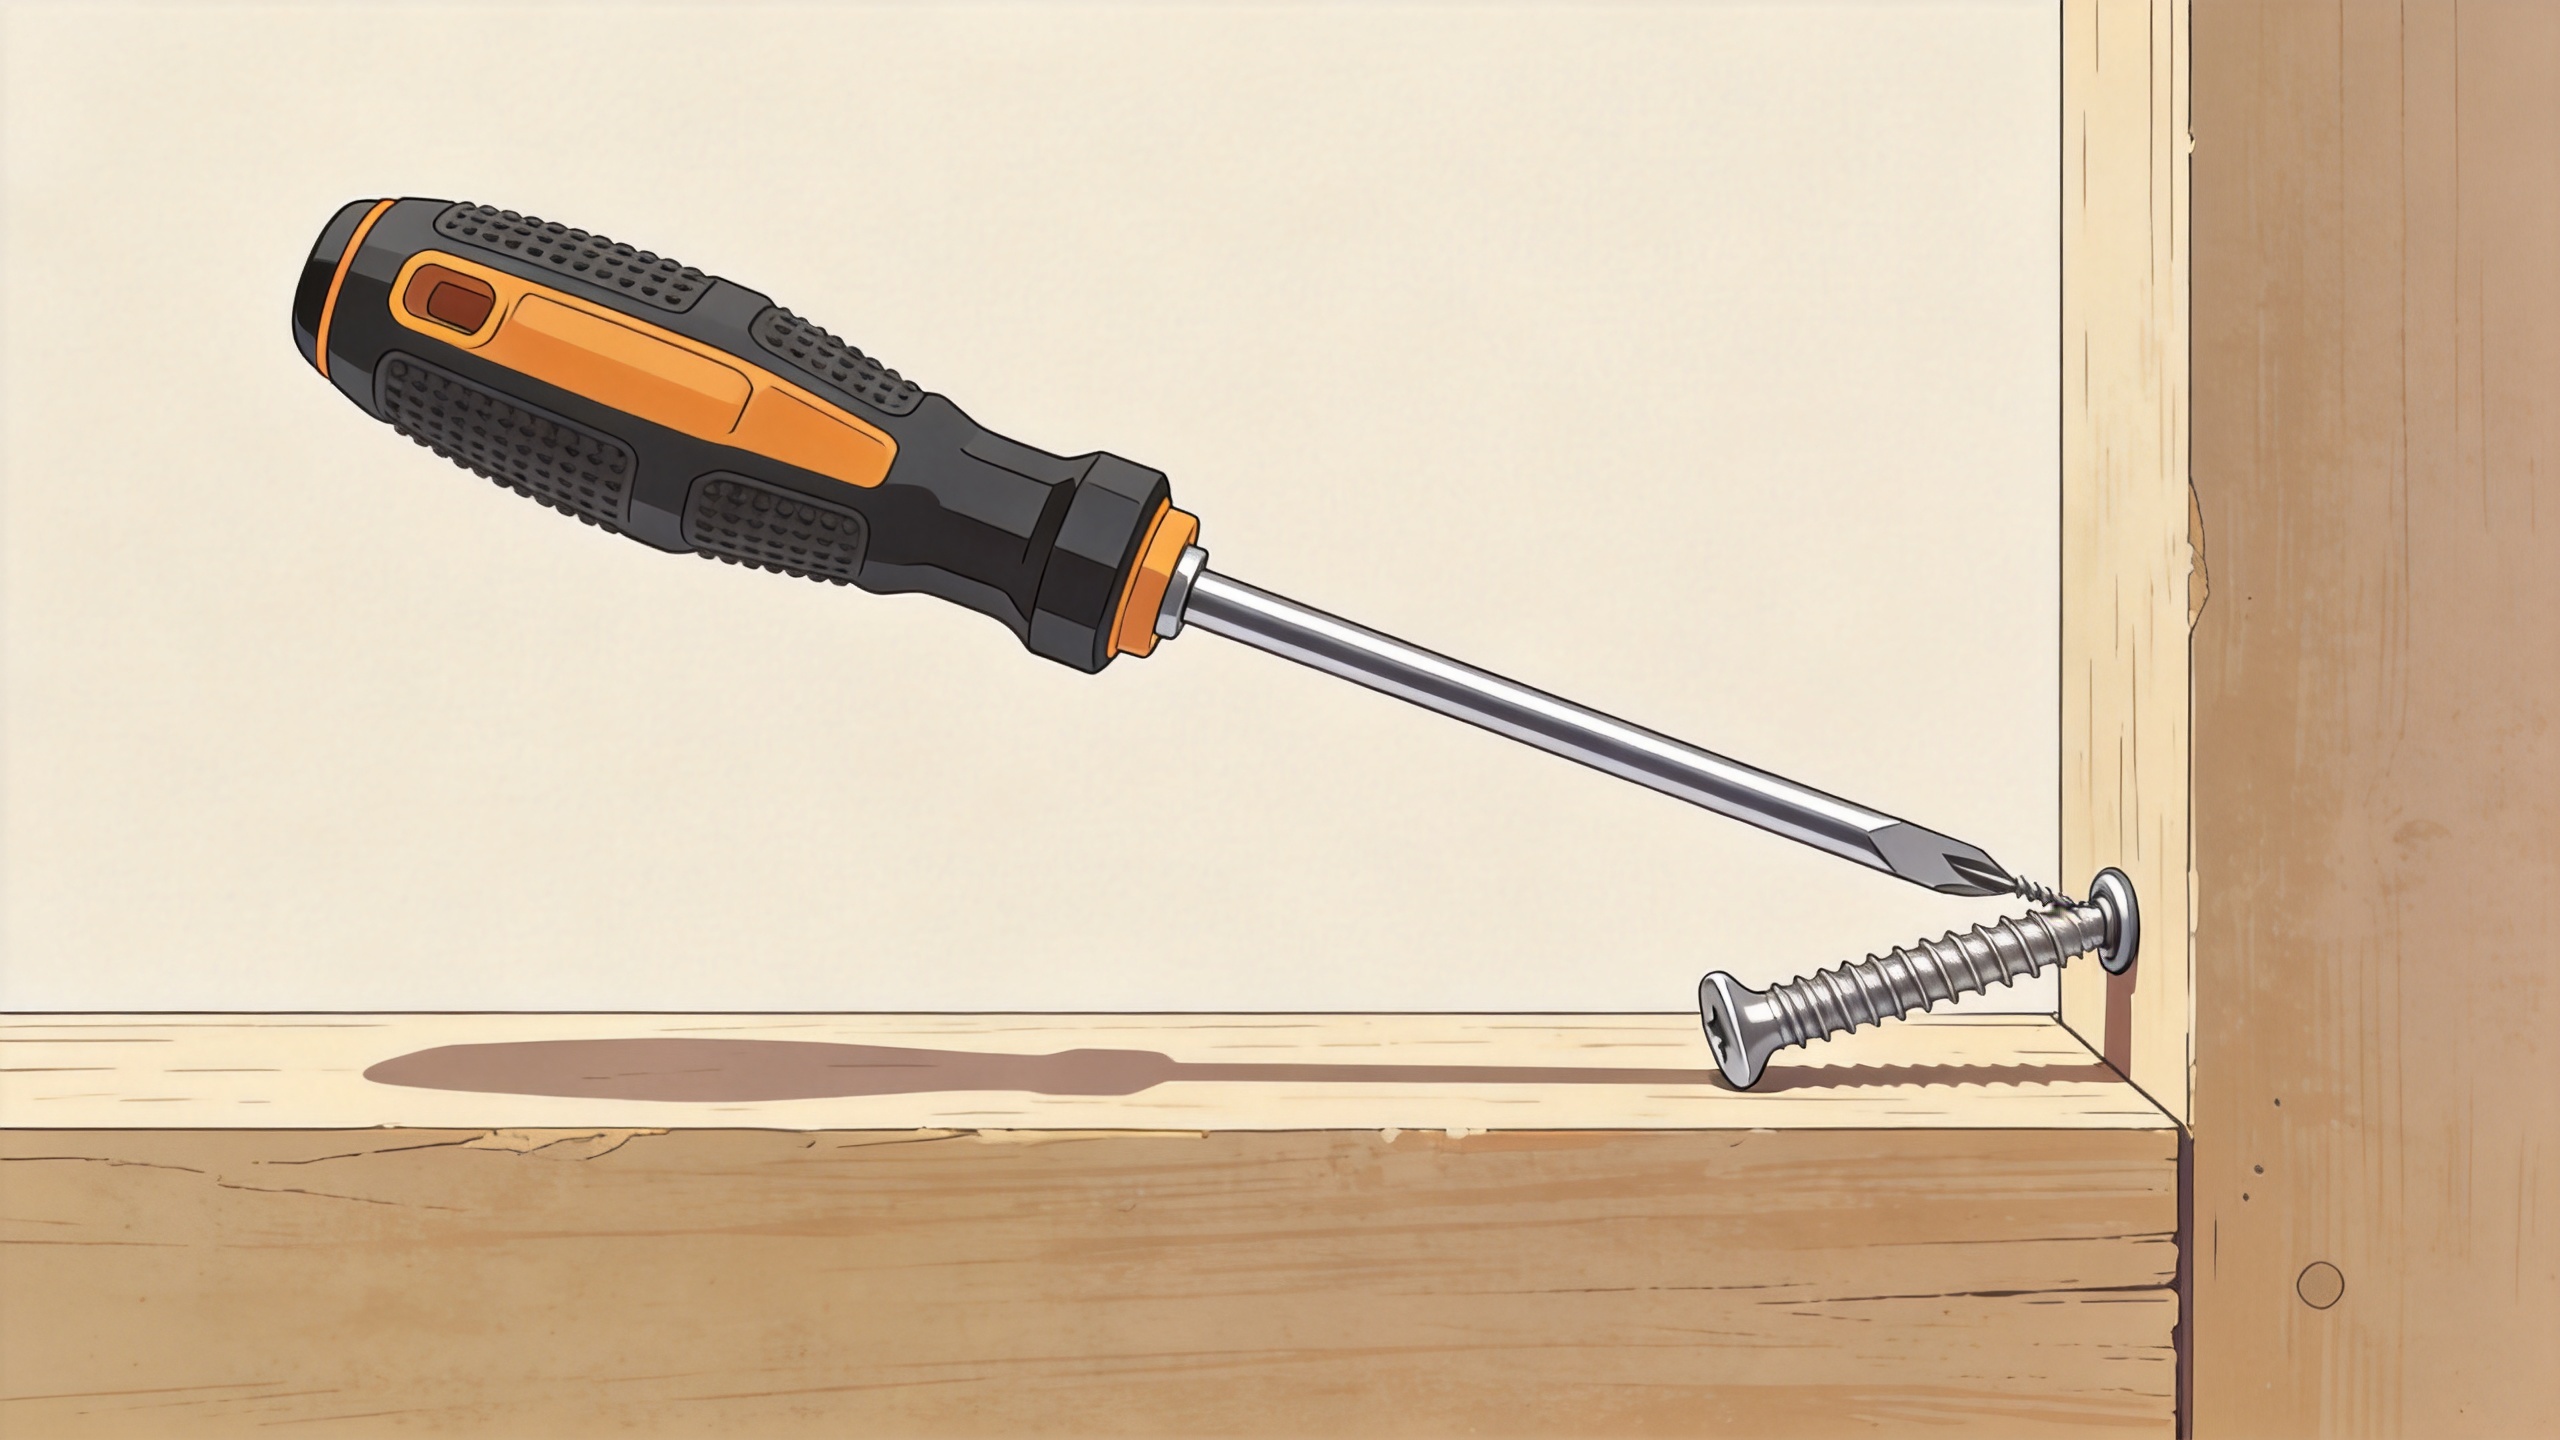
ネジを変更する前に、曲がりの原因を特定しましょう
同一工程で不良となったネジと正常に締め付けられたネジを少量ずつ採取してください。それぞれの曲がり方向を、工具およびアクセス開口部に対する相対的な向きで明記します。曲がり方向が一貫して特定の方向を向いている場合、その方向から延長シャフト、ガイド、治具のクリアランス、およびオペレーターのアプローチ方法を点検してください。一方、曲がり方向が不規則な場合は、初期条件のばらつき、ドリルビットの損傷、パイロット穴加工のばらつき、あるいは混在したハードウェアなどが原因である可能性が高いです。
次に、決定します ~のとき ねじが曲がります。先端付近で曲がっている場合は、穴への入り具合や最初のめねじ形成に問題がある可能性があります。軸部中央付近で曲がっている場合は、露出しているシャンク部分が軸心からずれて打ち込まれている可能性があります。頭部付近で部分的に seating した後に曲がっている場合は、ドライバが滑っているか、あるいは頭部がアクセス開口部の縁に接触している可能性があります。この単純なタイミング確認により、すべてのねじを材料不良とみなすのではなく、原因に応じた的確な対策を絞り込むことができます。
ねじをまっすぐに打ち込めるよう接合部を整える
受け側の形状を確認する
木ねじの場合、樹種・含水率・ねじの形状・必要な保持性能に応じたパイロット穴戦略を採用します。一般的な出発点として、パイロット穴の径はねじの全外径(スレッド付き外径)ではなく、コア径(芯径)を基準とし、その後、制御された試験打ちで適切な径を検証します。また、パイロット穴はねじの想定軸線に対して垂直に開孔する必要があります。角度が不適切なまま正しく径の設定された穴を開けても、横荷重が生じます。
機械用ねじの場合は、図面および適用されるねじ規格に基づき、タップ穴のめねじを確認してください。かじり、先端のねじ山の損傷、バリ、塗装、切粉の付着、または位置のずれた穴がないかを点検します。セルフタッピングねじの場合は、板材の厚さ、予備穴の状態、および先端形状が互換性があることを確認してください。最初の数個の部品が問題なく取り付けられたからといって、詰まりや不確実な状態の部位に無理にねじを押し込むことは絶対に避けてください。
ドライバへの横方向の力(ラテラルフォース)を低減する
溝(リセス)に完全に適合するビットを使用し、角が丸くなったり保持力が低下したり、目に見える摩耗が生じたビットは交換してください。作業距離が長い場合は、エクステンションおよびアダプタの振れや遊びを点検します。剛性のあるエクステンションはトルク伝達性能に優れていますが、ワーク直近で支持されない場合、ねじの軸線からドライバがずれてねじを誘導してしまうことがあります。ガイドスリーブ、ノーズピース、治具用ブッシング、またはカスタム製のアクセスガイドなどを使用すれば、ねじの初期回転(特に不安定な開始段階)において、ドライバの軸線をねじの軸線にできるだけ近づけて保つことができます。
六角ネジを制限された開口部から締め付ける場合、ソケットまたはレンチのヘッド周囲に十分なクリアランスがあるか確認してください。工具と周囲の構造物が接触すると、トルク上昇時に工具が傾斜するおそれがあります。対策としては、アクセス方法の変更、工具の長さの変更、あるいは組立手順の見直しが考えられますが、ネジの種類を変えるだけでは解決しません。
締付け順序を管理する
長尺工具による締付けでは、ねじの導入(タップ)と最終的な座面への seating を分離することが有効です。まず低速で軽い軸方向圧力を加えながらねじを開始し、数回の安定した回転が得られたことを確認してください。その後、工具が中心を保ち、トルク挙動も想定通りである場合にのみ、速度を上げてください。接合部仕様に適合するトルク制御機能付き工具またはクラッチ設定を用い、実際の延長アクセサリを装着した状態でその設定値を検証してください。
- 工具を接合部に対して直角に位置づけ、アクセスが可能であれば延長具を支持してください。
- 駆動力を加える前に、ビットを完全に嵌合させてください。
- ねじをゆっくりと回し始め、ずれや振動、または抵抗の増加がないか注意深く観察してください。
- ねじが傾き始めた場合は直ちに作業を中止し、無理にその場で修正しようとせず、受け側の部品(穴やタップなど)を抜いて点検してください。
- 所定の締め付けトルク、挿入深さ、または面合わせ(フラッシュネス)基準に従い、ねじを完全に seating(座らせ)たうえで接合状態を確認してください。
この手順は試験組立時に数秒の時間を要する場合がありますが、問題の原因が下準備、作業アクセス性、あるいは工具操作のいずれにあるかを明確にします。量産ラインでは、こうした観察結果をもとに、ビット交換周期やガイド・治具の「OK/NG」判定を含む簡潔な作業指示書を作成できます。
適切なエスカレーション経路を選択してください
アライメントおよび部品の検査結果に問題がなく、通常の走行条件下でも曲げが継続する場合は、ファスナーまたは接合部の再設計へとエスカレーションします。指定されたねじの長さ、ねじ部のないシャンク長、先端形状、頭部形状、ドライブ溝形状、材質等級、表面処理を、実際の接合部と比較してください。自由長を短くすること、パイロット部の仕様を見直すこと、先端形状を変更すること、あるいはサポート付きのアクセス方法を採用することにより、負荷条件を変更せずに曲げを低減できる場合があります。重要な接合部への変更は、必ず組立図、該当する規格および検証計画に基づきレビューしてください。
また、ねじそのものの品質に関する問題と、工程上の問題とを明確に区別してください。ロット情報を記録し、疑わしいファスナーについて直進性、寸法の一貫性、ねじ山の損傷、頭部のドライブ溝の状態を点検します。同一の検証済み工程条件下で、特定の入荷ロットのみ挙動が異なる場合は、サプライヤーによるレビューのために証拠を文書化してください。不具合が特定の工程ステーションや特定のアクセス角度でのみ発生する場合は、まず工具および治具(ワークホルディング)の確認に重点を置いてください。
長尺締結チェックリスト
- ネジの種類、長さ、ドライバーレセス形状、および受入部品の形状が承認済み接合仕様と一致しているか確認します。
- パイロット穴またはタップ穴の位置、角度、異物の混入、損傷を確認します。
- ドライバービット、エクステンション、アダプター、ガイドの摩耗、ガタつき、干渉を点検します。
- 低速から開始し、軸方向に一定の押し付け力を維持し、横ずれの兆候が見られた時点で直ちに作業を停止します。
- 曲がり方向、設置場所(ステーション)、ロット番号、締結工程を記録し、再発原因を特定・隔離します。
したがって、ネジの曲がり対策は、単一の汎用ハードウェア変更というより、締結プロセス全体の管理が鍵となります。ネジがまっすぐ挿入され、受入部品が制御された抵抗を提供し、ドライバーが座りまで常に正しい姿勢を保つことができれば、長尺締結は再現性が高まり、問題の切り分けも容易になります。

