 EN

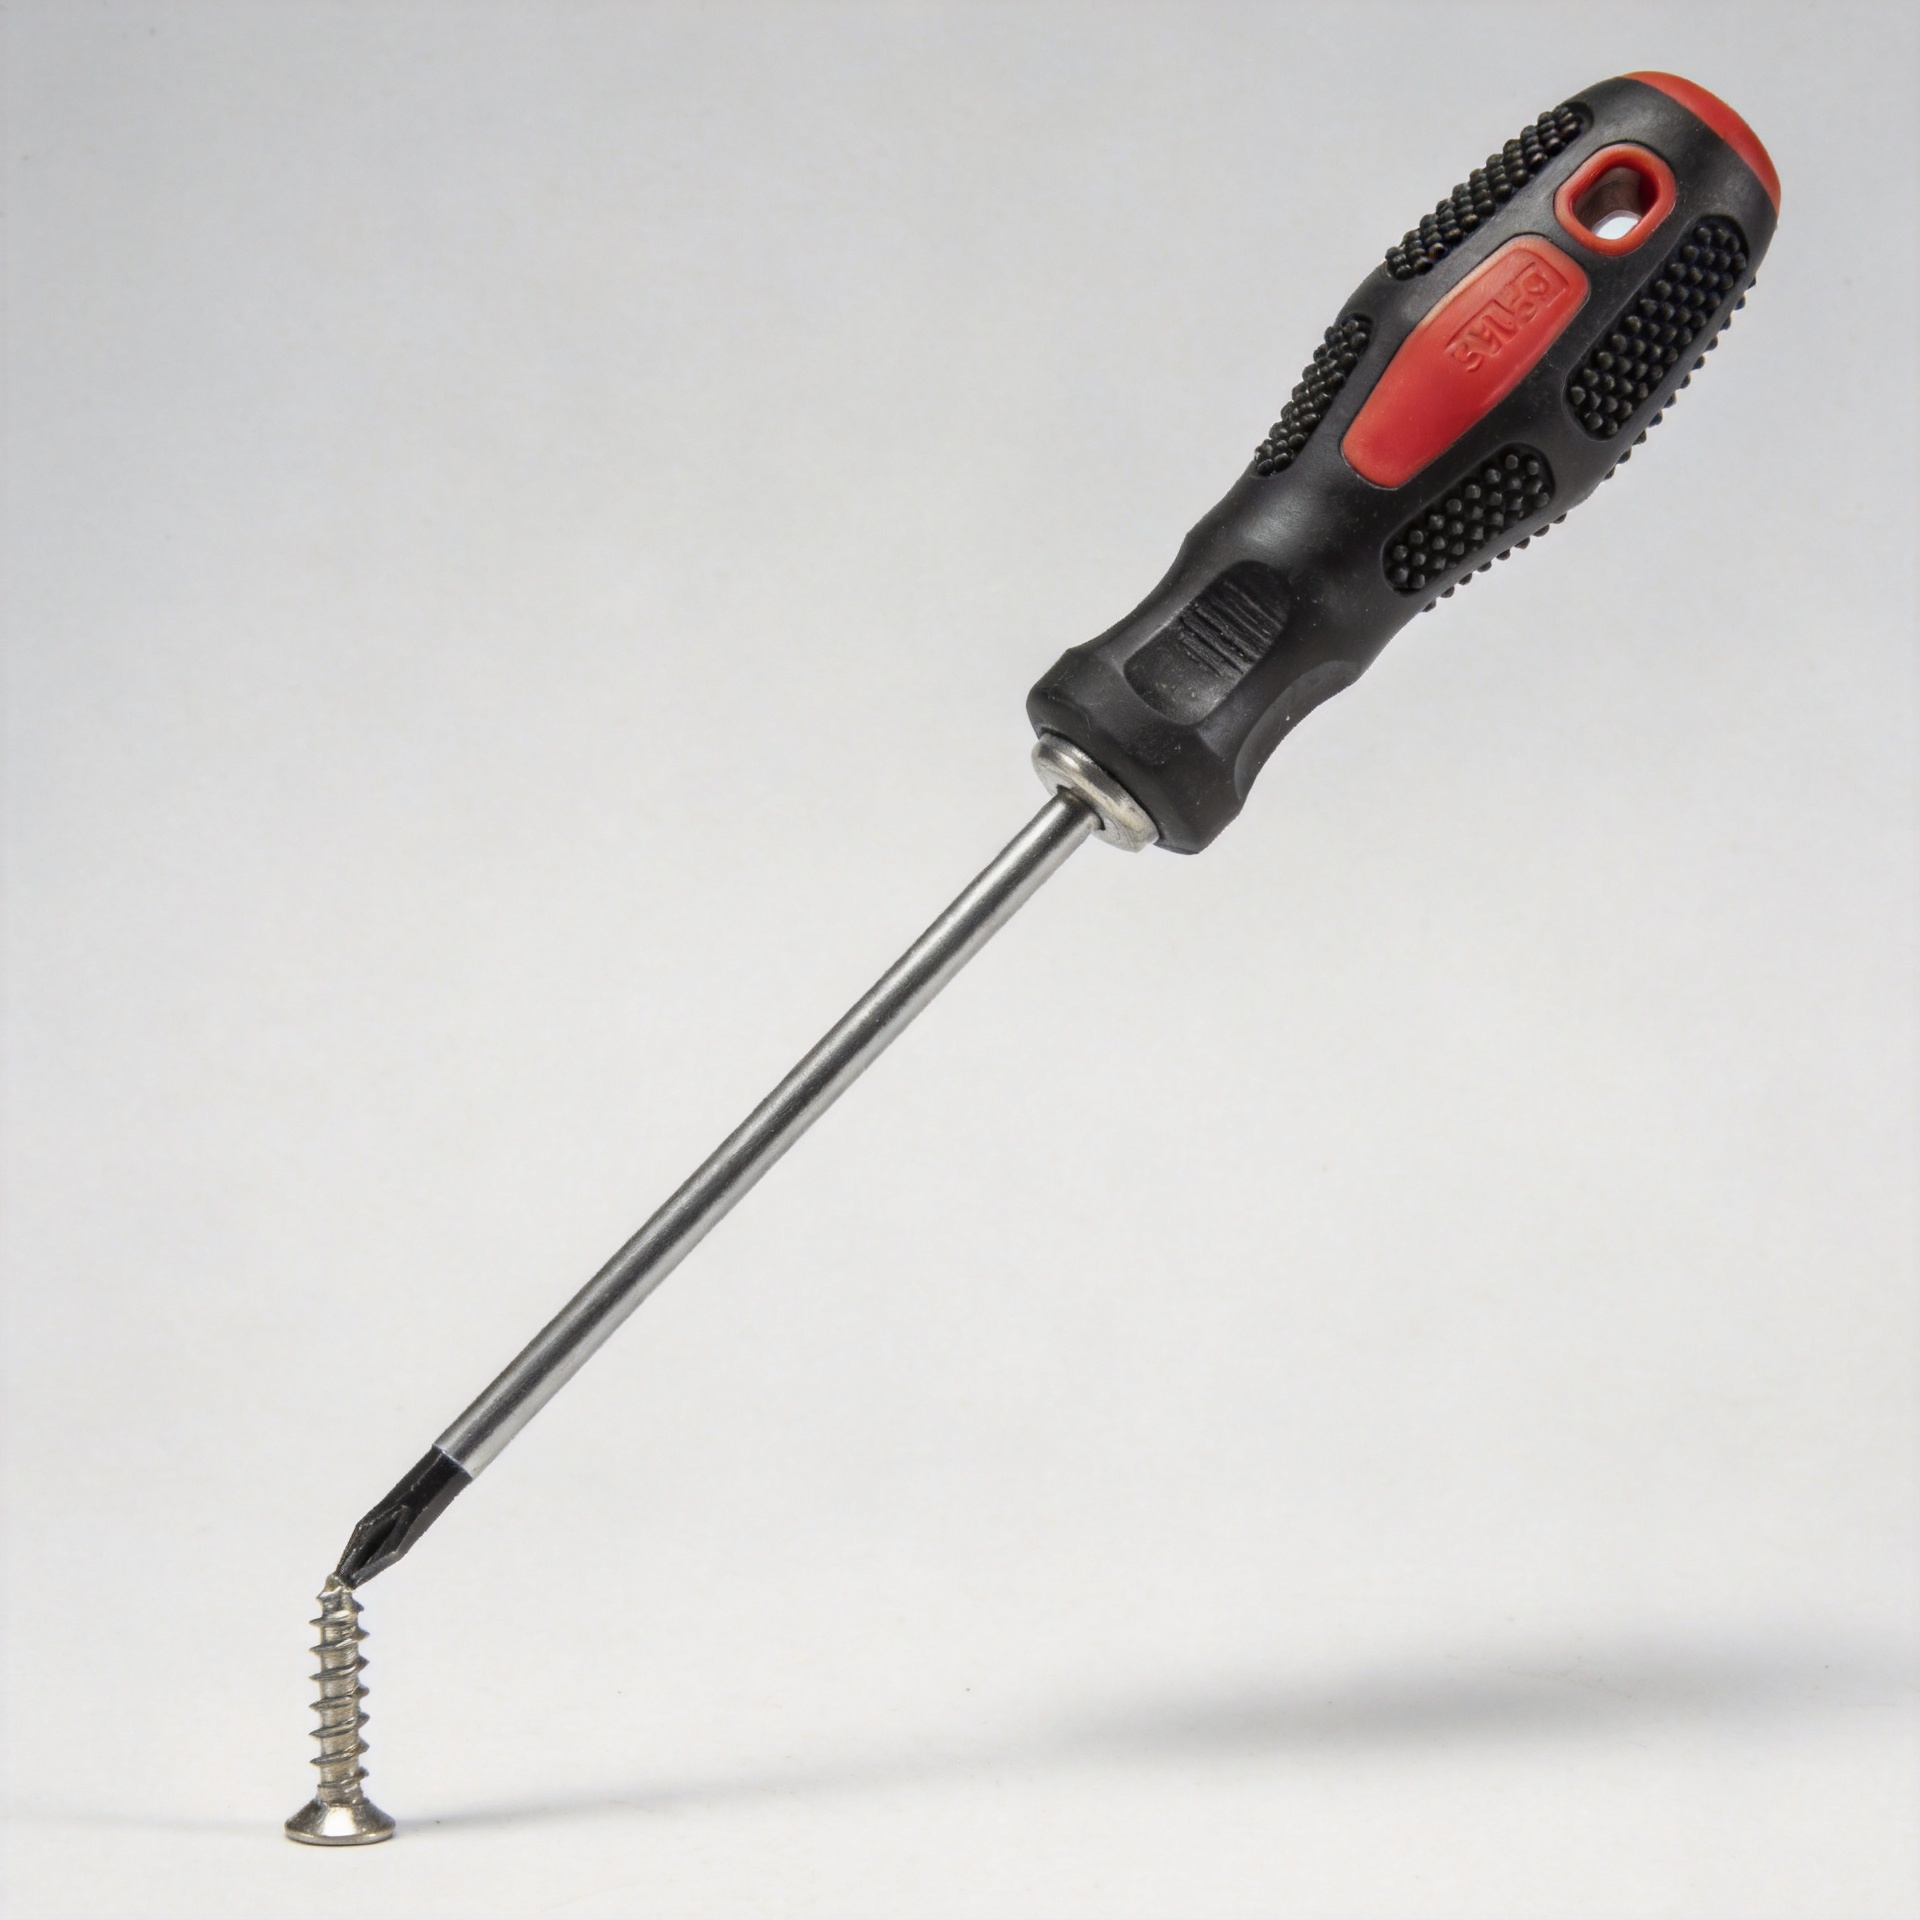
장거리 체결 작업 시 나사 휘어짐 문제 대응법
깊은 곳, 오목한 곳, 또는 장애물이 있는 곳에 설치할 때 휘어지는 나사는 단순한 재료 문제인 경우가 거의 없다. 긴 도달 거리에서 고정 작업을 수행할 때는 나사, 비트, 익스텐션, 작업물, 그리고 작업자가 하나의 하중 경로를 이룬다. 이 경로가 나사 축과 거의 일치하지 않으면, 나사산이 안정화될 만큼 충분히 맞물리기 전에도 건전한 고정 부품조차 측면 하중을 받게 된다. 눈에 보이는 휨은 늦은 증상일 뿐이며, 유용한 대응은 정렬, 저항, 또는 구동 제어가 처음으로 허용 범위를 벗어난 지점을 파악하는 것이다.
고정 부품 선정 엔지니어의 관점에서 보면, 더 강해 보이는 나사를 먼저 고려하기보다는 응용 사례 자체에서 출발해야 한다. 접합 적층 구조, 접근 각도, 기재 재질, 요구되는 착좌 깊이, 드라이버 종류, 그리고 휨이 시작되는 공정 시점을 주의 깊게 살펴보아야 한다. 이 접근 방식은 탭 처리된 부품에 기계용 나사를 사용하든, 깊은 목재 조립체에 목재용 나사를 사용하든, 성형 시트에 자동 탭핑 나사를 사용하든, 소켓 접근이 제한된 곳에 육각 나사를 사용하든 모두 동일하게 적용된다.
장척 드라이빙 중 나사가 휘는 이유
긴 나사는 드라이빙 중 얇고 긴 기둥처럼 작동합니다. 머리부분이 완전히 고정되고 나사산이 안정적으로 맞물리기 전까지, 옆방향 힘이 노출된 나사 길이를 따라 휨 모멘트를 발생시킬 수 있습니다. 드라이버 끝단에서 작업면까지의 거리가 멀수록, 작은 각도 오차가 나사 머리부에 눈에 띄는 측면 하중으로 확대됩니다.
다음 네 가지 조건이 자주 동시에 나타납니다:
- 축 이탈 결합: 익스텐션의 흔들림, 고정장치로 인한 접근 차단, 또는 작업자가 접합부를 시각적으로 확인할 수 없기 때문에 비트가 홈에 기울어진 각도로 삽입됩니다.
- 높은 초기 저항: 너무 작은 또는 부적절한 위치의 피롯홀, 손상된 상대 나사산, 이물질, 코팅 두께 증가, 재료 특성 변화 등으로 인해 나사가 지지되기 전에 드라이빙 토크가 급격히 증가합니다.
- 비트 고정력 부족: 마모된 비트, 얕은 결합 깊이, 또는 불일치하는 드라이브 형상으로 인해 드라이버가 나사 머리에 옆방향 힘을 가하게 됩니다.
- 제어되지 않은 드라이빙 에너지: 고속 또는 공격적인 클러치 설정은 작업자가 정렬을 교정할 수 있는 속도보다 나사를 더 빠르게 과부하시킬 수 있다.
처음 드는 반응은 흔히 나사 지름이나 경도를 증가시키는 것이다. 이는 검증된 강도 부족 상황에서는 도움이 될 수 있으나, 기울어진 공구 경로를 바로잡지는 못한다. 또한 삽입 토크를 증가시켜 동일한 문제를 드라이버, 헤드 홈, 혹은 수용 재료 쪽으로 전이시킬 수도 있다.
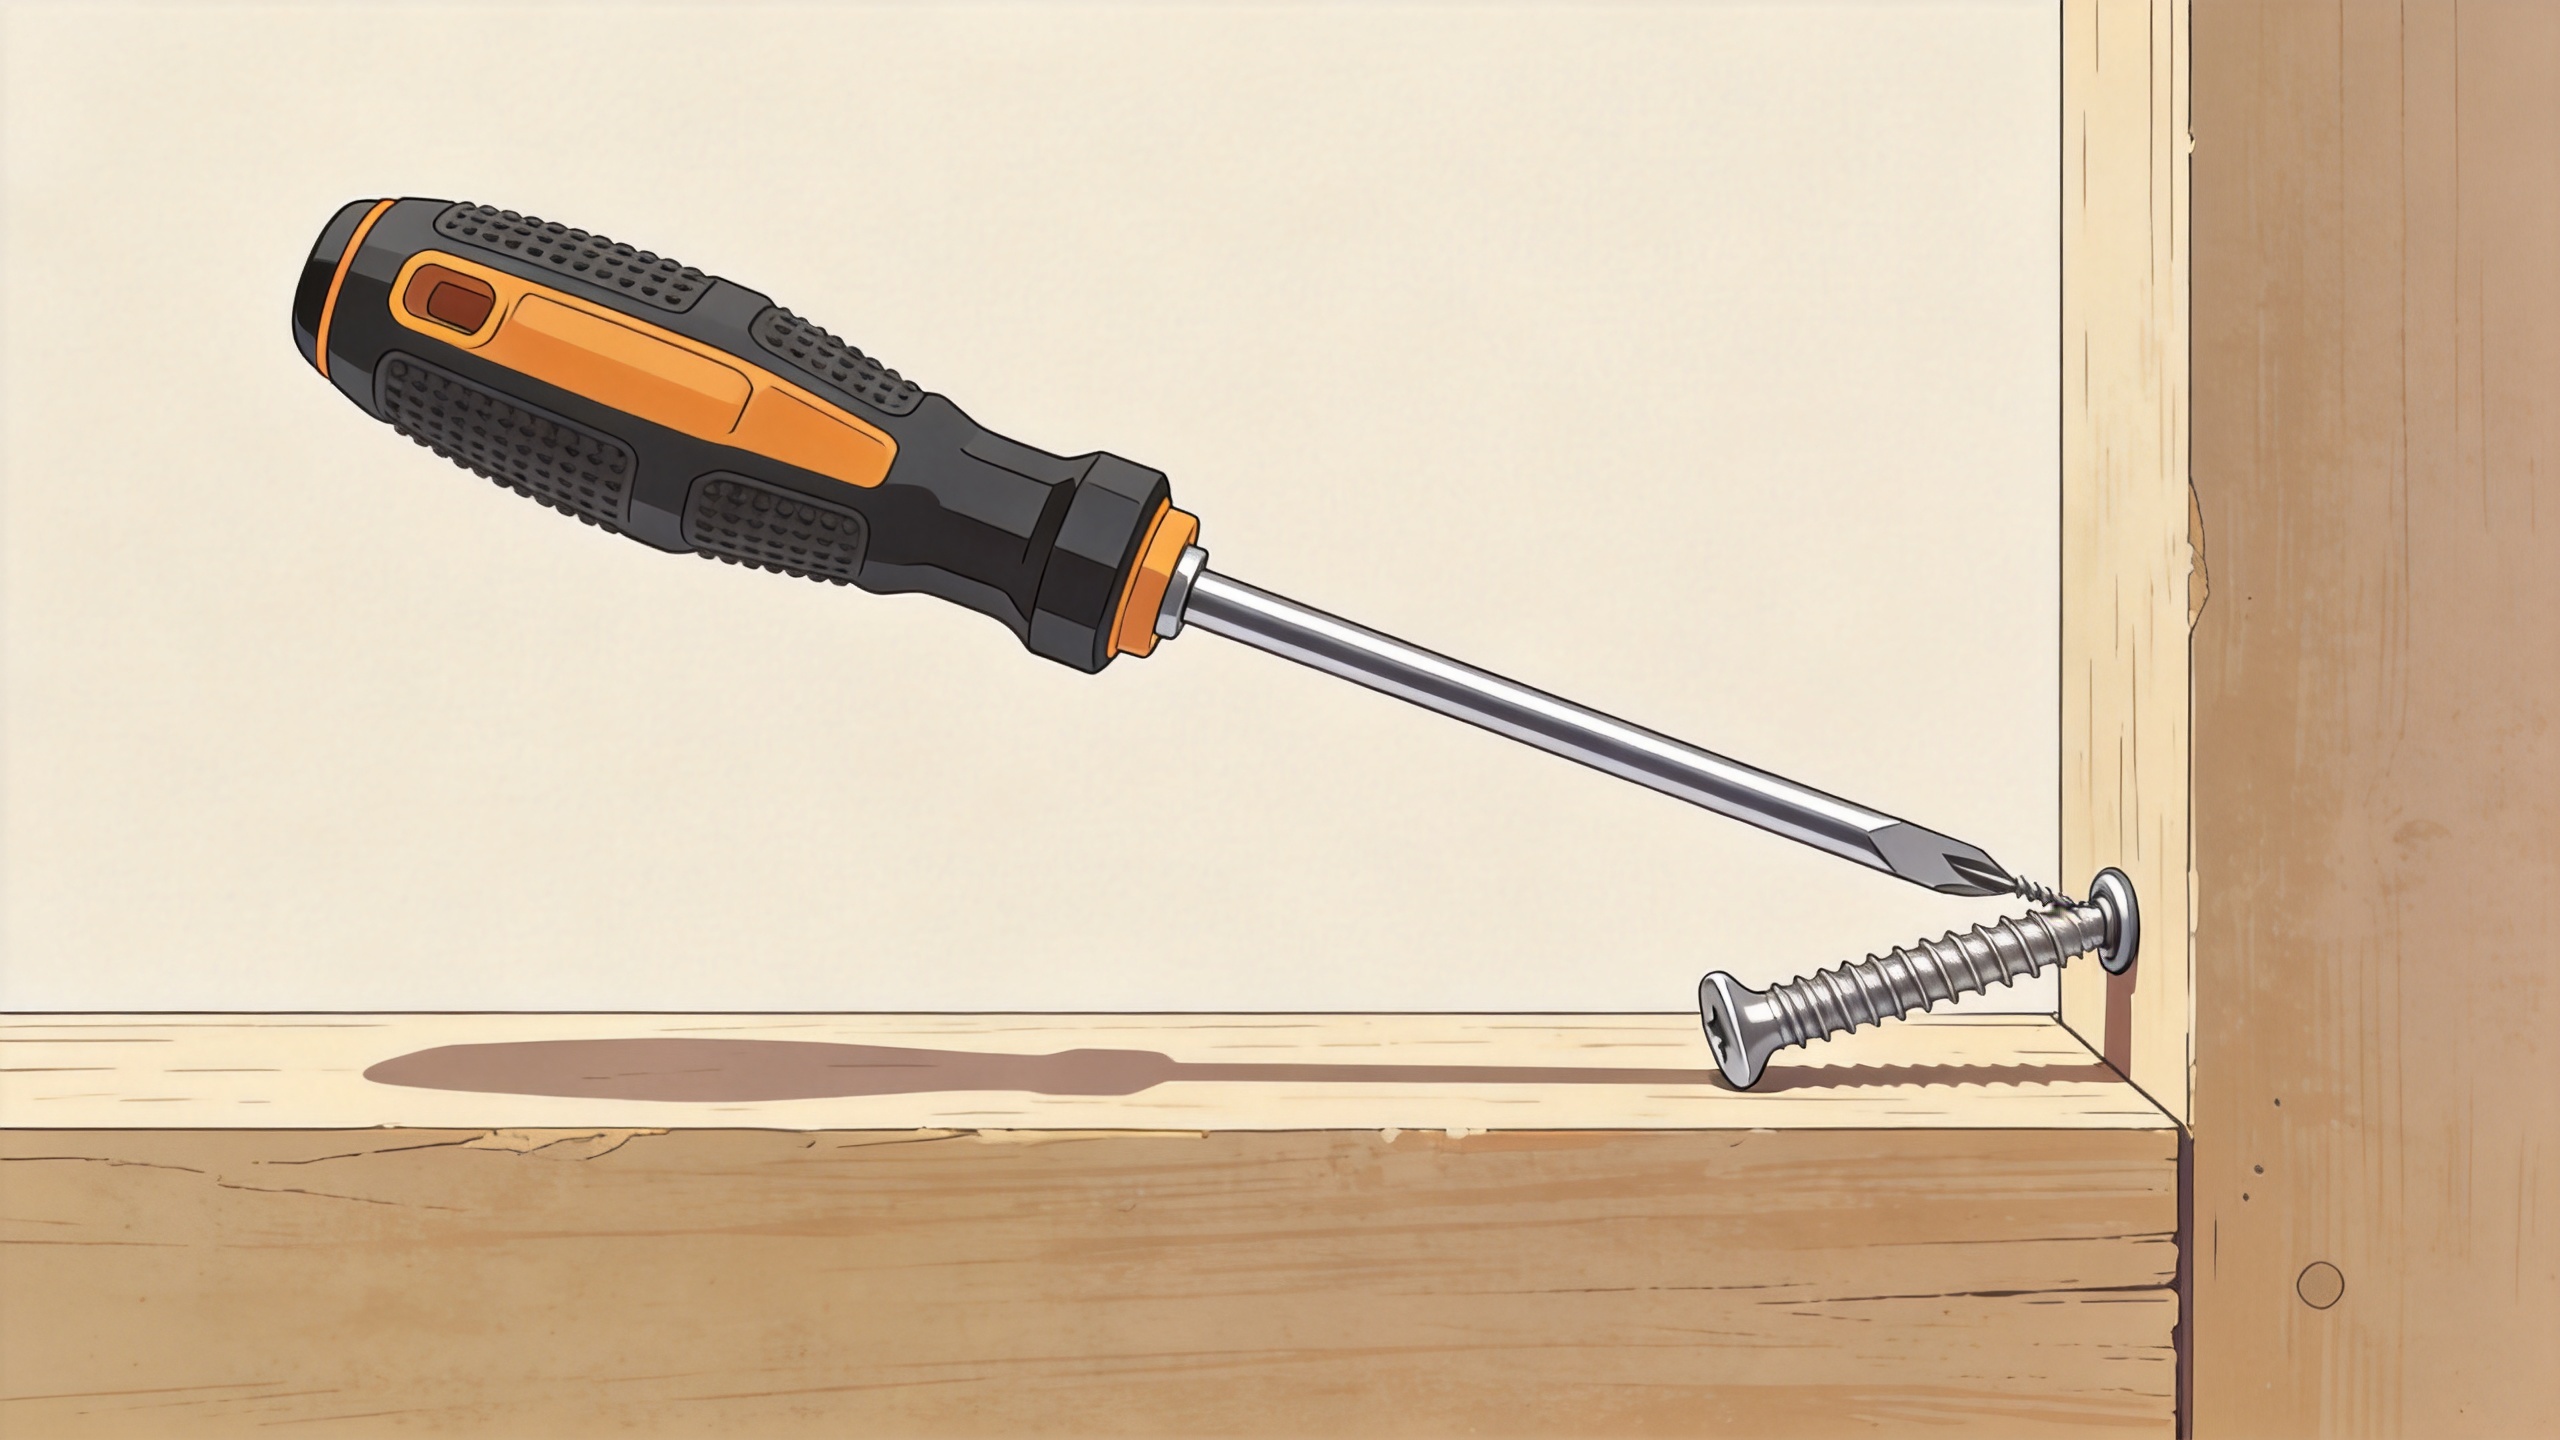
나사를 바꾸기 전에 굴곡 원인을 진단하라
동일한 공정에서 실패한 나사와 성공적으로 설치된 나사의 소량 샘플을 수집하라. 각 굴곡 방향을 공구 및 접근 개구부에 대해 표시하라. 굴곡이 반복적으로 한 방향으로만 나타난다면, 그 쪽에서 익스텐션, 가이드, 고정장치 간극, 그리고 작업자 접근 방식을 점검하라. 무작위적인 굴곡 방향은 보통 불안정한 시작 조건, 손상된 비트, 변동성 있는 파일럿 준비, 혹은 혼합된 하드웨어를 가리킨다.
다음으로, 결정하라 때 나사가 휘어진다. 끝부분 근처에서 휘어진 경우는 보통 구멍에 들어가지 못하거나 첫 번째 나사산이 형성되지 못할 때 생기는 문제를 나타낸다. 중간 부분 근처에서 휘어진 경우는 노출된 축부가 축 중심에서 벗어나서 구동되고 있음을 의미한다. 머리 부분 근처에서 부분적으로 조여진 후 휘어진 경우는 드라이버가 미끄러지고 있거나 머리가 접근 개구부의 가장자리에 닿고 있음을 나타낸다. 이 간단한 타이밍 점검은 모든 나사를 재료 결함으로 간주하지 않고도 바로 조치할 수 있는 범위를 좁혀 준다.
나사가 곧게 들어가도록 접합부를 준비한다
수용 부위를 확인한다
목재용 나사 적용 시에는 나무 종류, 수분 상태, 나사 형상 및 요구되는 고정 성능에 맞는 프리드릴 전략을 사용해야 한다. 일반적인 출발 원칙은 프리드릴 구멍 크기를 나사의 전체 외경이 아니라 코어 지름과 연관 짓는 것이다. 이후 제어된 시험을 통해 구멍 크기를 검증해야 한다. 또한 구멍은 나사 예정 축선에 대해 반드시 수직이어야 한다. 잘못된 각도로 뚫린 적절한 크기의 구멍조차도 측면 하중을 유발한다.
기계용 나사의 경우, 도면과 적용 가능한 나사 규격을 기준으로 탭(thread) 가공된 나사를 점검하세요. 교차 나사 결합(cross-threading), 손상된 선단 나사산(lead threads), 톱니 모양의 돌기(burrs), 페인트, 금속 조각(chips), 위치가 잘못된 구멍 등을 확인하세요. 자동 탭핑 나사(self-tapping screw)의 경우, 시트 두께, 사전 천공된 구멍의 상태, 그리고 끝부분 형상(point style)이 서로 호환되는지 반드시 확인하세요. 처음 몇 개 부품이 양호해 보였다고 해서 막힌 부분이나 불확실한 특징을 무리하게 나사를 강제로 삽입하지 마세요.
드라이버에 작용하는 측방향 힘을 줄이세요
홈(recess)과 완전히 일치하는 비트를 사용하고, 둥글어진 모서리, 고정력 저하, 또는 눈에 보이는 마모가 있는 비트는 즉시 교체하세요. 작업 거리가 긴 경우에는 익스텐션(extension)과 어댑터(adder)의 휨(runout) 및 흔들림(play)을 점검하세요. 강성 익스텐션은 토크 전달에는 우수하지만, 작업물 근처에서 충분히 지지되지 않으면 나사를 틀어지는 방향으로 유도할 수 있습니다. 가이드 슬리브(guide sleeve), 노즈피스(nosepiece), 고정장치 부싱(fixture bushing), 또는 맞춤형 접근 가이드(custom access guide)를 사용하면 나사 삽입 초기 단계에서 드라이버 축을 나사 축과 최대한 일치시킬 수 있습니다.
육각 나사를 제한된 개구부를 통해 조이면, 소켓 또는 렌치가 나사 머리 주변에 충분한 여유 공간을 확보했는지 확인하세요. 도구와 주변 구조물 사이에 접촉이 발생하면 토크 증가 시 도구가 기울어질 수 있습니다. 이 문제를 해결하려면 접근 방식을 변경하거나, 다른 길이의 도구를 사용하거나, 조립 순서를 수정해야 할 수 있으며, 단순히 다른 나사를 사용하는 것만으로는 해결되지 않습니다.
조임 순서를 관리하세요
긴 연장 조임 작업에서는 나사산 시작과 최종 위치 고정을 분리하는 것이 유리합니다. 낮은 속도로 약간의 축 방향 압력을 가해 나사를 시작하고, 안정적으로 여러 바퀴 이상 회전했는지 확인하세요. 그런 다음 도구가 중심을 유지하고 토크가 예상대로 작동할 경우에만 속도를 높이세요. 접합부 사양에 맞는 토크 제어 도구 또는 클러치 설정을 사용하고, 실제 연장 액세서리가 장착된 상태에서 해당 설정을 검증하세요.
- 도구를 접합부에 수직으로 배치하고, 접근이 가능하면 연장 부품을 지지하세요.
- 구동력을 가하기 전에 비트를 완전히 삽입하세요.
- 나사를 천천히 조이기 시작하고, 흔들림, 진동, 또는 저항 증가 여부를 주의 깊게 관찰하세요.
- 나사가 기울기 시작하면 즉시 조임을 멈추고, 그 자리에서 바로 곧게 하려 하지 말고, 나사를 빼낸 후 수용 부위를 점검하세요.
- 지정된 토크, 삽입 깊이, 또는 평면 정렬 기준에 따라 접합부를 완전히 조이고 검증하세요.
이 절차는 시험 조립에 몇 초를 추가할 수 있지만, 문제의 원인이 사전 준비 부족, 접근성 문제, 혹은 공구 제어 미숙 중 어느 것인지 명확히 드러냅니다. 반복 작업 라인에서는 이러한 관찰 결과를 바탕으로 간결한 작업 지침서를 만들 수 있으며, 여기에는 비트 교체 주기와 가이드 또는 고정장치에 대한 합격/불합격 검사 항목이 명시될 수 있습니다.
적절한 상향 보고 경로를 선택하세요
정렬 및 특징 점검이 정상이지만 일반 주행 조건에서 굽힘 현상이 지속될 경우, 체결부 또는 접합부 재설계로 상향 조치한다. 지정된 나사 길이, 나사산 없는 축부 길이, 선단 형상, 머리 형식, 구동 홈, 재질 등급, 코팅을 실제 접합부와 비교한다. 자유 스팬을 짧게 하거나, 피로트 특징을 수정하거나, 다른 선단 형상을 사용하거나, 지지되는 접근 방식을 채택하면 하중 요구 사항을 변경하지 않고도 굽힘을 줄일 수 있다. 중요 접합부에 대한 어떠한 변경도 조립 도면, 적용 가능한 표준, 검증 계획과 비교하여 검토해야 한다.
또한 진정한 나사 품질 문제를 공정 문제와 구분해야 한다. 로트 정보를 보관하고, 의심스러운 체결부를 직진성, 치수 일관성, 나사산 손상, 머리 홈 상태 측면에서 점검한다. 동일한 검증된 설정 하에서 단 하나의 입고 로트만 다르게 반응한다면, 공급업체 검토를 위해 증거를 문서화한다. 결함이 특정 공정 스테이션 또는 특정 접근 각도에서만 발생한다면, 우선 공구 및 작업물 고정 장치를 집중 점검한다.
긴 도달 거리 고정 점검 목록
- 나사 종류, 길이, 드라이브 홈, 수용 부위가 승인된 조인트와 일치하는지 확인하세요.
- 파일럿 홀 또는 탭드 스레드의 위치, 각도, 이물질, 손상 여부를 점검하세요.
- 비트, 익스텐션, 어댑터, 가이드의 마모, 흔들림, 여유 공간을 점검하세요.
- 천천히 시작하고 축 방향 힘을 유지하며 측면 편향이 처음 나타날 때 즉시 중단하세요.
- 굽힘 방향, 스테이션, 로트, 삽입 단계를 기록하여 반복적으로 발생하는 원인을 격리하세요.
따라서 나사 굽힘 문제 해결은 보편적인 하드웨어 변경보다는 전체 설치 경로 관리에 더 중점을 두어야 합니다. 나사가 처음부터 곧게 시작되고, 수용 부위가 제어된 저항을 제공하며, 드라이버가 조임 완료까지 정렬 상태를 유지할 경우, 긴 도달 거리 고정 작업은 반복하기 쉬워지고 문제 진단도 용이해집니다.

