 EN

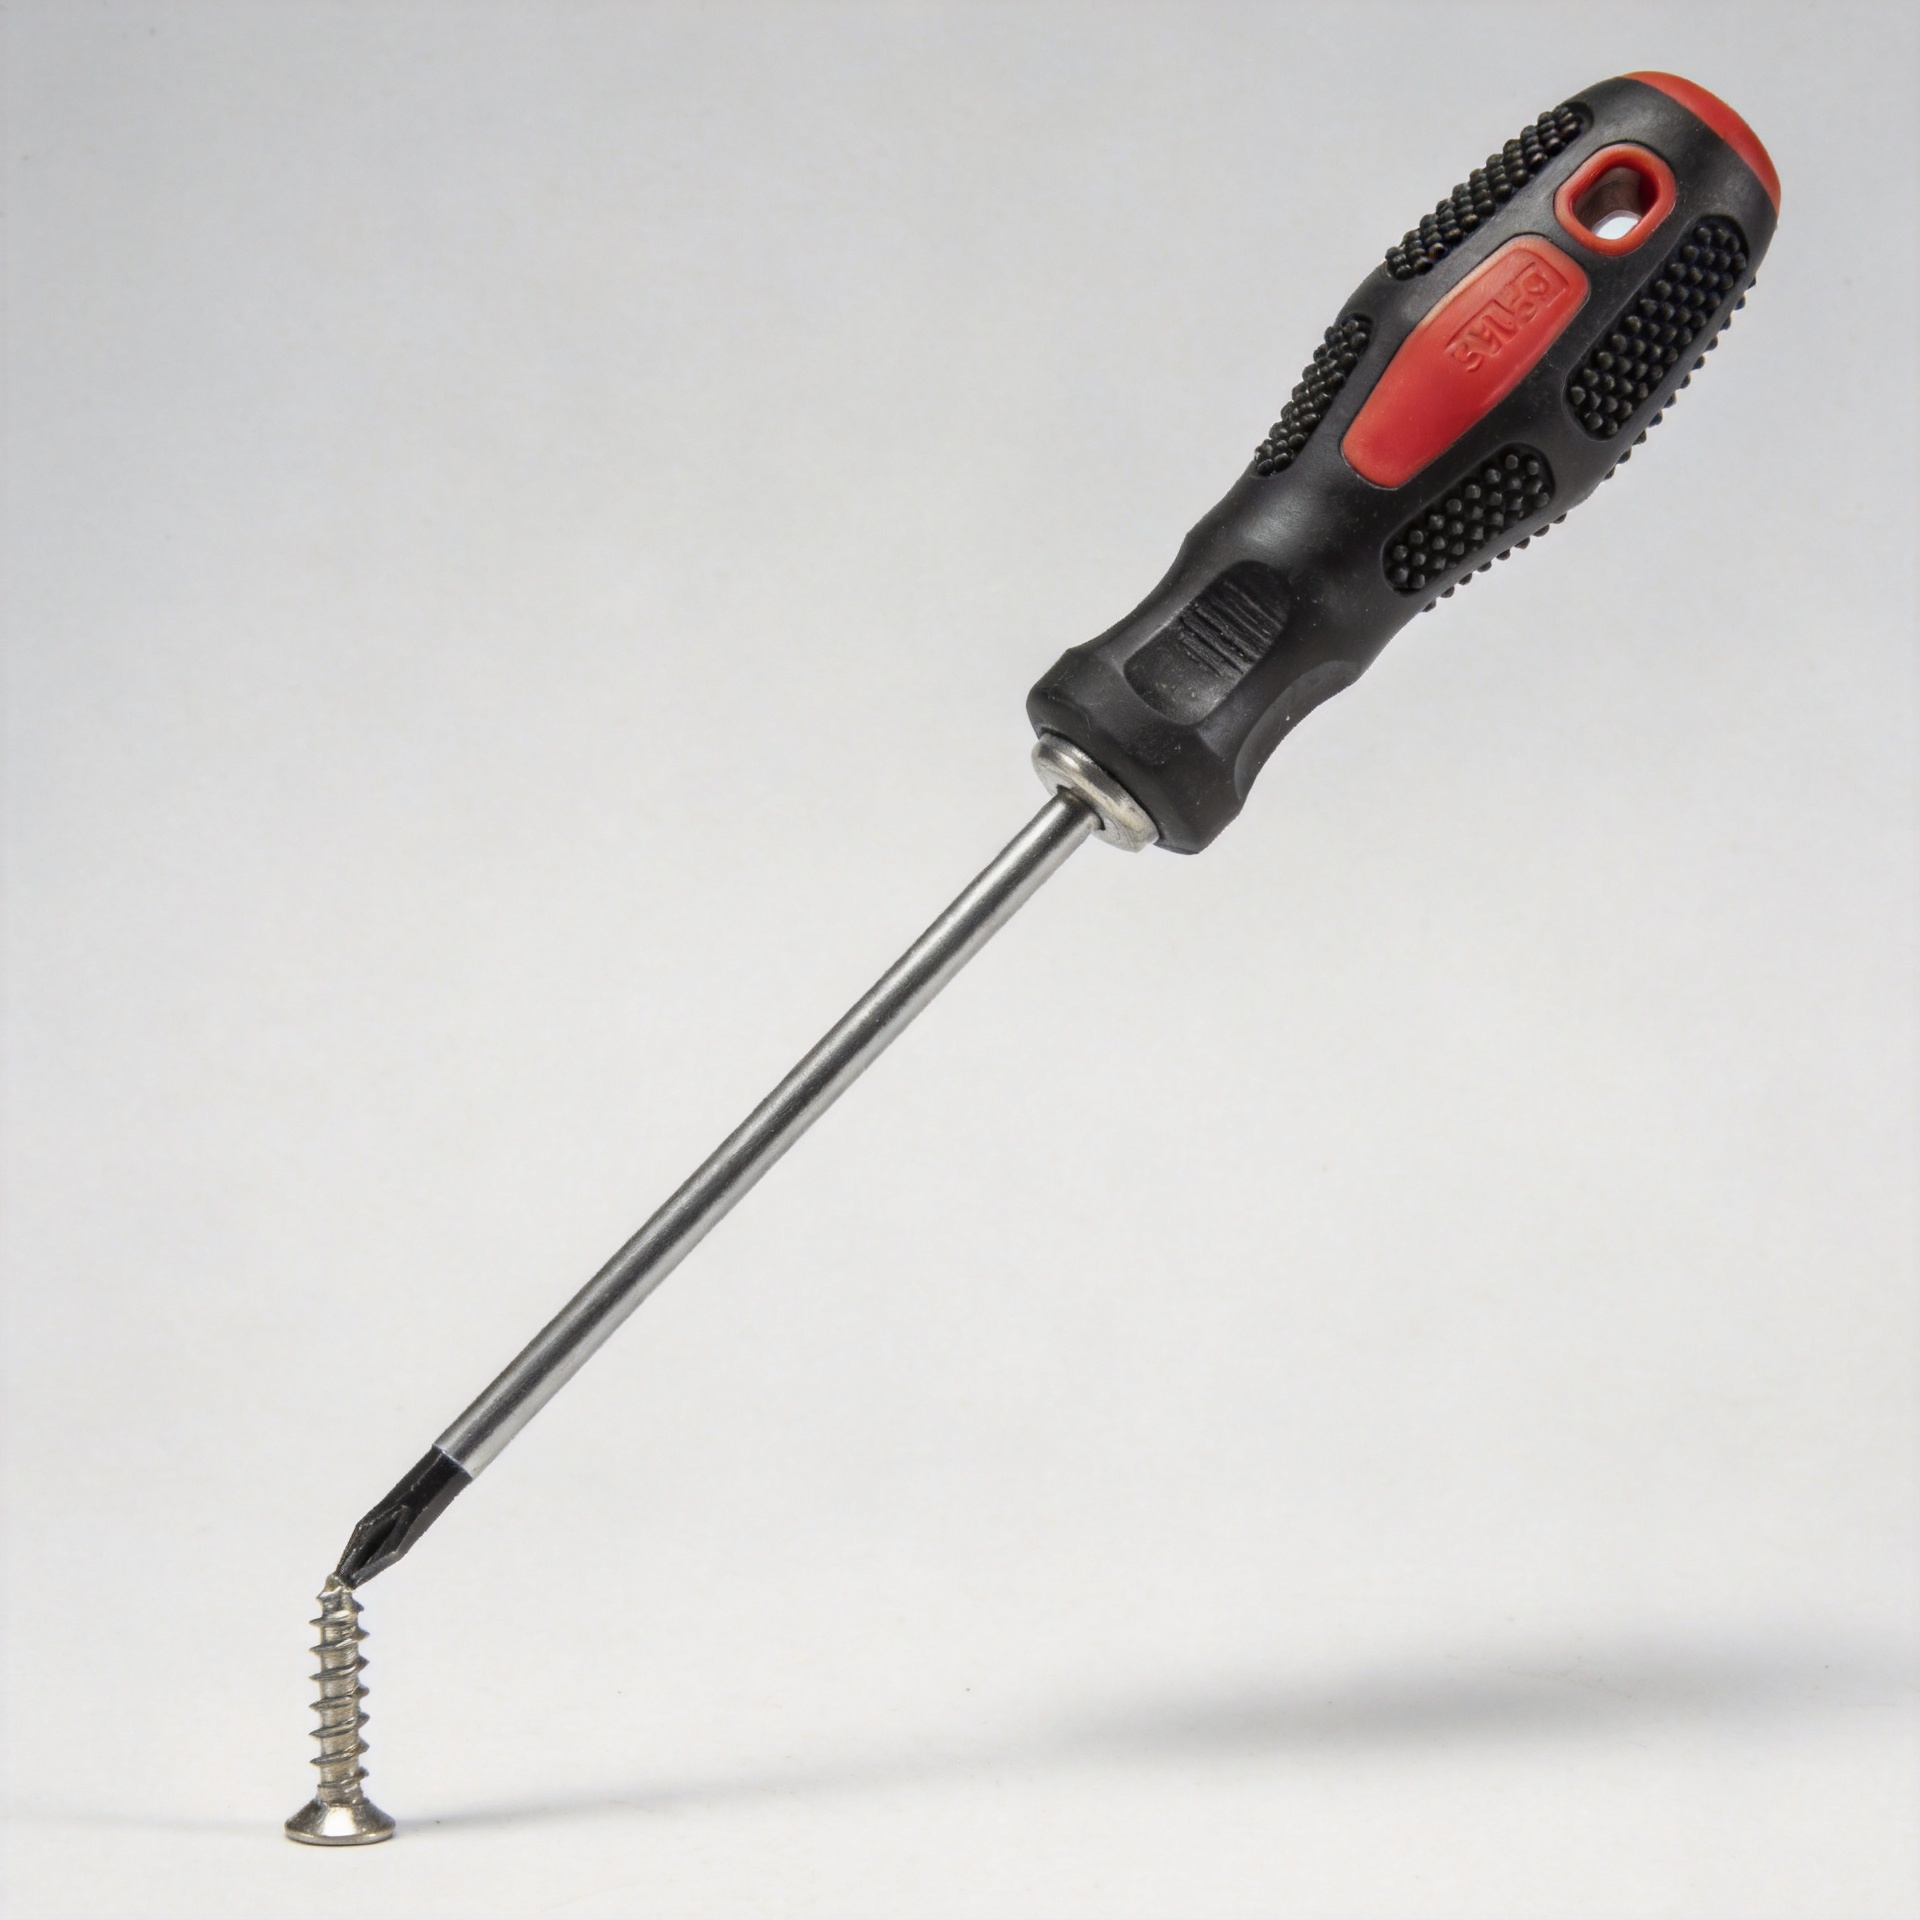
Як усунути згинання гвинта під час операцій кріплення на великій відстані
Гвинт, який згинається під час глибокого, утопленого або ускладненого монтажу, рідко є просто проблемою матеріалу. У процесах кріплення з великим вильотом гвинт, біт, удовжувач, оброблюваний виріб і оператор утворюють один силовий ланцюг. Якщо цей ланцюг не розташований близько до осі гвинта, навіть справний кріпильний елемент може сприйняти бічне навантаження до того, як різьба набуде достатнього зачеплення для стабілізації. Видиме згинання — це пізній симптом; корисною реакцією є виявлення місця, де вперше порушено допуски щодо вирівнювання, опору або контролю обертання.
З точки зору інженера з вибору кріпильних елементів, починайте з аналізу застосування, а не з вибору «міцнішого» гвинта. Зверніть увагу на склад з’єднання, кут доступу, основний матеріал, необхідну глибину заглиблення, тип інструменту та момент у циклі, коли починається згинання. Цей підхід застосовний незалежно від того, чи використовується машинний гвинт у нарізаному компоненті, чи дерев’яний гвинт у глибокій дерев’яній конструкції, чи самонарізний гвинт у штампованому листі, чи шестигранний гвинт із обмеженим доступом до головки.
Чому гвинт згинається під час затягування на велику глибину
Довгий гвинт поводиться більше як тонкий стовп під час затягування. Доки головка не сяде щільно й різьба не отримає стабільного зачеплення, бічне навантаження може створити згинальний момент у виступаючій частині гвинта. Чим далі інструмент від робочої поверхні, тим сильніше навіть невелика кутова похибка перетворюється на помітне бічне навантаження на головку гвинта.
Чотири умови часто виникають одночасно:
- Невісна взаємодія: Наконечник входить у паз під кутом через коливання удовжувача, перешкоду з боку пристосування або через те, що оператор не бачить з’єднання.
- Високий початковий опір: Занадто вузьке або неправильно розташоване свердловинне отвір, пошкоджена різьба з’єднувальної деталі, забруднення, накопичення покриття чи відмінності в матеріалі призводять до зростання крутного моменту ще до того, як гвинт отримає підтримку.
- Недостатнє утримання наконечника: Зношений наконечник, міцне зачеплення або неспівпадіння профілю приводу дозволяють інструменту діяти на головку гвинта в бічному напрямку.
- Неконтрольована енергія затягування: Висока швидкість або агресивні налаштування зчеплення можуть навантажувати гвинт швидше, ніж оператор зможе виправити його вирівнювання.
Першим інстинктивним рішенням часто є збільшення діаметра або твердості гвинта. Це може допомогти у разі підтвердженого недостатнього рівня міцності, але не усуває проблему кутового траєкторії інструменту. Крім того, це може збільшити крутний момент затягування й перенести ту саму проблему на інструмент, заглиблення в головці гвинта або приймаючий матеріал.
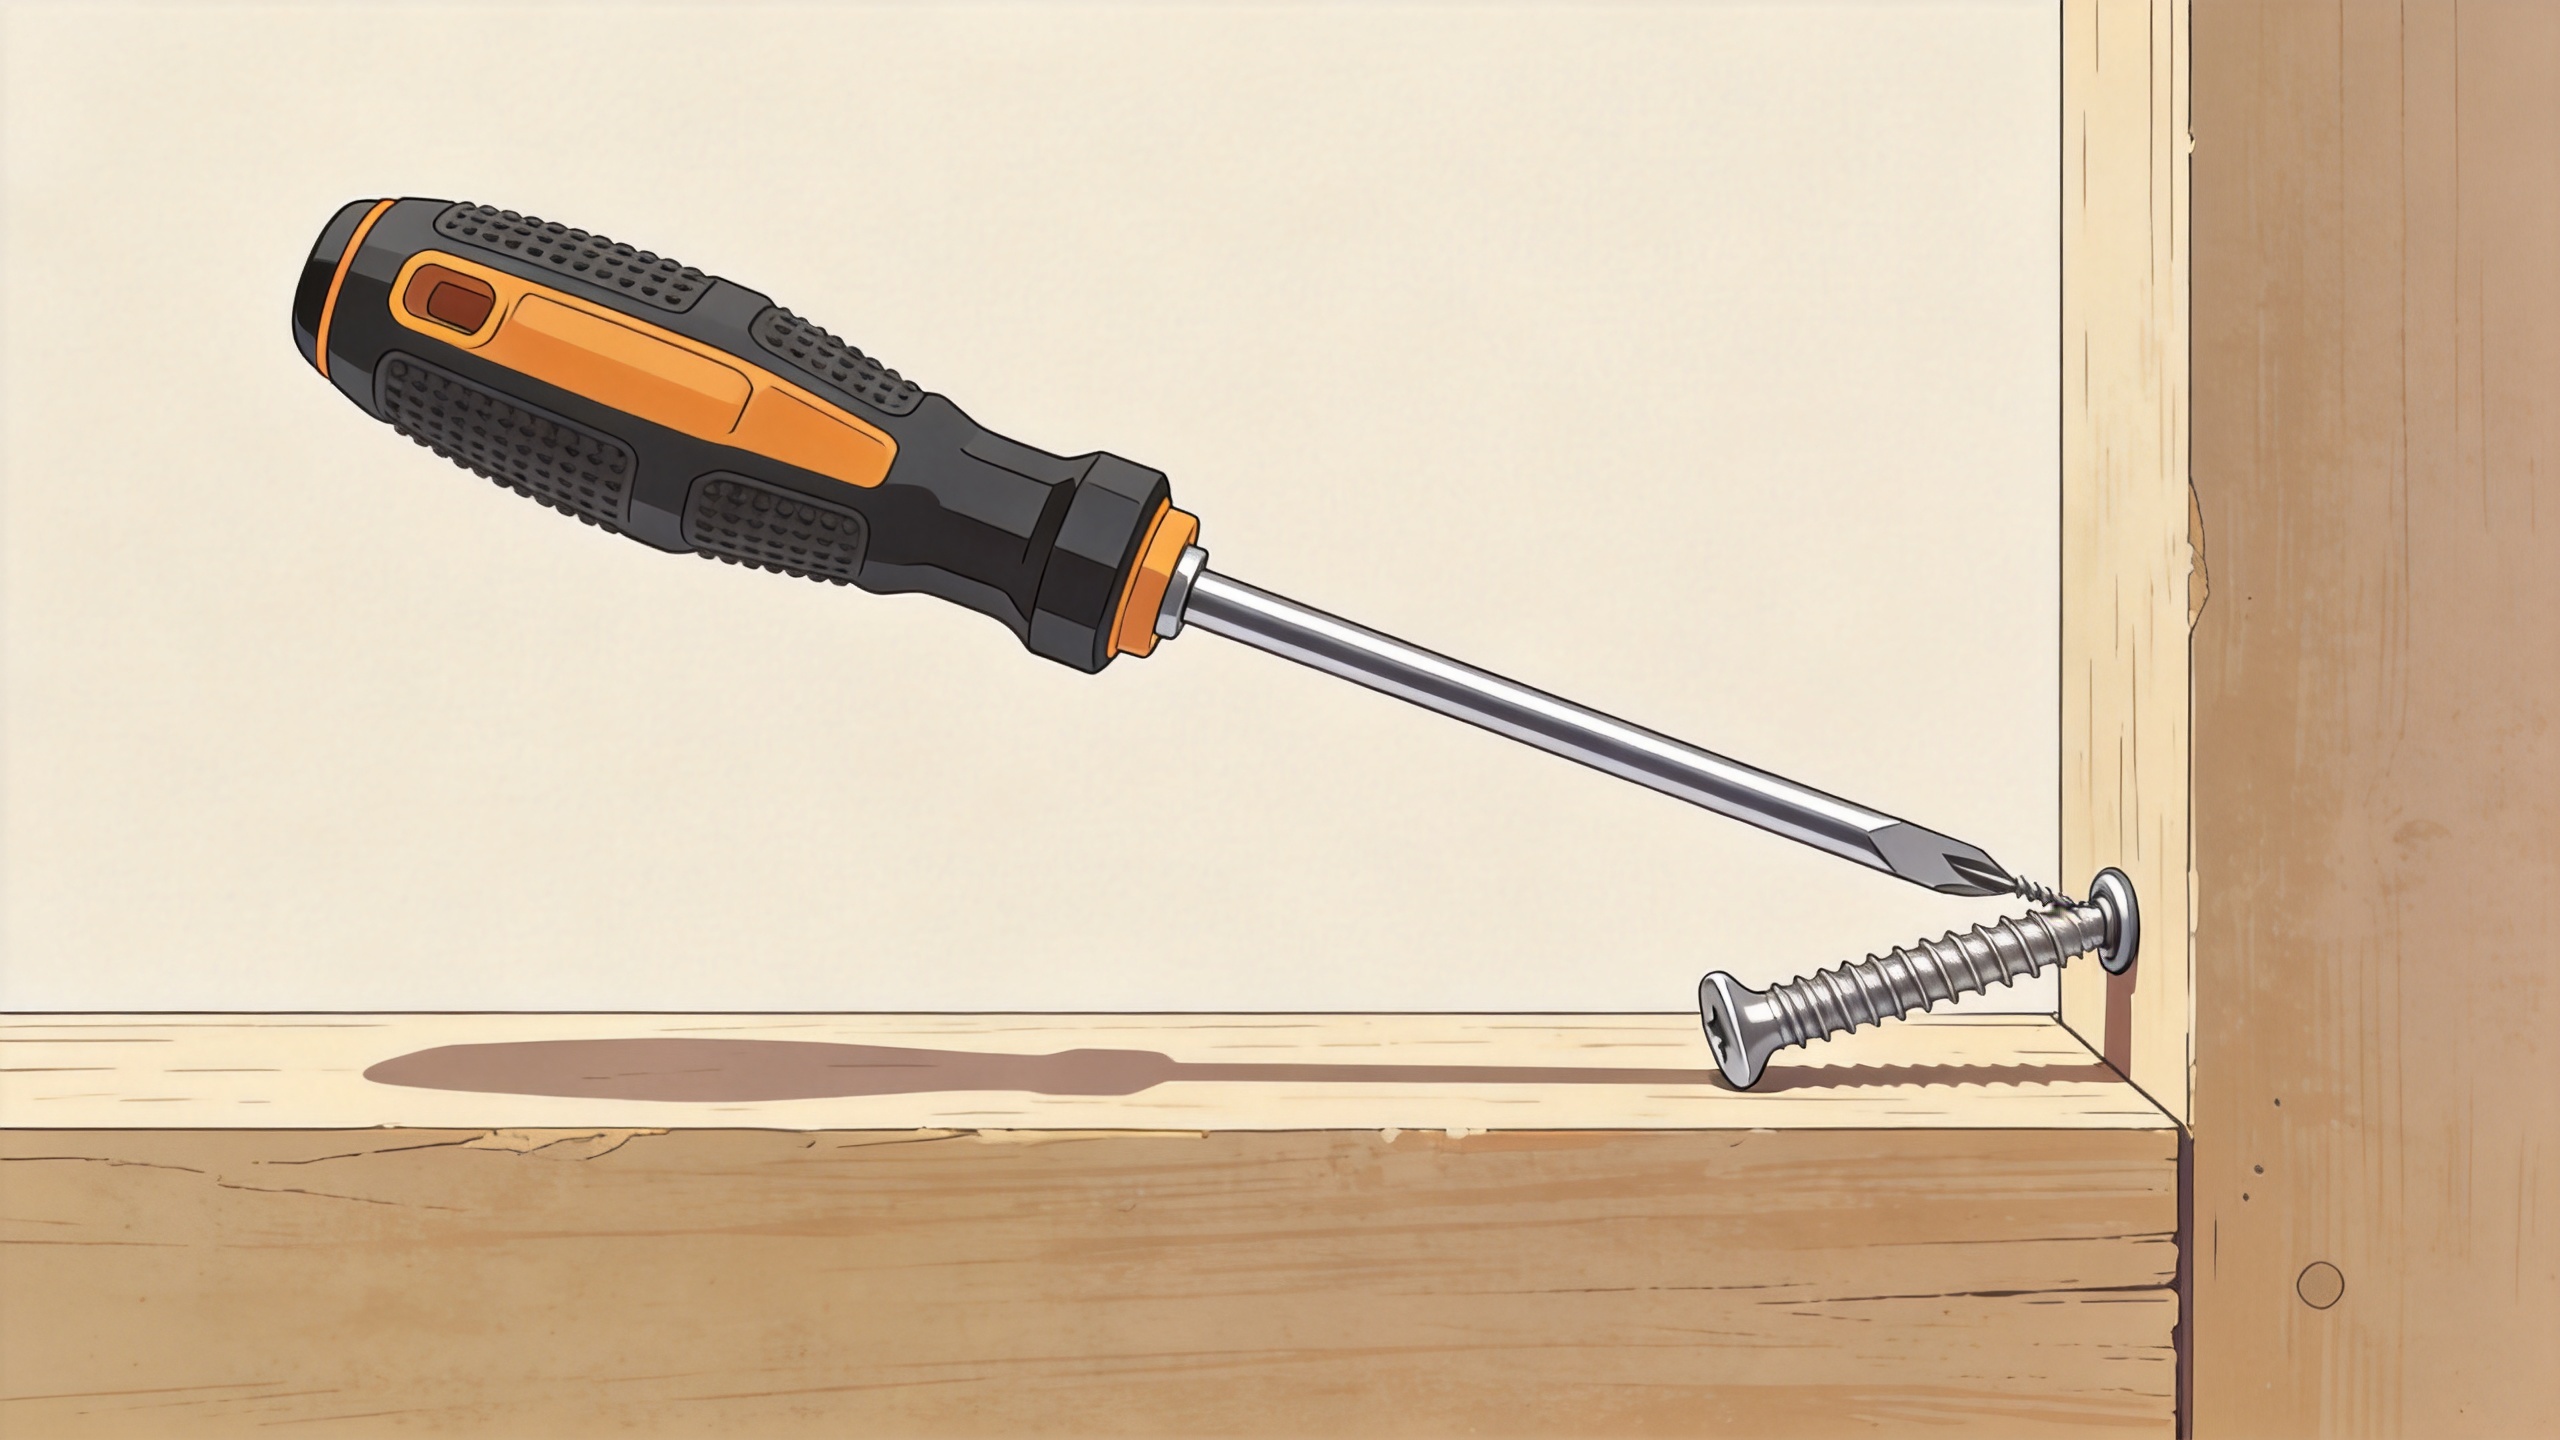
Діагностуйте вигин перед заміною гвинта
Зберіть невеликий зразок пошкоджених та успішно встановлених гвинтів із тієї самої операції. Позначте напрямок кожного вигину щодо інструменту та отвору доступу. Якщо вигини повторюються в одному напрямку, перевірте удовжувач, направляючу, зазор у пристосуванні та підхід оператора з цього боку. Випадкові напрямки вигинів частіше вказують на нестабільні початкові умови, пошкоджені насадки, непостійну підготовку направляючого отвору або використання різних комплектуючих.
Далі визначте коли гвинт згинався. Згин поблизу кінчика зазвичай вказує на проблеми з входженням у отвір або формуванням першого різьбового витка. Згин поблизу середини довжини може означати, що виступаюча частина стержня вводиться під кутом до осі. Згин поблизу головки після часткового загортання може свідчити про прослизання інструменту або про те, що головка стикається з краєм отвору доступу. Ця проста перевірка часу загортання звужує коло коригувальних дій, не вважаючи кожен гвинт дефектним матеріалом.
Підготуйте з’єднання для прямого входження гвинта
Перевірте приймальну деталь
У разі застосування гвинтів для дерева використовуйте стратегію свердловини-заготовки, яка відповідає виду дерева, його вологісному стану, геометрії гвинта та потрібній тримальній ефективності. Загальний початковий принцип — співвідносити діаметр свердловини-заготовки з внутрішнім діаметром стержня гвинта, а не з повним зовнішнім діаметром різьби, а потім перевірити правильність розміру за допомогою контрольного випробування. Крім того, отвір має бути перпендикулярним до передбаченої осі гвинта. Навіть правильно підібраний за діаметром отвір, просвердлений під неправильним кутом, все одно створює бічне навантаження.
Для машинного гвинта перевірте нарізану різьбу за кресленням і відповідним стандартом різьби. Шукайте перехресну нарізку, пошкоджені вхідні нитки, заусенці, фарбу, стружку або отвори, розташовані не в тому місці. Для самонарізного гвинта переконайтеся, що товщина листового матеріалу, стан попередньо виготовленого отвору та тип загострення кінця сумісні. Не примушуйте гвинт проходити через заблоковану або невизначену деталь лише тому, що перші кілька деталей здавалися прийнятними.
Зменшити бічне навантаження на драйвер
Використовуйте біт, який повністю відповідає пазу, і замінюйте біти з закругленими краями, зниженою утримуючою здатністю або видимими ознаками зношування. У разі великої глибини доступу перевіряйте удовжувач та адаптер на наявність биття й люфту. Жорсткий удовжувач добре передає крутний момент, але все одно може відхиляти гвинт, якщо його не підтримувати поблизу оброблюваної поверхні. Напрямна втулка, насадка, технологічна втулка або спеціальна напрямна для доступу можуть утримувати вісь драйвера поблизу осі гвинта під час критичних початкових обертів.
Якщо шестигранний гвинт закручується через обмежений отвір, перевірте, чи є достатній зазор між головкою гвинта та гнізда або ключа. Контакт інструменту з навколишньою конструкцією може призвести до його перекосу під час зростання крутного моменту. Корекція може полягати в зміні доступу, використанні інструменту іншої довжини або уточненні послідовності збирання — але не лише заміні гвинта.
Контролюйте послідовність закручування.
Для затягування на велику відстань корисно розділити початок нарізання різьби та остаточне сидіння гвинта. Почніть закручування на низькій швидкості з легким осьовим тиском і переконайтеся, що гвинт зробив кілька стабільних обертів. Підвищуйте швидкість лише за умови, що інструмент залишається центрованим, а крутний момент змінюється так, як очікувалося. Використовуйте інструмент із контролем крутного моменту або налаштування муфти, що відповідає специфікації з’єднання, і перевірте це налаштування з фактично встановленою подовжкою.
- Розташуйте інструмент перпендикулярно до з’єднання й підтримуйте подовжку, якщо доступ дозволяє.
- Повністю введіть біт у гвинт перед початком передачі обертального моменту.
- Повільно запустіть гвинт і стежте за його відхиленням, вібрацією або зростанням опору.
- Негайно зупиніть процес, якщо гвинт почне нахилятися; виверніть його й огляньте отвір для приймання замість спроби виправити його у встановленому положенні.
- Закрутіть гвинт до кінцевого положення й перевірте з’єднання за допомогою потрібного значення крутного моменту, глибини або критерію рівності поверхонь.
Ця послідовність може додати кілька секунд до пробної збірки, але вона виявляє, чи пов’язана проблема з підготовкою, доступом чи контролем інструменту. На лінії з повторюваними операціями такі спостереження можна перетворити на коротку інструкцію з визначеним інтервалом заміни насадки та перевіркою «прийнятно/неприйнятно» для напрямної або пристосування.
Оберіть правильний шлях ескалації
Підвищити рівень до перепроектування кріплення або з’єднання, якщо перевірки вирівнювання та конструктивних елементів є задовільними, але вигин продовжує спостерігатися за нормальних умов експлуатації. Порівняти вказану довжину гвинта, нізку частину стержня, тип вістря, форму головки, тип пазу для ключа, клас матеріалу та покриття з фактичним з’єднанням. Зменшення вільного прольоту, модифікація направляючого елемента, інший тип вістря або підтримуваний метод доступу можуть зменшити вигин без зміни вимог до навантаження. Будь-яку зміну критичного з’єднання слід перевірити відповідно до креслення зборки, відповідного стандарту та плану валідації.
Також відокремити справжню проблему якості гвинтів від технологічної проблеми. Зберегти інформацію про партію та оглянути підозрілі кріплення на предмет прямолінійності, рівномірності розмірів, пошкодження різьби та стану пазу в головці. Якщо лише одна вхідна партія поводиться інакше за однакової затвердженої технологічної схеми, задокументувати докази для огляду постачальником. Якщо відмови виникають лише на одній робочій станції або при одному куті доступу, насамперед зосередитися на інструменті та пристосуваннях для фіксації деталей.
Контрольний перелік для кріплення на велику відстань
- Переконайтеся, що тип гвинта, його довжина, форма шляху для відвертки та приймальна деталь відповідають затвердженому з’єднанню.
- Перевірте розташування, кут, забруднення та пошкодження пробних отворів або нарізаних різьб.
- Огляньте біт, удовжувач, адаптер і напрямну на наявність зносу, люфту та достатнього зазору.
- Починайте повільно, підтримуйте осьове навантаження й зупиніться при перших ознаках бічного відхилення.
- Фіксуйте напрямок вигину, станцію, партію та етап встановлення, щоб виявити повторювані причини.
Тож усунення вигину гвинтів — це менше про універсальну заміну кріпильних елементів і більше про контроль усього процесу монтажу. Коли гвинт спочатку розташований прямо, приймальна деталь забезпечує контрольований опір, а викрутка залишається вирівняною до моменту повного затягування — кріплення на велику відстань стає простішим у повторенні й діагностиці.

