 EN

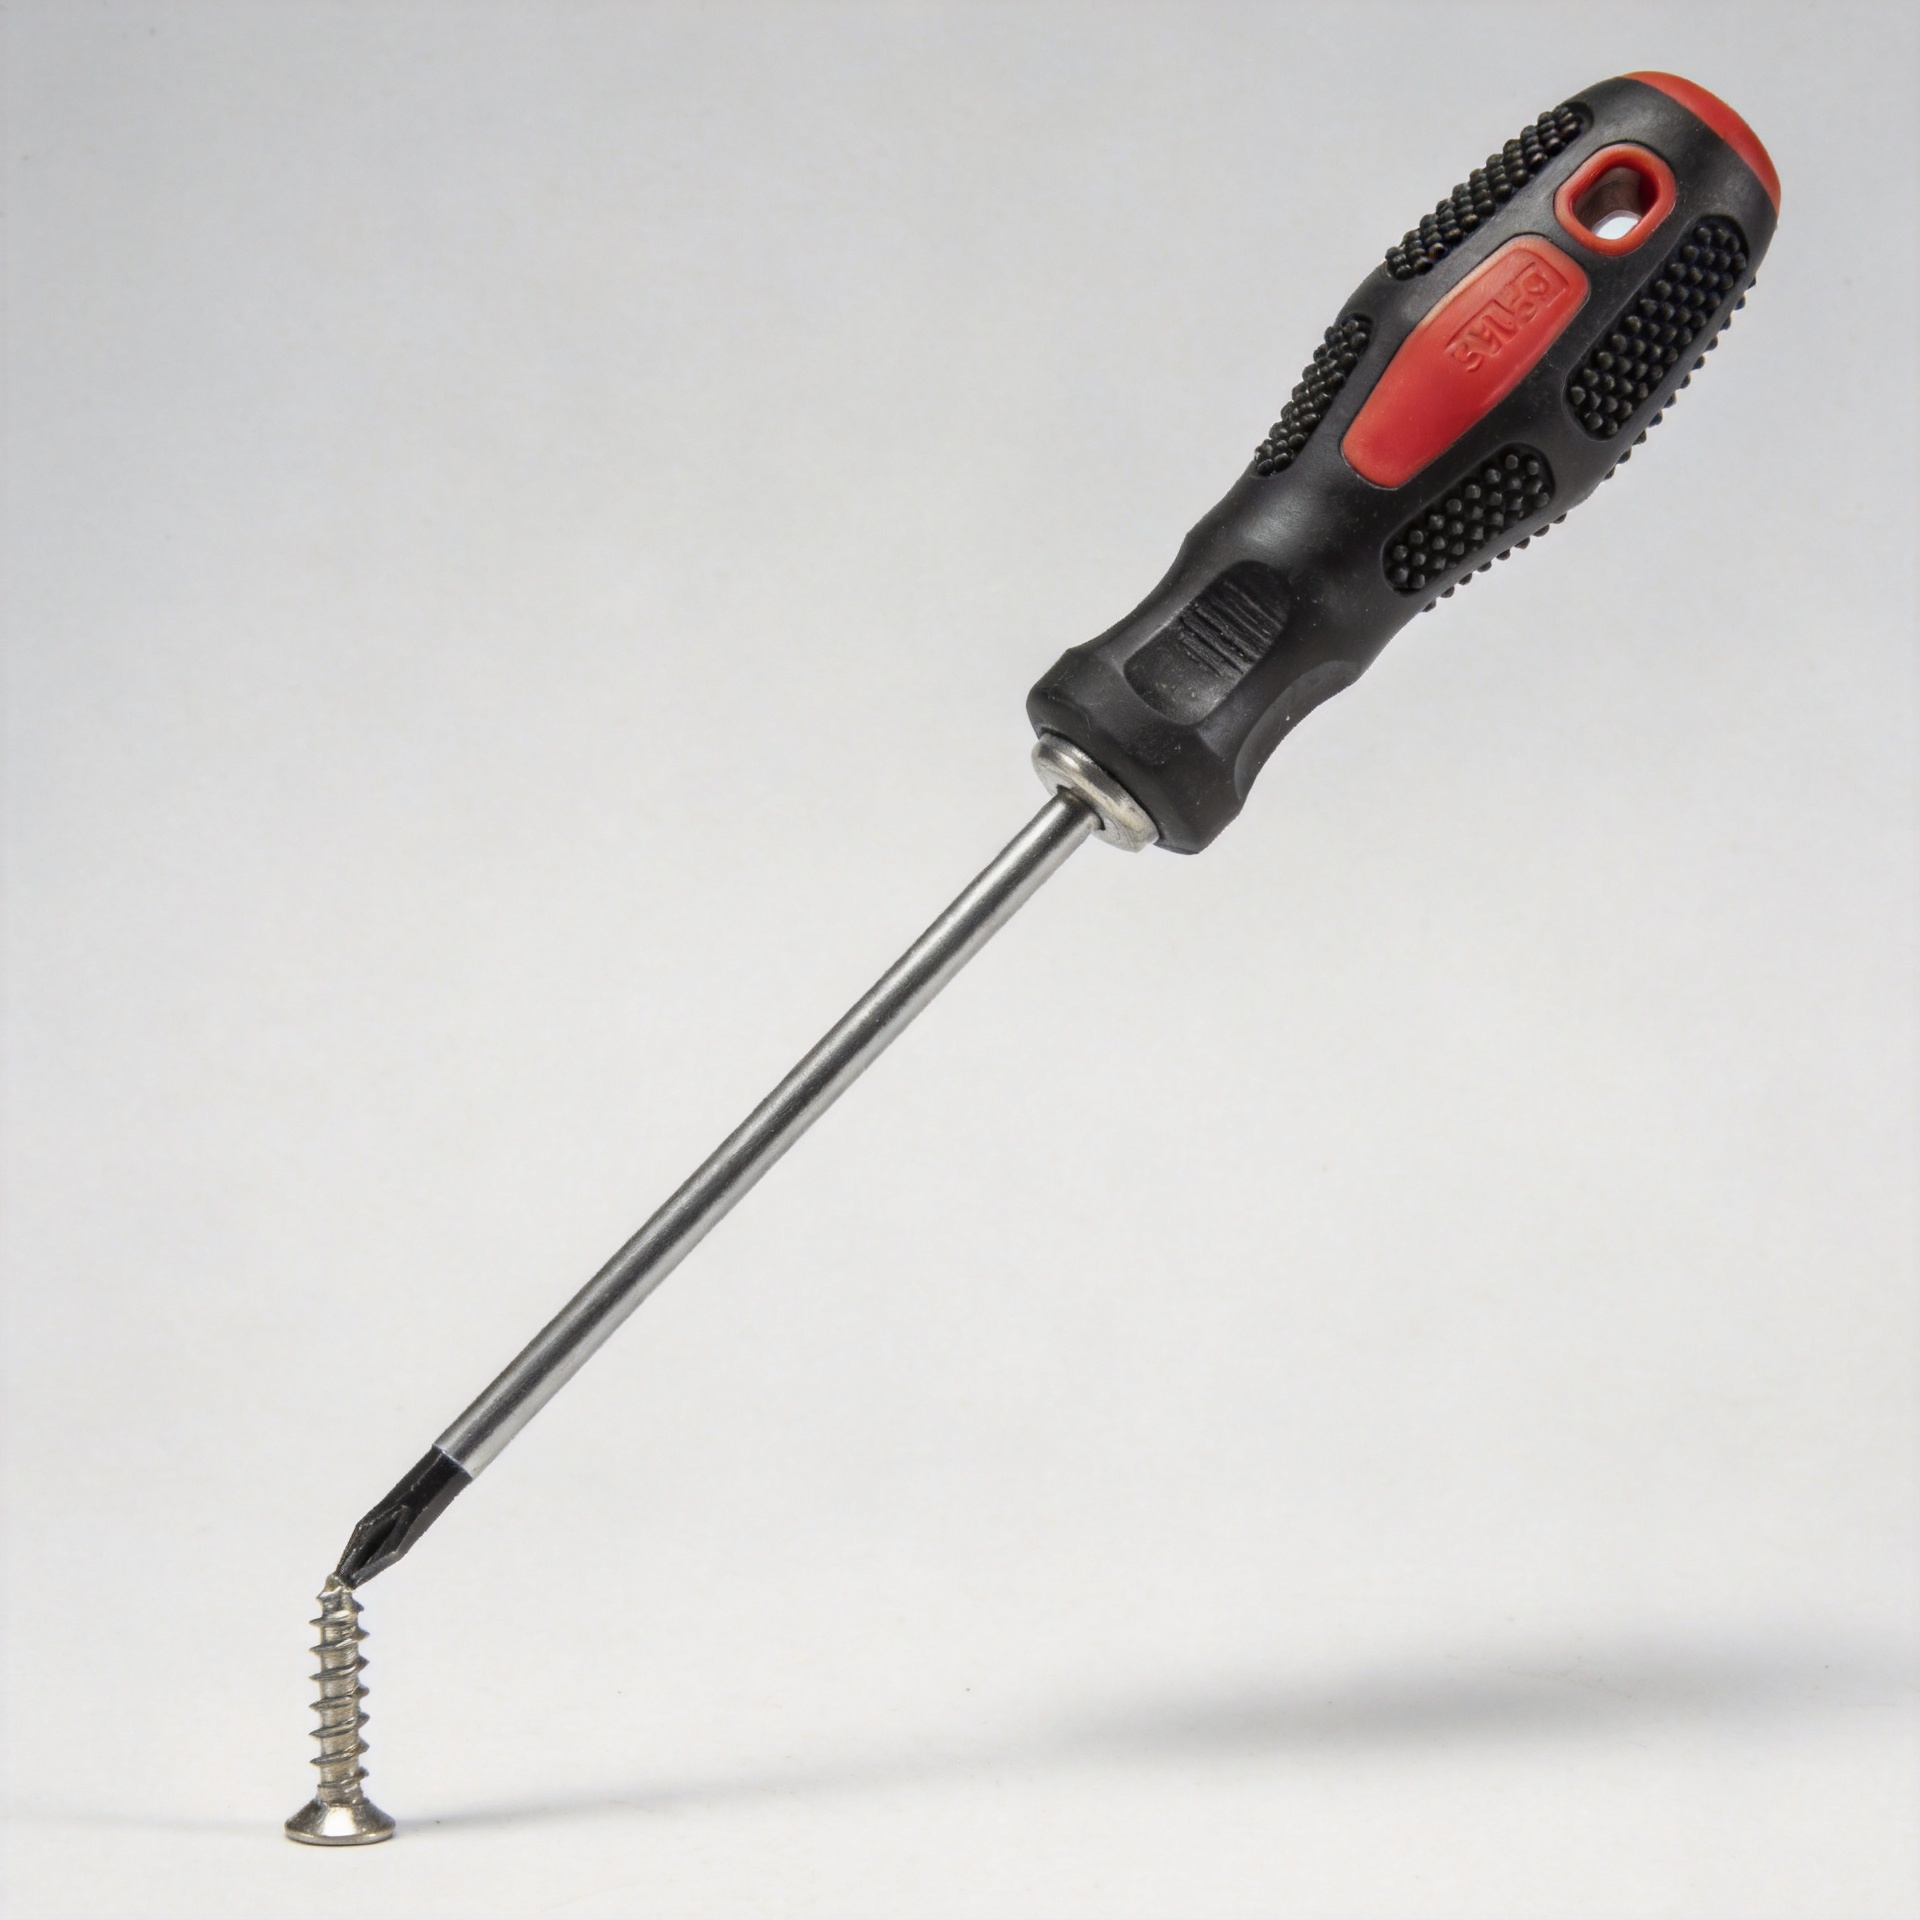
Sådan håndterer du krumning af skruer ved fastgørelse med lang rækkevidde
En skrue, der buer under en dyb, indgravet eller forhindret installation, er sjældent blot et simpelt materialeproblem. Ved fastgørelsesoperationer med lang rækkevidde udgør skruen, bitsen, forlængelsen, arbejdsemnet og operatøren én belastningssti. Hvis denne sti ikke ligger tæt på skruens akse, kan selv en intakt fastgørelse pådrage sig en sideskæv belastning, inden gevindet har tilstrækkelig indgreb til at stabilisere den. Den synlige bøjning er et sen symptom; den nyttige reaktion er at finde ud af, hvor alignment, modstand eller drivkontrol først gik uden for tolerance.
Fra en fastgørelsesudvalgsingeniørs perspektiv skal man starte med anvendelsen i stedet for med en stærkere udseende skrue. Bemærk samlingen af dele, adgangsvinklen, underlaget, den krævede sædekdybde, drivertypen og det tidspunkt i cyklussen, hvor bøjningen begynder. Denne tilgang gælder uanset om arbejdet bruger en maskinskruer i en gevindskåret komponent, en træskruer i en dyb træmontage, en selvgærende skruer i formet plade eller en sekskantskrue, hvor adgangen til hulden er begrænset.
Hvorfor en skrue buer under langt rækkeføring
En lang skrue opfører sig mere som en slank søjle, mens den skrues ind. Før hovedet sætter sig og gevindet får stabil greb, kan tværkraft skabe et bøjemoment langs den udsatte længde. Jo længere afstanden er mellem skruemaskinen og arbejdsfladen, desto mere kan en lille vinkelafvigelse blive til en mærkbar tværlast på skruens hoved.
Fire forhold opstår ofte samtidigt:
- Ikke-aksial indgreb: Bit'en træder ind i udskåringen i en vinkel, fordi en forlænger svajer, en fastspænding blokerer adgangen, eller operatøren ikke kan se forbindelsen.
- Høj startmodstand: Et for lille eller dårligt placeret forboringshul, beskadiget modpart, snavs, belægningsopbygning eller materialevariation øger drejningsmomentet før skruen støttes.
- Utilstrækkelig bit-fastgørelse: En slidt bit, en lav indgrebsdypde eller en forkert drevprofil tillader, at skruemaskinen presser sidelæns på hovedet.
- Ukontrolleret indskrueenergi: Høj hastighed eller en aggressiv koblingsindstilling kan belaste skruen hurtigere, end operatøren kan rette justeringen.
Den første instinkt er ofte at øge skruens diameter eller hårdhed. Det kan hjælpe ved en bekræftet styrkeunderskud, men det retter ikke en skrå værktøjsbane. Det kan også øge indskruemomentet og overføre samme problem til driveren, hovedforladningen eller modtagermaterialet.
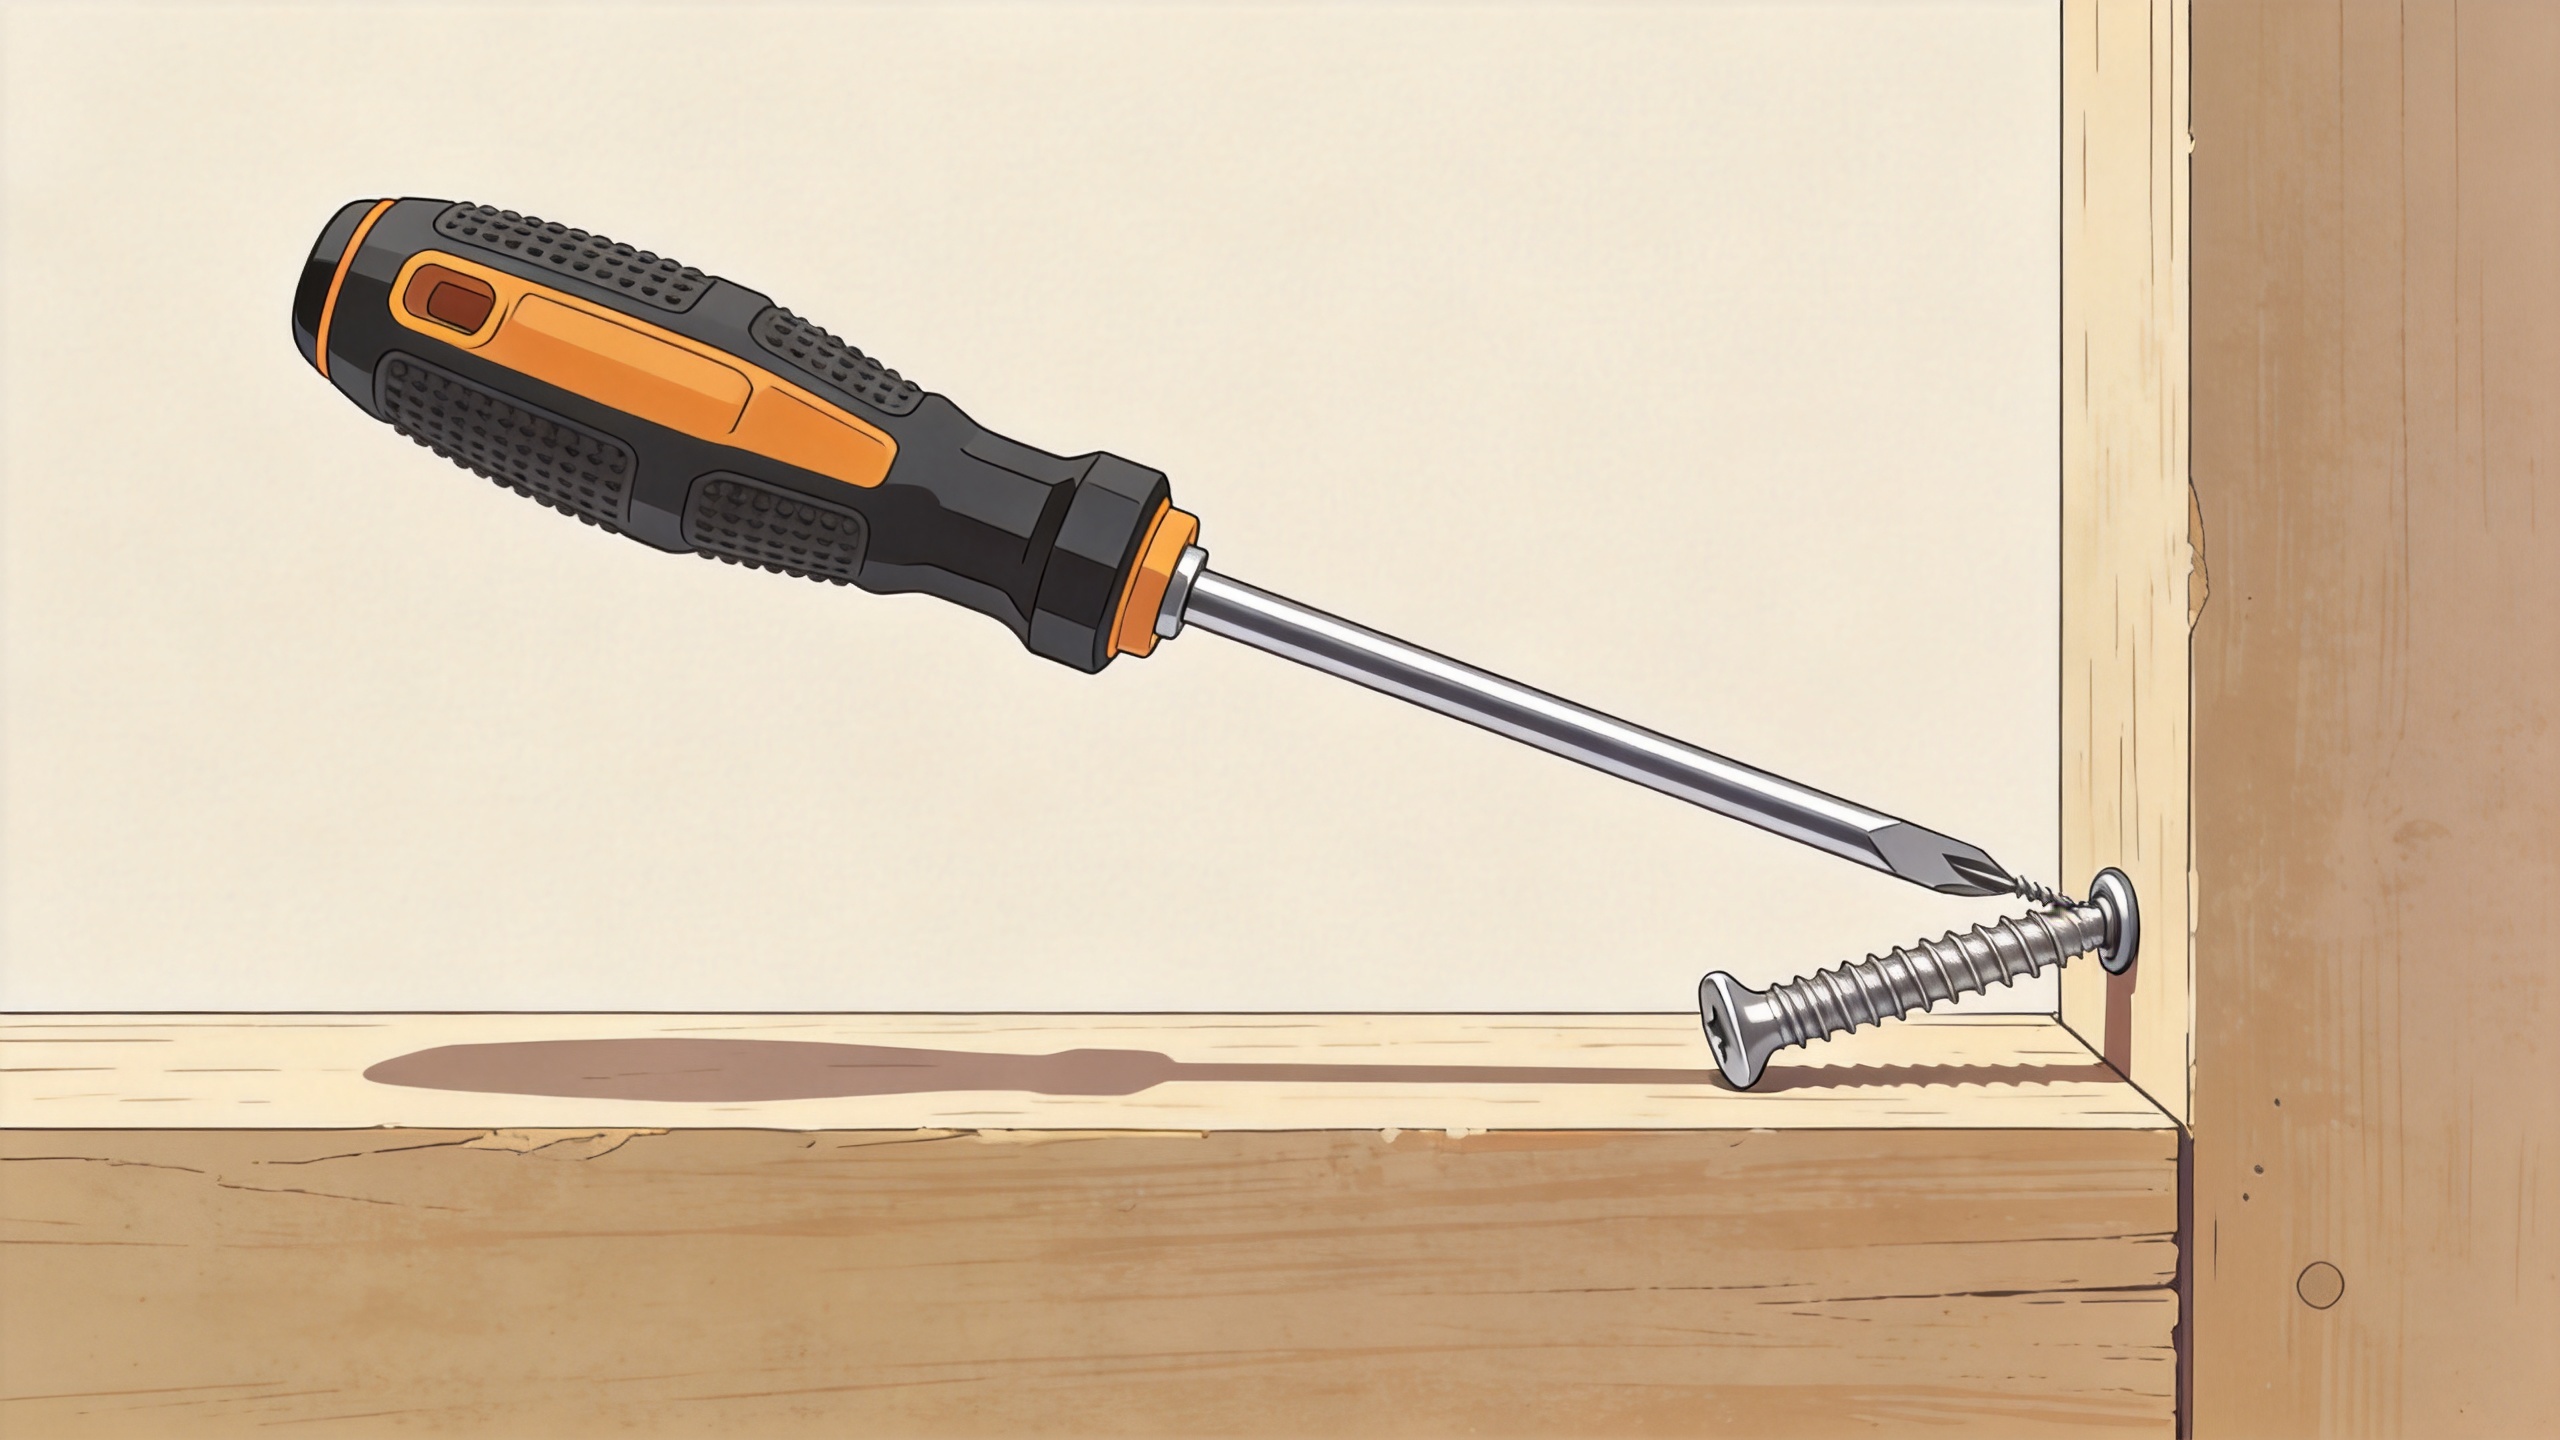
Diagnosticér bøjningen, før du ændrer skruen
Indsamle en lille prøve af fejlede og vellykkede installeret skruer fra den samme proces. Mærk retningen af hver bøjning i forhold til værktøjet og adgangsåbningen. Hvis bøjninger gentagne gange peger i én retning, skal udvidelsen, guiden, fastspændingsklaringen og operatørtilgangen fra den side undersøges. Tilfældige bøjningsretninger peger oftere på inkonsistente startforhold, beskadigede bits, variabel pilotforberedelse eller blandet hardware.
Dernæst bestem hvornår skruen buer. En bøjning nær spidsen indikerer normalt problemer med at komme ind i hullet eller danne den første gevindgang. En bøjning nær midten kan indikere, at den udsatte skaftdel drives skævt. En bøjning nær hovedet efter delvis indskruing kan indikere, at driverværktøjet glider eller at hovedet støder mod en kant i adgangsåbningen. Denne simple tidskontrol indsnævrer de korrektive foranstaltninger uden at behandle hver enkelt skrue som en materielfejl.
Indstil forbindelsen til lige skruindsats
Bekræft den modtagende funktion
Ved brug af træskruer skal der anvendes en pilotstrategi, der passer til træsorten, fugtighedsforholdene, skruens geometri og den krævede fastholdelsesydelse. Et almindeligt udgangspunkt er at relatere pilothullet til skruens kerndiameter i stedet for dens fulde gevindede ydrediameter, og derefter validere størrelsen gennem en kontrolleret prøve. Hullet skal også være vinkelret på den tilsigtede skrueakse. Et korrekt dimensioneret hul, der er boret i forkert vinkel, skaber stadig en sideskæv belastning.
For en maskinskruer, kontroller den gevindskårne tråd med tegningen og den gældende trådstandard. Søg efter krydstrådning, beskadigede ledetråde, spåner, maling, metalflager eller forkert placerede huller. For en selvskærende skruer skal tykkelsen af pladen, tilstanden af det forudformede hul og spidsformen være kompatible. Tvæng ikke en skruer igennem en blokeret eller usikker funktion blot fordi de første dele så ud til at være acceptabelle.
Reducer den tværgående kraft ved driveren
Brug en bitskruetrækker, der fuldt ud passer til indskåringen, og udskift bitskruetrækkere med afrundede kanter, reduceret fastholdelse eller synlig slitage. Hvor rækkevidden er lang, skal forlænger og adapter inspiceres for udløb og spil. En stiv forlænger kan overføre drejningsmoment effektivt, men kan stadig styre skruen, hvis den ikke understøttes tæt på arbejdsområdet. En guidehylse, en næseskive, en fastspændingsbusing eller en brugerdefineret adgangsvejledning kan holde driveraksen tæt på skruens akse under de sårbare startomdrejninger.
Hvis en sekskantet skrue drives igennem en begrænset åbning, skal du kontrollere, at soklen eller nøglen har frihed omkring skruens hoved. Kontakt mellem værktøjet og den omgivende konstruktion kan forårsage, at værktøjet kantler, når drejningsmomentet stiger. Korrektionen kan være en ændring af adgangen, en anden værktøjslængde eller en revideret monteringsrækkefølge – ikke kun en anden skrue.
Styr sekvensen for indskruning
Langtrækkende fastgørelse drager fordel af at adskille trådstart fra endelig placering. Start skruen med lav hastighed og let, aksial tryk, og bekræft, at den har taget flere stabile omdrejninger. Øg derefter kun hastigheden, hvis værktøjet forbliver centreret og drejningsmomentet opfører sig som forventet. Brug et drejningsmomentstyrede værktøj eller en koblingsindstilling, der passer til forbindelsens specifikation, og valider indstillingen med den faktiske forlængelsesaccessory installeret.
- Placer værktøjet vinkelret på forbindelsen og understøt forlængelsen, hvis adgangen tillader det.
- Fæst bit'en fuldt ud, inden du påfører drivkraft.
- Start skruen langsomt og hold øje med, om den går til side, vibrerer eller møder stigende modstand.
- Stop straks, hvis skruen begynder at kantede; træk den ud og inspicer modtagelsesfunktionen i stedet for at forsøge at rette den på plads.
- Fastgør og verificér forbindelsen ved hjælp af den krævede drejningsmoment, dybde eller flugtheds-kriterium.
Denne rækkefølge kan tilføje sekunder til en prøveopbygning, men den afslører, om problemet skyldes forberedelse, adgang eller værktøjskontrol. På en gentagende produktionslinje kan disse observationer blive til en kort arbejdsinstruktion med en defineret interval for bitskift samt en go/no-go-kontrol af guiden eller fastspændingsanordningen.
Vælg den rigtige eskaleringssti
Eskaler til en ny konstruktion af skruer eller forbindelser, når justering og funktionskontroller er i orden, men bøjning fortsætter under normale kørselsforhold. Sammenlign den specificerede skruelængde, den utråde del af skaftet, spidstypen, hovedformen, drivningshulformen, materialekvaliteten og belægningen med den faktiske forbindelse. En kortere fri længde, en revideret pilotfunktion, en anden spids eller en understøttet adgangsmetode kan mindske bøjning uden at ændre kravet til belastning. Enhver ændring af en kritisk forbindelse skal gennemgås i forhold til monterings tegningen, de relevante standarder og valideringsplanen.
Adskil også en ægte bekymring for skruens kvalitet fra et procesproblem. Gem partinformation og inspicer mistænkelige fastgørelsesmidler for lighed, dimensionel konsekvens, trådskade og tilstand af hovedhullet. Hvis kun én indkommet parti opfører sig anderledes under den samme validerede opsætning, dokumentér beviserne til leverandørens gennemgang. Hvis fejl opstår ved én enkelt station eller én bestemt adgangsvinkel, fokuser først på værktøjer og fastspænding.
Tjekliste for fastgørelse med lang rækkevidde
- Bekræft, at skruetypen, længden, drivhulformen og modtagelsesdelen stemmer overens med den godkendte forbindelse.
- Tjek pilotboringer eller gevindskåringer for placering, vinkel, snavs og beskadigelse.
- Inspekter bits, forlænger, adapter og guide for slitage, spil og frihed.
- Start langsomt, oprethold akse-kraft og stop ved det første tegn på sidesvigt.
- Registrer bueretning, station, parti og indførselsstadium for at identificere gentagelige årsager.
At håndtere skruens buet form handler derfor mindre om én universel ændring af udstyret og mere om at styre hele installationsprocessen. Når skruen starter lige, tilbyder modtagelsesdelen kontrolleret modstand, og driveren forbliver justeret gennem fastspændingen – så bliver fastgørelse med lang rækkevidde nemmere at gentage og nemmere at fejlfinde.

